



GSK983M CNC-Fräsen: Fortgeschrittene G-Code-Funktionen für Präzisionsbohren und Fräsen
G-Codes GSK983M S/V Bohren & Fräsen CNC-System
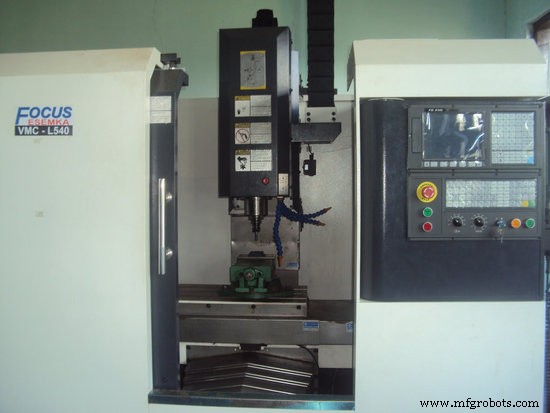
G-Codes GSK983M
| G-Code | Funktion |
|---|---|
| G00 | Positionieren |
| G01 | Lineare Interpolation |
| G02 | Kreisbogeninterpolation (CW) |
| G03 | Kreisbogeninterpolation (CCW) |
| G04 | Wartezeit (Dwell) |
| G05 | Hochgeschwindigkeits-Kontinuierlich-Schneid-Modus |
| G07 | Vorschub-Sinus-Kurven-Steuerung |
| G09 | Exakter Stopp-Check |
| G10 | Offset-Werteinstellung, Start der Werkzeuglebensdaten-Registrierung |
| G11 | Ende der Werkzeuglebensdaten-Registrierung |
| G17 | XY-Ebenenauswahl |
| G18 | ZX-Ebenenauswahl |
| G19 | YZ-Ebenenauswahl |
| G20 | Eingabe in Zoll |
| G21 | Eingabe in mm |
| G22 | Gespeicherte Hubbegrenzung EIN |
| G23 | Gespeicherte Hubbegrenzung AUS |
| G27 | Referenzpunktrücklauf-Prüfung |
| G28 | Rücklauf zum Referenzpunkt |
| G29 | Rücklauf vom Referenzpunkt |
| G30 | Rücklauf zum 2., 3., 4. Referenzpunkt |
| G31 | Überspringendes Schneiden (Skip) |
| G33 | Gewindeschneiden |
| G40 | Schneidenradiuskompensation aufheben |
| G41 | Schneidenradiuskompensation links |
| G42 | Schneidenradiuskompensation rechts |
| G43 | Werkzeuglängenkompensation + Richtung |
| G44 | Werkzeuglängenkompensation – Richtung |
| G49 | Werkzeuglängenkompensation aufheben |
| G45 | Werkzeugoffset Erhöhung |
| G46 | Werkzeugoffset Verringerung |
| G47 | Werkzeugoffset doppelte Erhöhung |
| G48 | Werkzeugoffset doppelte Verringerung |
| G50 | Skalierung AUS |
| G51 | Skalierung EIN |
| G54 | Werkstückkoordinatensystem 1 wählen |
| G55 | Werkstückkoordinatensystem 2 wählen |
| G56 | Werkstückkoordinatensystem 3 wählen |
| G57 | Werkstückkoordinatensystem 4 wählen |
| G58 | Werkstückkoordinatensystem 5 wählen |
| G59 | Werkstückkoordinatensystem 6 wählen |
| G60 | Einrichtungspositionierung |
| G61 | Exakter Stopp-Check Modus |
| G62 | Automatische Ecküberschreibung |
| G64 | Schneidmodus |
| G65 | Benutzerdefinierter Makro-Einfachaufruf |
| G66 | Benutzerdefinierter Makro-Modaler Aufruf |
| G67 | Benutzerdefinierter Makro-Modaler Aufruf Abbruch |
| G73 | Pickbohrzyklus |
| G74 | Gegengewindeschneidezyklus |
| G76 | Feinbohren |
| G80 | Festzyklus abbrechen |
| G81 | Bohrzyklus, Spatbohren |
| G82 | Bohrzyklus, Senken |
| G83 | Pickbohrzyklus |
| G84 | Gewindeschneidezyklus |
| G85 | Bohrzyklus |
| G86 | Bohrzyklus |
| G87 | Rückwärtsbohrzyklus |
| G88 | Bohrzyklus |
| G89 | Bohrzyklus |
| G90 | Absolutprogrammierung |
| G91 | Inkrementelle Programmierung |
| G92 | Absoluter Nullpunkt programmieren |
| G94 | Vorschub pro Minute |
| G95 | Vorschub pro Umdrehung |
| G98 | Rücklauf zum Anfangspunkt im Festzyklus |
| G99 | Rücklauf zum R-Punkt im Festzyklus |
Vollständige NCT 201 G-Code-Referenz für CNC-Drehmaschinen und Fräsmaschinen
Umfassende GSK 980 CNC-Alarm-Referenz für GSK980TD, TDb und TDc Steuerungen
CNC-Maschine
- CNC-Fräsen meistern: Kompletter Leitfaden zu Bedienung und Einrichtung
- CNC-Fräsen meistern: Präzisions-Metallfertigung erklärt
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Hartfräsen auf CNC-Maschinen meistern: Expertentipps & Best Practices
- Effiziente Grobzerspanung: CNC-Frässtrategien für DATRON-Maschinen
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- CNC-Fräsen meistern: Umfassender Leitfaden für Präzisionsbearbeitung
- Umfassender Leitfaden zu CNC G- & M-Codes für Fräsen & Drehen
- Vollständige NCT 201 G-Code-Referenz für CNC-Drehmaschinen und Fräsmaschinen