



Vollständiger CNC-Drehzyklus G71 Abtragen – NCT Steuerungsprogrammierung Beispiel
Vollständiges CNC-Programmierbeispiel für CNC-Dreher/Programmierer, die an CNC-Drehmaschinen mit NCT-Steuerungen arbeiten. In diesem Programmbeispiel wird der G71-Drehzyklus zum Abtragen verwendet.
NCT CNC-Programmierbeispiel
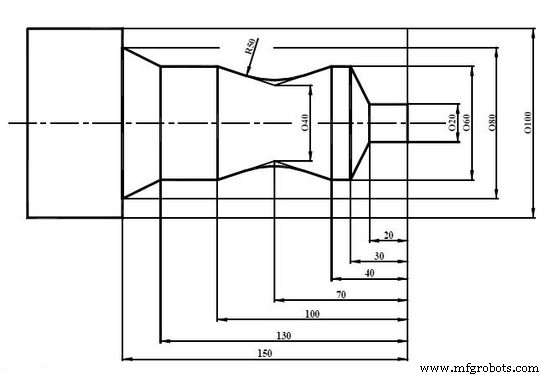
%O7014(BEISPIEL 14)
N100 G0 X200 Z200
N110 T101
N120 G0 X40 Z10
N125 G92 S2500
N130 G96 S100 M8 M3
N140 G0 X82 Z2
N150 G71 U1 R.5
N160 G71 U.3 W.3 F.5 P190 Q280
N170 G0 X100 Z100
N180 T202
N185 G96 S120
N190 G0 G42 X20 Z2
N200 G1 Z-20 F.2
N210 G1 X60 Z-30
N220 G1 Z-40
N230 G1 X40 Z-70 ,R50
N240 G1 X60 Z-100
N250 G1 Z-130
N260 G1 X80 Z-150
N270 G1 X101
N280 G40 X110
N290 G0 X200 Z200
N300 M30 %
Präzises G65 Centroid Makro für variable Nutenabmessungen
Vollständige NCT 201 G-Code-Referenz für CNC-Drehmaschinen und Fräsmaschinen
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel