



Umfassender Osai CNC GTL Programmierleitfaden: Schritt-für-Schritt-Beispiel
Die Osai 10 Series ermöglicht es Programmierern, CNC-Programme entweder mit der Standardprogrammiersprache (G1-G2-G3) oder mit GTL, einer hochwertigen Programmiersprache, zu erstellen.
Hier ist ein vollständiges Osai GTL Programmierbeispiel.
Osai CNC GTL Programmbeispiel
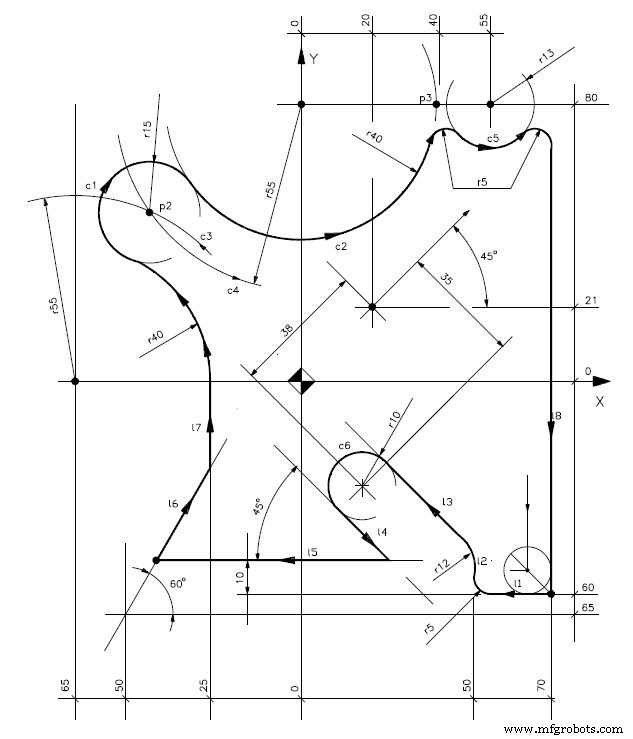
N1 (DIS,"EXAMPLE 3") N2 S...F...T1.1M6 M... N3 o1=X20 Y21 a45 N4 l1=X0 Y-60,a180 N5 l2=X50 Y0,a90 N6 c6=o1 I-38 J-35 r10 N7 l3=c6,a135 N8 l4=c6,a-45 N9 l5=X0 Y-50,a180 N10 l6=X-50 Y-65,a60 N11 l7=X-25 Y0,a90 N12 c3=I-65 J0 r55 N13 c4=I0 J80 r55 N14 p2=c3,c4 N15 c1=p2,r-15 N16 p3=X40 Y80 N17 c2=c1,p3,r40 N18 c5=I55 J80 r13 N19 l8=X70 Y0,a-90 N20 G21 G42 l8 N21 Z-10 N22 l1 N23 r-5 N24 l2 N25 r12 N26 l3 N27 c6 N28 l4 N29 l5 N30 l6 N31 l7 N32 r40 N33 c1 N34 c2 N35 r-5 N36 c5 N37 r-5 N38 l8 N39 G20 G40 l1 N40 G Z20 N41 X... Y... M30
Osai GTL Geometrische Programmierung Demo: Fortgeschrittenes High-Level-Beispiel
Umfassendes Osai 10 Series GTL Programmierbeispiel für CNC-Bearbeitung
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- CNC-Programmblöcke verstehen: Umfassender Leitfaden
- Siemens Sinumerik 4-Achs-Fräprogramm: Praktisches CNC-Beispiel
- Quincunx CNC-Plasmaschneiden Programm: G91 Inkrementelle Steuerung
- CNC-Fräsen Bogen-Beispiel: G2 mit I & J Parametern