



Effizientes Gewindeschneiden mit Sinumerik CYCLE840 und Gleitgewindebohrer – Kein Encoder nötig
Sinumerik CYCLE840 Gewindeschneiden mit Gleitgewindebohrer
Mit dem Sinumerik CYCLE840 Zyklus können Gewindebohrungen mit Gleitgewindebohrer hergestellt werden:
- ohne Encoder
- mit Encoder.
Für starres Gewindeschneiden (rigid tapping) ohne Gleitgewindebohrer wird CYCLE84 verwendet.
Programmierung
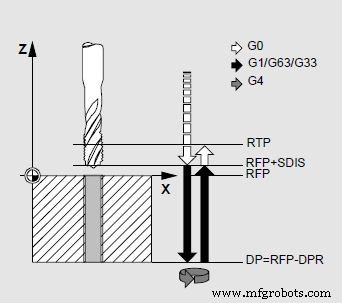
CYCLE840 (RTP, RFP, SDIS, DP, DPR, DTB, SDR, SDAC, ENC, MPIT, PIT)
Parameter
| Parameter | Beschreibung |
|---|---|
| RTP | Rückzugsebene (absolut) |
| RFP | Bezugsebene (absolut) |
| SDIS | Sicherheitsabstand (ohne Vorzeichen eingeben) |
| DP | Endbohrtiefe/Langlochtiefe/Nuttiefe/Taschentiefe (absolut) |
| DPR | Endbohrtiefe/Langlochtiefe/Nuttiefe/Taschentiefe relativ zur Bezugsebene (ohne Vorzeichen eingeben) |
| DTB | Verweilzeit an der Endbohrtiefe (Spanbruch) |
| SDR | Drehrichtung für Rückzug Werte: 0 (automatische Drehrichtungsänderung) 3 oder 4 (für M3 oder M4) |
| SDAC | Drehrichtung nach Zyklusende Werte: 3, 4 oder 5 |
| ENC | Gewindeschneiden mit/ohne Encoder Werte: 0 = mit Encoder 1 = ohne Encoder |
| MPIT | Gewindesteigung als Gewindegröße – 3 (für M3) … 48 (für M48) |
| PIT | Gewindesteigung; Werte: 0.001 … 2000.000 mm |
Sinumerik CYCLE85 Bohrung 1: Vorschub & Parameter Leitfaden
Sinumerik CYCLE84: Fortgeschrittener Starres Gewindeschneiden-Zyklus für Präzisionsbohrungen
CNC-Maschine
- Encoder-Grundlagen: Design von 2-zu-1 und 7-Segment-Binär-Encodern
- IR-Fernbedienungsbefehle auf Raspberry Pi ohne LIRC erfassen: Python UART-Ansatz
- Präzises DIY-Messrad mit Arduino Nano und Drehgeber
- Gewindefräsen vs. Gewindeschneiden: Welche Gewindemethode passt zu Ihren Teilen?
- Drehgeber (Rotary Encoder) mit Arduino meistern: Funktionsweise & Integration
- Sinumerik 840D CNC-Programmierung meistern: Expertenleitfaden zu erweiterten Gewindezyklen
- Kostenloser Siemens SINUMERIK 808D PC Software Download – Umfassendes Training
- Tieflochgewindeschneiden auf Haas CNC: Spanbruch- & Gewindebohrtechniken
- Kostenlose Siemens Sinumerik 808D CNC-Steuerung Handbücher herunterladen
- Siemens Sinumerik REPOS-Modus: Funktion und Vorteile