



G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Schritt-für-Schritt Beispiel
Hier ist ein weiteres G81-Bohrzyklus-Programmierbeispiel, das die Anwendung von Wiederholbohren im G91-Inkrementalprogrammiermodus veranschaulicht.
Ein weiteres CNC-Programmbeispiel finden Sie hier: G81 Bohrzyklus – Wiederholbohren im G91 Inkrementalmodus Beispielcode
Wiederholbohren mit G81 Bohrzyklus
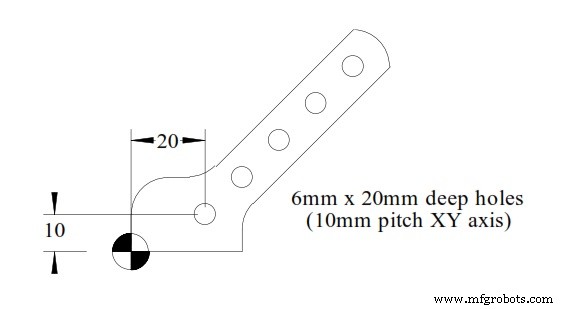
Wiederholbohren mit G81 Bohrzyklus und G91
O1000 T1 M6 G00 G90 G40 G21 G17 G94 G54 X20 Y10 S1000 M03 G43 H1 Z100 Z3 G81 G99 R3 Z-20 F350 M08 G91 X10 Y10 K4 G80 G00 G90 Z100 M30
CNC-Bohren optimieren: G81-Zyklus auf Rasterplatte – Praktisches Beispielprogramm
G74 Linksgewinde- und Rückwärts-Gewindeschneidzyklus – Kompletter CNC-Programmierleitfaden
CNC-Maschine
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Praxisbeispiel für Wiederholbohrungen
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC-Programmierung: Fase & Radius mit G01 G-Code
- ECS G81/3: 3-Schichten-Bohrzyklus – Effizientes Mehrzonen-Lochbohren
- ECS G81 Standard-Bohrzyklus: Präzise Dateneingabe & Parametereinstellungen