



Effizientes Laserschneiden von Edelstahl meistern: Best Practices & Maschinenauswahl
1. Einführung
Edelstahl bleibt das Rückgrat moderner Fertigung, geschätzt für Festigkeit, Korrosionsbeständigkeit, Recyclingfähigkeit. Doch seine hohe Reflexion und Wärmeleitfähigkeit machen ihn zu einem der anspruchsvollsten Materialien für Laserschneiden. Dieser Leitfaden destilliert bewährte Strategien – von Maschinenauswahl bis Parametertuning – für saubere, hochgeschwindige Schnitte mit minimaler Nachbearbeitung.
2. Warum Laserschneiden von Edelstahl herausfordernd ist
Vier primäre Faktoren erschweren das Laserschneiden von Edelstahl:
- Hohe Reflexion – Bis zu 30 % der Laserenergie wird reflektiert, reduziert Schmelzeffizienz.
- Hohe Wärmeleitfähigkeit – Schnelle Wärmeableitung erweitert wärmebeeinflusste Zone, senkt Präzision.
- Oxidation & Gratbildung – Sauerstoffreiche Atmosphären verursachen Schwärzung; unzureichender Luftstrom produziert Grate.
- Oberflächenzustand – Verunreinigungen wie Öl oder Rost streuen Laserenergie, erhöhen Spritzer.
2.1 Hohe Reflexion
Reflektierende Oberflächen reflektieren Teil des Laserstrahls, führen zu unvollständigen Schnitten und instabilen Kanten. Korrekter Fokus und Leistungskompensation sind essenziell, um diesen Effekt zu kompensieren.
2.2 Hohe Wärmeleitfähigkeit
Da Edelstahl Wärme schnell leitet, expandiert die Schmelzzone rasch, erfordert höhere Leistung oder langsamere Geschwindigkeit für sauberen Schnitt.
2.3 Oxidation & Gratbildung
Bei Sauerstoff als Schneidgas produziert hohe Temperatur schwarze Oxidschicht, unzureichender Düsendruck hinterlässt Grate die kostspieliges Entgraten erfordern.
2.4 Oberflächenzustand
Jegliche Oberflächenkontamination streut Laserenergie und erhöht Spritzer, führt zu ungleichmäßigen Schnitttiefen und reduziertem Durchsatz.
3. Schlüsselparameter für hocheffizientes Schneiden
3.1 Laserleistungsauswahl
Laserleistung muss auf Blechdicke abgestimmt sein. Untenstehende Tabelle bietet Benchmark für typische Faserlasersysteme (≥ 1 kW). Anpassungen nötig basierend auf Maschinengeometrie und Materialgüte.
| Dicke (mm) | Empfohlene Leistung (kW) |
|---|---|
| 1 mm | 1–2 |
| 3 mm | 2–3 |
| 5 mm | 3–6 |
| 10 mm | ≥ 6 |
3.2 Schnittgeschwindigkeitsoptimierung
Geschwindigkeit muss Wärmeeintrag und Materialabtrag balancieren. Für 2 mm Blech liefert 8–12 m/min oft saubere Kanten, dickere Bleche profitieren von 4–6 m/min. Kontinuierliche Geschwindigkeitsanpassungen während des Jobs können variable Dicken accommodieren.
3.3 Schneidgasauswahl
Richtiges Gas ist kritisch:
- Stickstoff – Nicht-oxidierend, erzeugt glatte Kanten aber kostspieliger.
- Sauerstoff – Erhöht Penetration für > 5 mm Blech; kann Schwärzung verursachen.
- Luft – Ökonomisch aber kann raue Kanten und erhöhte Grate hinterlassen.
3.4 Fokusposition & Düseneinstellungen
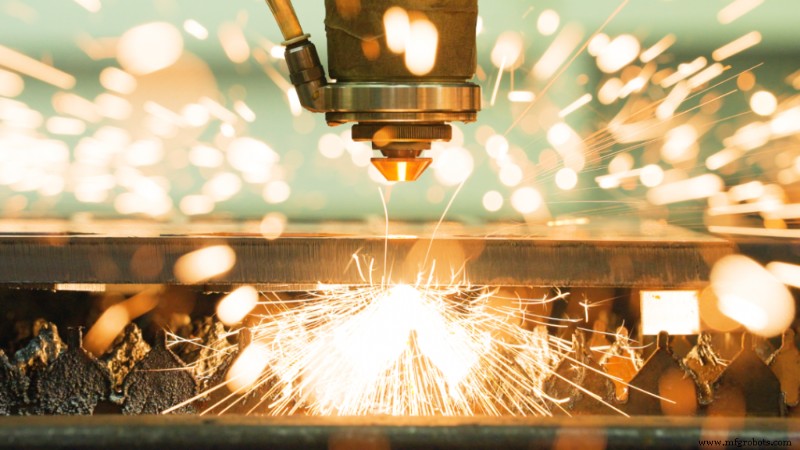
Präziser Fokus (typisch 0,2–0,5 mm über Oberfläche) und korrekter Düsendruck (10–15 bar) verhindern unvollständige Penetration und Schlackeaufbau.
3.5 Oberflächenvorbereitung
Bleche mit fusselfreiem Tuch abwischen und mit Isopropylalkohol entfetten vor Schneiden. Selbst geringste Rückstände streuen Strahl und erzeugen unregelmäßige Schnitte.
3.6 Richtige Maschine wählen
Zwei Hauptlasertechnologien dominieren: Faser und CO₂. Kurzer Vergleich:
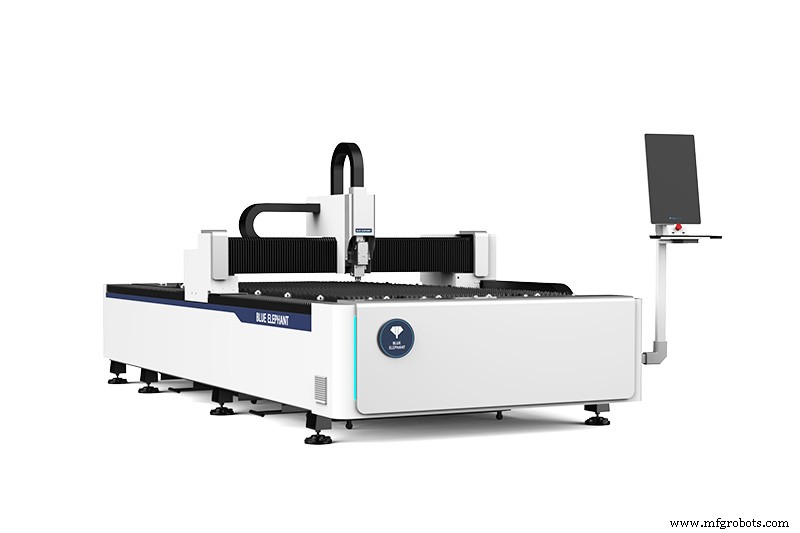
3.6.1 Faserlaser
Faserlaser bieten:
- Höhere Leistungsdichte → schnellere Schnitte
- Geringere Wartung (keine Optik zu reinigen)
- Bessere Energieeffizienz (≈ 70 %)
- Ideal für automatisierte Produktion dünner bis mittlerer Dicken
3.6.2 CO₂-Laser
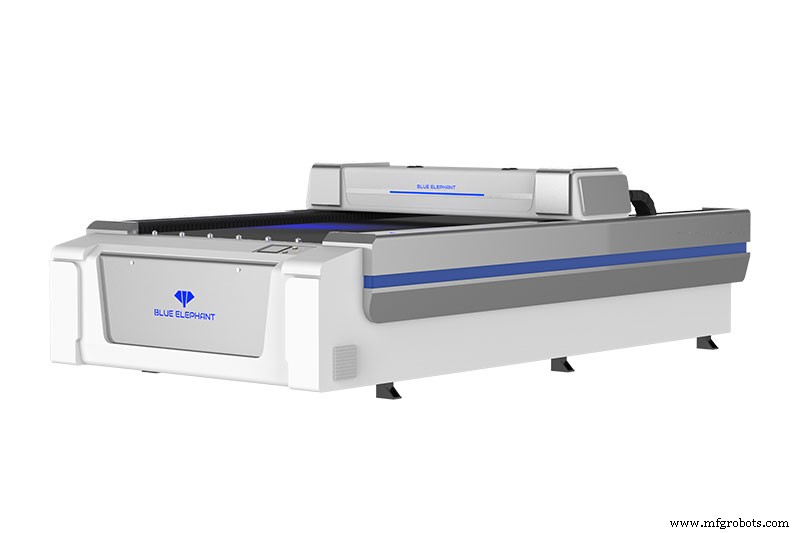
CO₂-Laser glänzen bei:
- Sehr dicke Bleche schneiden (bis 30 mm) mit Sauerstoffunterstützung
- Ausgereifte Technologie mit bewährter Zuverlässigkeit
- Niedrigere Anschaffungskosten aber höherer Energieverbrauch im Betrieb
Branchentrend: Faserlaser werden für Hochvolumen-Edelstahlarbeit zunehmend bevorzugt wegen Geschwindigkeit, Präzision, niedrigeren Betriebskosten.
4. Sicherheitsvorkehrungen
4.1 Laserschutz
Laserbediener müssen ANSI-zertifizierte Schutzbrillen tragen und in geschlossener Kabine arbeiten um Augen- oder Hautexposition zu verhindern.
4.2 Rauchkontrolle
Dedizierten Rauchabscheider installieren um Metalloxid-Rauch einzufangen, schützt Personal und Maschinenlebensdauer.
4.3 Belüftung
Sicherstellen dass Werkstatt ausreichenden Luftdurchsatz (≥ 0,5 m³/s pro m²) hat um Wärme und Toxische Gase abzuleiten.
4.4 Bedienerausbildung
Umfassende Schulung sollte abdecken:
- Parametereinstellung für verschiedene Dicken
- Sichere Handhabung von Lasern und Gasen
- Troubleshooting häufiger Probleme (Grate, Kantenverfärbung)
- Wartung von Düsen und Optiken
5. Häufige Probleme & Praktische Lösungen
| Problem | Ursache | Lösung |
|---|---|---|
| Verbrannte Kanten | Niedrige Geschwindigkeit oder übermäßige Leistung | Geschwindigkeit erhöhen oder Leistung reduzieren |
| Starke Grate | Unpassende Geschwindigkeit | Schnittgeschwindigkeit anpassen |
| Gesägte Kanten | Verschmutzte Düse oder fehlausgerichteter Strahl | Düse reinigen oder Strahl neu ausrichten |
| Blechverformung | Übermäßige Hitze | Pfad optimieren oder Leistung reduzieren |
| Oxidierte Kanten | Sauerstoff-Schneidgas | Stickstoff nutzen oder Nachpolieren |
6. Häufige Fragen
F1. Braucht Edelstahl-Laserschneiden Nachbearbeitung?
Mit Stickstoffunterstützung sind Kanten meist sauber genug für Montage. Sauerstoff-unterstützte Schnitte können Entgraten oder Polieren zur Oxidationsentfernung brauchen.
F2. Wie oft Laser-Düsen tauschen?
Düsen alle 500–1.000 Betriebsstunden inspizieren. Tauschen bei Verstopfung oder Dimensionsabweichung.
F3. Sind Faserlaser für dünnen Edelstahl geeignet?
Ja. Faserlaser bieten hohe Präzision und Geschwindigkeit für 0,5–5 mm Bleche, ideal für Auto-Zierleisten und Medizinkomponenten.
F4. Kann Laserschneiden Edelstahl beschädigen?
Nur bei falschen Parametern – übermäßige Leistung oder falscher Fokus können Material verziehen. Immer vor Jobstart kalibrieren.
F5. Welche Branchen nutzen Edelstahl-Laserschneiden?
Automobil, Luftfahrt, Bau, Medizintechnik, dekorative Metallverarbeitung – alle setzen auf lasergeschnittenen Edelstahl für Festigkeit und Finish.
7. Fazit
Durch sorgfältige Auswahl von Laserleistung, Geschwindigkeit, Schneidgas, Maschinentyp – und strikte Sicherheits- und Wartungsprotokolle – können Sie hochdurchsatz, hochqualitatives Edelstahl-Laserschneiden erschließen. Für Hersteller, die zuverlässige, kosteneffiziente Lösung suchen, erfüllt unsere 16-jährige Faserlaser-Maschinenlinie CE, ISO, RoHS Standards und liefert konsistente Performance über breites Dickenspektrum.
Mehr entdecken:
- Beste Edelstahl-Laserschneidmaschinen & Projekte
- 2 mm Edelstahl Online-Laserschneiden
- Faserlaser-Schneiden von 2 mm & 8 mm Edelstahl
CNC-Maschine
- Wann CNC-Maschine reparieren oder ersetzen?
- Umfassende Mazak CNC Bildschirmbedienung Alarm- & Fehlercode-Referenz
- Vollständige G-Code & M-Code Referenz für Fagor 101/102 CNC-Systeme
- Mantech Ex-Demo Faserlaserschneidmaschine – Premium-Angebot mit Installation & Garantie
- Jinan Blue Elephant CNC bietet Vor-Ort-After-Sales-Support in den USA
- Nachhaltigkeit in Ihrer CNC-Werkstatt sicherstellen: Erreichen Sie Ihre Unternehmensziele?
- Rotorschaufeln prototypen: 5-Achs-CNC-Expertenwissen für Turbomaschinen
- Wie Rapid Prototyping & 3D-Druck den Fertigungserfolg beschleunigen
- DSP-Handbediengerät: Dateiübertragung USB → Interner Speicher reparieren
- Premium 1325 ATC CNC-Holzbearbeitungsmaschine mit Drehmodul – Versand nach Indien