



Den richtigen CNC-Router-Bit wählen: Praktischer Leitfaden
Als After-Sales-Ingenieur bei Blue Elephant CNC spreche ich täglich mit Holzwerkern und Gravierern, die nach Routerkauf dieselbe Frage stellen: „Welchen Bit nutze ich für diesen Job?“ Der richtige Bit wandelt fähige Maschine in präzises Werkzeug. Unten: knappe, expertenbasierte Referenz, die jeden Bittyp Ihrem spezifischen Task matcht.
I. Die Kern-Bit-Familien
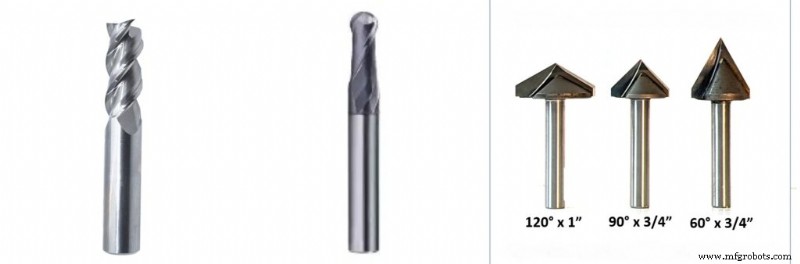
| Bit-Typ | Primärer Einsatz | Schlüsselmerkmal | Fortgeschrittene Anmerkung |
|---|---|---|---|
| End Mill (Flat/Square) | Schneiden, Nuten, Taschen, 2D-Profile | Flache Spitze erzeugt scharfe Ecken | Kurze Schneiden reduzieren Durchbiegung & Rattern – essenziell für Präzisionsteile. |
| Ball Nose (Kugelkopffräser) | 3D-Konturierung, Detailgravur, glatte Oberflächen | Rundspitze liefert kurviges Finish | Step-over beeinflusst Oberflächenqualität; Reduktion 10 % auf 5 % halbiert Finishzeit. |
| V-Bit (Gravur) | Beschriftung, Beschilderung, Fasen, V-Nuten | Spitze gibt variable Linienbreite (V-Carving) | 90° für fette Beschriftung; 30°–60° für feine Gravur. |
II. Bit-Eigenschaften verstehen
1. Schneiden-Design (Flutes)
Schneiden – die spiraligen Schneidkanten – bestimmen Späneabfuhr, Geschwindigkeit, Finish. Wählen basierend auf Material & gefordertem Finish:
- Einzelschneide (Single Flute): Exzellent für schnelle Späneabfuhr in weichen Materialien (Kunststoffe, Aluminium); ideal für hohe Vorschübe.
- Doppelschneide (Double Flute): Arbeitstier für Holzbearbeitung; balanciert Festigkeit, Schnittqualität, Späneabfuhr.
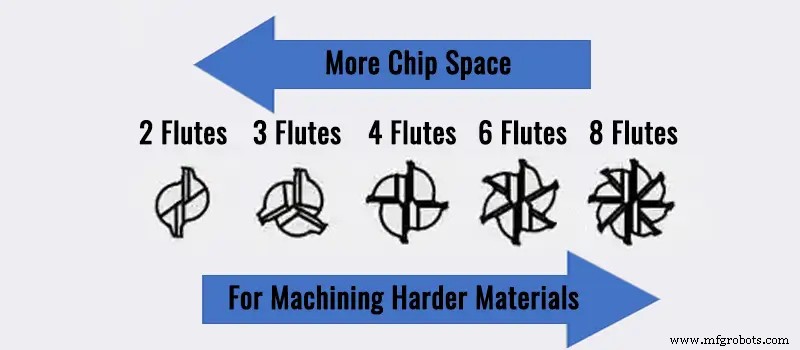
- Drei/Vier Schneiden: Bestes Finish in harten Materialien; erfordern langsamere Vorschübe & leistungsstarke Spindeln für Späneabfuhr.
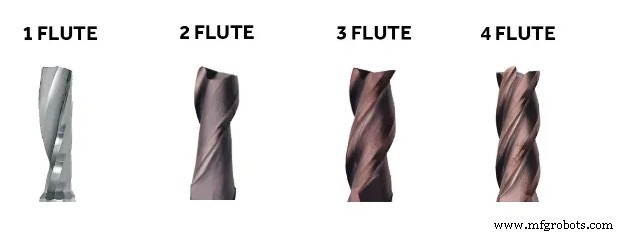
Tipp: Mehr Schneiden = kleinere Spänetaschen, reduzierte Späneabfuhr. Vier-Schneiden-Bits glänzen in Carbonfaser & Phenolharz, können aber Holz überhitzen.
2. Schneidrichtung (Cut Direction)
- Aufschnitt (Up-Cut): Schneiden ziehen Späne nach oben; ideal für tiefe Schnitte & saubere Böden, kann aber Oberseite ausfasern.
- Abschnitt (Down-Cut): Schneiden drücken Späne nach unten; hält dünne Materialien flach & saubere Oberseite, aber Boden kann ausfransen.
- Kompression (Compression): Kombiniert Up-Cut-Spitze & Down-Cut-Körper; perfekt für Plattenware, liefert saubere Kanten beidseitig.
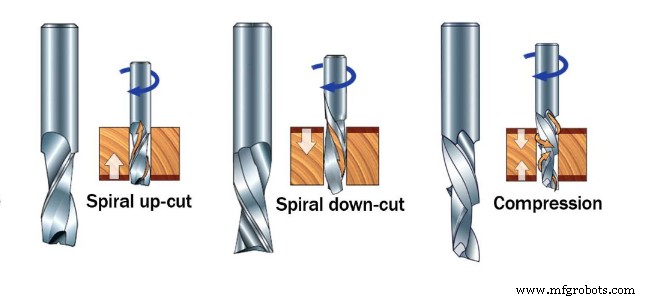
Fortgeschrittener Tipp: Schnitte tiefer als Up-Cut-Länge starten (meist 3–4 mm) damit Down-Cut-Sektion voll engagiert.
3. Spiralwinkel (Helix Angle)
Winkel zwischen Schneide & Werkzeugachse beeinflusst Spänefluss & Oberflächenfinish.
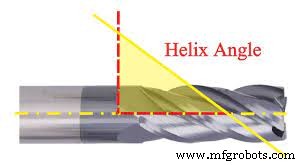
- Niedrig (20°–30°): Best für Metalle & harte Kunststoffe – stärkere Schneide, weniger Vibration.
- Mittel (30°–40°): Vielseitig für Holzbearbeitung (Sperrholz, MDF, Massivholz); balanciert Späneabfuhr & Schneidenfestigkeit.
- Hoch (40°–55°): Für schnelle, saubere Späneabfuhr in faserigen Hölzern oder Aluminium; reduziert Hitze aber zieht stärker an Spindel.
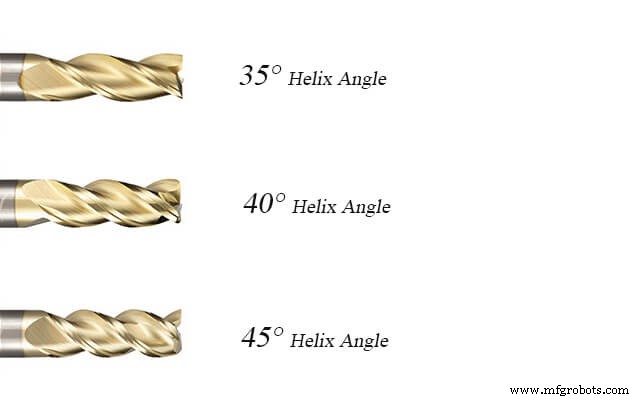
Fortgeschrittene Einsicht: Hochspiral-Werkzeuge senken Werkzeuglast bei hohen Vorschüben, entscheidend für Hochgeschwindigkeits-Möbelproduktion.
III. Bits auf Ihr Projekt matchen
| Projektziel | Empfohlene Bit(s) | Warum es funktioniert |
|---|---|---|
| Allgemeines Schneiden/Zuschnitt (Sperrholz, MDF) | Kompressionsbit, Doppelschneiden-Endmill | Kompression liefert saubere Kanten beidseitig; Doppelschneide schneidet schnell & zuverlässig. |
| Detaillierte 3D-Gravur (Reliefs, Skulpturen) | Ball-Nose-Bit (kleiner Durchmesser) | Rundspitze gibt glatte, konturierte Oberflächen ohne Stufen. |
| Beschriftung/Gravur Schilder | V-Bit (90° oder 60°) | V-Form erzeugt scharfe Buchstaben; Winkel kontrolliert Tiefe & Breite. |
| Taschenfräsen (Vertiefung erstellen) | End Mill (Flat) → Ball-Nose | Flacher Boden für ebene Taschensohle; Ball-Nose für abgerundete Ecken. |
| Kantenprofilierung/Fasen | V-Bit oder spezialisierter Rundungsfräser | V-Bit für geraden Fase; Rundungsfräser für glatte gewölbte Kante. |
IV. Fortgeschrittene Bit-Auswahl
1. Spezialmaterialien & Effekte
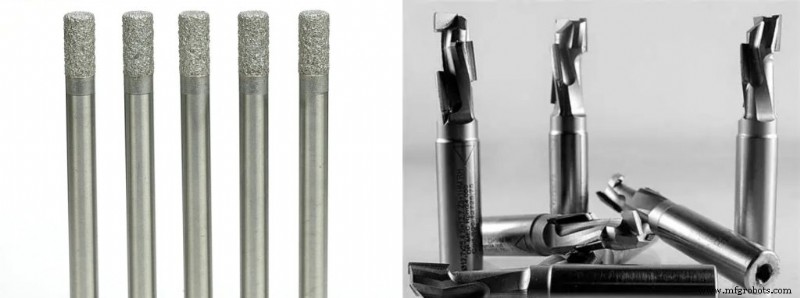
- Verbundwerkstoffe (Carbonfaser, Glasfaser, Laminierte Platten): Diamantbeschichtete oder PCD (Polykristalliner Diamant) Bits nutzen. Extreme Härte widersteht Abrieb & verlängert Werkzeugleben.
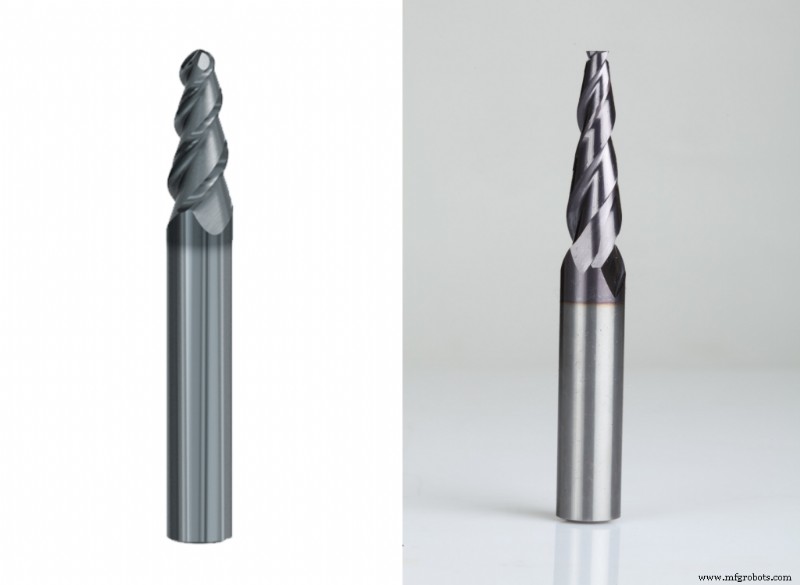
- Hochpräzision & Feindetail: Konische Ball-Nose & Konische End Mill Bits bieten Steifigkeit am Schaft bei feiner Spitze, ermöglichen tiefere Schnitte & schärfere innere Ecken.
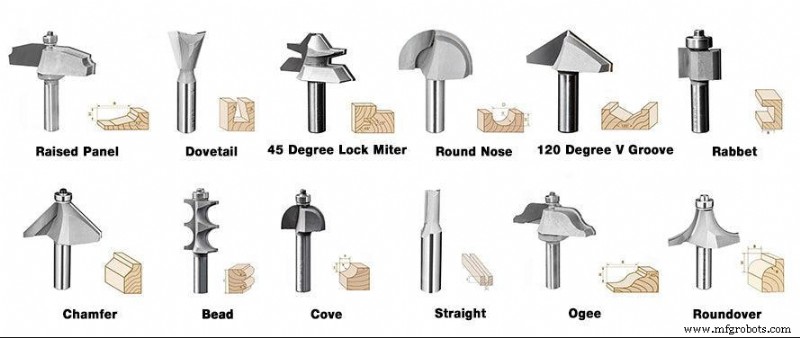
- Dekorative Kanten & Profile: Profilfräser (Roman Ogee, Cove, Dovetail) erlauben klassische Verbindungen direkt am CNC-Router.
2. Werkzeugbeschichtungen
Beschichtungen reduzieren Verschleiß, Reibung, Hitze, erlauben höhere Vorschübe & längere Intervalle zwischen Nachschärfen.
- Unbeschichtet: Standard, kosteneffizient für allgemeine Holzbearbeitung, nutzt schneller auf abrasiven Materialien.
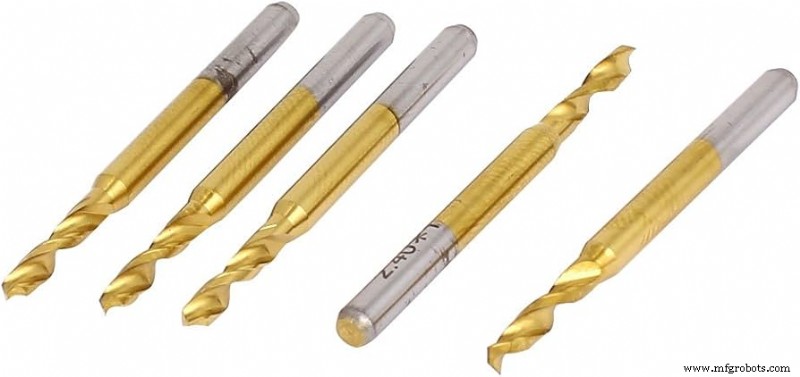
- TiN (Titanitrid): Goldfarben; erhöht Härte & Hitzebeständigkeit für Allzweck.
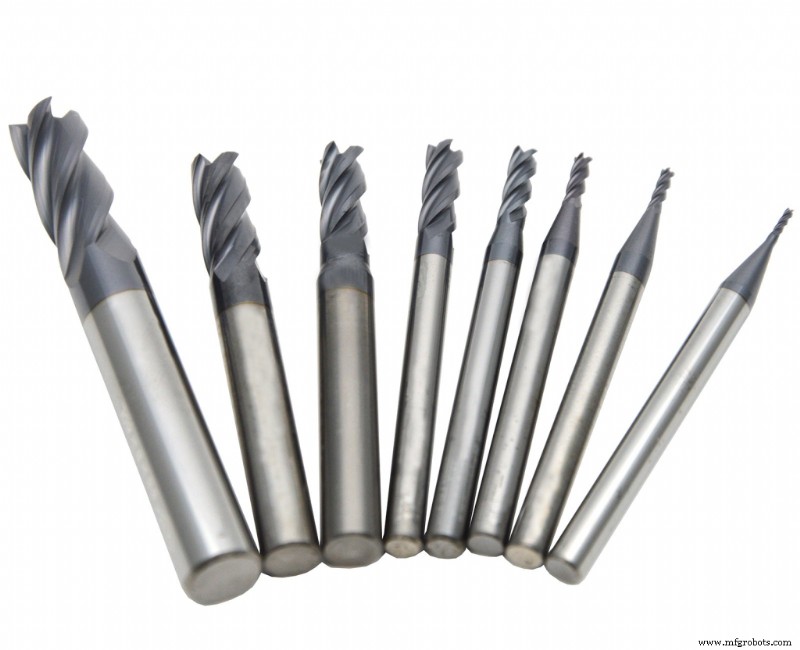
- TiAlN (Titan-Aluminium-Nitrid): Dunkelviolett/Bronze; überlegen für Hochhitze-Aufgaben wie Metallschneiden oder dichte Verbundwerkstoffe.
V. Performance optimieren: Vorschübe, Drehzahlen & Spannen
1. Vorschübe & Drehzahlen meistern
Beziehung zwischen Spindeldrehzahl (RPM), Vorschub (IPM) und Spanstärke bestimmt Schnittqualität & Werkzeugleben.
Spanstärke (Kritischer Parameter)
Spanstärke = Vorschub (IPM) ÷ (RPM × Anzahl Schneiden). Dicke des pro Schneide pro Umdrehung abgetragenen Materials.
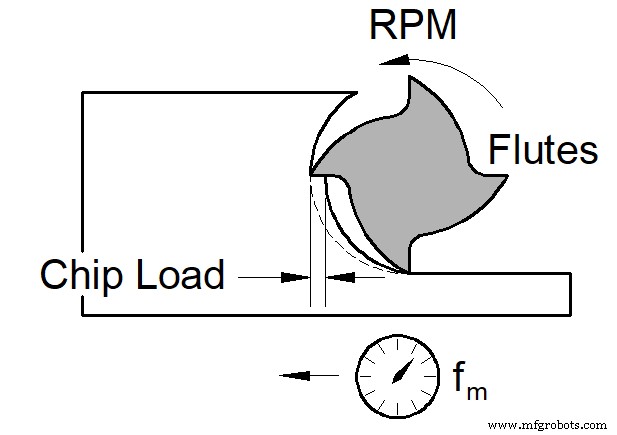
- Zu niedrig: Bit reibt, erzeugt Hitze die stumpft oder Material schmilzt.
- Zu hoch: Überlastetes Bit verursacht Durchbiegung, Rattern, schlechtes Finish, möglichen Bruch.
- Optimal: Schert Material sauber in gekräuselte Späne, leitet Hitze effizient ab, liefert glatte Oberfläche.
Praktische Anpassungen für Testschnitte
- Glatteres Finish suchen: RPM erhöhen oder Vorschub verringern um Spanstärke zu senken.
- Mehr Materialabtrag: RPM verringern und Vorschub erhöhen (innerhalb sicherer Spanstärke-Grenzen).
- Rattern/Quietschen: RPM verringern und Vorschub erhöhen, oder auf steiferes, größeres Bit wechseln.
2. Sicheres Werkzeugspannen
- Präzisions-Spannzangen: ER-Serie oder äquivalent nutzen; sie greifen gesamten Schaft gleichmäßig, verhindern Rundlauf.
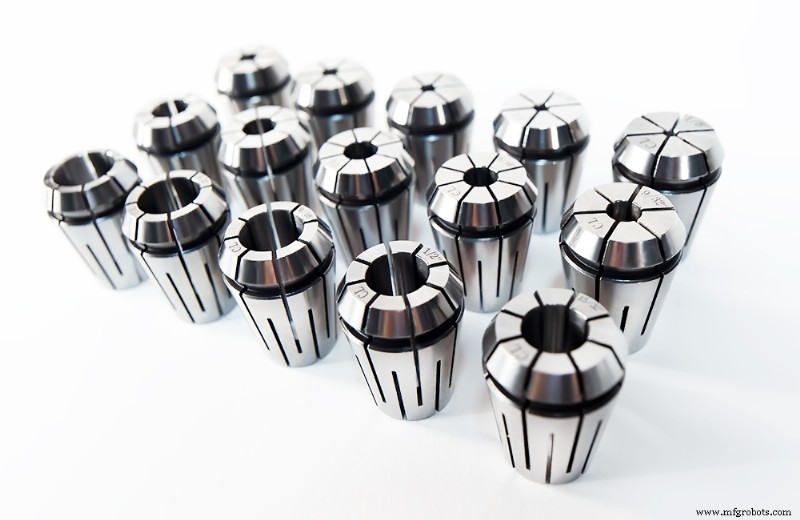
- Sauberkeit: Spannzange & Schaft fleckenfrei halten; selbst Staubkorn kann Unwucht verursachen.
- Spannlänge: Schaft vollständig einsetzen – nie weniger als 3–4x Werkzeugdurchmesser greifen.
VI. Sicherheit & Wartung
1. Sicherheitspraktiken
- Augen- & Gehörschutz tragen, Staubabsaugung oder Atemschutz nutzen.
- Werkstück mit Spannern oder Vakuum sichern; verschiebendes Stück bricht Bits & erzeugt Projektile.
- Sofort stoppen bei Quietschen oder übermäßiger Vibration.
2. Bit-Pflege & Lagerung
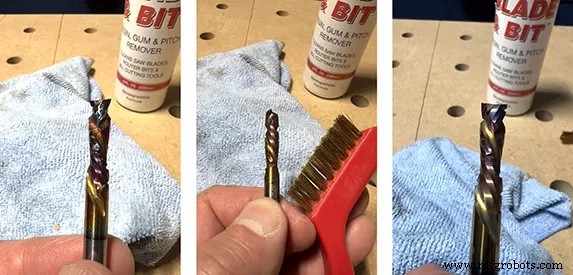
- Reinigung: Harz & Pech mit speziellem Reiniger oder geeignetem Lösungsmittel entfernen.
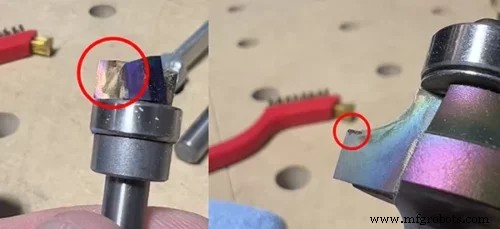
- Inspektion: Vor jedem Lauf auf Ausbrüche, Risse, Stumpfheit prüfen; stumpfes Bit erzwingt höheren Vorschub & reduziert Sicherheit.
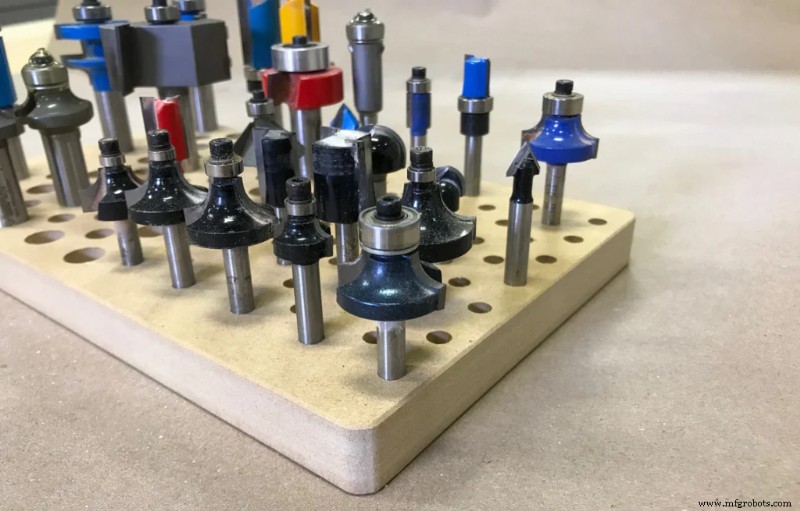
- Lagerung: Organisierter Koffer/Rack mit Einzelschächten gegen Kantenschäden.
VII. Expertenrat benötigt?
Bei Blue Elephant CNC fahren wir Maschinen täglich und arbeiten mit Tausenden Kunden jährlich. Wenn Sie unsicher sind, welcher Bit, welche Drehzahl, welcher Vorschub für Ihr Projekt richtig ist, kontaktieren Sie uns. Unsere Pre-Sales & After-Sales Teams bieten 24h mehrsprachigen Support für Ihren Erfolg.
Verwandte Themen:
- Kostenlose CNC CAD Software
- Materialien die ein CNC-Router schneiden kann
- Wie man Holzschilder macht
CNC-Maschine
- Präzise Holzschilder mit CNC-Fräsen erstellen – Ein vollständiger Expertenleitfaden
- Selca CNC Programmier-Challenge – Fortgeschrittene Code-Übung
- Premium Quarz- & Marmor-CNC-Bearbeitungszentrum für Brasilien – Fortschrittliche 2D/3D Steinbearbeitung
- Faktoren, die CNC-Bearbeitungskosten beeinflussen: Was Sie wissen müssen
- Australischer Kunde lobt Blue Elephants Nesting-CNC-Maschinen
- Siemens 808D ATC: Reihentoolmagazin-Parameter einstellen
- E-70JDSR PUR Kantenanleimmaschine mit oberem & nicht-reinigendem Leimtiegel – Erhältlich in Australien, Kanada & USA
- Indischer Kunde mit Dolmetscher: Werkstour & Maschinenauswahl
- Präzisions-Aufbohren: Genaues, wiederholbares Lochveredeln liefern
- H45E Formatkreissäge: Premium-Qualität, schneller Versand nach England