



Fanuc G68 Koordinatenrotation: Praktisches Unterprogramm-Beispiel für CNC-Bearbeitung
CNC-Programmbeispielcode, der zeigt, wie der Fanuc G68 Koordinatenrotations-G-Code in einem Unterprogramm verwendet werden kann, um den größtmöglichen Nutzen aus seiner Funktionalität zu ziehen.
G68 Koordinatenrotations-Beispiel
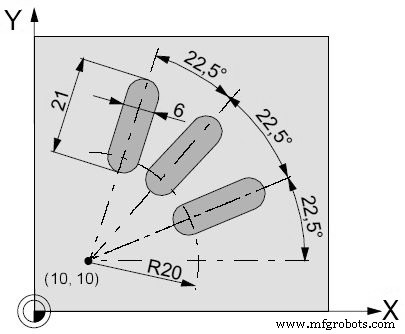
Hauptprogramm
N5 G54 N10 G43 T10 H10 M6 N15 S2000 M3 F300 M98 P030100 ; Unterprogrammaufruf N25 G0 Z50 N30 M30
Unterprogramm
O0100 N10 G91 G68 X10 Y10 R22.5 N15 G90 X30 Y10 Z5 N20 G1 Z-2 N25 X45 N30 G0 Z5 N35 M17
Umfassende Bridgeport G-Code Referenz für CNC-Fräsen
Umfassender Leitfaden zu CNC G- & M-Codes für Fräsen & Drehen
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Fanuc G72 Plandrehzyklus: Einzeiler-CNC-Programm Tutorial
- Fanuc G68 Koordinatenrotation: Präzise Achsenausrichtung für CNC-Bearbeitung
- Umfassende Fanuc G-Code Referenz für CNC-Programmierung