



Asphaltverdichtung optimieren: Bewährte Walzmuster für Zieldichte & Produktion
Straßenbauer kennen den Mischgutmix ihrer Projekte genau. Die meisten wissen exakt, wie viele Tonnen Mischgut das Asphaltmischwerk stündlich produzieren kann. Sie kennen die Silokapazitäten und ob das Werk nur ein Projekt oder mehrere gleichzeitig beliefert. Wenn ein Auftragnehmer Mischgut von einem Produzenten kauft, ist die zu kaufende Tonnage meist Vertragsbestandteil und vorhersehbar.
Auftragnehmer kennen auch Größe und Kapazität der Transportfahrzeuge, die Heißmischasphalt (HMA) zur Baustelle liefern. Aus Erfahrung schätzen sie die Rundfahrzeit vom Werk zur Baustelle und bestimmen, wie viele Ladungen jedes Fahrzeug pro Zeiteinheit liefern kann.
Bei Einbau und Asphaltverdichtung sind Produktivitätsprognosen jedoch unsicherer. Besonders bei der Verdichtung beeinflussen die Variablen, wie viel HMA produziert und wann es geliefert wird, die Temperatur des Asphalts bei der Verdichtung. Die Mischguttemperatur ist das kritischste Element bei der Verdichtung. Walzen im richtigen Verdichtungsbereich zu halten, um die Zieldichte zu erreichen, erfordert die richtigen Asphaltwalzmuster.
BEST PRACTICES DER ASPHALTVERDICHTUNG
Verdichterhersteller lehren mehrere Bedienerverfahren zur Produktivitätssteigerung. Da heute fast alle Hauptverdichtungen mit vibrativen Doppeltrommelverdichtern erfolgen, konzentrieren sich die folgenden Best Practices auf die Bedienung dieses Verdichtertyps.
Erste Überfahrt Richtung Fertiger mit Vibration
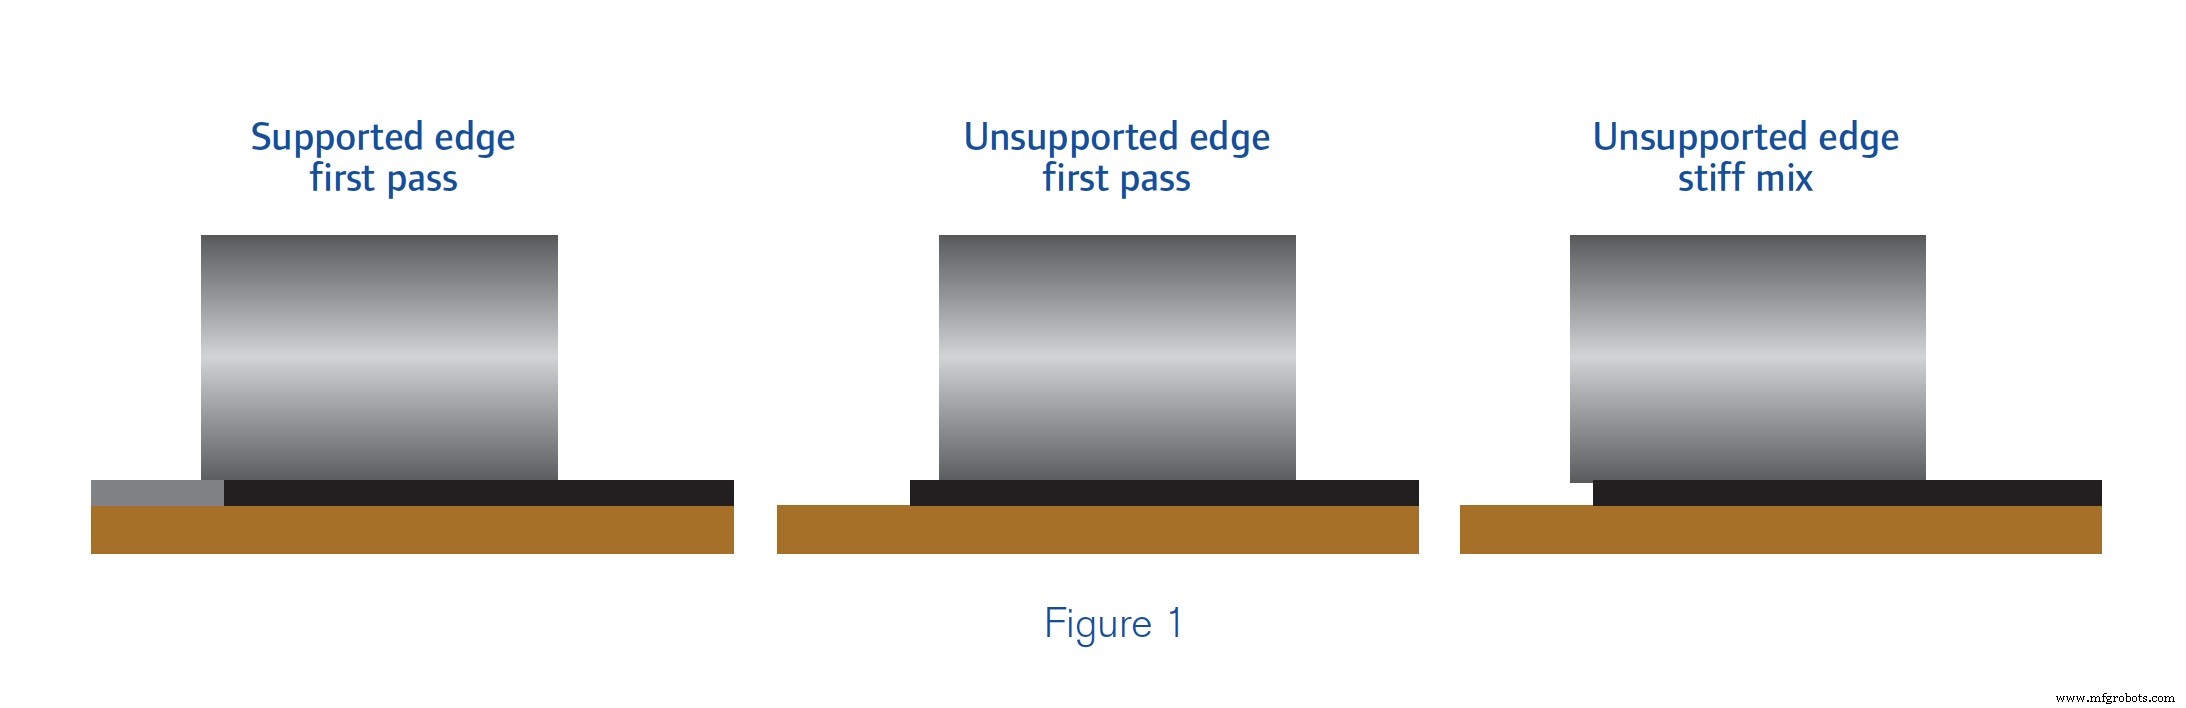
Die erste Überfahrt erreicht die größte Reduktion der Luftporen, da die Mischgutviskosität niedrig ist und die Fähigkeit, Gesteinskörner in dichtere Orientierung umzulagern, hoch ist. Wenn der Fahrbahnrand gegen seitliche Bewegung gestützt ist, sollte der Bediener die Fuge zwischen kalter und heißer Bahn leicht überlappen. Je erfahrener der Bediener, desto schmaler die nötige Überlappung. Die meisten Bediener benötigen nur 3 bis 4 Zoll (75 bis 100 mm) Überlappung. Ist der Fahrbahnrand ungestützt, sollte die erste Überfahrt 6 bis 8 Zoll (150 bis 200 mm) vom Rand entfernt erfolgen, um seitliches Verschieben der Bahn zu reduzieren. Steifere Mischungen erfordern diese Vorsicht möglicherweise nicht. Abbildung 1 zeigt die richtige Trommelausrichtung zur Fahrbahn bei der ersten Überfahrt.
Vorwärtsbewegung stoppen, in leichtem Bogen zur Bahnmitte, sicherer Abstand hinter Fertiger und Crew
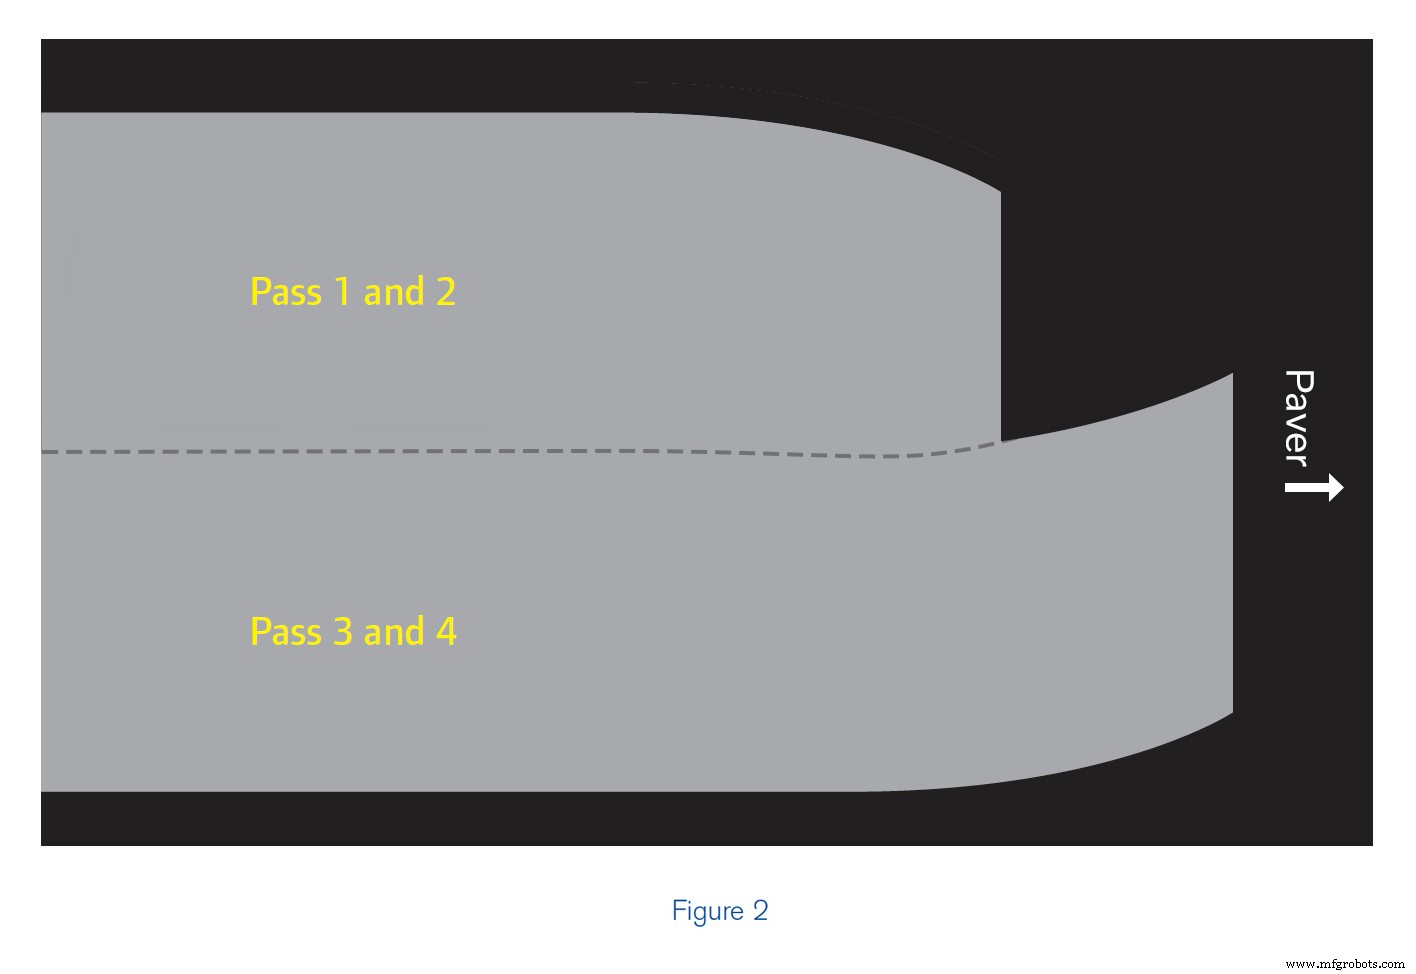
Der Grund für das Stoppen im Winkel: Trommelmulden auf der nächsten Überfahrt auswalzen. Das verhindert Buckelbildung auf dem Belag. Abbildung 2 zeigt die Technik. Die Überfahrt auf der linken Bahnseite stoppt im Bogen, der Verdichter kehrt auf demselben Weg zurück. Die nächste Vorwärtsüberfahrt erfolgt auf der rechten Bahnseite, überquert die vorherige Vorwärtsüberfahrt, mit Bogen zur Bahnmitte. Diese Technik ermöglicht dem Verdichter, durch seitlich nebeneinander liegende Überfahrten im gleichen Temperaturbereich eine gleichmäßigere Dichte zu erreichen.
Ende jeder nachfolgenden Überfahrt über das Ende der angrenzenden und vorherigen Überfahrt hinaus walzen
Das ist auch in Abbildung 2 dargestellt. Dem Vorwärtsgang des Fertigers folgen hält den Hauptverdichter im gleichen relativen Temperaturbereich der Bahn wie der Fertiger. Die Begrenzung der Länge der Hauptverdichtungszone hilft dem vorderen Verdichter, mit dem Fertiger Schritt zu halten. Es gibt keine wichtigere Technik bei der Verdichtung, besonders bei Splittmastixasphalt (SMA) und Superpave-Mischungen.
OPTIMALE ASPHALTDICHTE ERREICHEN
Hauptverdichtung abschließen, bevor das Mischgut unter eine Temperatur abkühlt, die mit dem Erreichen der Zieldichte vereinbar ist. Diese Technik erreicht zwei Ziele. Für die meisten Mischungen ermöglicht sie die höchste Produktion. Für Mischungen, die Zartheit zeigen, erlaubt sie, Dichte zu erreichen, bevor das Mischgut Instabilität zeigt.
Fuge für gleichmäßige Dichte verdichten. Einer der häufigsten Mängel in HMA-Belägen ist niedrige Fugen dichte. Niedrige Dichte an der Fuge wird durch schlechte Einbautechnik, übermäßiges Abziehen und Rechen, schlechte Walzpraxis oder eine Kombination daraus verursacht. Schlechte Walzpraxis kann durch richtige Schulung der Verdichterbediener und Erfahrung überwunden werden.
VERDICHTERAUSWAHL BASIEREND AUF EFFEKTIVER WALZBREITE
Die Länge der Verdichtertrommel ist nicht das wahre Maß für die produktive Kapazität des Verdichters. Vielmehr ist die effektive Trommelbreite (EDW) die wichtige Kennzahl. Der Unterschied zwischen EDW und Trommellänge kann signifikant sein. Generell liegen diese beiden Maße innerhalb von 10 Prozent. Mehrere Beispiele in Abbildung 3 zeigen diese Beziehung.
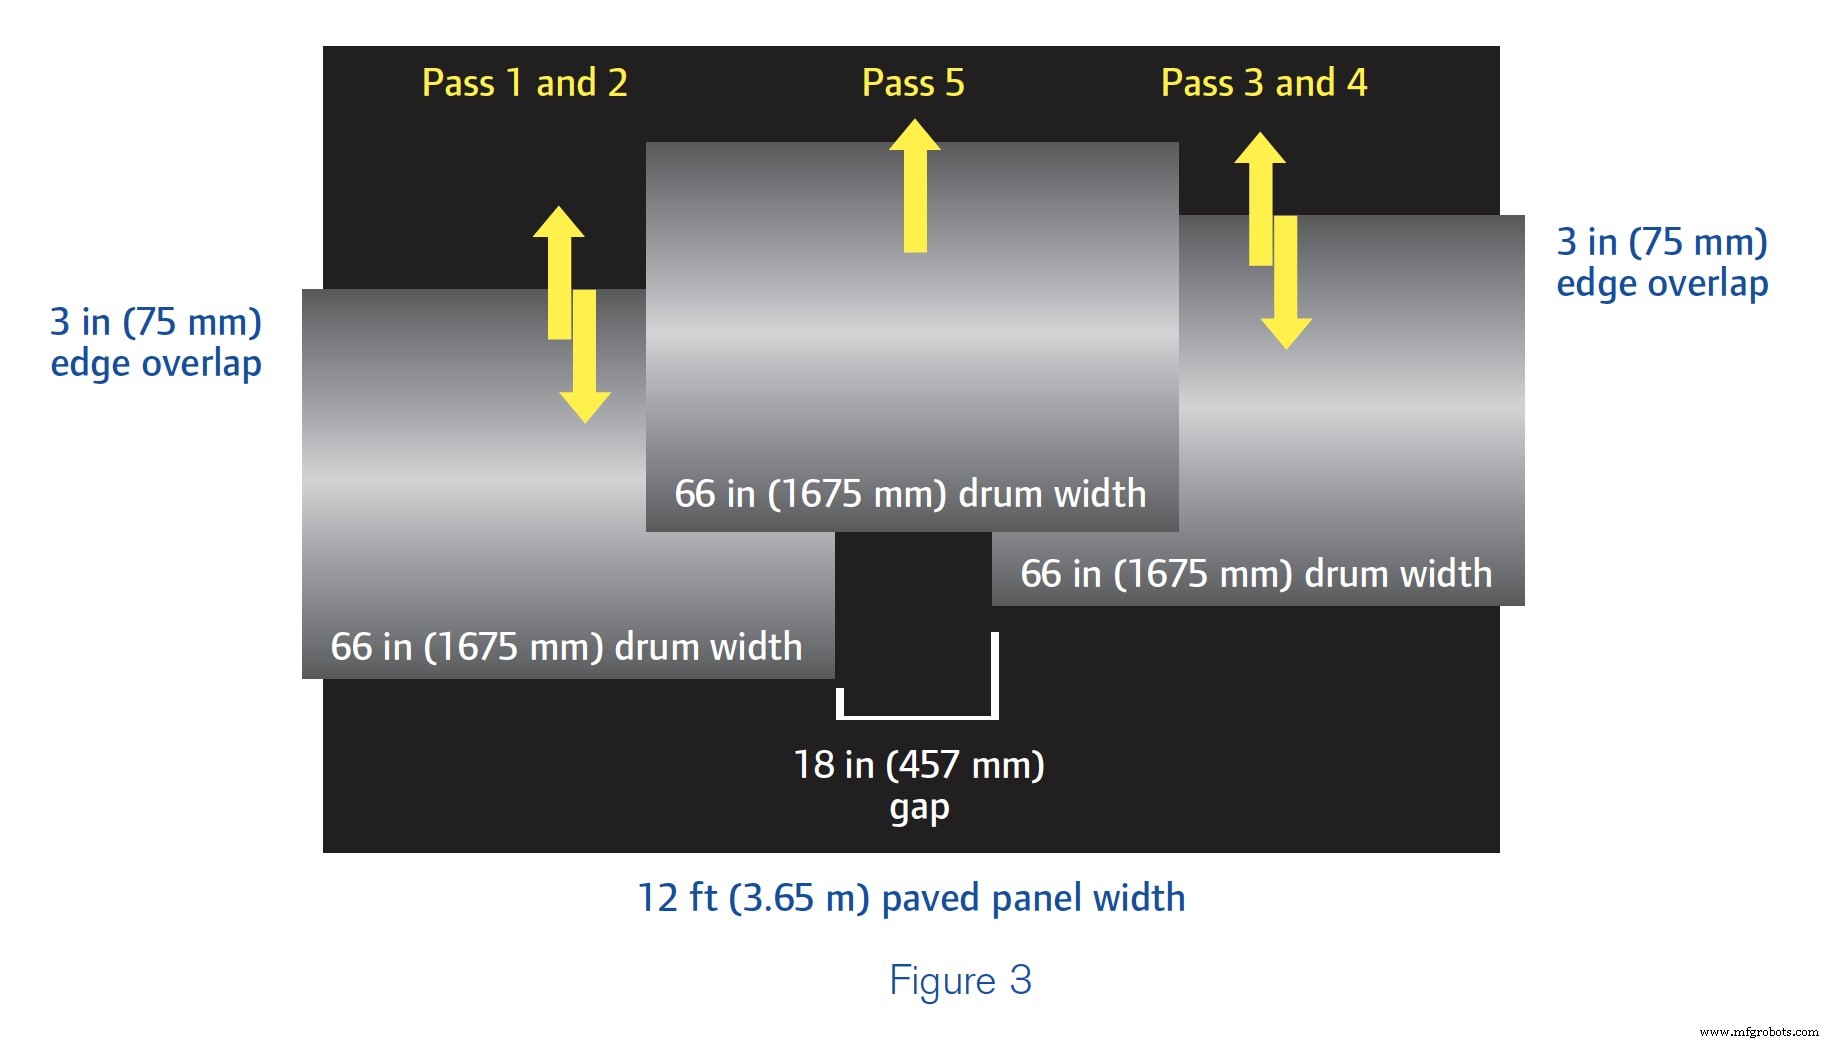
Die Breite der eingebauten Bahn in Abbildung 3 erfordert drei seitliche Überfahrten des Verdichters für vollständige Abdeckung. Leider wird selbst der beste Bediener keine gleichmäßige Fahrbahndichte erreichen, wenn er ein Walzmuster wie das gezeigte fährt, da die Verdichtungskräfte nicht gleichmäßig über die Bahnbreite verteilt sind. Die fünfte Überfahrt überlappt die bei den ersten vier Überfahrten verdichteten Flächen, gibt aber nur eine einzige Überfahrt über die mittleren 18 Zoll (457 mm) der Bahn. Das bedeutet: Dichte ist in der Mitte am niedrigsten, etwas höher an den äußeren Vierteln, und am höchsten in den Bereichen, wo drei Trommelüberfahrten erfolgten. Das entspricht nicht den Anforderungen. Die schmale Walzbreite behindert auch die Fähigkeit des Bedieners, mit dem Fertiger mitzuhalten.
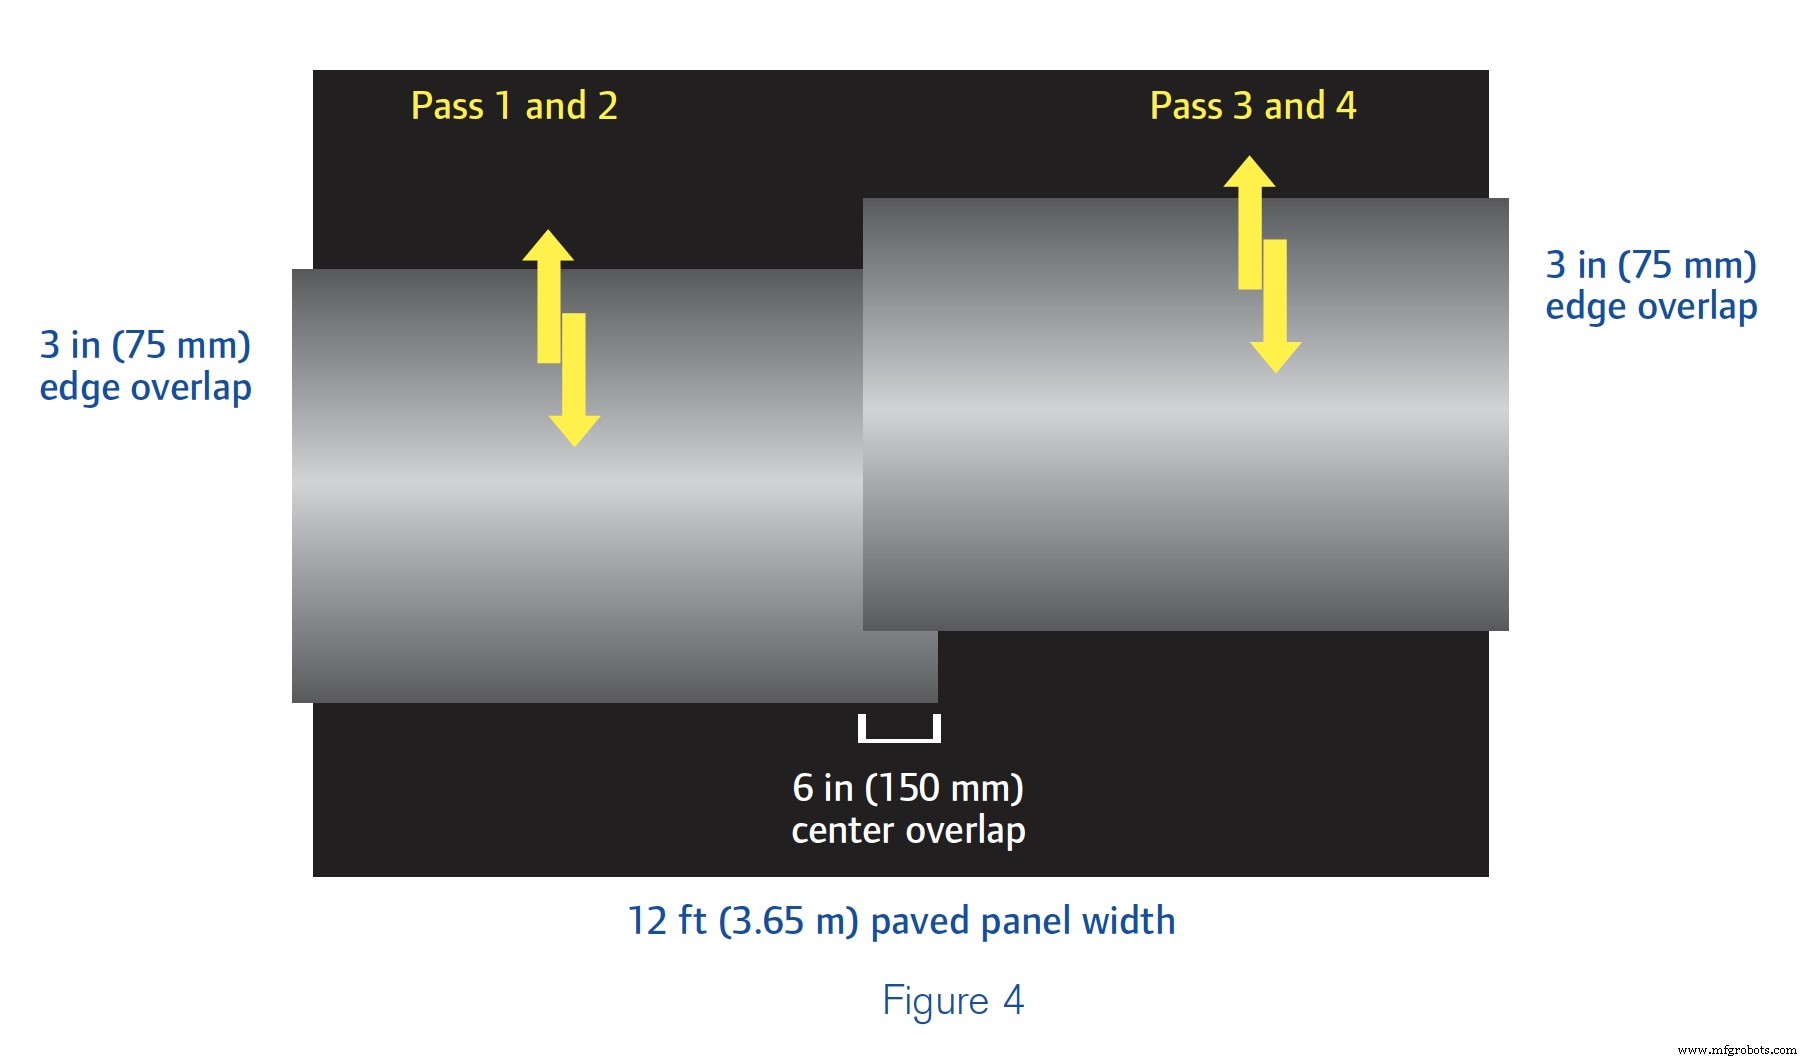
In Abbildung 4 sind nur zwei seitliche Überfahrten nötig, um dieselbe Bahnbreite wie in Abbildung 3 vollständig abzudecken. Das liegt an einem Verdichter mit breiterer EDW. Der gut geschulte Bediener auf einem Verdichter mit 78-Zoll-Trommeln (1980 mm) kann die Bahn mit gleichmäßiger Abdeckung verdichten, außer im exakten Zentrum, wo die seitlichen Überfahrten leicht überlappen. Diese Hauptverdichtungstechnik erreicht gleichmäßige Dichte über die Bahn und hilft, Anforderungen zu erfüllen.
Es ist auch möglich, Trommeln zu haben, die für die Bahn zu breit sind. In Abbildung 5 sind die Verdichtertrommeln 84 Zoll (2135 mm) breit.
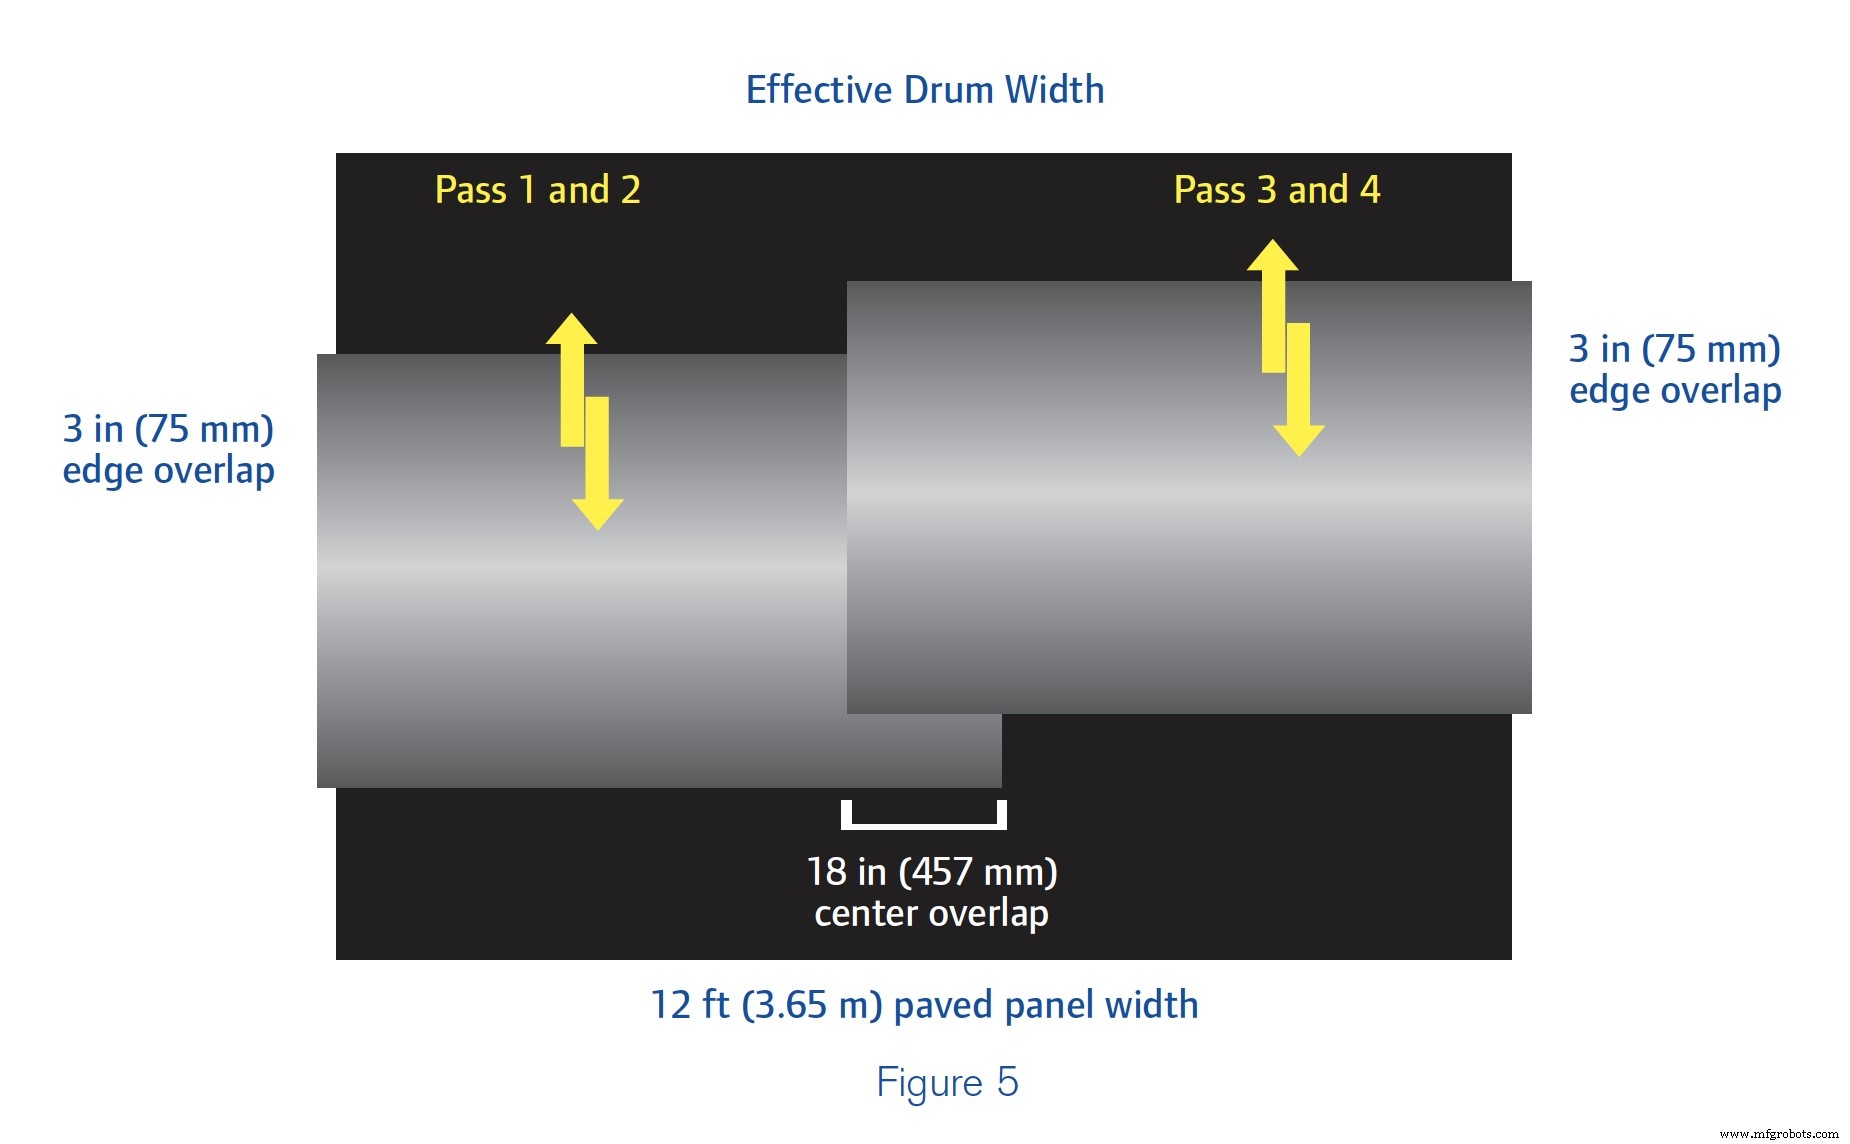
Die Bahnmitte erhält doppelt so viel Verdichtungskraft wie die äußeren Abschnitte. Weil ein Verdichter mit zu breiten Trommeln für den Belag verwendet wurde, werden die Ergebnisse der Hauptverdichtung die Anforderungen nicht erfüllen. Zudem hat der größere Verdichter höhere Besitz- und Betriebskosten – die Amortisation für den Auftragnehmer sinkt.
Deshalb produzieren fast alle Hersteller Autobahnverdichter mit Trommeln in drei Grundbreiten: 66, 78 und 84 Zoll (1675, 1980 und 2135 mm).
Der Hauptbeitrag des Verdichters zum Einbauzug ist die Fähigkeit, Dichte zu erreichen. Die Verdichtergrößenwahl basiert manchmal auf dem, was im Fuhrpark des Auftragnehmers ist. Da das Mitkommen mit dem Fertiger genauso wichtig ist wie gleichmäßige Dichte, zahlen sich Aufmerksamkeit auf Verdichterauswahl und Walzmuster aus – besonders beim Erreichen der Spezifikationen.
Erfahren Sie mehr über die Grundlagen der Asphaltverdichtung.
Industrielle Ausrüstung
- Massenproduktion vs. Einzelfertigung: Wichtige Unterschiede erklärt
- C-Programmierung: Adressen & Zeiger an Funktionen übergeben – Praxisleitfaden
- Mar-Bal nutzt IQMS EnterpriseIQ ERP für Fertigungsexzellenz
- Präzisions-Schlittenstock-Automation für Schweizer & Produktionsdreherei
- Verdichter im Bauwesen: Typen, Funktionen und ihre entscheidende Rolle für Fundamentstabilität
- Den richtigen Verdichter wählen: Leitfaden für effizientes Abfallmanagement
- Schnelles Prototyping & Kleinserienfertigung mit Druckguss
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen
- Effizienz steigern & Kosten senken mit nachhaltigkeitsgetriebener Produktion & Design
- Planetare Gesundheit & Unternehmenserfolg: Nachhaltige Produktion mit Atlas Copco