



Plattenwalz-Betrieb meistern für die Flachmetall-Fertigung
Plattenwalzen (Plate Rolls) werden zum Walzen flacher Bleche eingesetzt – typischerweise Stahl, Edelstahl oder Aluminium. Typische Anwendungen umfassen die Herstellung von Dosen, Tanks, Rohren, Druckbehältern, Tankaufliegern, Baggerlöffeln und anderen runden Metallteilen. Plattenwalzen können entweder computergesteuert (CNC) oder als leistungsbetriebene Handmaschinen ausgeführt sein. Doch selbst mit CNC-Steuerung können Materialschwankungen Anpassungen und Bedienfingerspitzengefühl erfordern, um die gewünschten Ergebnisse zu erzielen.
Plattenwalzen sind darauf ausgelegt, diverse Materialdicken und -durchmesser zu walzen, doch es gibt physikalische Grenzen durch das Design der Walze. Daher eignen sich diese Walzen am besten für „Bereiche“ der Anwenderanforderungen. Die Beschränkungen hängen von einer Kombination aus Walzendurchmesser (je kleiner die Walze, desto enger der walzbare Durchmesser; je größer die Walze, desto weniger Durchbiegung), dem zu walzenden Durchmesser und der Werkstückdicke ab. Alle Walzen klemmen das Material zwischen zwei Walzen ein und zwingen es (mechanisch oder hydraulisch) in einen Bogen. Beide Enden einer Drehwalze müssen sicher gelagert sein, um ein Auseinanderfedern unter Druck zu verhindern. Ein Ende der Walze heißt „Abfallende“ (Drop End), da die Walzenlagerung an diesem Ende manuell, hydraulisch oder mechanisch gelöst werden kann, um den gewalzten Zylinder von der oberen Walze zu entfernen.
Arten von Plattenwalzen
2-Walzen
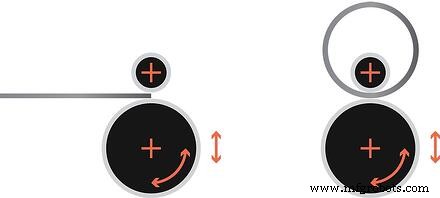
Die 2-Walzen-Plattenwalze wird typischerweise für die Hochvolumenbearbeitung dünner Metalle (typischerweise ≤ 3/16 Zoll) in kleine Durchmesser (4–24 Zoll) eingesetzt. Die Walzen sind vertikal angeordnet, eine direkt über der anderen. Die Formwalze (typischerweise die untere) hat eine dauerhafte, aber flexible Neopren- oder ähnliche Beschichtung, in die die obere Walze eindrückt und eine Mulde sowie „Wellen“ um den Kontaktpunkt erzeugt. Der Bediener führt das Werkstück in diese geklemmte Position ein, während die Walzen drehen, und das abgelenkte Gummimaterial zwingt das Werkstück in eine gewalzte Form um die feste Walze.
Vorteile:
- Sehr schneller Walzvorgang.
- Leicht zu automatisieren.
- Keine Flachstelle auf der gewalzten Form.
Nachteile:
- Begrenzt auf dünne Materialien.
- Begrenzte Einstellmöglichkeiten.
Anfangsklemmung (Initial Pinch)
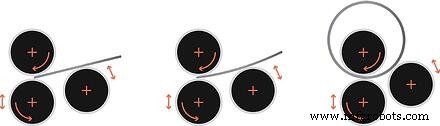
Wahrscheinlich der häufigste Plattenwalzentyp ist die Anfangsklemmung. Dieser Materialwalzer besteht aus 3 Walzen, wobei 2 Walzen fast vertikal übereinander montiert sind – eine fest, die andere verstellbar. Die letzte Walze ist auf einem verstellbaren Schlitten versetzt, der sich in Richtung des „Klemmpunkts“ der beiden Walzen bewegt. Zur Bedienung führt der Bediener das Werkstück ein und justiert die bewegliche der beiden vertikalen Walzen, bis das Werkstück fest „geklemmt“ ist. Anschließend werden die versetzten Walzen in Richtung der festen Walze positioniert, wodurch sich das Werkstück um die feste Walze biegt. Die Walzen werden dann angetrieben und der Walzvorgang beginnt mit Justierung der versetzten Walze, um den gewünschten Durchmesser zu erreichen.
Vorteile:
- Sehr gängige Walze.
- Einfach zu bedienen.
- Typischerweise für dünne Materialanwendungen (≤ 1/4 Zoll) verwendet.
Nachteile:
- Material muss umgedreht oder vollständig durch die Maschine geführt werden, um die nachlaufende Kante „vorzubiegen“.
- Einstellungen sind nicht exakt und müssen während des Walzprozesses wiederholt geprüft und nachjustiert werden.
Doppelklemmung (Double Pinch)
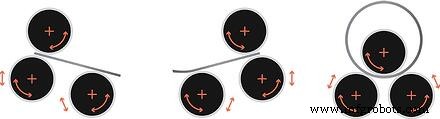
Diese Walzenart wird häufig für mittlere Plattenanwendungen verwendet. Die obere Walze ist fest, die beiden unteren sind in Richtung der oberen (festen Walze) verstellbar – oder die beiden unteren sind fest, die obere beweglich. Das Material wird eingelegt, bis es auf den beiden unteren Walzen aufliegt. Die Walzen werden dann mit der oberen Walze zusammengeführt, bis die gewünschte Position für den korrekten Durchmesser erreicht ist; dann beginnt der Walzvorgang.
Vorteile:
- Sehr gängige Walze.
- Einfach zu bedienen.
- Typischerweise für mittlere Materialanwendungen (1/4–3/4 Zoll) verwendet.
Nachteile:
- Große Flachstellen an den Materialenden.
- Einstellungen sind nicht exakt und müssen während des Walzprozesses wiederholt geprüft werden.
- Material wird nie vollständig „geklemmt“ und kann rutschen.
- Material wird im Winkel eingezogen.
4-Walzen
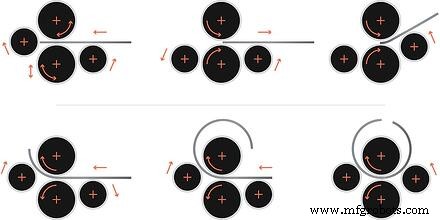
Dieser Plattenwalzentyp ist der einzige, bei dem eine Computergesteuerte Numerische Steuerung (CNC) der Walzen wirklich Sinn ergibt, da er der einzige Plattenwalzer ist, der problemlos Oblongs oder Out-of-Round-Formen walzen kann. Diese Walze hat zwei Walzen, die vertikal übereinander zentriert sind, und zwei verstellbare Walzen, die direkt auf beiden Seiten der Mittel- oder „Klemm“-Walzen positioniert sind.
Diese verstellbaren Walzen können von weit unter dem Material bis zu einer Position bewegt werden, bei der der Mittelpunkt des Außen-durchmessers der Positionierwalzen fast den Klemmpunkt der „Klemm“-Walzen erreicht. Zur Bedienung positioniert der Bediener zunächst die „führende“ Walze als Materialanschlag oder -lehre.
Die gegenüberliegende Walze wird so positioniert, dass ihr Durchmesser wie ein Materialträger wirkt und das Laden durch Abstützen des Materials über den oberen Durchmesser erleichtert. Die Klemmwalzen werden geöffnet, das Material eingelegt und an der „führenden“ Walze ausgerichtet. Die Klemmwalzen werden dann zusammengepresst und das Material durch Rückwärtswalzen der Klemmwalzen leicht zurückgezogen. Die als Materiallehre positionierte führende Walze wird dann abgesenkt, damit die Vorderkante des Werkstücks darüber hinweggeht.
Während das Walzen beginnt, zwingt die nun führende Walze das Material in den gewünschten Radius. Das Walzen wird fortgesetzt, bis die Hinterkante des Werkstücks nahe an der „nachlaufenden“ Walze vorbeikommt, die ursprünglich als Stütze diente. Die „nachlaufende“ Walze zwingt nun die Hinterkante des Materials in die Endposition, um den korrekten Durchmesser zu erreichen. Werden diese Walzen numerisch gesteuert, können „führende“ und „nachlaufende“ Walze Position und Walzbewegung automatisch anpassen und Oblong-, eiförmige oder andere nicht-runde Teile walzen.
Vorteile:
- Material ist immer fest geklemmt.
- Flachstellen werden durch Einstellung beider führender und nachlaufender Walzen minimiert.
- Kann für fast alle Materialdickenanwendungen eingesetzt werden.
- Material wird flach in die Einheit geführt.
- Maschine spart viel Platz, da Material nicht gedreht und rückwärts eingezogen werden muss, um das Gegenende vorzubiegen.
- Kann nicht-runde Formen walzen.
Nachteile:
- Preis.
Welchen Prozess Sie auch wählen – er sollte auf den Mindestanforderungen Ihres Teils UND Ihres Budgets basieren. Southern Fabricating Machinery Sales vertritt Hersteller und Gebrauchtmaschinen vieler verschiedener Prozesse, Marken und Modelle, um Ihnen die passende Lösung für Ihre Anwendung bieten zu können. Kontaktieren Sie uns noch heute für weitere Informationen zu neuen oder gebrauchten Plattenwalzen und dem Stahlwalzprozess.
Um eine PDF-Version dieser Informationen herunterzuladen, klicken Sie bitte hier.
Industrielle Ausrüstung
- Optimal International Air Freight for Industrial Machinery Between North America and Europe
- How to Sell Your Used Industrial Equipment Online: Private Treaty, Auction, and Tender Tips
- Gebrauchte Maschinen versichern: Ein umfassender Leitfaden
- Lebensdauer gebrauchter Maschinen maximieren: 5 bewährte Wartungsstrategien
- Wie die US-Trucking-Industrie gebrauchte Maschinen sicher beschafft und transportiert
- Neu vs. Gebraucht: Welche Industriemaschine spart wirklich Kosten?
- Top 3 Vorteile beim Kauf gebrauchter Maschinen für Ihre Werkstatt
- Produktionseffizienz maximieren mit gebrauchter Maschinerie
- Gebrauchtmaschinen bewerten: Ein bewährter, mathematischer Ansatz
- Top 7 Strategien für den erfolgreichen Verkauf Ihrer Gebrauchtmaschine