



Metallurgie von Walzwerkwalzen: Design, Werkstoffe und Performance
Metallurgie von Walzwerkwalzen
Walzen sind Werkzeuge in Walzwerken zur Querschnittsreduzierung des gewalzten Materials. Sie sind hochbeanspruchte Werkzeuge und unterliegen Verschleiß. Sie werden sowohl für Profil- als auch Flachprodukte benötigt. In jüngster Zeit hat sich die Walztechnologie dramatisch verbessert und verändert, doch Walzen blieben stets das kritischste Bauteil des Walzwerks. Das Walzengewicht variiert je nach Walzwerktyp, -größe und Walzentyp. Während des Walzens steht die Walze unter hoher Last, und der Kontaktbereich zwischen Walze und Material unterliegt Verschleiß.
Je nach Profil des Walzprodukts kann der Walzenkörper entweder glatt (eben) für Blechwalzen (Platten, Bänder) oder genut für Formmaterial (Profile) sein. Walzen haben zwei Hauptkomponenten: (i) Walzenkörper (Mantel) und (ii) Walzenhals. Es gibt zwei Hälse, einen auf jeder Seite. Der Körper ist der Teil, der direkt mit dem Werkstück in Kontakt kommt und das Metall verformt. Ein Paar genuteter Walzen mit Mantel und Hals ist in Abb. 1 dargestellt.
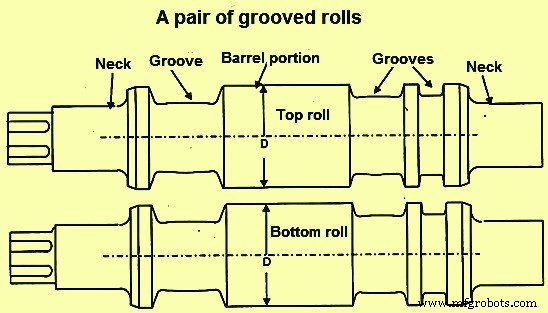
Abb. 1: Ein Paar genutete Walzen
Walzen müssen alle Arten von Spannungen und Lasten aus normalen und abnormalen Walzbedingungen im Walzwerk sowie Spannungen aufnehmen, die sich mit Walzenverschleiß während des Walzens ändern. Walzen müssen die schwere Reduktionsarbeit beim Warm- und Kaltwalzen verrichten.
Das Walzendesign muss zwei absolut unterschiedliche Anforderungen berücksichtigen: (i) maximale Festigkeit für Trennkräfte, Drehmoment und hohen Druck zwischen den Walzen, und (ii) maximale Verschleißfestigkeit im Kontaktbereich zwischen Walze und Material. Walzen dürfen nicht brechen, spallen oder verschleißen und müssen gute Performance ohne Probleme liefern. Walzen werden regelmäßig bearbeitet, um das gewünschte Walzenprofil wiederherzustellen und verschlissene, feuergerissene und ermüdete Oberflächen zu beseitigen.
Spezifikationen und Qualitätsmaßstab
Es gibt Spezifikationen für Walzen, aber das ultimative Qualitätsmaß ist die Walzenperformance im Betrieb. Die Walzenkosten pro Tonne gewalzten Stahls sind der entscheidende Faktor.
Verschiedene Walzentypen und Walzwerktypen sind in Abb. 2 dargestellt.
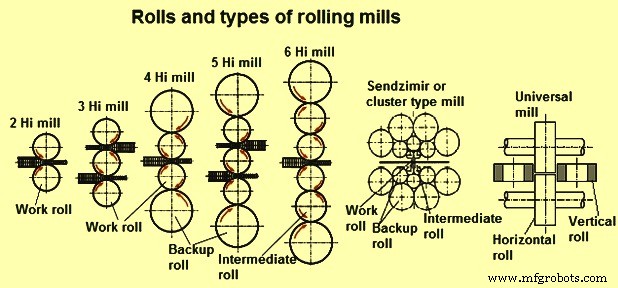
Abb. 2: Walzen und Walzwerktypen
Neben normaler Walzlast und Reibungskräften erfahren Walzen mehrere Änderungen der Walzbedingungen unter normalem Walzen. Jedes Mal, wenn Material in die Walzen eintritt, entsteht ein Stoß. Zusätzlich müssen Walzen diverse abnormale Walzbedingungen bewältigen, die entstehen können durch: (i) Bedienfehler, (ii) fehlerhaftes Material mit internen Defekten, (iii) Stromausfälle, (iv) mechanische Probleme beim Materialtransport, (v) Probleme in Wasserkühlsystemen. Bei solchen – in Walzwerken mehr oder weniger häufigen – abnormalen Bedingungen tritt oft Walzenschaden auf, der sowohl Walzwerk als auch Walzprodukt beeinträchtigt.
Die Spannungen und ihre Verteilung in einer Walze durch Walzprozesslasten sind sehr komplex und variieren stark. Einige Spannungen haben hohe Gradienten senkrecht zur Walzenoberfläche (Hertzscher Druck, thermische Spannungen beim Warmwalzen mit guter Kühlung), andere sind als Ergebnis statischer Last zu betrachten (Drehmoment vom Antriebsmotor). Alle Spannungsarten können zu Walzenschaden führen. Walzenverschleiß ist ein weiteres wichtiges Anliegen.
Der wichtige Aspekt bei Walzen ist die Optimierung verschiedener Eigenschaften: Festigkeit, Verschleißfestigkeit, Sicherheit gegen Feuerrisse sowie alle Schäden, die üblicherweise bei Walzanomalien auftreten. Der Optimierungsprozess umfasst im Wesentlichen: (i) Wahl der richtigen Zusammensetzung, Wärmebehandlung und Fertigungsprozess. Die Solidität der Walze und Sicherheit gegen Ausfälle sind wichtig → Entwicklung der richtigen Mikrostruktur und Kontrolle des Eigenspannungsniveaus.
Entwicklung von Walzenwerkstoffen
Im 19. Jahrhundert wurden unlegierter Grauguss (verschiedene C-Äquivalente, unterschiedliche Abkühlraten – Sandguss oder Chillguss) und Schmiedestahl als Walzenwerkstoffe verwendet. Gussgüten variierten von mild-hart, halbhart bis klar-chill. Bei klar-chill Walzen hatte der Mantel eine Weißguss-Schicht (graphitfrei), während Kern und Hals aus Grauguss bestanden. Später wurden Gussstahlwalzen mit C-Gehalt bis 2,4 % entwickelt, mit und ohne Graphit.
Um 1930 wurden „indefinite chilled double pour“ (ICDP) Walzen für Warmwalzen in Flachwalzwerken entwickelt. ICDP-Güten wurden in den späten 1990er Jahren modifiziert und durch Karbide verbessert. Um 1950 wurde Nickeleisen (nodulares Eisen) für Walzen entwickelt – entweder unlegiert oder oft legiert mit Cr, Ni, Mo für gute Verschleißfestigkeit und Festigkeit gleichzeitig. Der Einsatz von hochchromhaltigem Eisen (C 2–3 %, Cr 15–20 %) und später hochchromhaltigem Stahl (C 1–2 %, Cr 10–15 %) führte zu neuen Materialien mit hoher Verschleißfestigkeit.
1985 fanden Hochgeschwindigkeitswerkzeugwerkstoffe Verwendung für Walzen. Diese entwickelten sich zu sogenannten „semi tool steel grades“. Für Drahtwalzen wurde hochtechnisches gesintertes Wolframkarbid-Material entwickelt. Für Kaltwalzen von Stahl wurden Schmiedestahlwalzen entwickelt, um durch Erhöhung des Cr-Gehalts von 2 % auf 5 % und Induktionshärtung höhere Härteeintiefe zu erreichen. Arbeitswalzen werden nach Schleifen und Strahlen verchromt für höhere Lebensdauer der notwendigen Oberflächenrauheit.
Derzeit werden folgende Werkstoffgruppen nach Mikrostruktur unterschieden: (i) hypereutektoider Stahl, (ii) hypereutektoider Stahl (ADAMITE), (iii) graphitischer hypereutektoider Stahl, (iv) hochlegierter Stahl (hoch Cr etc.), (v) Nickeleisen, (vi) unbestimmter Chillguss, ICDP, (vii) Sonderwerkstoffe (gesinterte Karbide, Keramik etc.).
Walzenfertigung
Walzen können hergestellt werden durch: (i) Gießen, (ii) Schmieden, (iii) Sintern oder Warmisostatisches Pressen, (iv) andere Verfahren. Alle Methoden haben Vor- und Nachteile sowie Grenzen. Diese können verursacht sein durch: (i) Walzenabmessungen, (ii) Walzenzusammensetzung, (iii) geforderte Härte/Verschleißfestigkeit, (iv) Fertigungskosten.
Es gibt Überlappungsbereiche, wo Walzen verschiedener Fertigungstechnologien verfügbar sind, aber keine generelle Regel, dass Walzen einer Technologie besser sind als die einer anderen. Die endgültige Walzenwahl hängt meist von den Walzenkosten pro Tonne gewalzten Stahls ab. Günstige Walzen sind nicht unbedingt besser und können letztlich kontraproduktiv sein.
Um Walzenfertigung kommerziell attraktiv zu gestalten und Walzen zu vernünftigen Preisen verfügbar zu machen, benötigen Walzenhersteller Expertise in: (i) Verständnis der Walzenanwendung (Last, Geschwindigkeit, Walzenkühlung), (ii) Wahl optimaler Werkstoffe, (iii) Fertigung fehlerfreier Walzen, (iv) Wahl adäquater Wärmebehandlung (Festigkeit, Härte, Eigenspannungen), (v) Fähigkeit zur Bearbeitung nach Spezifikationen und Zeichnungen, (vi) Anpassung an technologische Änderungen im Walzen und in der Walzenfertigung.
Die Kontrolle der Walzenfertigungstechnologie ist entscheidender als die Technologie selbst. Das Fertigungsverfahren muss stets unter Kontrolle sein. Das Verhältnis Walzenkosten zu gewalztem Material sinkt wegen (i) besserer Walzwerktechnologie und (ii) besserer Walzenperformance – nicht wegen niedrigerer Walzenkosten. Günstige Walzen sind letztlich kontraproduktiv.
Walzen und Walzenwerkstoffeigenschaften
Mehrere Werkstoffeigenschaften sind für Walzenhersteller und -anwender von Interesse:
Physikalische Eigenschaften
Wichtige physikalische Eigenschaften für stabiles Walzen: (i) Elastizitätsmodul (Youngscher Modul), (ii) Querkontraktionszahl (Poisson-Zahl), (iii) Wärmeausdehnungskoeffizient, (iv) Wärmeleitfähigkeit, (v) Wärmeübergangskoeffizient. Elastizitätsmodul und Poisson-Zahl geben Grenzen für elastische und plastische Umformung. Wärmeausdehnungskoeffizient ist temperaturabhängig, für kleinen Temperaturbereich meist konstant. Wärmeleitfähigkeit gilt für das Walzenmaterial. Wärmeübergangskoeffizient ist von hoher Bedeutung und wird stark durch Walzenoberfläche und Walzgut beeinflusst.
Härte
Härtemessung ist schnell, günstig und korreliert gut mit anderen mechanischen Eigenschaften – zumindest für gleiche Materialart (gleiche Zusammensetzung, Mikrostruktur). Bei Walzen sind korrekte Härtemessungen jedoch schwierig, und der lineare Zusammenhang zu anderen Eigenschaften ist begrenzt. Grund: Walzenwerkstoffe haben breite Variationsbreite von Zusammensetzung und Struktur. Härtemessungen sind bei Walzen oft verwirrender als hilfreich. Ansichten von Herstellern und Anwendern zu Härtemessungen unterschieden sich stets.
Nur Oberflächenhärte kann zerstörungsfrei gemessen werden. Diese 2D-Messung wird meist als repräsentativ für das 3D-Volumen hinter der Oberfläche angesehen. Im Walzenkörper existiert jedoch Härtegradient durch makroskopische/mikroskopische Variationen: Guss (abnehmende Erstarrungsgeschwindigkeit mit Entfernung von Oberfläche) und Wärmebehandlung (abnehmende Abkühlgeschwindigkeit mit Entfernung beim Abschrecken in Bezug auf Zeit-Temperatur-Umwandlungs-Kurven). Härtetiefen werden durch Zusammensetzung und Wärmebehandlungsverfahren beeinflusst.
Walzenoberfläche ist zudem verschiedenen Einflüssen ausgesetzt: Fehlhandhabung, Oxidation, Korrosion, Verfestigung (Drehen, Schleifen), lokales Anlassen durch Schleifhitze, Entkarburung durch Wärmebehandlung. All dies kann positive oder negative mikroskopische Gradientien an der Walzenoberfläche erzeugen → Einfluss auf Walzenhärte.
Eigenspannungen
Walzen haben normalerweise Eigenspannungen. Zweidimensional an der Oberfläche, dreidimensional im Volumen. An der Oberfläche: radiale Spannung = 0, Längsspannung (axial) am Mantelrand = 0. Im Hauptmantelbereich: axiale und umfangsgerichtete (tangentiale) Spannungen gleich in Vorzeichen und Größe. Auf Mittellinie, nahe axialem Bereich: tangentiale und radiale Spannungen gleich groß und gleiches Vorzeichen. Verhältnis Längs- zu tangentialer/radialer Spannung = Verhältnis Walzendurchmesser zu Länge. Die Spannung, die die Werkstofffestigkeit übersteigt, verursacht spontanen Walzenbruch. Bruch senkrecht zur axialen Richtung (Längsspannung zuerst zu hoch) oder in axialer Richtung (tangentiale/radiale zuerst zu hoch).
Eigenspannungen haben großen Einfluss auf Walzenfestigkeit. Druckeigenspannungen erhöhen Ermüdungsfestigkeit, verringern Rissausbreitung, Scherspannung an Manteloberfläche und Verfestigung. Zugeigenspannungen können Walzenbruch verursachen. Druck- und Zugeigenspannungen kompensieren sich über den Walzenquerschnitt. Das richtige Eigenspannungsniveau muss kontrolliert werden.
Ermüdungsfestigkeit
Wichtig, da viele Walzenausfälle durch Ermüdung erfolgen. Ermüdung durch wechselnde Lasten sowie Dreh- und Biegespannungen. Kerben und Feuerrisse haben großen Einfluss auf Ermüdungsfestigkeit.
Bei homogenem Stahl hat Biegeermüdungsfestigkeit linearen Bezug zur Härte bis zu einer Grenze; darüber fällt Ermüdungsfestigkeit ab. Mehrere Faktoren beeinflussen Ermüdung, aber Material wird zunehmend spröde und kerbempfindlich; kleine Spannungserhöhung initiiert Riss, der unter Wechsellast propagiert. Bei heterogenen Materialien (Grauguss, graphitischer Gussstahl, hypereutektoider Stahl) ist Ermüdungsfestigkeit niedriger als bei homogenem Stahl gleicher Härte.
Drehbiege-Ermüdungswerte sind immer höher als Zug/Druck-Ermüdungsfestigkeit. Daher ist Drehbiegen der häufigste Grund für Ermüdungsausfälle bei Walzen.
Verschleißfestigkeit
Verschleiß ist bei Walzen von grundsätzlicher Bedeutung. Viele Parameter beeinflussen Walzenverschleiß: (i) materialbedingt: Zusammensetzung, Mikrostruktur, Härte; (ii) Eigenschaften des Gegenmaterials (Walzgut); (iii) Verschleißbedingungen: Schlupfgrad, Druck, Geschwindigkeit, Temperatur, Kühlsystem; (iv) interaktive Medien: Wasser, Schmierstoffe, korrosive Agentien. Alle Parameter können stark variieren.
In Walzwerken findet Verschleiß hauptsächlich in Bereichen höchster Reibung statt – zwischen Walze und Walzgut. Verschleiß ist allgemein nicht gleichmäßig über den Mantel verteilt. Auch die Walzenoberfläche wird durch wechselnde Temperaturen bei jeder Umdrehung beeinflusst → Feuerrisse. Ein weiterer Faktor: Walzenkühlung. Kühlmittel können verschleißfördernde Stoffe enthalten.
Verschleißfestigkeit kann durch Wahl der richtigen Walzensorte verbessert werden. Der Einfluss der Walzenmaterialhärte auf Verschleißfestigkeit ist nur marginal. C-Gehalt, Legierungselemente und Mikrostruktur sind wichtigere Parameter für Verschleißfestigkeit.
Reibungskraft
Im Walzwerk werden Walze und Walzgut von derselben Last zusammengepresst. Für Bewegung des Walzguts durch den Walzspalt ist eine Kraft nötig. Deren Höhe hängt von Oberflächenbedingungen (Form, Rauheit) und Reibungskoeffizient zwischen Walzenmaterial und Walzgut ab. Die Situation im Walzspalt ist komplex.
Kontinuierliches Walzen ohne oder mit minimaler Spannung erfordert hohe Reibung zwischen Walzen und Walzgut. Bei zu geringer Reibung tritt Schlupf auf. Kritische Parameter zur Vermeidung von Schlupf: Bisswinkel und Walzgeschwindigkeit. Je höher die Geschwindigkeit, desto niedriger der Bisswinkel. Ist der Bisswinkel für die Walzgeschwindigkeit zu hoch, muss entweder Geschwindigkeit reduziert oder Walzenoberfläche modifiziert werden (Reibungserhöhung). Rauhung der Walzenoberfläche oder Feuerrissmuster verbessern die Reibung.
Herstellungsprozess
- Das Nudelholz: Von etruskischen Ursprüngen bis zur modernen Handwerkskunst
- Sushi-Rollen: Handwerk, Geschichte und moderne Produktion
- Rolling Alarm Robot: Intelligentes, mobiles Wecksystem mit Raspberry Pi und Google Kalender
- Umformtechnik meistern: Wichtige Verfahren und ihre Mechanik
- Tundish-Metallurgie: Optimierung des Stahltransfers für das Stranggießen
- Fortschrittliche Pfannenmetallurgie: Präzisionsveredelung für Hochwertigen Stahl
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Optimierung des Walzpassdesigns für präzise Stahlprofile
- Präzisions-Kaltwalzen von Stahl: Optimierung von Dicke, Oberfläche & Leistung
- Tisch-Bohrfräsmaschinen: Eigenschaften, Einsatzmöglichkeiten und Vorteile