



Den richtigen Draht für Funkenerosion (EDM) wählen: Geschwindigkeit, Präzision & Oberfläche
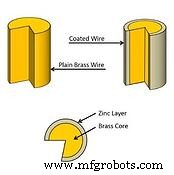 Draht-Funkenerosion (Wire EDM) kann erstaunliche Formen mit präziser Genauigkeit und sehr feinen Oberflächen schneiden. Es gibt viele Drahtoptionen, jede mit eigenen Vor- und Nachteilen. Brauchen Sie zwei Zehntel (0,0002 Zoll) Toleranz oder wollen Sie so schnell wie möglich? Hier ist eine einfache Erklärung der zwei grundlegenden Drahttypen.
Beschichtete Drähte (Coated Wires)
Wenn Sie puren Speed suchen, um einen Abschnitt Ihres Materials schnell auszuarbeiten und für einen anderen Job wieder ins Regal zu legen, ist großdurchmesserter beschichteter Draht (0,3–0,35 mm / .012–.014 Zoll) Ihre Wahl. Beschichtete Drähte haben einen Kern aus Kupfer oder Messing – hochleitfähig – und eine dünne Beschichtung aus einer Zink-Kupfer-Kombination. Diese äußere Schicht schützt den inneren Kern und ermöglicht hohe Leistungseinstellungen mit verlängerten „Einschaltzeiten“ (On-Times) für höhere Materialabtragsraten.
Ein weiterer Vorteil beschichteter Drähte: weniger Drahtbrüche im Vergleich zu gleichen Generator-Einstellungen mit blankem Messingdraht. Beschichtete Drähte gibt es in verschiedenen „Typen“ von A bis D. Jeder Typ bietet spezifische Vorteile für jede Anwendung. Zwar ist Geschwindigkeit der größte Vorteil gegenüber blankem Messingdraht, doch einige beschichtete Drähte sind besser für Genauigkeit, Oberfläche, schlechte Spülbedingungen und Materialien wie Hartmetall.
Bei alledem gibt es einen Kostenfaktor zu beachten. Zwar erreichen beschichtete Drähte Schnittgeschwindigkeiten, die 20–30 % höher sind als bei blankem Messingdraht, aber Sie müssen prüfen, ob der höhere Kostenfaktor gerechtfertigt ist.
Blanker Messingdraht (Plain Brass Wire)
Der Vorteil Nr. 1 für blanken Messingdraht ist sein Preis. Wenn Ihre Anwendung nicht zeitkritisch ist und Ihre Spülbedingungen gut sind, ist blanker Messingdraht Ihre beste und wirtschaftlichste Wahl.
Es gibt auch Schneidbedingungen, bei denen blanker Messingdraht die beste Wahl ist! Müssen Sie Kehrwinkel über 15 Grad schneiden? Dann ist ein superweicher (390 N/mm) blanker Messingdraht optimal. Große Kehrwinkel erfordern, dass der Draht sich sofort an den Führungen biegt, um den richtigen Winkel zu erzeugen. Ein härterer Draht widersteht diesem Biegen, was zu einem falschen Schnittpfad führt – mit Fehlern an der Öffnungsgröße oben, unten, am Winkel oder an allen dreien.
Blanker Messingdraht gibt es in verschiedenen Durchmessern und hauptsächlich drei Zugfestigkeiten oder Härtegraden:
- Weich – wie gerade für steile Kehrwinkel erwähnt;
- Halbhart – für Kehrwinkel von 5 bis 15 Grad; und
- Hart – für Kehrwinkel unter 5 Grad und gerades Schneiden.
Je härter der Draht, desto mehr Spannung können Sie anlegen, um geradere Schnitte zu erzeugen – besonders auffällig beim Schruppen und in Ecken. Für ultrapräzise Toleranzen von 0,0025 mm (0,0001 Zoll) oder weniger ist ein finaler Schlichtschnitt mit blankem Messingdraht ebenfalls die beste Wahl. Zwar minimal, aber die Zinkbeschichtung auf beschichteten Drähten verdampft schneller als das Kernmaterial – dieses Problem tritt bei blankem Messingdraht nicht auf.
Wichtig: Es gibt viele weitere Drahtoptionen als diese beiden. Kleinere Drähte unter 0,1 mm (.004 Zoll) Durchmesser können Stahlkerne oder andere Materialkombinationen haben. Für die meisten Shops und Anwendungen ist ein Vorrat an 0,25 mm (.010 Zoll) beschichtetem und blankem Messingdraht die beste Lösung für Ihre Wire-EDM-Anwendungen.
Industrielle Ausrüstung
- CNC-Bearbeitung vs. 3D-Druck: Die richtige Prototyping-Technologie wählen
- Funkenerosion (EDM): Der ultimative Leitfaden zur präzisen Metallfertigung
- Funkenerosion (EDM): Revolutionäre Technik jenseits von CNC
- Marland-Kupplung maximieren: Top-Anwendungen für Langlebigkeit & Vielseitigkeit
- 5 bewährte Tipps, um Ihr EDM-Zentrum reibungslos am Laufen zu halten
- Draht-EDM vs. Senk-EDM: Elektrische Entladungsbearbeitung meistern
- Die richtigen Materialien für CNC-Bearbeitung wählen: Praktischer Leitfaden
- Warum EDM-Drahtschneidmaschinen die Branchenführer sind
- CNC-Draht-EDM: Die ultimative Präzisionsbearbeitungslösung für Ihre Werkstatt
- Top CNC-EDM-Maschinen für Präzisionsbearbeitung