



CO2-Laser vs. Faserlaser: Welche Technologie liefert die beste Leistung?
CO2 vs. Faserlaser – was ist besser? Dies ist seit Jahren eine häufige Diskussion in Fertigungskreisen: Laser-Puristen bestehen darauf, CO2 sei die bessere Technologie, Befürworter der Faserlaser-Innovationen behaupten das Gegenteil. Wer hat recht? Welche Technologie ist besser und wie wirkt sie sich auf Ihr Endergebnis aus?
Ein Hinweis auf die Antwort: Die meisten Hersteller bieten BEIDE Technologien – CO2 und Faserlaser – in ihrem Maschinenportfolio an. Das tun sie, weil sie einen deutlichen Unterschied in Technologien, Fähigkeiten und vor allem Leistung bei bestimmten Materialien, Dicken und speziellen Anwendungen sehen. Letztlich kommt es auf Materialart und -dicke an.
In einem früheren Artikel „Warum Kilowatt nicht König ist“ haben wir entdeckt, dass Faserlaser mehr Leistung vom Resonator (Stromquelle) zum Schneidkopf bringen. Sie erreichen das, indem sie den Strahl nicht an Spiegeln reflektieren und durch eine Vielzahl von Linsen neu fokussieren müssen – so bleibt die gesamte am Quell erzeugte Leistung erhalten. CO2-Laser hingegen haben einen Vorteil bei Materialtypen und der Flexibilität, sich einem breiteren Materialspektrum anzupassen.
Was ist ein Faserlaser?
Ein Faserlaser ist einfach der Begriff für die Glasfaser-Liefermethode, die das intensive, verstärkte Licht zum Schneidkopf der Lasermaschine bringt. Der Begriff spezifiziert nicht, wie die Lichtquelle erzeugt wird (was anders ist als bei CO2-Resonatoren). Die Faserstrahl-Liefermethode vereinfachte den Laserbau enorm, weshalb viele Maschinen zu stark reduzierten Preisen auf den Markt kamen.
Wie funktioniert ein Faserlaser?
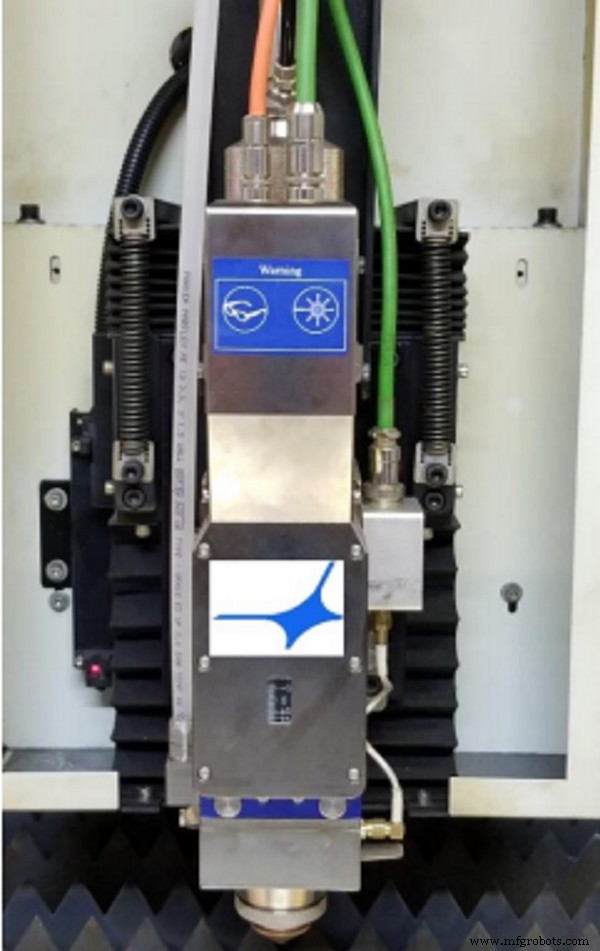
Die Faser empfängt die Lichtquelle vom Resonator der Laserschneidmaschine und leitet sie zum Schneidkopf, der vom CNC gesteuert wird. Im Schneidkopf wird der Laser vom Ende des Glasfaserkabels emittiert und durch eine Reihe von Fokuslinsen in einen nahezu perfekten Punkt auf der Materialoberfläche fokussiert. Gespült mit Schneidgasen wie NO2 und O2 um den Laser herum wird das zu bearbeitende Material schnell in der intensiven Hitze verdampft und als Staubpartikel weggeblasen.
Was ist ein CO2-Laser?
Ein CO2-Laser bezieht sich eigentlich auf die Erzeugungsmethode des Lasers selbst. Ein Resonator, gespült mit CO2-Gasen unter hoher Geschwindigkeit (Turbo- oder Gebläse), nutzt verschiedene Methoden, um die Ionen der Lichtteilchen zu spalten (typischerweise RF- oder DC-Anregung), wodurch die Lichtteilchen miteinander kollidieren und sich in noch größeren Intervallen spalten.
Wie funktioniert ein CO2-Laser?
Sobald der CO2-Resonator genügend Licht erzeugt hat, wird es anders geliefert als bei der Faseroptik-Methode. Der Strahl wird über einen Prozess der Reflexion und Neufokussierung entlang eines verworrenen Pfads – dem „Strahlführungs-System“ – geleitet, der mit geschützten „Lasergasen“ gespült wird, um den Pfad rein und staubfrei zu halten. Erst am Schneidkopf wird der Strahl neu fokussiert und emittiert – ähnlich wie bei Faserlasern – mittels Linsenserie und einem Schild aus hochgeschwindigen Schneidgasen, um den Bearbeitungspfad zu spülen.
CO2 vs. Faserlaser: Vor- und Nachteile jeweils
Vorteil CO2-Laser
- Oberfläche: CO2-Laser erzeugen allgemein bessere Kantenqualität bei Platten aus Edelstahl und Aluminium.
- Flexibilität: CO2-Laser bieten Flexibilität über ein breites Spektrum an Laseranwendungen einschließlich Nichtmetallen.
- Bewährte Technologie: CO2-Laser gibt es seit 30+ Jahren – Technologie und Ergebnisse sind gut vorhersagbar. Das bietet gute Sicherheit für Anwender.
Nachteil CO2-Laser
- Betriebskosten: Neben Spiegeln, Linsen, Balgen und Lasergasen für das Strahlführungs-System ist der Stromverbrauch 70 % höher, da CO2-Resonator, Gebläse, Kühler etc. viel mehr Leistung benötigen.
- Wartung: Alle genannten Komponenten des Strahlführungs-Systems benötigen Wartung – störend für die Fertigung und kostspielig.
- Geschwindigkeit: In dünnen Materialien kann ein CO2-Laser gegen Faser nicht mithalten. Beispiel: 4 kW CO2 in 16 GA Baustahl mit N2 als Schneidgas hat empfohlene Schnittgeschwindigkeit von nur 260 IPM, während ein gleich ausgestatteter Faserlaser ca. 1.417 IPM erreicht – ein gewaltiger Unterschied.
Vorteil Faserlaser
- Investitionskosten: Da Festkörperlaser-Technologie immer beliebter wird, sinken die Systemkosten. Ein gut ausgestattetes, inländisch gebautes Faserlaserschneidsystem ist bereits ab weit unter 300.000 $ erhältlich.
- Wartung: Ohne Strahlführungs-System und dessen Spiegel, Balge, Gase etc. hat der Faserlaser (speziell Festkörper-Resonator-Typ) den Wartungsaufwand und die damit verbundenen Kosten drastisch reduziert.
- Geschwindigkeit: Im Rennen Faserlaser vs. CO2 in dünnen Materialien gibt es keinen Vergleich. Faser ist doppelt bis dreimal so schnell in Blechdicken.
- Betriebskosten: Geringere Leistungsanforderungen am Resonator und geringere Kühlanforderungen – Stromverbrauch ca. 1/3 des CO2-Pendants. Gepaart mit weniger Wartung, weniger Verbrauchsmaterial und schnellerem Schneiden sind die Stückkosten beim Faserlaser äußerst vorteilhaft.
Nachteil Faserlaser
- Dickmaterial-Oberfläche: Ein Vorteil von CO2-Lasern sind die Oberflächen bei dickeren Materialien, besonders Edelstahl und Aluminium. Faserlaser-Technologie holt auf, aber zum Zeitpunkt dieses Artikels ist CO2 hier noch führend.
- Gesamtflexibilität: Wie erwähnt, haben CO2-Laser mehr Flexibilität für breiteres Materialspektrum, besonders Nichtmetalle. Faser-Technologie holt auf und kann Kupfer und Messing out-of-the-box schneiden (CO2 tut sich damit schwer), hat aber Grenzen, besonders bei Nichtmetall-Anwendungen.
- Bewährte Technologie / Komfort: Wenn Sie aktuell ein oder mehrere CO2-Lasersysteme betreiben, neigen Sie anfangs stark zu dieser Technologie – der „Teufel, den Sie kennen“ vs. der, den Sie nicht kennen.
Das Fazit
CO2 vs. Faserlaser-Technologie ist ein Argument, das in unserer Industrie langsam verblasst. Je älter die Faserlaser-Technologie wird, desto mehr Wege finden Ingenieure und Hersteller, CO2-Lasereffekte zu emulieren. Durch Erzeugung der Laserlichtquelle in verschiedenen Wellenlängen und Übertragung über spezifisch „abgestimmte“ Glasfaserkabel erzielen sie bessere Ergebnisse bei dicken Materialien und eliminieren so schnell die Argumente gegen Faserlaser. Da die Kosten für Faserlaser drastisch sinken, gelangen sie in den Bereich kleiner bis mittelgroßer Fertigungsbetriebe, deren Technologie zuvor unerreichbar war. Diese neue Fähigkeit, gepuffert durch niedrigere Investitionskosten, verspricht eine strahlende Zukunft für Faserlaser.
Ob Sie Ihr erstes Laserschneidsystem oder Ihr zehntes suchen – die Experten von Southern Fabricating Machinery Sales, Inc. unterstützen Sie bei der Suche. Wir kennen die Anwendungen, die besten Bereiche und haben Lösungen in BEIDEN Technologien – CO2 UND Faserlaser.
Industrielle Ausrüstung
- Edelstahlgriffe: Vorteile, Nachteile & Experteneinschätzung
- Vor- und Nachteile des Metallbeizens: Umfassender Überblick
- Feinguss (Investment Casting): Vorteile, Nachteile und Schlüsselaspekte
- Druckguss: Vorteile, Herausforderungen und Schlüsselerkenntnisse für Hersteller
- Lost-Foam-Guss: Vorteile, Nachteile und wann man ihn einsetzt
- Kaltumformen in der Metallbearbeitung: Vorteile, Nachteile und wichtige Erkenntnisse
- Infrastructure as Code: Vorteile, Herausforderungen und Best Practices
- Fracking erklärt: Prozess, Geschichte & die Debatte um die Auswirkungen
- LCD vs. CRT: Vor- und Nachteile und was für Sie am besten ist
- Sollten Sie Ihre Pumpe beschichten? Vor- und Nachteile abwägen