



Revolution im Marine-Antrieb: Mercury Marines hochmoderne Automation
Als Stolz des „Badger State“ ist Mercury Marine lokal einfach als „Merc“ bekannt. Die 81-jährigen Wurzeln dieses amerikanischen Icons verleihen ihm eine reiche Geschichte, was es zum Stolz der Gemeinde und zum Favoriten der Bootsfahrergemeinde macht. Gleichzeitig macht sein Erfolg Merc zur Konkurrenz für die Wettbewerber. Mercury Marine ist ein weltweit führender Hersteller aller Arten von Marine-Antriebssystemen – eine 2,6 Milliarden Dollar Sparte der Brunswick Corp., die mehr als 5.200 Mitarbeiter an mehreren Standorten weltweit beschäftigt.
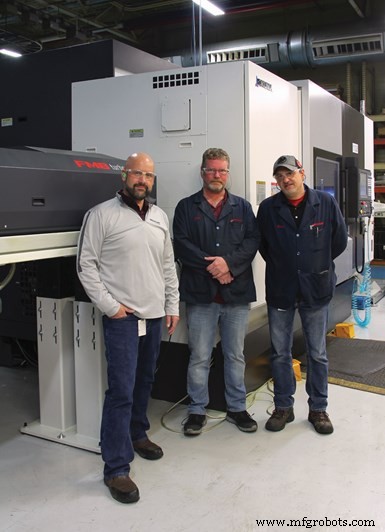
Jason Noworatzky, Bill Cusick und Chris Erke (v.l.n.r.) gehören zum Team, das alle Zahnräder und Wellen für Mercury Marines weltweit eingesetzte Innenbord- und Außenbordantriebe fertigt.
Mehr als 80 Jahre innovativer Bootsmotorenentwicklung haben den Standort Fond du Lac, Wisconsin, zu einem extrem bekannten Repository für Engineering-Know-how und Fertigungsexzellenz gemacht. Der heutige ausgedehnte Campus entlang der Interstate 41 bietet mehr als 2,5 Millionen Quadratfuß Fläche, die alle möglichen Engineering- und Fertigungsdisziplinen sowie die ca. 3.300 Personen beherbergen, die das alles möglich machen.
In Werk 4 werden alle Zahnräder und Wellen für alle Innenbord- und Außenbordantriebe von Mercury Marine gefertigt, die in seinen Werken weltweit produziert werden. Dieses massive Unterfangen umfasst Propellerwellen, Antriebswellen, Lenkwellen, Vorwärtszahnräder, Rückwärtszahnräder und Ritzel für alle MerCruiser Innenbord- und Sterndrive-Motoren, MerCruiser Alpha und Bravo Sterndrives, Mercury Dieselmotoren und Diesel-Sterndrives, den Mercury SportJet und alle Außenbordmotoren. Der für das Team aus Fertigungsingenieuren, Industrial Engineers und Programmierern verantwortliche Leiter für diese gewichtige Aufgabe ist Jason Noworatzky, Engineering Manager Werk 4. Für alles, was mit dem Fertigungsprozess von Wellen und Zahnrädern zu tun hat, erstellen Herr Noworatzky und sein Team die Fertigungs- und Qualitätsverfahren sowie die erforderlichen Investitionen, um die Teile effizient und vor allem gemäß Mercurys strengen Spezifikationen zu fertigen. Anschließend wählen sie die beste Maschinerie und Automation basierend auf Geschwindigkeit, Arbeitskosten und Teileperfektion aus. „Qualität – wir bauen den Prozess darum herum auf“, sagt Herr Noworatzky.
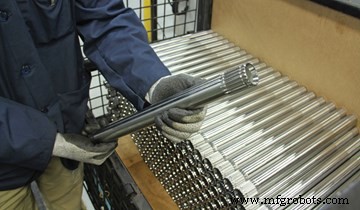
Dieser Lenkwellenabschnitt für die Außenborder des Unternehmens wurde ursprünglich in einer Fünf-Maschinen-Zelle mit zwei Bedienern gefertigt, wird jetzt aber von einer zweirevolverigen, zweispindligen Drehmaschine mit Stangenvorschub und Entlader bearbeitet.
Eine Komponente, die besonders personalintensiv war, ist ein hohler Abschnitt von Lenkwellen, der in Mercury Marine Außenbordern verwendet wird. Der vorherige Prozess war eine Mehrmaschinenzelle. Der Prozess begann mit einem einzylindrigen Drehautomaten mit einem Revolver und einer Gegenspindel mit Stangenvorschub. Anschließend wurde das Teil zu einer anderen Maschine für eine Bohroperation transportiert. Als Nächstes gingen die Teile zu einer weiteren Maschine für eine centerless Schleifoperation und schließlich zu einer abschließenden Wälzfräsoperation. Diese Fertigungsmethode wurde jahrzehntelang angewendet. „Ich bin seit 25 Jahren hier, und es wurde immer so gemacht“, sagt Bill Cusick, Fertigungsingenieur. Der vorherige Mehrmaschinenzellen-Prozess benötigte zwei Bediener.
Schließlich wurde klar, dass die Maschinen in diesen Zellen ersetzt werden mussten. Auf der Suche nach einer modernen Lösung untersuchte Herr Cusick neue und moderne Maschinen. „Die Technologie hat schließlich aufgeholt, sodass wir jetzt alle Prozesse in einer Maschine durchführen können“, stellt Herr Cusick fest. „Wir mussten sie nicht mehr auf den alten Wälzfräsmaschinen laufen lassen.“
Chris Erke, Senior Programmierer, äußert sich zum Qualitätsaspekt: „Es ist schwierig, Echtlage und Rundlauf zu halten, wenn man von einer Maschine zur anderen wechselt, statt alles in einer Maschine zu machen, wo man es kontrollieren kann.“
Ein feiner Ausgleich
„Ein großer Teil dieses Umstiegs war für uns die Qualität“, sagt Herr Cusick. „Das bedeutet: Fertigstellung in einer Maschine.“ Das Team musste einen feinen Ausgleich zwischen Maschinenkapazität und -fähigkeiten, Anzahl der Maschinen und den prognostizierten Fertigungsanforderungen finden. Nach Erstellung einer Art Scoreboard setzte sich eine Lösung durch. Herr Cusick ging zu dem vertrauten lokalen Maschinenhändler Morris Midwest und begann einen Dialog über den Ersatz der alten Fünf-Maschinen-Zellen. „Wir erstellten ein SOW (Statement of Work), das darlegte, dass wir eine Drehmaschine wollten, die unseren Bearbeitungsprozess komplett abdeckt“, sagt Herr Cusick. „Wir hatten eine ziemlich gute Vorstellung davon, was wir dachten, es würde bedeuten, die zusätzliche Operationen hinzuzufügen, um die benötigte Zykluszeit zu erreichen.“
Herr Cusick und Herr Erke teilten Morris Midwest mit, dass sie glaubten, eine Drehmaschine mit zwei Revolvern und zwei Spindeln, kombiniert mit Stangenvorschub und Entlader, würde funktionieren. „Mit den neuen Technologien dachten wir nicht, dass es ein Problem wäre, sie so zu produzieren, dass sie vorne reingeht und fertig rauskommt“, merkt Herr Erke an. „Wir wussten ziemlich genau, wie man es komplett macht, aber Morris Midwest wählte die passende Maschine, machte das gesamte Engineering und übernahm alle Abnahmen.“
Der Aufstieg der Frankenlathe
2017 wurde die erste neue Stangenvorschub/Drehmaschine/Entlader-Kombizelle in Werk 4 geliefert. Aufgrund ihrer Größe und Fähigkeiten wurde die neue Okuma LT3000 EX liebevoll „Frankenlathe“ getauft. Kurz darauf wurde eine zweite Zelle (eine exakte Kopie von Nummer eins) neben der ersten positioniert und von Werkspersonal schnell als „Bride of Frankenlathe“ bezeichnet.
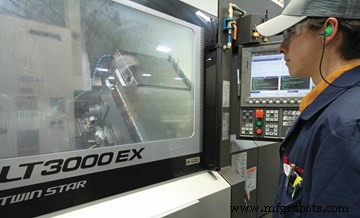
Drei Okuma LT3000 EX Drehmaschinen mit Stangenvorschub und Entladern wurden für die Wellenfertigung hinzugefügt.
Die „Frankenlathes“ werden beide von Edge Technologies' Maschinen flankiert, die den Prozess zu einem echten technologischen One-and-Done-Vorteil machen. Die in diesem aktuellen Setup eingesetzte Automation war das fehlende Puzzlestück, um das Teil „one-and-done“ mit der geforderten Qualität zu fertigen. Die Okuma LT3000 EX ist eine Open-Architecture-Drehmaschine, ein hochflexibles zweispindliges Drehzentrum der 8-Zoll-Spannfutterklasse. Diese multifunktionale horizontale Zweispindelmaschine integriert Dreh- und Fräs-/Bohrfunktionen an allen Revolvern.
Die ersten beiden Zellen waren mit FMB Turbo 5-65 Stangenvorschüben ausgestattet. Dies sind Magazin-Einheiten, die Stangen bis 12 Fuß Länge fördern und ölfüllte Kanäle aufweisen, die einen hydrodynamischen Lagereffekt um rotierende Stangen für ruhigen Lauf erzeugen. Die Magazinspeicherkapazität beträgt 11 Zoll bei Standardausführungen. Bei der Teilelänge und Zykluszeit für diesen Wellenabschnitt kann die Okuma während einer Schicht काफी viel linearen Fuß Rohr verarbeiten, daher fügte Edge Technologies den Edge BarLift hinzu, ein erweitertes Magazinbeladesystem mit zusätzlichen 28 Zoll Vorrat für längeren Lauf ohne manuelles Nachladen des Vorschubs durch den Bediener.
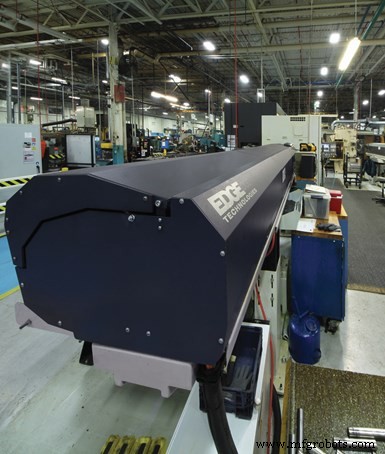
Die FMB Turbo 5-65 12-Fuß-Magazin-Stangenvorschübe verfügen über ölfüllte Kanäle, die einen hydrodynamischen Lagereffekt um rotierende Stangen für ruhigen Lauf erzeugen.
„Wir hatten vielleicht ein oder zwei Drehmaschinen, die einen Entlader hatten, aber dies ist bei weitem der größte Schritt beim Mainstream-Produkt, den wir gemacht haben (ein Entlader)“, sagt Herr Noworatzky. „Wir können dieses Teil nicht fallen lassen, da dies die Verzahnung beschädigen würde. Das fertige Teil hat Oberflächenanforderungen.“
Zellen eins und zwei wurden 2017 installiert und mit Edge Technologies' FleXsys LE (Load/Extract) Einheiten für den Teileentladeprozess ausgestattet. Diese Einheit ist für die Automation bei größeren Teilen konzipiert – speziell Langwellen-Aufträge. Sie ist ausgelegt, Stangenmaterial in Teillänge zuzuführen und zurückzuziehen – bis zu 2,5 Zoll Durchmesser und 37 Zoll lang – für die Produktion mit einzylindrigen CNC-Drehmaschinen. Das 12-Fuß-Rohrmaterial wird über den FMB Turbo 5-65 in die Hauptspindel der Okuma geführt.
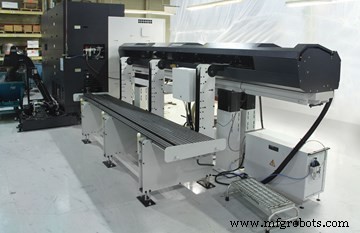
Das Edge BarLift erweiterte Magazinbeladesystem bietet zusätzliche 28 Zoll Vorrat für längeren Lauf ohne Bedienerintervention.
Frankenlathe 3: Der Aufstieg der Automation
Die dritte Zelle traf Ende 2019 mit dem neuen Rebel 80 Servo Unloader ein, Edge Technologies' neuestem automatischen Teileentnahmesystem für die Extraktion von Teilen im Durchmesserbereich von 8 bis 80 mm. Dies ist eine vielseitigere Einheit als die vorherige Version, die auf Zellen eins und zwei läuft. Die älteren Einheiten verfügten nicht über ein Steuerungssystem, das mit der Drehmaschine kommunizieren würde, wie es die FMB-Stangenvorschübe tun. Zusätzliche Programmierung der FleXsys LE war erforderlich. Obwohl die Einheiten nach Einstellung gut liefen, bat Mercury Marine Edge Technologies um eine aktualisierte Entladerkonfiguration, die dieses Manko behebt. Die Entwicklung des Rebel 80 Servo Unloaders war die Antwort. Edge hatte an dem neuen Entlader gearbeitet und das Kommunikationsproblem zur Hauptpriorität für die Mercury-Installation gemacht. Jetzt kommunizieren auf der dritten Zelle die Okuma LT3000 EX, der FMB-Stangenvorschub und der Edge-Entlader alle miteinander und funktionieren als eine Maschine mit Industrie-4.0-artiger Optimierung.
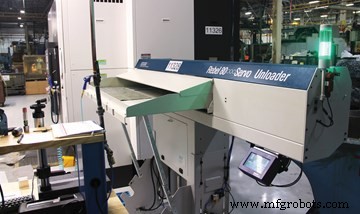
Während die ersten beiden Drehmaschinen mit FleXsys LE Entladern für die Automation bei größeren Teilen ausgestattet waren, verfügt die dritte Okuma über den Rebel 80 Servo Unloader, der für die Extraktion von Teilen im Bereich von 8 bis 80 mm Durchmesser ausgelegt ist und optimierte Kommunikationsfähigkeiten mit Stangenvorschub und Werkzeugmaschine bietet.
Der Rebel 80 Servo Unloader bietet mehrere Möglichkeiten zur Teileentnahme mit verschiedenen Methoden zur Befestigung des Extraktors am Teil zum Herausziehen aus der Gegenspindel. Diese Vorrichtungen werden als Endeffektoren bezeichnet. Die verfügbaren Endeffektor-Mechanismen umfassen Spannzangen für Außenspannung, Expansions-Innenspanner, Dreipunkt-Außenspanner, Vorschubfinger, Winkels_panner, Elektromagnete für ferromagnetische Materialien und spezielle Engineering-Lösungen für profilierte und unregelmäßig geformte Stangen.
Zum Schutz der Teileoberflächen, im Fall der Verzahnung an der Lenkwelle, legt der Extraktions-V-Förderer die Wellen sanft auf die Magazinoberfläche ab, die mit einem nichtmetallischen Material beschichtet ist. Der Neigungstisch ist verstellbar, sodass der Entlader große Durchmesser „leicht entladen“ kann.
Der Rebel 80 Servo Unloader verfügt über eine axiale Verschiebespur, die es der Einheit ermöglicht, sich leicht von der Drehmaschine wegzubewegen für Spindelbüchsenwechsel und Wartungszugang zur Rückseite der Drehmaschine. Er wird mit einer Fernbedienung und einer konversationellen Steuerung mit Touchscreen und menügeführter Programmierung geliefert. Die Steuerung speichert auch unbegrenzt Teileprogramme.
Die dritte Zelle profitierte auch von einer Weiterentwicklung der Stangenvorschubtechnologie. Der FMB Turbo 5-65 kam als A-Modell mit dem neuen Auto-Adjust-Führungskanalsystem. Die Polyurethan-Führungskanäle passen sich automatisch dem richtigen Durchmesser an, sodass ein Führungskanal Stangendurchmesser von 5 mm bis 65 mm abdecken kann. Diese Funktion gibt Mercury Marine die Möglichkeit, schnell auf verschiedene Wellendurchmesser umzuschalten, ohne Führungskanalsatz-Wechsel. Dieses Design unterstützt schnelle Rüstungen für Just-in-Time-Produktion.
Neben der Steigerung der Teilequalität bieten diese Zellen den Vorteil reduzierter Arbeitskosten und besserer Flächennutzung. Idealerweise hätte Herr Noworatzky ein leeres Blatt, um seinen Produktionsbereich nach Wunsch umzukonfigurieren. Er erklärt, dass zwei Dinge sein Team antreiben: Operationen zusammenzufassen und Arbeitskräfte zu teilen.
Für die Zukunft glaubt Herr Noworatzky, dass das Hinzufügen von Automation wie den hier eingesetzten Stangenvorschüben und Entladern zur Norm wird. „Ich sehe nicht voraus, dass ab jetzt neue Zellen hereinkommen, die nicht irgendeine Art von Automation haben. Ob es ein Fanuc-Roboter, ein Portalsystem, ein Stangenvorschub oder Entlader ist.“ Er prognostiziert, es wird etwas sein, das den für einen Auftrag erforderlichen Arbeitsaufwand minimiert. „Arbeit ist ein Premium-Gut“, schließt Herr Noworatzky.
Wegen der höheren technischen Expertise, die für den Betrieb solcher Zellen erforderlich ist, bietet Mercury Marine Kurse für Mitarbeiter an, um ihre Fähigkeiten zu erweitern. „Es erfordert ein höheres Bedienerniveau“, sagt Herr Noworatzky. Um dies zu erreichen, schickt Mercury seine Bediener an ein lokales Community College, wo sie Level-1- und Level-2-Zerspanungskurse belegen. Nach Abschluss können sie sich testen lassen, um eine NIMS-Zertifizierung zu erhalten.
Mercury Marine | mercurymarine.com
Edge Technologies | 314-692-8388 | edgetechnologies.com
Über den Autor
Kevin Shults
Kevin Shults ist ein Werbe- und Designprofi. Er hat 24 Jahre Erfahrung in der Werkzeugmaschinenindustrie, die letzten 20 davon als Marketingdirektor für einen OEM in der Präzisionszerspanungsindustrie. Kontaktieren Sie Herrn Shults unter shultscomm@yahoo.com.
Industrielle Ausrüstung
- Ihren CNC-Fräser in ein profitables Business verwandeln
- KI-gesteuerte Testautomatisierung: QA für moderne ERP-Systeme revolutionieren
- Geschäftsautomatisierung beschleunigen mit Low-Code-Plattformen
- Kundenerlebnis durch Intelligente Automatisierung transformieren
- Smart Lathe: Fortschrittliche Touchscreen-Steuerungen für Präzisionsbearbeitung
- Millport SmartLathez 1740 CNC-Drehmaschine – Präzision & Power
- CNC-Drehmaschine mit hydrostatischer Linearführung für ultimative Präzision & Langlebigkeit
- SNK GT-27 Gangwerkzeug-Drehmaschine – Polymerbasis, 1° Indexierung, 6.000 U/min
- Hurco TM8 Schrägbettdrehmaschine – Kompaktes Design, Präzisionssteuerung & Vielseitiges Werkzeugsystem
- Vielseitige Drehmaschine: Manuelle Steuerung mit CNC-Präzision