



Klebe-Spanntechnik für CNC-Drehmaschine: Vermeidung von Verzug bei dünnen Ringen
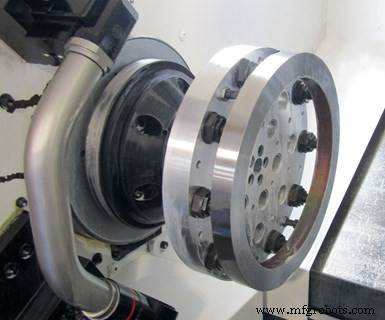
Dünne Ringe wie dieser sind Kandidaten für einen fotoaktivierten Klebe-Spannprozess. Der Prozess eliminiert Teilverzug, der bei konventionellen, mechanischen Spannvorrichtungen auftreten kann.
Bei manchen Drehapplikationen können Spannbacken oder andere konventionelle Spannvorrichtungen für CNC-Drehmaschinen ein Teil verformen, wenn Spannkraft aufgebracht wird. Dies kann bei großen, dünnen Ringen wie dem auf der linken Seite gezeigten der Fall sein. Diese Spannvorrichtungen können auch den vollständigen Zugang zu einem Teil verhindern, was ein Umspannen für eine zusätzliche Operation erforderlich machen kann.
Blue Photon bietet für diese Situationen eine alternative Spannmethode an, die ultraviolett (UV) Licht härtenden Klebstoff verwendet, um ein Teil zum Drehen zu sichern. Er kann auch für andere Prozesse wie Fräsen, Schleifen, Erodieren und 3D-Druck/additive Fertigung eingesetzt werden.
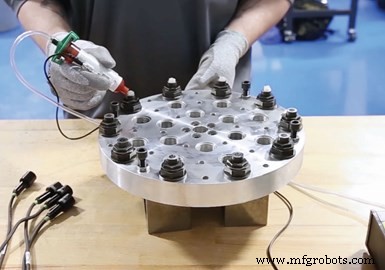
Nach Reinigung der Greifer mit Isopropylalkohol wird Klebstoff auf jeden aufgebracht.
Die Hauptkomponenten des fotoaktivierten Klebesystems des Unternehmens sind eine UV-Lichtquelle mit Lichtleiter, BlueGrip-Klebstoff und UV-Licht-durchlässige Greifer, die als Linsen dienen, durch die das UV-Licht hindurchtritt, um den Klebstoff zu härten und ein Teil mit einem Spannvorrichtungselement zu verbinden.
Die gewindeten Greifer werden in die Oberseite einer Spannplatte eingesetzt und erfordern eine Durchgangsbohrung, um das UV-Licht hindurchzulassen und durch den Greifer zu leiten, um den Klebstoff zu härten. Für die meisten Drehapplikationen würde dies an einem Arbeitsplatz erfolgen und die Spannplatte mit dem verbundenen Teil würde dann auf der Drehmaschine installiert.
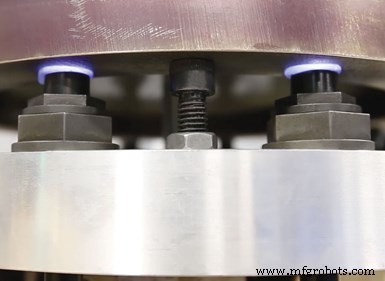
Harte Anschläge, wie Inbusschrauben, dienen dazu, den richtigen Klebstoffspalt zwischen Greifern und Teil zu gewährleisten.
Dazu werden die Oberseite jedes Greifers und die Bereiche des zu spannenden Teils mit Isopropylalkohol gereinigt. Klebstoff wird auf die Oberseite jedes Greifers aufgebracht, sodass die gesamte Greiferoberfläche bedeckt ist und der Spalt zwischen der Oberfläche und der Unterseite des Teils gefüllt wird. Die Spalte (und damit die Klebstoffdicke) können je nach Teilebenheit von 0,020 bis 0,120 Zoll variieren. Das Teil ruht auf harten Anschlägen, die in der Spannplatte installiert sind und etwas höher sind als die Greiferoberseiten, um den richtigen Spalt zu erreichen.
Zum Härten des Klebstoffs wird der Lichtleiter der UV-Lichtquelle in die Rückseite jedes Greifers eingeführt und die Quelle aktiviert. Es dauert typischerweise 60 bis 90 Sekunden, bis das UV-Licht den Klebstoff härtet und den Greifer mit dem Teil verbindet. Nach Abschluss der Härtung für alle Greifer kann das Spannvorrichtungselement mit dem Teil in die Maschine eingebaut und die Bearbeitung durchgeführt werden.
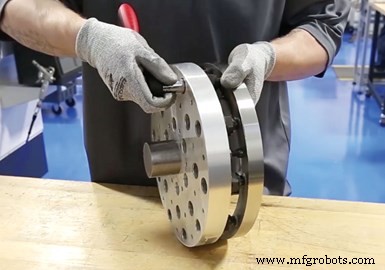
Mit der aus der Maschine entfernten Spannvorrichtung wird ein Schraubenschlüssel verwendet, um jeden Greifer zurückzudrehen und die Verbindung mit dem Teil zu lösen.
Nach Abschluss der Bearbeitung wird ein Schraubenschlüssel verwendet, um jeden Gewindegreifer zurückzudrehen, wodurch die Klebverbindung mit dem Teil geschert wird. Der Restklebstoff kann dann vom Teil und den Greifern abgezogen werden, nachdem Dampf, ein Heißwasserbad oder -sprühnebel aufgebracht wurde.
Die Anzahl der benötigten Greifer basiert auf der Teilegröße und -geometrie, so das Unternehmen. Die axiale Haltekraft hängt von der Greifergröße ab und kann zwischen 250 und 800 Pfund liegen. Greifer bestehen aus gehärtetem, korrosionsbeständigem Edelstahl und haben eine Schwarzoxid-Oberfläche. Der Klebstoff ist mit den meisten wasser- und ölbasierten Kühlmitteln und Schneidflüssigkeiten kompatibel. Er soll eine Vielzahl von ferro- und nicht-ferro-metallischen Werkstoffen sowie Kunststoffe, Keramik und Verbundwerkstoffe halten können.
Fräsen-Applikation
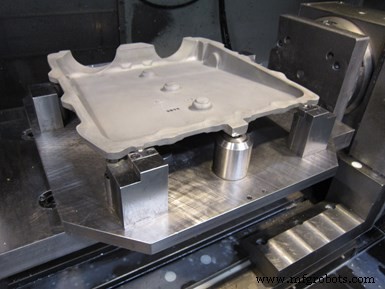
Es kann schwierig sein, Gussstücke und andere Werkstücke, die relativ dünn sind, zu spannen, da diese Teile beim Einsatz konventioneller mechanischer Spannvorrichtungen (und in manchen Fällen sogar Vakuumspannfutter) zum Biegen neigen. Man muss darauf achten, solche Teile beim Anziehen der Spannvorrichtungen nicht zu verformen, sonst federn sie nach dem Entfernen der Spannvorrichtungen nach der Bearbeitung in ihren natürlichen Zustand zurück.
Precision Grinding and Manufacturing (PGM) in Rochester, New York, kämpfte in der Vergangenheit mit diesen Problemen, nutzt jetzt aber die Blue Photon Technologie für Teile wie den oben gezeigten Magnesiumguss, der auf einem 4-Achs-BAZ bearbeitet wurde.
Mit einer auf dem Rundtisch der Maschine installierten Spannplatte tupft der Bediener die Oberseite jedes Pins mit etwas Klebstoff an. Dann setzt er das Gussstück auf die Spannvorrichtung, die auf drei harten Datumpunkten aufliegt, und führt den Lichtleiter der UV-Lichtquelle in jeden der drei Greifer an diesen Datumpunkten ein. Es dauert typischerweise 30 Sekunden, bis das UV-Licht den Klebstoff an jedem Greifer härtet. Der Bediener dreht die Spannvorrichtung für einfacheren Zugang zu den verbleibenden sechs Greifern und härtet den Klebstoff an diesen Punkten aus. Das Teileprogramm kann beginnen, sobald der Tisch in seine richtige Position zurückgedreht wurde.
Nach Abschluss der Bearbeitung wird ein T-Griff-Schraubenschlüssel verwendet, um jeden Greifer zurückzudrehen, das Element zu verdrehen und die Klebverbindung mit dem Werkstück zu scheren. Das Werkstück kann dann von der Spannvorrichtung genommen werden, und ein anschließender Reinigungsvorgang mit einem tragbaren Dampfreinigungsgerät entfernt eventuell verbliebenen gehärteten Klebstoff vom Werkstück. Der Klebstoff muss auch von der Spitze jedes Greifers mit einem Metalllineal oder einer Geraden abgekratzt werden, bevor ein nachfolgendes Werkstück für die Bearbeitung gespannt werden kann. Die Spalten zwischen Werkstück und Greifern (und damit die Klebstoffdicke) können je nach Ebenheit des Teils von 0,010 bis 0,125 Zoll variieren.
Industrielle Ausrüstung
- Produktionsoptimierung: Kosteneinsparungen durch Einzelnuten-Bearbeitung
- Fagor 8050TC CNC-Drehsteuerung: Intuitiver, trainingsfreier Betrieb für Drehen, Planen & Gewindeschneiden
- Partnerschaft für Präzision: Federal-Mogul steigert PTFE-Ringproduktion mit Emco-Maier CNC-Drehzentren
- TL-1 Werkzeugdrehmaschine: Nahtloser Übergang von manuell zu CNC mit Konversations-BS
- TRAK TRL 2460SX Drehmaschine: Präzision & Vielseitigkeit für Kleinserienproduktion
- FBL-1233 Schrägbettdrehmaschine: Präzision, Geschwindigkeit & Vielseitigkeit für Hochvolumen & Kleinserien
- Emag VL Serie: Vielseitige Vertikale Drehzentren für Klein- und Großserienfertigung
- CNC-Drehmaschinen erweitern: Vom Drehen zum Fräsen & Bohren
- VT 1150 Vertikaldrehmaschine – Schwerlast-Guss, Schmieden & Drehen
- VT 1150 Vertikaldrehmaschine – 75 PS, 53″ Schwenk, 45″ Drehkapazität für Guss, Schmieden & Präzisionsdrehen