



Top 5 Schleif-Tipps für überlegene Oberflächengüte
Präzises CNC-Produktionsschleifen glänzt, wenn Teile enge geometrische Toleranzen und qualitative Oberflächen erfordern. Typischerweise sind Oberflächen im Bereich von 32 Mikrozoll Ra bis hin zu 4,0 Mikrozoll Ra und besser die Zahlen, die erreicht werden müssen. Vergleichsweise könnte eine traditionelle Fräs- oder Drehoperation ein Finish von etwa 125 Mikrozoll bis 32 Mikrozoll Ra erreichen.
Wenn das Ziel ist, die aktuelle Oberflächengüte von 20 Mikrozoll Ra auf 17 Mikrozoll Ra zu verbessern, könnte eine einfache Erhöhung der Scheibengeschwindigkeit und/oder eine leichte Reduzierung des Vorschubs ausreichen. Wenn jedoch eine feinere Oberflächengüte erforderlich ist, sollten diese fünf Faktoren adressiert werden.
1) Schleif-Betriebsparameter
Die Anpassung der Schleifparameter kann die einfachste und schnellste Lösung sein, um die Oberflächengüte eines Teils zu verbessern. Hier sind die wichtigsten Parameter und empfohlene Aktionen, um dies erfolgreich zu tun.
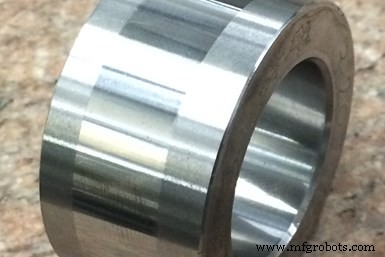
Dieses Bauteil wird auf eine Oberflächengüte von 3,0 Mikrozoll Ra geschliffen. Das Finish wurde mit einem Superabrasiv-Schleifscheibe und durch Optimierung des Prozesses erreicht, einschließlich der Berücksichtigung aller in diesem Artikel aufgeführten Empfehlungen. Bildnachweis: Norton | Saint-Gobain Abrasives.
Schleifschleifen/Flachschleifen:
- Scheibengeschwindigkeit erhöhen. Dies ist ein guter Startpunkt. Stellen Sie jedoch sicher, dass die Scheibe für die neue Geschwindigkeit ausgelegt ist. Die maximale Betriebsgeschwindigkeit (MOS) wird an der Seite der Scheibe angegeben.
- Vorschub reduzieren.
- Schnitttiefe reduzieren.
- Anzahl der Spark-out-Pässe erhöhen.
Außendurchmesser (AD)/Innendurchmesser (ID) Schleifen:
- Scheibengeschwindigkeit erhöhen. Wie zuvor erwähnt, muss die Scheibe für die neue Geschwindigkeit ausgelegt sein. Die maximale Betriebsgeschwindigkeit wird an der Seite der Scheibe angegeben.
- Schnitttiefe pro Umdrehung reduzieren.
- Arbeitsgeschwindigkeit (U/min) reduzieren: Zustellrate muss möglicherweise angepasst werden, um die Tiefe pro Umdrehung beizubehalten.
- Verweil-/Spark-out-Zeit erhöhen.
- Oszillation nutzen (üblich beim Einstech-ID-Schleifen).
Viele Schleifmaschinen heute haben variable Drehzahlregler, sodass das Ändern der Scheibengeschwindigkeit durch einfaches Bearbeiten des CNC-Programms oder Anpassen des Spindeldrehzahlreglers durchgeführt werden kann. Andere Maschinen erfordern möglicherweise manuelles Wechseln von Riemenscheiben und Riemen.
Das Reduzieren der Vorschübe kann ebenfalls durch Bearbeiten des CNC-Programms oder Anpassen der Vorschubsteuerung erfolgen. Dieser Ansatz kann jedoch die Zykluszeit erhöhen, was nicht immer eine gute Option ist, besonders in einer Produktionsoperation, wo Zykluszeit kritisch ist. In Anwendungen, wo Zykluszeit nicht kritisch ist, könnte das Reduzieren des Vorschubs eine gute Option zur Verbesserung der Werkstückoberfläche sein.
Wenn die Scheibengeschwindigkeit erhöht und die Schnitttiefe und der Vorschub reduziert werden, kann die Scheibe stumpf werden. Dies erhöht die Chance von thermischen Schäden am Werkstück und kann die Schleifkräfte erhöhen. Daher muss beim Anpassen dieser Parameter darauf geachtet werden, keine anderen Probleme in den Prozess einzuführen.
2) Schleifscheiben-Abrichten
Die Abrichtbedingungen für sowohl konventionelle als auch Superabrasiv-Schleifscheiben können manipuliert werden, um die Oberflächengüte zu verbessern. Dies
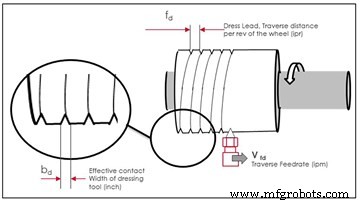
Die Abrichtführung ist die Distanz, die die Scheibe in einer Umdrehung der Scheibe zurücklegt.
wird typischerweise erreicht, indem die Abricht-Vorschubgeschwindigkeit verlangsamt und/oder die Tiefe pro Pass beim Abrichten reduziert wird. Das Reduzieren der Abrichttiefe macht die Abrichtaktion weniger aggressiv und resultiert in einer glatteren Scheibenoberfläche, was typischerweise die Werkstückoberfläche verbessert. Das Reduzieren der Abricht-Vorschubgeschwindigkeit reduziert die Abrichtführung, die die Distanz ist, die die Scheibe in einer Umdrehung der Scheibe zurücklegt. Die Abrichtführung kann auf jeden Abrichtprozess angewendet werden, bei dem das Abrichtwerkzeug über die Scheibenoberfläche traversiert. Allerdings gilt die Abrichtführung nicht für Einstech-Abrichtoperationen. Das Anpassen der Führung ist ein guter Weg, die Oberflächengüte bei bestehenden Prozessen zu verbessern.
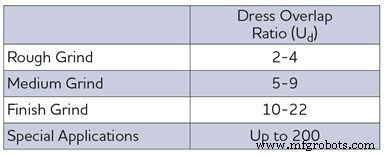
Tabelle 1. Hier sind die Richtlinien, die bei der Auswahl eines Überdeckungsverhältnisses zu beachten sind.
Es ist am besten, das Abricht-Überdeckungsverhältnis (das die Abrichterbreite berücksichtigt) zu berechnen, wenn ein neuer Prozess entwickelt oder der Abrichtwerkzeugtyp geändert wird. Das Überdeckungsverhältnis ist die Anzahl der Male, die ein beliebiger Punkt auf der Schleifscheibenoberfläche den Abrichter kontaktiert, während dieser über die Scheibe bewegt wird.
Das Abricht-Überdeckungsverhältnis bestimmt den Oberflächenzustand der Scheibenoberfläche. Dies wiederum bestimmt die Oberflächenrauheit des Werkstücks. Wenn das Überdeckungsverhältnis steigt, trifft der Abrichter dasselbe Korn auf der Scheibe häufiger, was eine feine Topographie auf der Scheibenoberfläche erzeugt. Dies macht die Scheibenoberfläche stumpf und geschlossen, was zu einer feineren Oberflächengüte am Werkstück führt.
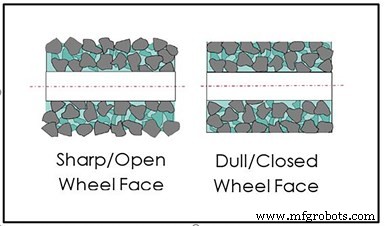
Das Abricht-Überdeckungsverhältnis bestimmt den Oberflächenzustand der Scheibenoberfläche.
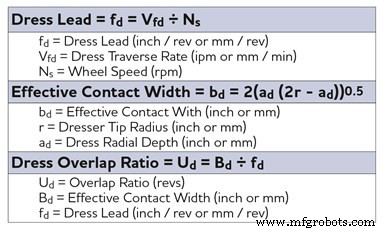
Tabelle 2. Hier sind die Gleichungen zur Bestimmung der Führung und des Überdeckungsverhältnisses.
Jedoch muss darauf geachtet werden, dass die Scheibenoberfläche nach sehr feinem Abrichten nicht zu geschlossen wird. Eine geschlossene Scheibenoberfläche kann zu höherer Schleifleistung führen, weil die Scheibenoberfläche stumpf ist, und thermische Werkstückschäden verursachen. Tabelle 2 zeigt die Gleichungen zur Bestimmung der Führung und des Überdeckungsverhältnisses.
3) Schleifscheiben-Zusammensetzung: Korngröße
Die Korngröße der Schleifscheibe hat einen direkten Effekt auf die Oberflächengüte. Je größer die Korngröße, desto grober das Finish. Es ist wichtig, die korrekte Korngröße basierend auf den Finish-Anforderungen des Werkstücks auszuwählen. Tabelle 3 zeigt Korntypen, Größen und Vorschläge für verschiedene Finish-Anforderungen.
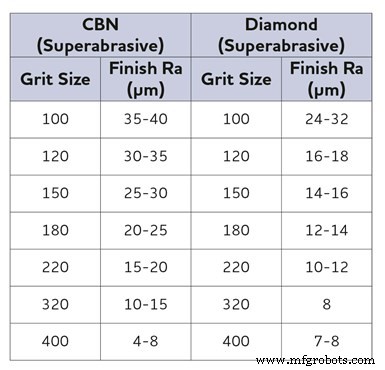
Tabelle 3. Die Reduzierung der Korngröße der Schleifscheibe ist ein Weg, die Oberflächengüte zu verbessern. Diese Tabelle zeigt, welche Korngröße in Relation zum gewünschten Finish für CBN- und Diamant-Schleifscheiben zu verwenden ist.
Vor einer Änderung der Korngröße wird empfohlen, die Scheibe mit weniger aggressiven Parametern abzurichten. Die Reduzierung der Korngröße wird wahrscheinlich bedeuten, dass Vorschübe reduziert werden müssen und als Ergebnis könnten Zykluszeiten steigen. Kleinere Korngrößen können Material nicht mit so hoher Abtastrate entfernen wie gröbere Korngrößen. Auch könnten thermische Schäden am Werkstück induziert werden, wenn kleinere Korngrößen verwendet werden.
Die Zusammensetzung einer konventionellen abrasiven Schleifscheibe umfasst Abrasivtyp und -größe, Scheibenstruktur (Kornabstand), Grad (Bindungshärte) und Bindungstyp. Die Zusammensetzung einer Superabrasiv-Schleifscheibe umfasst Abrasivtyp und -größe, Abrasivkonzentration, und Bindungsgrad und -typ. Konventionelle Abrasive umfassen Aluminiumoxid, Siliziumkarbid und keramische Abrasive; Superabrasive umfassen Diamant und kubisches Bornitrid (cBN).
Vor Bestellung einer Scheibe mit kleinerer Korngröße wird empfohlen, einen Schleifscheibenhersteller/-händler zu kontaktieren, um die beste Scheibenzusammensetzung für eine Anwendung zu finden.
4) Kühlmittelzufuhr
Wenn die Kühlmittelapplikation unzureichend ist, können Schleifspäne in die Schleifzone zurückgeführt werden. Die Späne können Kratzer im Werkstück verursachen, was oft beim ID-Schleifen erlebt wird. Es ist kritisch, sicherzustellen, dass die
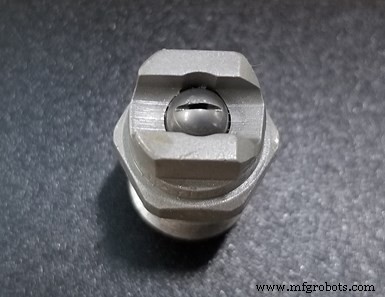
Schrubber-Düsen sind typischerweise Hochdruck (500-1.000 psi), niedrige Durchflussdüsen, die nach der Schleifzone gerichtet sind, um Späne aus der Scheibenstruktur zu entfernen.
Kühlmitteldüse korrekt auf die Schleifzone gerichtet ist und ausreichend Kühlmittelfluss und -druck vorhanden ist, um Späne aus dem Bereich zu spülen. Das genaue Zielen auf die gesamte Schleifzone kann der Schlüssel sein, um eine konsistente Oberflächengüte über das Teil zu erreichen. In manchen Hochabtragsprozessen könnte es notwendig sein, den Kühlmitteldruck an die Scheibengeschwindigkeit anzupassen, um das Anbrennen des Teils zu vermeiden. Dies hilft auch, Späne aus der Schleifzone zu entfernen.
Späne können auch an der Schleifscheibe haften, in manchen Fällen. Dies kann bei aggressiverem Schleifen oder beim Schleifen bestimmter Metalle passieren, die dazu neigen, an der Schleifscheibe zu haften. In diesen Applikationen müssen möglicherweise Schrubber-Düsen implementiert werden. Schrubber-Düsen sind typischerweise Hochdruck (500-1.000 psi), niedrige Durchflussgeräte, die nach der Schleifzone gerichtet sind, um Späne aus der Scheibenstruktur zu entfernen.
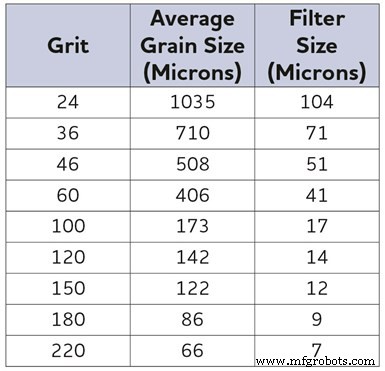
Tabelle 4. Eine allgemeine Faustregel für Hartmetallschleifen ist, einen Filter zu verwenden, der Partikel größer als 10 % der Korngröße der Scheibe auffängt.
Schrubber-Düsen sind für ID-Schleifen jedoch unwahrscheinlich die Antwort, wegen des begrenzten Raums in der Bohrung des Teils. Flutkühlmittel sollte in diesen Fällen verwendet werden. Für AD- und Schleifschleifen/Flachschleifen können Schrubber-Düsen jedoch oft ohne Beeinträchtigung des Teils oder der Vorrichtungen implementiert werden.
Schlechte Kühlmittelfiltration kann auch die Oberflächengüte negativ beeinflussen und/oder Kratzer auf der Teileoberfläche verursachen. Wenn Partikel nicht herausgefiltert werden, können sie zusammen mit dem Kühlmittel zurück in die Schleifzone gepumpt werden. Wenn Filtration als Ursache für Kratzer und schlechtes Finish vermutet wird, muss möglicherweise ein feinerer Mikronfilter verwendet werden. Eine allgemeine Faustregel für Hartmetallschleifen ist beispielsweise, einen Filter zu verwenden, der Partikel filtert, mindestens größer als 10 % der Korngröße der Scheibe (siehe Tabelle 4).
Kühlmittelart kann auch die Oberflächengüte beeinflussen, typischerweise wegen des Einflusses der Schmierfähigkeit auf Scheibenverschleiß. Gerades Ölkühlmittel fördert meist geringeren Scheibenverschleiß und daher eine konsistentere Oberflächengüte.
5) Maschinenzustand
Schleifmaschinen-bezogene Faktoren können die Werkstückoberfläche beeinflussen. Dazu gehören:
Scheiben/Naben-Montage Balance: Wenn die Schleifscheibenmontage nicht auf ein akzeptables Niveau ausgewuchtet ist, kann dies zu Rattermarken und/oder schlechter Oberflächengüte führen. Auswuchten kann mit Geräten wie statischem Auswuchter, dynamischem/manuellem Auswuchter oder einem Auto-Auswuchter, der auf der Maschine montiert ist, durchgeführt werden. Die erforderliche Werkstückpräzision und Oberflächengüte bestimmen die Art der zu verwendenden Ausrüstung.
Auto-Auswuchtersysteme, die direkt auf der Schleifspindel montiert sind, sind die beste Auswuchtoption. Dieses System bewegt Gewichte innerhalb einer Nabe automatisch, um Scheiben/Naben-Unwucht auszugleichen. Auto-Auswuchter sind auf größere Maschinen wie Schleifschleifen- und AD-Typ-Maschinen beschränkt und daher für kleine Durchmesser-Scheiben nicht praktikabel.
Die nächstbeste Methode für das Auswuchten ist das dynamische/manuelle Auswuchtsystem, das an allen Maschinentypen verwendet werden kann. Es wuchtet die Scheiben/Naben-Montage direkt auf der Maschine, erfordert aber manuelle Bewegung der Auswuchtgewichte.
Schließlich hat statisches Auswuchten, das außerhalb der Maschine durchgeführt wird, seine Limitationen in Bezug auf die erreichbaren Auswuchtniveaus. Es ist jedoch besser als nicht auszuwuchten und funktioniert in manchen Anwendungen gut.
Doch nicht alle Scheiben erfordern Auswuchten. Einige kleine Scheiben mit geringer Masse haben nicht das Gewicht, um eine problematische Unwucht zu erzeugen. Also, es sei denn, diese kleinen Scheiben laufen mit sehr hohen Geschwindigkeiten oder die Maschine/Spindel (Quill) ist nicht steif, ist Auswuchten nicht erforderlich. Auch Scheiben für geringere Präzision oder Schruppanwendungen benötigen möglicherweise kein Auswuchten.
Maschinensteifigkeit: Schlechte Maschinensteifigkeit kann zu schlechter Werkstückqualität führen. Im Laufe der Zeit können Spindellager verschleißen und locker werden. Lager können auch beschädigt werden, wenn die Maschine abgestürzt ist. Wo möglich, sollten Spindellager regelmäßig oder kontinuierlich mit Schwingungsanalyse-Geräten überprüft werden. Diese Ausrüstung ist ein großartiges Werkzeug, um aufkommende Probleme mit Spindellagern vorherzusagen, die zu schlechter Werkstückqualität führen könnten. Schlechte Spann- und Befestigungsmethoden können auch Vibrationen oder Durchbiegung und letztlich schlechte Oberflächengüte verursachen.
Abrichtsystem: Das korrekte Abrichten der Scheibe ist kritisch für eine gute Oberflächengüte, daher muss das Abrichtsystem in gutem Zustand sein. Stationäre Werkzeuge sollten ersetzt werden, wenn beschädigt oder verschlissen. Rotationswerkzeuge wie die Schleifspindel sollten auf übermäßige Vibration, Rundlauf und Bewegung überprüft werden.
Werkzeugmaschinen-Wartung: Es ist entscheidend, den Anweisungen des Werkzeugmaschinenlieferanten für planmäßige Maschinenschmierung, Überwachung der Druckluftqualität, Filterwechselhäufigkeit usw. zu folgen. Scheibennaben und Spannzapfen sollten auf Schäden inspiziert werden, ebenso wie Vorrichtungen, Stetträger, Reitstockspitzen usw. Die Inspektion dieser Maschinenkomponenten sollte Teil der täglichen präventiven Wartungsroutine eines Betriebs sein.
Zusätzlich zur regelmäßigen Wartung implementieren viele Unternehmen jetzt Wartungsprogramme wie zustandsbasierte Überwachung (CBM), bei der die Maschine durch Sensoren wie Beschleunigungsmesser, Temperaturmessgeräte, Druckmessgeräte usw. überwacht wird. Diese vorausschauende Wartung nutzt die von den Sensoren gesammelten Daten, um Trends zu etablieren, Ausfälle vorherzusagen und zu bestimmen, wann Komponenten wie Lager gewechselt werden müssen.
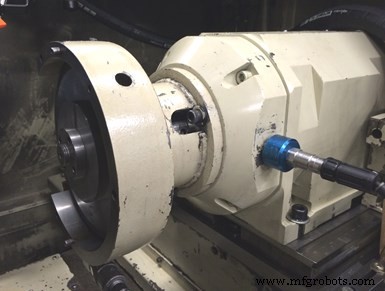
Der Beschleunigungsmesser ist an einer Schleifspindel montiert, bereit, Vibrationspegel zu prüfen.
Norton|Saint-Gobain Abrasives | nortonabrasives.com/en-us
Über die Autoren
John Hagan ist Senior Application Engineer und Mark Martin ist Application Engineer bei Norton|Saint-Gobain Abrasives.
Industrielle Ausrüstung
- Den richtigen Radlader-Löffel wählen: Expertentipps für Spitzenproduktivität
- Den idealen SPI-Oberflächenfinish für Spritzgussteile auswählen
- Top 4 Überlegungen für zuverlässige Förderbandreparaturen
- FBL-1233 Schrägbettdrehmaschine: Präzision, Geschwindigkeit & Vielseitigkeit für Hochvolumen & Kleinserien
- Tragbare Rauheitsmessgeräte für schwer zugängliche Bereiche
- 5 innovative Anwendungen von Oberflächenveredelungsmaschinen in der Metallproduktion
- Überlegene Oberflächenqualität durch Feinguss erreichen
- Wichtige Do's & Don'ts für eine optimale Oberflächenbearbeitung von CNC-gefrästen Teilen
- Flachschleifen: Traditionelle Techniken für Präzision
- PLC-Flachschleifmaschine Grundlagen: Präzisionsfinish für Metalle & Nicht-Metalle