



Wichtige Do's & Don'ts für eine optimale Oberflächenbearbeitung von CNC-gefrästen Teilen
Um perfekte CNC-gefertigte Teile zu erhalten, müssen bereits vor der Fertigung einige entscheidende Faktoren beachtet werden: korrekte Maße und Toleranzen, Geometrie, Qualität der Rohmaterialien und vieles mehr. Doch auch nach der Bearbeitung sind weitere Arbeitsschritte erforderlich.
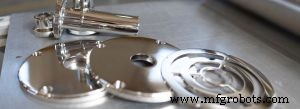
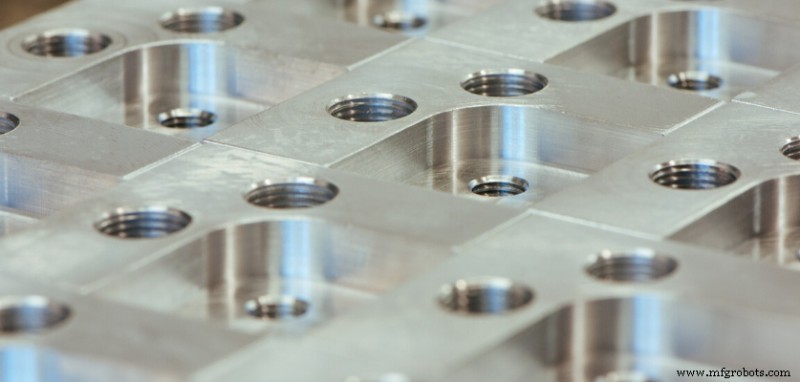
Die Oberflächenbearbeitung (Surface Finishing) ist ein Prozess, der die Gesamttextur des bearbeiteten Teils – Riefen, Rauheit und Welligkeit – definiert und verfeinert. Die Bedeutung einer makellosen Oberflächenqualität kann nicht hoch genug eingeschätzt werden, insbesondere in der Luft- und Raumfahrt sowie in der Medizintechnik. Ausschuss in der Endbearbeitung ist nicht das, was die Werkstatt anstrebt. Welche Variablen müssen also vor dem Finishing-Schritt berücksichtigt werden?
Wie stellt man sicher, dass die gewählten Schritte zu einer besseren Oberflächenqualität führen? Wir haben eine Liste der wichtigsten Do's und Don'ts für die Oberflächenbearbeitung zusammengestellt, um Ihre CNC-gefertigten Teile zu verbessern.
Do's
1. Messung der Oberflächenbeschaffenheit verstehen
Es gibt verschiedene Techniken und Kenngrößen zur Messung der Oberflächenbeschaffenheit, darunter Profilanalyse, Flächen- und mikroskopische Inspektion, die sich auf den Rauheitsspitzenwert (Ra) und seine Abstände (D) konzentrieren. Man muss verstehen, welche Technologie am besten geeignet ist, um die gewünschten Ergebnisse zu erzielen, ohne unnötig viel Zeit und Aufwand zu investieren.
2. Schnittgeschwindigkeit erhöhen, Vorschub verringern
Bei der Bearbeitung teurer Teile ist es essenziell, stets die vorgegebenen korrekten Vorschub- und Schnittgeschwindigkeiten einzuhalten. Der richtige Weg beim Finishing besteht darin, die Schnittgeschwindigkeit (SFM – Surface Feet per Minute) zu erhöhen und den Vorschub pro Umdrehung (IPR – Inches per Revolution) zu verringern. Eine Erhöhung der Schnittgeschwindigkeit reduziert die Aufbauschneidenbildung (BUE – Built-Up Edge). Dies verlängert die Standzeit des Werkzeugs und verringert die Gefahr katastrophaler Werkzeugbrüche, die fertigte Teile beschädigen könnten. Eine Reduzierung des Vorschubs verringert den Flankenverschleiß und verlängert die Schneidenstandzeit.
Beim Schruppen sollte ein Werkzeug mit hohem Vorschub zum schnellen Materialabtrag eingesetzt werden. Beim Finishing hingegen ist ein geringer Schnitttiefe und ein konservativer Vorschub optimal.
3. Spanbrecher verwenden
Die Spankontrolle ist der Schlüssel zu einer guten Oberflächenqualität. Entstehende Späne behindern den gesamten Bearbeitungsprozess erheblich. Sie müssen bereits vor dem Kontakt mit dem Werkstück kontrolliert werden.
Wir empfehlen den Einsatz hochwertiger Spanbrecher, die die Schneidkräfte reduzieren und das Spanabfuhr erleichtern. Bei Materialien, die lange, bandförmige Späne erzeugen, hilft das Brechen der Späne in leicht abfallende Stücke, die den Schneidbereich schnell und einfach verlassen.
4. Eckenradius vergrößern
Zwischen dem Schneidkantenradius und der resultierenden Oberflächenqualität besteht ein direkter Zusammenhang. Zwar verringert ein kleinerer Eckenradius die Belastung des Werkzeugs, er begrenzt aber auch den maximal möglichen Vorschub.
Das Werkzeug kann nur bis zur Hälfte des Eckenradius Vorschub fahren. Wird dieser Bereich überschritten, ähnelt die entstehende Oberfläche einem Gewinde. Daher sollte der größtmögliche Radius verwendet werden, um die beste Oberfläche ohne Rattern zu erzielen.
Ein größerer Eckenradius ermöglicht auch schwerere Schnitte, was bei schwer zerspanbaren Materialien notwendig ist. Beachten Sie jedoch: Bei großem Eckenradius muss mehr Material für den Finishing-Schnitt auf dem Werkstück verbleiben.
5. Ausgewuchtete Werkzeuge zur Vibrationsreduzierung einsetzen
Der Einsatz ausgewuchteter Werkzeugtechnologie ist wichtig, um auftretende Vibrationen beim Finishing zu minimieren. Je höher die Drehzahl, desto kritischer wird dieser Schritt.
6. Scharfe Schneide, großer Freiwinkel und positiver Spanwinkel
Es ist unbestritten, dass scharfe Schneiden, große Freiwinkel und positive Spanwinkel für eine bessere Oberflächenqualität sorgen.
7. Werkzeughalter und Werkstückspannung prüfen
Ein oft übersehener Faktor bei der Verbesserung der Oberflächenbearbeitung ist der Werkzeughalter. Ist der Halter alt und die Aufnahme für die Schneidplatte abgenutzt, kann sich die Platte bewegen. Jede Bewegung der Schneide verursacht Rattern und führt zu schlechter Oberflächenqualität.
Rattern durch falsche Werkzeugbefestigung, unzureichende Spannvorrichtungen oder nicht steife Werkzeugmaschinen erzeugt schlechte Oberflächen.
Eine starre und stabile Arbeitsumgebung ist ebenfalls entscheidend. Je höher die Spanabtragsrate, desto wichtiger wird eine stabile Werkstückspannung.
Don'ts
8. Nicht dasselbe Werkzeug für Schruppen und Finishing verwenden
Lernen Sie, Schruppwerkzeuge für das Schruppen und Finishwerkzeuge für das Finishing vorzusehen.
Teile können mit Schneidplatten mit großem Eckenradius, großem Spanwinkel und hohem Vorschub geschruppt werden. Anschließend kann ein Finishwerkzeug mit dem erforderlichen Freiwinkel und Radius sowie einer Wischergeometrie eingesetzt werden, das die Oberfläche einebnet und so ein besseres Finish erzeugt.
Die geringe Schnitttiefe beim Finishing ist gut, muss aber mindestens dem Eckenradius entsprechen. Andernfalls schiebt die Schneide das Material nur vor sich her, anstatt es zu schneiden, was zu schlechter Oberflächenqualität, Gratbildung und verkürzter Standzeit führt.
9. Unnötige Pausen vermeiden
Unnötige Stopps und Zögern behindern die korrekte Fertigstellung. Bedenken Sie: Jedes Mal, wenn das Werkzeug bei Kontakt mit dem Werkstück stoppt, hinterlässt es eine Spur.
Tritt dies häufig auf, sollten Sie den Prozess grundlegend überarbeiten! Stellen Sie sicher, dass das Werkzeug während des gesamten Schneidprozesses nicht anhält oder zögert.
10. Absenken der Mittellinie vermeiden
Der beste Weg für einen korrekten Schneidprozess ist die Einhaltung eines 70:30-Verhältnisses statt einer 50:50-Methode. Das Schneiden in der Mitte kann die Schneide entlang der Materialkante anreißen und zu Ausbrüchen führen. Dies kann zu einer unzureichenden Oberflächenqualität führen.
Herstellungsprozess
- Top-Tipps für die Fertigung erstklassiger CNC-gefräster Teile
- Umfassender Leitfaden zu Oberflächenveredelungen für CNC-Bearbeitung
- Präzise Oberflächenveredelung bei CNC-Schweizer Drehteilen erreichen
- CNC-Fertigung für Motorradteile: Präzision & Langlebigkeit im Custom-Bereich
- 7 Expertentipps für hochpräzise CNC-gefräste Teile
- Fortschrittliche Oberflächenbehandlungen für präzisionsgefertigte Luftfahrtbauteile
- Schlüsselindustrien für präzisionsgefertigte CNC-Teile
- Die 5 Essentials für präzise CNC-Bearbeitungsangebote
- Wärmebehandlung für CNC-gefertigte Metallkomponenten optimieren
- DCMT CNC-Wendeplatten: Überlegene Oberflächenqualität erreichen