



Flachschleifmaschine Grundlagen: Techniken, Abrichten und Scheibenauswahl
Lernziele
Nach Abschluss dieser Einheit sollten Sie in der Lage sein:
- Eine Flachschleifmaschine zu identifizieren
- Die Verfahren zu identifizieren
- Die Verfahren zum Abrichten der Schleifscheibe zu beschreiben
- Den Klingeltest (Ring Test) zu beschreiben
- Den Wechsel der Schleifscheibe zu beschreiben
- Das Verfahren zur Auswahl der Schleifscheibe zu beschreiben
- Die wichtigsten Schleifmittel mit ihren Haupteinsatzbereichen aufzulisten
- Die wichtigsten Bindungen mit ihren typischen Anwendungen aufzulisten
- Scheiben an Hand von Typennummer und Name, unmarkierten Skizzen oder tatsächlichen Scheiben zu identifizieren
- Scheibenform- und Größenkennzeichnungen sowie die fünf Grundsymbole einer Scheibenspezifikation in eine Beschreibung der Schleifscheibe zu interpretieren
- Gegeben mehrere Standard-Schleifaufgaben, das passende Schleifmittel, die ungefähre Korngröße, Härtegrad und Bindung empfehlen
Die Flachschleifmaschine wird hauptsächlich im Finishing-Prozess eingesetzt. Es ist ein hochpräzises Werkzeug, das eine stationäre, schleifende, rotierende Scheibe verwendet, um metallische Oberflächen abzuschleifen oder zu finishen, die in einem Schraubstock fixiert sind. Dieser Schraubstock, der Teil eines Tisches oder Schlittens ist, wird hin und her unter der Schleifscheibe bewegt. Die Flachschleifmaschine kann Stahl in Abmessungen bis zu 450 mm Länge, 150 mm Höhe und 200 mm Breite bearbeiten. Der Tisch ist zudem magnetisch, was das Halten des Materials unterstützt. Die Magnete können über einen Hebel an der Vorderseite der Maschine ein- und ausgeschaltet werden. Das Gerät hat einen maximalen Schnitt von 0,0127 mm (0,0005 Zoll) und einen minimalen Schnitt von 0,0127 mm. Die Bewegung kann automatisch (hin- und herfahrend) oder manuell erfolgen.
Sicherheitsvorkehrungen
Zusätzlich zu den allgemeinen Werkstatt-Sicherheitsregeln beachten Sie folgende Tipps für den sicheren Umgang mit dieser Maschine:
- Immer eine Schutzbrille tragen, da diese Maschine Späne in alle Richtungen schleudern kann.
- Immer warten, bis die Scheibe die Maximaldrehzahl erreicht hat, bevor sie benutzt wird, da unsichtbare Risse in der Scheibe vorhanden sein können.
- Lange Haare zurückbinden, damit sie nicht in die Maschine geraten.
- Die Scheibe niemals gegen das Werkstück schlagen – dies könnte Fehler in der Scheibe verursachen, die zu Integritätsverlust und Zerbersten führen können.
- Immer sicherstellen, dass der Schutzschild über der Schleifscheibe sitzt, da er den Bediener vor den abgetragenen Spänen schützt.
- Immer sicherstellen, dass das Material fest eingespannt ist.
- Den Magnettisch vor dem Auflegen des Materials reinigen, da Späne das Werkstück zerkratzen oder zum Verrutschen während des Schleifens führen können.
- Sicherstellen, dass die Schleifmaschine einen leicht erreichbaren Ein-/Ausschalter für den Bediener hat.
- Die Schleifscheibe vor dem Aufspannen prüfen. Sicherstellen, dass sie ordnungsgemäß gewartet ist und in gutem Zustand ist.
- Den Herstellervorschriften zum Aufspannen von Schleifscheiben folgen.
- Die Scheibenstirnfläche gleichmäßig abrichten.
- Sicherstellen, dass der Scheibenschutz mindestens die Hälfte der Schleifscheibe abdeckt.
- Grate auf der Oberfläche von Werkstücken, die auf den Magnetspannfutter gelegt werden, abfeilen.
- Den Magnetspannfutter mit einem Tuch reinigen und dann mit der Handfläche abwischen.
- Ein Stück Papier, etwas größer als das Werkstück, in die Mitte des Spannfutters legen.
- Werkstück auf dem Papier positionieren und die Spannfutter-Magnetisierung einschalten.
- Prüfen, ob der Magnetspannfutter eingeschaltet ist, indem versucht wird, das Werkstück vom Spannfutter zu lösen.
- Prüfen, ob die Scheibe das Werkwerk freigibt, bevor die Schleifmaschine gestartet wird.
- Eine neue Schleifscheibe ca. eine Minute laufen lassen, bevor sie in das Werkstück eingreift.
- Warten, bis die Scheibe Maximaldrehzahl erreicht hat, bevor sie benutzt wird (unsichtbare Fehler möglich).
- Seitlich versetzt zum Rad stehen, bevor die Schleifmaschine gestartet wird.
- Kühlmittel vor dem Stoppen des Rads abschalten, um eine Unwucht zu vermeiden.
- Die Arbeitsfläche frei von Abfällen, Werkzeugen und Materialien halten.
- Den Boden um die Schleifmaschine sauber und frei von Öl und Fett halten.
- Eine geeignete Absauganlage verwenden, um das Einatmen von Stäuben, Partikeln und Kühlmittelnebel zu reduzieren. Absauganlagen müssen entsprechend ausgelegt und gewartet sein.
- Bei Wartungsarbeiten Lockout-Verfahren (Abschaltung und Absicherung gegen Wiedereinschalten) beachten.
Bedienverfahren
- Erster Schritt: Prüfen, ob das zu bearbeitende Material für die Schleifmaschine geeignet ist. Weiche Materialien wie Aluminium oder Messing verstopfen die Schleifscheibe und verhindern effektives Arbeiten – sie muss dann gereinigt werden (siehe Wartung). Maximale Werkstückgröße: 450 mm Länge, 200 mm Breite, 150 mm Höhe.
- Nächster Schritt: Werkstück sichern. Dies erfolgt durch Schraubstock und anschließendes Einschalten der Magnetspannung. Nach dem Spannen das Werkstück manuell unter die Schleifscheibe positionieren – durch Drehen der Längs- und Querverstellräder an der Vorderseite. Die Schleifscheibe selbst kann leicht verstellt werden, um das Werkstück perfekt zu positionieren.
- Dann die Maschine starten. Sie sollte Maximaldrehzahl erreichen, bevor sie genutzt wird (Sicherheit). Läuft das Rad ordnungsgemäß, kann manuell gearbeitet werden, wenn höchste Präzision gefordert ist.
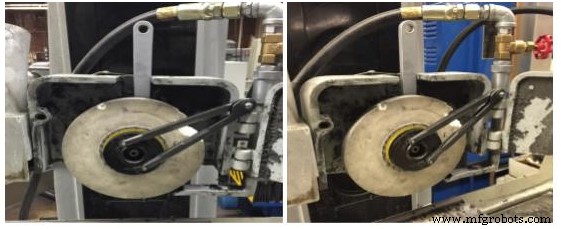
Abbildung 1. Chevalier Flachschleifmaschine
Abrichten der Schleifscheibe (Dressing the Wheel)
- Den Diamantabrichter (Diamond Wheel Dresser) auf den Tisch legen.
- Den Diamantabrichter 6 mm (¼ Zoll) links von der Scheibenmitte positionieren.
- Den Abrichter durch Einschalten des Magnetspannfutters auf dem Tisch fixieren.
- Maschineneinschaltung auf „ON“ stellen, dann den grünen Startknopf für die Spindel drücken.
- Die Schleifscheibe über das vertikale Handrad (Z-Richtung) absenken, bis sie den Abrichter gerade berührt.
- Maschine nach dem Kontakt ausschalten.
- Maschine wieder einschalten. Während die Scheibe rotiert, diese in Z-Richtung weiter absenken, bis ein kleiner Staubfahne (Plume) entsteht.
- Sobald die Staubfahne sichtbar ist, einen Hin- und Rückhub entlang der Y-Achse fahren. Maschine stoppen, wenn der Abrichter einen vollständigen Hin- und Rückhub gemacht hat.
- Beim Stoppen sicherstellen, dass der Abrichter ca. 12,5 mm (½ Zoll) vom Rad entfernt ist.
- Prüfen, ob die Scheibe sauber ist. Falls nicht, Schritte 8 und 9 wiederholen.
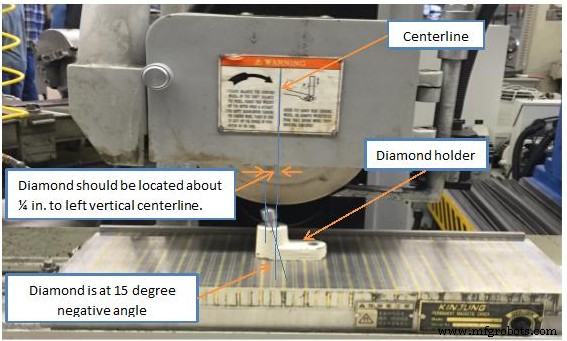
Abbildung 2. Abrichten der Schleifscheibe
Klingeltest (Ring Test)
Schleifscheiben müssen vor dem Aufspannen inspiziert und „klingelgetestet“ werden, um sicherzustellen, dass sie frei von Rissen oder anderen Fehlern sind. Die Scheiben werden leicht mit einem leichten, nichtmetallischen Gegenstand angeklopft. Eine intakte, unbeschädigte Scheibe gibt einen klaren metallischen Ton oder „Klang“ von sich.
Durchführung des Klingeltests:
- Sicherstellen, dass die Scheibe trocken und frei von Sägespänen oder anderem Material ist, das den Klang dämpfen könnte.
- Ein hartes Kunststoff- oder Hartholzobjekt benötigen, z. B. den Griff eines Schraubendrehers oder eines anderen Werkzeugs. Für schwere Scheiben einen Holzhammer verwenden. Keine Metallgegenstände benutzen.
- Die Scheibe auf einem Stift oder einer Welle aufhängen, die durch die Bohrung passt, sodass sie sich leicht drehen lässt, aber NICHT auf der Schleifmaschine montieren. Ist die Scheibe zu groß zum Aufhängen, auf einer sauberen, harten Unterlage aufstellen.
- Eine vertikale Lotlinie durch die Scheibenmitte vorstellen.
- Die Scheibe ca. 45° auf jeder Seite dieser vertikalen Linie, etwa 25–50 mm (1–2 Zoll) vom Scheibenrand entfernt, anklopfen. (Bei großen Scheiben kann am Rand statt an der Seite geklopft werden.)
- Die Scheibe um 180° drehen, sodass die Unterseite nun oben ist.
- Erneut ca. 45° auf jeder Seite der vertikalen Linie anklopfen.
- Die Scheibe besteht den Test, wenn sie an allen vier Punkten einen klaren metallischen Ton von sich gibt. Klingt sie an einer Stelle dumpf, ist sie gerissen. Nicht verwenden.
Schleifscheibe wechseln
- Das Scheibengehäuse öffnen. Bei fest sitzendem Gehäuse können ein Ringschlüssel, ein normaler Schraubenschlüssel und ein Gummihammer nötig sein.
- Die obere Metallplatte durch Lösen der Halteschrauben abnehmen.
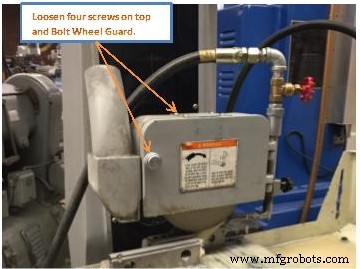
Abbildung 3. Metallplatte und Scheibengehäuse entfernen
- Hinter der Scheibe, auf der Spindel, befindet sich eine Bohrung. Den Ringschlüssel auf der rechten Seite in die Rückseite der Spindel einsetzen. Der Ringschlüssel muss in die Bohrung passen.
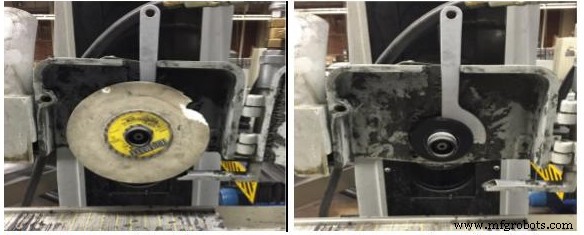
Abbildung 4. Ringschlüssel in Bohrung Abbildung 5. Schleifscheibe entfernen
- Den Schraubenschlüssel in die beiden Bohrungen an der Vorderseite der Scheibe einsetzen. Beim Lösen der Scheibe von der Spindel: Rechtsdrehen löst, Linksdrehen festigt.
- Den gabelartigen Schraubenschlüssel mit einem Gummihammer schlagen, um die Scheibe zu lösen.
- Zum Aufziehen einer neuen Schleifscheibe den Vorgang umkehren. Linksdrehen des Gabel-Schlüssels festigt. Beim Aufziehen sicherstellen, dass der Schraubenschlüssel auf der LINKEN Seite sitzt, nicht rechts. Den Gabel-Schlüssel von Hand drehen, und wenn nicht mehr möglich, Gummihammer verwenden.
- Den Schraubenschlüssel von der Rückseite der Spindel entfernen.
- Die Platte wieder auf das Scheibengehäuse schrauben.
- Das Scheibengehäuse schließen und den Klemmknopf festziehen.
Schleifverfahren
- Sicherstellen, dass die passende Scheibe für das Material verwendet wird. Es gibt verschiedene Schleifscheiben für Aluminium, Edelstahl und Titan.
- Den Tisch vor dem Auflegen des Werkstücks reinigen – dies verhindert Störungen der Magnetspannung.
- Magnetische Parallelunterlagen um das Werkstück legen, um Verrutschen während des Schleifens zu verhindern.
- Magnetspannfutter einschalten, um die Teile auf dem Tisch zu fixieren.
- Tisch- und Schlittenposition einstellen, um das Werkstück unter der Scheibe zu zentrieren.
- Die Scheibe ca. 25 mm (1 Zoll) über dem Werkstück positionieren.
- Ein Stück Papier zwischen Scheibe und Werkstück legen. Das Papier hin- und herbewegen, während die Scheibe gleichzeitig abgesenkt wird, bis das Papier nicht mehr bewegt werden kann – Nullpunkt der Z-Achse festlegen. Siehe Abbildung 1.
- Nullpunkt der Z-Achse des Werkstücks durch Einstellen des Skalenrings am Vertikalvorschubhandrad auf 0 Zoll festlegen. Siehe Abbildung 2.
- Den Längshub-Begrenzungsblock so einstellen, dass an jedem Ende des Tischhubs ca. 25 mm (1 Zoll) Überlauf vorhanden ist.
- Die Tischposition so einstellen, dass die Scheibe ca. 25 mm (1 Zoll) rechts vom Werkstück sitzt.
- Die Scheibe auf die gewünschte Schnitttiefe absenken. Maximale Zustellung pro Hub: 0,025 mm (0,001 Zoll).
- Sicherstellen, dass die Scheibe das Werkstück nicht berührt, bevor die Hauptstromversorgung eingeschaltet wird. Grünen Knopf drücken, um Spindel einzuschalten, und Kühlmittelsschalter betätigen.
- Das Werkstück durch Hin- und Herfahren entlang der X-Achse schleifen.
- Sobald der erste Streifen ausreichend geschliffen ist, das Y-Achsen-Handrad eine halbe Umdrehung im Uhrzeigersinn drehen.
- Einen weiteren Streifen von links nach rechts entlang der X-Achse schleifen.
- Wiederholen, bis das Werkstück vollständig geschliffen ist, dann alle vorherigen Schritte für die andere Seite wiederholen.
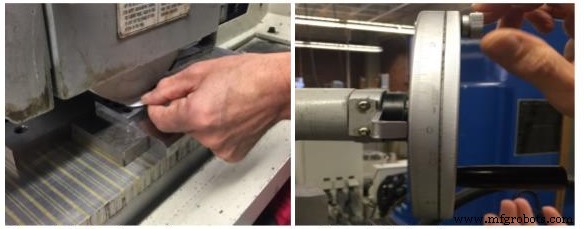
Abbildung 6. Z-Achse einstellen Abbildung 7. Vorschub einstellen
Schleifscheibe – Auswahl
Schleifscheibe auswählen
Eine Schleifscheibe ist ein Schneidwerkzeug. Außer bei Universalscheiben sollten Schleifmittel, Korngröße, Härtegrad, Struktur und Bindung auf den jeweiligen Job abgestimmt werden – genauso wie Fräser, Bohrer oder Gewindebohrer für ihren spezifischen Einsatz gewählt werden.
Bei der Auswahl der Schleifscheibe beeinflussen acht Faktoren die Spezifikation:
- Herstellervorschriften der Schleifscheibe
- Zu bearbeitendes Material und dessen Härte
- Abzutragende Materialmenge und geforderte Oberflächenqualität
- Kontaktfläche zwischen Scheibe und Werkstück
- Schwere des Schleifvorgangs
- Scheibengeschwindigkeit
- Vorschubgeschwindigkeit
- Bedienungstechnik
Empfehlungen
- Material und Härte: Beeinflussen Wahl von Schleifmittel, Korngröße und Härtegrad.
- Korund (Aluminium oxide) eignet sich am besten für Stähle, während Siliciumkarbid (Silicon carbide) besser für Gusseisen, Nichteisenmetalle und nichtmetallische Werkstoffe geeignet ist.
- Eine relativ feine Korngröße eignet sich am besten für feine Schnitte; gröbere Körner können bei weichen, duktilen Materialien vorteilhaft sein, die leicht durchdrungen werden.
- Die Werkzeughärte beeinflusst auch die Wahl des Scheibenhärtegrades. Bei weichen, leicht durchdringbaren Materialien kann ein härterer Grad verwendet werden als bei harten Materialien, die die Scheibe schneller abstumpfen lassen. Weichere Grade geben stumpfe Körner leichter frei und präsentieren neue, scharfe Körner dem Werkstück.
- Materialabtrag und Oberflächenfinish: Beeinflussen Korngröße und Bindung.
- Relativ grobe Körner für schnellen Materialabtrag ohne Rücksicht auf Oberfläche (Schruppschleifen); feine Körner für hohe Oberflächenqualität.
- Keramisch gebundene (Vitrified) Scheiben werden allgemein verwendet, wo ein handelsübliches Finish ausreicht. Organische Bindungen (Resinoid, Gummi, Schellack) erzeugen das höchste Finish.
- Kontaktfläche: Beeinflusst Korngröße und Härtegrad.
- Grobe Körner erforderlich bei großer Kontaktfläche (z. B. Flachschleifen mit Tassenscheiben, Zylindern oder Segmenten), um ausreichenden Spanraum zwischen den Schleifkörnern zu gewährleisten. Je kleiner die Kontaktfläche und je höher der Flächendruck, desto feinere Körner sollten verwendet werden.
- Zum Härtegrad: Bei großer Kontaktfläche sorgt ein weicher Grad für normalen Scheibenabbau und kontinuierliche Freischneidwirkung. Ein härterer Grad ist nötig, um den steigenden Flächendruck bei kleiner werdender Kontaktfläche standzuhalten.
- Schwere des Schleifvorgangs: Beeinflusst Schleifmittel und Härtegrad.
- Ein zähes Schleifmittel wie 4A-Korund für raues, schweres Schleifen von Stahl.
- Mildere Schleifmittel wie 32 und 38 Korund eignen sich am besten für leichte Präzisionsschleifarbeiten an Stählen und Halbschweißstählen, während die intermediären 57 und 19 Korund für Präzisions- und Halbpräzisionsschleifen sowohl weicher als auch harter Stähle verwendet werden.
- Die Schwere beeinflusst auch die Härtegradwahl. Harte Grade liefern langlebige Scheiben für Grobschleifen (z. B. Abschleifen von Gussgraten), während mittlere und weichere Grade für präzisionsartige, weniger schwere Operationen verwendet werden können.
- Scheibengeschwindigkeit: Bestimmt oft die Bindungsart.
- Keramisch gebundene Scheiben sollten nicht über 6.500 ft/min (ca. 33 m/s) betrieben werden. Übersteigt die Geschwindigkeit diesen Wert, sollten resinoid, gummi- oder schellackgebundene Scheiben verwendet werden. Die auf dem Schild, der Scheibe oder dem Blatt angezeigte sichere Höchstgeschwindigkeit darf niemals überschritten werden.
- Vorschubgeschwindigkeit:
- Je höher der Vorschub, desto größer der Schleifdruck. Muss die Schleifgeschwindigkeit des Werkstücks erhöht werden, steigt der Vorschub, der Scheibenverschleiß nimmt zu – daher ist eine härtere Schleifscheibe erforderlich.
Ein standardisiertes Scheibenkennzeichnungssystem identifiziert die fünf Hauptfaktoren der Schleifscheibenauswahl:
- Art des Schleifmittels
- Korngröße
- Härtegrad
- Struktur
- Bindung
Erstes Symbol: Art des Schleifmittels
Eine mit A 60-J8V gekennzeichnete Scheibe bedeutet:
- A – Verschmolzenes Korund (Fused aluminum oxide)
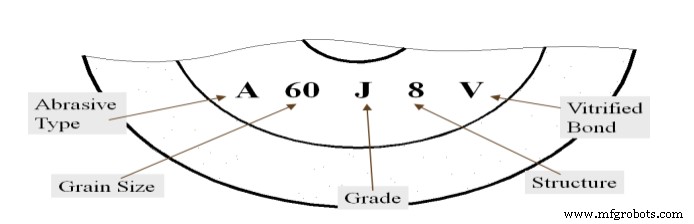
Abbildung 8: Schleifscheiben-Kennzeichnung
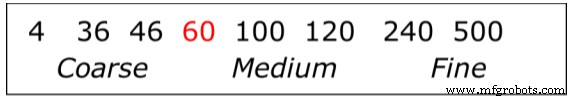
Zweites Symbol: Korngröße
Folgende Skala kann zur Bestimmung der Korngröße verwendet werden:
Drittes Symbol: Härtegrad
- Der Härtegrad misst die Bindungsfestigkeit der Schleifscheibe.
- Das Bindemittel hält die Schleifkörner im Rad zusammen.
- Je stärker die Bindung, desto härter das Rad.
- A bis G sind weicher.
- H bis P sind mittlere Grade.
- R bis Z sind härter.
Viertes Symbol: Struktur
- Die Struktur, also der Abstand der Schleifkörner im Rad, wird durch Zahlen angegeben.
- 1 = dichte Struktur
- 8 = mittlere Struktur
- 15 = offene Struktur
Fünftes Symbol: Bindung
- Die Bindung wird durch Buchstaben gemäß folgender Zuordnung identifiziert:
- V – Keramisch (Vitrified)
- B – Resinoid
- R – Gummi (Rubber)
- E – Schellack (Shellac)
- M – Metall
Standard-Schleifscheiben-Kennzeichnung – Beispiel
1- A – 305 x 25 x 127 WA 46 K 8 V 7N 2000 m/min
- RADTYP: 1 (Geradscheibe, plain)
- SEITE: A
- GRÖSSE: Durchmesser (D) x Breite (W) x Bohrung (H)
- SCHLEIFMITTEL: WA (siehe Abbildung 2)
- KORNGRÖSSE: 46 (siehe Abbildung 2)
- HÄRTEGRAD: K (siehe Abbildung 2)
- STRUKTUR: 8 (siehe Abbildung 2)
- BINDUNG: V (siehe Abbildung 2)
- HERSTELLERCODE: 7N
- MAX. U/Min: 2000 m/min
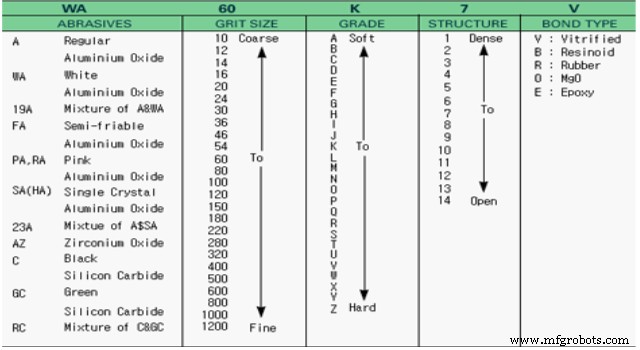
Abbildung 9: Schleifscheiben-Auswahltabelle
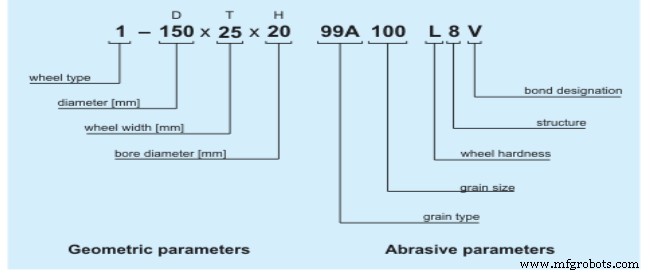
Abbildung 10: Schleifscheiben-Auswahltabelle
Einheitstest
- Nennen Sie fünf Sicherheitsvorkehrungen.
- Nennen Sie fünf Hauptteile der Flachschleifmaschine.
- Was ist ein Diamantabrichter (Diamond Wheel Dresser)?
- Wie weit links von der Scheibenmitte sollte der Diamantabrichter beim Abrichten positioniert werden?
- Was ist ein Klingeltest (Ring Test)?
- Wie führt man den Klingeltest durch?
- Bei der Schleifscheibenauswahl beeinflussen acht Faktoren die Wahl der Spezifikation. Nennen Sie fünf davon.
- Für was sind Korund-Schleifscheiben (Aluminum oxide) am besten geeignet?
- Ein standardisiertes Scheibenkennzeichnungssystem identifiziert fünf Hauptfaktoren. Nennen Sie alle fünf.
- Eine Scheibe ist mit WA 80-L9B gekennzeichnet. Geben Sie die Bedeutung an.
Quellenangabe
Dieses Kapitel wurde aus folgenden Quellen abgeleitet:
Schleifen und Polieren abgeleitet aus „Mechanical Engineering Tools“ vom Massachusetts Institute of Technology, CC:BY-NC-SA 4.0.
Industrietechnik
- Überlegene Oberflächenqualität durch Feinguss erreichen
- Die Säulenbohrmaschine meistern: Sicherheit, Techniken und Gewindeschneiden
- Rundtisch-Flachschleifmaschine: Präzise Oberflächenveredelung für höchste Qualität
- Flachschleifen: Traditionelle Techniken für Präzision
- PLC-Flachschleifmaschine Grundlagen: Präzisionsfinish für Metalle & Nicht-Metalle
- Umfassender Leitfaden zu Flachschleifmaschinen: Merkmale, Anwendungen und Vorteile
- Vier Schlüsselarten von Schleifmaschinen und ihre Anwendungen verstehen
- Effizienz und Präzision maximieren mit Ihrem Tischschleifer
- Säulenschleifmaschine: Umfassender Überblick & Anwendungen
- Flachheitstoleranz in GPS (GD&T) verstehen: Präzise Teilefertigung sicherstellen