



Doppel-Schrupp-Zangen-Schleifen reduziert Zykluszeit um 50%
Herstellung „Bedarf an Geschwindigkeit“ ist heute wahrer als in der Vergangenheit, da Kunden schnellere Lieferzeiten für Produkte verlangen. Und wenn ein Hersteller nicht liefern kann, wird der Kunde ein anderes Unternehmen finden, das kann. Daher erfinden viele Maschinenbaubetriebe Prozesse – oder investieren in neue und effizientere Ausrüstung – um
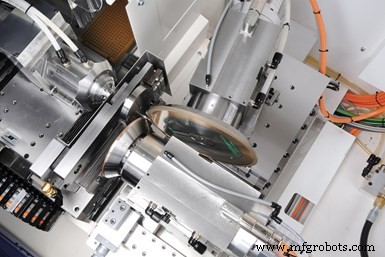
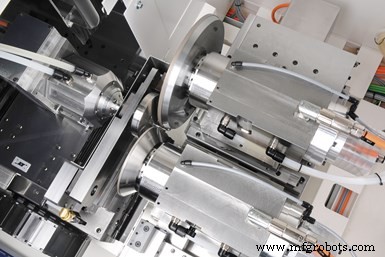
Der Doppel-Schrupp-Zylinder-Zangen-Schleifprozess wird in beiden Fotos gezeigt. Das obere Foto zeigt das Rad bei 10 Grad positioniert. Hier bewegt sich das Rad fast in Linie mit der Teileachse. Das Rad kann effizienter schleifen, wenn es sich in einer solchen axialen Bewegung in das Material vorarbeitet. Bei 90 Grad (unteres Foto) kann das Rad Bewegungen für Hinterwinkel und Nuten ausführen, aber es werden mehr Vibrationen im Vergleich zur 10-Grad-Position eingeführt. Laut Rollomatic sollte die 10-Grad-Position verwendet werden, wenn das Profil es zulässt. Foto-Credits: Rollomatic Inc.
schnellere Produktion zu ermöglichen.
Dies gilt auch für Werkzeughersteller. Ein Prozess, der ihnen dabei helfen kann, ist ein alternatives Zangen-Schleifverfahren namens Doppel-Schrupp-Zylinder-Zangen-Schleifen. Nicht nur halbiert der neue Schleifprozess die Zykluszeit im Vergleich zum traditionellen Zangen-Schleifen, sondern er erzeugt auch weniger Wärme und ist ein leiserer Prozess, um nur einige Vorteile zu nennen.
Diese Doppel-Schrupp-Zangen-Schleifmethode wurde von Rollomatic Inc. speziell für die Rohlingvorbereitung von Hartmetall-Schneidwerkzeugen und T-Nutenfräsern entwickelt. Der Prozess wurde in die ShapeSmart NP50 Zangen-/Schälschleifmaschine des Unternehmens integriert, die ursprünglich 1996 entwickelt wurde.
Die Methode unterscheidet sich vom traditionellen Zangen-Schleifen, das ein führendes Schrupp-Rad verwendet, um den größten Teil des Materials zu entfernen, worauf ein gegenüberliegendes Schlicht-Rad folgt, um eine feine Oberfläche zu liefern. Beide Räder wirken während des simultanen Schleifens gegeneinander, wodurch ihr Druck auf das Teil ausgeglichen wird. Im Gegensatz dazu sind beim Doppel-Schrupp-Zangen-Schleifen beide Schleifstationen mit Diamanträdern mit einer Körnung für Schruppschleifen ausgestattet. Diese beiden Schrupp-Räder laufen synchron, aber das führende Rad entfernt den größten Teil des Materials. Das andere Rad bereinigt das vom ersten Rad verbliebene Material. Der Verzögerungsabstand des zweiten Rads hängt von der Position entlang des Profils ab, da der Doppel-Schrupp-Prozess speziell für das Einengen von Werkzeugrohlingen entwickelt wurde.
Die Schleifspindeln spielen ebenfalls einen wichtigen Teil des Prozesses. Die synchronen Direktantriebsspindeln der NP50 haben jeweils eine 19-PS-Spitzenleistung mit einem Synchronmotor, der konstante Geschwindigkeit während des Betriebs bietet. Die Drehmomentkurve ist ebenfalls hocheffizient, so Rollomatic. Die Drehkraft des Synchronmotors wird bei höheren Drehzahlen nicht reduziert.
Die effizienten synchronen Spindeln an der Maschine sind auch vorteilhaft, da sie nur mit 35 % Leistungsaufnahme oder weniger laufen. Als Ergebnis geben sie keine Wärme in die Maschine oder in den Schleifprozess ab. Sie sollen auch viel leiser arbeiten, sogar unter Last, im Vergleich zu ihren Induktionsmotor-Gegenstücken.
Fallbeispiel
Rollomatic schlägt vor, dass diese Schleifmethode am besten für Hartmetall- und gehärtete Stahlwerkstücke geeignet ist. Die Härte und Hitzebeständigkeit dieser Materialien machen sie angeblich zu den besten Wahlmöglichkeiten für Schleifbarkeit.
Zum Beispiel bei einem Testproduktionslauf von 100 Stück massivem Hartmetallrohling mit 5/8 Zoll Schaftdurchmesser, 0,400 Zoll Halsdurchmesser und 2,25 Zoll Halslänge reduzierte Doppel-Schrupp-Zangen-Schleifen die Zykluszeit auf 5 Minuten und 5 Sekunden, verglichen mit einer Zykluszeit von ca. 10 Minuten mit konventionellem Schrupp/Schlicht-Zangen-Schleifen, so das Unternehmen.
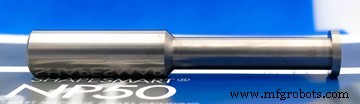
Dieser massive Hartmetall-T-Nutenrohling wurde mit Doppel-Schrupp-Zangen-Schleiftechnologie geschliffen. Bei einem Testproduktionslauf in der ShapeSmart NP50 Zangen-/Schälschleifmaschine mit Doppel-Schrupp-Zangen-Schleifen betrug die Zykluszeit ohne Be-/Entladen 5 Min. und 5 Sek.
Akzeptable Oberflächen, verbesserte Wiederholbarkeit
Doppel-Schrupp-Zangen-Schleifen kann eine Oberflächenrauheit von 12 bis 32 Mikrozoll erreichen im Vergleich zu 1,2 Mikrozoll mit einem Schlicht-Diamantrad.
Der wiederholbare Prozess dieser Schleifmethode ist ein weiterer Vorteil. Rollomatic sagt, ein Bediener kann einen Schleifauftrag einrichten, ohne kontinuierlich und akribisch optimale Vorschübe und Geschwindigkeiten einstellen zu müssen.
Die Wiederholbarkeit der Technologie ermöglicht auch Langzeitproduktion ohne häufiges Nachschärfen der Schleifräder. Schrupp-Räder haben normalerweise bessere Eckhaltbarkeit im Vergleich zu feinkörnigen Schlicht-Rädern, so das Unternehmen.
Mit all den Effizienzvorteilen, die Doppel-Schrupp-Zangen-Schleifen bietet, gibt es noch mehr Fähigkeiten, die auf der NP50 Schleifmaschine verfügbar sind und die Produktivität steigern.
Obwohl die Maschine diese Doppel-Schrupp-Zangen-Schleiftechnologie bietet, können Schrupp- und Schlicht-Zangen-Schleifen immer noch auf der Maschine durchgeführt werden. Auch Optionen wie Teilesmessung und automatische Beladungseinheiten sind verfügbar.
Wenn In-Prozess-Teilesmessung für eine Anwendung wichtig ist, bietet Rollomatic einen Marposs-Durchmessermesser als Option an der Maschine an. Die Einheit misst den Durchmesser an einer Stelle entlang der Achse des Werkzeugs, und die Rückmeldesignale weisen die Maschine an, eine automatische Radpositionskompensation vorzunehmen. Laut dem Unternehmen ist diese Korrektur nützlich bei Umgebungstemperaturänderungen und Schleifradverschleiß. Der Messer kann auch verwendet werden, um Flächen abzutasten und die Kreisposition des Teils gemäß der Flachoberfläche vorzugeben.
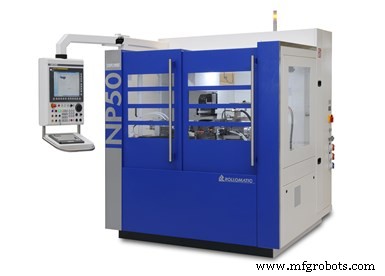
Die ShapeSmart NP50 Zangen-/Schälschleifmaschine führt nicht nur traditionelles Zangen-/Schälschleifen durch, sondern wurde auch auf Doppel-Schrupp-Zangen-Schleiftechnologie aufgerüstet. Doppel-Schrupp-Zangen-Schleifen halbiert die Zykluszeit, verbessert die Oberflächenqualität und erzeugt auch weniger Wärme und Lärm.
Automatisierte Beladungseinheiten können auch in die Standard-NP50-Maschine integriert werden. Ein dreiachsiger, hochschneller automatischer Pick-and-Place-Werkzeuglader wurde vom Unternehmen mit schnellem Rüstgedanken entwickelt. Er verwendet vorkalibrierte Kassetten und ein Greiferdesign, das das Halten verschiedener Durchmesser ohne Zurücksetzen der Greiferpositionen ermöglicht.
Rollomatic | rollomatic.ch/en
Industrielle Ausrüstung
- Fertigungsrentabilität steigern durch optimierte Schneidwerkzeug-Instandhaltung
- Schleifscheibentheorie verstehen: Wichtige Zusammenhänge für Effizienz in der Metallbearbeitung
- Stirnseiten-Revolver reduziert Zykluszeit bei Präzisionswellenfertigung
- Innovative Fertigung reduziert Bearbeitungszeit um 60 % durch vereinheitlichte CNC-Maschine
- Wie Hartdrehen Schleifzeit reduziert und Präzision erhöht
- MW120GT Zweispindel-CNC-Drehautomat – Produktionszeit halbieren
- Produktionsbeschleunigung: Bewährte Strategien zur Zykluszeitreduzierung in der Automobilfertigung
- Zykluszeit vs. Taktzeit: Wie ihre Unterschiede Produktionseffizienz antreiben
- CNC-Zykluszeit berechnen: Formeln & Praxisbeispiele für Fräsen, Drehen & Bohren
- Flachschleifen: Traditionelle Techniken für Präzision