



Veelo Technologies Woodlawn Facility: Inside der innovative CNT-Faser-Plant
 Was tun, wenn die Carbon-Nanoröhren (CNT) Faser, die Ihr Unternehmen kommerzialisieren wollte, nicht die Performance liefert, die potenzielle Kunden brauchen – darunter U.S. Air Force und Boeing (Chicago, IL, USA)? Man pivotet, geht zurück ans Reißbrett und nutzt Advanced-Materials- und Composites-Verarbeitungsexpertise für andere Lösungen. „Wir nutzen oft Nanomaterialien, aber wir sind keineswegs ein Nanomaterialien-Unternehmen“, sagt Veelo Technologies CEO Joe Sprengard. „Wir sind ein Advanced-Materials-Unternehmen mit Fokus auf elektrisch leitfähige Materialien und nicht-metallische Heizlösungen. Der rote Faden zwischen unserem ursprünglichen Fokus auf continuous CNT-Fasern/-Sheets und aktuellem Portfolio – Lightning Strike Protection (LSP) und elektromagnetische Abschirmung, Heizdecken für effiziente Composite-Verarbeitung, nicht-metallische elektrothermische Enteisungssysteme – ist unsere Fähigkeit, neue Materialien zu entwickeln, die nicht nur neue Performance-Level liefern, sondern auch Gewichts- und Kostenanforderungen erfüllen.“
Das Unternehmen skalierte von 4 auf 24 Mitarbeiter und zog in neue 20.000 sq ft (ca. 1.860 m²) Fertigungshalle in Woodlawn, Cincinnati-Vorort, 1 Meile von GE Aviation HQ (Evendale) und 1 Stunde südlich von Air Force Research Laboratory (AFRL) Wright-Patterson AFB (Dayton, Ohio). Sprengard führt CW durch Veelos neuen Produktionsstandort – Evolution vom Nanomaterial-Lieferant zum Advanced Broad Goods Specialist zum Innovationspartner für zukünftige Composites.
Von Nano zu Multifunktionalen Composites und Processing
Von nano zu multifunktionalen Composites und Processing
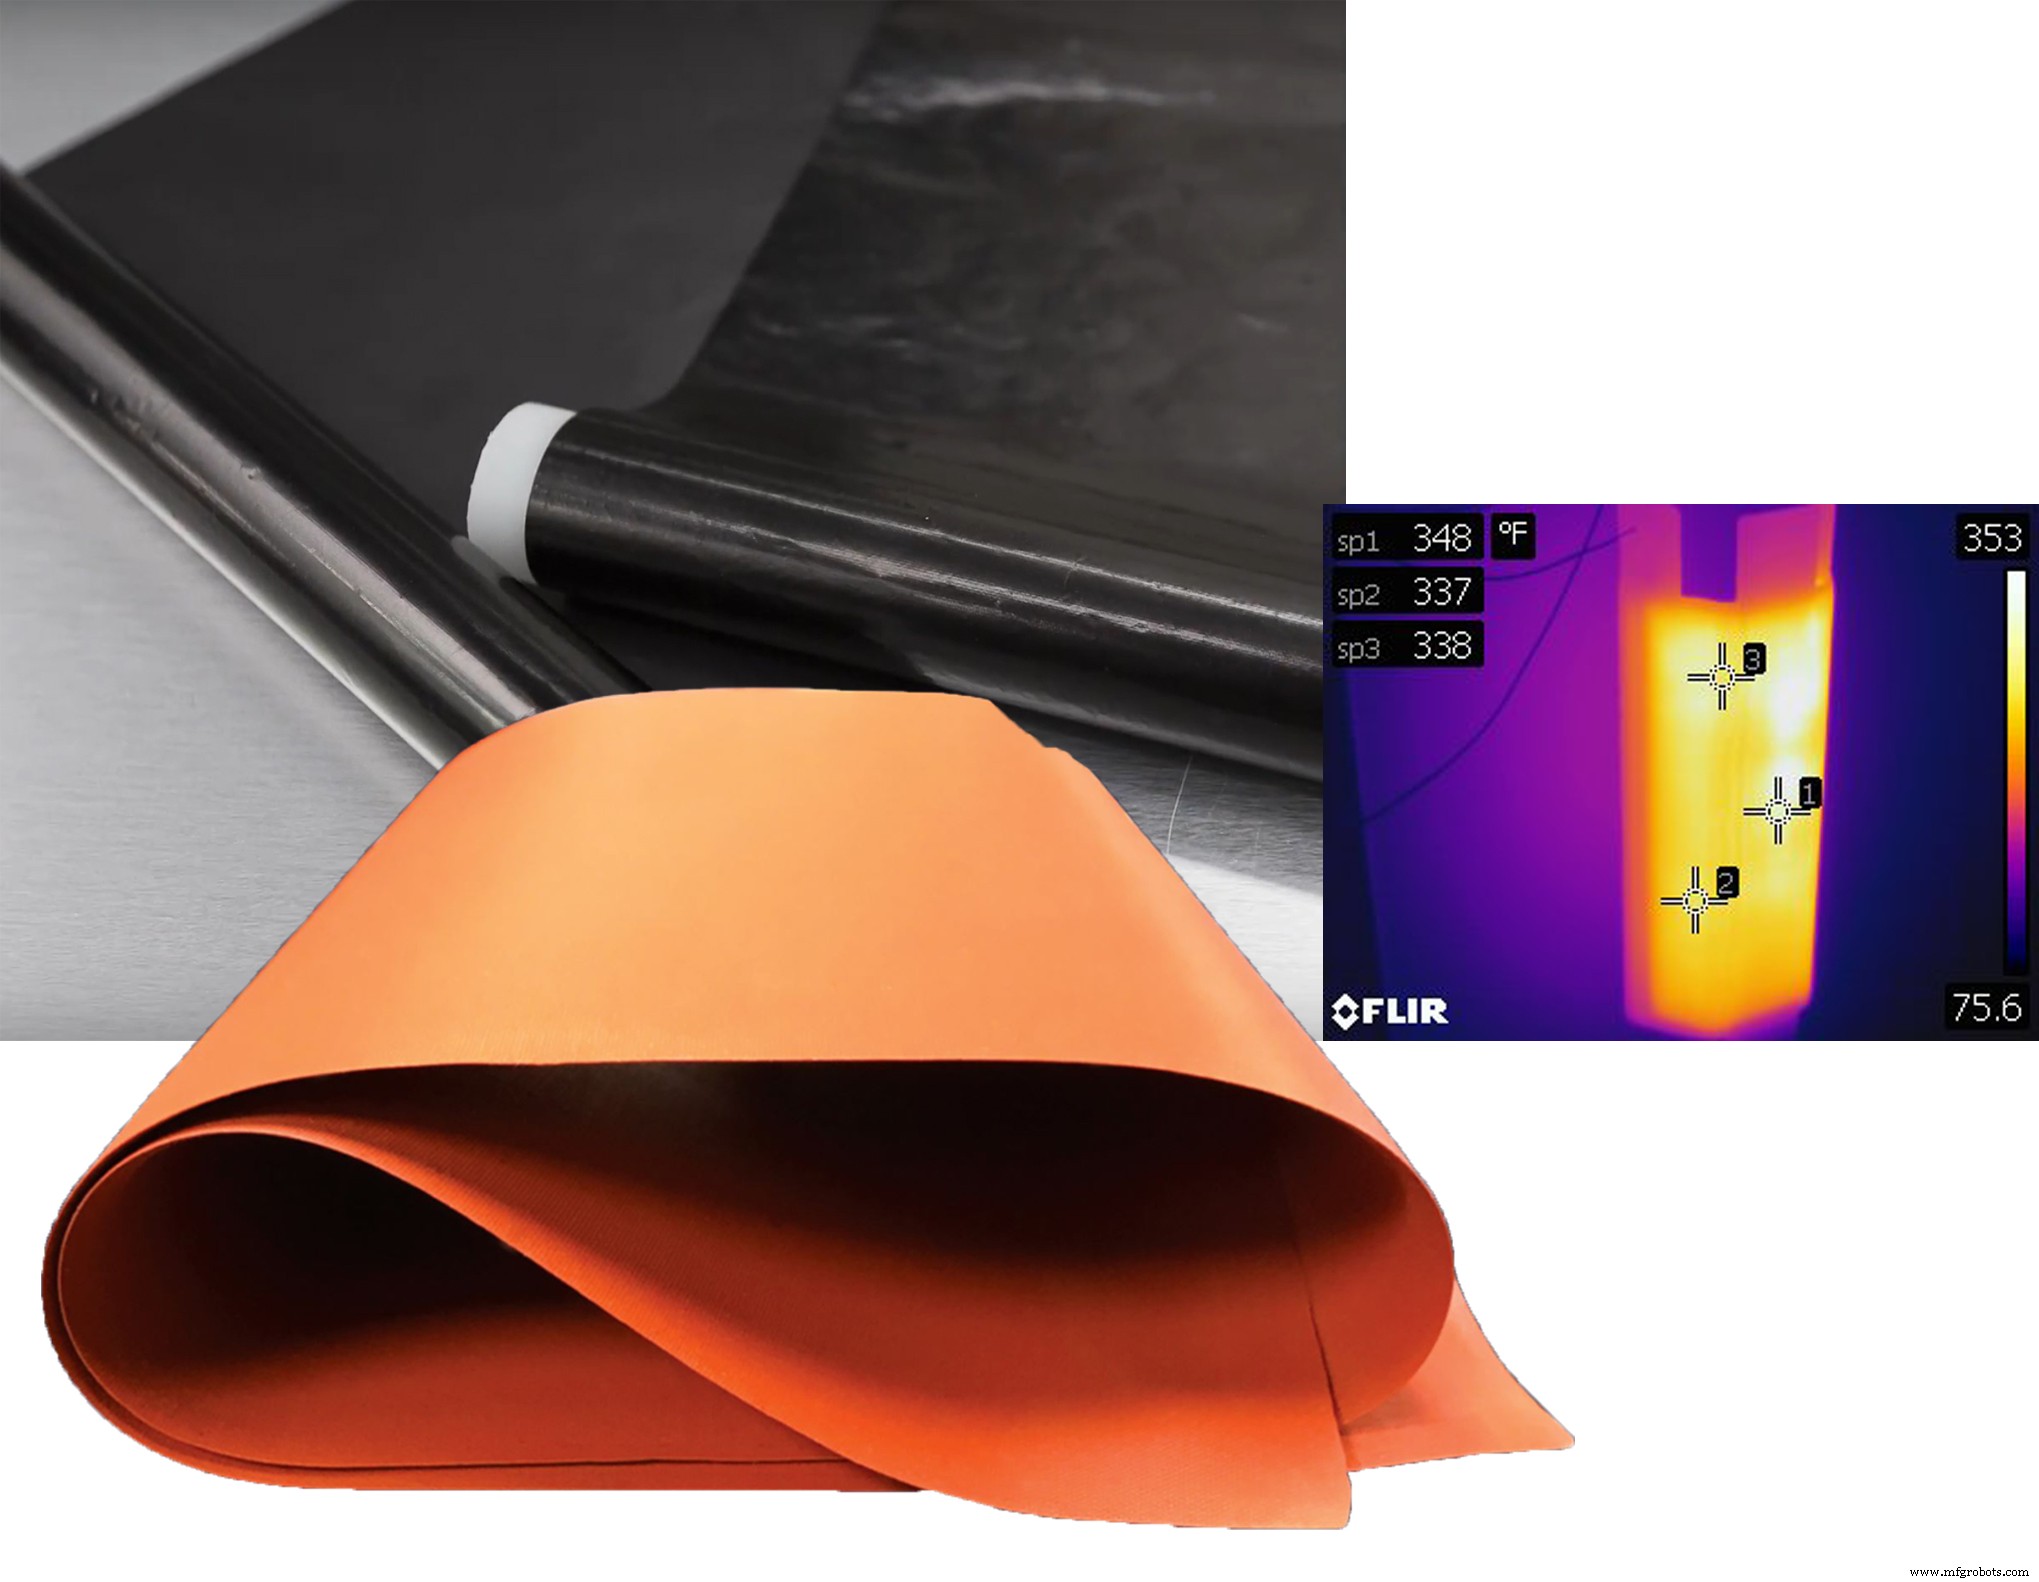
Veelo Technologies begann mit continuous CNT-Faser-Sheets (oben links), nutzt nun Materialvielfalt für LSP und nicht-metallische Heizdecken für Composite-Verarbeitung und Enteisungssysteme für Aerostrukturen (unten und rechts).
CNT Fasern und Sheets
Veelo Technologies wurde als General Nano aus University of Cincinnati (UC) ausgegründet. UC produzierte 2007 weltweit längste CNT-Arrays – 18 mm. „AFRL Materials and Manufacturing Directorate zeigte Interesse, startete Multi-Year-Evaluation“, erklärt Sprengard, der 2009 einstieg. „Erste 3 Jahre: Versuch, lange CNTs in hochfeste makroskopische Fasern zu konvertieren – AFRLs Interesse. Aber Eigenschaften materialisierten sich nicht.“
Pivot: Entwicklung continuous Sheets. Boeing interessiert – potentieller Lösungsweg für LSP und EMI Shielding bei Composite-Flugzeugstrukturen. „Im Schnitt wird Commercial Aircraft alle 1.000 Stunden von Blitz getroffen“, sagt Sprengard. Zwar ist Carbonfaser leitfähig, Matrixharze in Composites nicht. CFRP-Aerostrukturen, die Boeing für 777/787 in Rekordzahlen produzierte, nutzten Expanded Metal Foil und andere metallische Lösungen, um elektrischen Strom schnell zu geerdeter Verbindung zu leiten und Hitzeschaden zu vermeiden. „Aber Metal Mesh ist schwer, erzeugt parasitärer Gewicht, schwer in Composite-Teile zu verarbeiten“, sagt Veelo Product Development Engineer Larry Christy.
2015: Boeing enterprise-weiter Push für Next-Gen LSP, General Nano Key Partner. CW besuchte General Nano 2016 im Cincinnati Business Incubator. Christy führte Tour durch Labs, diskutierte Technologieevolution. „Metallisches LSP/Shielding Wirksamkeit nimmt mit Frequenz ab“, erklärte er. „Man muss Leitfähigkeit verbessern, Impedanz reduzieren, aber < 25 µm Dicke. CNT-zu-CNT-Junctions addieren Widerstand im Sheet. 2014–2016: Leitfähigkeit 12x verbessert, Drop-in-Lösung für Shielding bei 200 MHz mit 25 % Gewichtsersparnis vs. Metall bewiesen. Aber Dicke muss noch reduziert werden.“
Zu diesem Punkt: Aligned CNTs auf 5-ft-breitem Substrat in Längen von hunderten Fuß. Auch 20 g/m², 2 mm dickes CNT-Papier und Nonwoven – Art continuous CNT-Nonwoven – via Toll-Manufacturing-Netzwerk mit Überkapazitäten auf Papiermaschinen. „Flexibilität“, so Christy, „Fokus auf Kundenanforderungen, Funktionalität hinzufügen, Properties/Format tailoren.“ Auch Continuous Tapes angefragt – wieder via Toll-Netzwerk.
Pivot zu High-Performance Broad Goods
Diese Tailorability und Bereitschaft, Produkte an Kundenanforderungen anzupassen, war Schlüssel, da etwa ein Jahrzehnt nach Gründung klar wurde: Zukunft sieht anders aus als Vergangenheit. Christy erklärte multiple Bedarfe: nicht nur LSP, auch EMI Shielding. „Elektrische Performance muss für jedes getailort werden. Metal Mesh Eigenschaften frequenzabhängig, gehen mit Frequenz runter wegen Leckage durch Löcher. Unsere Performance steigt mit Frequenz – continuous, keine Löcher, keine Leckage. CNTs outperform Metalle bei hohen Frequenzen – toll für HIRF (High-Intensity Radio Frequency) und High-Power Satcom. Kein Skin Effect – Problem bei Metallen.“ Skin Effect: Wechselstrom meidet Leiterzentrum, beschränkt sich auf Oberfläche – effektiver Querschnitt sinkt, Widerstand steigt. „Aber CNTs können bei niedrigen Frequenzen nicht mithalten. Leitfähigkeit nicht hoch genug, zu viel Signalverlust. Also Hybride.“
„Daraus entstanden andere Sheet-Materialien, nicht nanomaterialbasiert“, sagt Sprengard. „Wir entwickelten VeeloVEIL, metallisierte Carbonfaser-Lösung für LSP: 70 % leichter als Expanded Copper Foil (ECF), erfüllt Zone 1A LSP-Anforderungen.“ Zone 1A: Radom/Nose, Flügelspitzen, Gondeln, Empennage-Extremitäten – muss 200.000 Ampere aushalten per FAA. „VeeloVEIL 4x leitfähiger, doch halb so schwer vs. andere metallisierte Nonwovens. Möglich durch entwickelte Chemie und Materialverarbeitung.“
Next-Gen LSP für Aerostrukturen
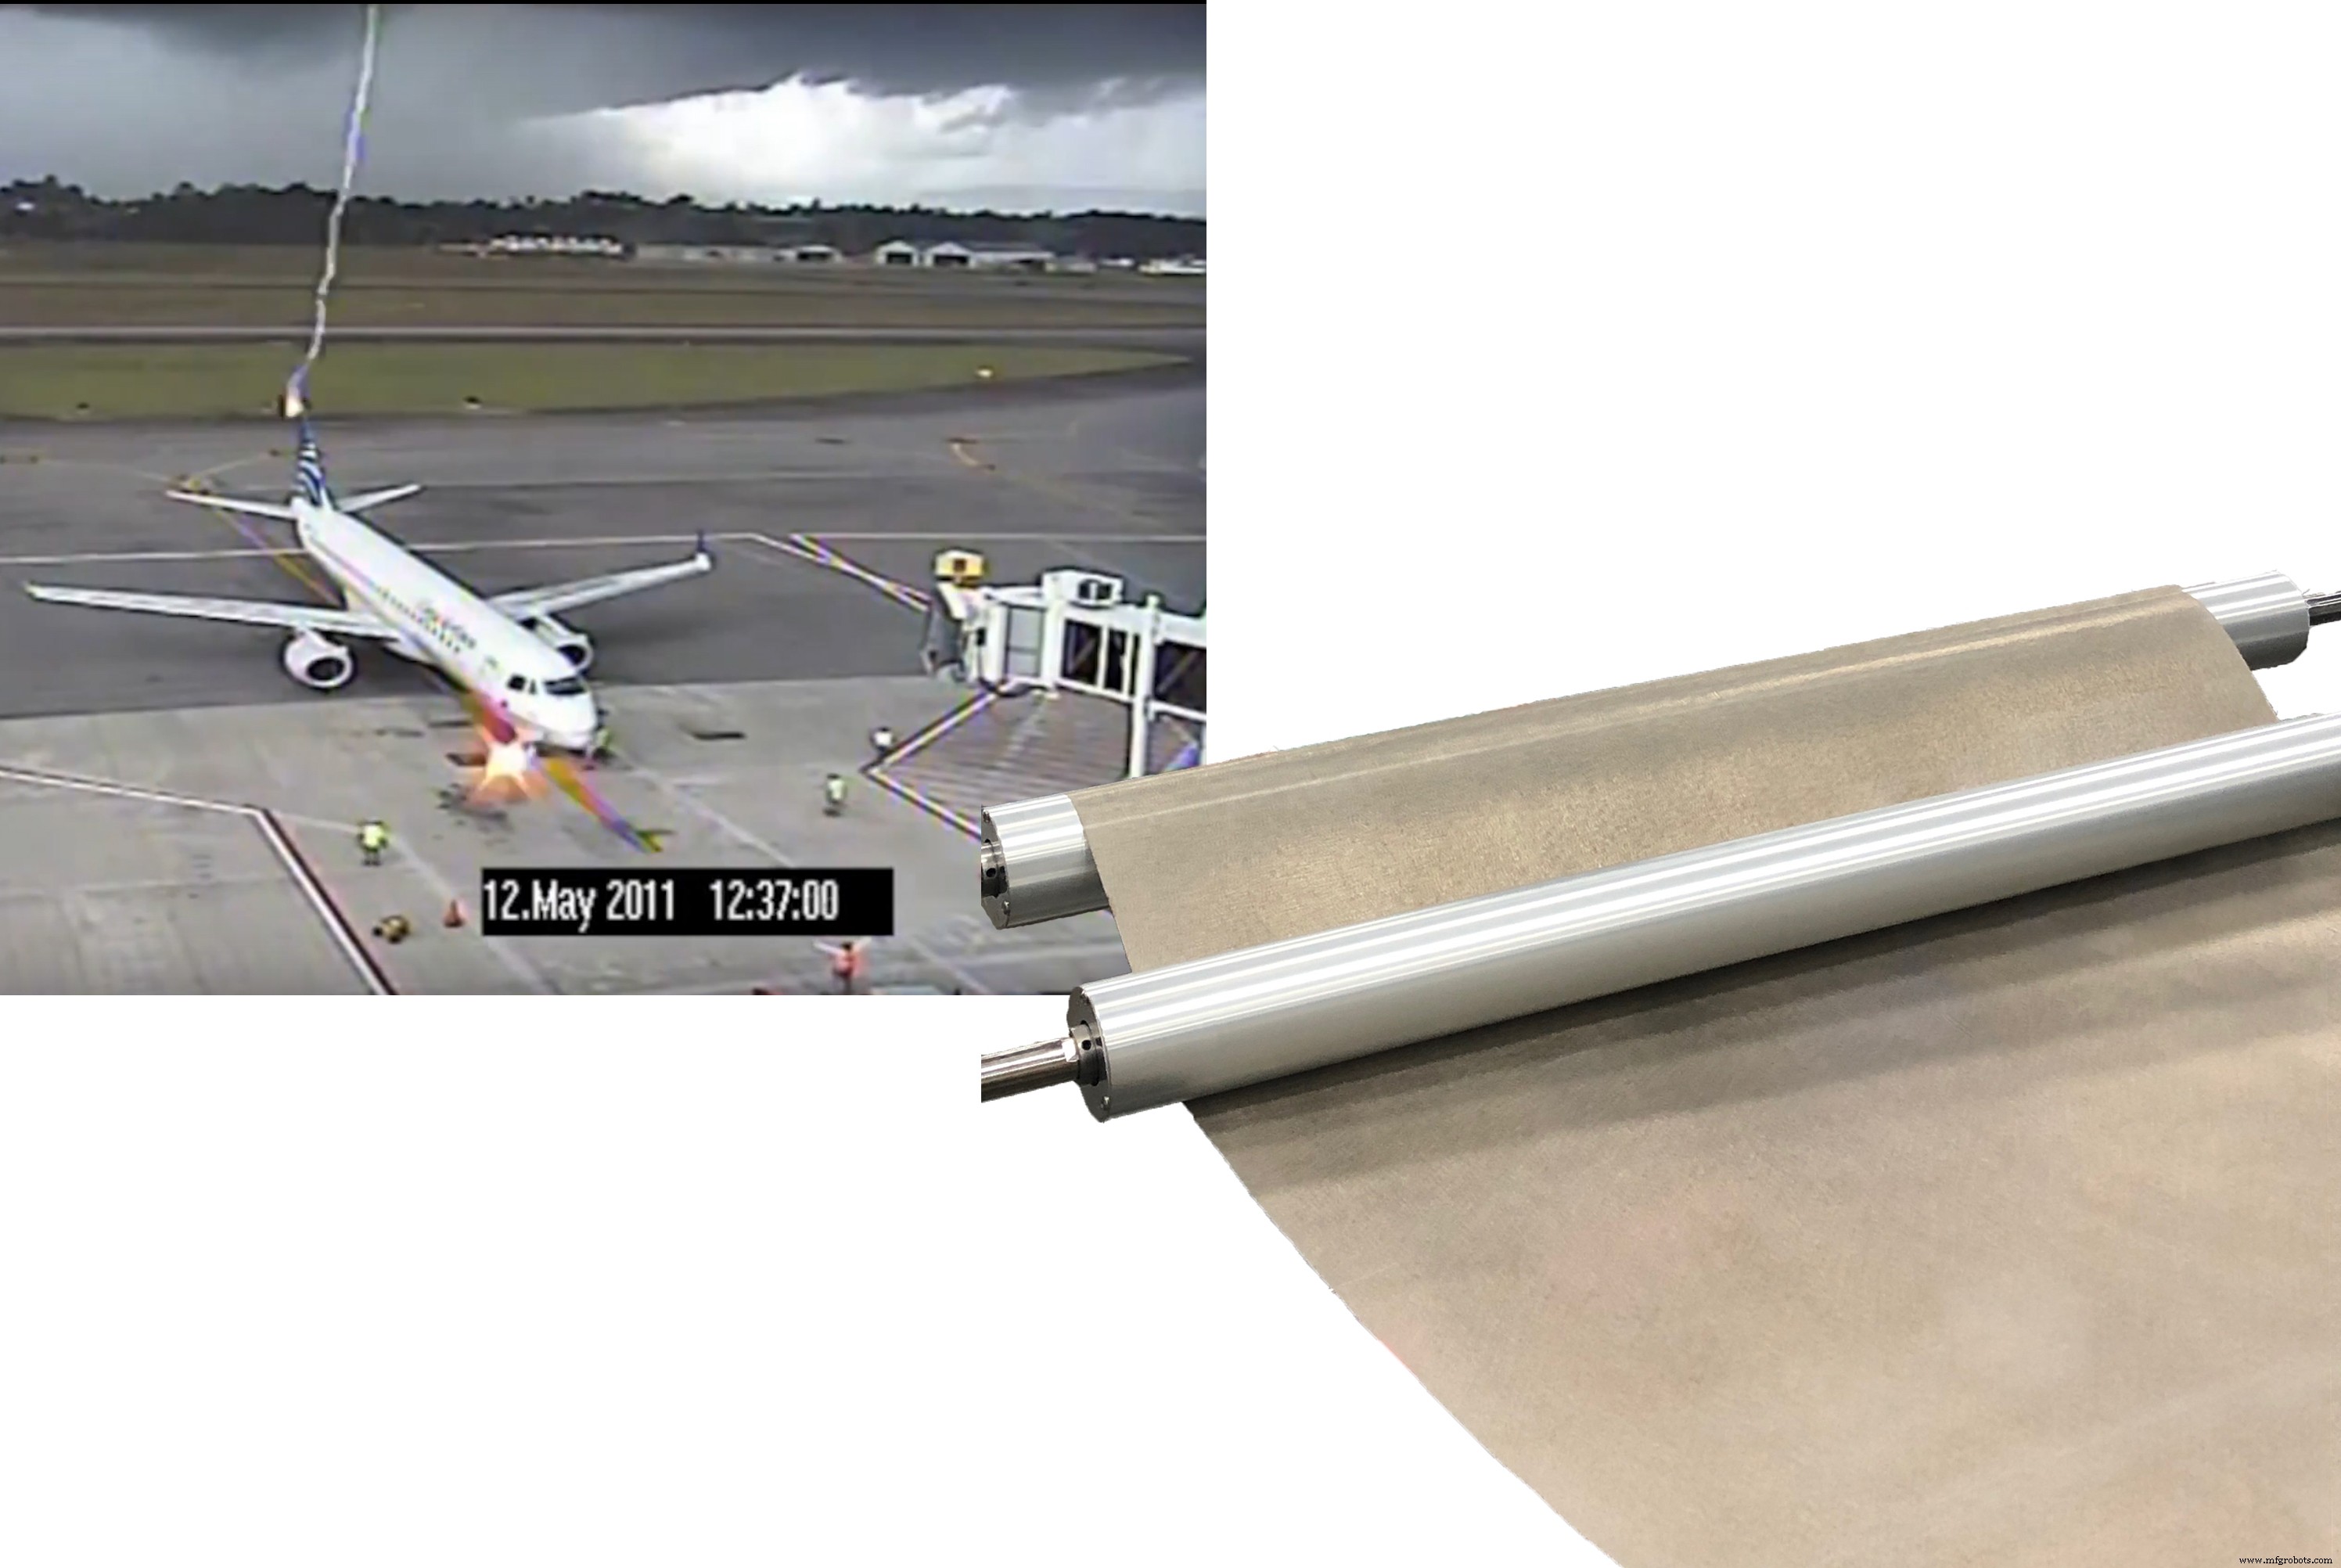
Commercial Aircraft werden im Schnitt alle 1.000 Stunden von Blitz getroffen. VeeloVEIL metallisiertes Carbonfaser-Nonwoven erfüllt Zone 1A LSP für Composite-Flugzeuge bei 70 % Gewichtsersparnis vs. ECF. Ausgelegt für Verarbeitung per Automated Fiber Placement/Tape Laying (AFP/ATL) Maschinen. VeeloVEIL liefert disruptive Leitfähigkeit in einzelner 80-µm-Lage, reduziert gesamtes LSP-Material und Verarbeitungszeit um >75 %.
Aerospace-Industrie nutzt aktuell kein Carbonfaser-Vlies für LSP, so Sprengard, „weil keine Produkte leitfähig genug für Zone 1A“. VeeloVEIL engineered für 5–10 Milliohm elektrischer Resistivität (niedriger = leitfähiger) bei 40–50 g/m² Flächengewicht, erfüllt Aircraft LSP mit einzelner 80-µm-Lage. „Sehr drapierbar – glatte Oberflächen ohne Porositäts-Nachbehandlung wie bei ECF. Weniger Surfacing-Harz → Material- und Fertigungskosteneinsparung. Top-3 Aerostructures OEMs berichten: VeeloVEIL reduziert LSP-Material/Verarbeitungszeit von >20 h auf <3 h.“
VeeloVEIL gleiche Produktform wie ECF – Hersteller nutzen ohne Prozessänderung. „Alle unsere elektrisch leitfähigen Materialien für Aerospace-Composites engineered für AFP-Maschinen“, sagt Sprengard. Veelo Technologies integriert VeeloVEIL in Standard-Surface-Layer-Produkt mit Tier-1 Aerospace-Prepreggern.
Leitfähigkeit tailoren für Heizung
Während VeeloVEIL-Entwicklung erkannte Sprengards Team: Fähigkeit, elektrische Leitfähigkeit von Broad Goods zu tailoren, nutzbar für elektrothermische Heizanwendungen. Tür zu VeeloHEAT Produktfamilie.
„VeeloHEAT: carbon-basiertes, nicht-metallisches Material, integriert in Aerostrukturen für Enteisung“, sagt Sprengard. Hinweis: nicht Carbonfaser. „Heutige Flugzeug-Enteisungssysteme nutzen oft Metall-Drähte – Haltbarkeitsprobleme, besonders High-Fatigue-Umgebungen wie Rotorcraft. Bricht ein Draht, System versagt. Konventionelle Metall-Enteisungssysteme fallen häufig aus, Reparatur zeit-/kostenintensiv. Unsere Produkte deutlich langlebiger – drastisch reduzierte Aircraft-Downtime.“ Einsatz auf Rotorblättern für Hubschrauber, signifikantes Potenzial für eVTOL (Electric Vehicle Takeoff and Landing) Aircraft für Urban Air Mobility/Next-Gen Transportation.
Kurzfristig: VeeloHEAT Produkte geplant Q1 2020 auf Fixed-Wing Commercial Aircraft für Early-Stage-Qualifikation. „Appeal kein Geheimnis“, so Sprengard. Collins Aerospace (ehemals UTC, nun Teil Raytheon) kündigte Jan 2017 Exklusivlizenz für CNT-basierte Enteisungssysteme an. „Sie kennen Markt, positionieren für Zukunft. Investment guter Indikator für Technologierichtung.“
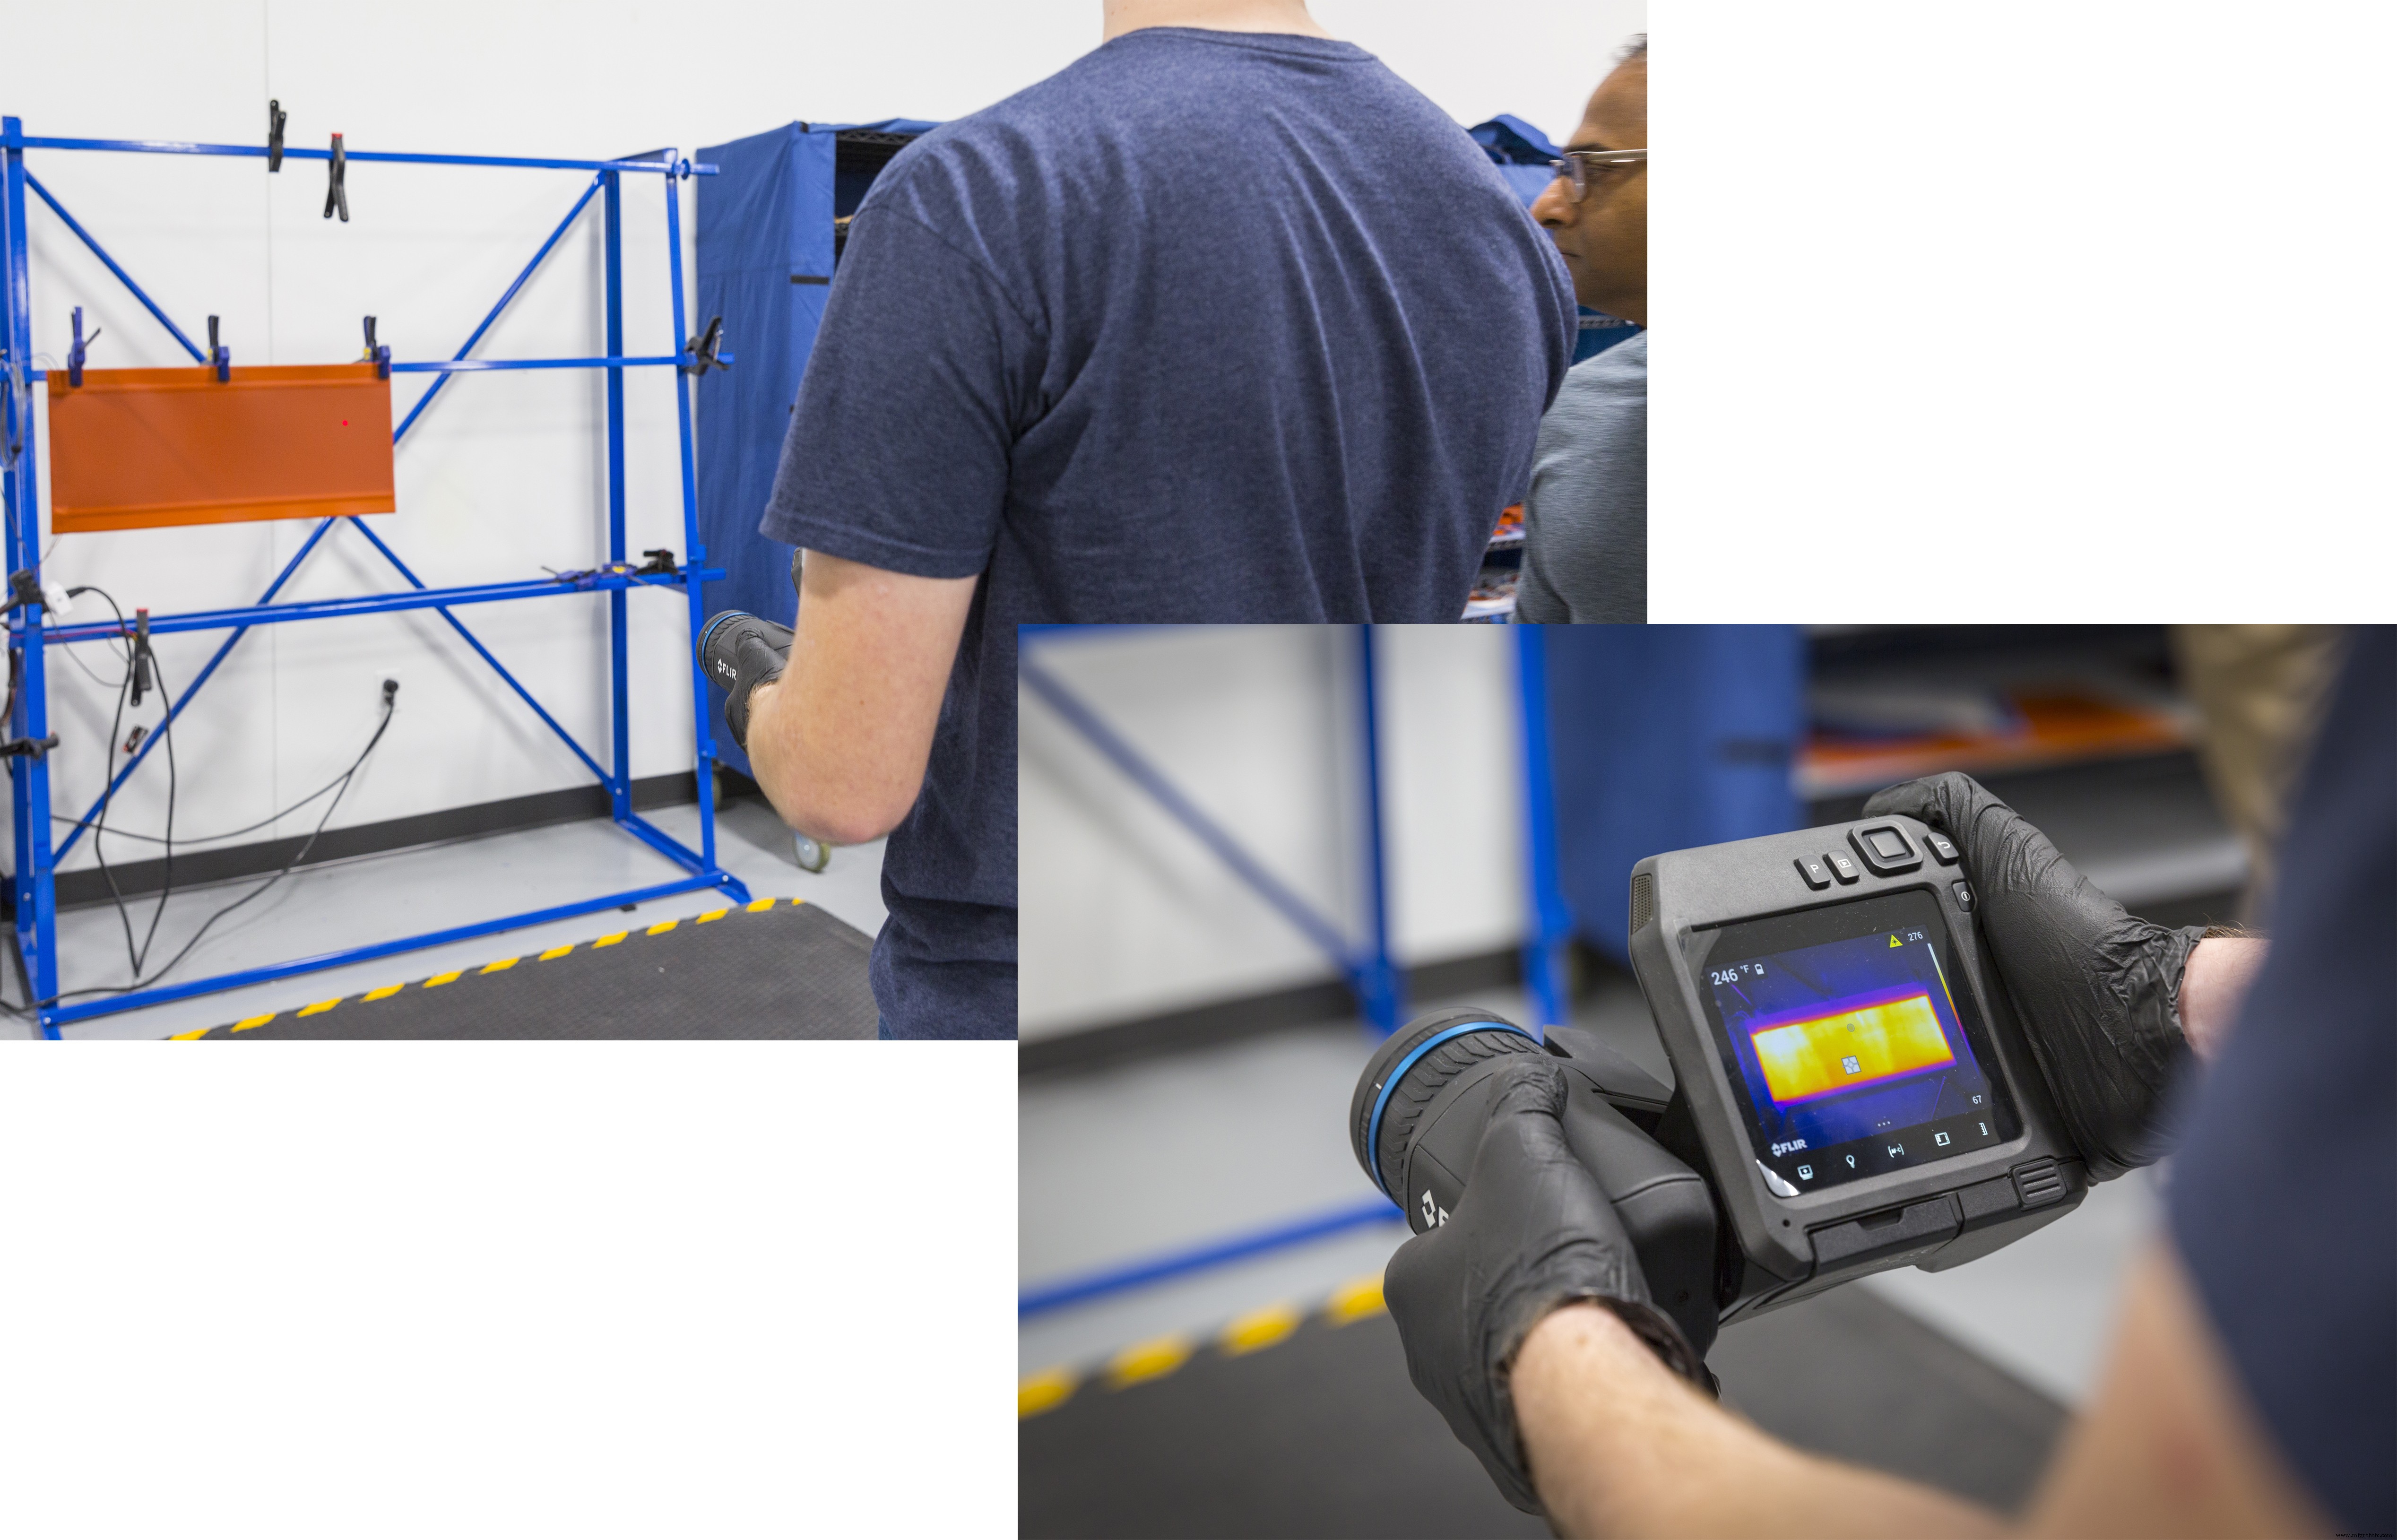
Veelo Technologies testet jedes VeeloHEAT Blanket auf Temperaturoutput und Uniformität.
Von Enteisung zu Composite-Verarbeitung und Reparatur
Konventionelle Heizdecken seit Jahrzehnten für Aushärtung kleiner Bereiche (<1 m²) bei Composite-Strukturen bei Bonded Scarf Repairs. Nutzen traditionelle Metalldrähte in Silikonkautschuk oder anderen Materialien (je nach Aushärtetemperatur). „Ähnlich wie Metall-Enteisung: bricht ein Draht, Heizdecke kurzgeschlossen, funktionslos“, sagt Sprengard. „Wir nutzten carbon-basiertes Enteisungsprodukt für nicht-metallische Heizdecke mit unübertroffener Haltbarkeit, Drapierbarkeit, Performance.“ Industriestandard: 3 % Coefficient of Variance (COV) – Maß für Uniformität Heizprodukte, Cover-to-Cover, Edge-to-Edge. VeeloHEAT Blanket übertrifft Standard bei typischer Energieleistung 5 W/in².
Veelo Heat Blankets: Temperaturen bis 550 °F (288 °C), net-shape-fertigbar für Teile/Werkzeuge. „Möglich durch Fähigkeit, Chemien zu formulieren und einzigartige Advanced Materials mit getailorter Resistivität zu fertigen“, so Sprengard. Kommerzialisierung in 15 Monaten, jetzt Vollproduktion. „Sehr gutes Wachstum in dieser Produktlinie“, fügt er hinzu, „fertigen jetzt große Volumen VeeloHEAT Blankets für Bonding großer Composite-Strukturen Out-of-Autoclave und Ofen, mit multiplen Temperaturzonen und anderen Features per Kundenwunsch.“
Langlebigere, konformere, nicht-metallische Heizdecken
Obwohl Drähte zum Heizen von Metallwerkzeugen bei VeeloHEAT Blanket Produktion (oben) und zur Stromzufuhr von Hot Bonders zu Blankets während Composite-Aushärtung/Reparatur genutzt werden, sind keine Metalldrähte im Inneren. Ermöglicht 3D-Formen ohne Drahtbruch, Kurzschluss, Temperaturuniformitätsprobleme (Hot/Cold Spots). Carbon-basierter VeeloHEAT Film innen: bis 550 °F (288 °C) bei 3 % COV, 5 W/in².
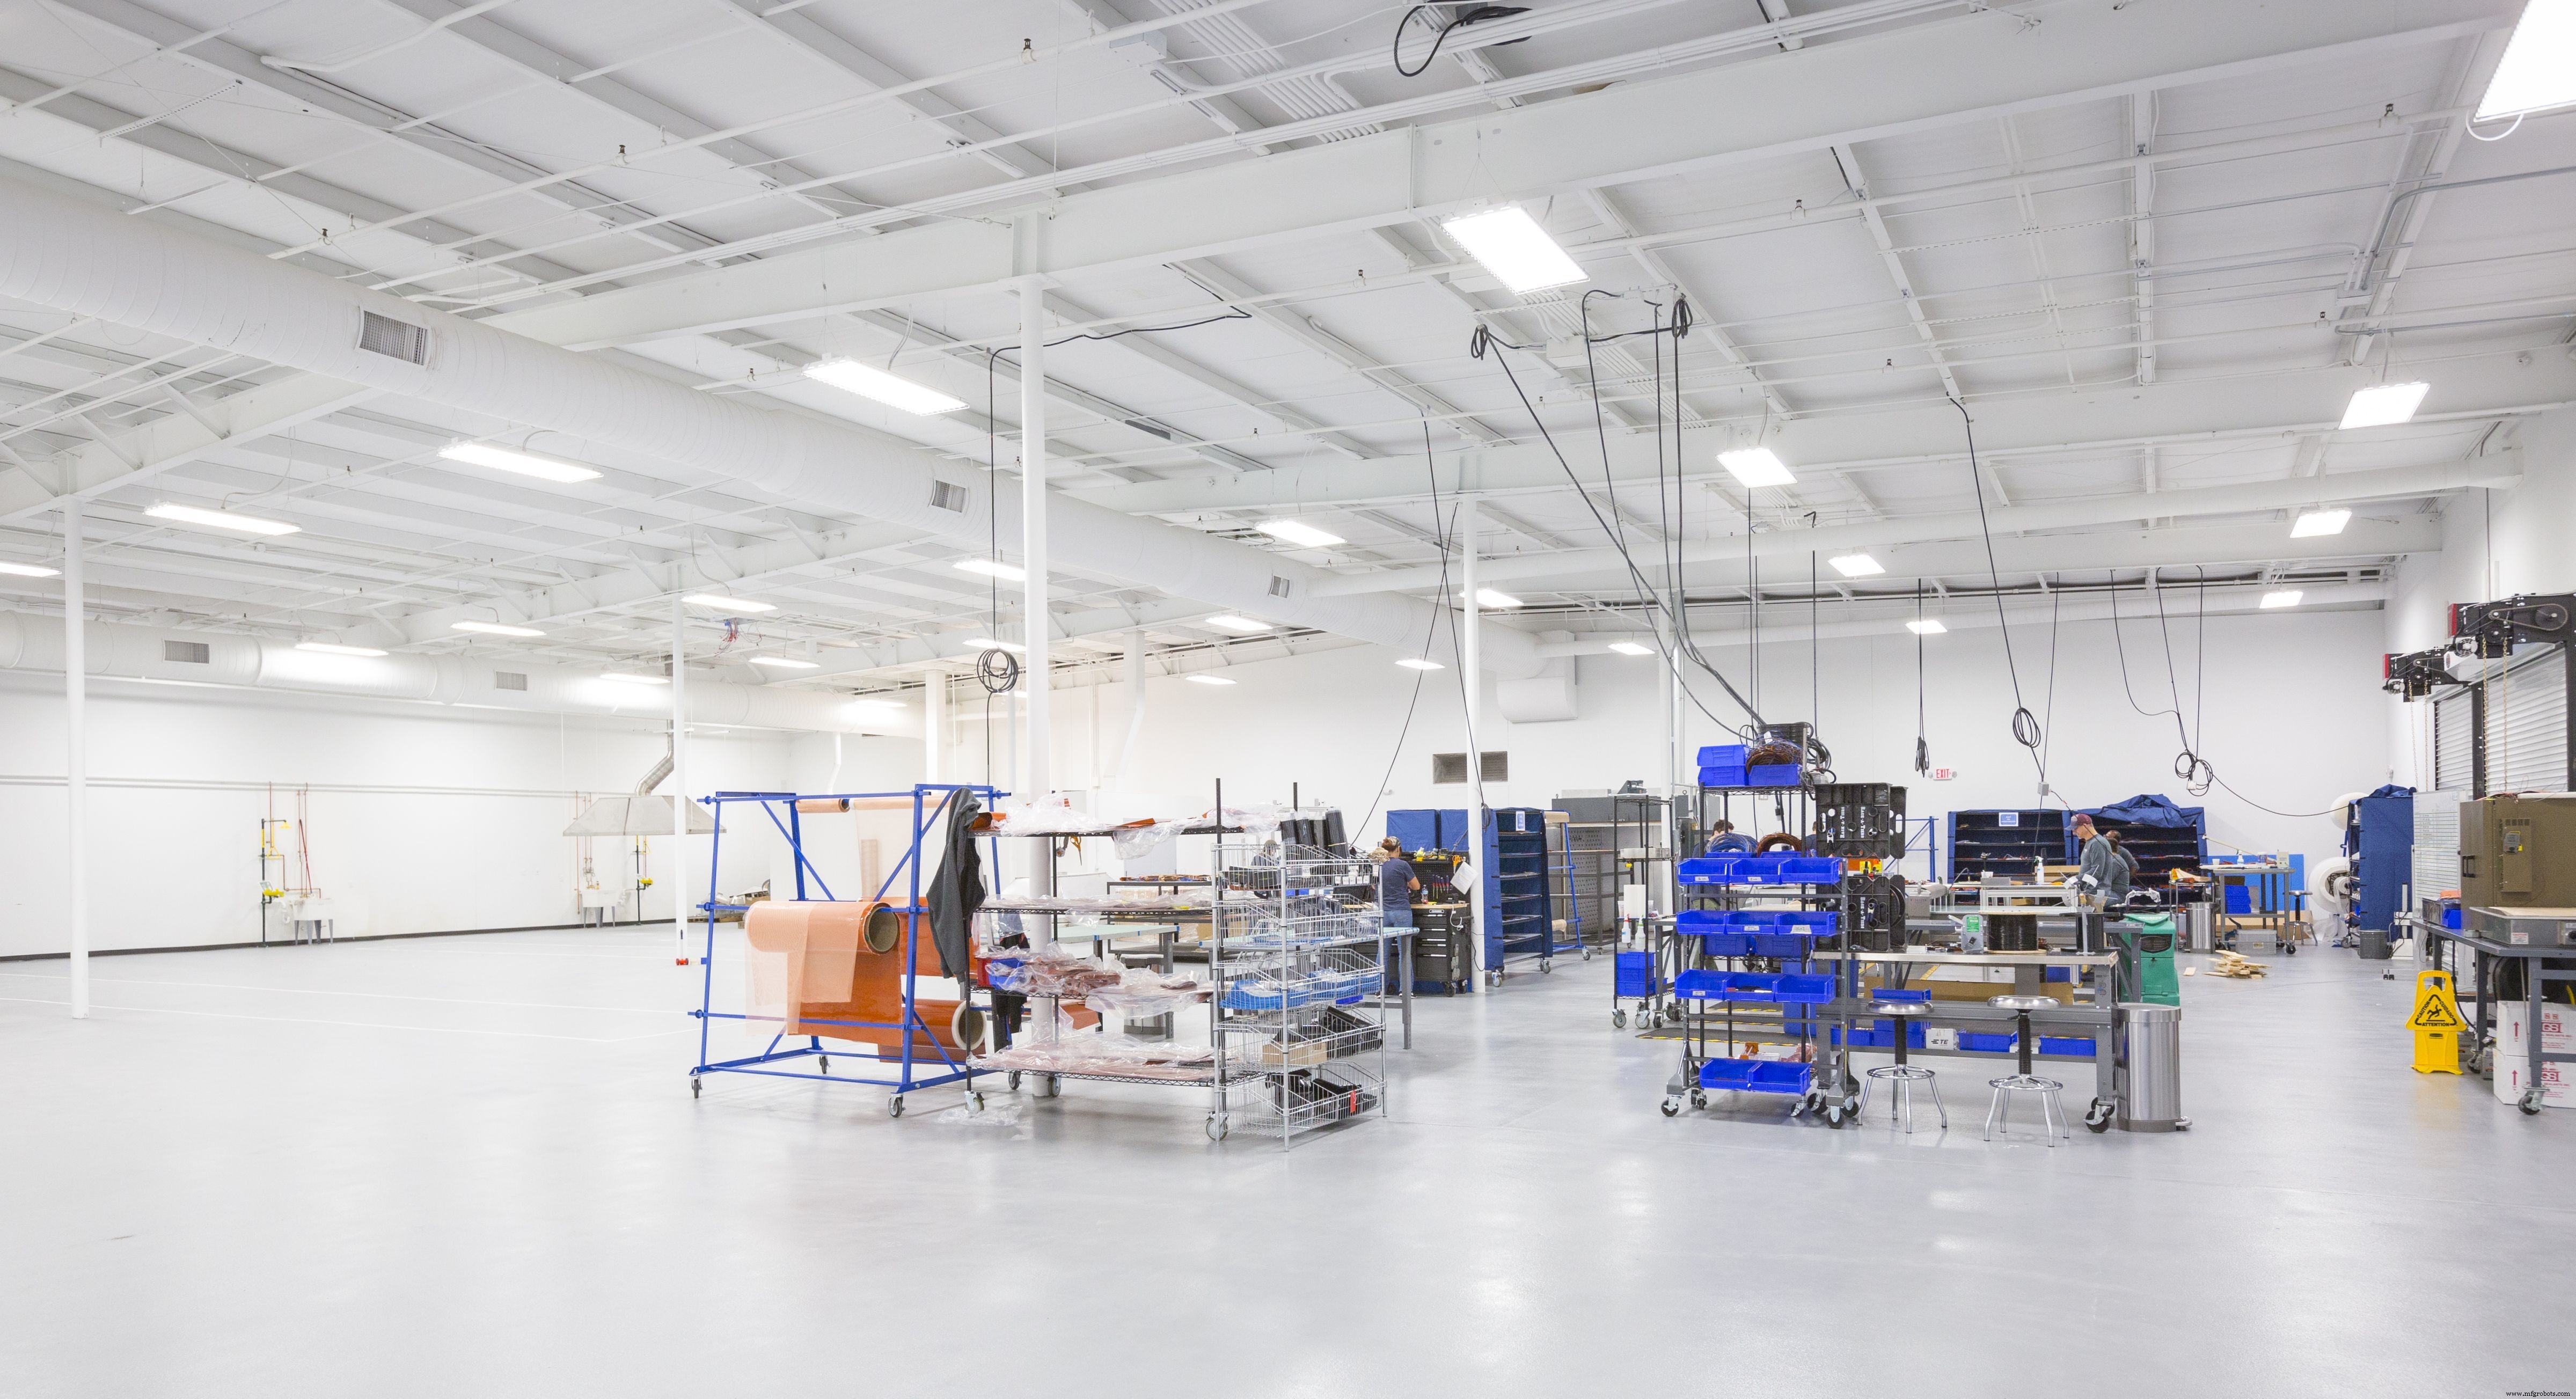
Jenseits Heat Blanket Produktion: Wet Chemistry Production Room. Industrielle Equipment von Silverson Machine (East Longmeadow, MA, USA) und Netzsch (Burlington, MA, USA) für fortschrittliche chemische Formulierungen. Dann Film Manufacturing Room: proprietäres System für Veelos carbon-basierten VeeloHEAT Film – Key Technology im VeeloHEAT Blanket. Weiter links: VeeloVEIL Production Area. Zwar leer zum Tourzeitpunkt, aber 15-Zoll- und 36-Zoll-breite Roll-to-Roll Linien für VeeloVEIL im August umgezogen. 60-Zoll-Linie in Design für zukünftige Nachfrage. Bis Oktober alle Produktlinien unter einem Dach, rampend zur erhöhten Produktion.
Next-Generation Solutions
Weg zu Veelos aktuellem Erfolg: lang, nicht immer geradlinig. „Ja, wir starteten in Nanomaterialien, behalten signifikante Expertise, aber keine Kunden kümmert, ob wir Nanomaterialien nutzen“, sagt Sprengard. „Sie wollen nur compelling Solution, die Performance/ROI Targets trifft. Z. B. Produkte, die Next-Gen Enteisung weniger Aircraft-Power verbrauchen lassen – neue Air Vehicle Designs/Operational Efficiencies.“
Alle drei Veelo-Produktfamilien bewegen sich voran – finalisiert in OEM/Supplier Qualified Product Lists (QPLs) „oder als Part Number in Kunden Supply Base“. Überwiegend Thermoset-Composites, aber Beginn Blick auf Thermoplastic Composites und Additive Manufacturing.
Veelo Technologies Zukunftsfokus? „Erste Priorität: bestehende Aufträge und strategische Chancen liefern“, sagt Sprengard. „Markt drängt auf neue Demand-Level – großartig und herausfordernd. Fokus halten: Top Priority.“
Ziele genauso beeindruckend wie Beharrlichkeit durch 12 Jahre Entwicklung. „Schaut man auf beste Aerospace Composite Supplier wie Airtech und A&P Technologies“, sagt Sprengard, „haben sie frühen Sitz am Tisch in Kundenentwicklungszyklen. Innovation Partner zu werden braucht Zeit. Und Commitment.“
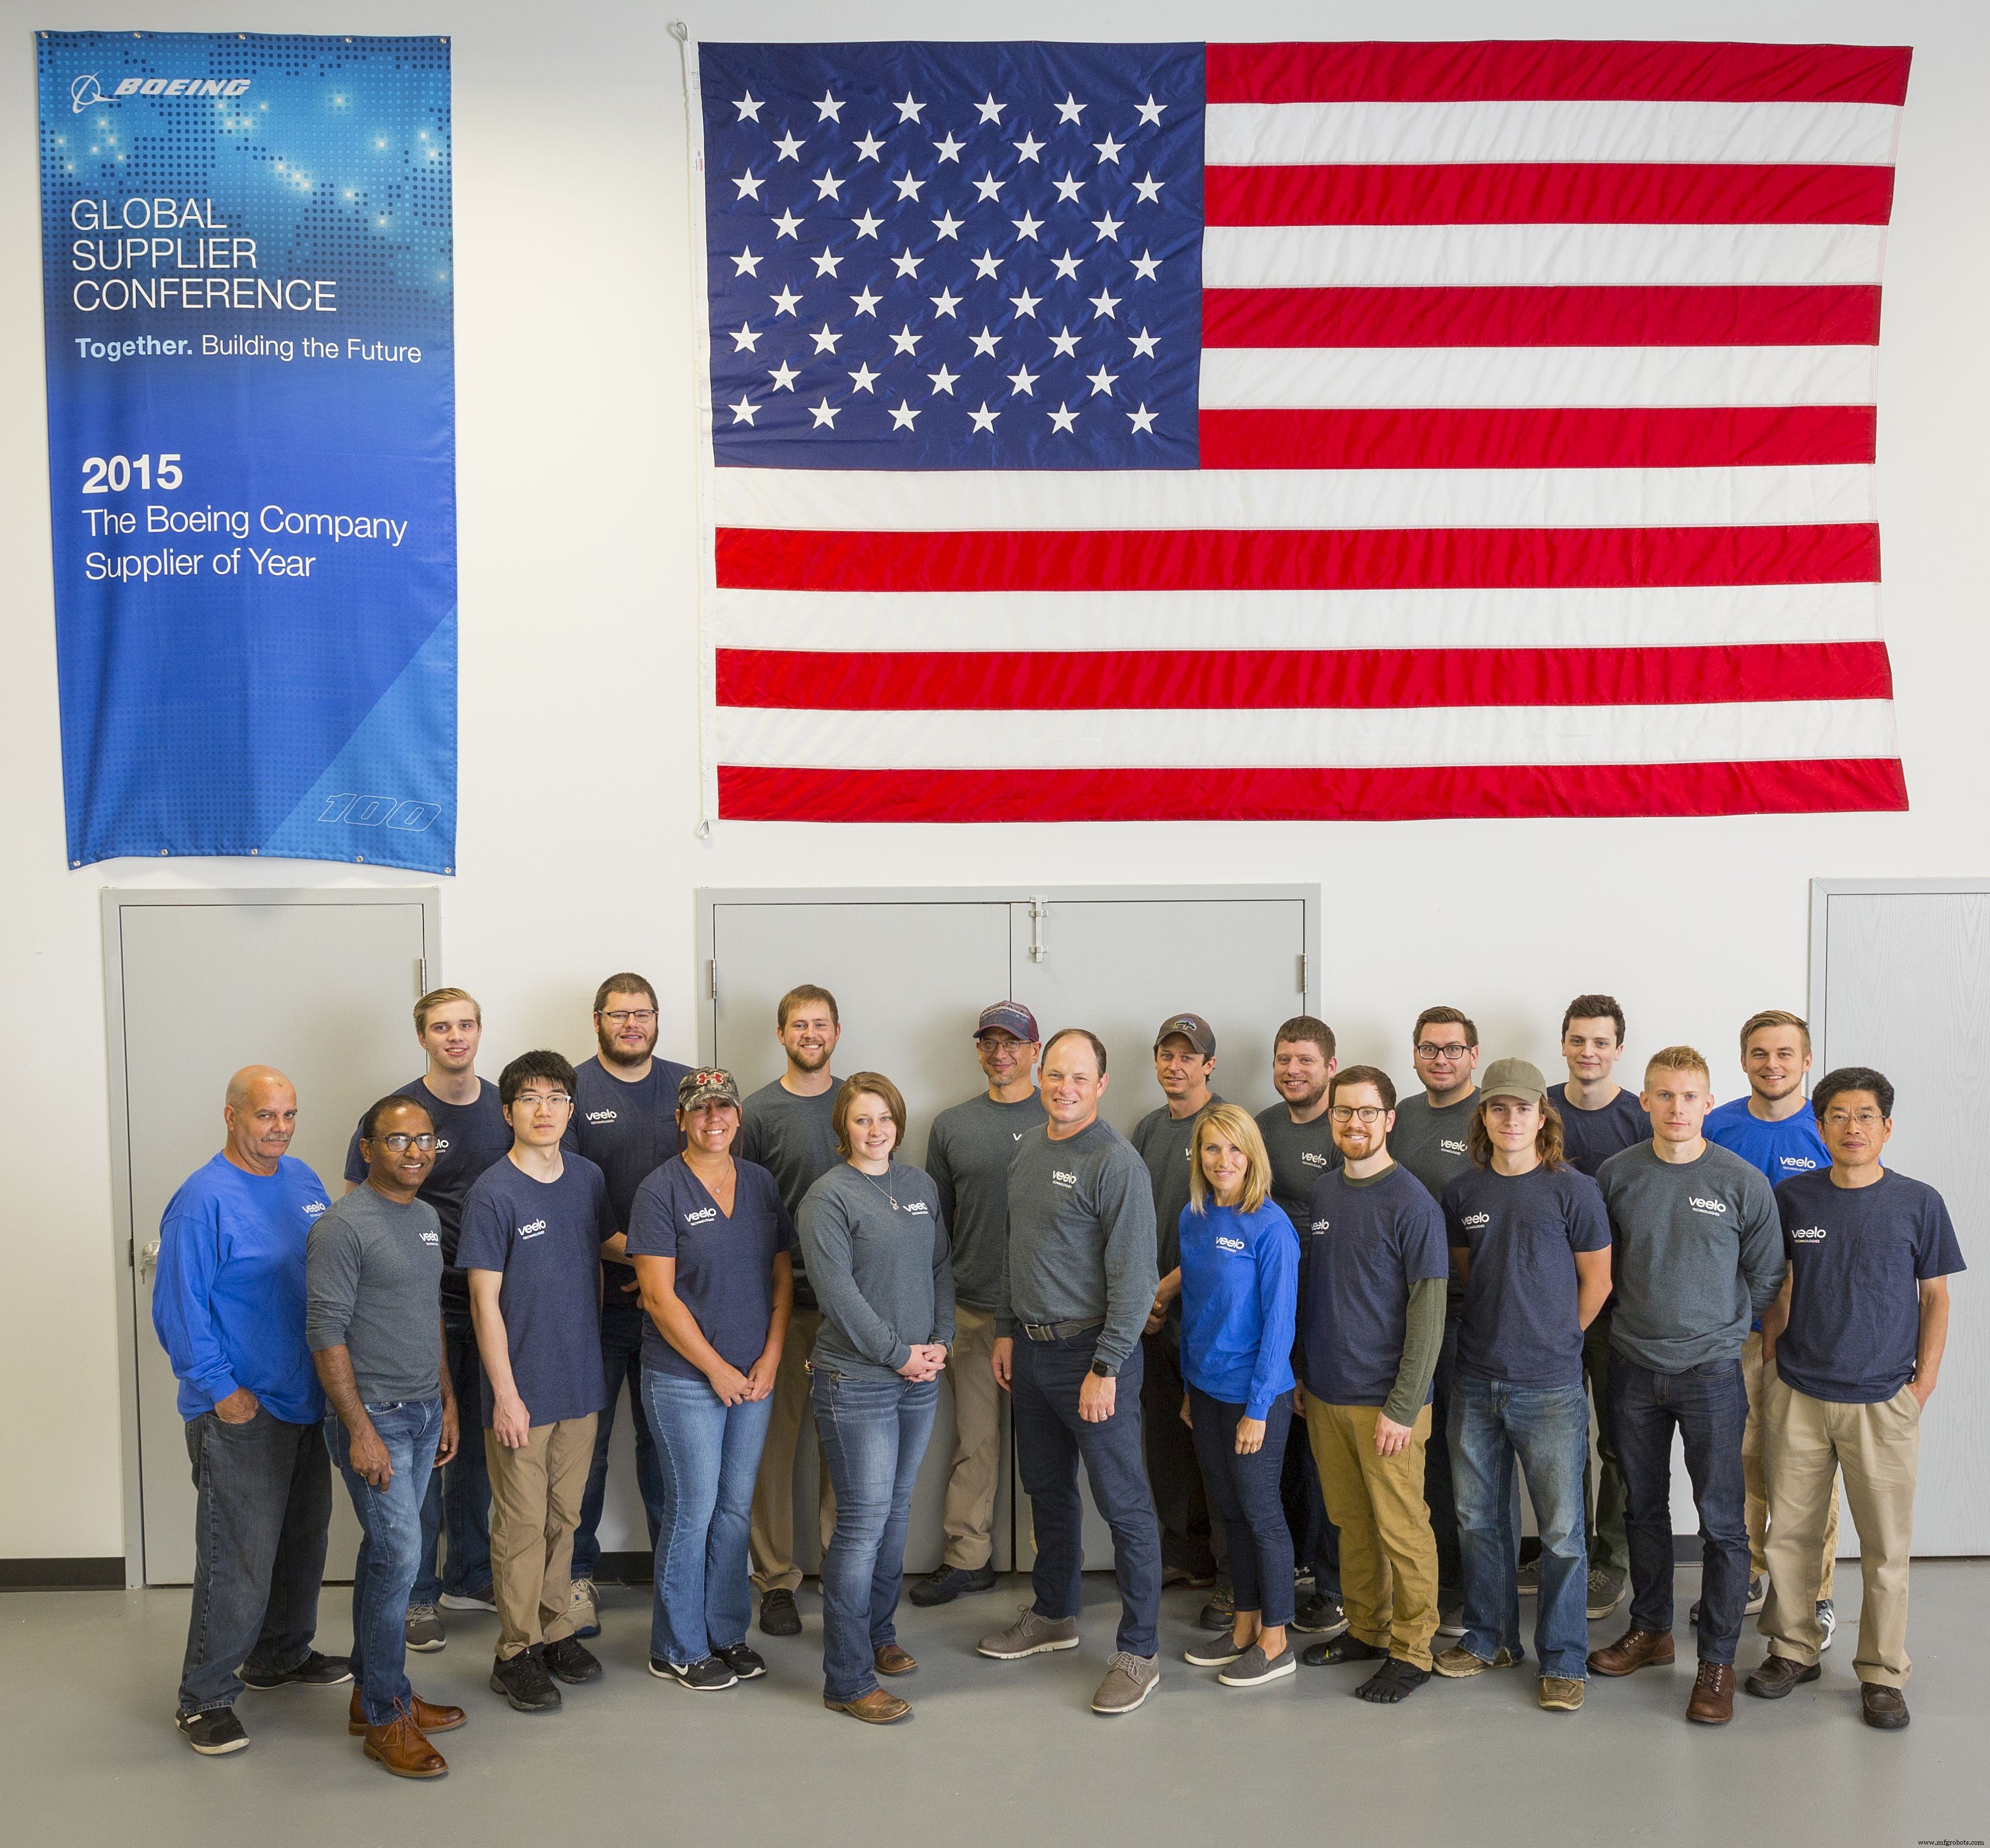
Veelo Technologies: 4 auf 24 Mitarbeiter skaliert, Evolution: Nanomaterial-Lieferant → Advanced Broad Goods Specialist → Innovation Partner für zukünftige Composites, 2015 von Boeing als Supplier of the Year ausgezeichnet.
Verbundwerkstoff
- Emerson partners with ReNew ELP to automate first-of-its-kind hydrothermal plastics recycling plant
- Start von Reliable Plant: Ihr vertrauenswürdiger Wegweiser zu Wartungsexzellenz
- GE installiert fortschrittliches Mark VIe Steuerungssystem im 2.000-MW-Kraftwerk PP10 der Saudi Electricity Company
- Schlüsseltechnologien, die die Industry-4.0-Revolution antreiben
- Branchenführer besuchen Southco-Werk in Concordville: Continuous Improvement Best Practices live erleben
- Plant Maintenance entmystifiziert: Best Practices für moderne Industrien
- TL-1 Werkzeugdrehmaschine: Nahtloser Übergang von manuell zu CNC
- TF2000 CNC-Drehmaschine – Schwerlast-Präzision & benutzerfreundliche Steuerung
- Gold-basierte 2D-Kristall-Plattform für Quanten-Technologien der nächsten Generation
- Wie aufstrebende Technologien Industrie 4.0 formen