



Snap-Cure Epoxid-Prepreg-Systeme: Hochleistungs-Duroplaste bei Thermoplast-Geschwindigkeit
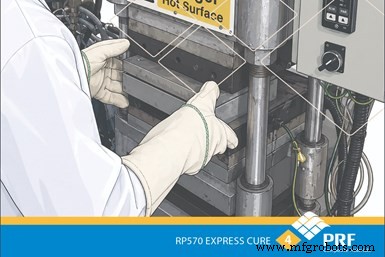
Quelle (alle Bilder): PRF Composite Materials Ltd. Bildmaterial basiert auf originalen PRF-Inhalten und durch KI-gestützte Verfeinerung optimiert.
In der Hochleistungsfertigung ist Zeit die ultimative Währung. Snap-Cure Epoxid-Prepreg-Systeme definieren Effizienz neu und bieten einige der schnellsten Duroplast-Prozesse, die heute verfügbar sind. Sie erreichen Zykluszeiten, die thermoplastischen Pressformverfahren nahekommen, während sie die überlegenen mechanischen Eigenschaften von Duroplasten bewahren.
Diese Technologie glänzt in Automobil, Motorsport, Marine und Verteidigungssektoren, wo strukturelle Integrität mit hoher Volumenproduktion koexistieren muss.
Ausgewählter Inhalt
Im Gegensatz zu traditionellen Prepregs, die Stunden im Autoklaven benötigen, sind Snap-Cure-Systeme für Presshärtung (Press Curing) konzipiert. Hauptvorteile:
- Schnelle Zyklen: Entformbare Aushärtung in nur 2–4 Minuten bei erhöhten Werkzeugtemperaturen (typischerweise 140–160 °C, systemspezifisch).
- Reduzierte Verbrauchsmaterialien: Der Snap-Cure-Prozess eliminiert Vakuumbeutel, Atemvliese und Dichtmittel, was Abfall, Kosten und Werkstatt-Unordnung senkt.
- Hot-in/Hot-out-Verarbeitung: Werkzeuge bleiben beheizt, wodurch energieintensive Aufheiz- und Abkühlzyklen entfallen (systemabhängig).
- Exzellente Oberflächengüte: Kontrollierter Harzfluss liefert überlegene Oberflächenästhetik direkt aus dem Werkzeug bei temperaturgesteuerter Metallwerkzeugbearbeitung.
- Hohe Tg-Entwicklung: Schnelles Erreichen von DMA-gemessenen Glasübergangstemperaturen (Tg) bis ~170 °C (systemabhängig), was herausragende thermische Stabilität sichert.
HINWEIS: Wie bei den meisten Hochleistungs-Prepregs bleiben gefrorene Lagerung (–18 °C typisch), kontrollierte Out-Time und strenges Feuchtigkeitsmanagement kritisch für Prozessstabilität und porenfreie Ergebnisse.
Der Snap-Cure-Prozess beginnt mit Präzision. Kontrollierte Klebrigkeit ermöglicht automatisiertes Schneiden und Lagenhandling, was sauberes CNC-basiertes Verarbeiten oder manuelle Lagen-Templates erlaubt. Sind die Lagen bereit, verläuft die Transformation bemerkenswert schnell, wie unten illustriert.
Die gezeigten Bilder stellen PRF Composite Materials' (Poole, Dorset, UK) RP570 eXpress Cure und RP570 FR eXpress Cure Prepreg-Systeme dar. Verarbeitungsschritte anderer Lieferanten können abweichen. Die Sequenz spiegelt Laborverarbeitung wider, doch diese Systeme sind bereits bei industriellen Herstellern in pressbasierter Produktion mit vorbeladenen Werkzeugen im Einsatz – siehe PRF für Details zur RP570 eXpress Range.
SNAP-CURE PROZESS
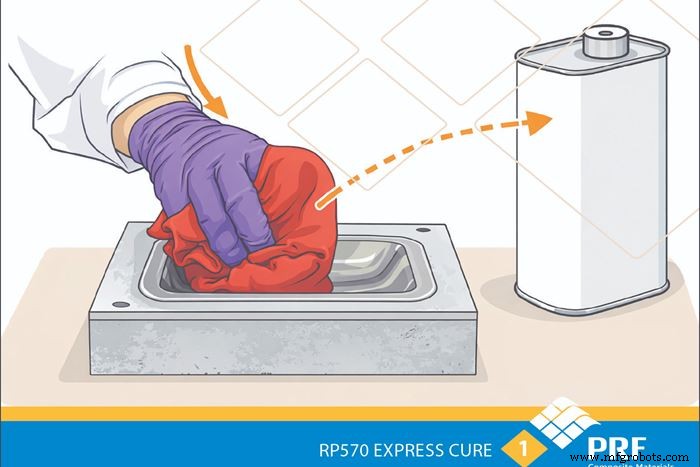
1️⃣ Den vorgeschnittenen Prepreg-Stapel in die Präzisionswerkzeugkavität legen.
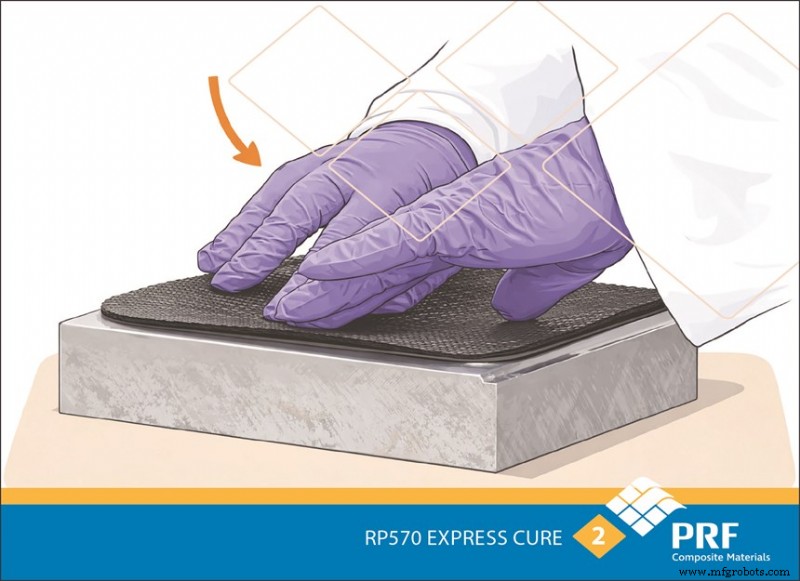
2️⃣ Precise Materialausrichtung und Drapieren für optimale Geometrie sicherstellen.
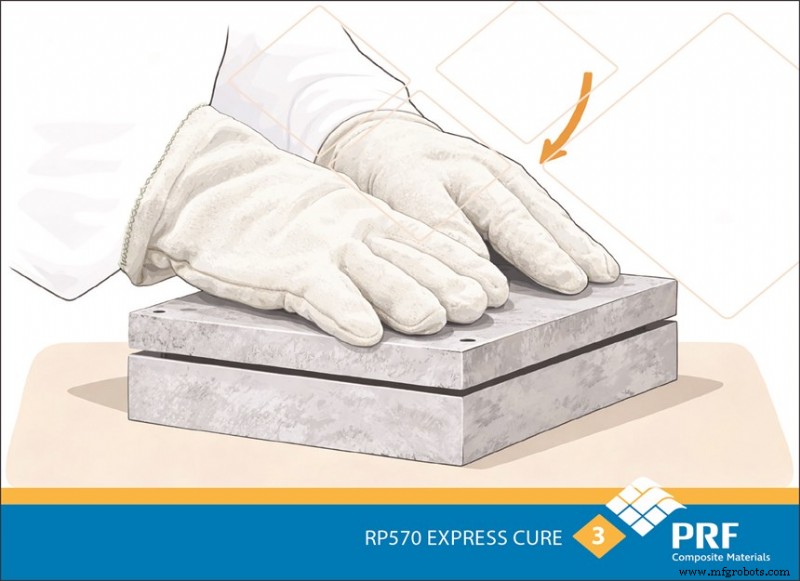
3️⃣ Obere Werkzeughälfte sichern, um die Baugruppe für die Presse vorzubereiten.
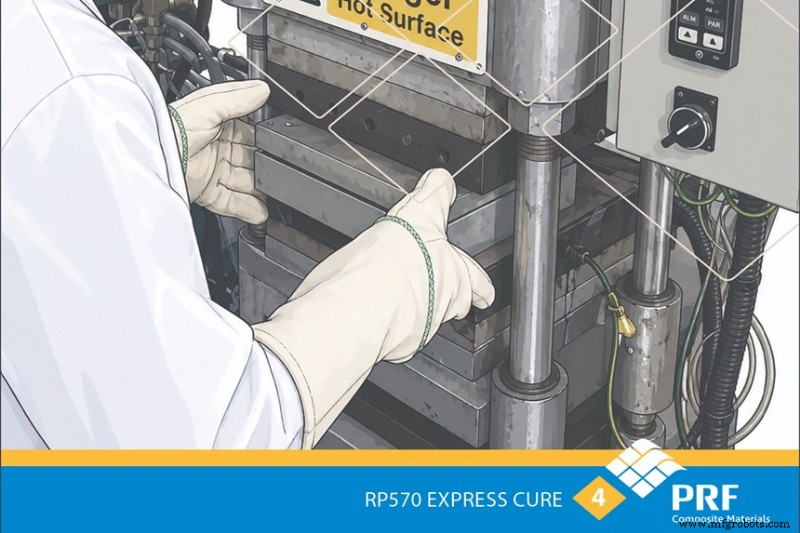
4️⃣ Werkzeug in die Presse einlegen, wo Prozesszeit und Temperaturparameter voreingestellt sind.
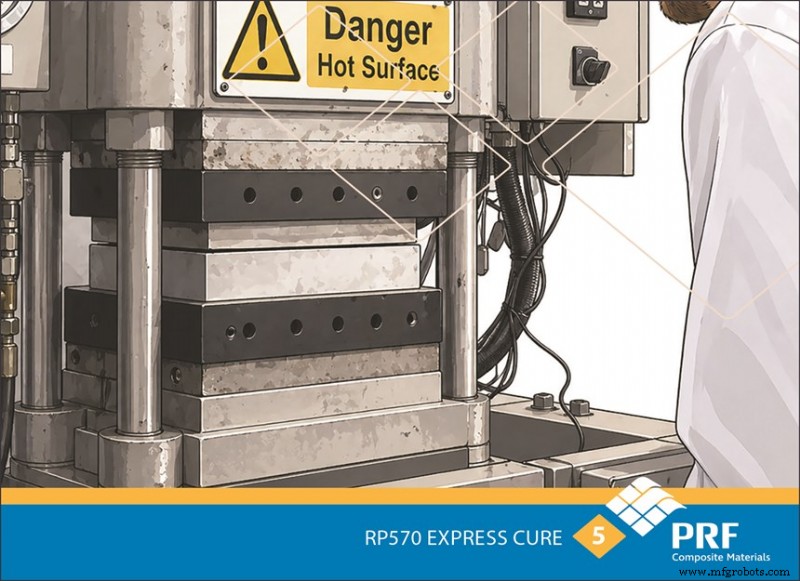
5️⃣ Druck anwenden (typisch 5–40 bar, abhängig von Faserarchitektur, Harzviskosität und Teilegeometrie) für vollständige Konsolidierung und Harzfluss.
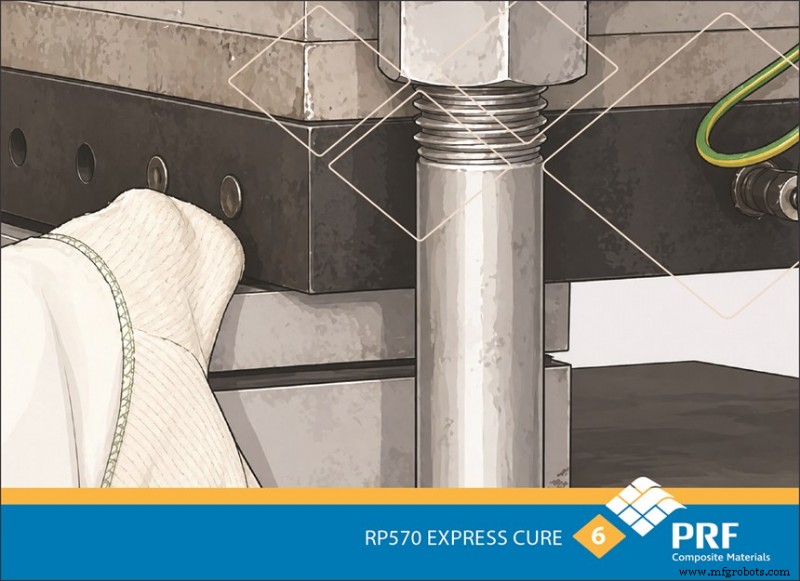
6️⃣ Werkzeug nach Abschluss des schnellen 2–4-minütigen Aushärtungszyklus vorsichtig öffnen.
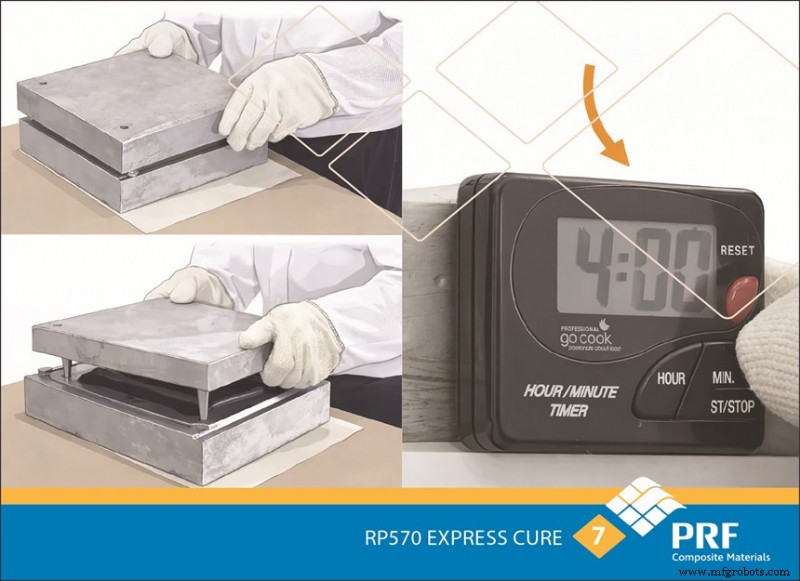
7️⃣ Dank schneller Aushärtung und Modulentwicklung das Strukturteil noch heiß aus dem Presszyklus entformen, sobald ausreichende Grünfestigkeit erreicht ist (Hitzebeständige Handschuhe tragen), dann zur Entgratstation für Gratentfernung übertragen.
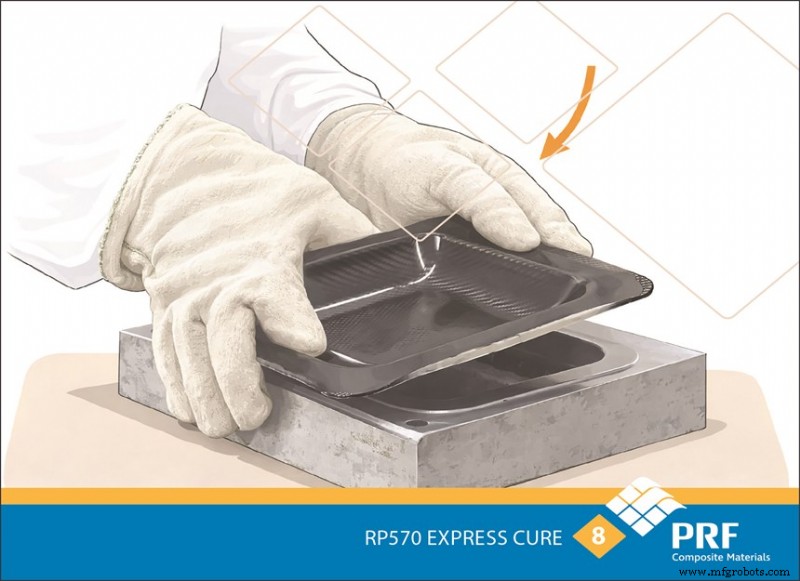
8️⃣ Ergebnis: Serie fertiger, polierter Komponenten, gestapelt und bereit für Endmontage.
Effizienz muss nicht auf Kosten der Qualität gehen. Snap-Cure-Technologie ebnet den Weg für eine schnellere, schlankere und robustere Composite-Zukunft.
Erfahren Sie mehr über Snap-Cure-Systeme in verwandten CW-Inhalten.
Über den Autor
Başar Öztuna
Başar Öztuna verfügt über mehr als 20 Jahre Erfahrung in Composite-Fertigung, Produktentwicklung und Projektmanagement. Er hatte führende technische und managementtechnische Rollen in führenden Industrieorganisationen inne, darunter Metyx Composites, Polser Composite Materials und AIATA Boats (Anadolu Group). Seine Kernkompetenz umfasst fortschrittliche Fertigungsprozesse und Strukturdesign.
Verbundwerkstoff
- NP315 Phenolharz-Platte – Langlebig, leitend, graphitverstärktes Laminat
- CTE12A Hartmetall – Hochleistungs-Wolframlegierung für überlegenen Verschleißschutz
- Chemical-Grade Mg-stabilisiertes Zirkonia (GNPMgPSZ) – Hohe Festigkeit & Thermoschockbeständigkeit
- CTF30E Hartmetall: Feinkörniger Wolframkarbid mit 15% Cobalt
- Phenolharz-Rohr RT630S – Heißölbehandelt mit exzellenter Bearbeitbarkeit & Feuchtigkeitsbeständigkeit
- FS27 Verschmolzener Magnesium-Aluminat-Spinell – Hochreiner, thermoschockbeständiger Feuerfeststoff
- Wolframcarbid verbessern: Ein vielversprechender Ersatz für moderne Anwendungen
- NP500CR Kryogenische Epoxidharz-Platte – Überlegene elektrische & physikalische Eigenschaften
- Toray führt niederländisches Konsortium zum Bau leichter Verbund-Wasserstofftanks für die Luftfahrt
- Spritzguss führt bei Composite-Fertigung – 3D-Druck holt auf