



Folge 29: John McQuilliam von Prodrive Composites – Engineering leichter Innovationen
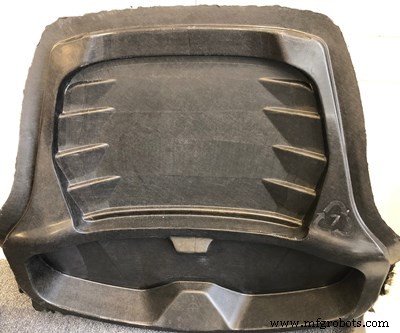
Beispiel eines tertiären Teils aus ProDrives P2T-Prozess. CW Foto: Scott Francis
In dieser Episode von CWTalks interviewt CW Senior Editor Scott Francis John McQuilliam, Chief Engineer bei Prodrive Composites (Milton Keynes, UK), Designer und Hersteller fortschrittlicher Leichtbau-Composites für breite Anwendungen: Automotive, Motorsport, Luftfahrt, Marine, Verteidigung und andere Spezialsektoren.
John ist ein UK Formel-1-Autodesigner, der mit zahlreichen Motorsportunternehmen arbeitete. Er trat Prodrive 2017 als Chief Engineer ihrer Composites-Division bei. John diskutiert das Primary-to-Tertiary (P2T) Verfahren des Unternehmens, das Recycling vereinfacht und Composite-Material das Potenzial gibt, drei oder mehr nutzbare Lebenszyklen zu durchlaufen.
Das vollständige CW Talks-Interview können Sie oben anhören oder hier abrufen:
- CW Talks: iTunes
- CW Talks: Google Play
Auszug aus der Episode
CW: Hi John, willkommen bei CW Talks, dem Composite-Podcast. Im März, glaube ich, besuchte ich Prodrive Composites und sah etwas von eurem P2T-Prozess, Primary to Tertiary.
JM: Richtig. Die erste Stufe ist die Fertigung der primären Komponente, das ist der Großteil unserer aktuellen Arbeit. Das sind Teile, die Virgin-Fasern, Spezialharz oder bestimmte Thermoset-Harze erfordern. Das sind traditionelle Composite-Teile … wir würden Design oder Fertigung nicht besonders ändern, aber wir würden sie ändern, um sie leichter recycelbar zu machen.
CW: Okay. Und das sind typischerweise die High-Performance-Teile?
JM: Ja. Sie wären aus Thermoset … Was wir tun: Design ändern, um Abfallmaterial bei der Fertigung und das Teil am Ende seiner Lebensdauer recycelbar zu machen, damit wir die darin enthaltenen Carbonfasern wiederverwenden können. Der Thermoplast kommt in der zweiten Stufe … die initialen Stufen können Thermoset oder Thermoplast sein, aber das Wichtige ist, dass es uns ermöglicht, die Fasern zurückzugewinnen. Um Fasern aus Primärteilen zurückzugewinnen, wie angerissen, ändern wir Designmaterialien zu etwas, das leichter Fasern zurückgewinnt: vermehrter Einsatz von Non-Crimp-Fabrics, mehr unidirektionale Materialien, wo Produktionsabfall und Bauteil im Faser-Rückgewinnungsprozess besseren Ertrag an längeren, hochwertigen Fasern liefern.
CW: Kannst du den Rückgewinnungsprozess für das Primärteil beschreiben und was das resultierende Sekundärteil kennzeichnet?
JM: Ja. Der Recycling-/Rückgewinnungsprozess für Primärteile ist ein Veraschungstyp-Prozess. Der Prepreg-Ausschuss – Offcuts – oder End-of-Life-Teile kommen in einen Ofen, alles Harz verbrennt, Carbonfasern bleiben. Diese Fasern werden durch eine Reihe von Prozessen in ein Vlies von konstanter Dicke und zufälliger Orientierung umgewandelt – ein quasi-isotropes Plaque.
CW: Macht ELG [ELG Carbon Fibre] diesen Pyrolyse-Schritt für euch?
JM: Ja, ELG macht diesen Teil. Wir schicken ihnen unsere Offcuts und einige Bauteile, und sie wandeln es zurück in einen der Vorläufer, eines der Teile, die wir für Sekundärteile nutzen.
CW: Kannst du etwas zu diesen Sekundärteilen und deren Charakteristik sagen?
JM: Die Sekundärteile: Verstärkung besteht hauptsächlich aus rezyklierten Carbonfasern mit diskretem Einsatz von Virgin-Fasern falls in bestimmten Bereichen nötig. Aber der Großteil der Verstärkung sind Rezyklatfasern. Dann führen wir ein reaktives Thermoplast ein. Das ist ein Flüssigharz, das wir die Verstärkung infundieren lassen. Dann gibt es einen Aushärtungsprozess bei relativ niedrigen Temperaturen, Atmosphärendruck, und wir erhalten ein fertiges Bauteil.
CW: Teil des P2T-Enablers ist dieses Harzsystem, das du als „reaktives thermoplastisches Harz“ beschreibst. Kannst du das für unsere Zuhörer erklären?
JM: Reaktives Thermoplast ist in gewisser Weise Thermoset-Harz sehr ähnlich. Wir mischen es unmittelbar vor Bauteilfertigung. Zwei oder drei flüssige Komponenten gehen in die Mischung. Jede ist flüssig. Kombinieren sie sich mit Zeit und etwas Temperatur, polymerisieren sie zu einem echten Thermoplast. Und es sind die Thermoplasteigenschaften, die nachfolgendes Recycling ermöglichen. Der Vorteil, reaktives Thermoplast statt traditionellem Thermoplast zu sein: Wir erzeugen den Thermoplast effektiv gleichzeitig, während wir die Verstärkungsfasern umhüllen – es hat sehr niedrige Viskosität, kann in normalen, traditionellen Thermoset-Prozessen geformt werden. Es braucht nicht die hohen Temperaturen und Drücke, die man beim Injizieren geschmolzenen Thermoplasts in Faser-Vorformling braucht oder beim Thermoplast-Prepreg, wo Thermoplast und Fasern schon kombiniert sind und bei hoher Temperatur und Druck, typischerweise in Metallwerkzeugen, umgeformt werden. Wir vermeiden Komplexität und Kosten der Werkzeuge für Thermoplastverarbeitung über Schmelzpunkt und Schwierigkeiten durch hohe Viskosität geschmolzenen Thermoplasts mit Verzug und Bewegung der Verstärkung im Werkzeughohlraum.
CW: Und das bedeutet vermutlich Kosteneinsparung, Zeitersparnis und viel für die Produktion…
JM: Genau. Die Produktionsmethode ähnelt traditioneller Thermoset-Industrie, aber Werkzeugkosten sind weit niedriger als für traditionellen Thermoplast. Großer Vorteil für die meisten Kunden. Man will keine Vorabinvestition in Thermoplast-Werkzeuge – oder Werkzeuge nur für Thermoplaste.
CW: Seht ihr das als Enabler für höhere Stückzahlen?
JM: Sicher, wir glauben, es ermöglicht höhere Produktion. Zykluszeiten können kürzer sein als traditionelles Thermoset, da kein Ramp-up auf Prozesstemperatur, Haltezeit und Abkühlung vor Werkzeugwechsel nötig. Wir sehen Ratenvorteile gegenüber traditionellen Ofen-/Autoklav-gehärteten Komponenten.
CW: Und natürlich das Spannende: Man kann das Sekundärteil nochmal recyceln. Was kennzeichnet das Tertiärteil im Lebenszyklus?
JM: Das Sekundärteil als echter Thermoplast kann in andere Formen umgeformt werden, typischerweise zerschnitten in kleine Stücke, in Kavität zwischen beheiztem Werkzeug gelegt und in neue Form gepresst. Möglichkeit: alle redundanten Sekundärteile, aller Produktionsabfall aus Sekundärteilen, in ein weiteres faserverstärktes Kunststoffbauteil umformen.
CW: Und davon ausgehend sind diese Tertiärteile nicht notwendigerweise das Ende für das Material…
JM: Richtig… Wir glauben, diese Tertiärteile, als Thermoplast, können fast unbegrenzt oft umgeformt werden. Der Prozess des Zerschneidens in Formstücke hat aber attritionellen Effekt auf die Faser… einige mechanische Eigenschaften fallen, aber andere wie Steifigkeit, thermische Ausdehnung und Verformungstemperatur bleiben weitgehend erhalten. Man erhält also noch hochwertiges faserverstärktes Bauteil – nicht mit Originalfestigkeit von Continuous-Faser- oder Langfaser-Komponente – aber sicherlich Vorteile in Steifigkeit, thermischer Ausdehnung, Verformungstemperatur, die mehrfaches Reprozessieren lohnenswert machen.
Faser
- Top 10 Durchbrüche, die die Kompositfertigung heute prägen
- Vom antiken Sperrholz zum modernen Glasfaser: Kurze Geschichte der Verbundwerkstoffe
- Schlüsselfaktoren zur Bewertung von Verbundwerkstoffherstellern
- CW Trending Episode 4: Oribi Composites zu Thermoplastischen Verbundwerkstoffen und Rad-Innovation
- AMRC & Prodrive kooperieren für recyclebare Composite-Fertigung
- Israel führt den Weg in der Hochleistungs-Verbundstofffertigung
- Episode 17 – Leader diskutieren UDMAX Thermoplast-Laminat-Kollaboration
- Episode 26: Achim Fischereder von Hexcel über die Zukunft von Automobil-Composites
- National Composites Week feiern: Nachhaltige Innovation in Materialien vorantreiben
- Néos International eröffnet neues UK-HQ und hochmoderne Composite-Anlage in Derby