



Hot Drape Forming: Steigerung der Effizienz in der Composite-Fertigung
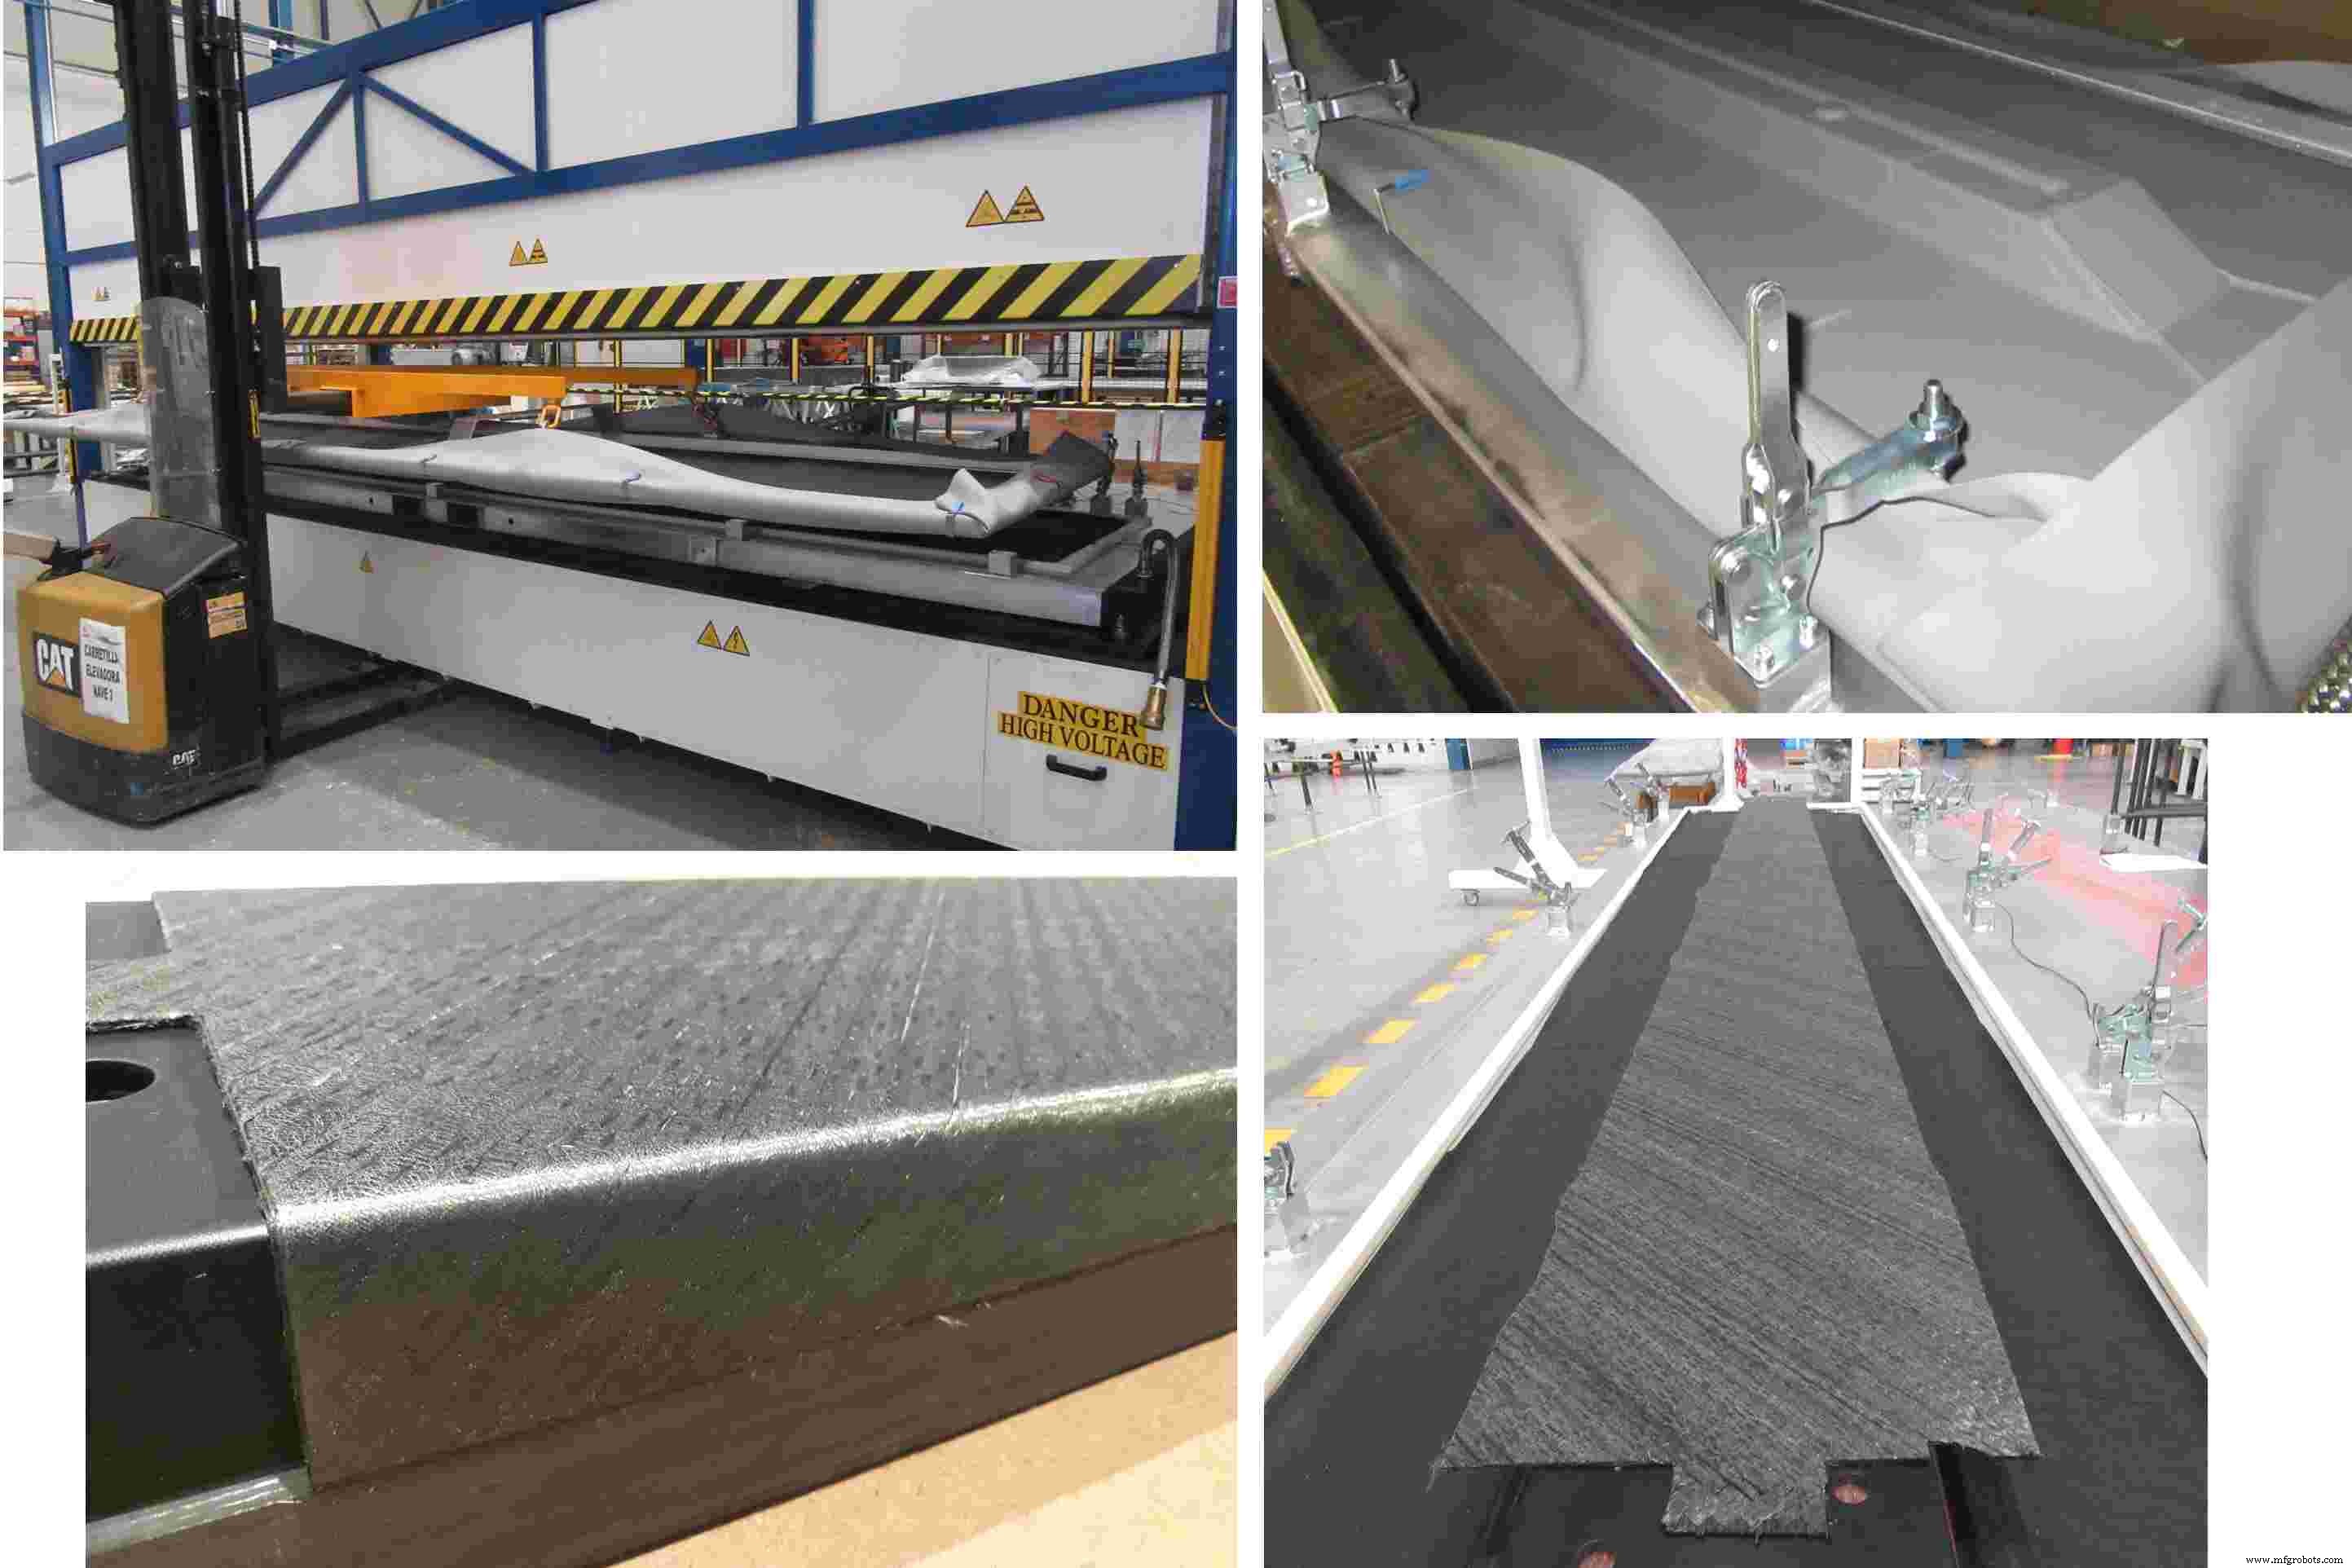
Dieser Online-Begleitartikel zum März-2021-Artikel „Fortschritte beim OOA-infundierten Wingbox“ bündelt, was CW über die Jahre über Hot Drape Forming veröffentlicht hat, an einem Ort und soll eine nützliche Ressource darstellen. Nachfolgend finden Sie Auszüge aus mehreren Artikeln – von 2010 bis 2020 – mit Fotos, die demonstrieren, wie Hot Drape Forming die Automatisierung der Composite-Produktion unterstützt.
2010, GKN Aerospace, A400M-Sparren
Aus: „Composite-Flügelholme tragen die enormen Turboprop-Triebwerke“
Phil Grainger, technischer Direktor und Chief Technologist von GKN Aerospace, erklärt, dass der manuelle Bau solch großer Bauteile, wie er bei frühen A400M-Sparren praktiziert wurde, langsam sei, mit typischerweise 0,75 kg/h (1,5 lbs/h) Ablagerate. In der Serienfertigung werde das Bauteil jedoch flach abgelegt, mittels automatisierter Bandlegung (ATL) und anschließend hot drape formed in die C-Profilform gebracht. Hierbei seien Ablageraten von 25 kg/h (50 lbs/h) erreichbar. Grainger betont, dass es sich um realistische Durchschnittsraten über eine Schicht an echten Bauteilen handele.
Zur Automatisierung des Prozesses hat GKN Aerospace in eine große ATL mit 20 m / 63 ft Bett investiert, gefertigt von MTorres (Navarra, Spanien). Die ATL kann die komplexen Preforms in ihren entwickelten Formen aus unidirektionalem Prepreg legen, wobei ein 977-2 Carbonfaser/zähmodifiziertes Epoxid-Uni-Band von Cytec Engineered Materials Ltd. (jetzt Solvay, Wrexham, UK) verwendet wird. Zum Formen des C-Profils wird der Preform von der Bandlegeanlage zu einem Hot Drape Former transportiert, geliefert von Aeroform Ltd. (Poole, Dorset, UK). Um Vakuum zu erzeugen, wird der Lagenaufbau zwischen zwei Membranen aus Kapton-Polyimid-Folie (DuPont Electronic Technologies, Circleville, Ohio) eingeschlossen. Der Raum zwischen den Folien wird evakuiert, dann wird Infrarotheizung von oben auf das Bauteil appliziert, um die Temperatur über eine Stunde auf 60 °C / 140 °F zu erhöhen. Dies stellt sicher, dass selbst das Material im Zentrum der dicksten Wurzelzone gleichmäßig auf dieselbe Temperatur erwärmt wird. Anschließend wird Druck behutsam appliziert, um das Laminat zu formen, begrenzt durch die beiden Membranen über einem Leichtwerkzeug, das die Innenseite des Sparrens präzise abbildet. Dieser C-Formprozess erfolgt sehr langsam über 20 Minuten. (Nach dem Formen werden die Kapton-Folien entsorgt.)
2014, FACC, A321-Klappen
Aus: „FACC AG: Aerocomposites-Kraftwerk“
In Werk 3 werden eine Vielzahl von Klappen, Verkleidungen und Flugsteuerflächen gefertigt. Auch hier werden Effizienzgewinne durch automatisierte Bandlegung (ATL) und Hot Drape Forming genutzt. Letzteres wendet Wärme und Druck auf flache ATL-Preforms an, wobei ein Kern und ein flexibles Formkissen verwendet werden, um dreidimensionale Formen herzustellen (siehe Abb. 7). Ein Beispiel ist die laufende A321-Klappenproduktion, die eine hochmoderne, automatisierte Arbeitszelle nutzt, die maßgeschneidert von Fill (Gurten, Österreich) entwickelt wurde.
2018, Fill, automatisiertes Preforming
Aus: „Automated Preforming, Teil 7: Fill Gesellschaft“
In den jüngsten Tour-Artikeln, die Sara Black und ich über Hochleistungs-Composites in Israel schrieben, stellten wir fest, dass die meisten Unternehmen Hot Drape Forming einsetzten. Tatsächlich sagte unser Guide Jonathan Hulaty bei Elbit Cyclone: „Ich weiß nicht, wie man diese Art von High-Rate-Prepreg-Teilefertigung ohne Hot Drape Forming bewältigen soll“, in Bezug auf Träger und Stützen für Boeing-787-Baugruppen. Hot Drape Former (HDF) gelten auch bei FBM und Israel Aerospace Industries als unverzichtbar.
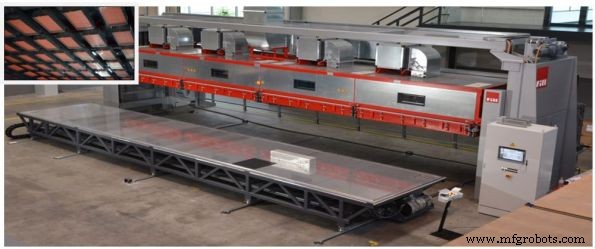
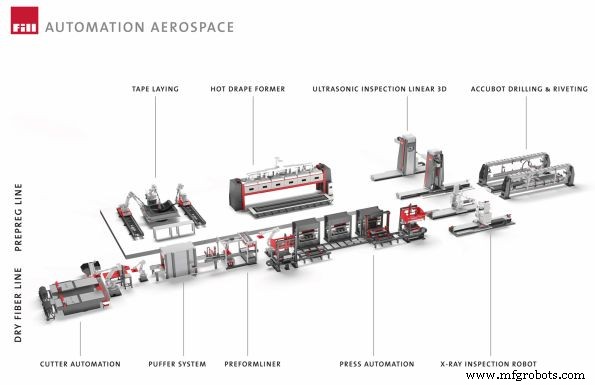
Fill liefert seit Jahren HDF-Systeme, darunter mehrere Einheiten in der Produktion bei FACC. Es handelt sich im Grunde um Vakuumformanlagen, ausgestattet mit Infrarot- oder anderen Heizelementen und einer wiederverwendbaren Silikon-Gummimembran, um Prepreg-Lagenaufbauten auf ihren Werkzeugen vor dem Aushärten zu erhitzen und zu komprimieren – also zu entbulken. HDF wird zum Schlüsselelement in der gezeigten vollständigen Aerocomposites-Produktionslinie.
2018, FBM, 787-Teile
Aus: „Fusion unternehmerischer, metallzentrierter Firmen beansprucht Composites-Erstling“
CW wird zunächst in einen Reinraum geführt, an dem Arbeiter eine Vielzahl von Teilen layern. An diesem Tag liegt der Fokus an mehreren Stationen, jeweils ausgestattet mit computergestützten Layup-Assist-Bildschirmen, auf Teilen für die Boeing 787. Einfach verständliche Touchscreens zeigen die Lagenwinkel für jede Lage und deren Positionierung auf jedem Werkzeug. Eine „Guillotine“-Maschine von Century Design (San Diego, CA, USA) mit 2 m Durchmesser Drehtisch und zentralem Messer ermöglicht schnelles Schneiden von abgewinkelten Lagen aus Carbon/Epoxid-Prepreg. Werkzeuge für 787-Türausschnitte sind geformte Stahlmandrels, typischerweise länger als breit, von wenigen Zentimetern bis ~2 m Länge, zur Herstellung von hunderten Rahmen, Halterungen und Clips. Ein automatisierter Flachbettschneidetisch von Assyst-Bullmer Inc. (Wakefield, UK) wird von den Layup-Technikern genutzt, um bis zu 50 gestapelte Lagen in einem Vorgang zu schneiden.
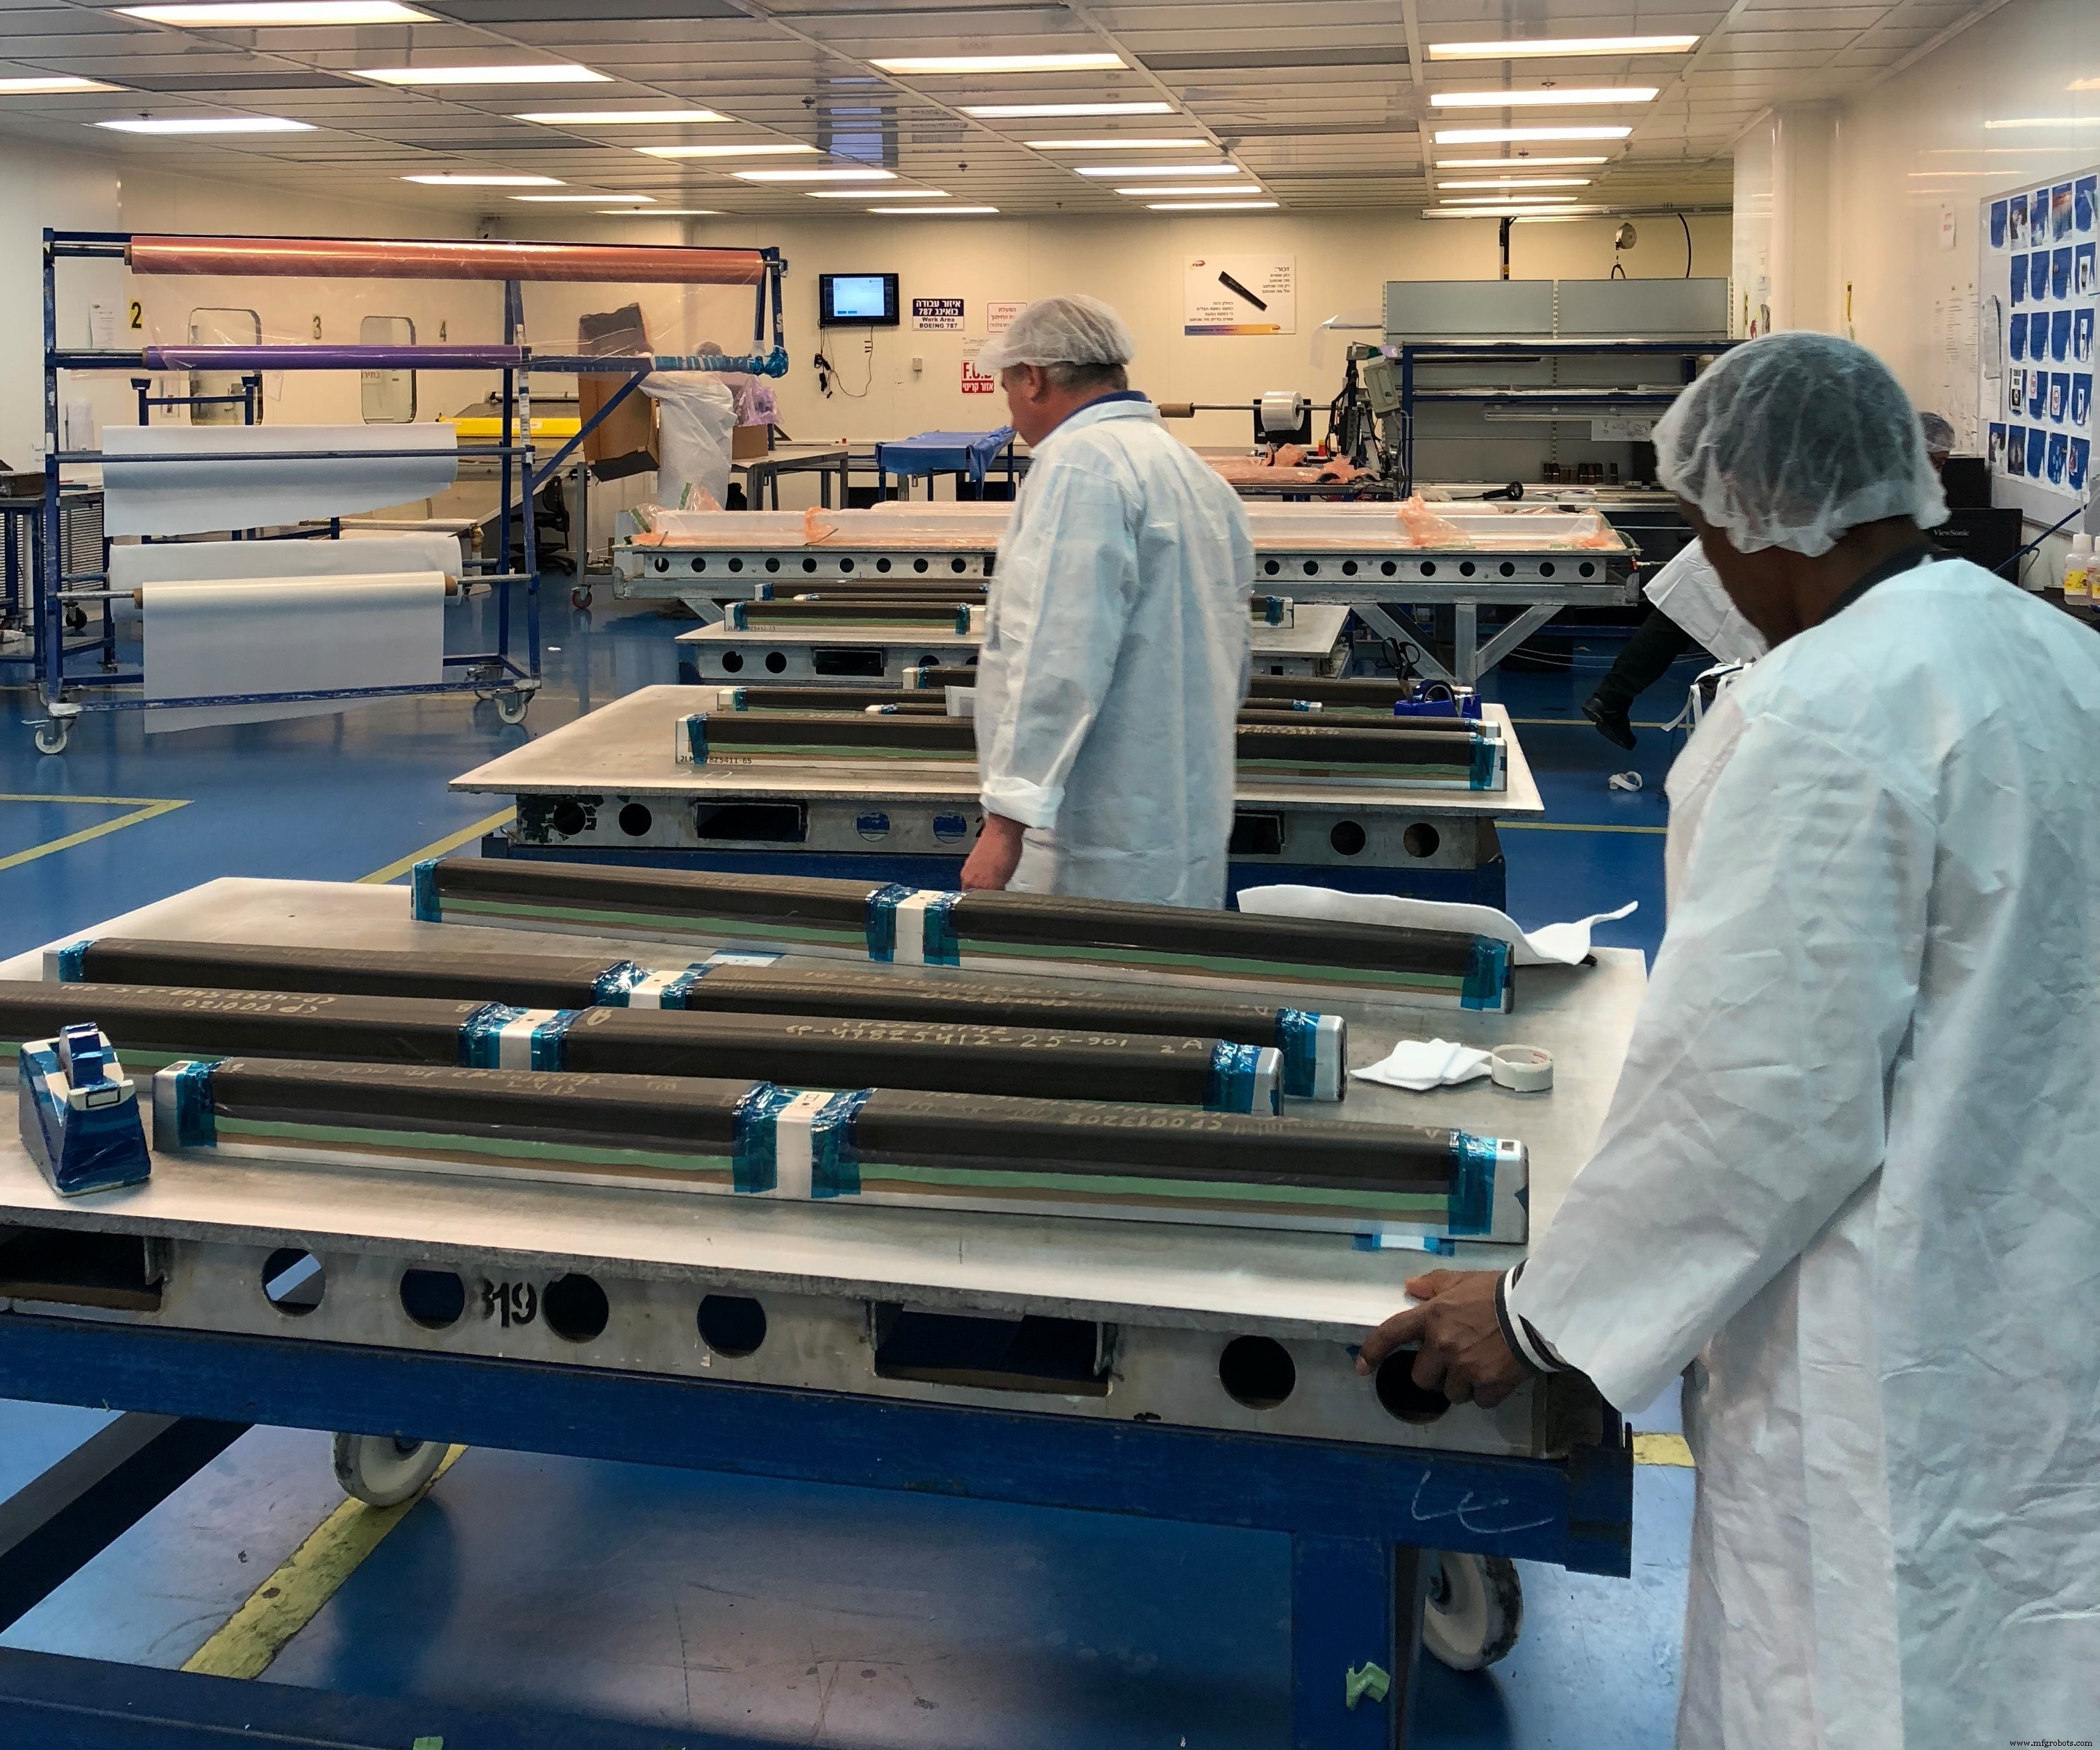
Kleinteileschneiden, Kitting und Layup im FBM-Reinraum für eine Vielzahl kleinerer autoklavierter Teile. Foto: CW, Sara Black.
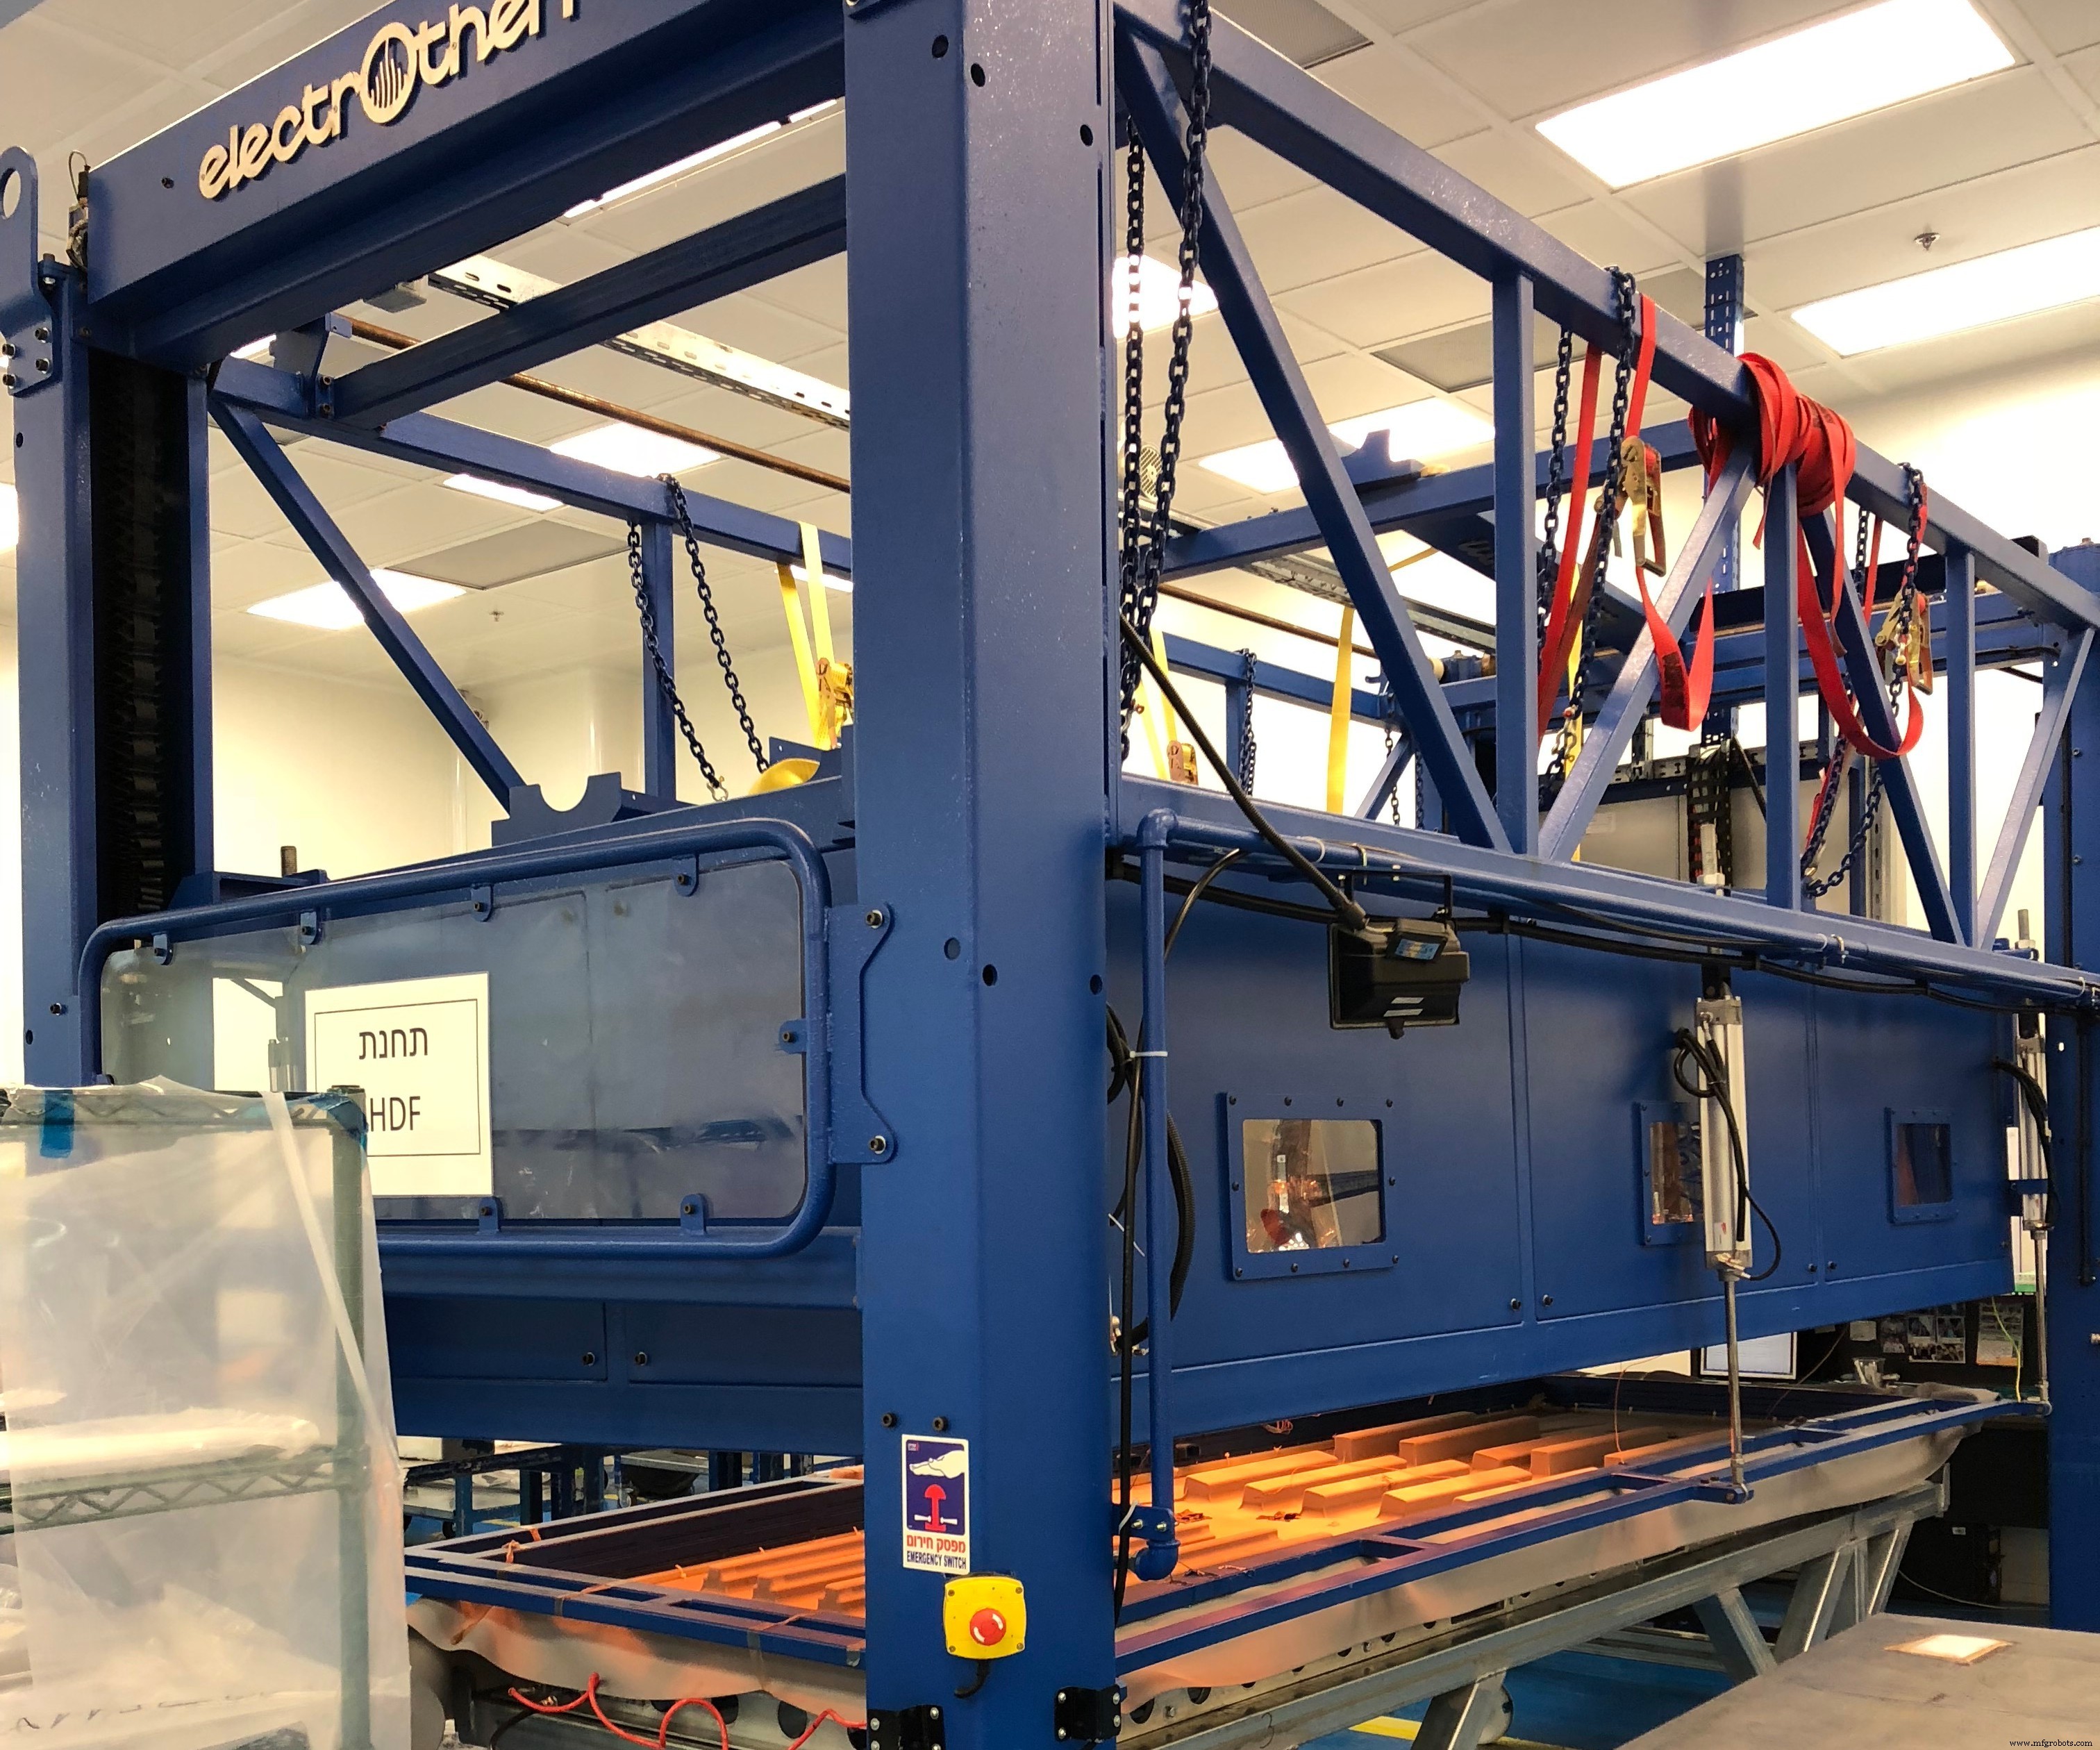
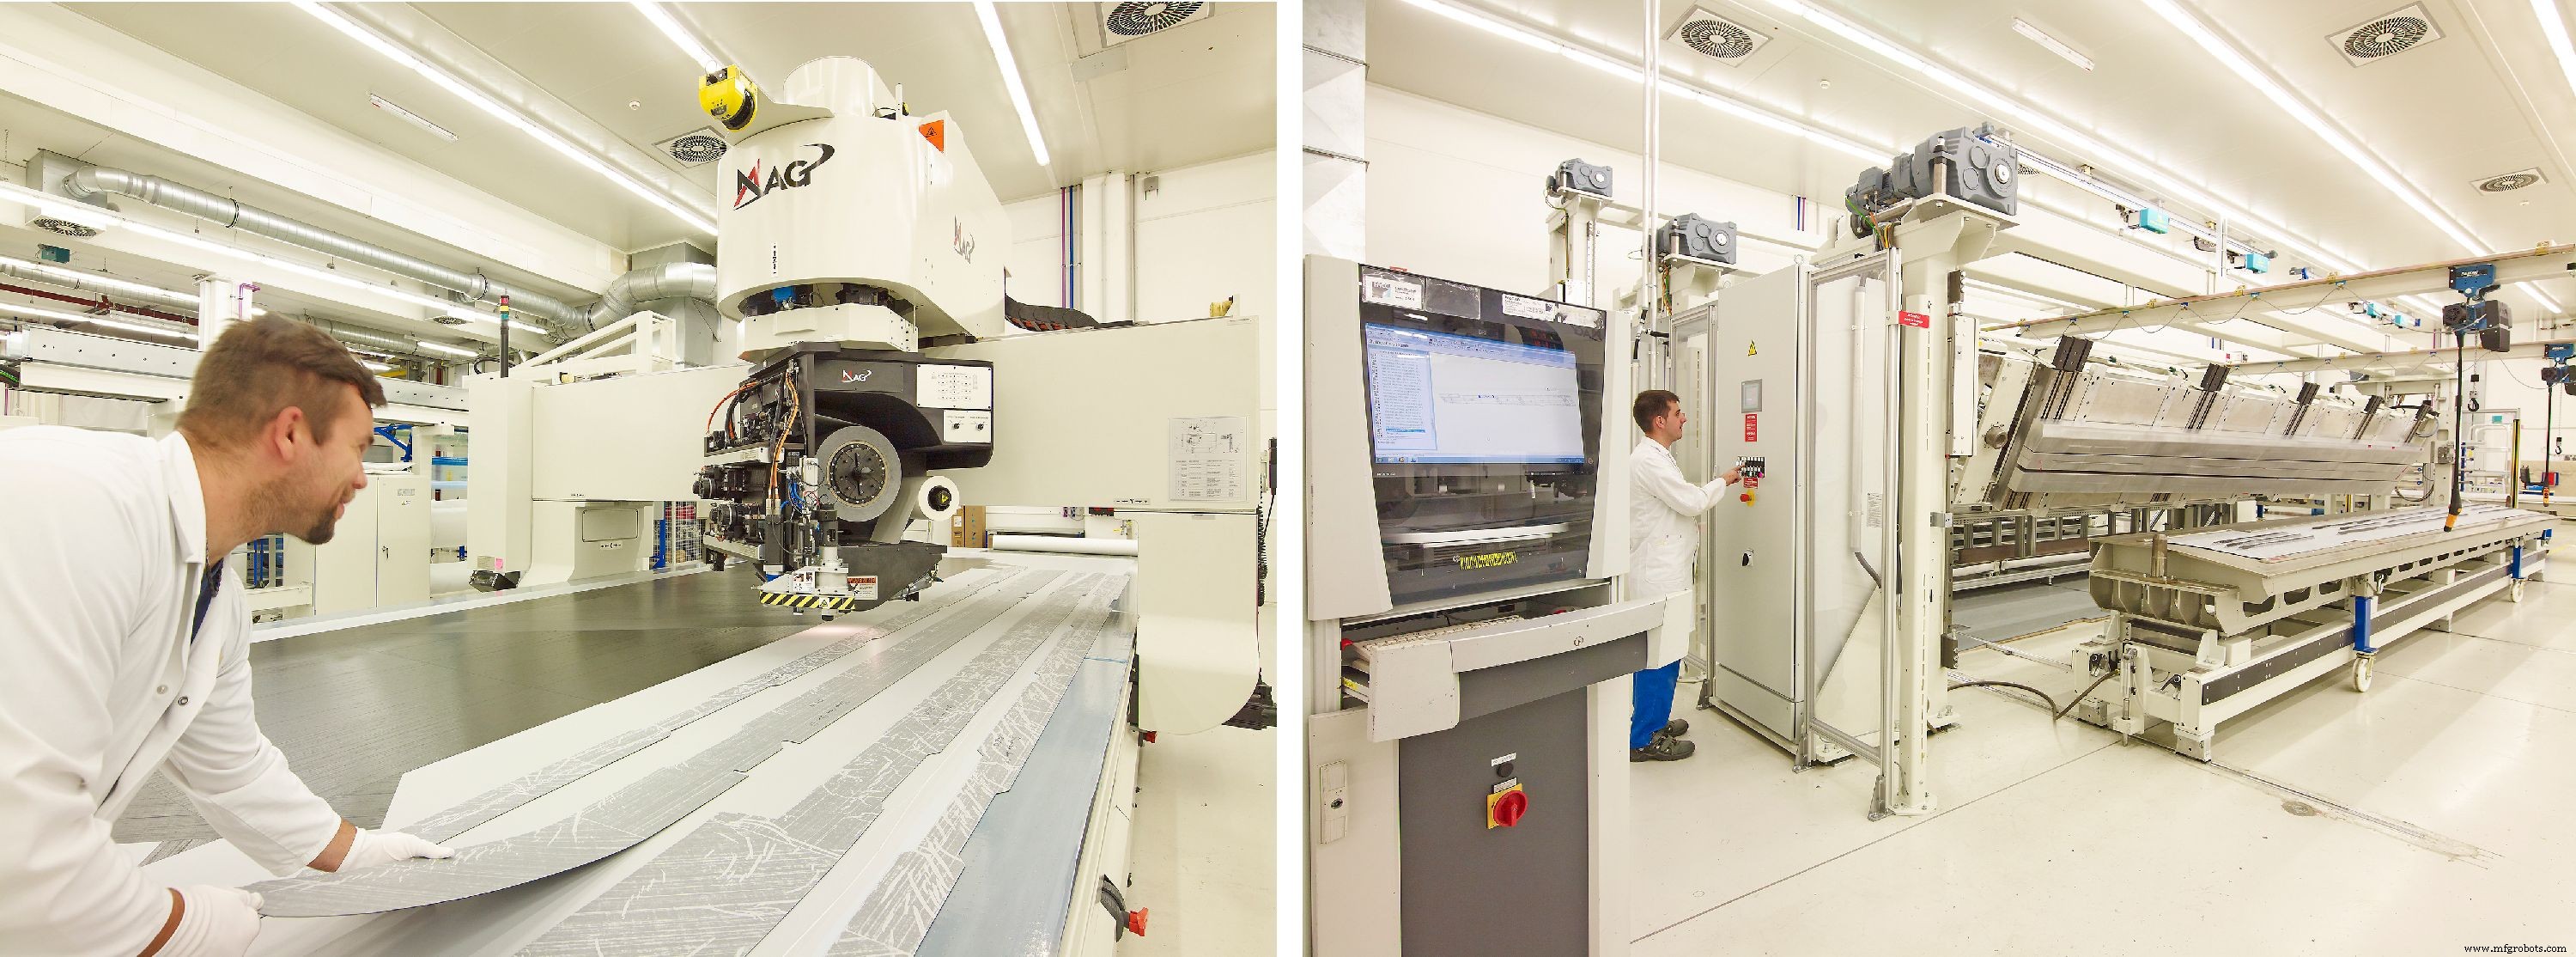
FBMs Hot-Drape-Forming-Maschine, geliefert vom israelischen Unternehmen Electrotherm Industry, eliminiert Zwischendebulking-Schritte, formt bis zu 50 unidirektionale Lagen in einem Schritt und beschleunigt den Layup-Prozess vor dem Aushärten erheblich. Foto: CW, Sara Black.
Der Reinraum wird von einem Hot Drape Former (HDF) dominiert. Hergestellt von ElectroTherm Industry (Migdal HaEmek, Israel), ist die stationäre Maschine (das Unternehmen baut auch mobile Versionen auf Wagen) ein maßgeschneidertes Vakuumformsystem, ausgestattet mit Infrarotheizelementen und einer Silikon-Gummimembran, um Composite-Lagenaufbauten auf den Werkzeugen vor dem Aushärten zu erhitzen und zu komprimieren. Der HDF kann bis zu 50 gestapelte Lagen formen, so Poliker, ohne Zwischendebulking-Schritte: „Wir wollten Prozesskomplexität eliminieren, daher formen wir die Lagenaufbauten in einem Schritt.“ Nach Erhitzen und Konsolidierung im HDF wird ein Caul über den gesamten Lagenaufbau gelegt, vor dem Beuteln. Hergestellt aus Carbonfaser-Composite, weist der Caul eine raue Oberflächenbeschaffenheit auf. Poliker verrät keine Details zum proprietären Material, sagt aber, es halte 177 °C Autoklav-Aushärtetemperaturen stand: „Es simuliert ein Matched-Die-Werkzeug.“ Er fügt hinzu, dass die Mandrel-Werkzeuge intern nachbedarft aufbereitet werden. Beutelmaterial und Verbrauchsmaterialien liefert Airtech International (Huntington Beach, CA, USA).
2018, Elbit Cyclone, 787-Teile
Aus: „Dienst an der Composites-Welt in Israel und den USA“
Rechts legen Arbeiter im Reinraum für Boeing-787-Teile Prepreg für eine Reihe von Teilen, von kleinen Clips und Stützen bis zu komplexen J-, I- und C-Trägern sowie mehrteiligen Bugfahrwerktüren. Prepreg wird mit einem Assyst Bullmer (Wakefield, UK) automatisierten Stoffschneider und einer Guillotine-Maschine zum Schneiden dicker Stapel in jedem Winkel zugeschnitten. Der Prepreg-Gefrierschrank grenzt an den Reinraum. Hulaty merkt an, dass manchmal Prepreg-Stapel geschnitten, gekittet und zurück in den Gefrierschrank gelegt werden. Aligned Vision (Chelmsford, MA, USA) Laserprojektionssysteme im gesamten Reinraum unterstützen das Handlayup.
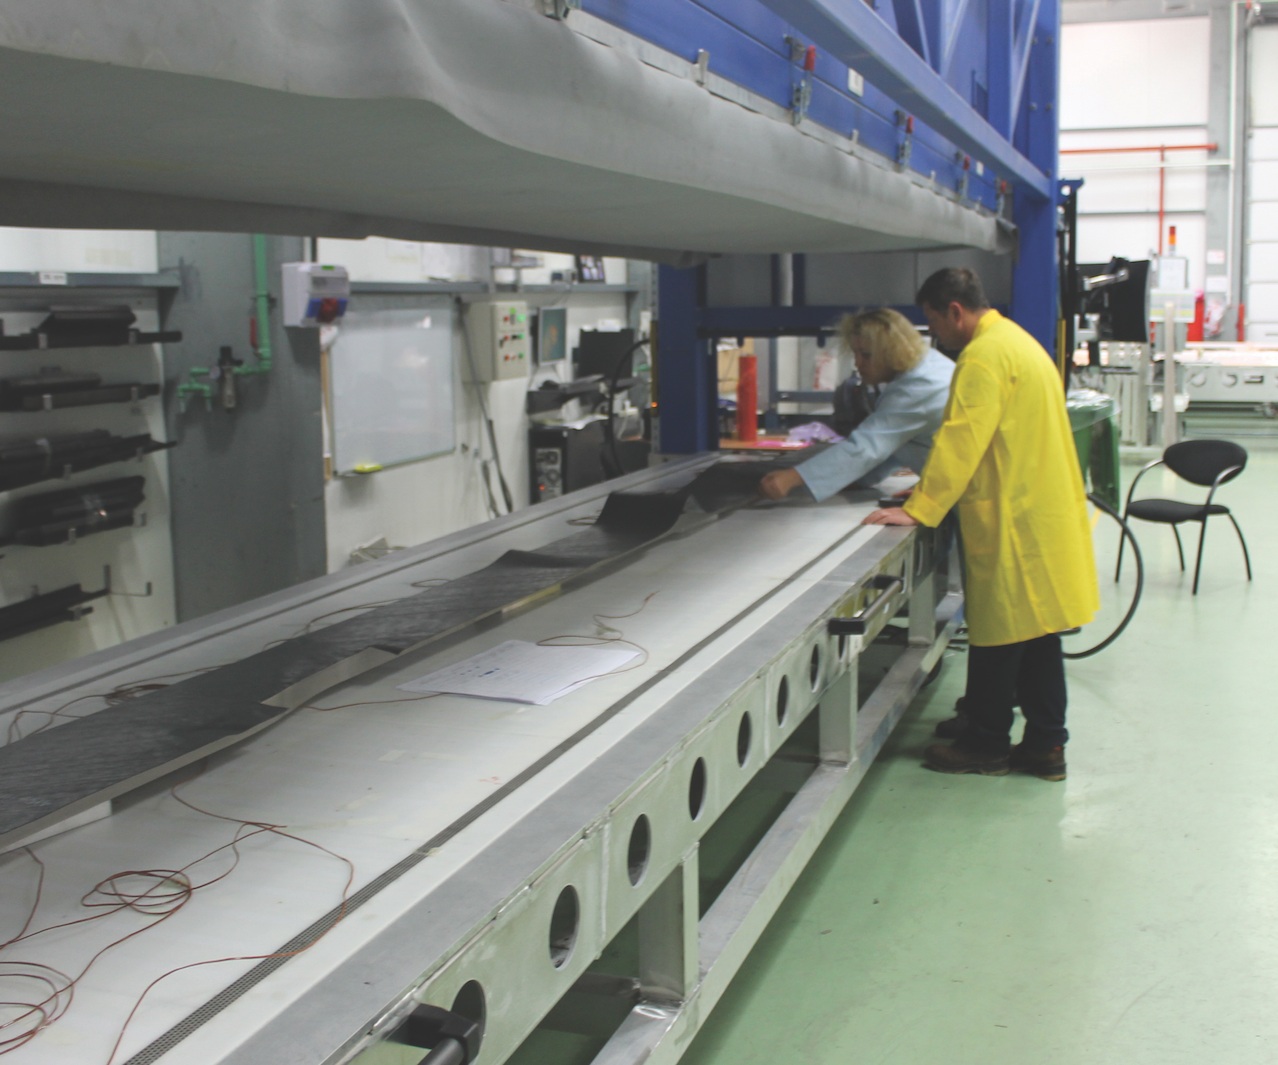
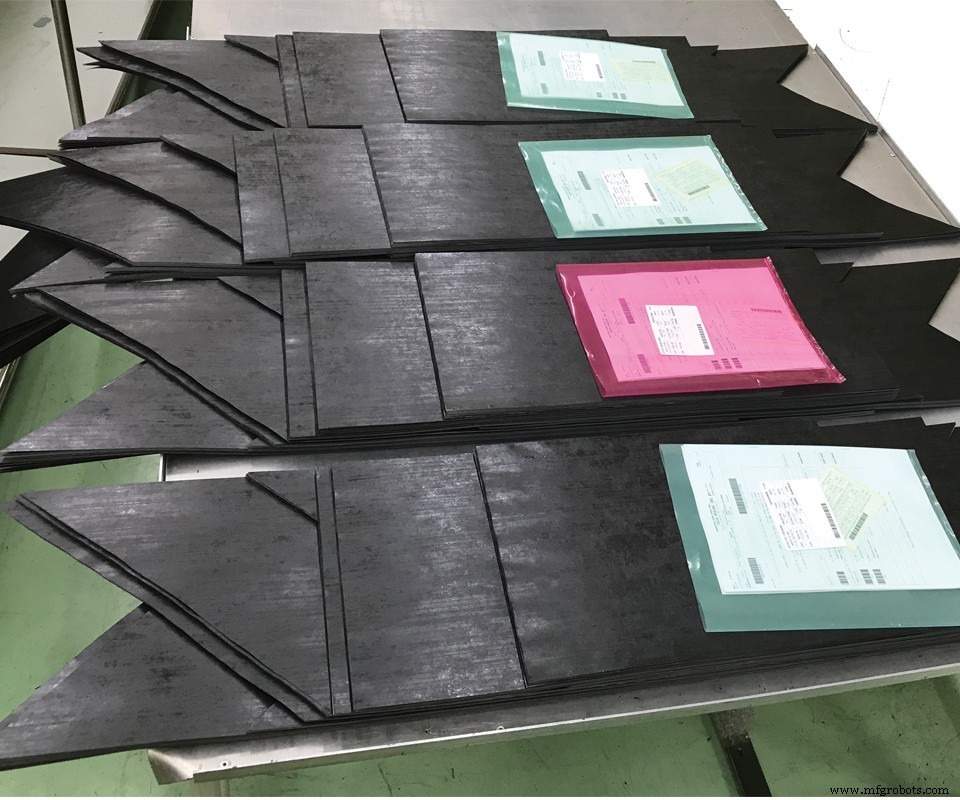
CFK-Bodenbalkenteile werden auf männlichen Metallmandrels layert. Hulaty beschreibt den optimierten Prozess: „Wir legen die Prepreg-Stapel zuerst und applizieren sie dann auf den Mandrel. Das spart enorm Zeit gegenüber stückweiser Applikation auf das Werkzeug. Die Lagenaufbauten werden dann mit einem CFK-Caul unseres Designs abgedeckt, was 100 % Wiederholgenauigkeit der Teile sicherstellt.“
Ein Hot Drape Forming-Gerät steht an der Rückwand des Reinraums und ermöglicht das Debulking vieler Teile pro Zyklus. „Ich weiß nicht, wie man diese Art von High-Rate-Prepreg-Teilefertigung ohne Hot Drape Forming bewältigen soll“, sagt Hulaty in Bezug auf Teile wie Träger und Stützen. Und doch räumt er ein, dass dieser Schritt nicht der Flaschenhals sei, noch der Autoklav. „Die Bearbeitung am Ende, nach dem Aushärten, ist der Flaschenhals“, betont er, da es bei langen Bodenbalkenteilen schneller sei, einen einfachen Stapel zu layern und nach dem Aushärten zu bearbeiten. „Der Autoklav ist nicht das Problem, weil wir viele Teile stapeln und in einem Zyklus aushärten können“, fügt er hinzu. „So erreichen wir tatsächlich eine gute Produktionsrate pro Aushärtezyklus.“
2018, IAI, Aerostrukturen
Aus: „Israels Luftverteidigungs-Eckpfeiler bereit für größere globale Reichweite“
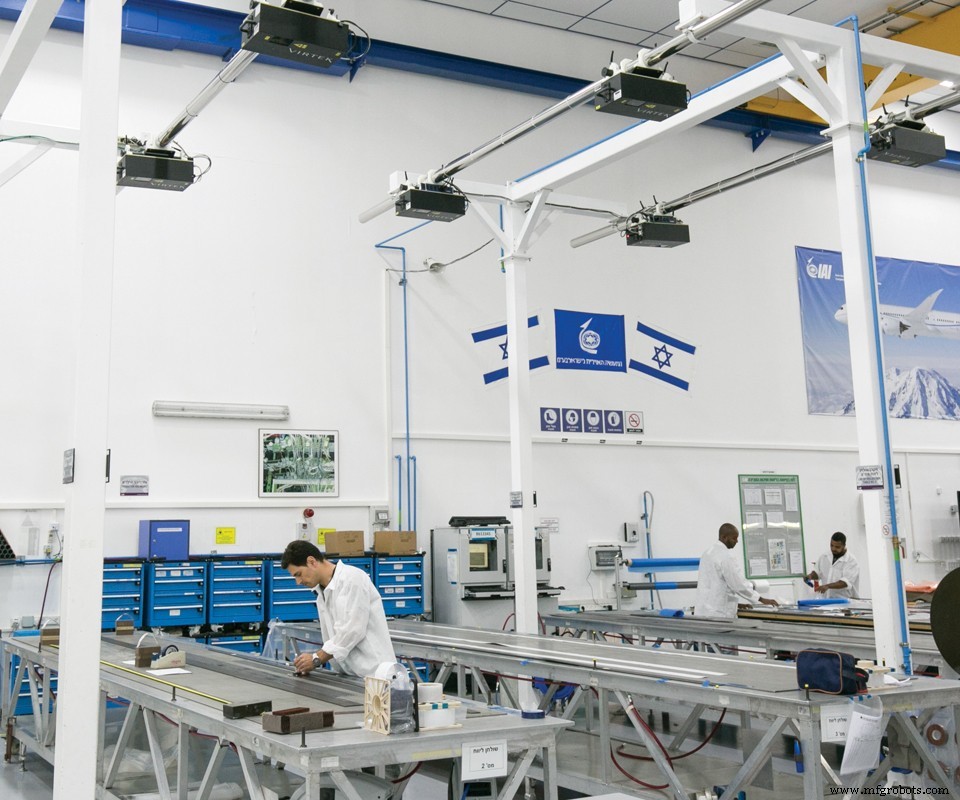
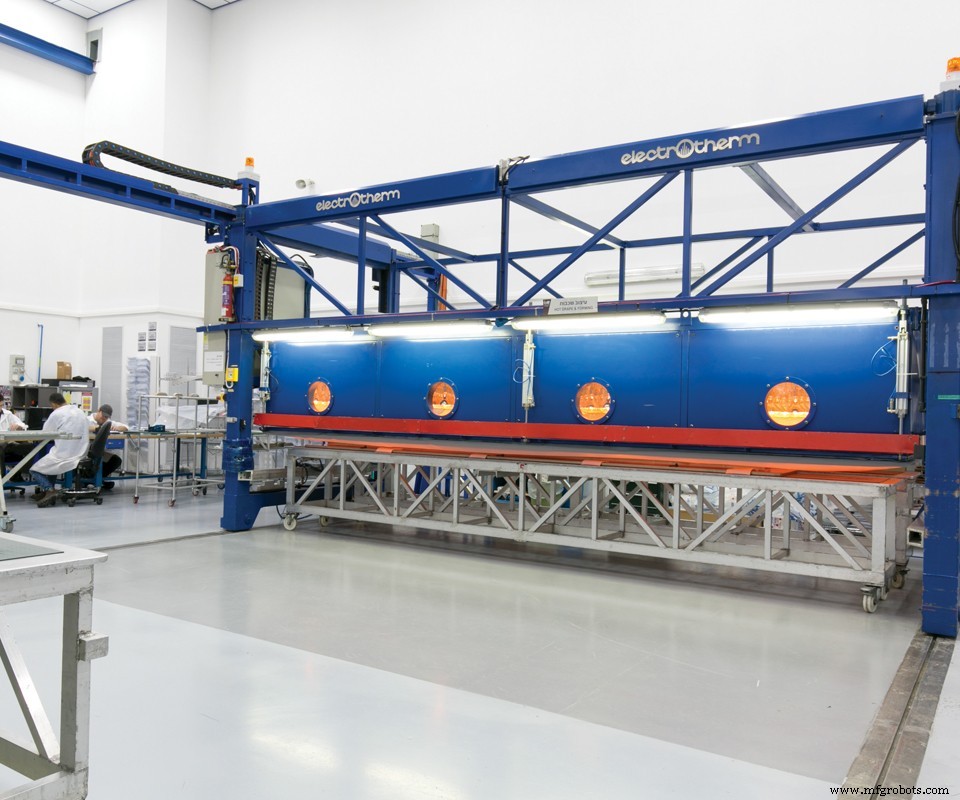
IAI nutzt eine Hot Drape Forming-Maschine zum massenhaften Debulking dicker Prepreg-Lagenaufbauten, wodurch konventionelle Zwischendebulking-Schritte entfallen. Foto: Israel Aerospace Industries.
IAIs Composite-Aktivitäten umfassen Teilefertigung und Baugruppen für Business Jets, Verkehrsflugzeuge, unbemannte Luftfahrzeuge (UAVs) und Militärflugzeuge. Gefertigte Teile umfassen Höhen- und Seitenleitwerke, Ruder, Flügelstrukturen, Triebwerksgondeln, Bodenbalken, Türausschnitte, strukturelle Spanten und Stringer, Steuerflächen, Verkleidungen und Radome. Zu den Fertigungsfähigkeiten zählen Prepreg-Handlayup und automatisierte Bandlegung (ATL), Hot Drape Forming, Autoklav- und Out-of-Autoclave-Aushärtung (OOA) einschließlich Flüssigformverfahren wie Resininfusion und Resin Transfer Molding (RTM), sowie komplexes Kleben und Montieren. Das Unternehmen entwirft und baut auch eigene Werkzeuge, hält alle wichtigen Luftfahrt- und Composite-Qualitätszertifizierungen und bietet Qualitätssicherung durch umfassende zerstörungsfreie Prüfung und Inspektion.
- IAIs Produktionskapazität ist signifikant, mit 10 Autoklaven, von denen sieben der Aero-Assemblies-Division gehören und in der Größe von 4,5 m Länge und 2 m Durchmesser bis zum größten mit 14 m Länge und 4,7 m Durchmesser reichen.
- Prepreg-Lagenaufbauten werden vor dem Aushärten mittels einer Hot Drape Forming-Maschine (6,9 × 2,7 × 3,1 m) von Electrotherm Industry (Migdal HaEmek, Israel) entbulkt.
2020, Strata, A350-900-Innenklappen
Aus: „Strata liefert 100 Satz Innenklappen für A350-900“
Entwickelt, um die Gesamtauftriebskapazität des Flugzeugflügels zu erhöhen, wird eine IBF [Innenklappe] an der Hinterkante des Flügels montiert, um die Flügelfläche beim Start und Landung zu vergrößern und die Stabilität im Flug zu verbessern. Strata plant, den IBF-Fertigungsprozess vollständig zu automatisieren, mittels Hot Drape Forming (HDF) und computergesteuerter robotergestützter ATL-Maschinen, die Anfang dieses Jahres First Part Qualification (FPQ) und FAI-Design- und Qualitätsverifikationen erhielten.
Als Teil des Prozesses vormt die HDF-Maschine Carbonfaser-Komponenten für Flugzeugteile, was eine schnellere Produktion hochwertiger Composite-Teile ermöglicht, und ihr Infrarot-Strahlungssystem weicht Carbonfaser schnell und gleichmäßig auf, um präzise Teile zu liefern, die angeblich frei von Spannungsfalten sind. Zudem legen Stratas zwei ATL-Maschinen unidirektionale Prepreg-Materialien auf einen Flachbett, bevor sie in eine Form zur weiteren Verarbeitung überführt werden. Laut Strata ermöglicht der Arbeitsbereich von 2,5 m × 10 m die automatisierte Verarbeitung großer Composite-Lagenaufbauten, wodurch ein separates Ultraschallschneidegerät entfällt und Verarbeitungszeiten reduziert werden.
2020, Techni-Modul, Flügelrippe und Stringer
Aus: „Compression RTM für die Produktion zukünftiger Aerostrukturen“
„Für uns ging es bei OPTICOMS auch um Automatisierung“, sagt Chevallet. Techni-Modul Engineering lieferte nicht nur ein C-RTM-Injektionssystem für das OPTICOMS-Projekt, sondern auch einen Pick-and-Place-Roboter und eine Hot Drape Forming (HDF)-Maschine, alles integriert in eine vollautomatisierte Produktionszelle. … „Wir haben das klassische manuelle Stapeln von Lagen mittels robotergestütztem Pick-and-Place automatisiert“, sagt Chevallet. „Der Roboter nimmt Lagen vom automatischen Schneider und überführt sie auf das beheizte Preform-Werkzeug, das auf einem Kompaktierungstisch sitzt [Schritte 1 und 6].“ Ein Abdeckvlies (blaue Folie in Schritt 6), Breather (weißes Material in Schritt 6) und eine schwenkbare, wiederverwendbare Vakuummembran (hellblau links in Schritten 2 und 6) werden appliziert, gefolgt von Vakuum und Wärme zur Vorformung und Entlüftung des Textilstapels (Hot Drape Forming, HDF) beim Schmelzen der dünnen Thermoplastik-Vliesstoffe zur Erstellung eines kompakten Preforms.
OPTICOMS Flügelrippe und Stringer
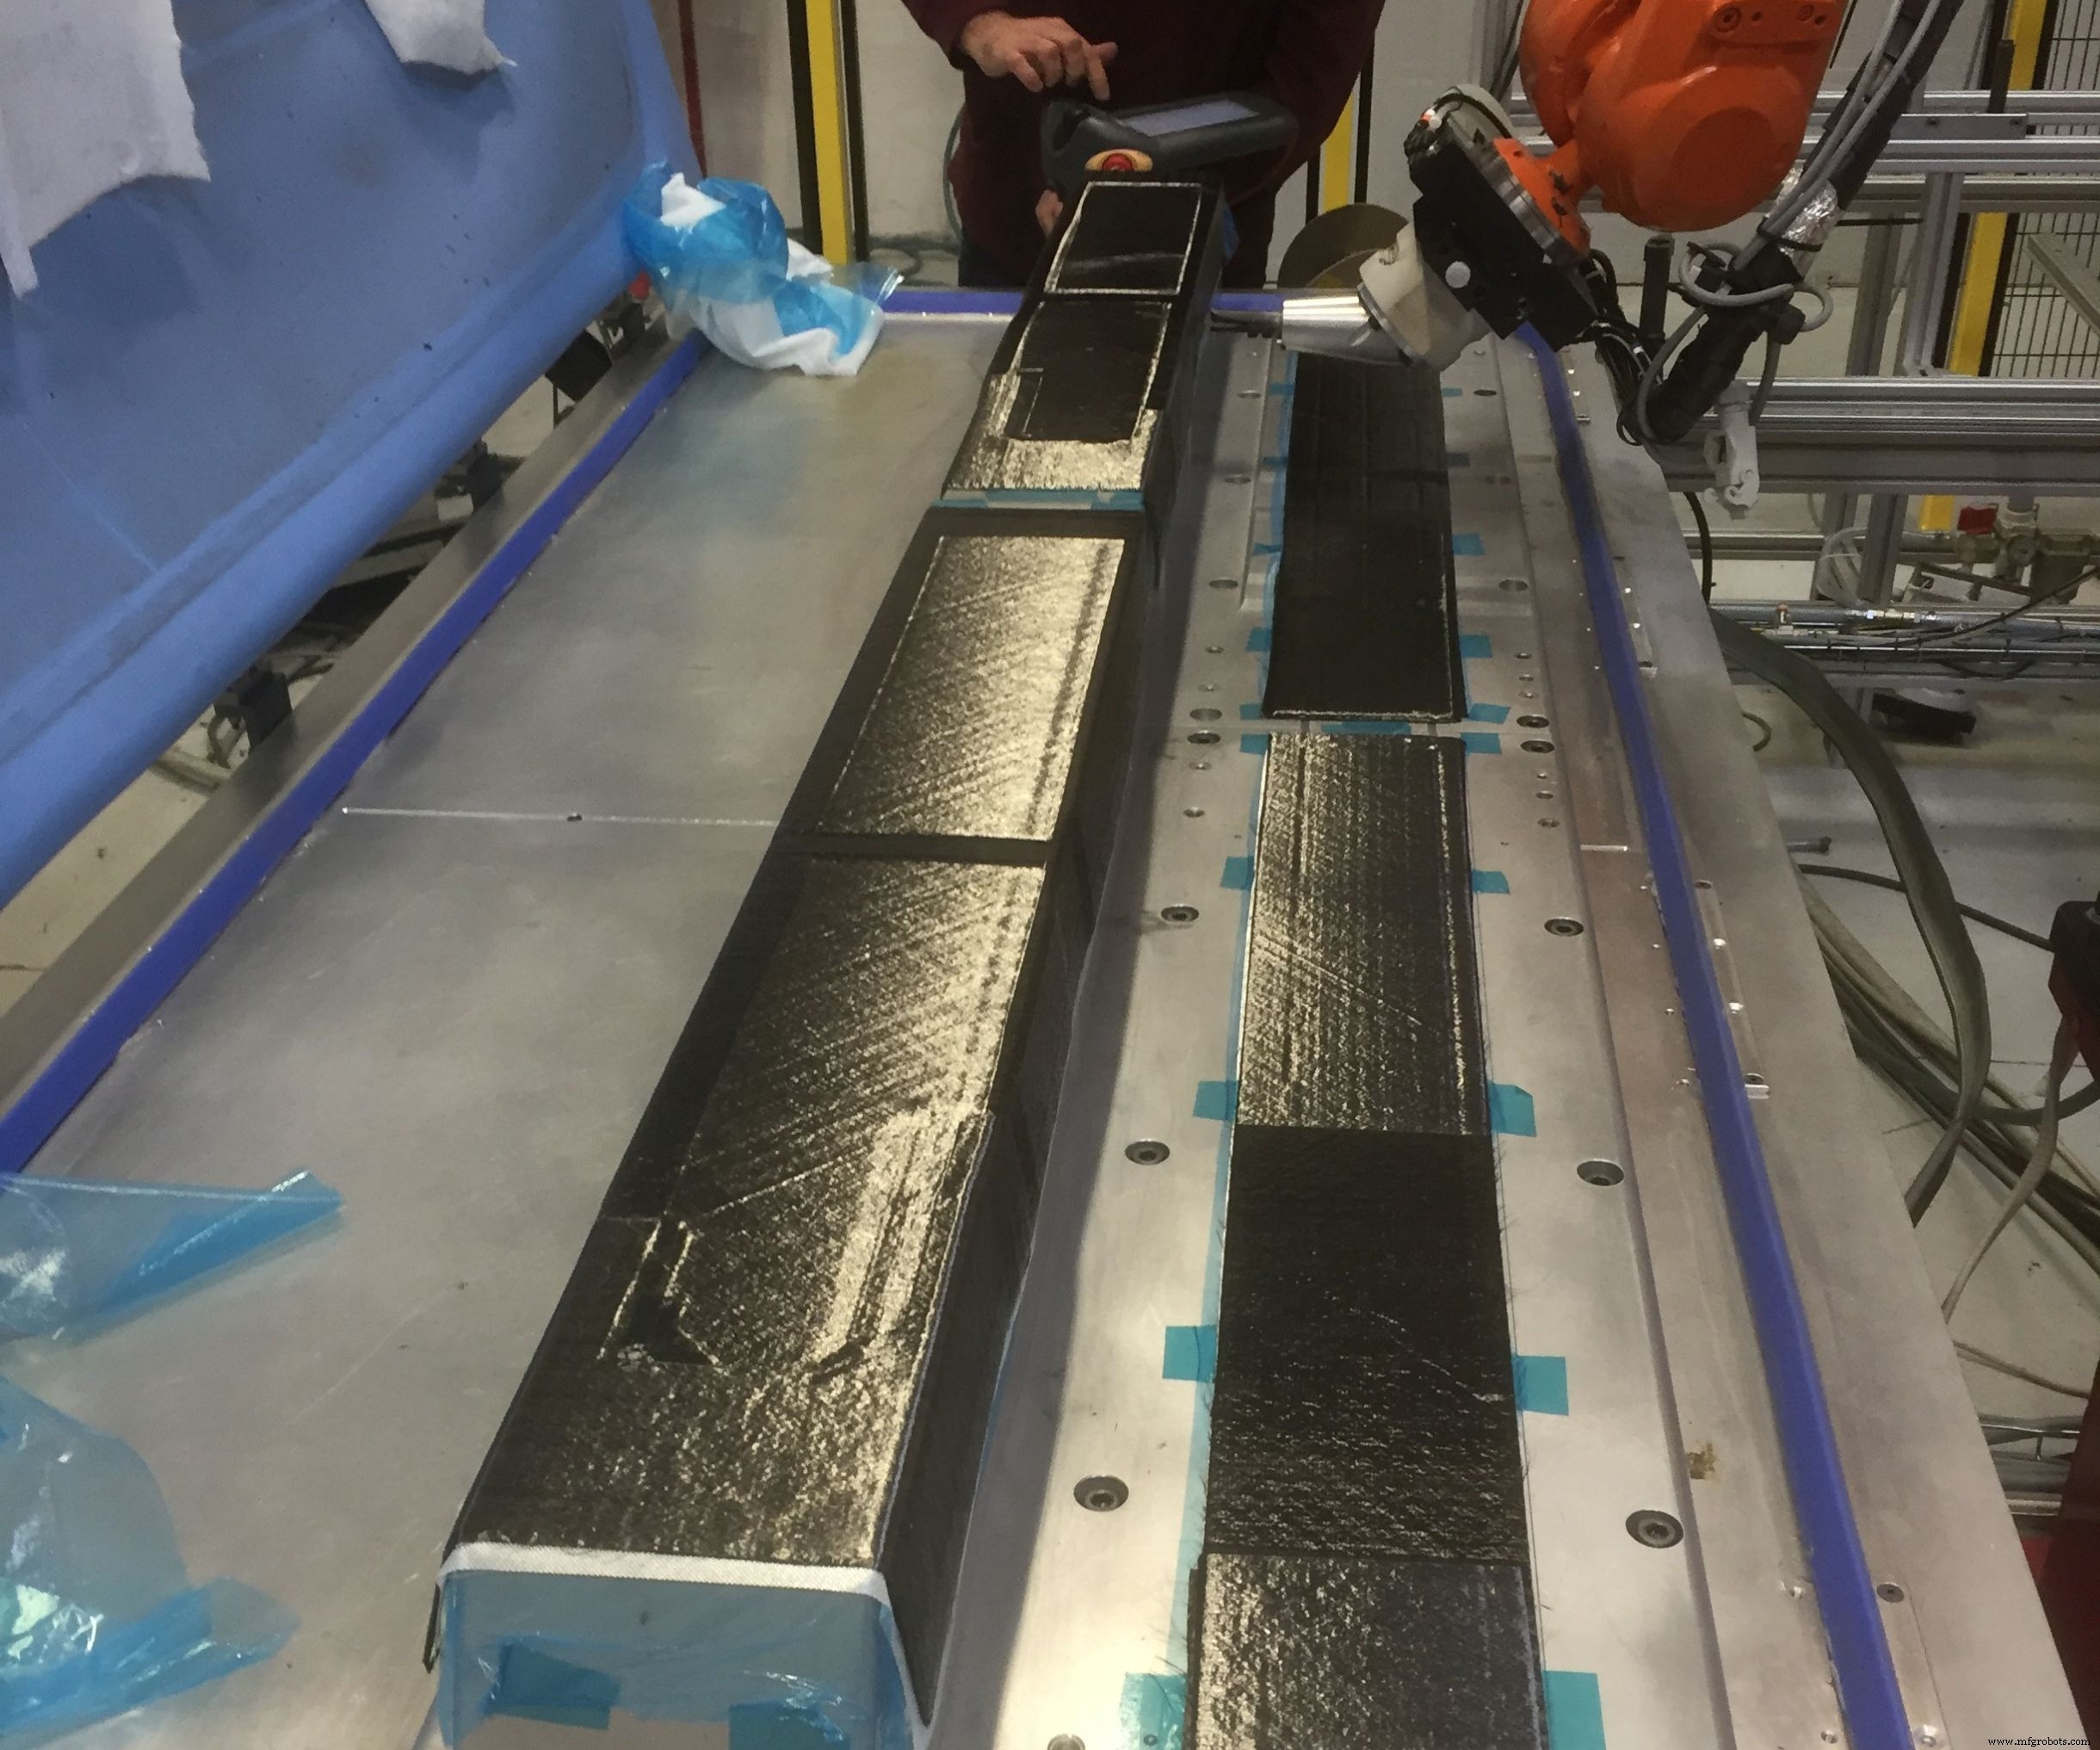
Schritt 2. Die Preform-Werkzeuge sitzen auf einem Kompaktierungstisch mit einer schwenkbaren, wiederverwendbaren Vakuummembran (blau, links) zur Durchführung eines beheizten Debulkings alle 5-8 Lagen während des Layups. Foto aller Bilder: Tecni-Modul Engineering.
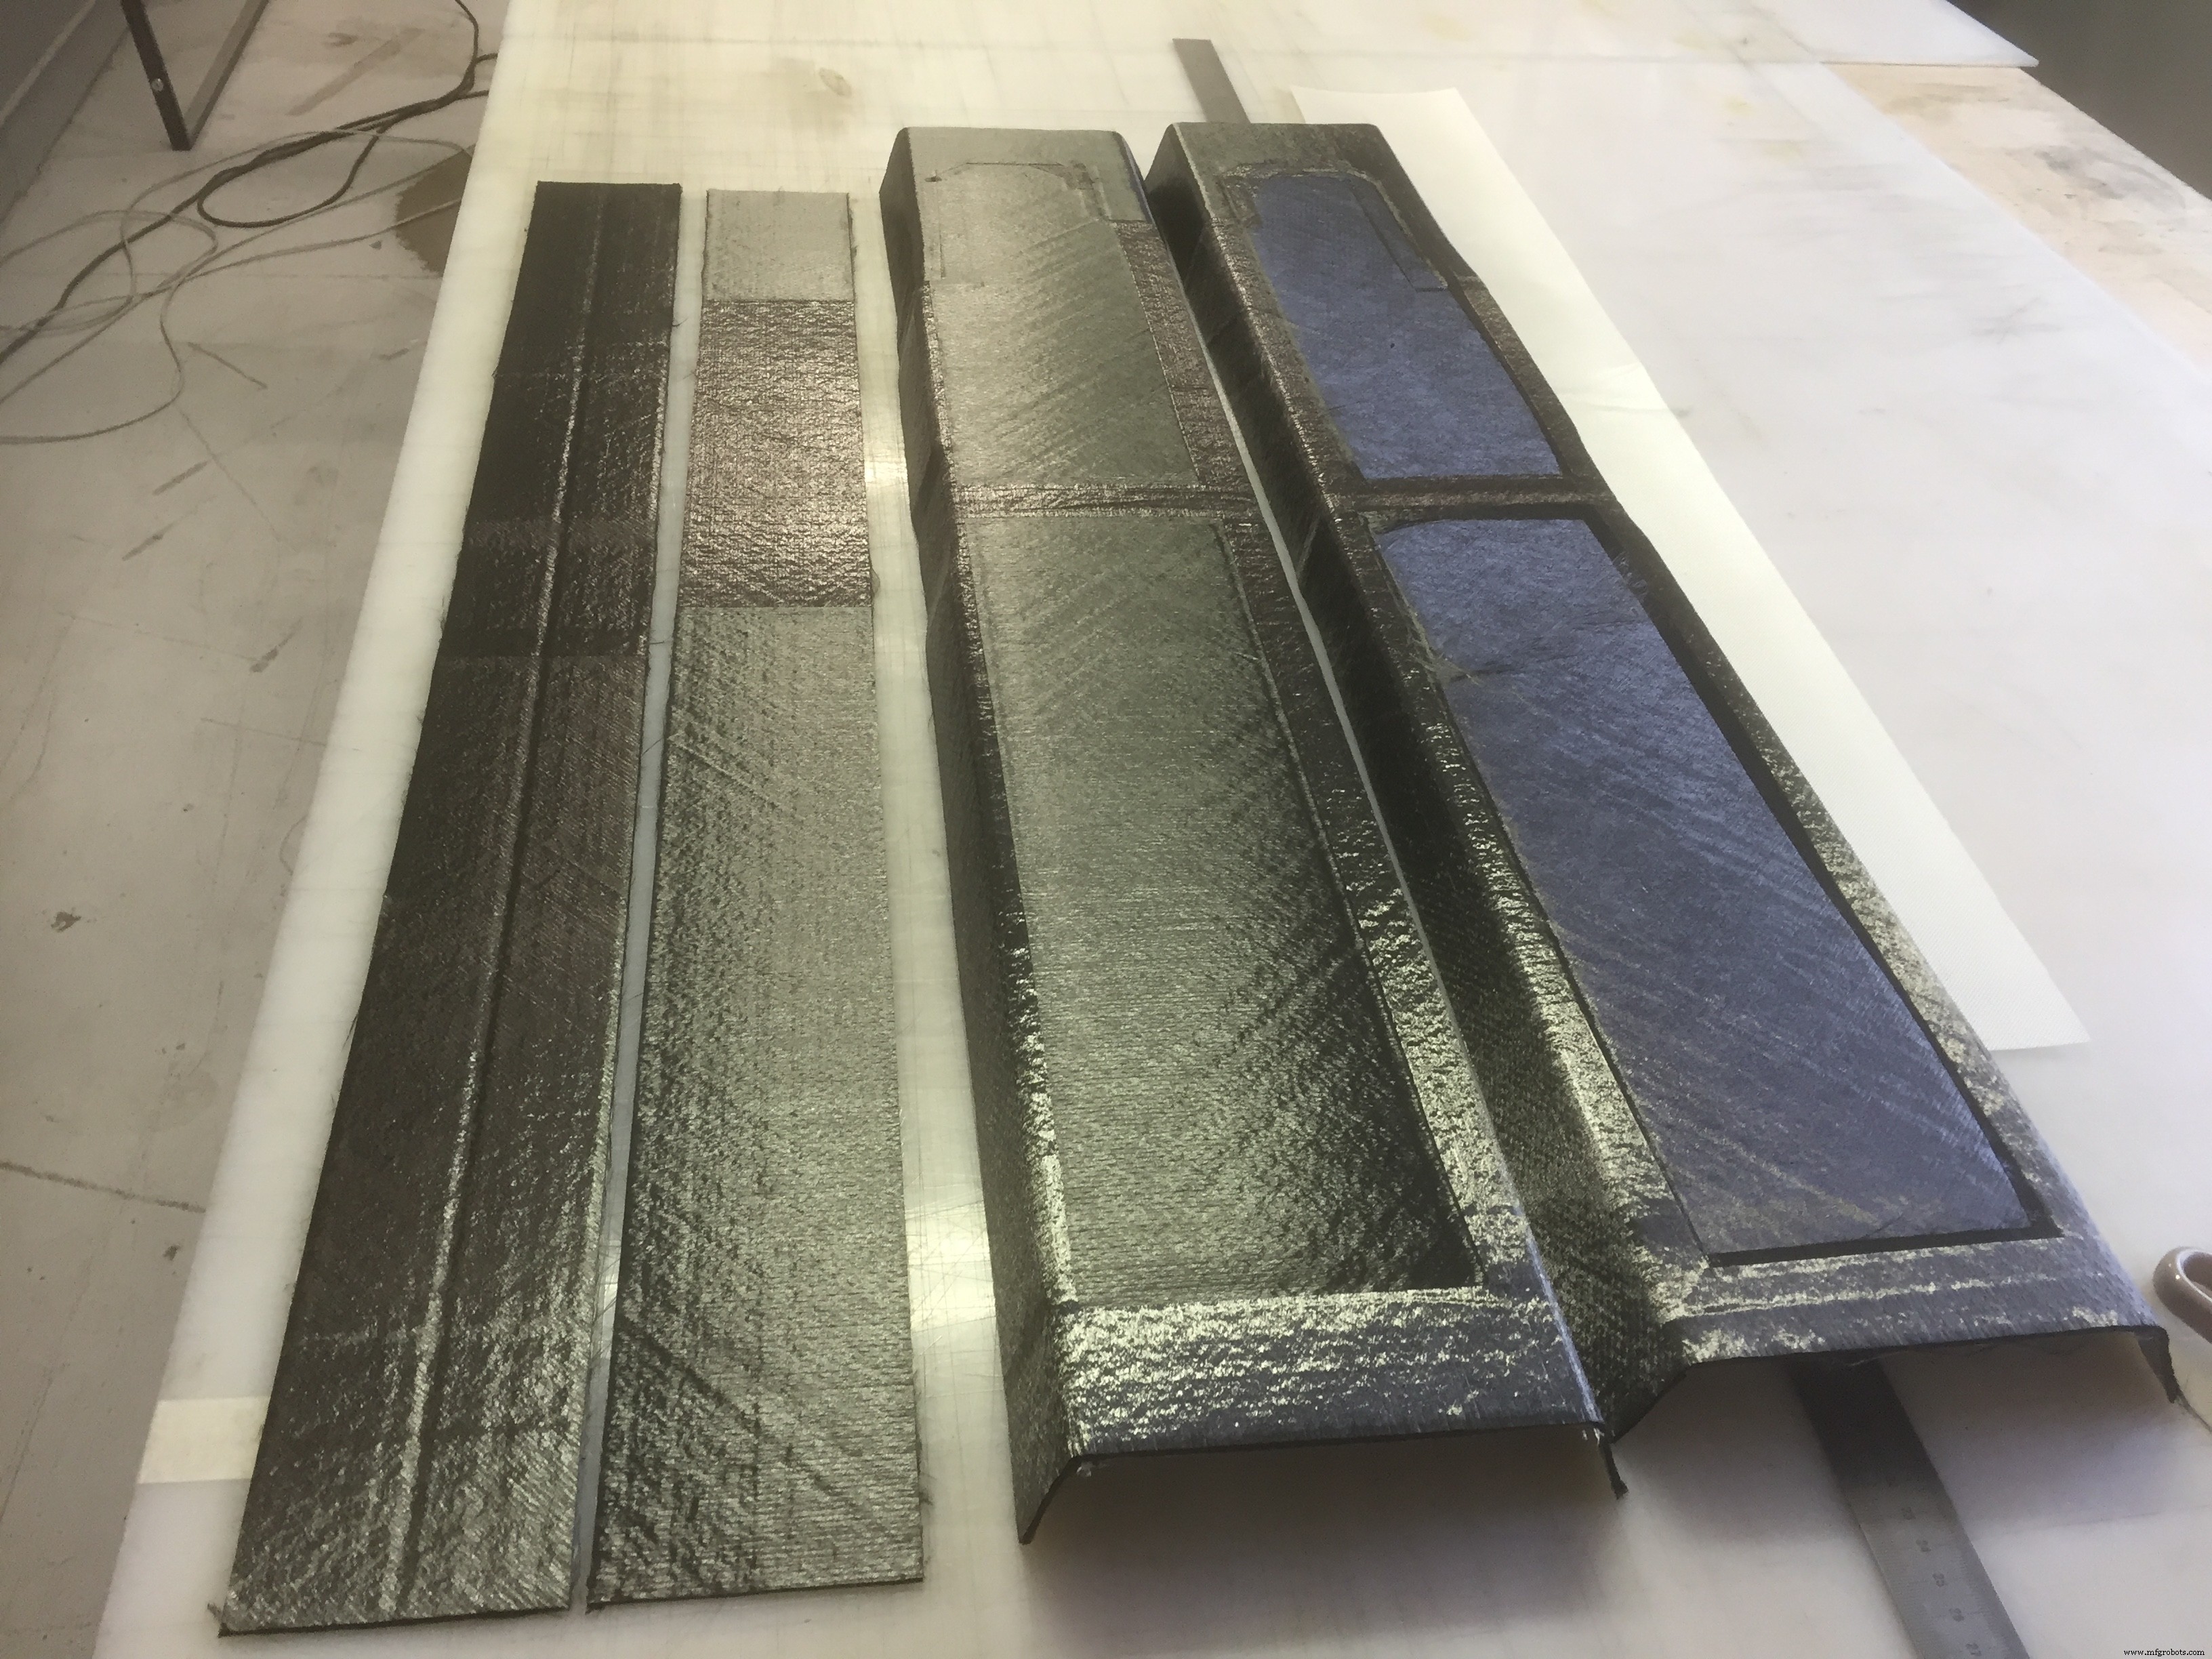
Schritt 3. Jeder Stringer-Preform-Zyklus produziert einen C-Träger-Preform (zwei bilden den I-Träger-Steg) und einen flachen Flansch-Preform. Zwei Sätze für jeden I-Träger-Stringer sind hier gezeigt.
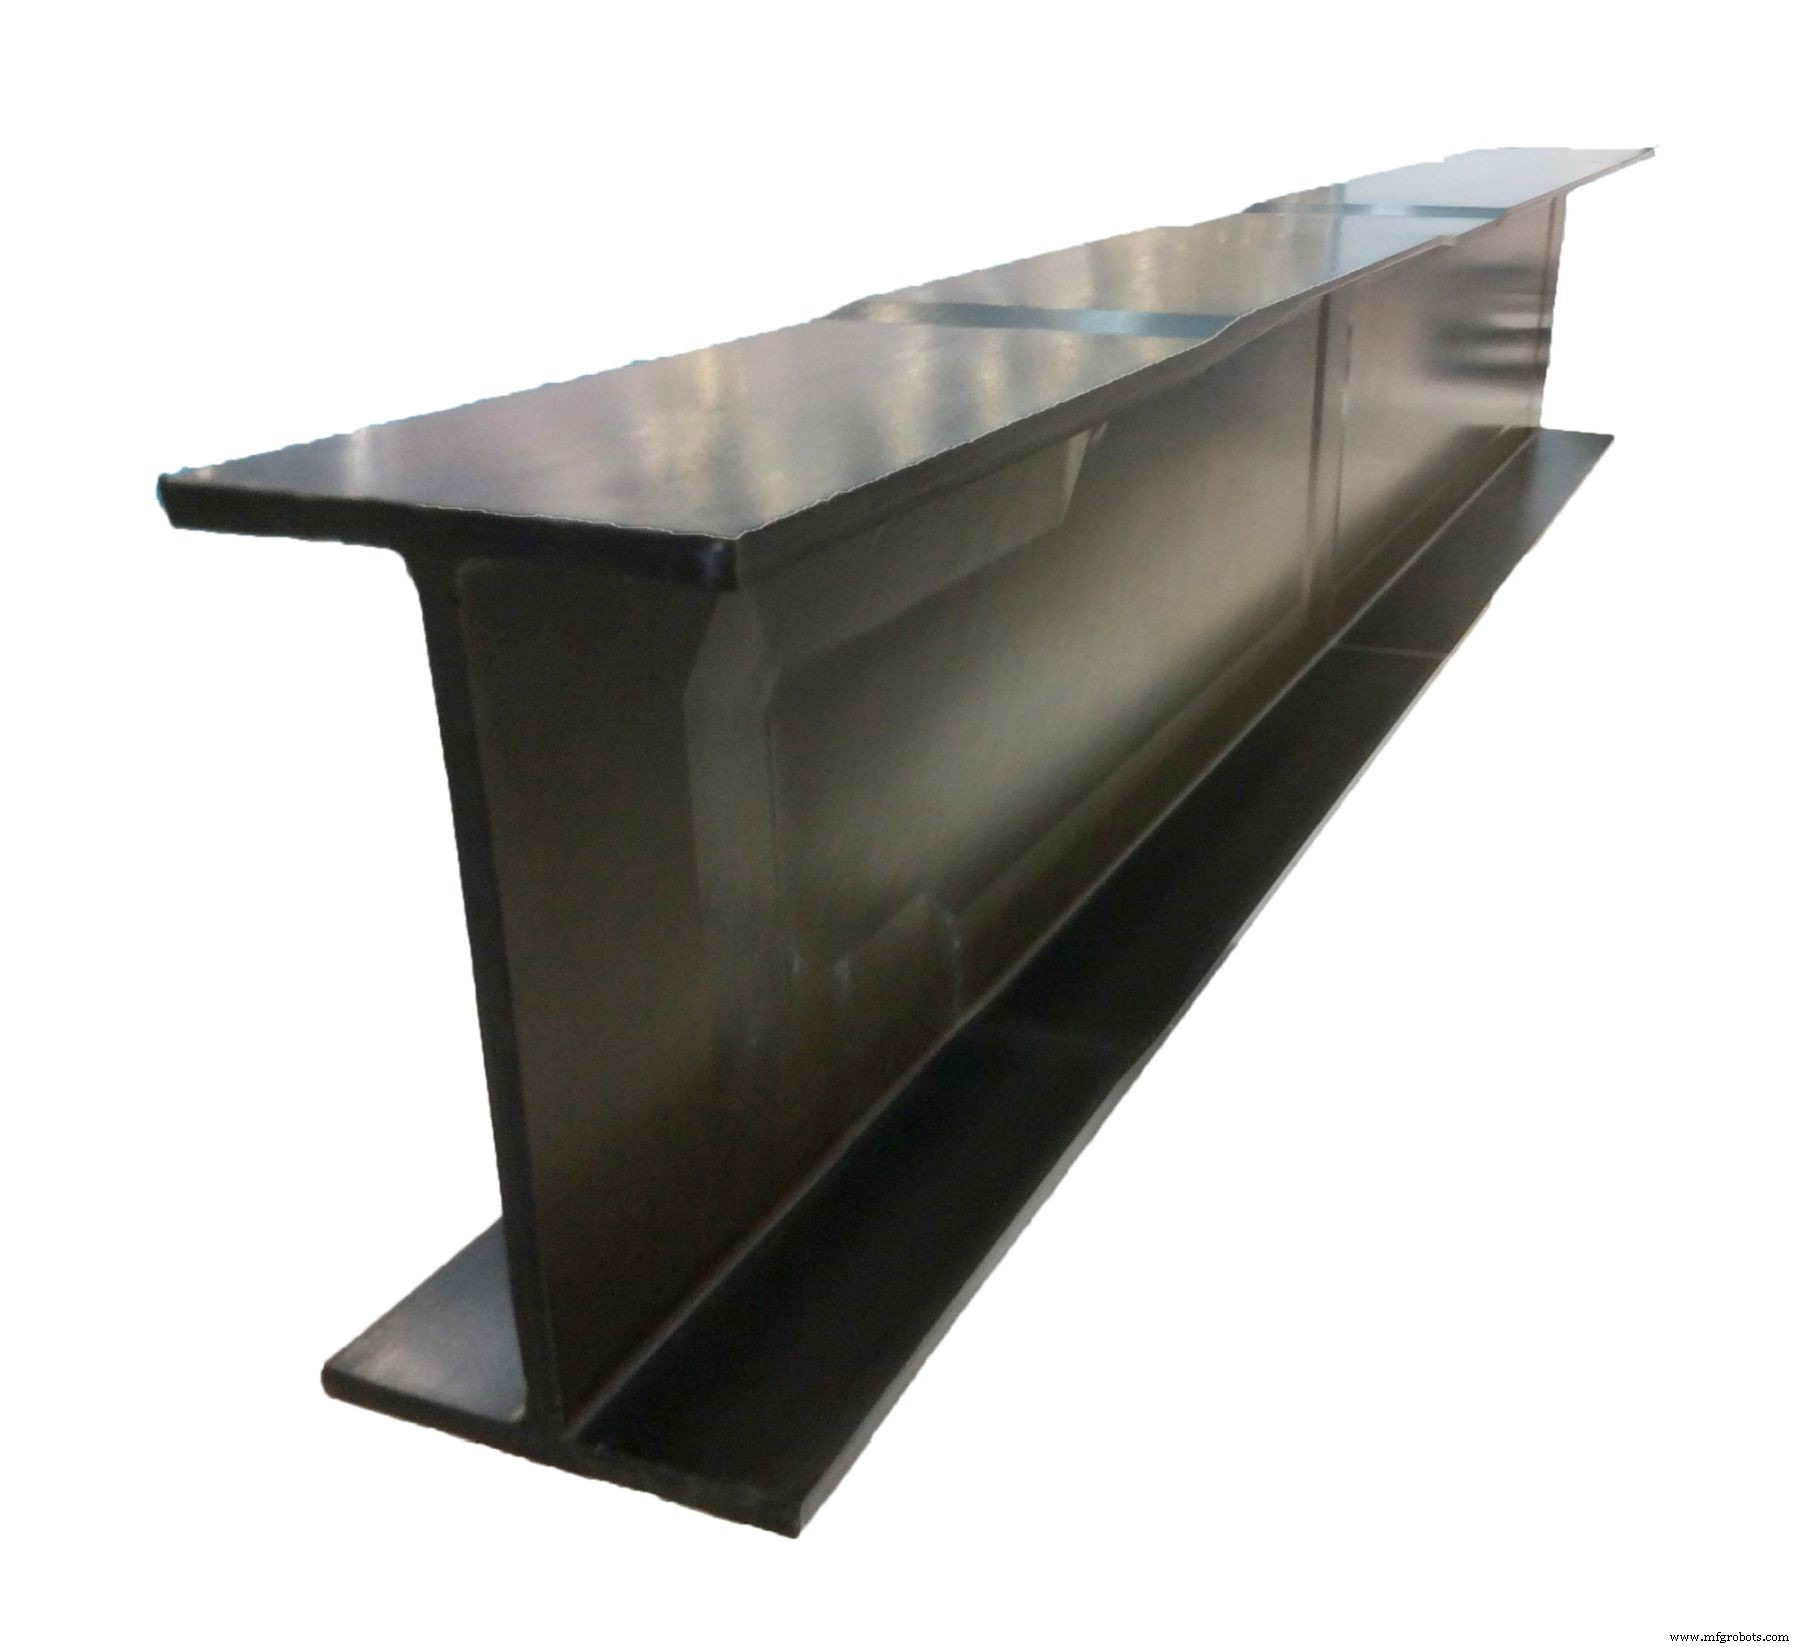
Schritt 5. I-Träger-Stringer hergestellt mit HDF-Preforms und RTM für Clean Sky 2 OPTICOMS-Projekt.
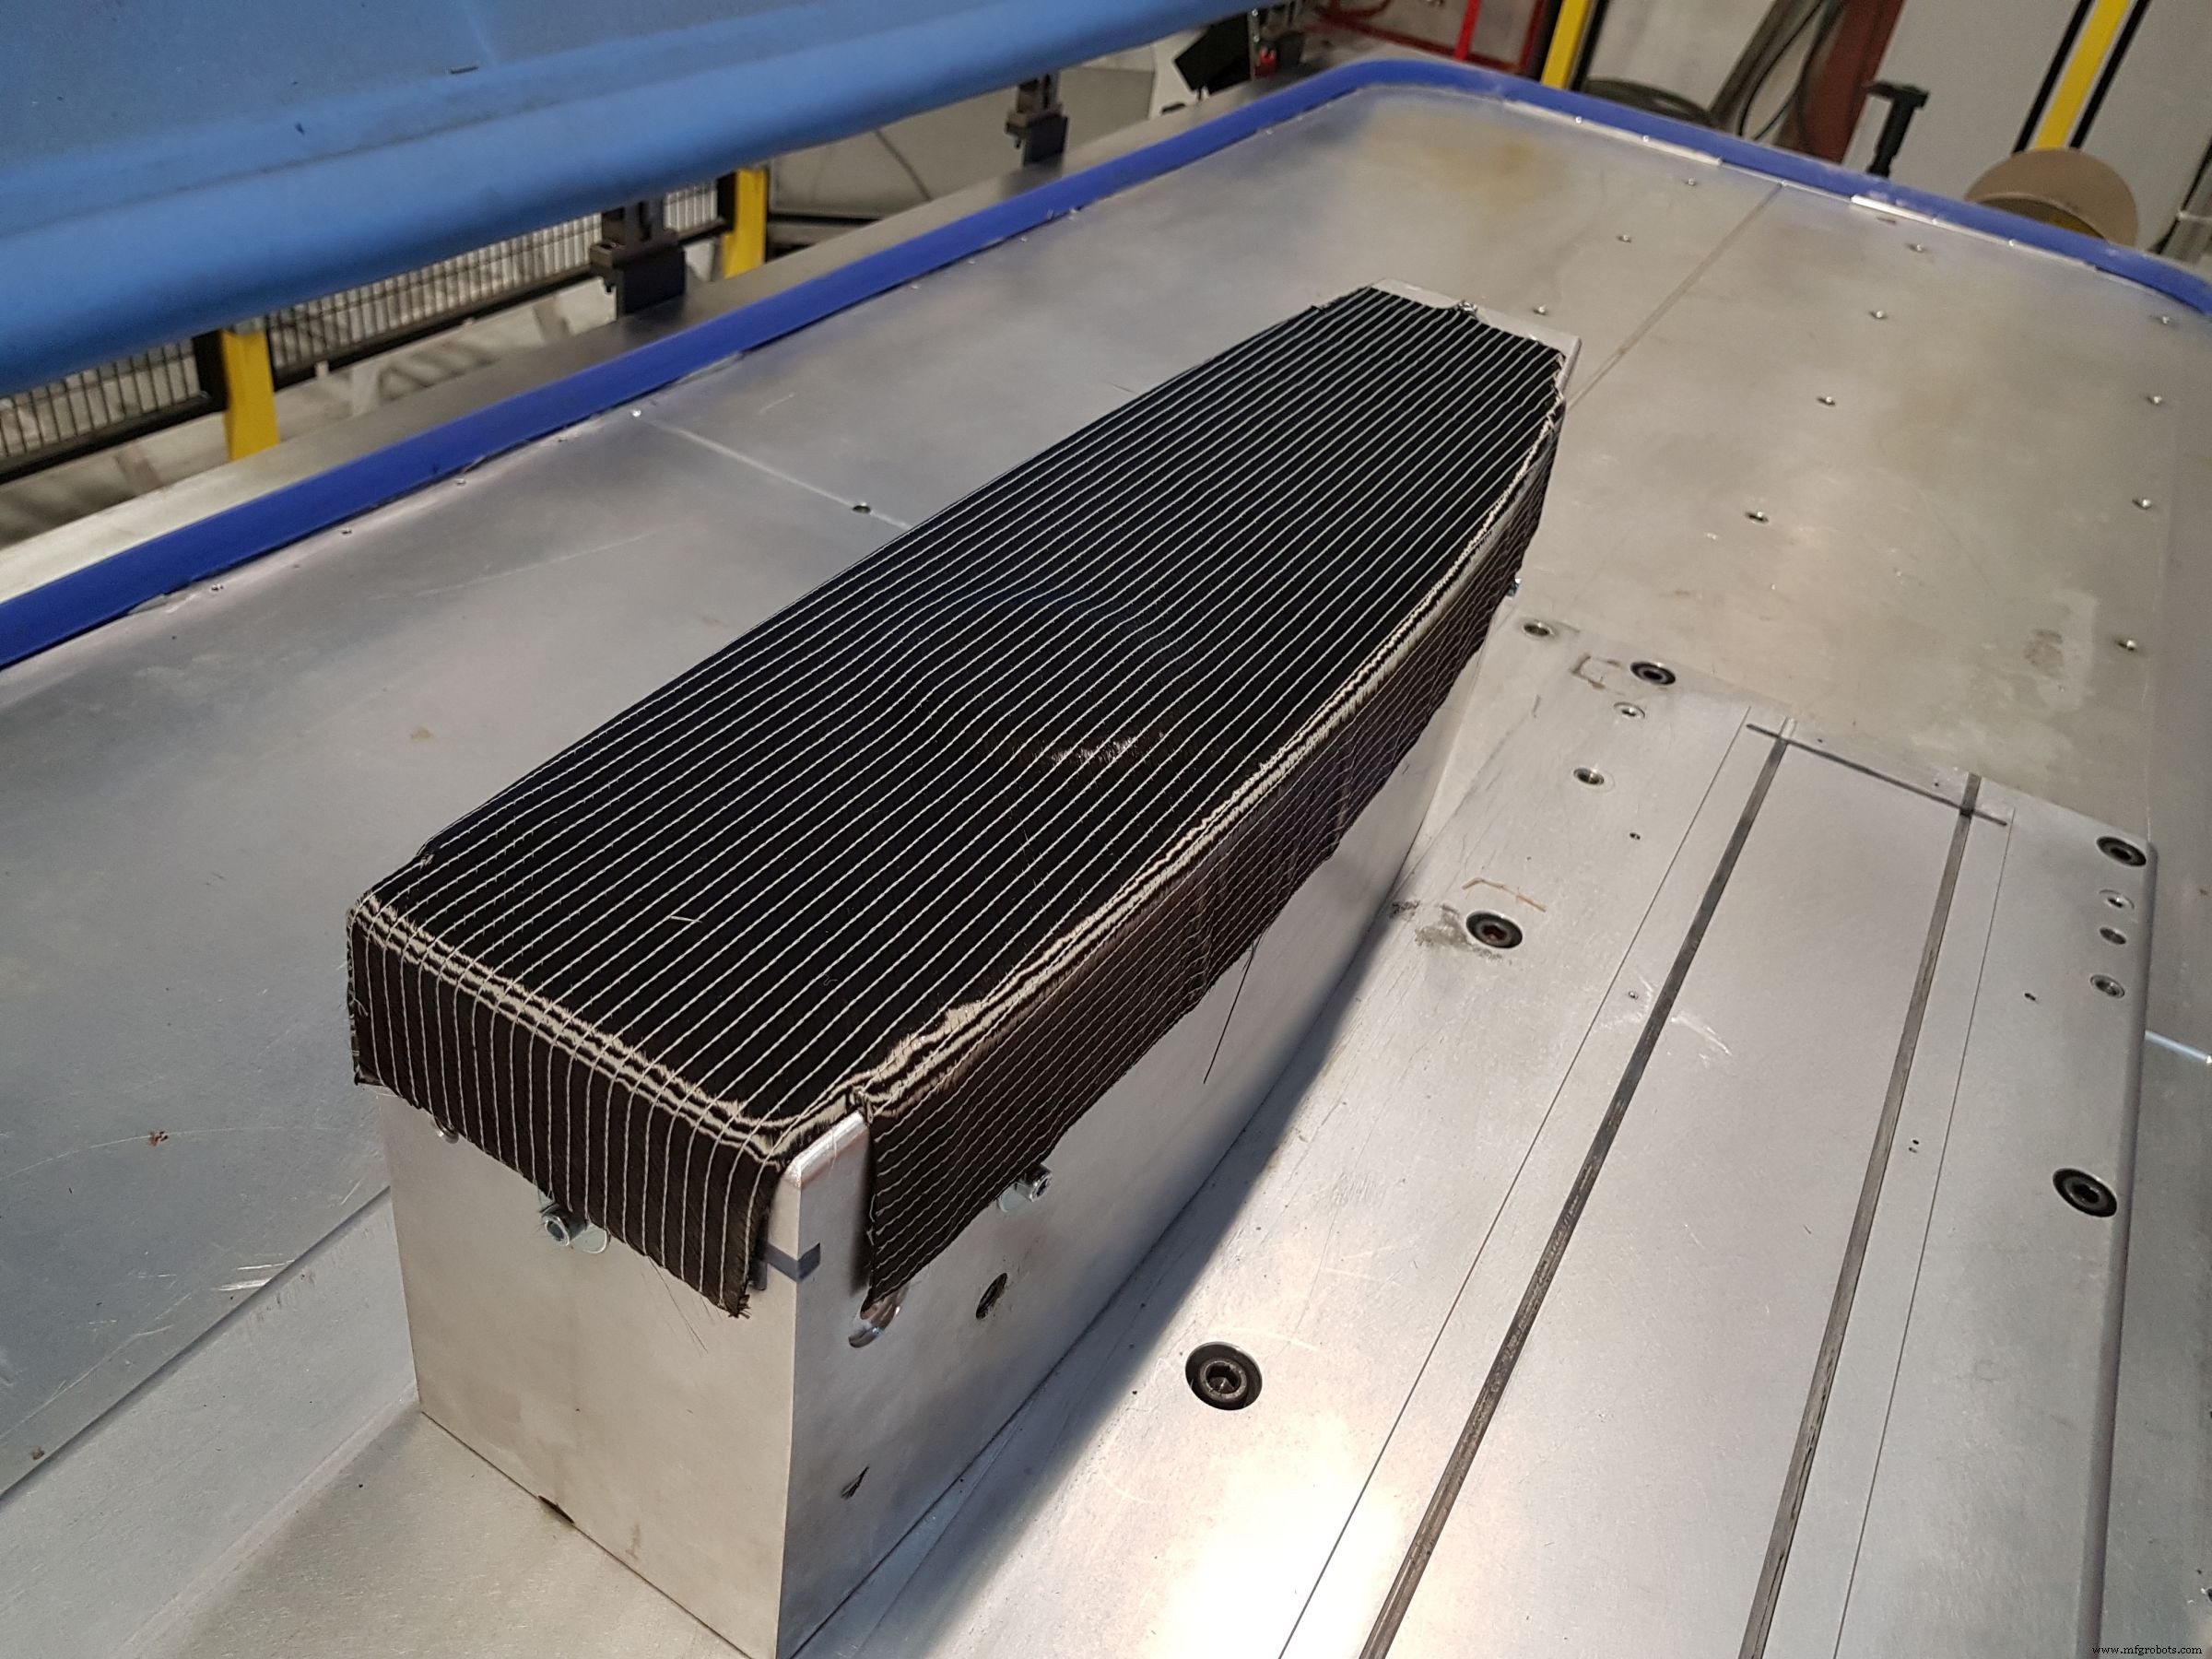
Schritt 6. Ein Roboter platziert geschnittene Lagen auf dem beheizten Preform-Werkzeug. Alle 5-8 Lagen wird ein beheiztes Debulking durchgeführt, um den Preform zu kompaktiieren.
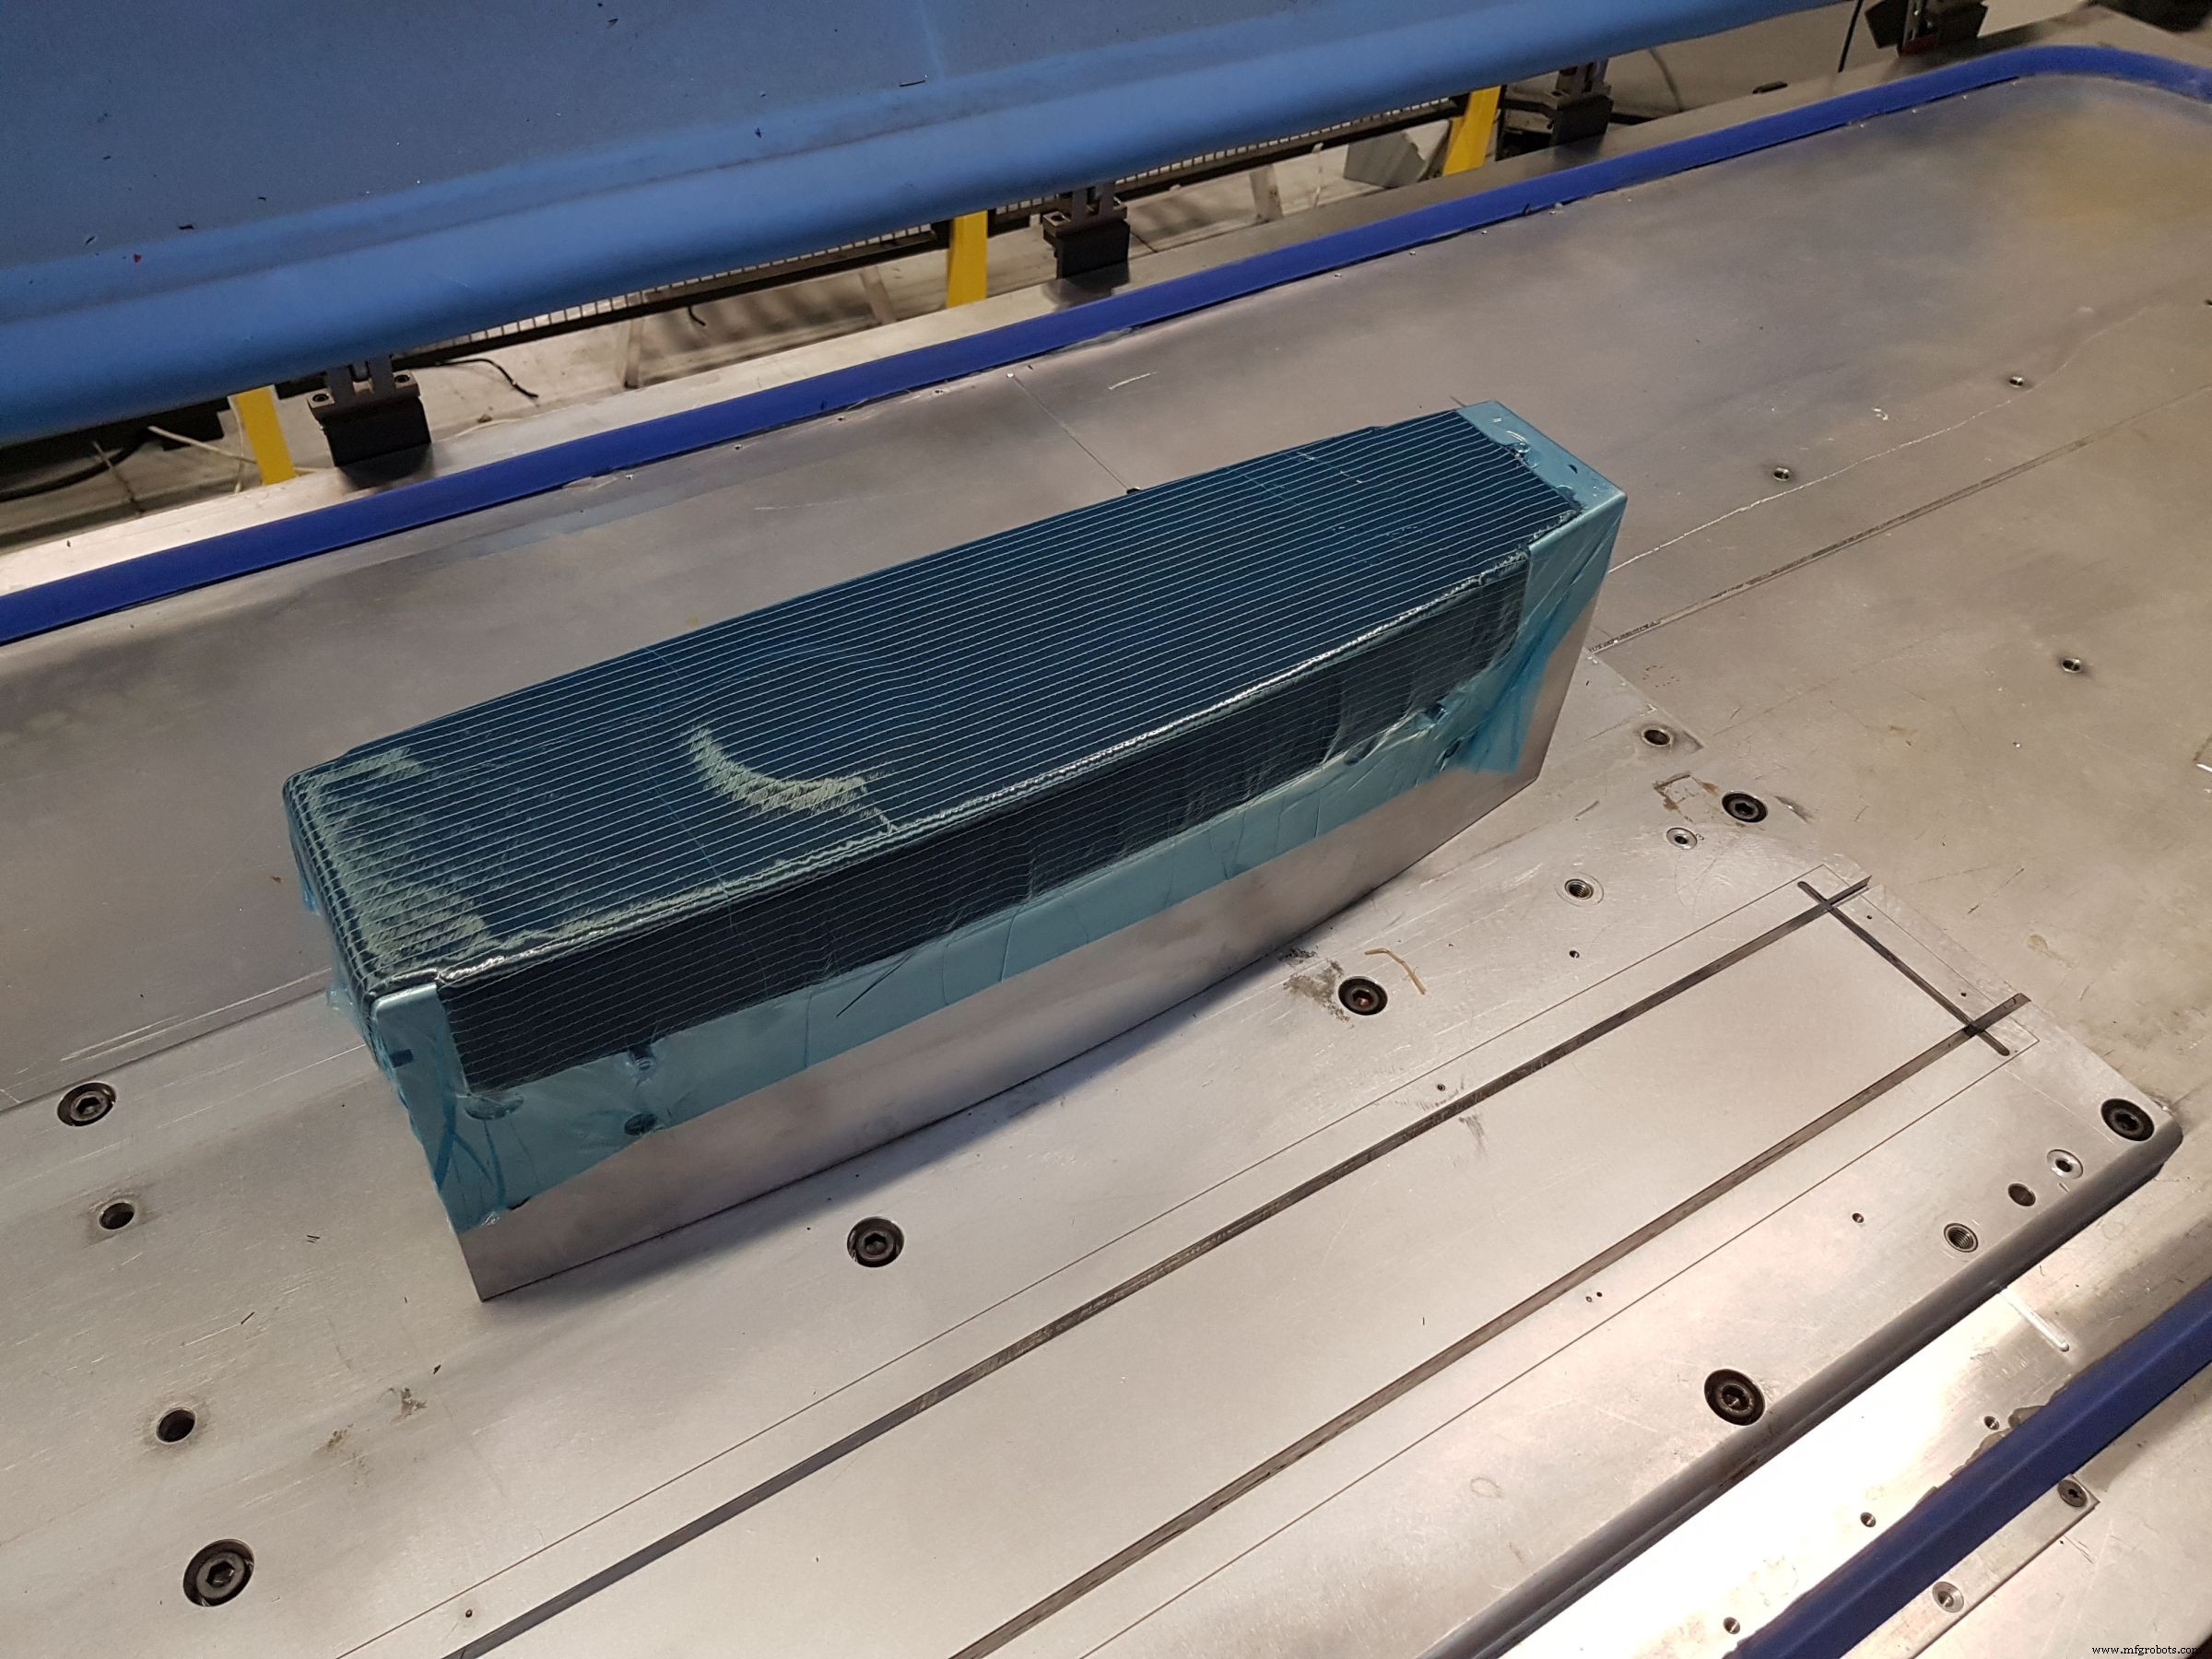
Vor dem Debulking wird blaue Trennfolie appliziert.
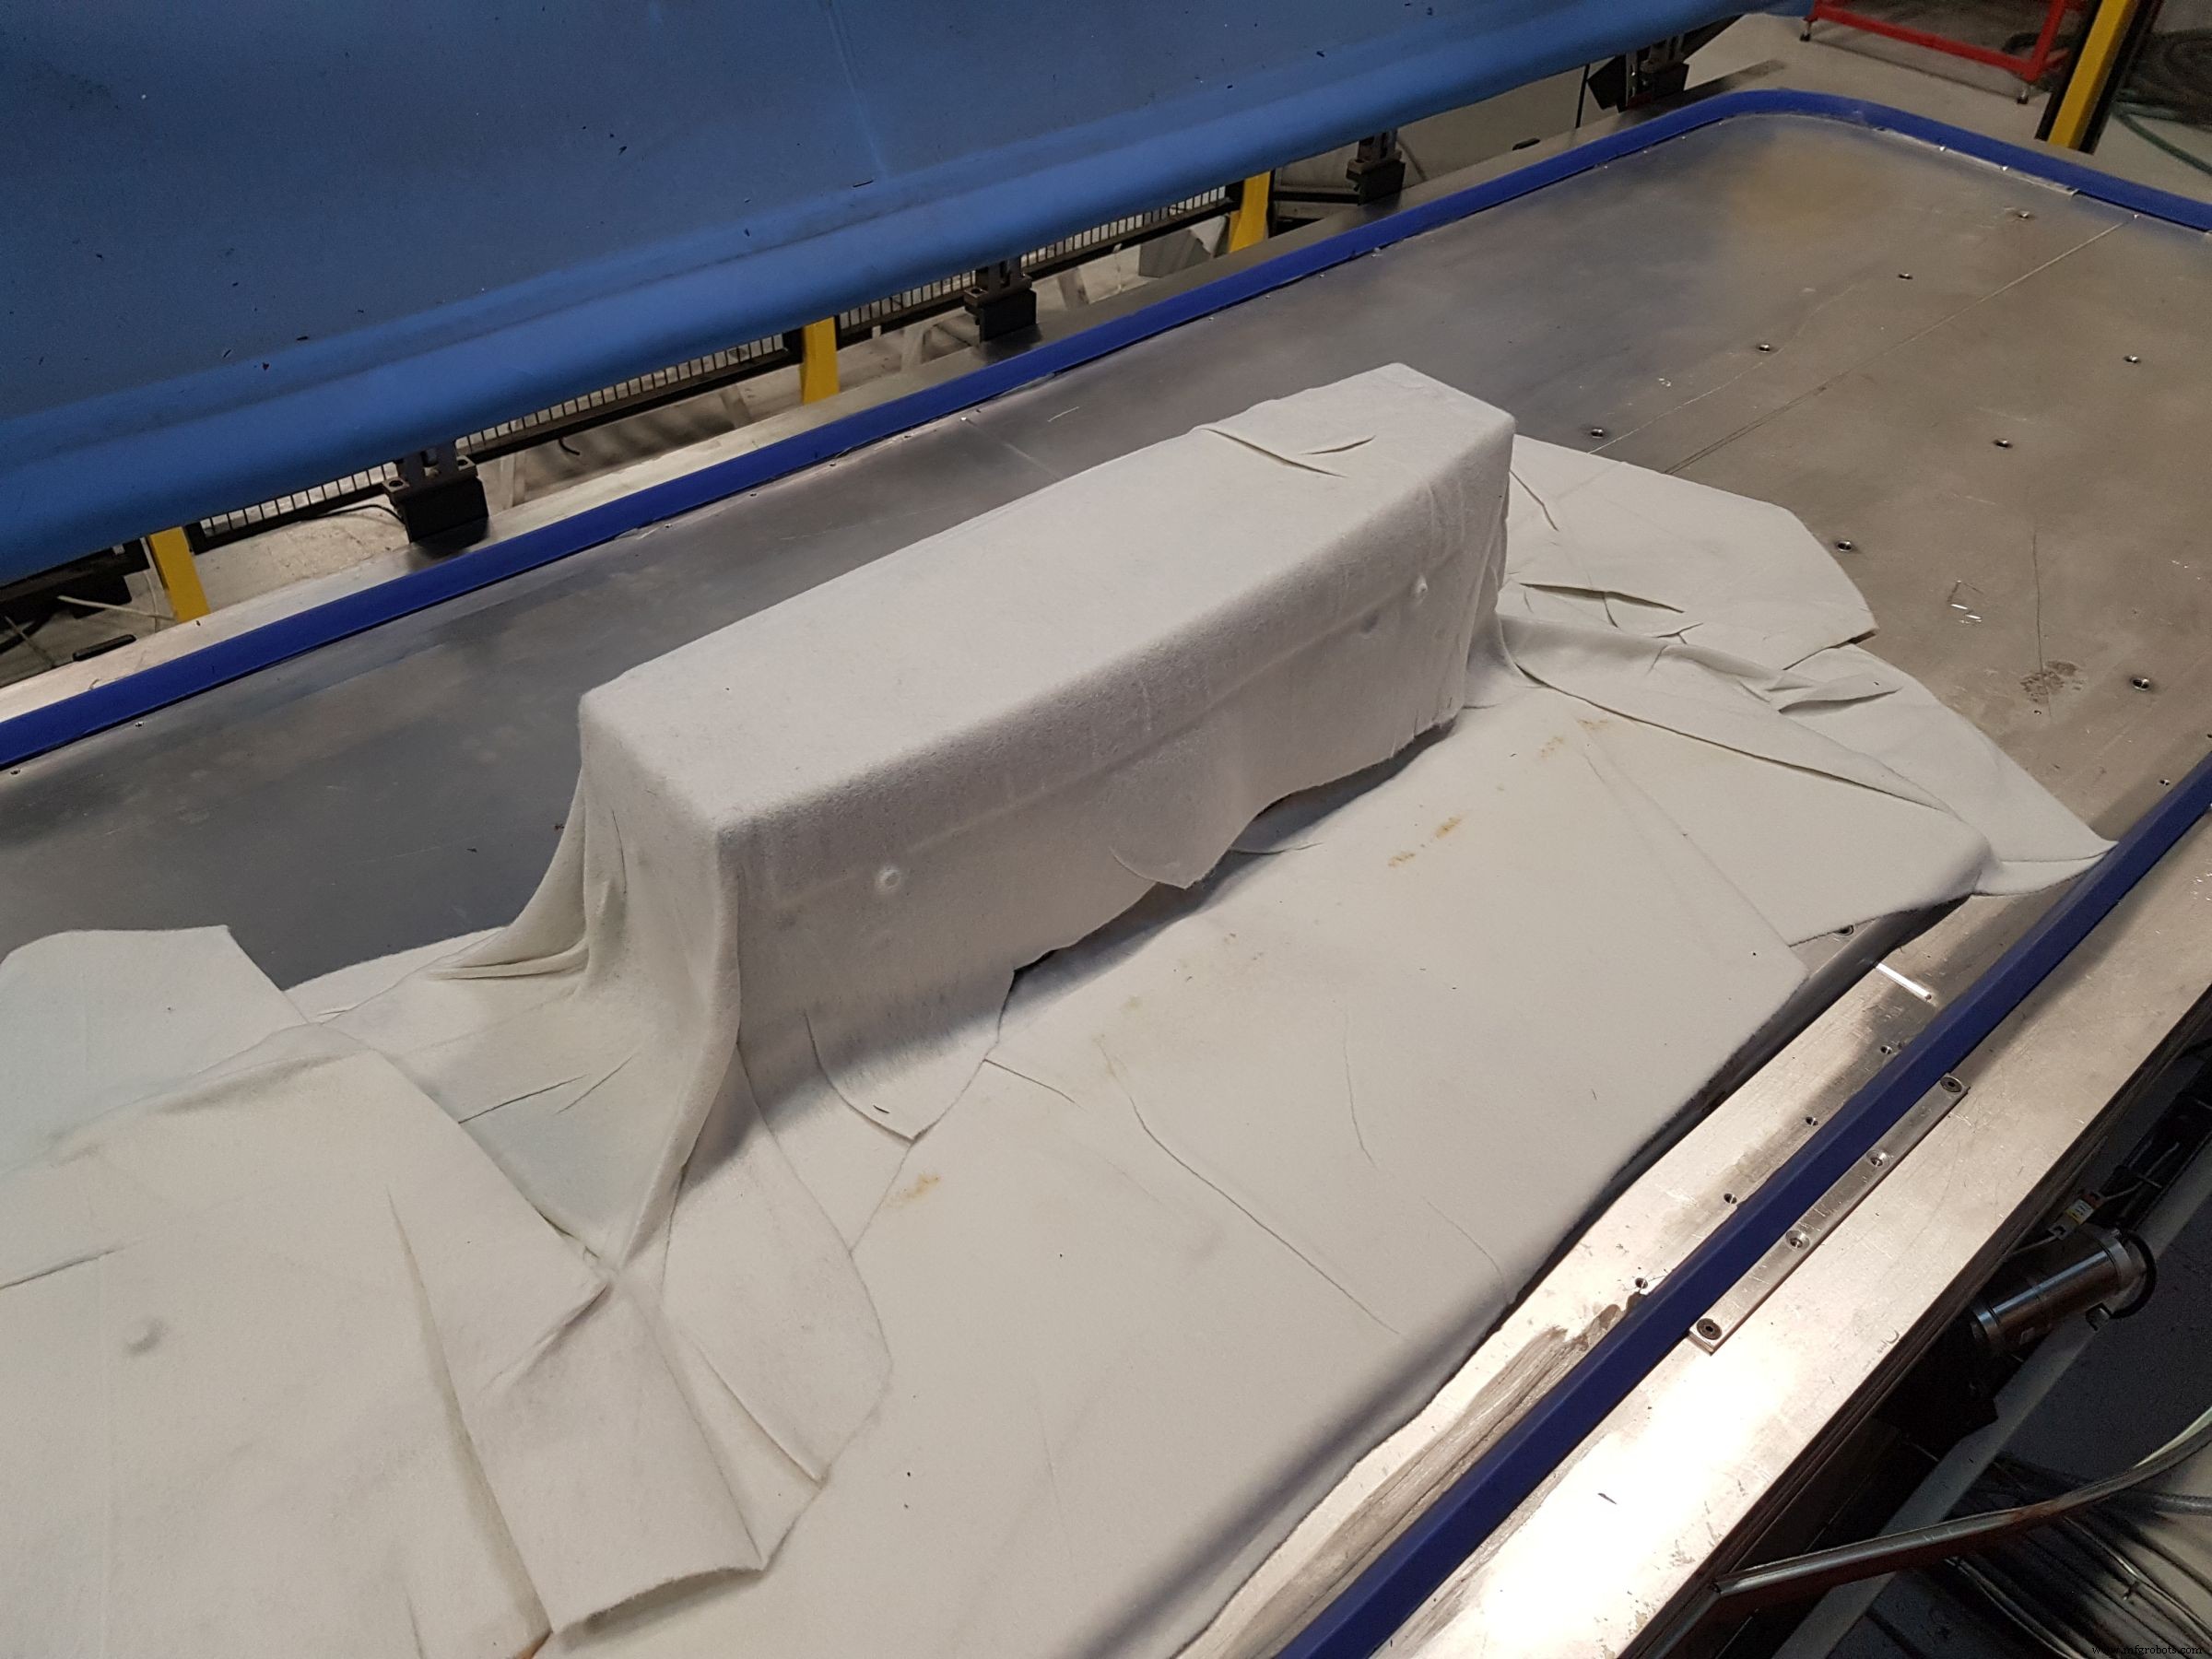
Breather wird zur Luftabsaugung über den Preform verwendet.
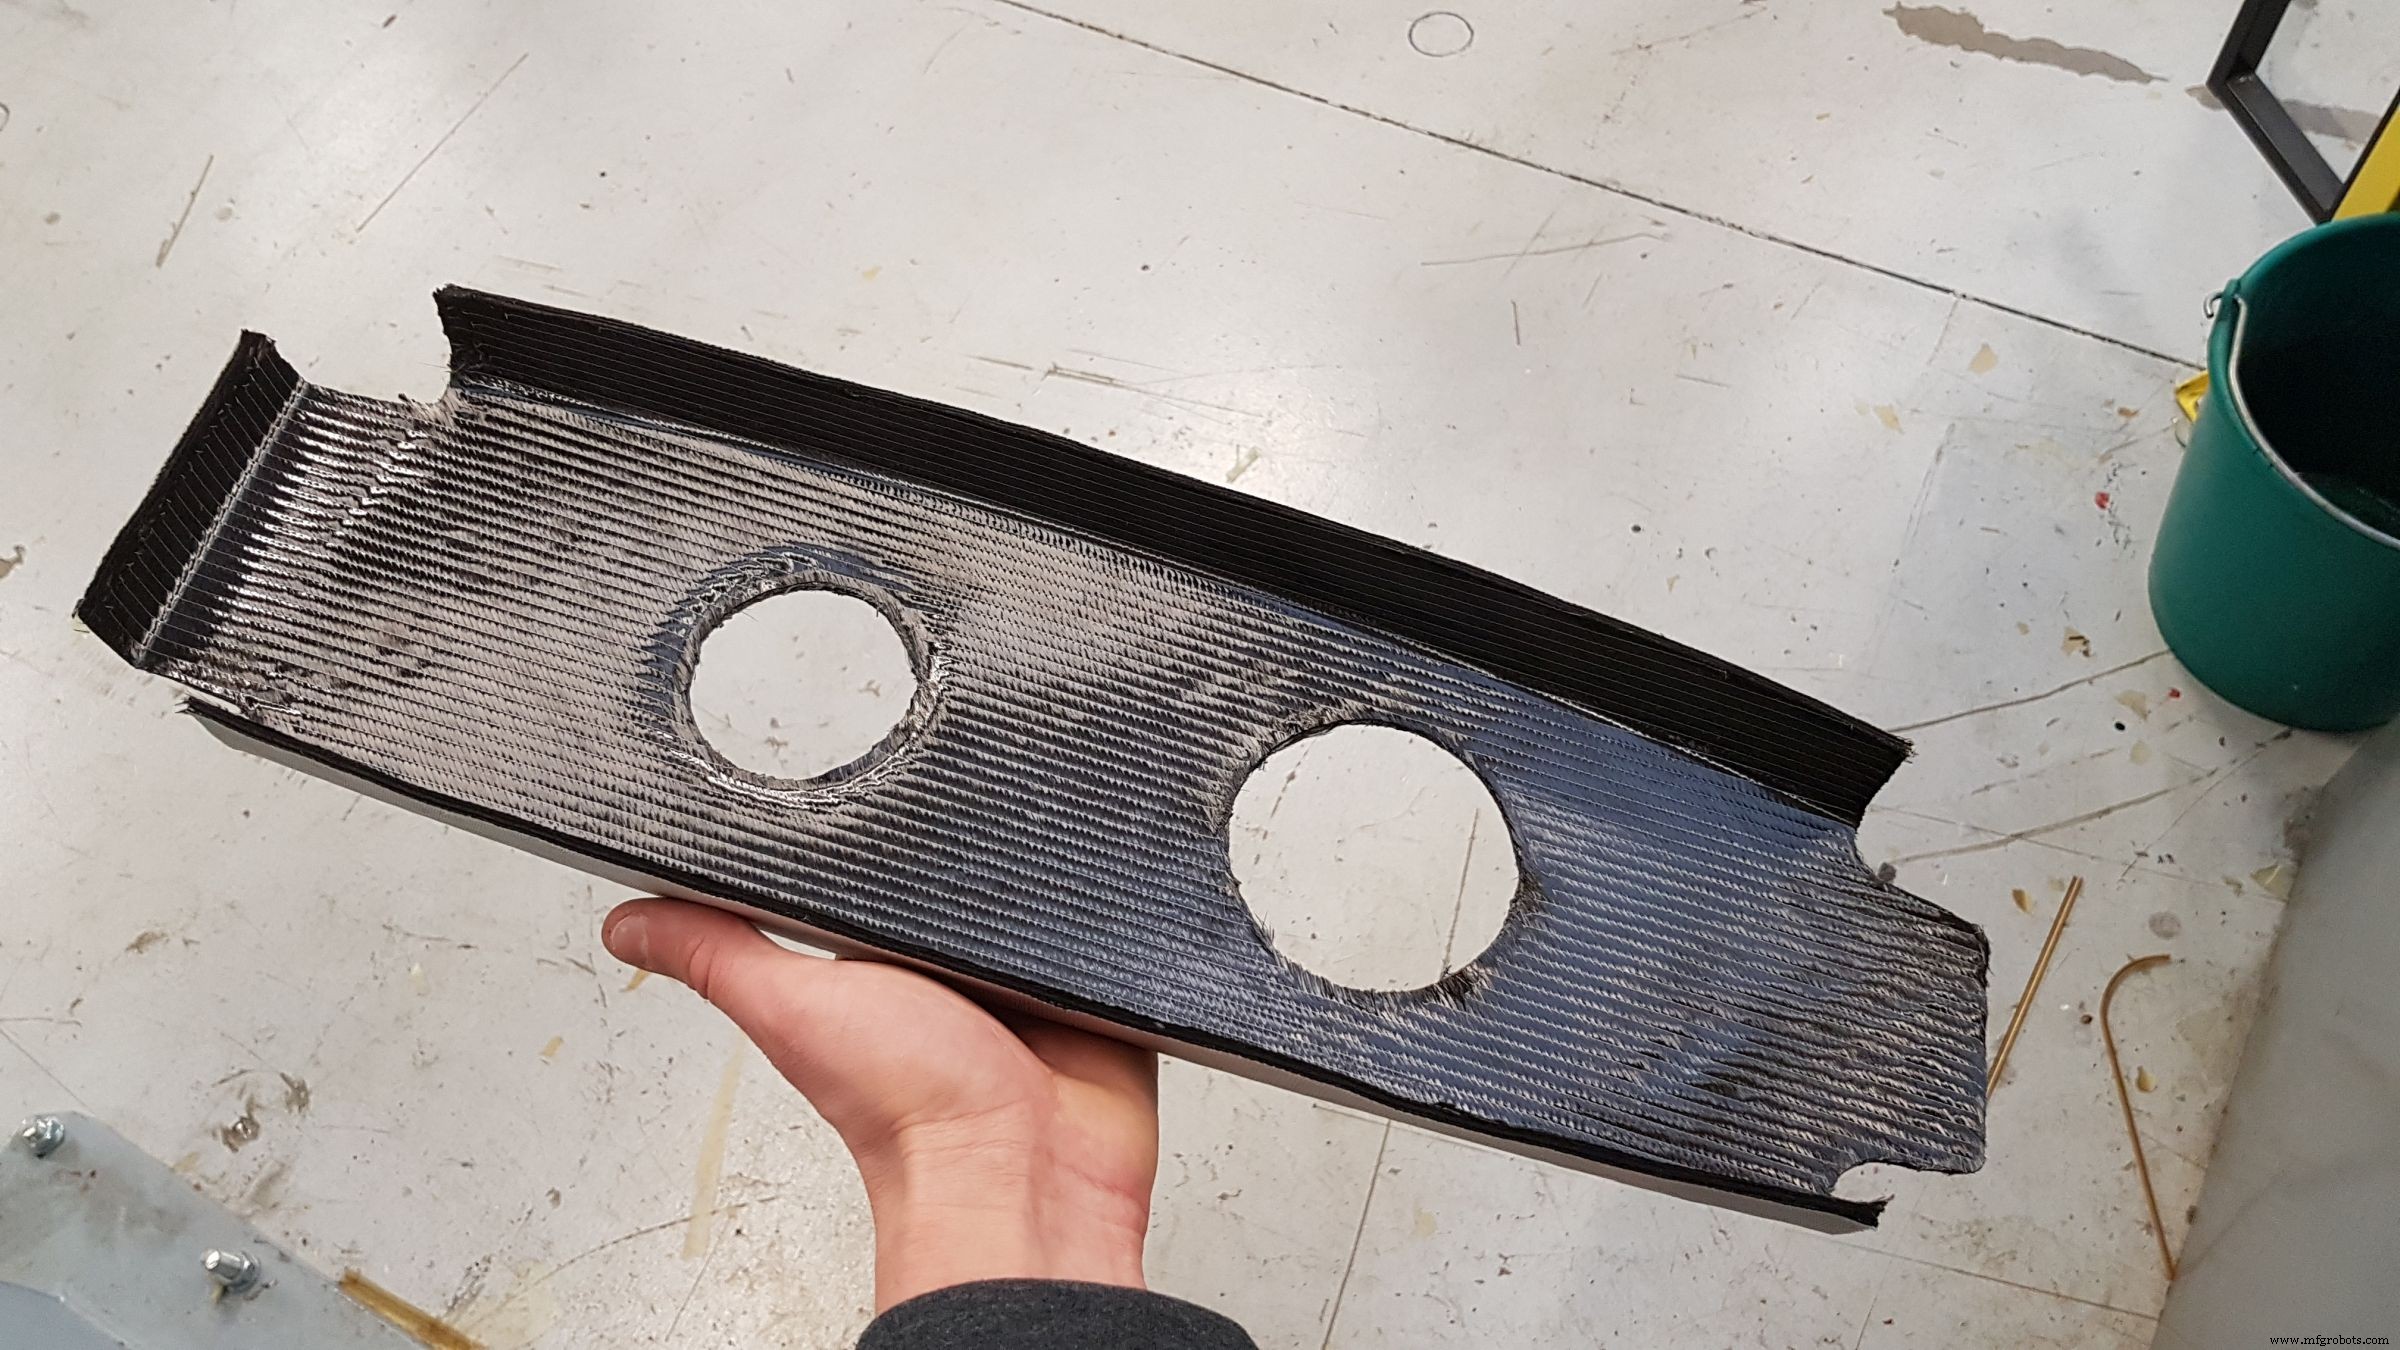
Nach finalem Debulking wird der Preform auf dem Werkzeug gekühlt und Ausbrüche getrimmt.
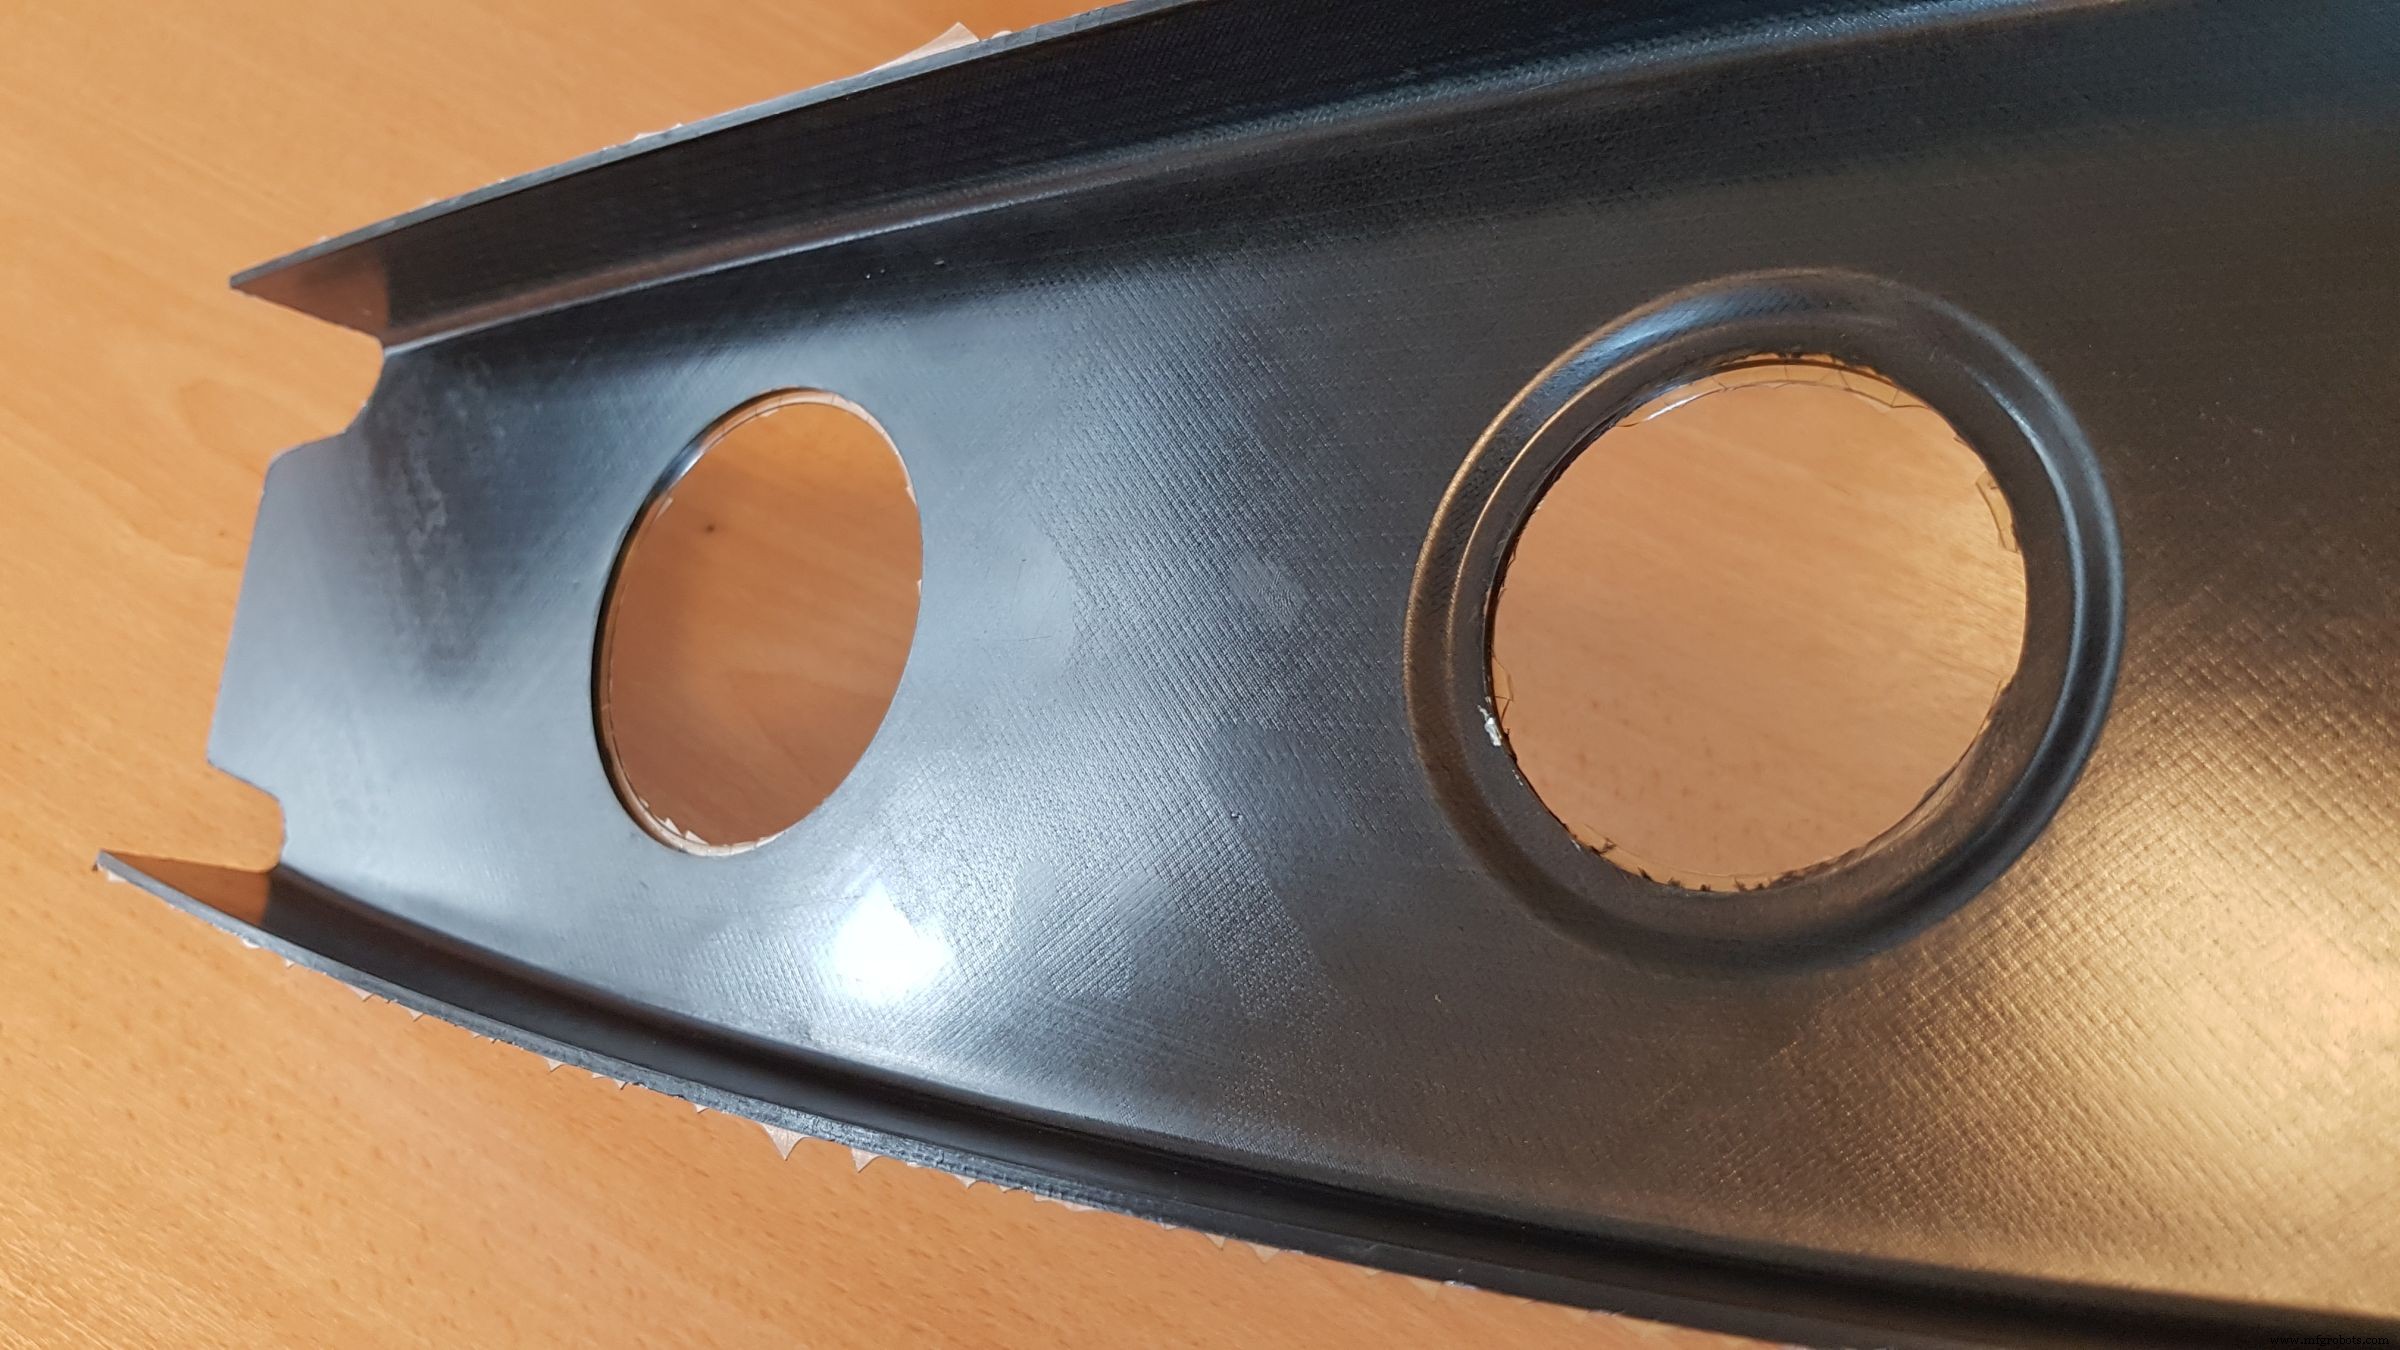
Schritt 10. Der Rippen-Preform wird mittels RTM und Epoxidharz geformt.
Previous Next
„Wie viele Lagen man auf einmal kompaktiieren kann, hängt von Material und Bauteilgeometrie ab“, erklärt Chevallet. „Bei Teilen mit geringer Krümmung, wie einer Flügelhaut, könnte man möglicherweise alle 50 Lagen kompaktiieren. Die OPTICOMS-Rippe hat jedoch 90-Grad-Winkel, und der Test-I-Träger-Stringer hat T-Profile, daher muss man vorsichtig sein, um Falten in den Lagen während des Preformens zu vermeiden.“ Er fügt hinzu, dass solche komplexen Geometrien möglicherweise alle 5-8 Lagen Kompaktierung erfordern, aber dennoch Teil eines hochvolumigen, industrialisierten Prozesses sein können: Lagen stapeln, 2-minütiges HDF-Kompaktieren, wieder öffnen und weiter stapeln, gefolgt von wiederholten Kompaktierungszyklen mit finaler Kühlung des Preforms auf dem Werkzeug vor Transfer in die RTM-Form.
Faser
- Hot Dogs: Geschichte, Produktion, Nährwerte und Zukunftstrends
- Wie heiß wird ein Plasmaschneider? Extreme Temperaturen beim Metallschneiden verstehen
- Warmgewalzte Stahlsorten & Anwendungen – Ein umfassender Leitfaden
- Blechumformung: Techniken & Anwendungen für die moderne Fertigung
- AISI 1008 Warmgewalzter Stahl – Umfassende Eigenschaftsübersicht
- AISI 1015 Warmgewalzter Stahl – Eigenschaften und Anwendungen
- AISI 1017 Warmgewalzter Stahl – Eigenschaften und Anwendungen
- AISI 1006 Warmgewalzter Stahl – Eigenschaften und Leistung
- AISI 1010 Warmgewalzter Stahl: Eigenschaften & Anwendungen
- AISI 1012 Warmgewalzter Stahl: Eigenschaften & Spezifikationen