



DLR Institut für Bauweisen und Strukturtechnik treibt Thermoplast-Composite-Rumpf-Technologie voran
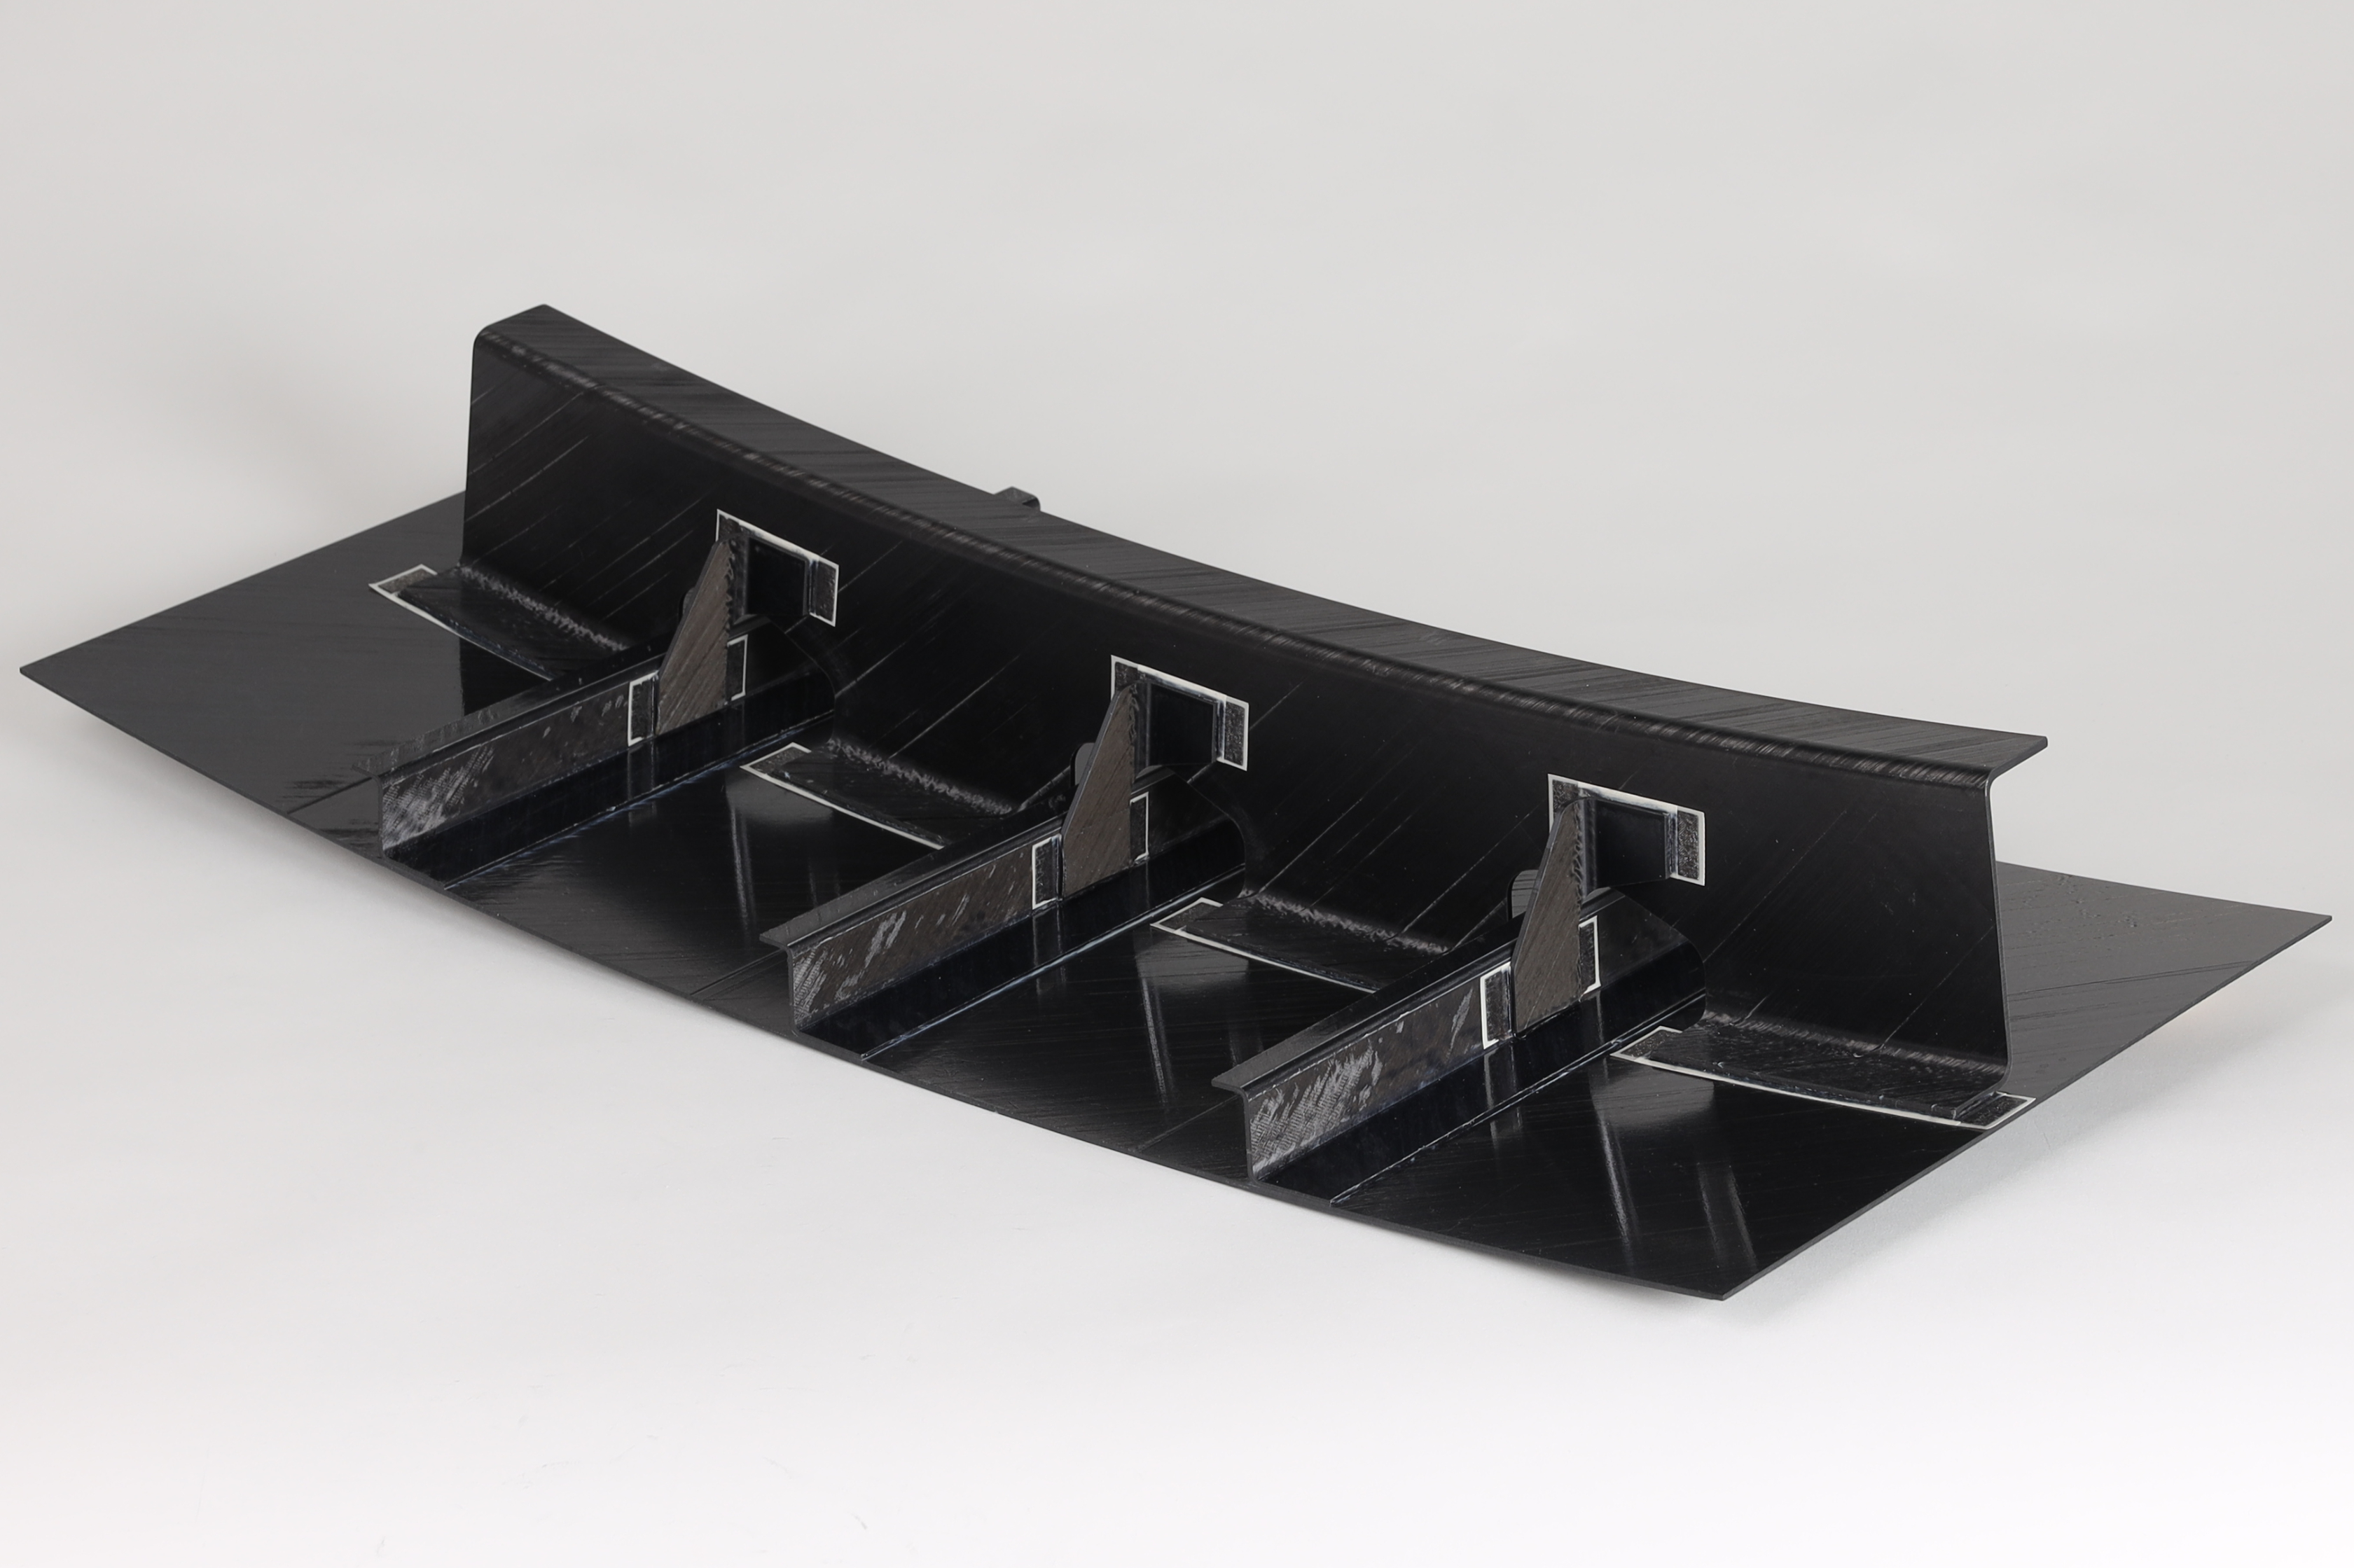
Im Rahmen des „LuFoV-3 TB-Rumpf“-Projekts wird die autoklavfreie Konsolidierung von Thermoplast-Prepreg-Laminaten und Widerstandsschweißen als Technologiebausteine für zukünftige Flugzeugstrukturen weiterentwickelt und validiert. Diese Arbeit wird vom Deutschen Zentrum für Luft- und Raumfahrt (DLR), Institut für Bauweisen und Strukturtechnik (Institut BT) in Stuttgart, in Zusammenarbeit mit Partnern aus der Luftfahrtindustrie, einschließlich Airbus und anderen Forschungsinstituten, durchgeführt.

Das DLR Institut BT hat eine vollständig integrierte Rumpfkreuzung demonstriert, bestehend aus Außenhaut, Stringern, Spanten und Klebeln. Der Demonstrator basiert auf einer Out-of-Autoclave (OOA) konsolidierten gekrümmten Außenhaut mit ko-konsolidierten Stringern und Integration von Spanten und Klebeln mittels Widerstandsschweißen. Die Schweißnähte wurden durch mechanische Tests charakterisiert und die Schweißnaht wurde weiter mittels Optischem Mikroskop untersucht.
TB-Rumpf reift OOA-Konsolidierung und Schweißen
State of the Art für die Konsolidierung großflächiger Bauteile aus endlosfaserverstärkten Hochtemperatur-Thermoplasten (z. B. Polyaryletherketon oder PAEK) ist die Autoklavkonsolidierung. Durch ein optimiertes Prozess-Setup und maßgeschneiderte Prozesssteuerung ist es jedoch möglich, vollständige Konsolidierung nur durch Temperatur und Vakuumdruck zu erreichen. Der Einsatz von selbstbeheizten Werkzeugen oder Öfen kann den Bedarf an einem Autoklav eliminieren und somit Kostenvorteile generieren. Das TB-Rumpf-Projekt zielt darauf ab, das als VCT (Vacuum Consolidation Technique) bezeichnete Verfahren zu reifen und die Prozessgrenzen zu bestimmen, einschließlich der maximal möglichen Laminatdicke.
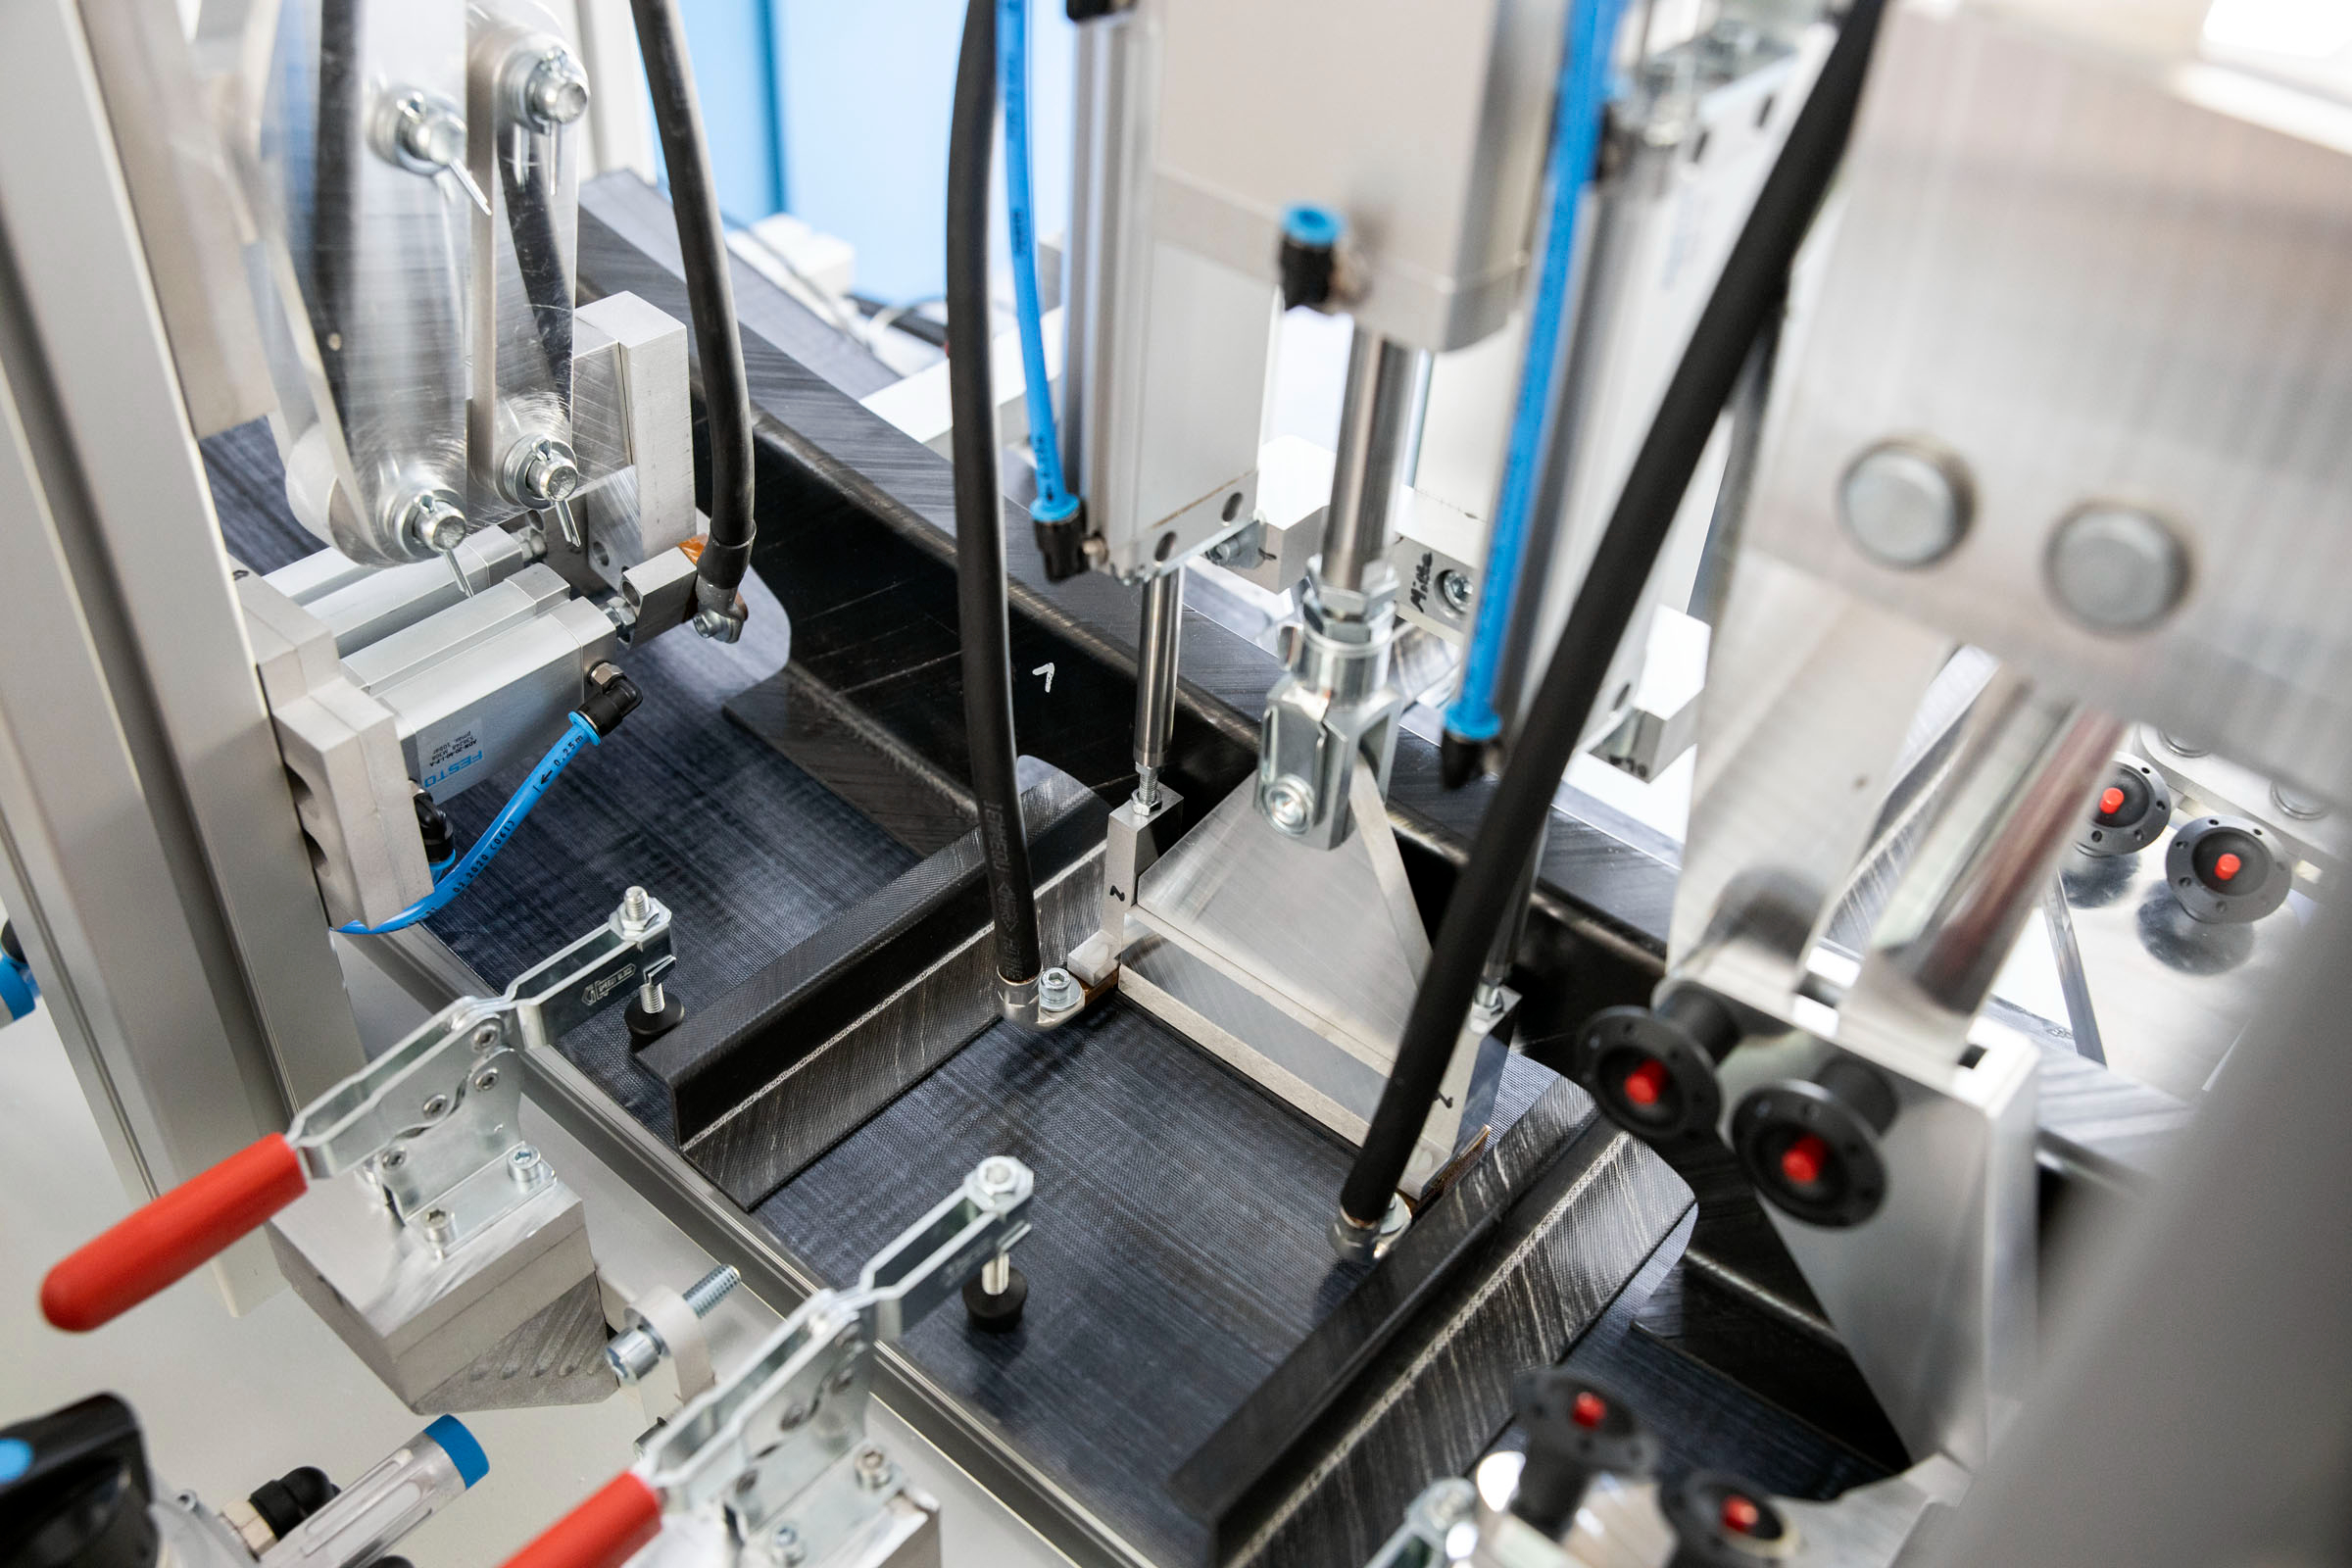
Eine weitere Schlüsseltechnologie für zukünftige Anwendungen fortschrittlicher Thermoplast-Composites ist das Schweißen für die Montage. DLR und Airbus haben Widerstandsschweißen als führende Technologie identifiziert, da es hochfeste Strukturen ermöglicht. Innerhalb des TB-Rumpf-Projekts werden der Widerstandsschweißprozess und die notwendigen Schweißelemente optimiert. Die resultierenden Demonstratoren werden strukturell getestet, um die mechanische Leistung der Verbindung und der geschweißten Verbundlaminate zu validieren.
Untersuchung der Vakuum-Konsolidierungstechnik (VCT)
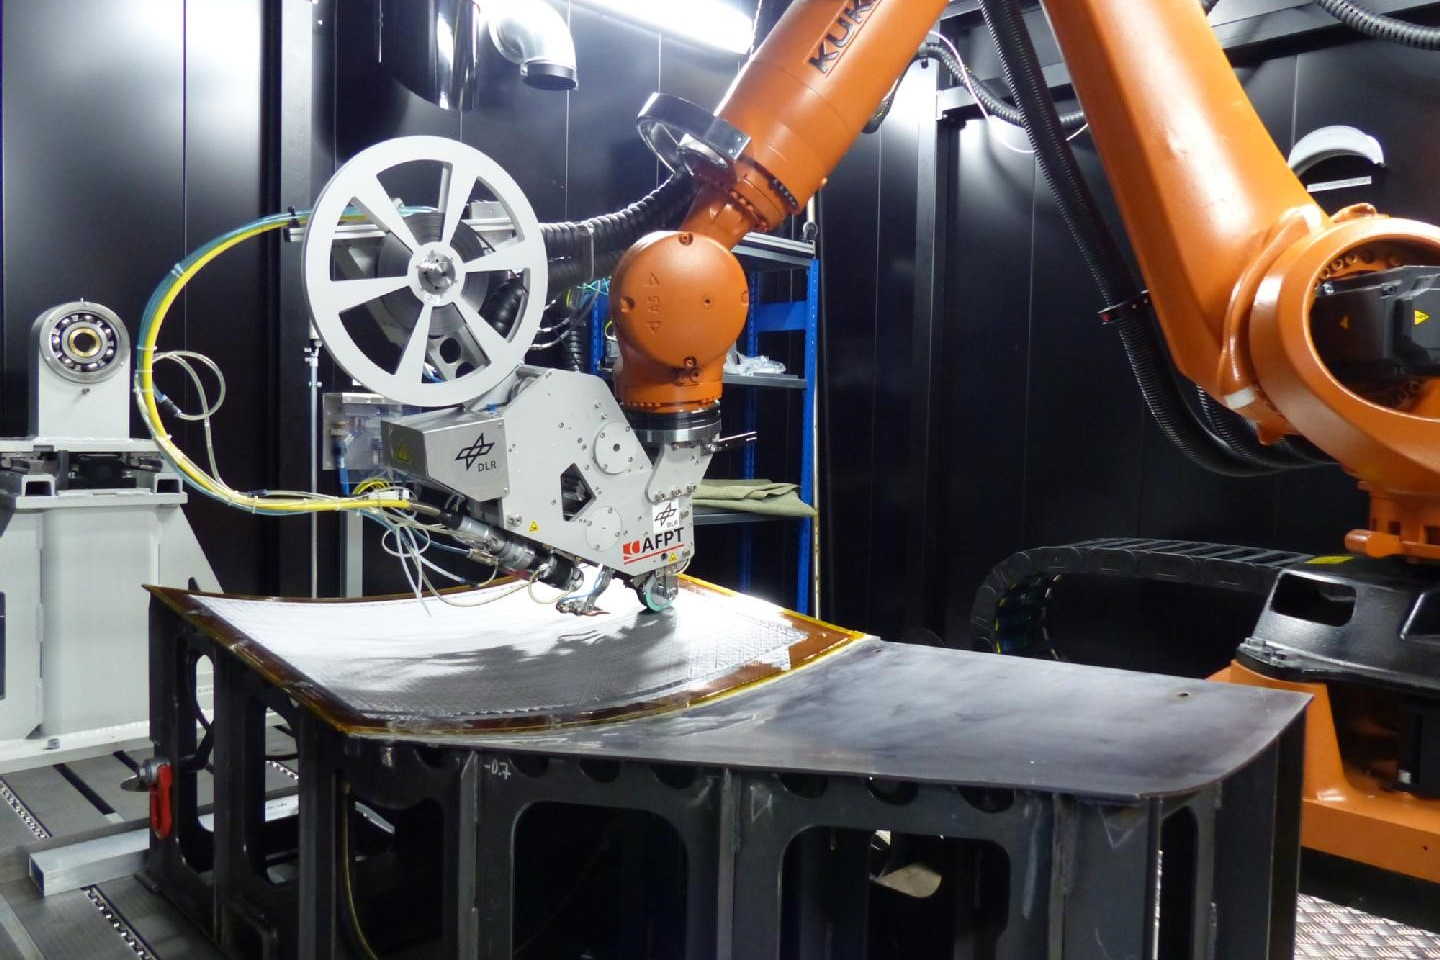
Matthias Horn, Projektleiter am DLR Institut BT, erklärt, dass der TB-Rumpf-Demonstrator unidirektionale kohlefaserverstärkte Low-Melt-Polyaryletherketon (LM-PAEK) Bänder verwendet. Dieses Thermoplast-Composite-Band wird mittels Automatisierter Faserablage (AFP) verarbeitet, realisiert durch einen KUKA (Augsburg, Deutschland) Roboter mit AFPT (Doerth, Deutschland) Endeffektor und 6-kW-Laser zur Band-Erwärmung.
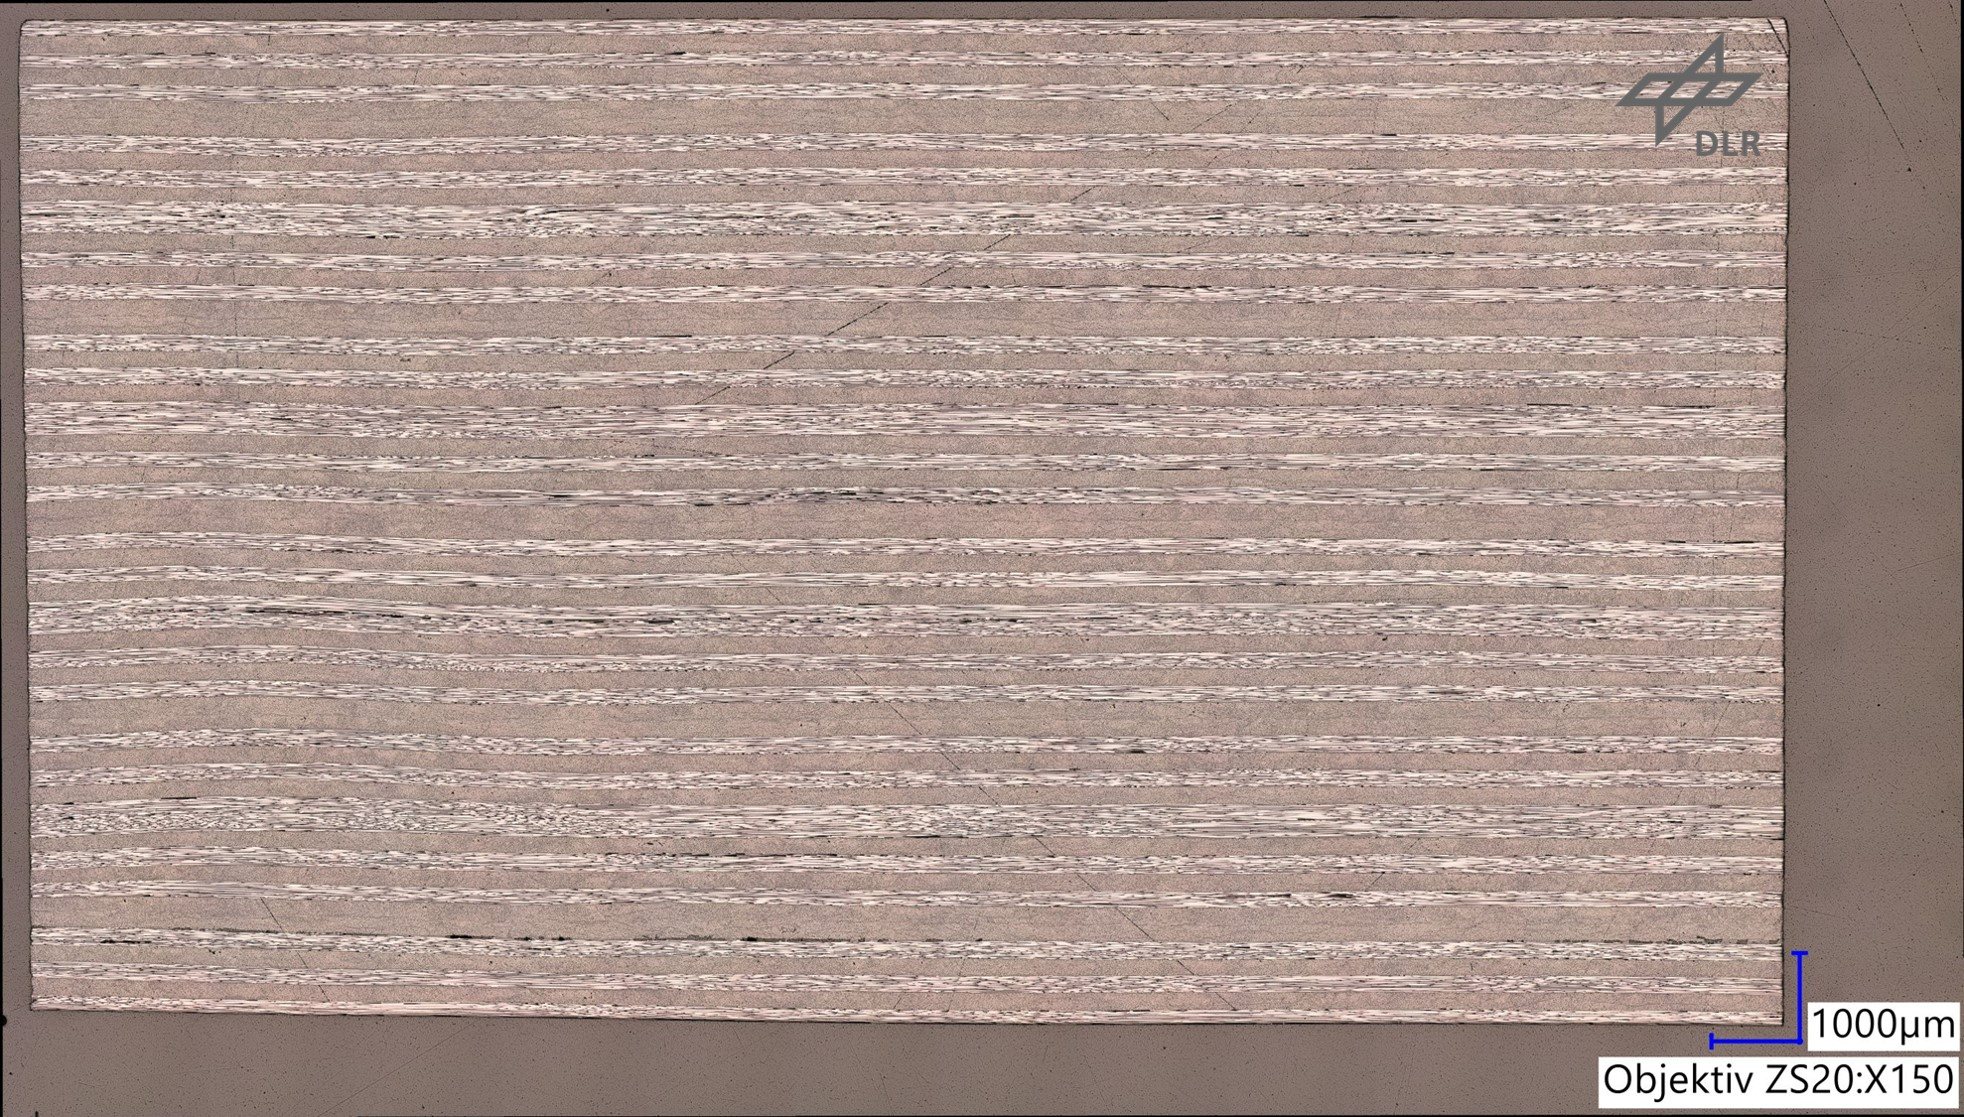
OOA-Konsolidierung mittels VCT: „Ziel war es, die Machbarkeit dieses Verfahrens für dicke Laminate zu validieren“, sagt Georg Doll, Institutsforscher und TB-Rumpf-Leiter für Konsolidierung. „Wir haben gute Ergebnisse für Laminate bis 11 mm Dicke ohne Poren oder andere Unvollkommenheiten gezeigt, validiert durch Mikroschliffquerschnitte und Ultraschallprüfung. Die Schlüssel zu diesem Erfolg sind ein optimiertes VCT-Setup, ein maßgeschneiderter Heizzyklus und homogene, konsistente Prepreg-Qualität.“

OOA-Ko-Konsolidierung von Steiferelementen: Neben der Verwendung von VCT für die Fertigung von Rumpf-Außenhautpaneelen ohne Autoklav hat das TB-Rumpf-Projekt auch die Ko-Konsolidierung für die direkte Integration der Stringer-Steiferelemente mit der Außenhaut während eines einzigen VCT-Prozesszyklus erfolgreich entwickelt.
AFP-Ablage gekrümmter und doppelt gekrümmter Formen: Laserbasierte AFP als komplementärer Prozess zu VCT wurde untersucht, einschließlich Prozess- und Materialgrenzen (z. B. maximales Bandsteuern), durch die Herstellung doppelt gekrümmter Laminate von ca. 800 x 1200 mm. Die Ergebnisse dieser Fertigungstests können genutzt werden, um OOA-Konsolidierung sowie In-situ-Konsolidierung voranzutreiben, die während der AFP ohne nachgelagerten Prozessschritt erreicht wird.

Widerstandsschweißen
„Um strukturelle Rumpfelemente zu integrieren und damit die Produktion zukünftiger Thermoplast-Rumpfkonzepte machbar zu machen, untersuchten wir Widerstandsschweißen hinsichtlich erhöhter Prozessrobustheit und optimierter Festigkeitswerte“, sagt Simon Bauer, Institutsforscher und TB-Rumpf-Leiter für Schweißen. „Der Fokus lag auf einem optimierten Schweißelement-Setup, basierend auf Kohlefaser als Heizelement, und verbesserter elektrischer Leitfähigkeit, in Kombination mit den am besten geeigneten Schweißparametern wie Heizzyklus, Temperatur, Druck, Strom und Spannung.“ Widerstandsschweißen wurde verwendet, um die Klebel an sowohl Spanten als auch Stringer anzubringen; es wurde auch verwendet, um den Spant an die Außenhaut anzubringen.
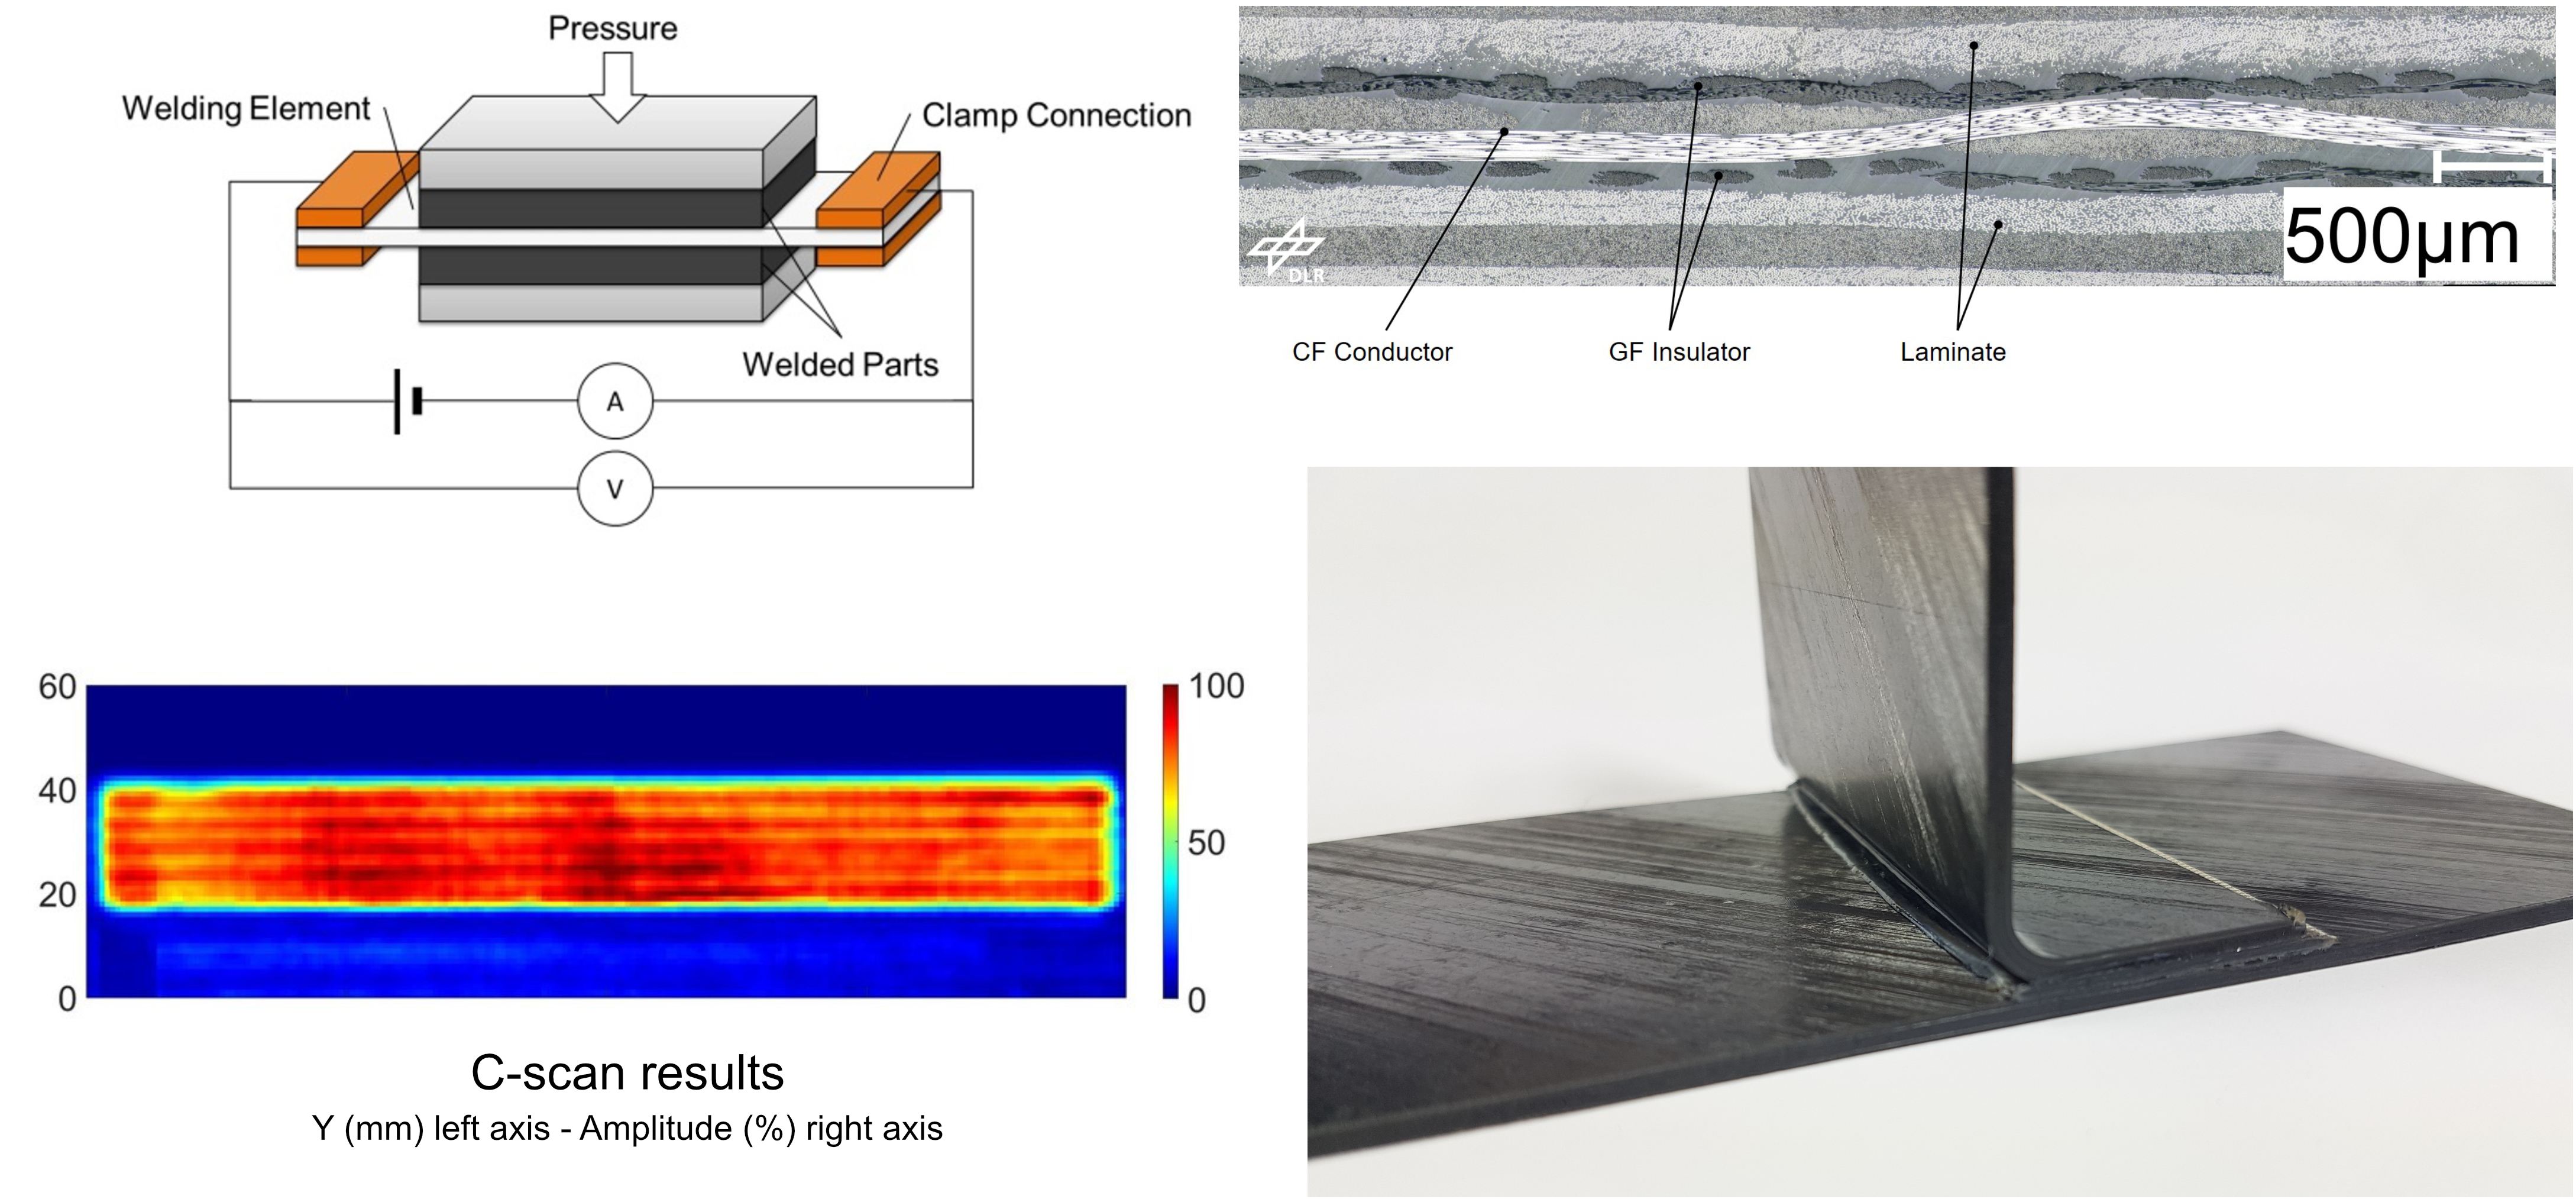
Technologiebausteine für kommende Rumpfdesigns
„Aufgrund der demonstrierten Technologiereife können sowohl Out-of-Autoclave-Konsolidierung als auch Widerstandsschweißen eine wichtige Rolle für zukünftige Rumpfdesigns spielen“, unterstreicht Dr. Paul Jörn, Leiter des entsprechenden Airbus-Projekts.
Um die Technologien noch näher an die industrielle Anwendung zu bringen, werden in naher Zukunft weitere herausfordernde Aspekte untersucht. Für die Vakuumkonsolidierung werden Größen-Skalierung und Übertragung auf doppelt gekrümmte Konturen im Fokus stehen. Für Widerstandsschweißen werden Toleranzaspekte sowie Automatisierungsaspekte adressiert.
Die hier präsentierten Ergebnisse wurden im TB-Rumpf-Forschungsprojekt (FKZ: 20W1721D) im Rahmen des Luftfahrtforschungsprogramms V-3 erzielt, gefördert vom Bundesministerium für Wirtschaft und Energie.
Für weitere Informationen besuchen Sie bitte dlr.de/bt.
Harz
- Thermoplaste: Die clevere Wahl für Pumpen- & Ventilzuverlässigkeit
- Solvay verbessert Thermoplast-Composite-Produktion mit neuer Greenville-Anlage
- RECONTRAS Projekt fördert Mikrowellen- & Laserschweißen für recyclingfähige Verbundwerkstoffproduktion
- Thermoplast-Bänder: Innovationstreiber für Composite-Flugzeugstrukturen
- Tragbare Reparatursets vereinfachen In-Feld-Wartung von Verbundwerkstoffstrukturen
- Fortschrittliche Composite-Isogrid-Strukturen durch modernste Ablagerungs-Technologie
- Revolutionierung chirurgischer Arbeitsplätze: Neues Composite-Tischdesign steigert Effizienz und Röntgentransparenz
- Wing of Tomorrow Rippen: One-Shot, Thermoplastisch und OOA-Konsolidierung für nächste Flugzeuggeneration
- Hexcel und Arkema starten HAICoPAS zur Revolutionierung von Carbonfaser-Thermoplast-Verbunden
- Expertenleitfaden zum Schweißen thermoplastischer Verbunde