



Tragbare Reparatursets vereinfachen In-Feld-Wartung von Verbundwerkstoffstrukturen
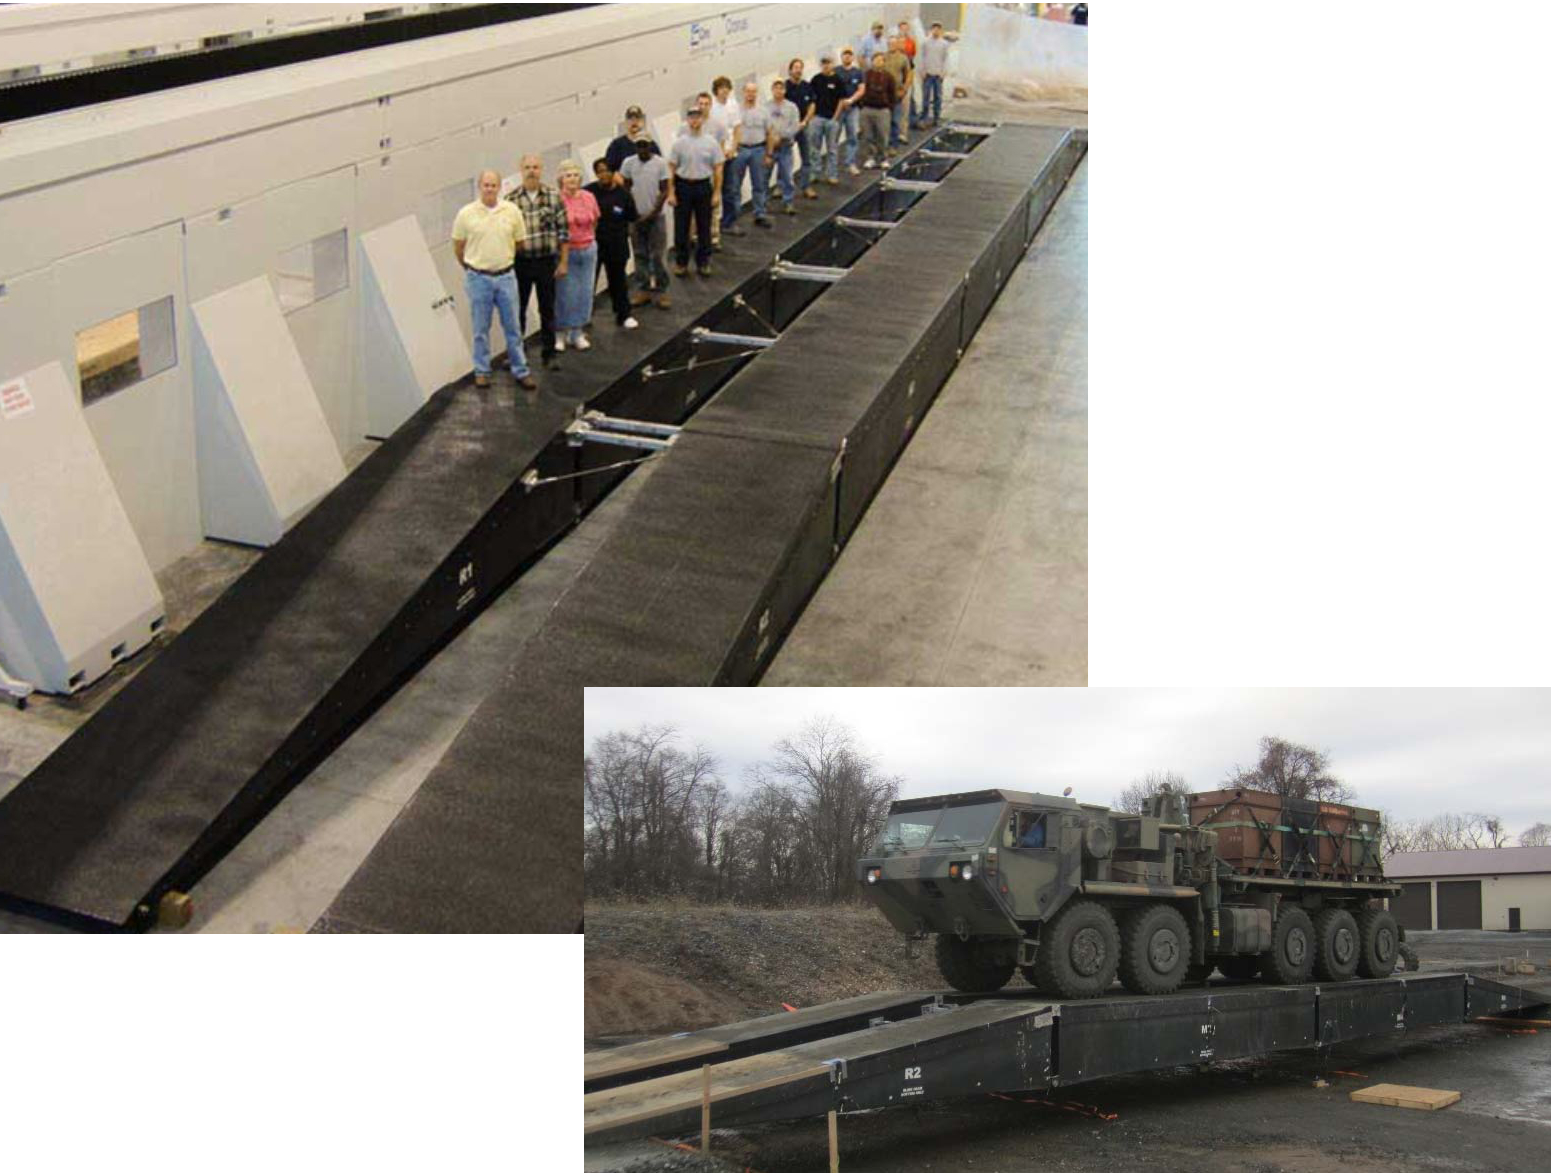
Modulare einsatzbereite Brücken sind ein Schlüssel-Asset in militärischen taktischen Operationen und Logistik sowie für die Wiederherstellung von Transportinfrastruktur bei Naturkatastrophen. Verbundwerkstoffbauweise wird untersucht, um das Gewicht solcher Brücken zu reduzieren, was wiederum die Belastung von Transportfahrzeugen und Start-Bergemechanismen verringert. Verbundwerkstoffe bieten auch das Potenzial, die Tragfähigkeit zu erhöhen und die Lebensdauer im Vergleich zu Metallbrücken zu verlängern.
Die Advanced Modular Composite Bridge (AMCB) ist ein Beispiel, entworfen und gebaut mit kohlenstofffaserverstärkten Epoxidlaminaten (Abb. 1) von Seemann Composites LLC (Gulfport, Mississippi, USA) und Materials Sciences LLC (Horsham, Pennsylvania, USA). Allerdings war die Fähigkeit, solche Strukturen im Feld zu reparieren, ein Hindernis für die Einführung von Verbundwerkstoffen.
2016 erhielt Custom Technologies LLC (Millersville, Maryland, USA) einen Small Business Innovation Research (SBIR) Phase I Grant, finanziert von der US Army, zur Entwicklung einer Reparaturmethode, die erfolgreich von Soldaten im Feld durchgeführt werden kann. Basierend auf dieser Methode wurde 2018 ein Phase II SBIR Grant vergeben, um neue Materialien und batteriebetriebene Ausrüstung zu demonstrieren, die 90 % oder mehr der ursprünglichen Festigkeit der Struktur wiederherstellen können, selbst wenn die Flickenreparatur von einem Anfänger ohne Vorkenntnisse durchgeführt wird. Die Machbarkeit der Technologie wurde durch eine Reihe analytischer, Materialauswahl-, Testprobenfertigungs- und mechanischer Testaufgaben sowie Klein- und Vollskalenreparaturen etabliert.
Von gerissenen Schiffsdecks zu Brückendecks
Hauptprüfer für beide SBIR-Phasen war Michael Bergen, Gründer und Präsident von Custom Technologies LLC. Bergen ging nach 27-jähriger Tätigkeit im Structures and Materials Department des Naval Surface Warfare Center (NSWC) Carderock in den Ruhestand, wo er die Entwicklung und Anwendung von Verbundwerkstofftechnologien für die US-Navy-Flotte managte. Dr. Roger Crane stieß 2015 zu Custom Technologies, nachdem er 2011 nach 32 Jahren Dienst bei der US Navy in den Ruhestand ging. Seine Verbundwerkstoffexpertise umfasst technische Publikationen und Patente zu Themen wie neue Verbundwerkstoffmaterialien, Prototypenfertigung, Fügemethoden, multifunktionale Verbundwerkstoffe, Structural Health Monitoring und Verbundwerkstoffreparatur.
Diese beiden Experten hatten bereits einen einzigartigen Prozess entwickelt, der Verbundwerkstoffe zur Reparatur von Rissen in 5456 Aluminium-Aufbauten der USS Ticonderoga CG-47-Klasse Lenkwaffenkreuzer einsetzte. „Dieser Prozess wurde entwickelt, um Risswachstum zu reduzieren und als erschwingliche Alternative zu einem 2–4 Millionen Dollar teuren Deckplattenaustausch zu dienen“, sagt Bergen. „So hatten wir demonstriert, dass wir Reparaturen außerhalb des Labors und in einer echten Serviceumgebung durchführen können. Aber die Herausforderung war, dass aktuelle Methoden für militärische Assets nicht sehr erfolgreich sind. Die Optionen sind eine geklebte Doubler-Reparatur [im Wesentlichen Aufkleben einer Platte auf den beschädigten Bereich] oder das Außerbetriebsetzen des Assets für Depot-Level (D-Level) Reparaturen. So viele Assets stehen beiseite, weil eine D-Level-Reparatur erforderlich ist.“
Was benötigt wird, fährt er fort, „ist eine Methode, die von einem Soldaten ohne Verbundwerkstofferfahrung ausgeführt werden kann, nur mit einem Kit und Reparaturhandbuch. Unser Ziel war, den Prozess einfach zu machen: Handbuch lesen, Schaden bewerten, Reparatur durchführen. Wir wollten kein Mischen von flüssigen Harzen, da dies präzises Abmessen für vollständige Aushärtung erfordert. Wir brauchten auch ein System ohne HAZMAT-Abfall nach der Reparatur. Und es musste als Kits verpackt sein, die über die bereits vorhandenen Netzwerke eingesetzt werden können.“
Neuartige geklebte Flickenmaterialien
Eine Lösung, die Custom Technologies erfolgreich demonstriert hat, ist ein tragbares Kit, das einen geklebten Verbundwerkstoffflicken ermöglicht, angepasst an die Schadensgröße – bis maximal 12 Quadratzoll – unter Verwendung eines zähmodifizierten Epoxidklebstoffs. Demonstration wurden an Verbundwerkstoffen durchgeführt, die repräsentativ für das 3-Zoll-dicke AMCB-Deck sind, das einen 3-Zoll-dicken Balsakern (15 lbs/ft³ Dichte) mit Deckschichten aufweist, die aus zwei Lagen Vectorply Corp. (Phenix City, Alabama, USA) C-LT 1100 Kohlenstoff 0°/90° biaxial genähtem Gewebe, einer Lage C-TLX 1900 Kohlenstofffaser 0°/+45°/-45° triaxial und zwei weiteren Lagen C-LT 1100 für insgesamt fünf Lagen bestehen. „Wir entschieden, dass das Kit vorgefertigte Flicken in einem quasi-isotropen Layup ähnlicher Multiaxialgewebe verwenden würde, damit die Gewebeausrichtung kein Problem wäre“, sagt Crane.
Das nächste Problem war die Harzmatrix für Laminierreparaturen. Um das Mischen flüssiger Harze zu vermeiden, würden Prepregs verwendet. „Die Herausforderung dabei ist jedoch die Lagerung“, erklärt Bergen. Um eine lagerfähige Flickenlösung zu entwickeln, arbeitete Custom Technologies mit Sunrez Corp. (El Cajon, Kalifornien, USA) zusammen, um ein Glasfaser/Vinylester-Prepreg zu entwickeln, das in sechs Minuten unter ultraviolettem (UV) Licht aushärtet. Man arbeitete auch mit Gougeon Brothers (Bay City, Michigan, USA) zusammen, die die Verwendung eines neuartigen flexiblen Epoxidharzfilms vorschlugen.
Frühe Untersuchungen hatten bereits gezeigt, dass Epoxid das geeignetste Harz für ein Kohlenstofffaser-Prepreg ist – UV-härtender Vinylester funktioniert gut mit durchlichtenden Glasfasern, härtet aber nicht unter lichtblockierenden Kohlenstofffasern aus. Basierend auf Gougeon Brothers' neuartigem Film demonstrierte das finale Epoxid-Prepreg eine einstündige Aushärtung bei 210 °F/99 °C mit langer Haltbarkeit bei Raumtemperatur – keine Tieftemperaturlagerung erforderlich. Das Harz härtet auch bei höheren Temperaturen aus, sagt Bergen, beispielsweise bei 350 °F/177 °C, wenn eine höhere Glasübergangstemperatur (Tg) erforderlich ist. Beide Prepregs werden im tragbaren Reparaturset als vorgefertigte Prepreg-Flicken-Layups in Plastikfolienumschlägen geliefert.
Da Reparatursets längere Zeit gelagert werden können, musste Custom Technologies eine Haltbarkeitsstudie durchführen. „Wir kauften vier Hartplastikkoffer – typisch für den Typ, den das Militär für Versandausrüstung nutzt – und legten Proben der Epoxidklebstoffe und Vinylester-Prepregs in jeden“, sagt Bergen. Die Koffer wurden dann an vier verschiedenen Orten zum Testen platziert: auf dem Dach von Gougeon Brothers' Anlage in Michigan, auf dem Dach eines Flughafens in Maryland, im Freien an einer Anlage in Yucca Valley (Kalifornien-Wüste) und an einem Außenkorrosionstestlabor in Südflorida. Alle Koffer hatten Datenlogger, merkt Bergen an, „und wir zogen alle drei Monate Daten und Materialproben zur Auswertung. Eine Maximaltemperatur von 140 °F wurde von den Koffern in Florida und Kalifornien aufgezeichnet, was eine echte Herausforderung für die meisten Reparaturharze darstellt.“ Zusätzlich testete Gougeon Brothers das neu entwickelte reine Epoxidharz intern. „Proben, die monatelang in einem Ofen bei 120 °F gehalten wurden, begannen zu polymerisieren“, sagt Bergen. „Bei entsprechenden Proben, die bei 110 °F gehalten wurden, schritt die Harzchemie jedoch nur geringfügig voran.“

Reparaturtests
Um die Reparaturtechnologie zu demonstrieren, mussten repräsentative Laminat hergestellt, beschädigt und dann repariert werden. „Im Phase I-Projekt arbeiteten wir zunächst mit kleinmaßstäblichen 4 x 48-Zoll-Trägern und Vierpunktbiegeversuchen, um die Machbarkeit unseres Reparaturprozesses zu bewerten“, sagt Crane. „Wir wechselten dann zu 12 x 48-Zoll-Platten im Phase II-Projekt, wandten Last an, um einen biaxialen Spannungszustand bis zum Versagen zu erzeugen, und bewerteten dann die Reparaturleistung. Im Phase II-Projekt führten wir auch Reparaturen an einem Modell der AMCB durch, das wir gebaut hatten.“
Die Testplatten zur Demonstration der Reparaturleistung wurden mit derselben Pedigree in Laminat und Kern wie die von Seemann Composites gebaute AMCB gefertigt, sagt Bergen, „aber wir skalierten die Deckschichtdicke von 0,375 Zoll auf 0,175 Zoll herunter, basierend auf dem Parallelachsensatz. Dieser Ansatz, zusammen mit zusätzlichen Elementen der Balkentheorie und Klassischen Laminattheorie [CLT], wurde verwendet, um das Trägheitsmoment und die effektive Steifigkeit der vollskaligen AMCB auf handhabbarere und kosteneffizientere verkleinerte Demonstrationsartikel zu beziehen. Wir nutzten dann Finite-Elemente-Analyse [FEA]-Modelle, entwickelt von XCraft Inc. (Boston, Massachusetts, USA), um das Design der strukturellen Reparaturen zu verfeinern.“ Kohlenstofffasergewebe für die Testplatten und das AMCB-Modell wurden von Vectorply gekauft und Balsakern von Core Composites (Bristol, Rhode Island, USA) geliefert.
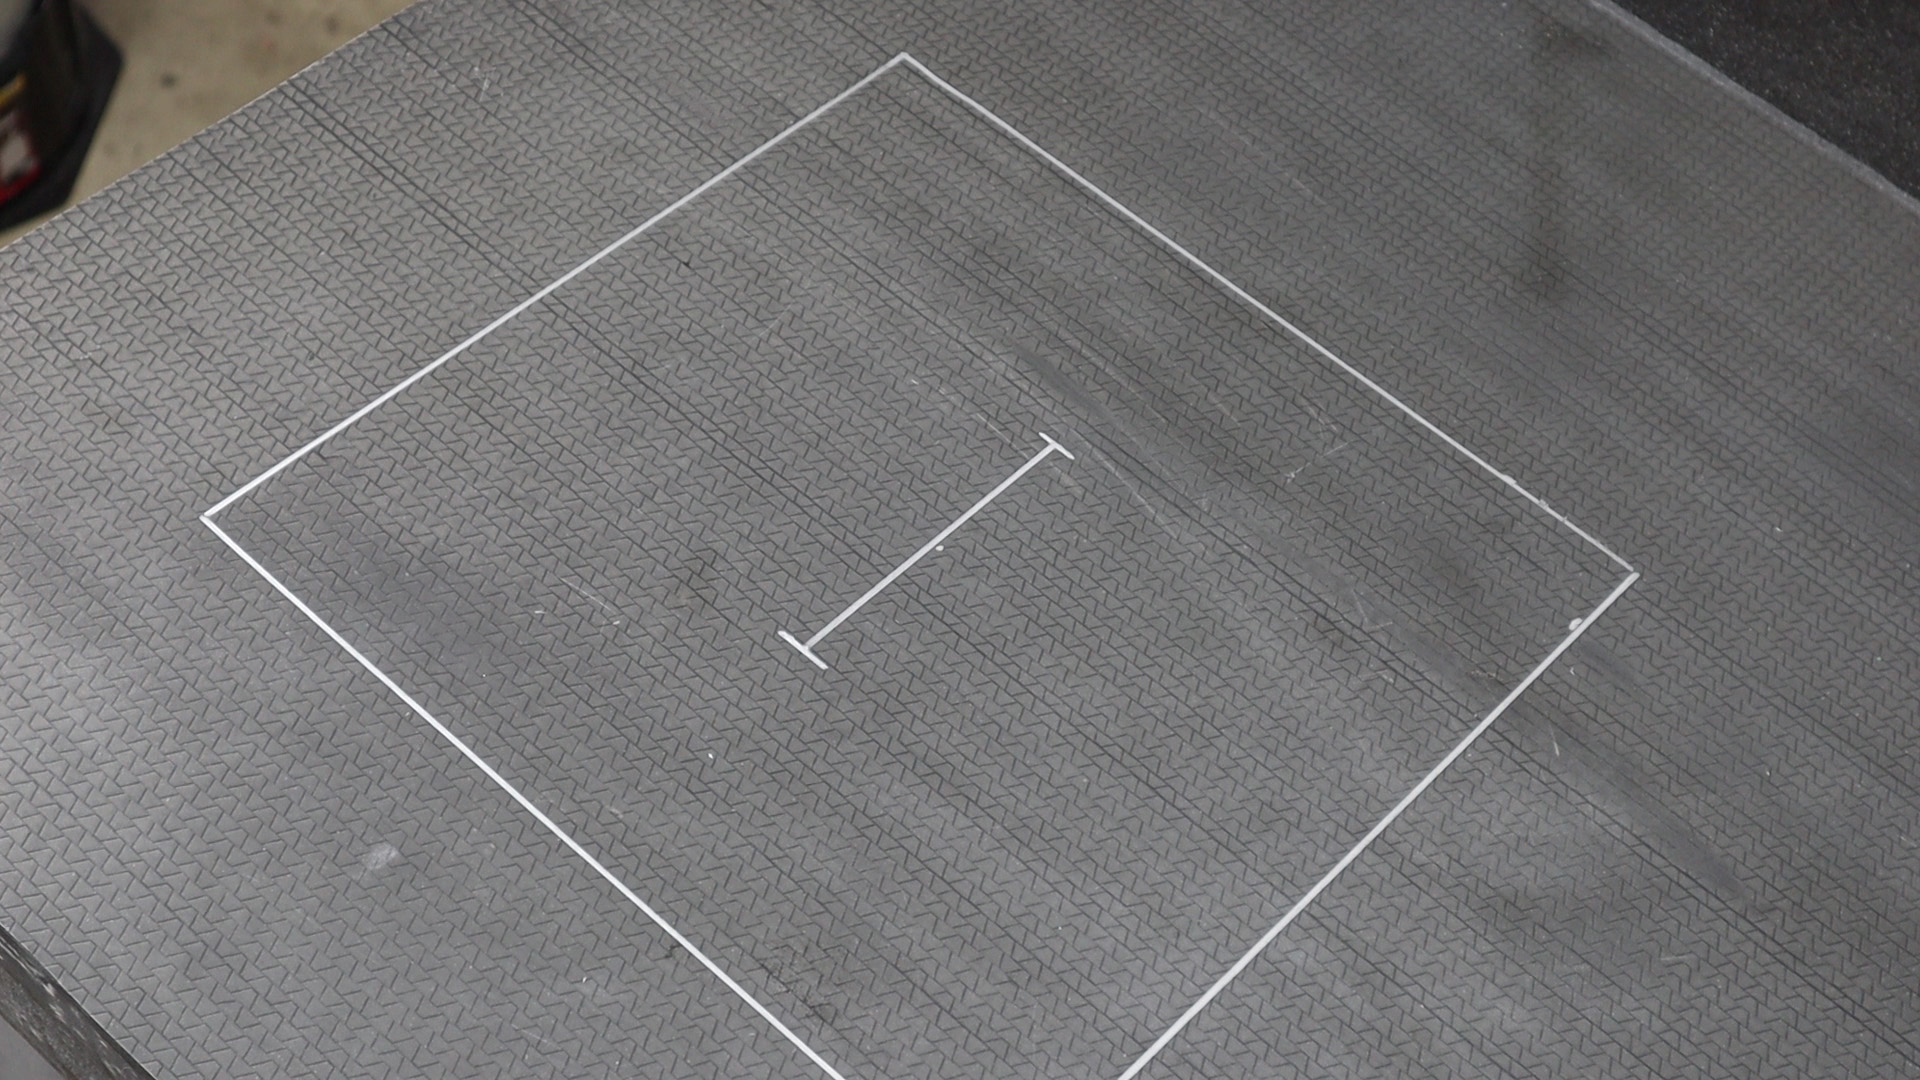
Schritt 1. Diese Testplatte zeigt den 3-Zoll-Lochdurchmesser zur Simulation von Schaden, in der Mitte markiert, sowie den Reparaturumfang. Foto für alle Schritte: Custom Technologies LLC.
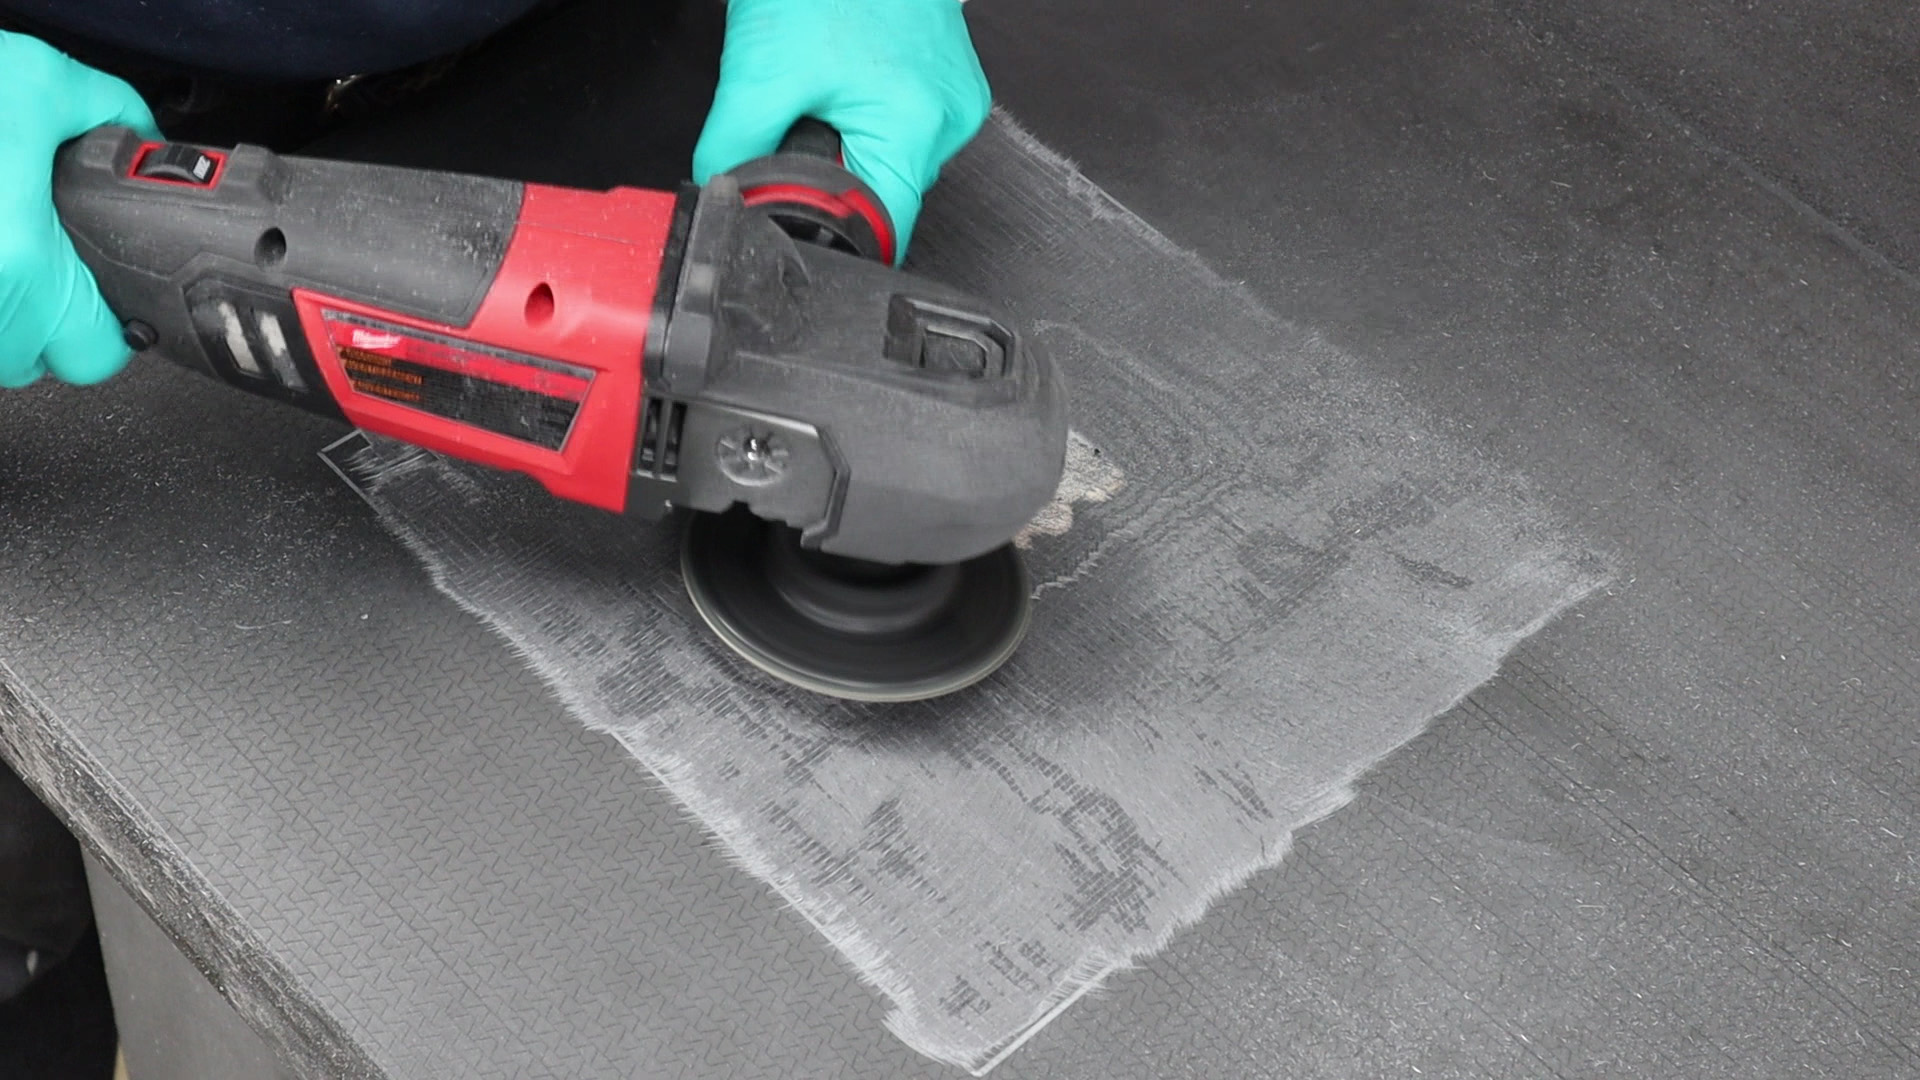
Schritt 2. Ein batteriebetriebener Handschleifer wird verwendet, um beschädigtes Material zu entfernen und einen 12:1-Schrägschliff für den Reparaturflicken zu erzeugen.
„Wir wollten einen höheren Schadensgrad in den Testplatten simulieren, als wahrscheinlich auf In-Feld-Brückendecks zu sehen ist“, erklärt Bergen. „Unser Ansatz war also, ein 3-Zoll-Durchmesser-Loch mit einer Lochsäge zu bohren. Wir zogen dann den Stopfen des beschädigten Materials heraus und führten einen 12:1-Schrägschliff mit einem handgehaltenen pneumatischen Schleifer durch.“
Für die Kohlenstofffaser/Epoxid-Reparatur erklärt Crane, einmal das „beschädigte“ Deckschichtmaterial entfernt und der entsprechende Schrägschliff aufgebracht, wurde das Prepreg auf Breite und Länge geschnitten, um dem Schrägschliff des beschädigten Bereichs zu entsprechen. „Für unsere Testplatten erforderte dies vier Lagen Prepreg, die das Reparaturmaterial auf Höhe der Oberseite der ursprünglichen unbeschädigten Kohlenstoff-Deckschicht brachten. Danach wurden drei Überlagerungen des Kohlenstoff/Epoxid-Prepregs zentriert über diesem Reparaturabschnitt platziert. Jede successive Lage erstreckte sich 1 Zoll auf allen Seiten der darunterliegenden Lage, was eine allmähliche Lastübertragung vom ‚guten‘ umgebenden Material in den reparierten Bereich ermöglichte.“ Die Gesamtzeit für diese Reparatur – einschließlich Reparaturbereichsvorbereitung, Schneiden und Platzieren des Reparaturmaterials und Anwenden des Aushärteverfahrens – betrug ca. 2,5 Stunden.
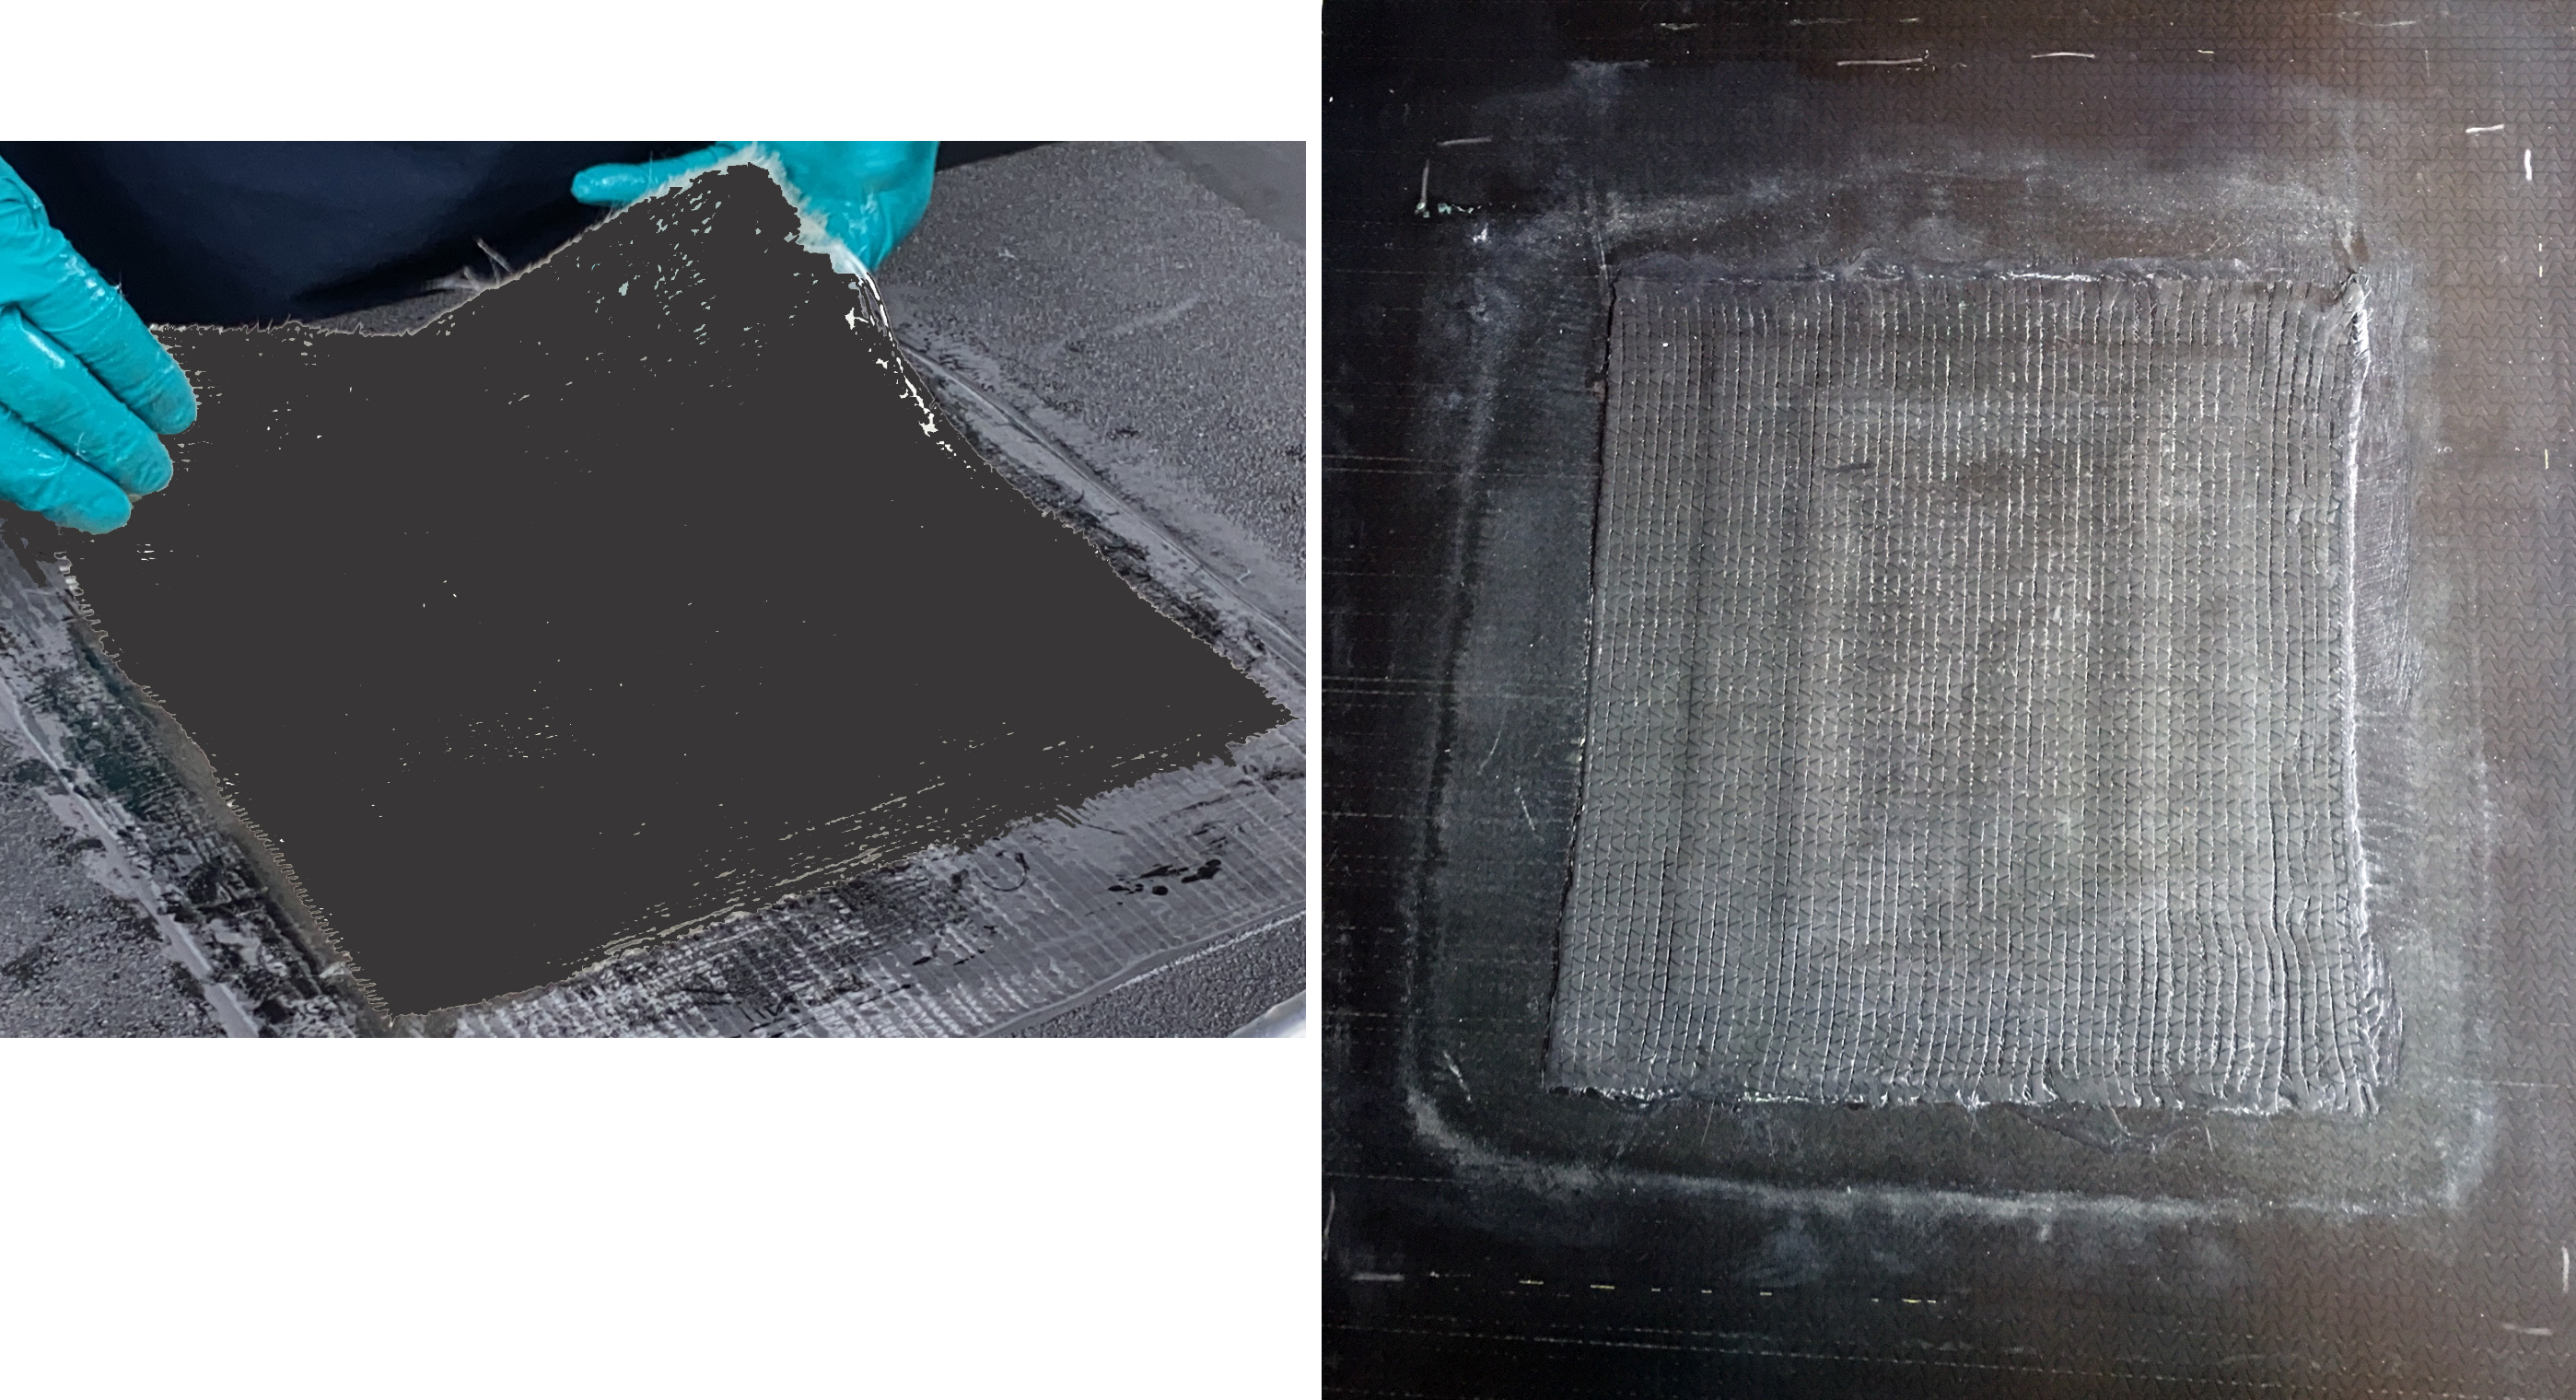
Obwohl die Kohlenstofffaser/Epoxid-Reparatur einfach und schnell ist, erkannte das Team die Notwendigkeit einer noch schnelleren Lösung, die Leistung wiederherstellen könnte. Dies führte zur Erprobung des UV-härtenden Prepregs. „Interesse an Sunrez Vinylesterharz basierte auf früherer Navy-Erfahrung mit Mark Livesay, der das Unternehmen gründete“, erklärt Bergen. „Wir begannen damit, Sunrez ein quasi-isotropes Glasgewebe zur Prepreg-Herstellung mit ihrem Vinylester zu liefern und das Aushärteprofil unter variierten Bedingungen zu bewerten. Da Vinylesterharz nicht so geeignete Sekundärverklebungseigenschaften wie Epoxid bietet, gab es einen zusätzlichen Aufwand, verschiedene Bondline-Kupplungsmittel zu bewerten und eines für diese Anwendung zu qualifizieren.“
Ein weiteres Problem war, dass Glasfaser nicht dieselben mechanischen Eigenschaften wie Kohlenstofffaser bietet. „Dies wurde durch Verwendung einer zusätzlichen Lage des Glas/Vinylester im Vergleich zum Kohlenstoff/Epoxid-Flicken adressiert“, sagt Crane. „Der Grund, warum nur eine einzelne zusätzliche Lage erforderlich war, war, dass das Glasmaterial ein schwereres Gewebe war.“ Dies führte zu einem geeigneten Flicken, der aufgebracht und dann in sechs Minuten sogar bei sehr kalten/gefrierenden In-Feld-Temperaturen ohne Wärmezufuhr ausgehärtet werden konnte. Crane merkt an, dass diese Reparatur in einer Stunde abgeschlossen werden konnte.
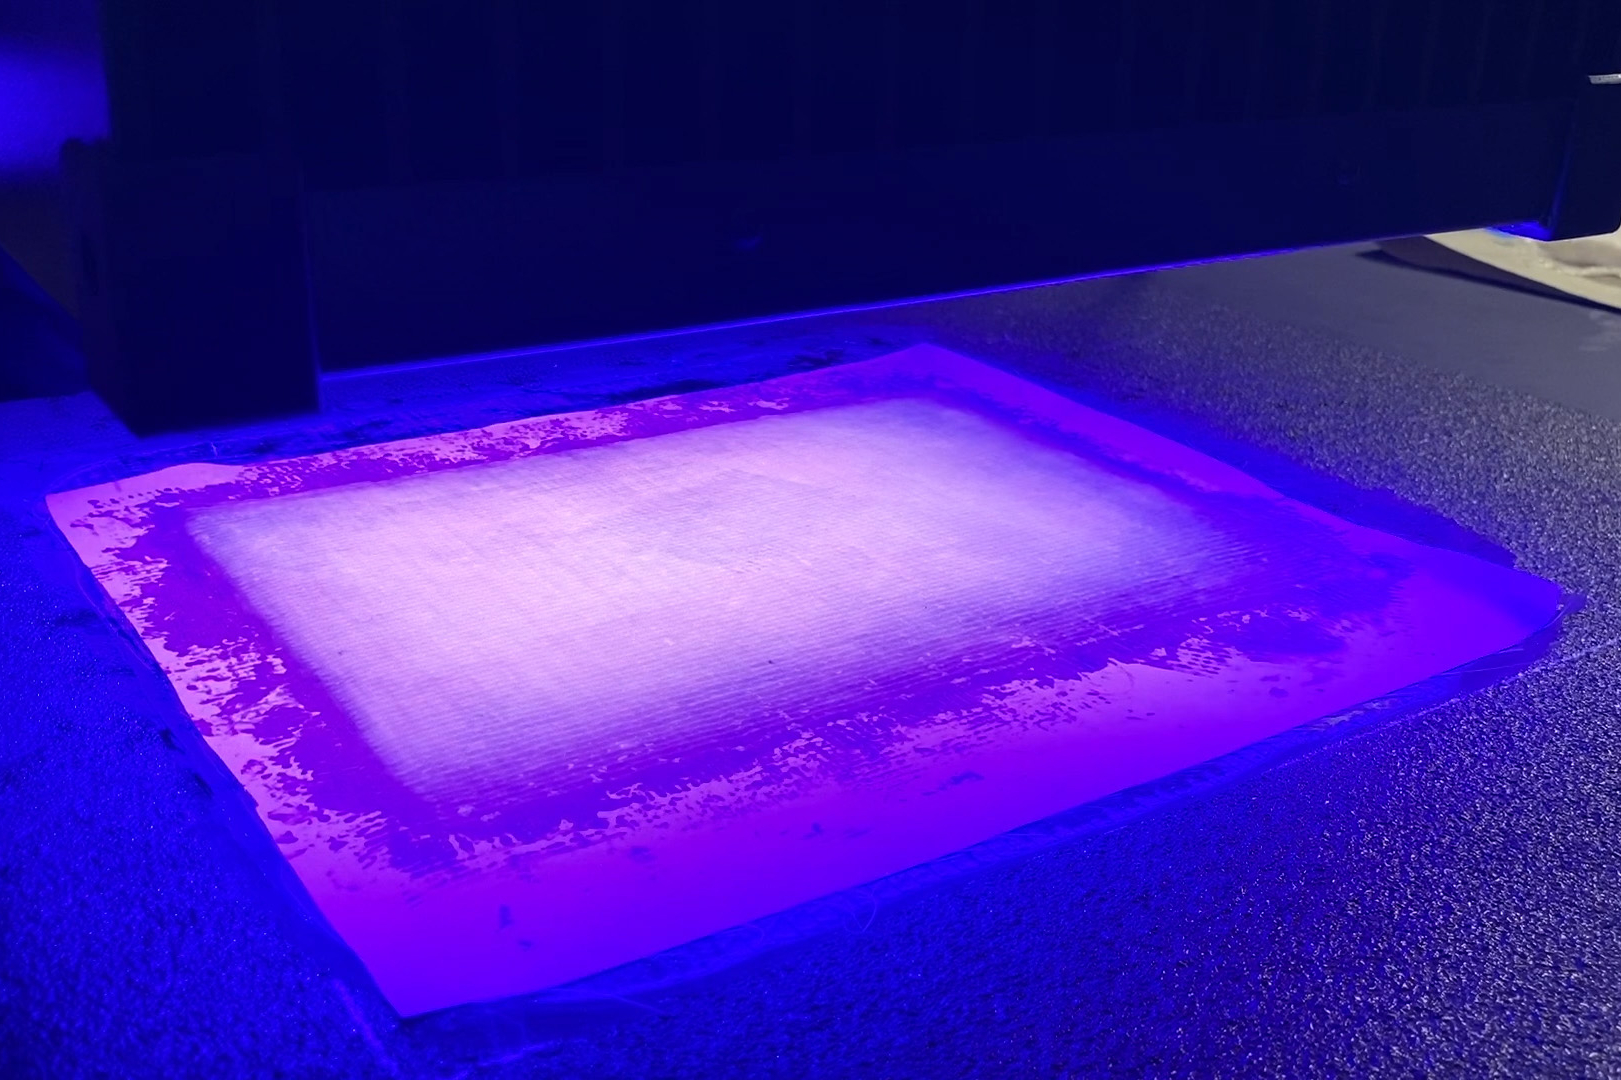
Beide Flickensysteme wurden demonstriert und getestet. Für jede Reparatur wurde der zu beschädigende Bereich markiert (Schritt 1), mit der Lochsäge erzeugt und dann mit einem batteriebetriebenen Handschleifer entfernt (Schritt 2). Der Reparaturbereich wurde dann auf einen 12:1-Schrägschliff geschrägt. Die geschrägte Oberfläche wurde mit Alkoholtupfern gereinigt (Schritt 3). Anschließend wurde der Reparaturflicken auf Größe geschnitten, auf die gereinigte Oberfläche positioniert (Schritt 4) und mit einer Walze konsolidiert, um Luftblasen zu entfernen. Für das Glasfaser/UV-härtende Vinylester-Prepreg wurde dann ein Abziehgewebe über den Reparaturbereich gelegt und der Flicken mit einem kabellosen UV-Licht für sechs Minuten ausgehärtet (Schritt 5). Für das Kohlenstofffaser/Epoxid-Prepreg wurde der Reparaturbereich vakuumbeutelt und mit einem vorprogrammierten, einknöpfigen, batteriebetriebenen Hot Bonder für eine Stunde bei 210 °F/99 °C ausgehärtet.
Reparaturschritte
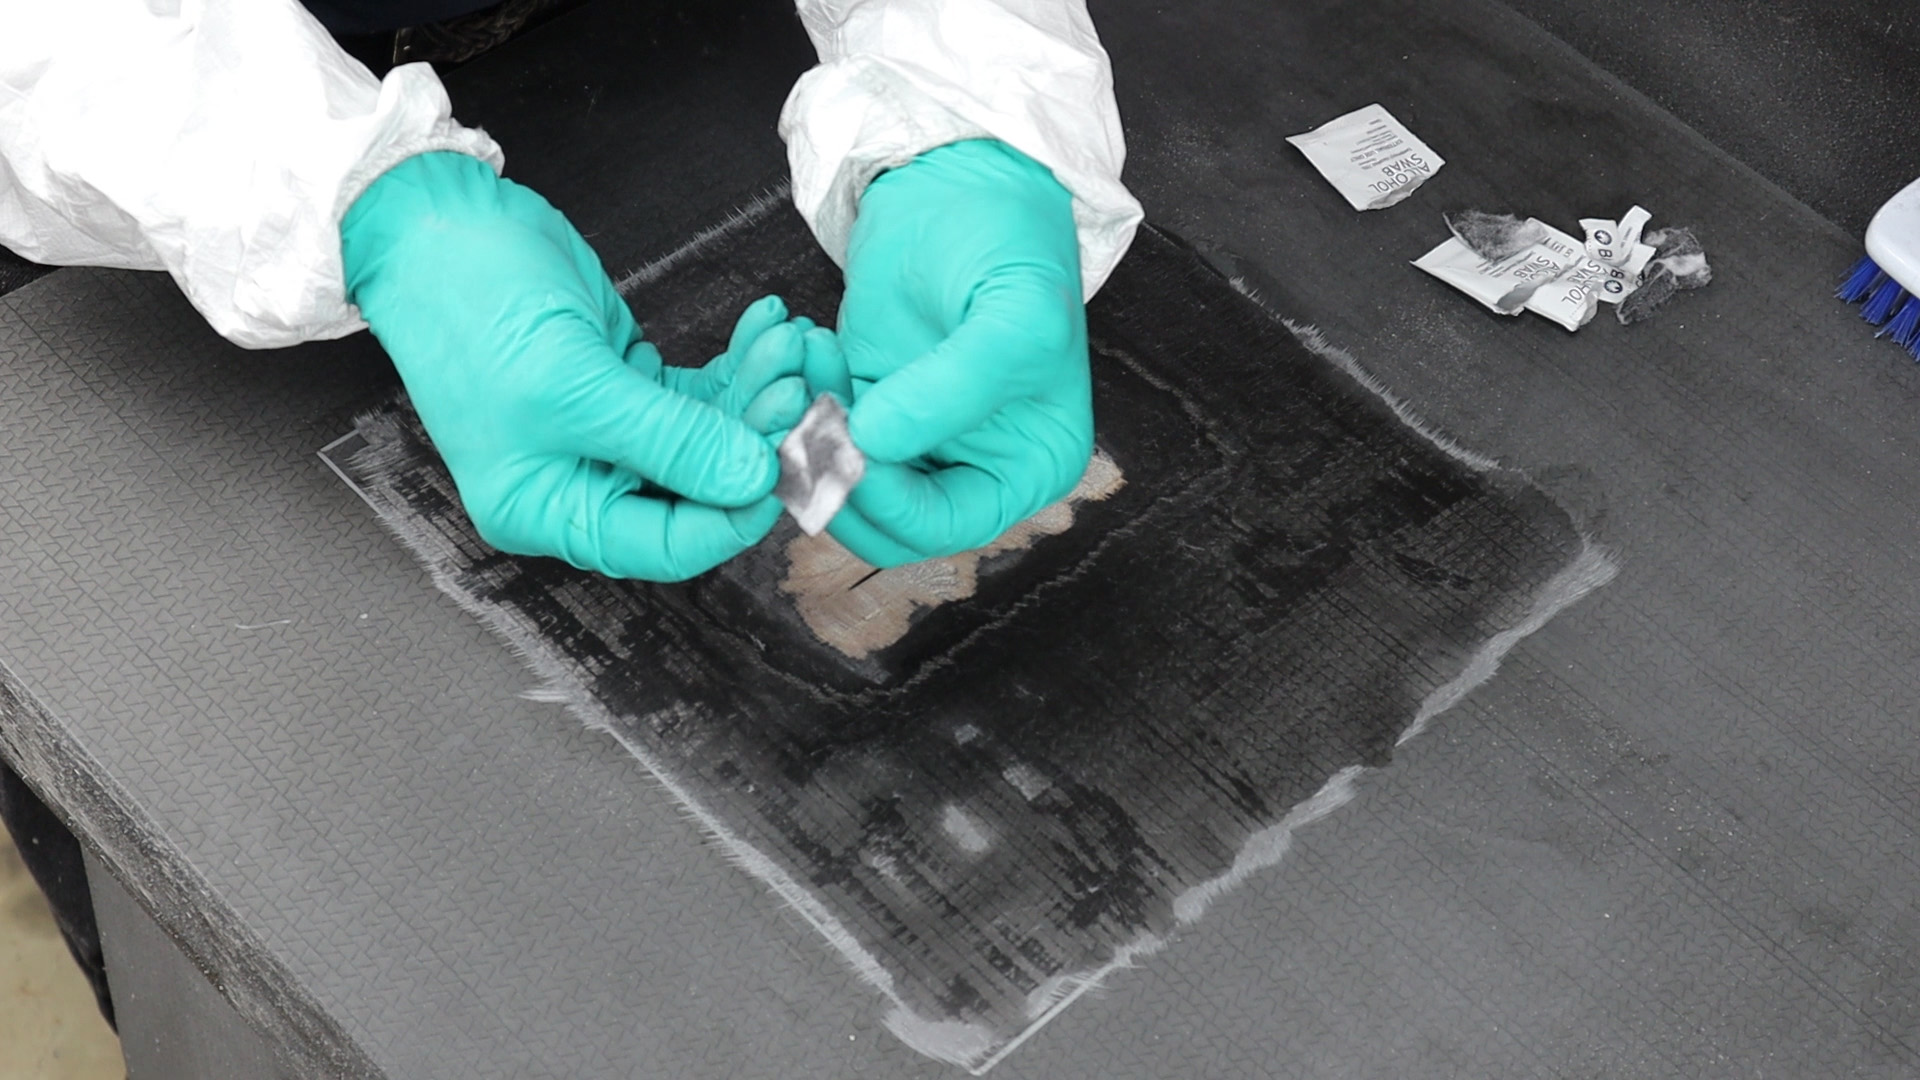
Schritt 3. Der vorbereitete Reparaturbereich wird dann mit einem Lösungsmitteltupfer unter Verwendung von Einweg-Alkoholtupfern gereinigt.
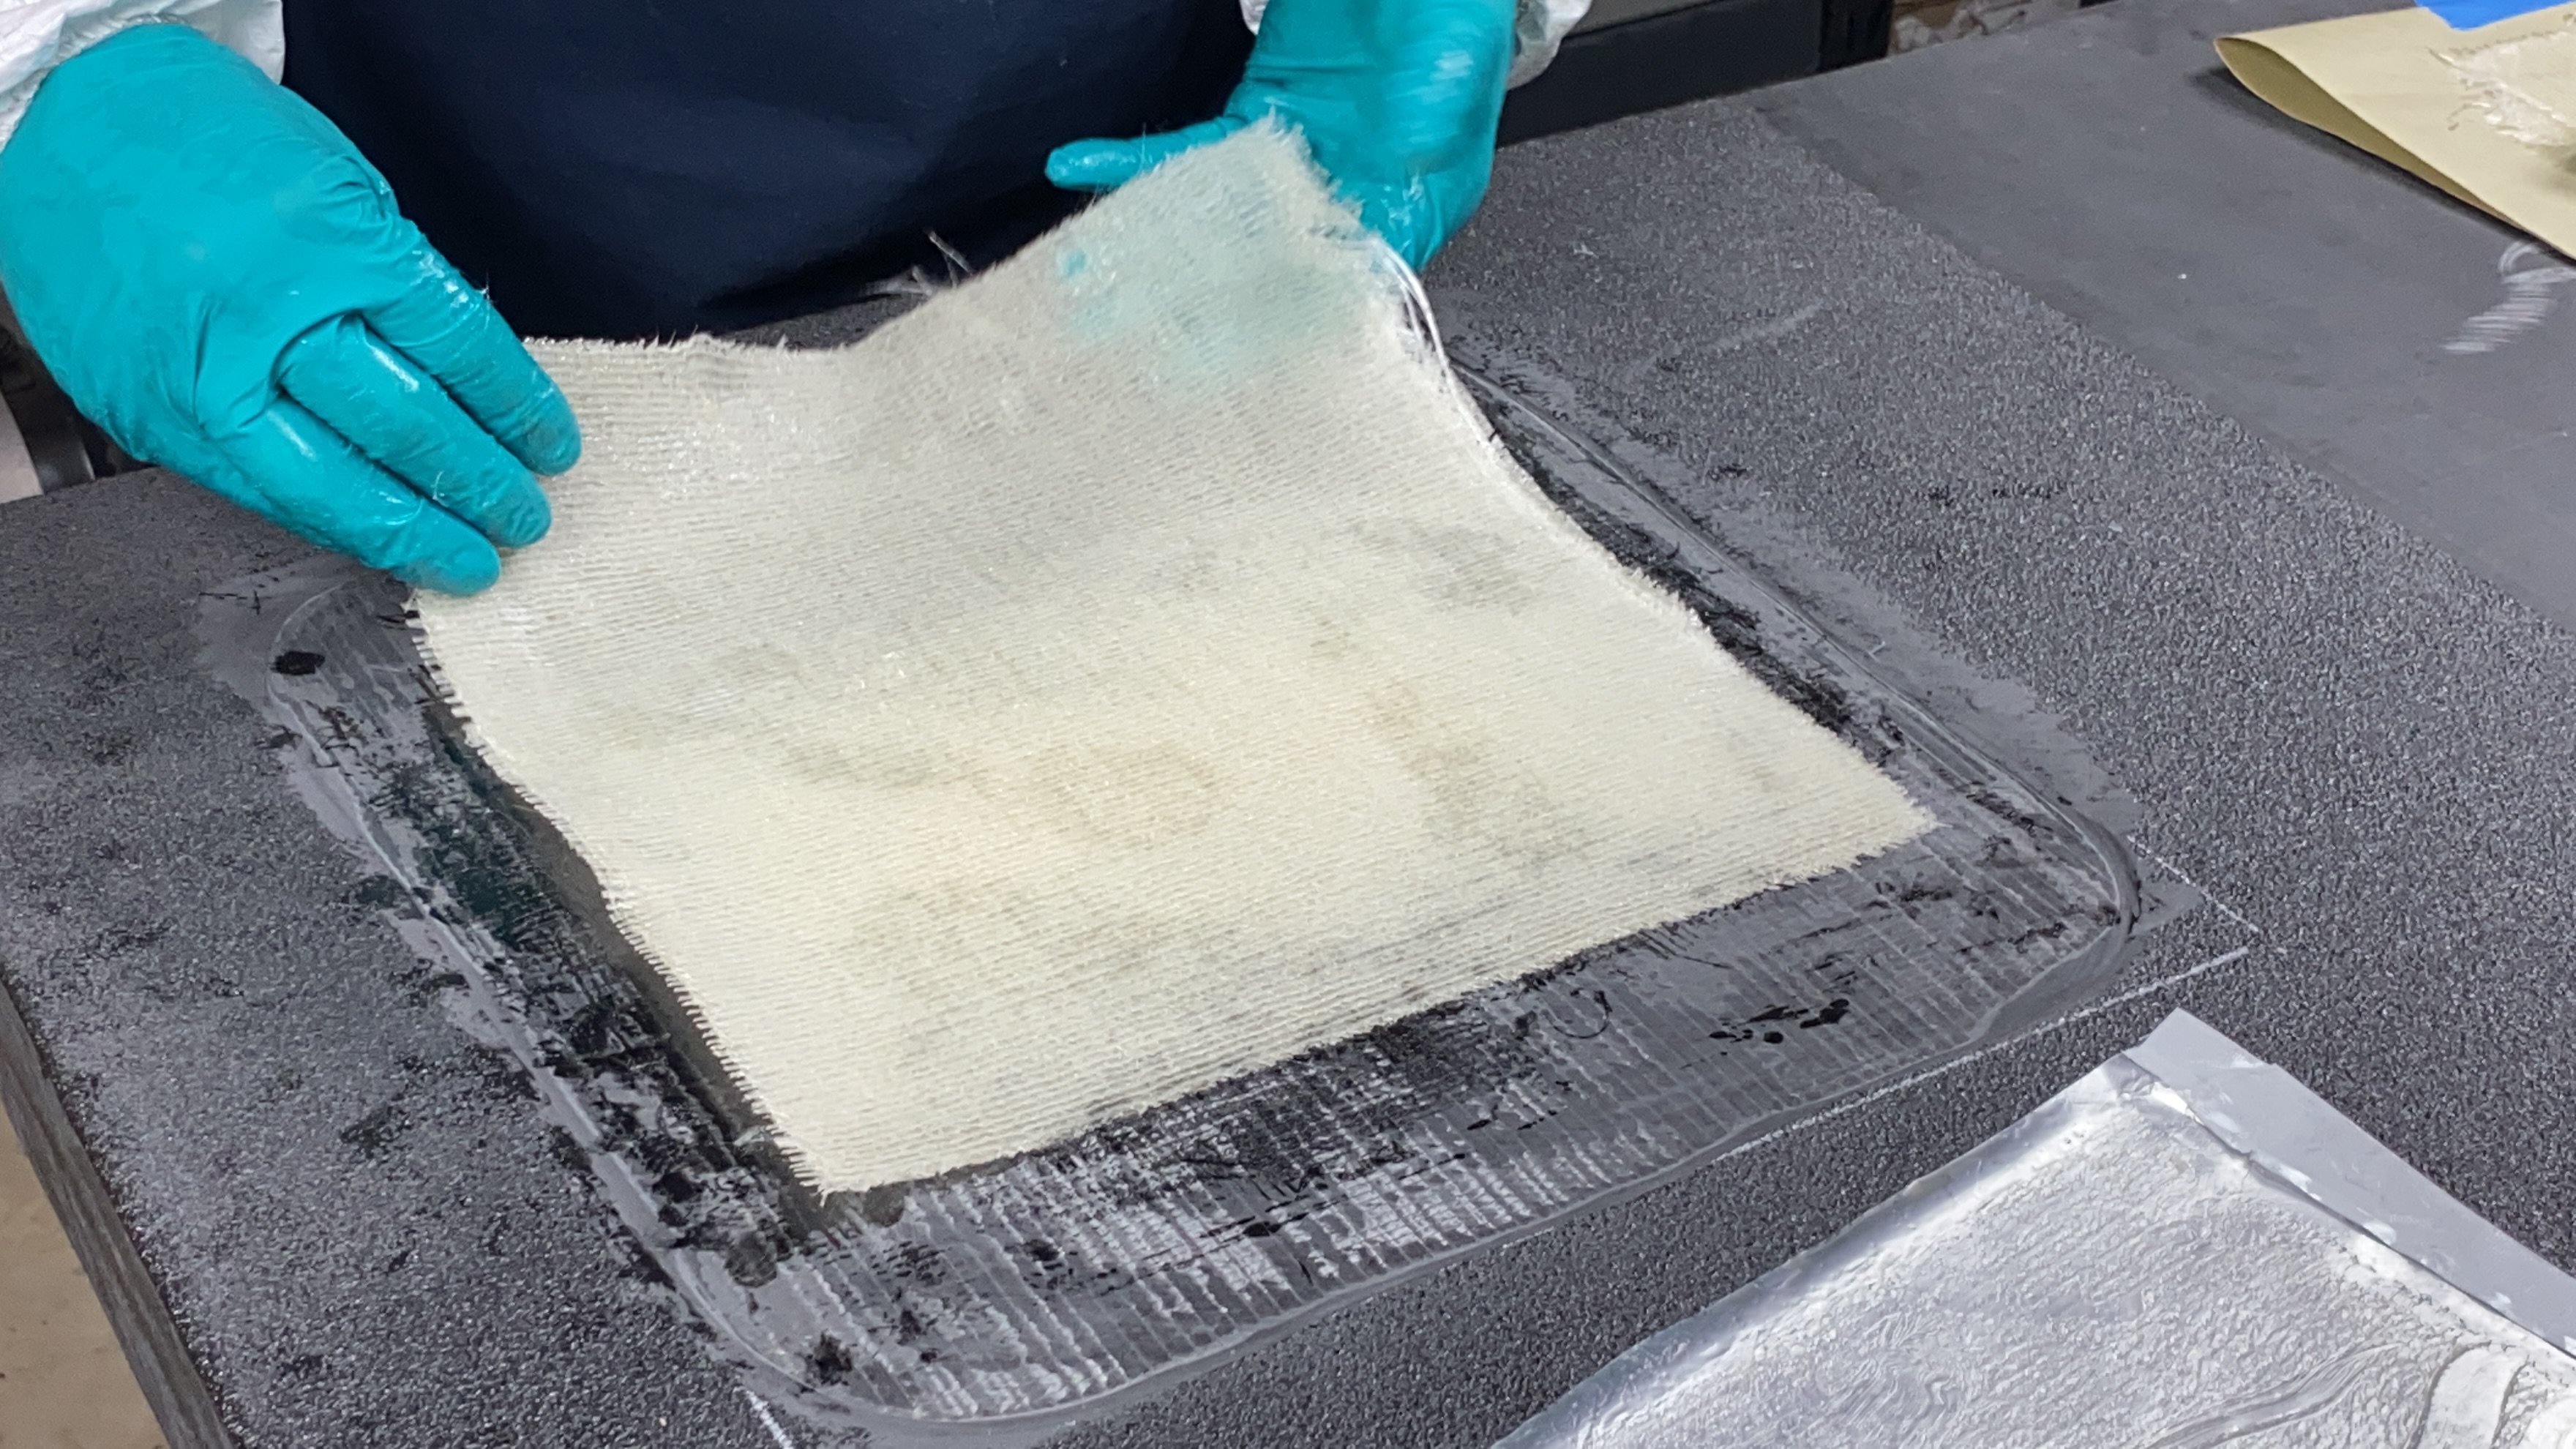
Schritt 4. Der Glasfaser/Vinylester-Reparaturflicken wird auf Größe geschnitten und auf den Reparaturbereich positioniert.
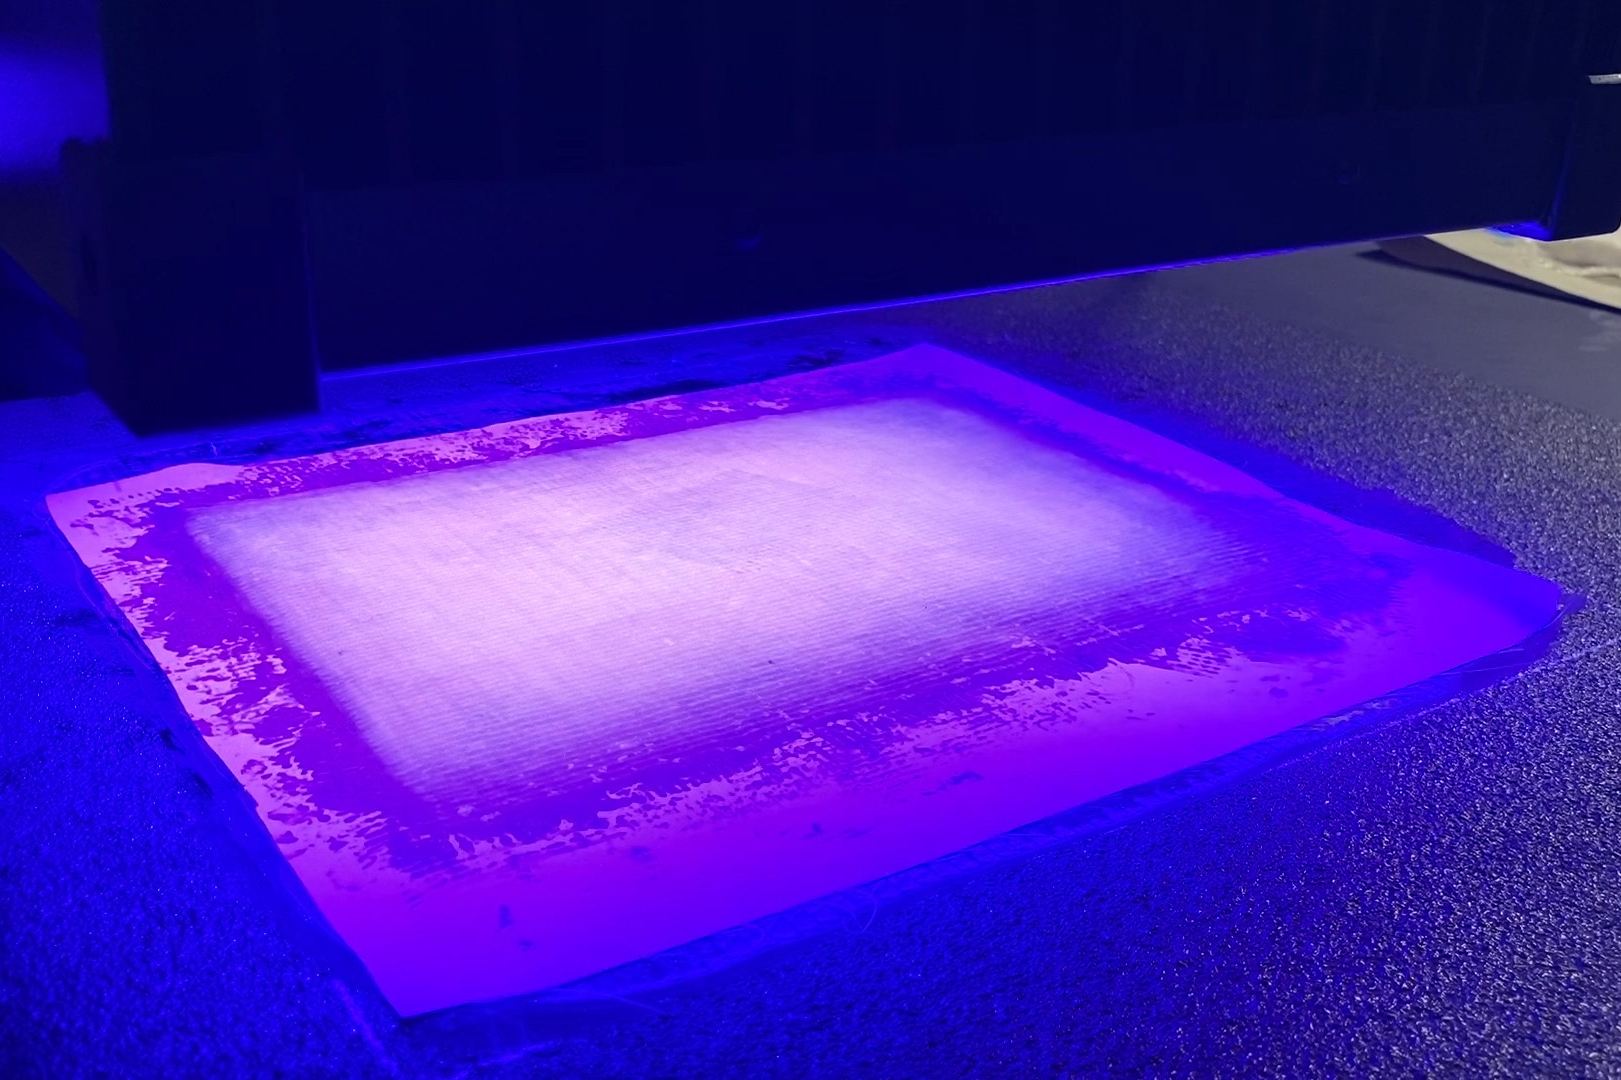
Schritt 5. Nachdem ein Abziehgewebe über den Reparaturbereich gelegt wurde, wird die Flickenreparatur mit einem kabellosen UV-Licht für sechs Minuten ausgehärtet.
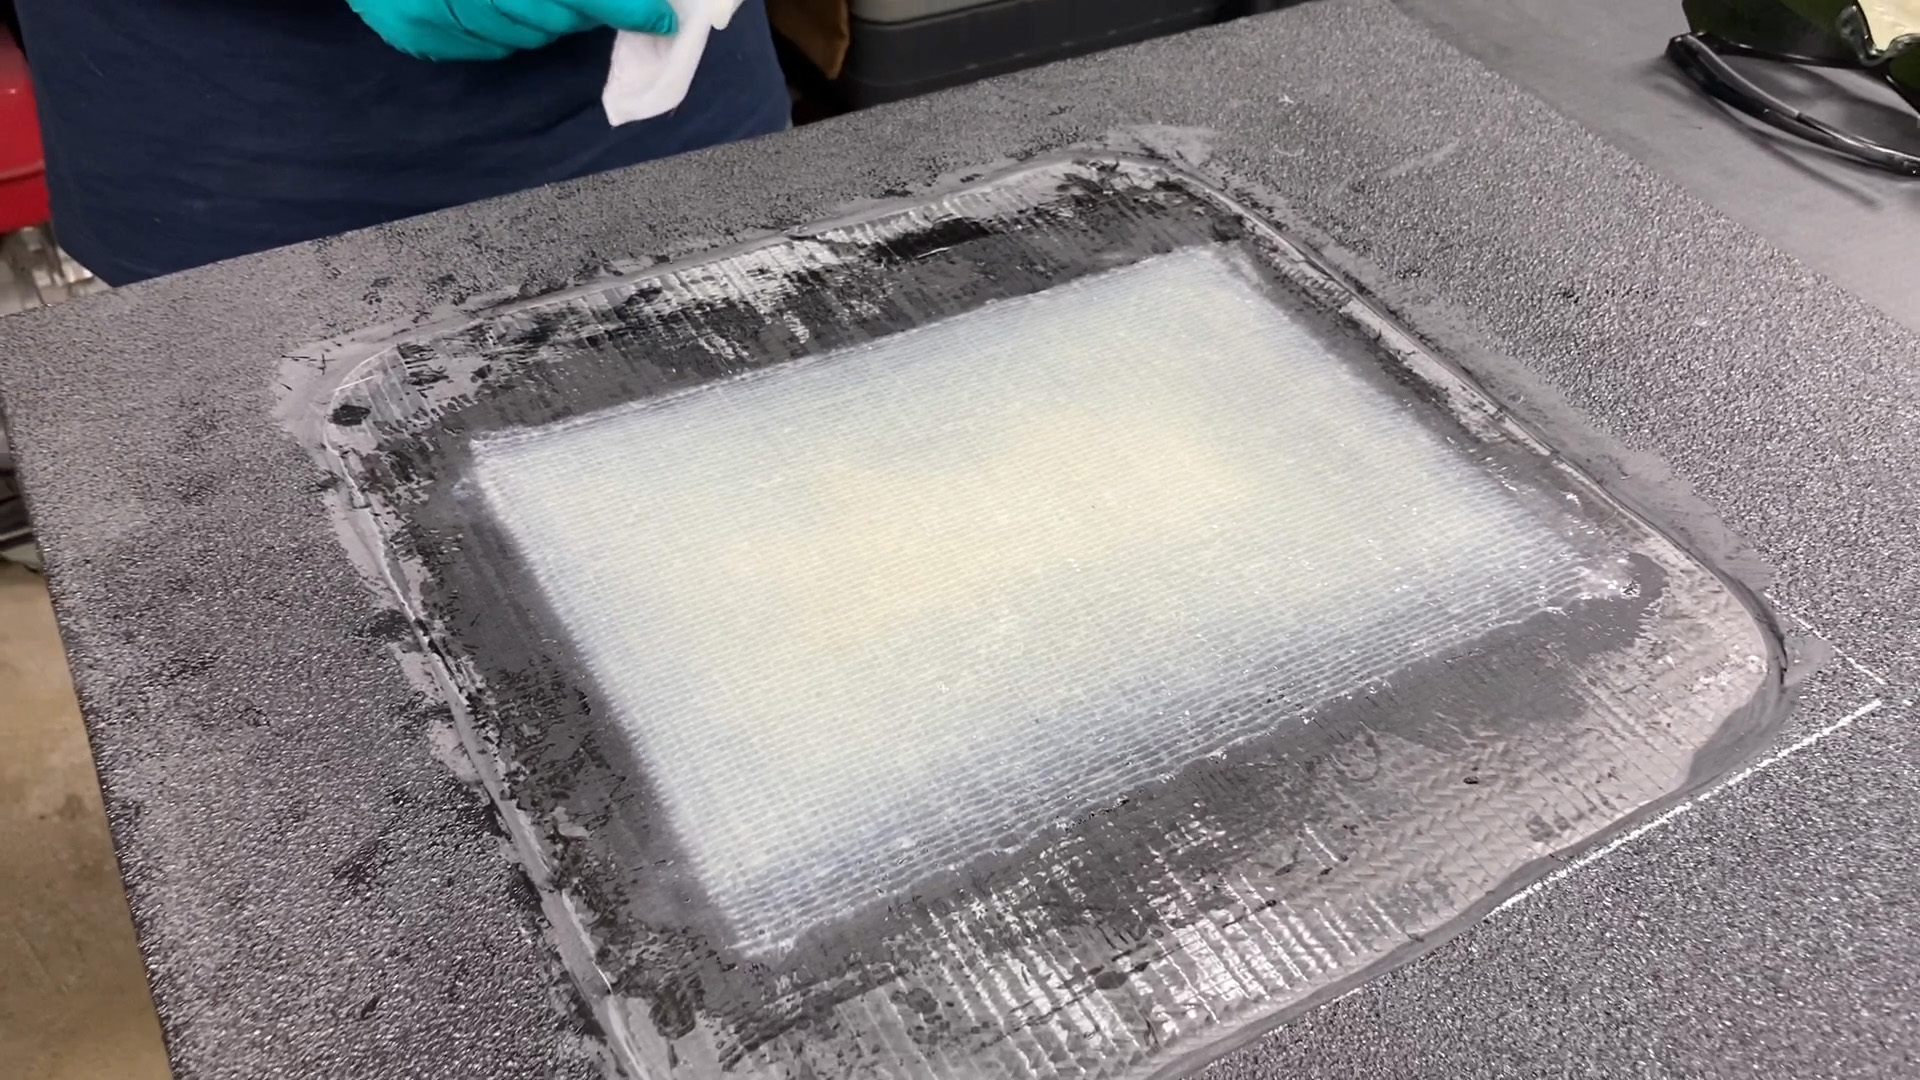
Schritt 6. Abgeschlossene UV-gehärtete Glasfaser/Vinylester-Prepreg-Flickenreparatur.
Previous Next„Wir führten dann Tests durch, um die Klebverbindung des Flickens und die Fähigkeit zur Wiederherstellung der Tragfähigkeit der Struktur zu bewerten“, sagt Bergen. „In Phase 1 mussten wir einfache Anwendung und Fähigkeit zur Wiederherstellung von mindestens 75 % Festigkeit demonstrieren. Dies wurde an den 4 x 48-Zoll-Kohlenstofffaser/Epoxid- und Balsakern-Trägern im Vierpunktbiegeversuch nach Reparatur simulierten Schadens erreicht. Das Phase 2-Projekt nutzte 12 x 48-Zoll-Platten und musste über 90 % Festigkeitsanforderung unter komplexer Dehnungsbelastung zeigen. Wir erfüllten all diese Anforderungen und filmten dann die Reparaturmethoden am AMCB-Modell, um eine visuelle Referenz für die Nutzung der In-Feld-Techniken und -Ausrüstung zu bieten.“
Anfängererfolg, zukünftige Anwendungen
Ein Schlüsselaspekt des Projekts war der Beweis, dass ein Anfänger die Reparatur einfach durchführen konnte. Dazu hatte Bergen eine Idee: „Ich hatte eine Demonstration für unsere beiden technischen Ansprechpartner bei der Army versprochen: Dr. Bernard Sia und Ashley Genna. Beim finalen Review für das Phase I-Projekt bat ich Ashley, die keine vorherige Reparaturerfahrung hatte, die Reparatur durchzuführen. Mit den von uns bereitgestellten Kits und Handbuch applizierte sie den Flicken und schloss die Reparatur ohne Probleme ab.“
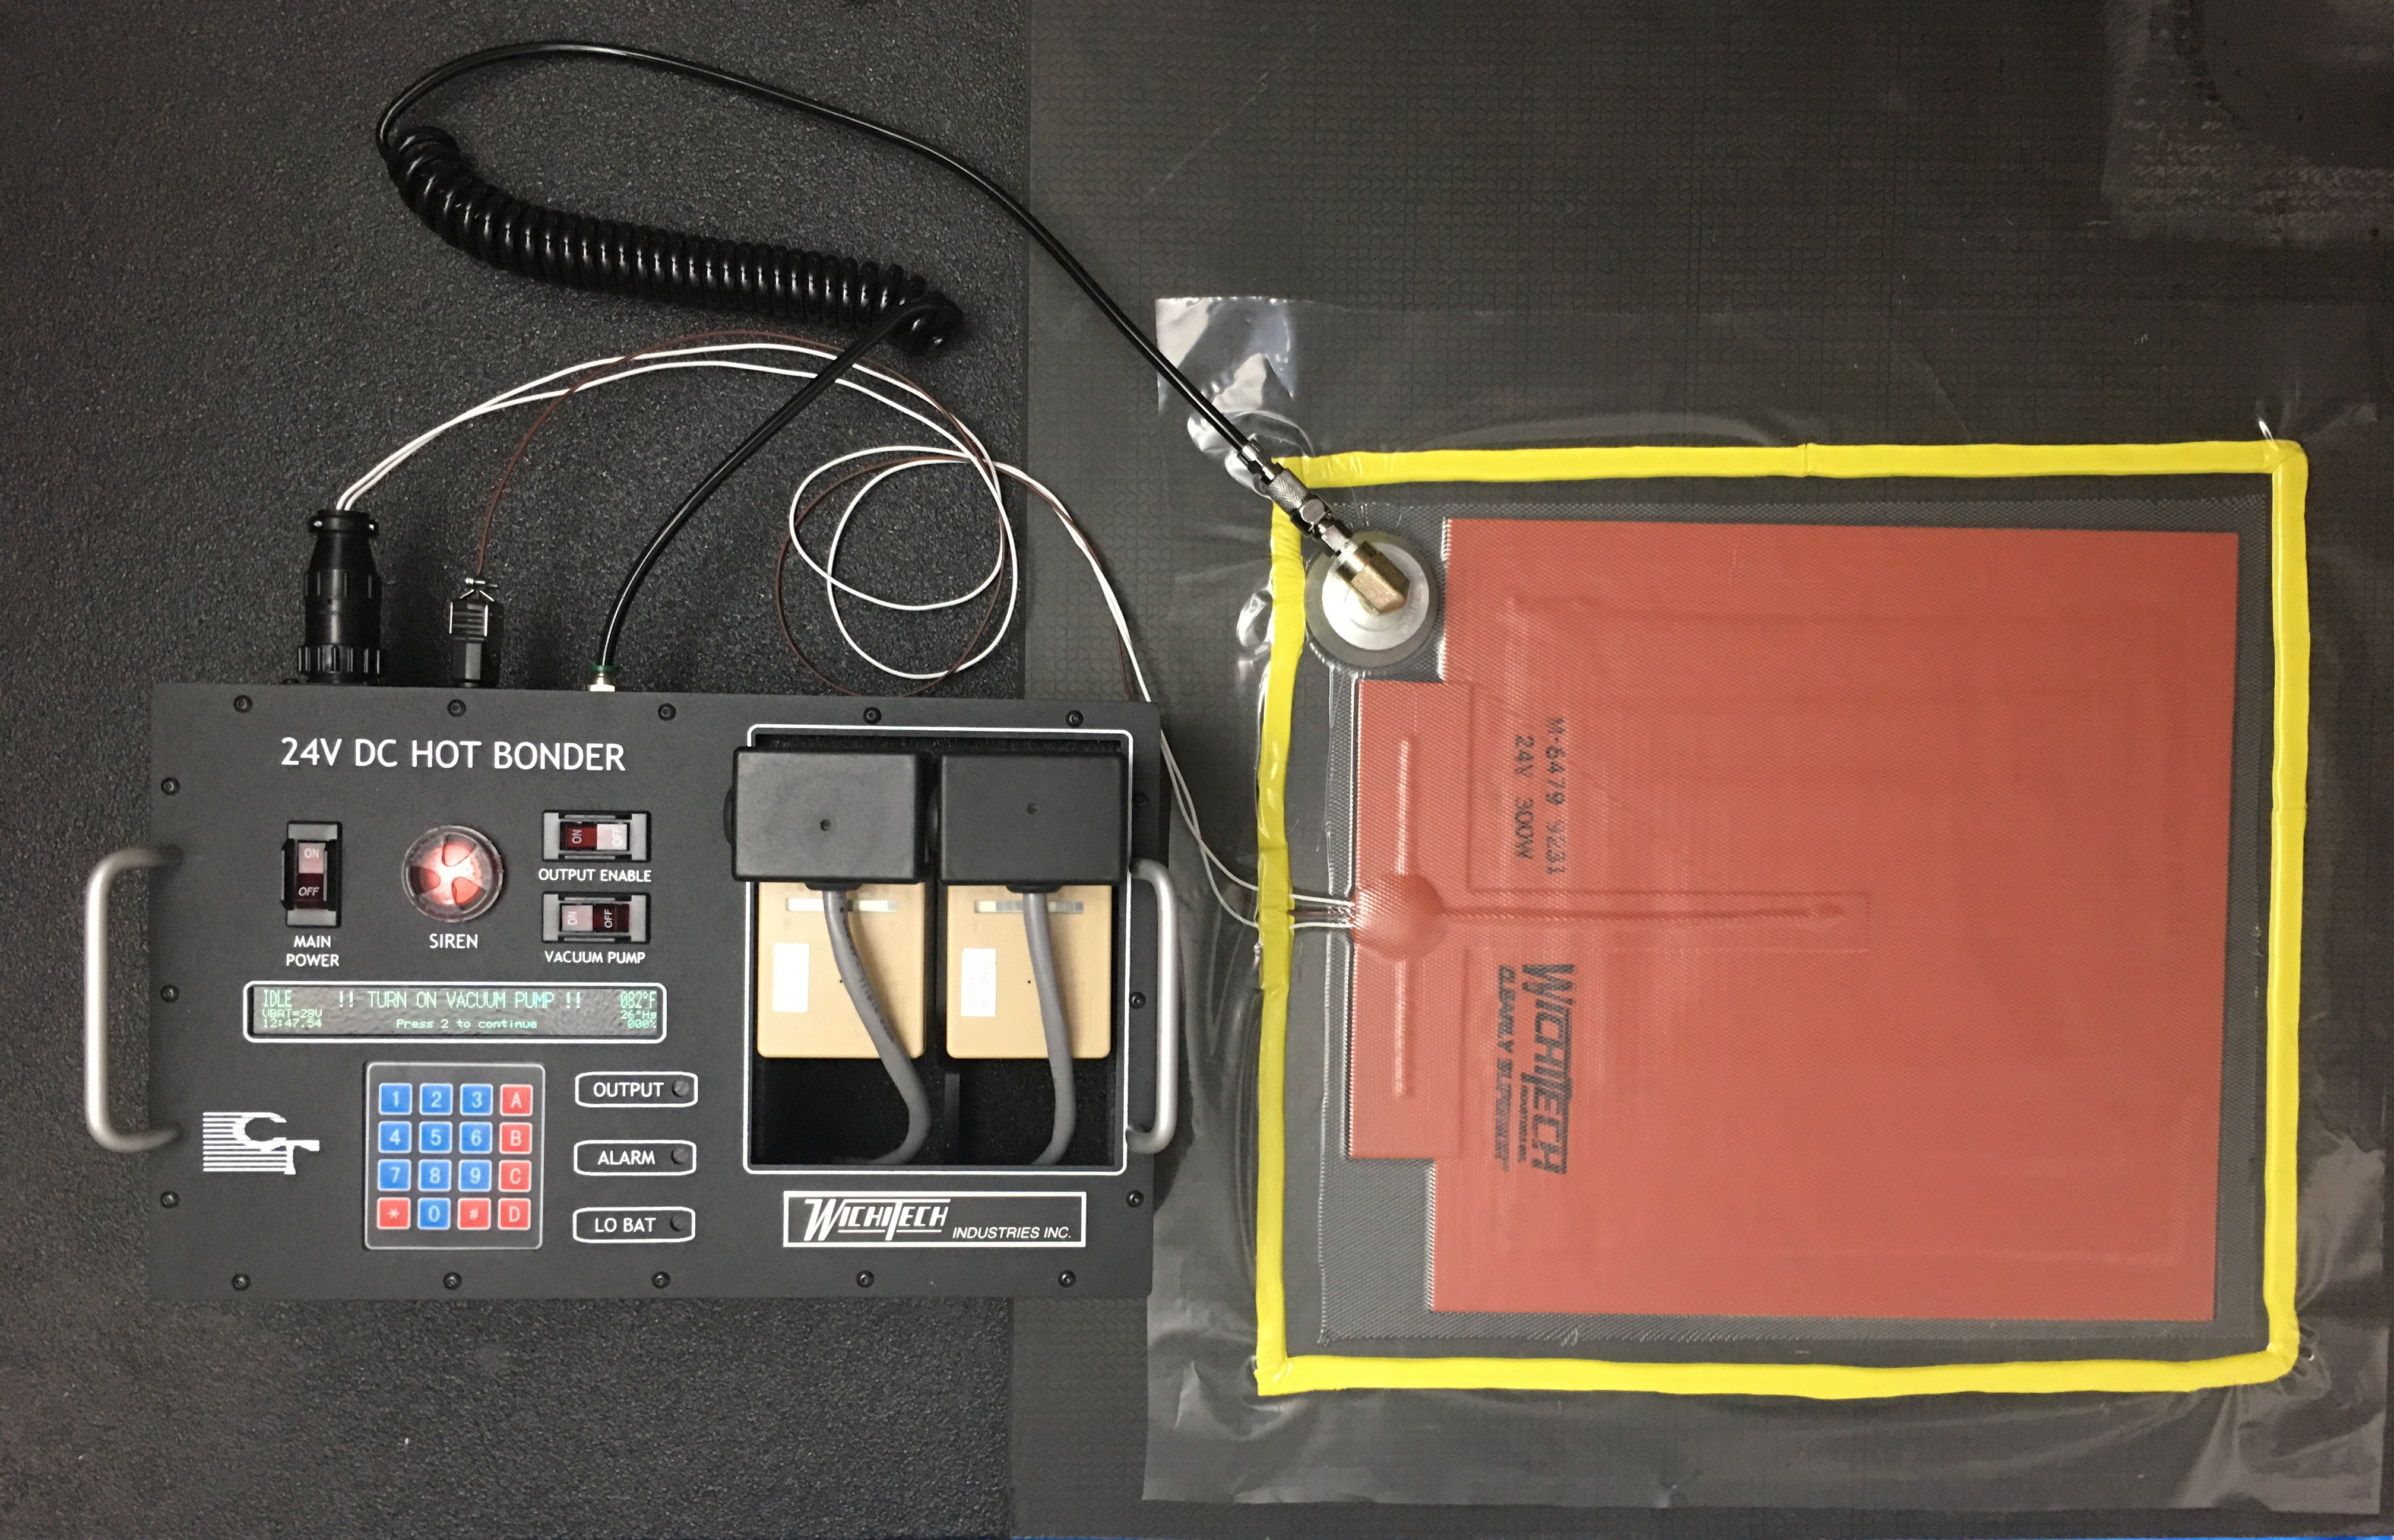
Eine weitere Schlüsselentwicklung ist das batteriebetriebene Aushärtungssystem (Abb. 2). „Bei In-Feld-Reparatur hat man nur Batteriestrom“, merkt Bergen an. „Alle Prozesseinrichtungen in unserem entwickelten Reparaturset sind kabellos.“ Dies umfasst den batteriebetriebenen Hot Bonder, den Custom Technologies mit Hot Bonder-Lieferant WichiTech Industries Inc. (Randallstown, Maryland, USA) entwickelte. „Dieser batteriebetriebene Hot Bonder ist vorprogrammiert, um die Aushärtung abzuschließen, sodass der Anfänger den Aushärtezyklus nicht programmieren muss“, sagt Crane. „Er drückt einfach den Knopf und er führt den appropriate Ramp und Soak aus.“ Die aktuell verwendeten Batterien halten ein Jahr, bevor sie wiederaufgeladen werden müssen.
Mit dem nun abgeschlossenen Phase II-Projekt bereitet Custom Technologies einen Folgeverbesserungsvorschlag vor und sammelt Interessens- und Unterstützungsbekundungen. „Unser Ziel ist es, diese Technologie auf TRL 8 zu reifen und ins Feld zu bringen“, sagt Bergen. „Wir sehen auch Potenzial für nicht-militärische Anwendungen.“
Harz
- Top 3 Engineering-Anwendungen von Duroplast-Composites
- Verbundwerkstoff-Fertigung: Materialien für Luft- und Raumfahrt, Energie und Gesundheitswesen vorantreiben
- Engel präsentiert fortschrittliche Thermoplast‑Composite‑Technologie auf China Composites Expo
- Fortschrittliche Composite-Isogrid-Strukturen durch modernste Ablagerungs-Technologie
- Alveus kooperiert mit Compa Repairs zur Kommerzialisierung von Composite-Schiffsreparaturlösungen
- AFRL und Universitäten pionieren 3D-gedruckte Carbonfaser/Epoxid-Composites für die Luftfahrt
- Hexcel bildet strategische Partnerschaften mit Lavoisier Composites und Arkema für Composite-Innovation und Nachhaltigkeit
- AMRC & Prodrive kooperieren für recyclebare Composite-Fertigung
- TenCate kündigt Gründung von Brasiliens SPIRIT Thermoplast-Verbund-Konsortium an
- NPE2018: Neueste Composite-Materialien – Key Supplier & Innovationen entdecken