



OOA-infundierter Flügelkasten-Design für nachhaltige Luftfahrt weiterentwickelt

Während die Luftfahrtindustrie die Erholung von der COVID-19-Pandemie erwartet, hat der frühere Druck auf Hochratenproduktion einer dringenden Notwendigkeit gewichen, Umweltbedrohungen für Planet und Menschen zu reduzieren. Dazu gehören Grenzwerte für Treibhausgasemissionen, Energie- und Wasserverbrauch sowie nicht recyclingfähiger Abfall. Zwar liefen diese Initiativen vor COVID bereits, doch ihr Schwerpunkt ist nun erhöht – ebenso der Bedarf an deutlich geringeren Kosten für Composite-Strukturen. Das paneuropäische Luftfahrtprogramm Clean Sky 2 hat Forschung und Entwicklung in all diesen Bereichen gefördert und diverse faserverstärkte Composite-Technologien signifikant vorangebracht.
In Clean Sky 2s siebtem Call for Proposals (CFP07, Oktober 2017) bat Airbus Defence and Space (Airbus DS, Cádiz, Spanien) um einen innovativen, flexiblen Pilotanlagenbau für einen hochintegrierten Flügelkasten-Flugdemonstrator mittels automatisierter Faserablage (AFP) und Flüssigharz-Infusion.
Es gab bereits andere harzinfundierte und/oder Out-of-Autoclave (OOA) Flügelkasten-Demonstratoren: GKN Aerospace (Redditch, UK) 2013 OOA „blended“ Wingbox; Airbus A220-Flügel von Spirit AeroSystems Belfast (Nordirland) per Resin Transfer Infusion im Autoklav; OOA-Flügel von AeroComposit (Moskau, Russland) für MS-21-Jetliner. Alle montierten jedoch diskrete, stringerverstärkte Schalen und Holme mit mechanischen Verbindern.
Der von Airbus DS in Clean Sky 2 angeforderte Flügelkasten sollte einen Schritt weitergehen: Integration der versteiften Unterschale mit versteiften Vorder- und Hinterholm – ein vollständigeres Modul ohne Verbinder für Montage mit restlichen Flügelkomponenten.
Auch sollten schmale (0,25- oder 0,5-Zoll-breite) trockene Carbonfaserbänder und hochtemperaturhärtende Harze (180 °C Tg) genutzt werden – aber mit energiesparenden, kostengünstigen Heizsystemen und sensorbasierter digitaler Steuerung/Simulation zur Prozessvorhersage und -steuerung, Verkürzung von Try-and-Error-Schleifen und schneller Schulung von Fertigungspersonal. Diese Digitalisierung sollte eine Augmented-Reality-Mobil-App umfassen mit Benutzer-/Wartungshandbüchern, Prozesssequenzdefinition, papierloser Prozess-/Teileverfolgung und Projektion von CATIA-Modellen auf das Bauteil zur präzisen Platzierung von Stringer-Rohlingen, Werkzeugeinsätzen und CFRP-Caul-Platten.
Am anspruchsvollsten: Alle Werkzeuge und Fertigungsanlagen müssen portabel und flexibel sein, per Standardfahrzeuge an jeden Fertigungsort transportierbar, schnell aufbaubar ohne Spezialmaßnahmen, anpassbar für andere Bauteil-Designs und Upgrades bei fortschreitenden Werkzeug-, Heiz- und Composites-4.0-Prozesskontrolltechnologien.
Themenmanager Luis Rubio, Leiter Composite Development Engineering – Technology & Process bei Airbus DS: „Endziel: Demonstration, dass Alternative (zu Prepreg/Autoklav) mit geringeren Kosten, kürzeren Lieferzeiten und Umweltfußabdruck ähnliche Designtoleranzen und Qualitätslevel erreicht.“
MTorres (Torres de Elorz, Spanien) bewarb sich ohne Partner. „Wir hatten alle Fähigkeiten im Haus: AFP, Infusion, Trockenbandmaterialien, Automation“, erklärt Sebastian Diaz, Senior Manager Composite Applied Technologies bei MTorres. Das Unternehmen erhielt das Innovative Infusion Airframe Manufacturing System (IIAMS)-Projekt, gefördert über EU Horizon 2020 (Grant Agreement No 820845), Start Oktober 2018.
Außenflügelkasten-Demonstrator
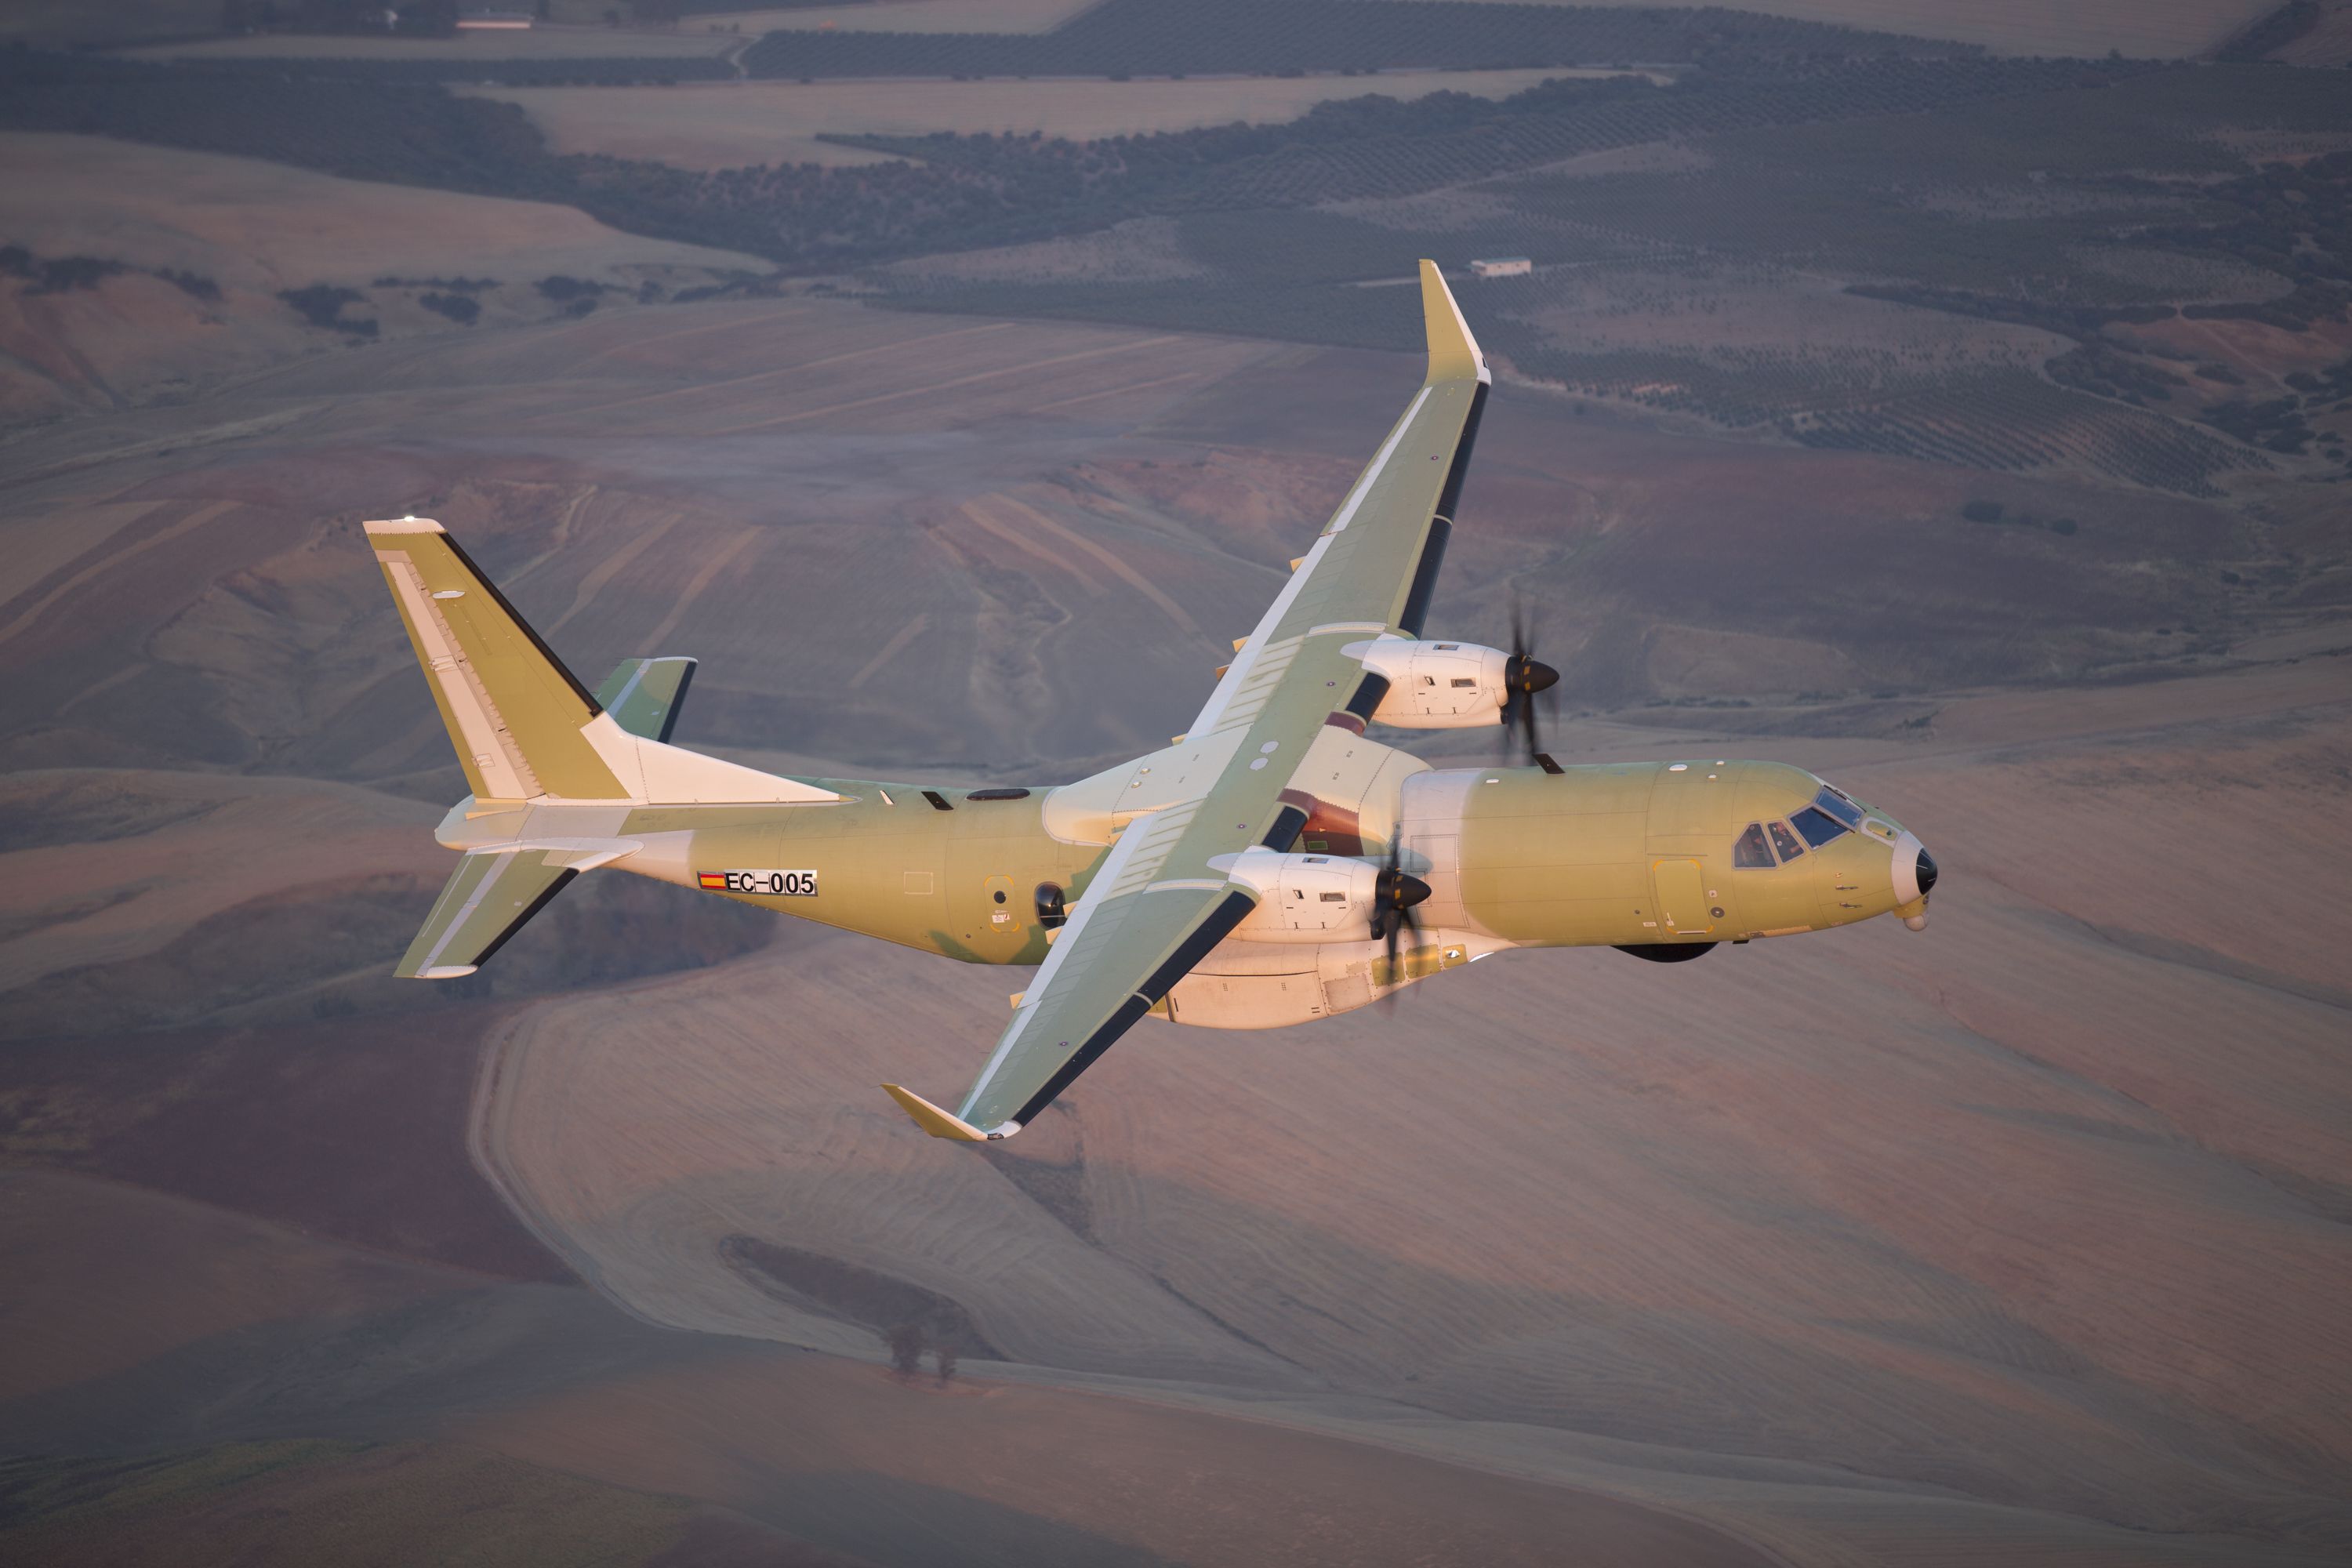
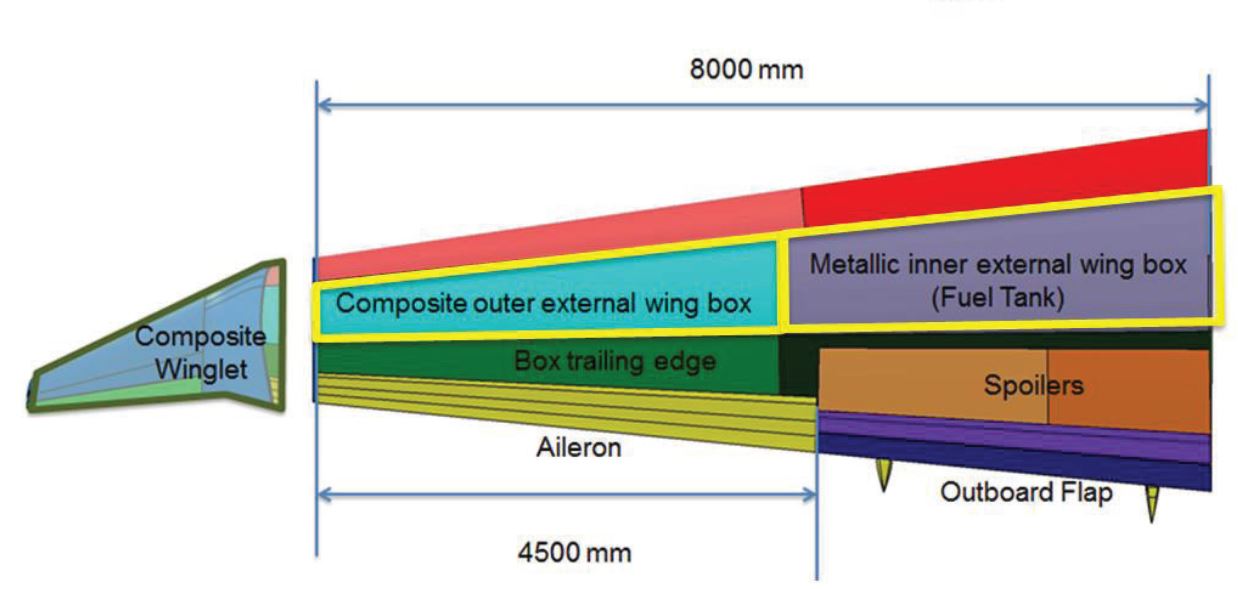
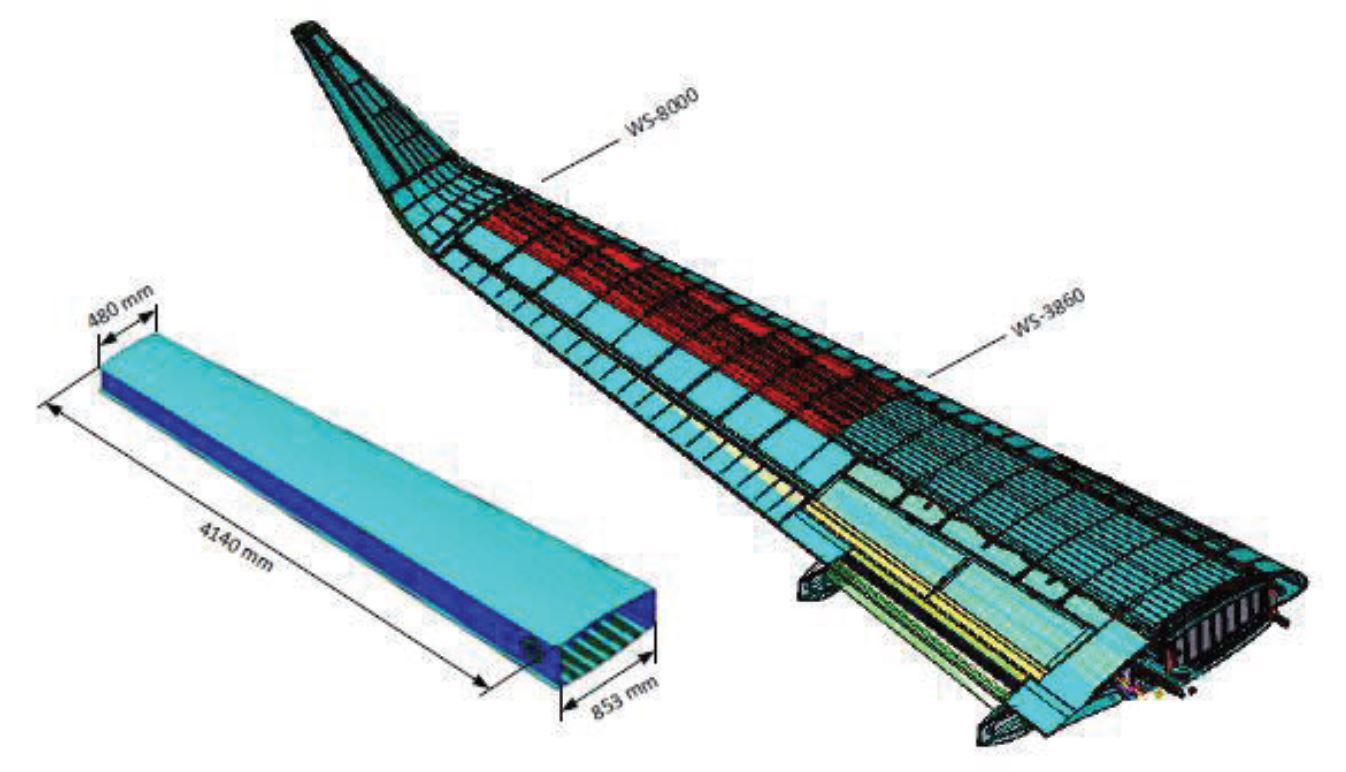
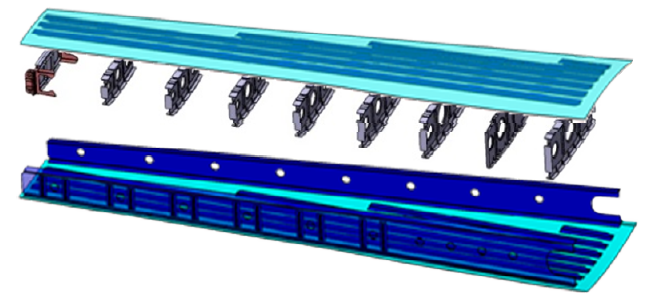
Als Demonstrator wählte Airbus DS einen Außenflügelkasten basierend auf seiner C-295 Twin-Turboprop-Militärtransportmaschine (Abb. 1), gefertigt in San Pablo, Sevilla, Spanien. Dieser 4,14 m lange Composite-Außen-Drehmomentkasten verbindet sich mit einem metallenen Innen-Torsionskasten. Der Composite-Flügelkasten verbindet sich auch mit Winglet, Vorder- und Hinterkante.
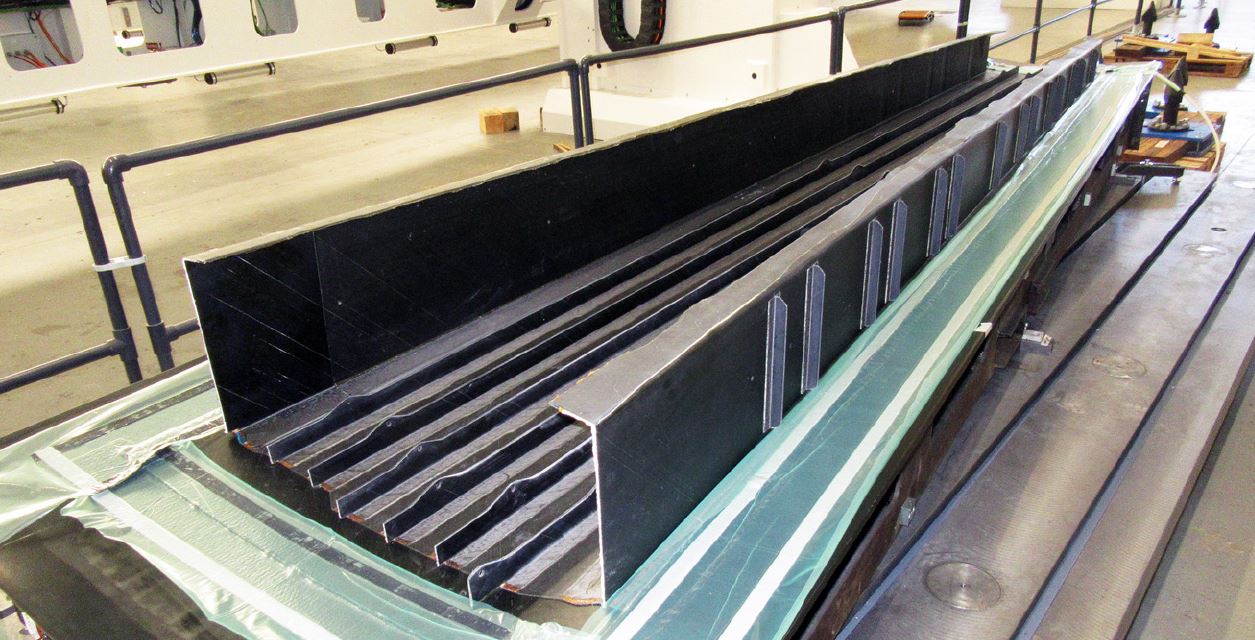
„Wir sollten zwei 4-m-Demonstratoren fertigen – rechter und linker Flügel, für Flugtests installiert“, sagt Diaz. „Fertigung als One-Shot-Prozess, keine Sekundärverklebung. Wir fertigten nur das ‚U‘: Unterschale mit sechs integrierten Stringern und Holme beidseits. Schale, Stringer und Holme variieren in Dicke. Die J-Form der Holme und Integration ihrer Steifen war herausfordernd. Auch enge Toleranzen und präzise Geometrie bei diesem Prozess zu halten – kritisch, besonders an der Wurzel für Montage zum Innenflügelkasten und am Winglet.“
Fertigungsprozess-Design wurde bei MTorres entwickelt, Airbus DS lieferte Bauteil-Design-Spezifikationen. „Wir arbeiteten leicht zusammen, um den besten Fertigungsprozess zu designen, verifizierten, dass dieses Design durch unseren Prozess produzierbar ist und umgekehrt.“
Automatisiertes Zentrum für Thermo-Infusion (ACTI)
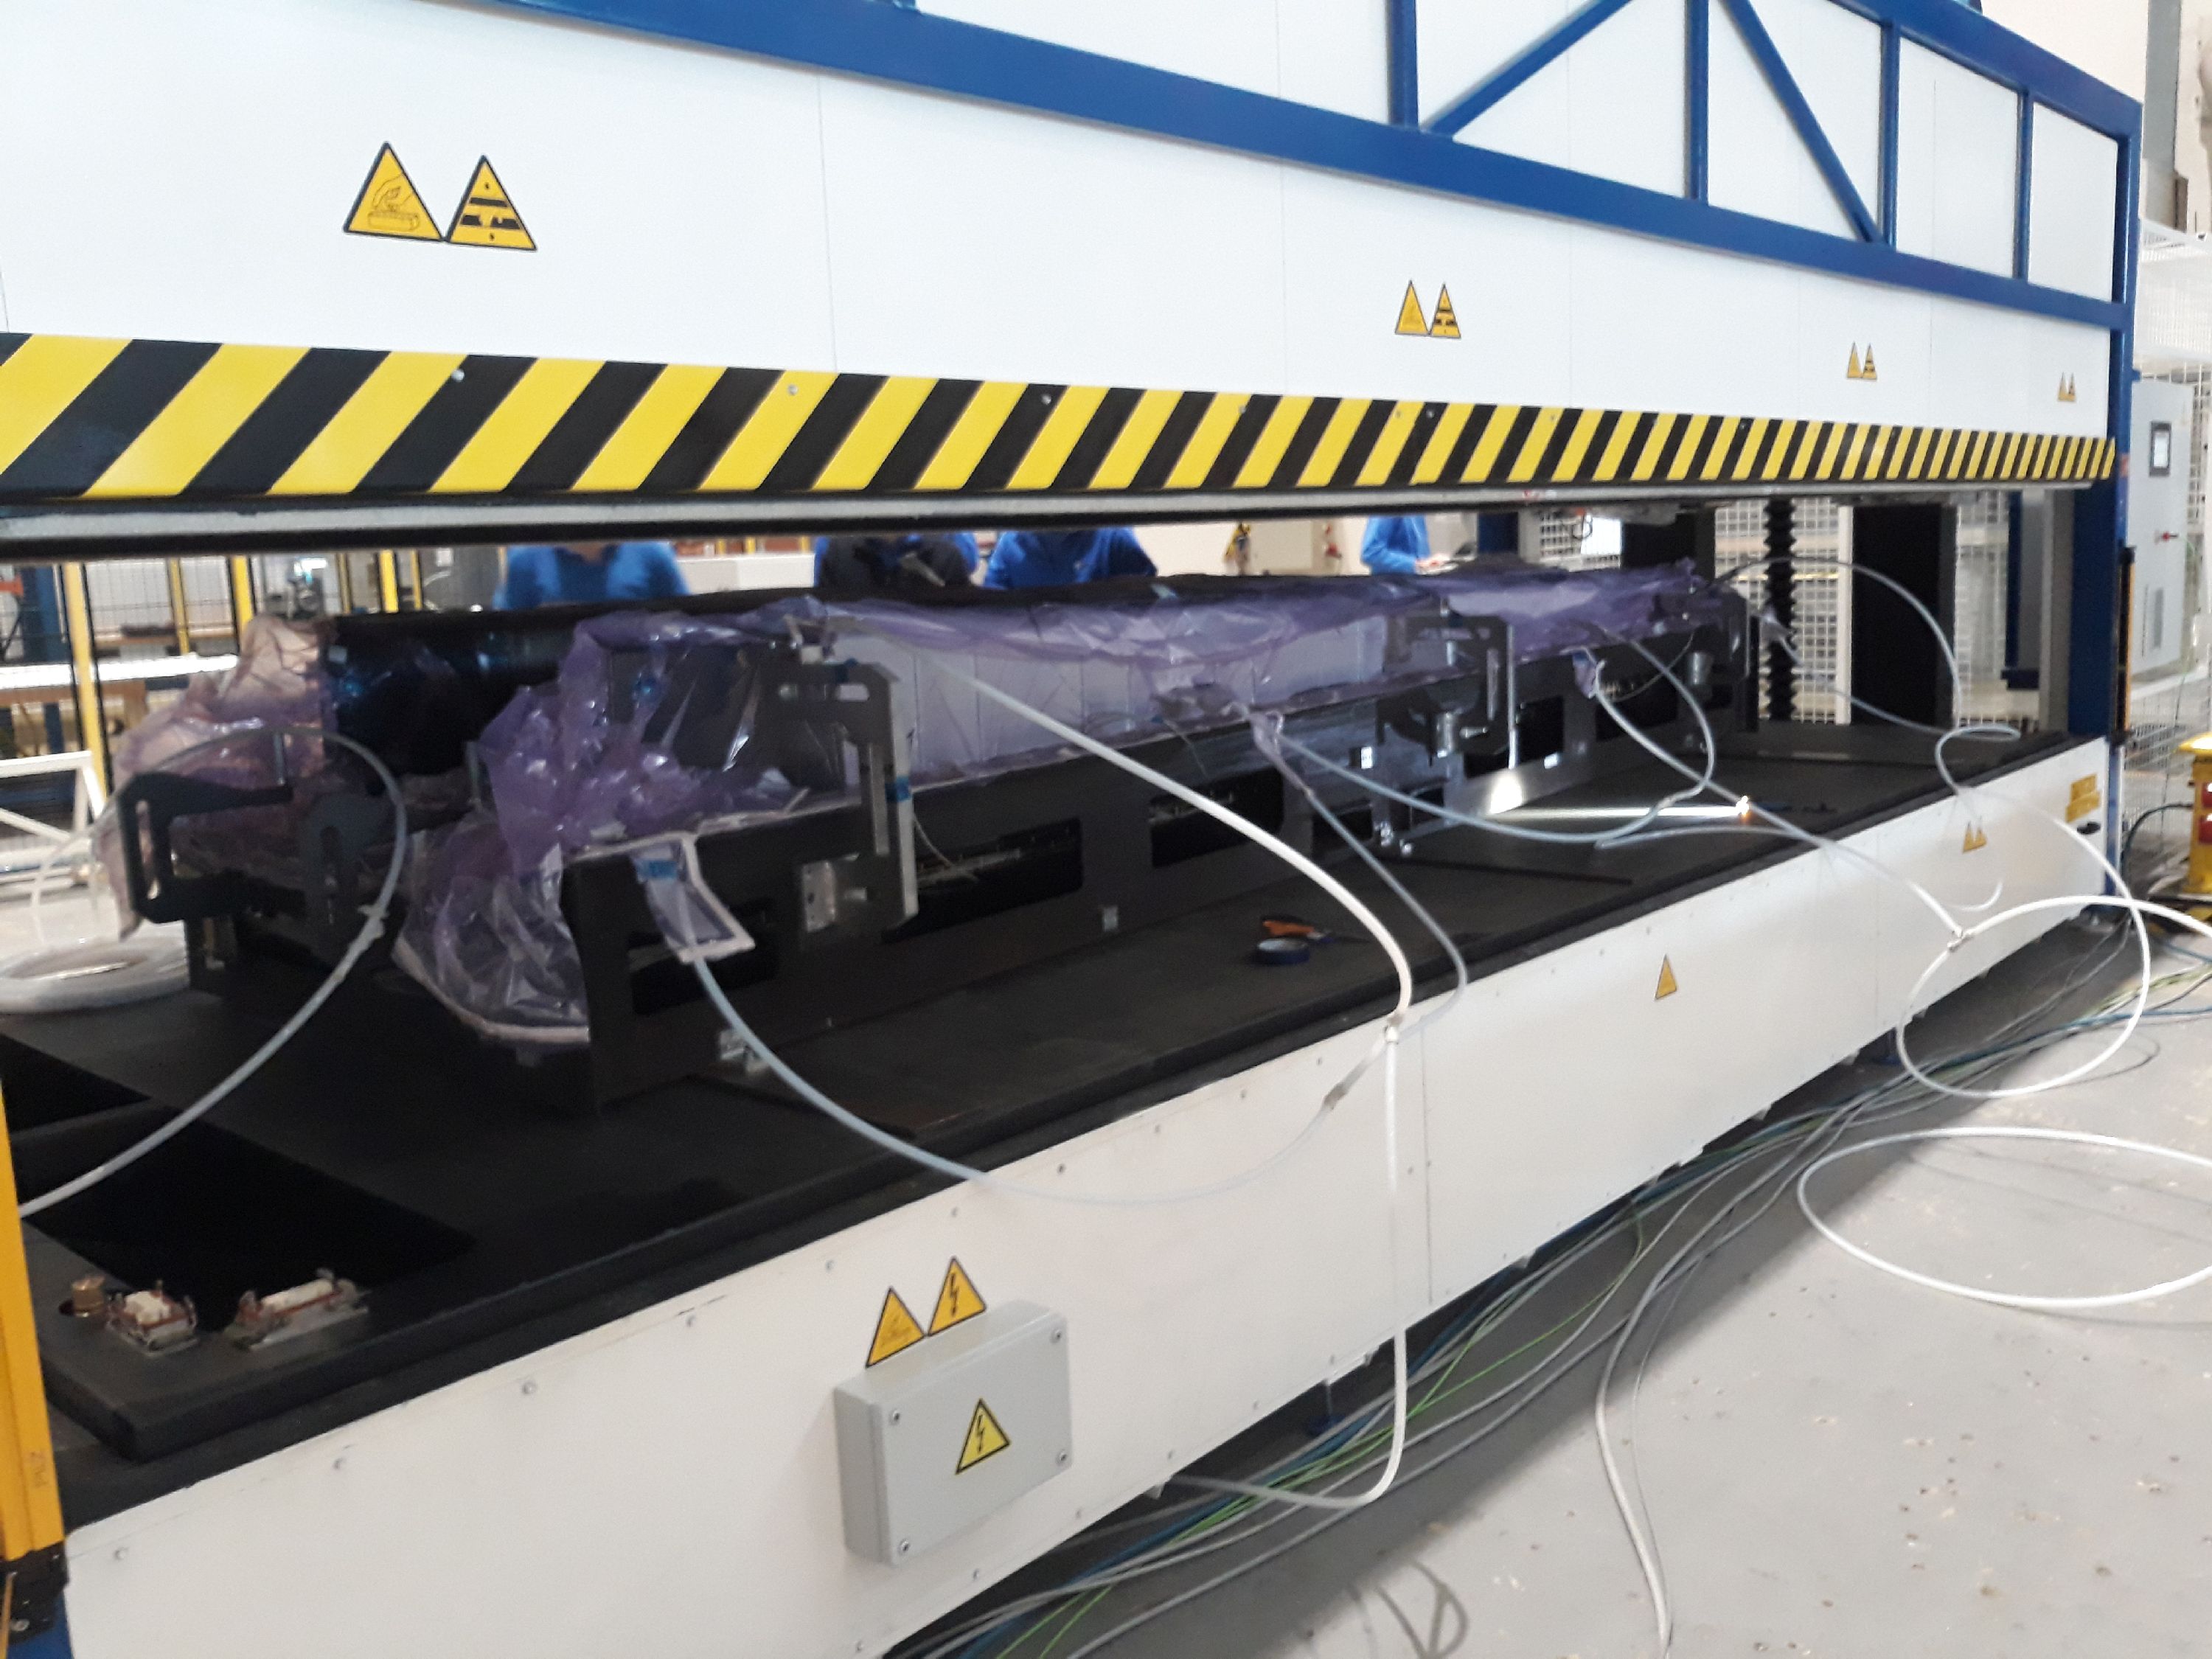
Per Airbus DS-Spezifikation mussten alle Werkzeuge und Anlagen portabel sein, per Standardfahrzeuge transportierbar, schnell aufbaubar ohne Spezialmaßnahmen. Dies führte zum Automated Center for Thermo Infusion (ACTI), das Heißdrapier-Formen der Stringer und Holme, Infusion von Stringern, Holmen und Schale sowie Aushärtezyklen durchführt. Hot Drape Forming (HDF) – in Luftfahrt als beheiztes Entbulken entwickelt, außerhalb als beheiztes Vorformen – entfernt Lunker in Lagen und wandelt 2D-Rohlinge für Stringer und Holme in geformte Vorformen (siehe „Hot Drape Forming“).
Der ACTI hat einen nutzbaren Innenbereich von ca. 5,5 × 2,2 m und ähnelt einem traditionellen HDF-System: Stahlrahmen, oberer halb elektronisch heb-/senkbar mit Verriegelung und Sicherheitsvorrichtungen. Aushärtewerkzeug und mehrere HDF-Werkzeuge sind im ACTI positioniert. „Kein Druck, nur Vakuum“, merkt Diaz an. „ACTI nutzt beheizte Luft mit definiertem Luftstrom für schnellen Wärmeübergang bei HDF und Infusion.“
System ist selbstnivellierend: „Steifigkeit von ACTI-Struktur (und Aushärtewerkzeug) designed für Toleranzen unter Betriebslasten in einfach gelagerter Auflage auf nur zwei Auflagerabschnitten“, erklärt Diaz. „Dimensionsgenauigkeit bleibt beim Bodenaufliegen erhalten, ohne weitere Nivellierung. ACTI bietet niedrige Energie- und Fertigungskosten.“
Letzteres vor allem durch Ersetzung der Montage mehrerer ausgehärteter Teile durch Montage mehrerer Vorformen, die dann ko-infundiert und ausgehärtet werden zu einer integrierten Struktur. „Aushärtewerkzeug ist auch Montagewerkzeug“, sagt Diaz. „Alle Elemente sind trockene Vorformen, im Aushärtewerkzeug montiert, dann in einem Schuss ko-infundiert. Kein Montagegestell nötig, enge Toleranzen via innovative Werkzeugelemente.“
Ein weiterer Schlüssel: Verzicht auf zerstörende und zerstörungsfreie Prüfungen (ZfP), stattdessen Vertrauen auf Prozessdaten aus Fertigungsschritten zur Qualitätsverifikation und Out-of-Spec-Flagging. ACTI-Sensoren erfassen Temperatur, Vakuum, Harzfluss, Aushärtezustand. „Sowohl Luft- als auch Bauteiltemperaturen werden überwacht“, so Diaz. „Werkzeug hat integrierte Thermoelemente für Form- und Bauteiloberflächentemperaturen.“ Alle Daten werden aufgezeichnet, analysiert, grafisch dargestellt und für Fertigungsentscheidungen genutzt.
„Sowohl in IIAMS als auch zukünftigen Projekten helfen Daten, Prozesseinstellung in frühen Phasen zu verbessern“, erklärt Diaz. Harzfluss und Aushärtezustand werden mit Netzsch (Selb, Deutschland) dielektrischen Sensoren überwacht, direkt in CFRP-Aushärtewerkzeuge integriert. „Wir brauchten berührungslose Sensoren für die Schale, da kein direkter Harz-Werkzeug-Kontakt besteht. Sensoren überwachen dielektrisches Feldänderung bei Harzankunft und -verfestigung. Daten nutzten wir zur Aushärtezyklusverkürzung.“
Später wurden Sensoren und ACTI mit einer von MTorres entwickelten Human-Machine-Interface (HMI) kombiniert, die echte Prozesskontrolle per Computer ermöglicht: Vakuum, Temperatur, Harzfluss via Zulaufventil. Ziel laut Airbus DS: Massenfertigung integrierter Composite-Primärstrukturen durch straffere, intelligentere Prozesse vorantreiben.
Leichtbauwerkzeuge und Portabilität
MTorres fertigte zwei Werkzeugsätze – rechts und links. „Teile mit identischer Geometrie wie Steifen hatten nur einen Satz“, so Diaz. „Andere Werkzeuge wurden geteilt, wo möglich.“
Ein einteiliges Aushärtewerkzeug formte die 3D-Form der Schale, auf der alle anderen Vorformen positioniert wurden. Ca. 4,5 m lang, rechte/linke Version aus CFRP, so Diaz. „Erleichtert Toleranzhaltung, da Werkzeug mit gleichem Lagenaufbau und Prozess wie Bauteil designed – CTE sehr nah am Finalteil. CFRP-Aushärtewerkzeuge auch leicht, ~200 kg, bewegbar mit kleinem Elektrostapler. Bei Metall für 4,5-m-Werkzeug unmöglich.“
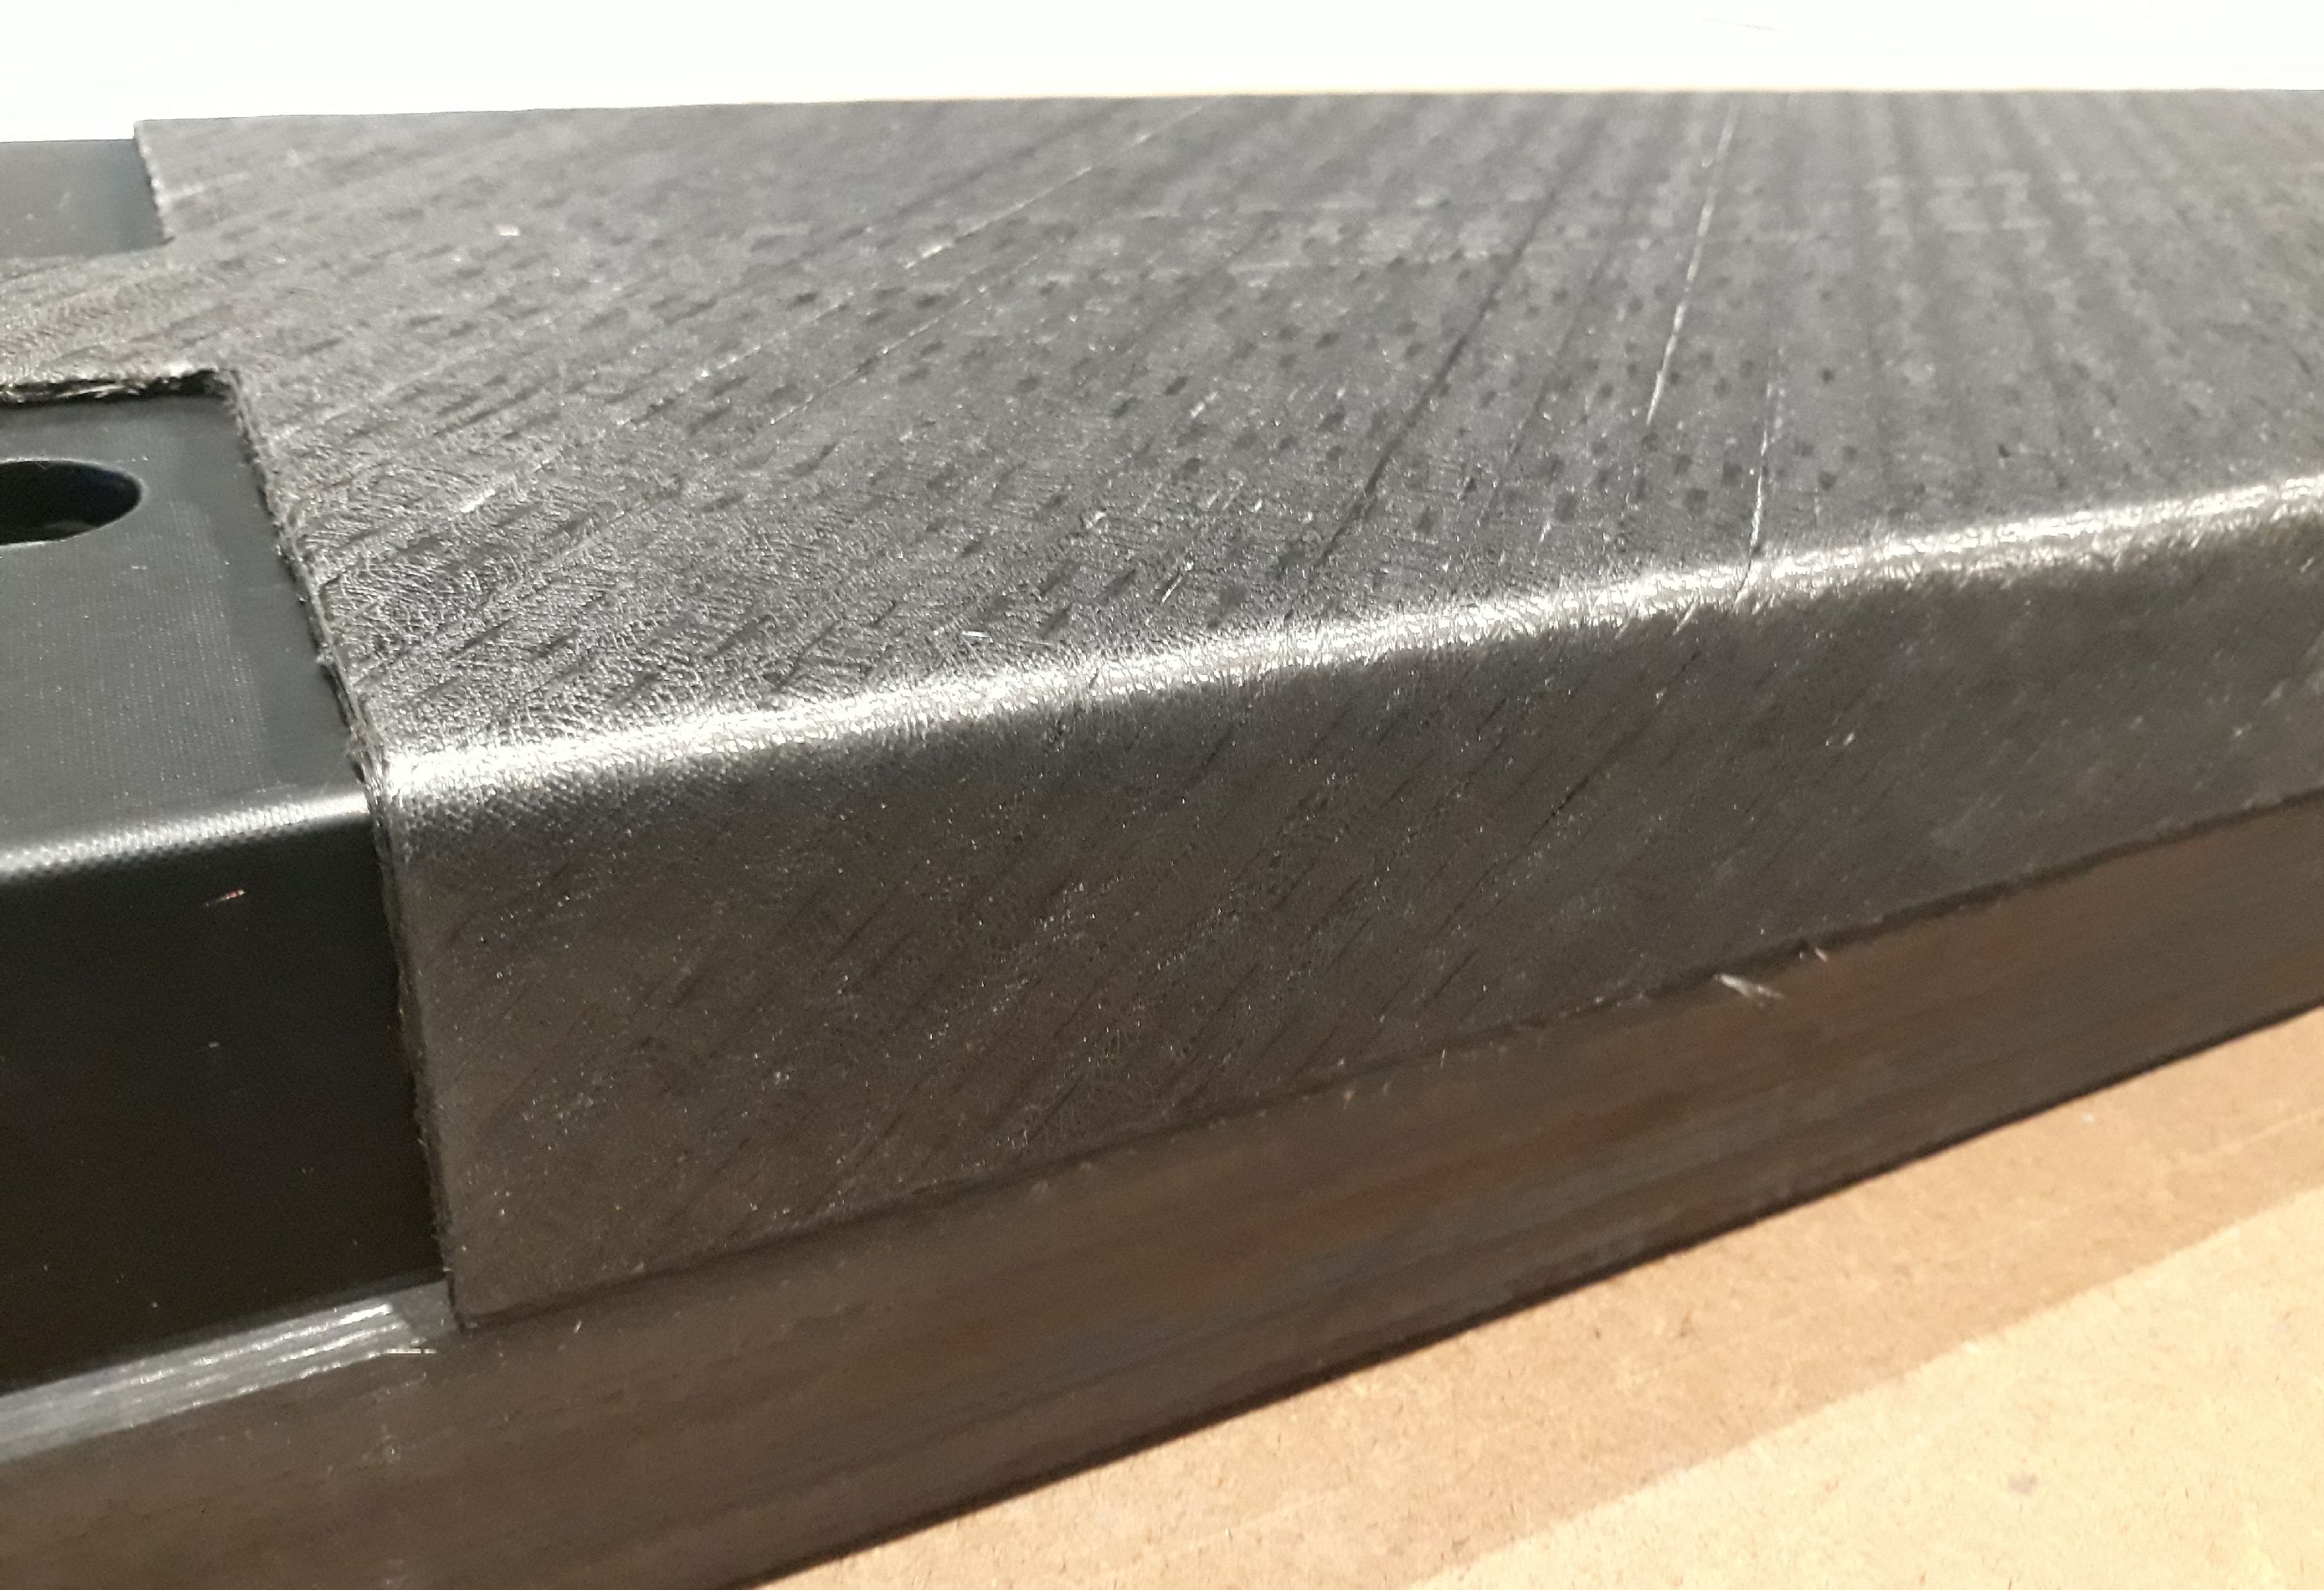
Übrige Werkzeuge – Cauls, Positionierer, HDF-Werkzeuge – handhabbar. HDF der Stringer, Holme und Holmsteifen-Vorformen nutzte Male (IML) Werkzeuge, auch CFRP. Während Nutzung auf Alu-Tisch montiert und in ACTI eingesetzt.
AFP mit neuartigem Trockenfaserband
Alle Flügelkasten-Strukturelemente – Schale, Stringer, Holme, Holmsteifen – wurden mit MTorres AFP-Technologie für Trockenfaserbänder gefertigt. „Der Call forderte schnelle, günstige Materialien“, sagt Diaz. „Kommerziell verfügbare Trockenfaserbänder, besonders von Großlieferanten, waren nicht so leicht zu beschaffen; wir hatten Expertise, eigenes Material herzustellen (siehe „Novel dry tape for liquid molded composites“). Wir nutzten unser 0,5-Zoll-breites, 300 g/m² Trocken-Carbonfaserband aus Mitsubishi Rayon (Tokio, Japan) 50K High-Strength (HS) Faser. Unser Band war für Infusion und AFP-Ablage ausgelegt. Wir kennen alle Parameter für AFP-Ablage, HDF, Harzinfusion – kleine Änderungen waren möglich, da Bandfertigungslinie vorhanden.“
MTorres testete auch 200 g/m² Band von Hexcel (Les Avenières, Frankreich) aus Intermediate Modulus (IM) Faser. „Obwohl unser Prozess mit beiden Bändern funktioniert, war es in Entwicklung einfacher und günstiger, mit eigenem Material zu legen – Breite und Steifigkeit engineered für smoothes, schnelles Verhalten von Spule zu Tisch. Auch sofort verfügbar.“

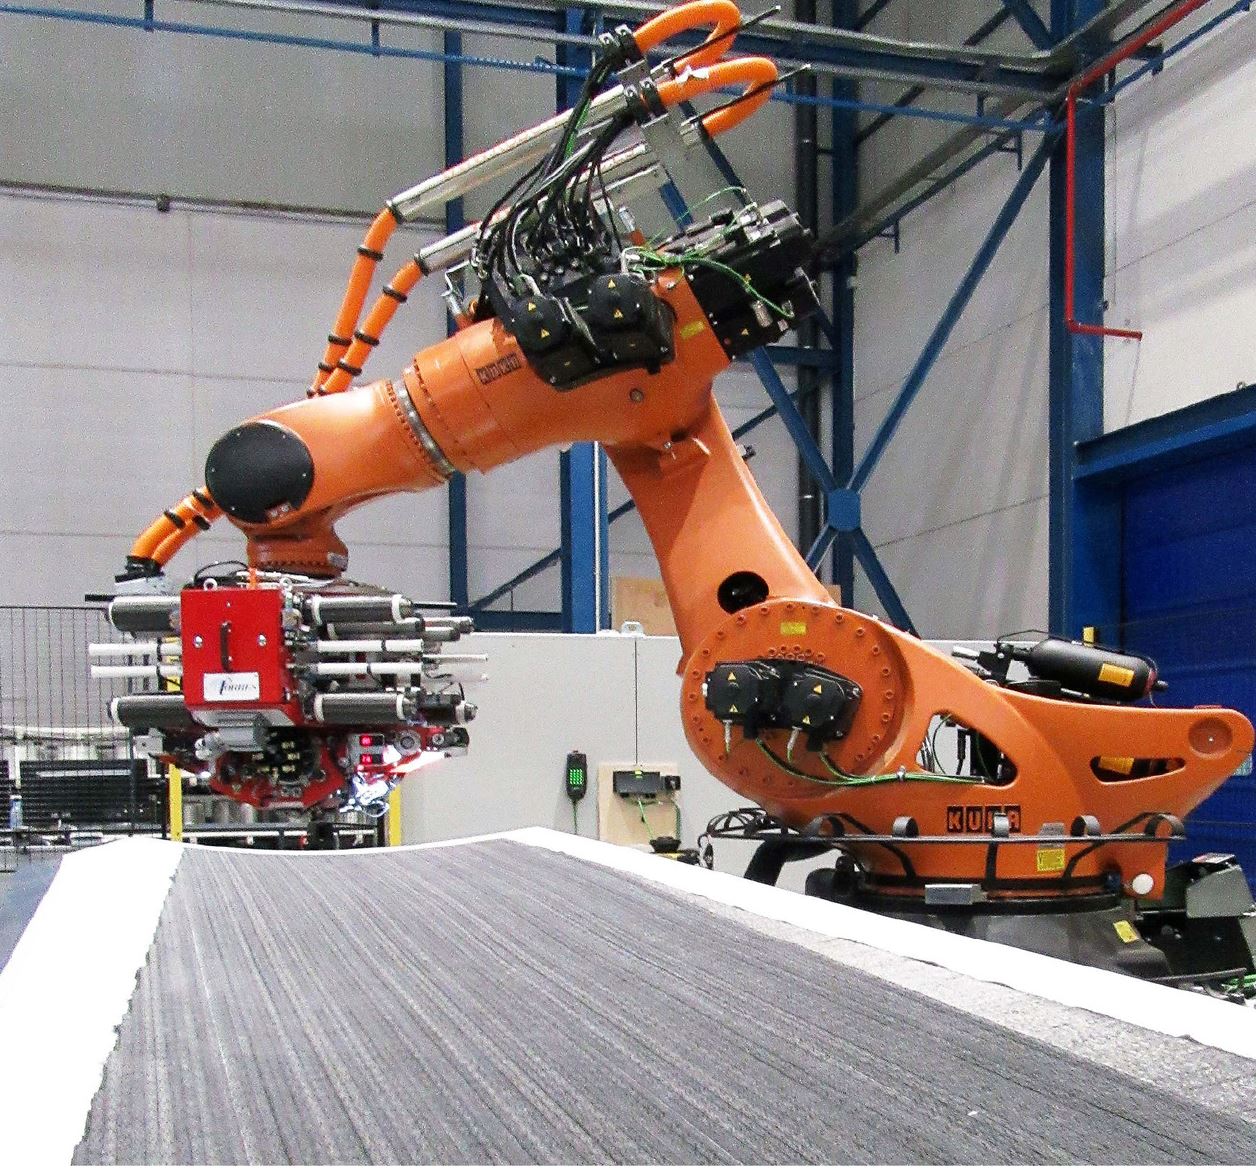
Schritt 1. AFP legte Flügelkastenschale (hier gezeigt) sowie 2D-Rohlinge für Stringer, Holme, Holmsteifen ab. Bildnachweis, alle Schritte: IIAMS-Projekt, Airbus Defence and Space, MTorres.
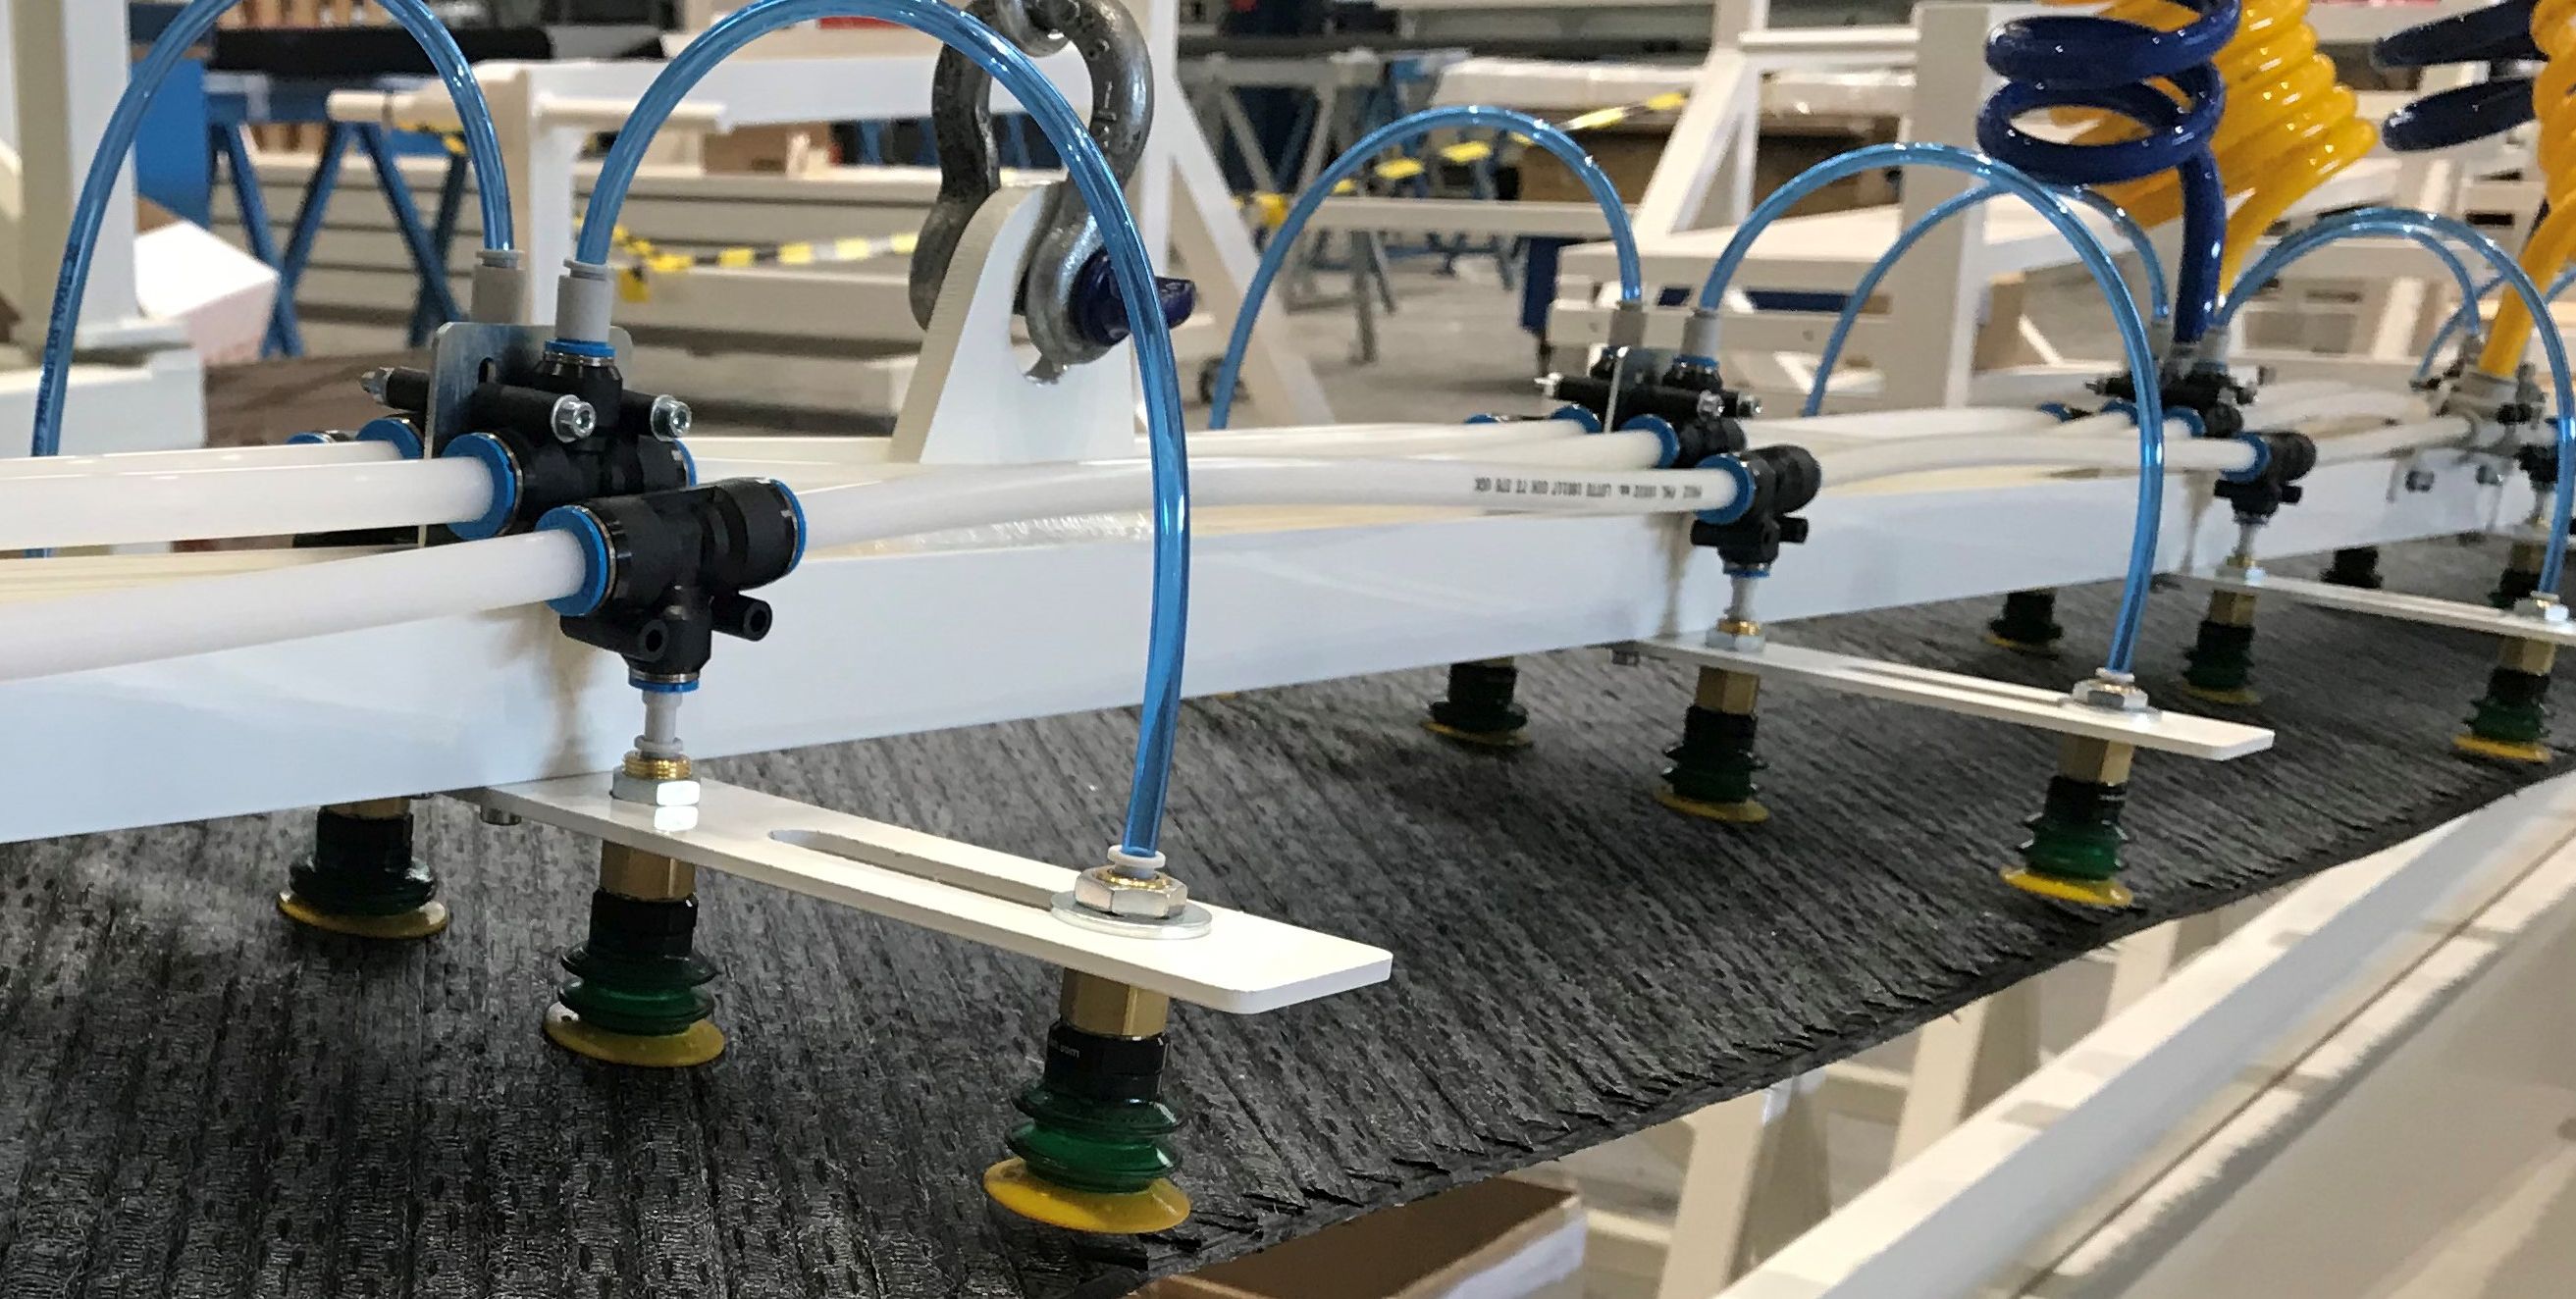
Schritt 2. Flache Bandrohlinge wurden vom Ablagetisch zu HDF-Werkzeugen transportiert.
Zwei AFP-Strategien: eine für Unterschale, eine für Stringer, Holme, Holmsteifen. Schale (3–6 mm dick) wurde auf Aushärtewerkzeug in finale 3D-Form abgelegt (Schritt 1), mit semipermeabler Membran – patentiert von Airbus im Vacuum Assisted Process (VAP) Infusion. Stringer, Holme, Holmsteifen als flache Rohlinge (2D) auf Vakuumtisch, dann auf HDF-Werkzeuge für finale 3D-Form (Schritt 2).
Beheiztes Vorformen
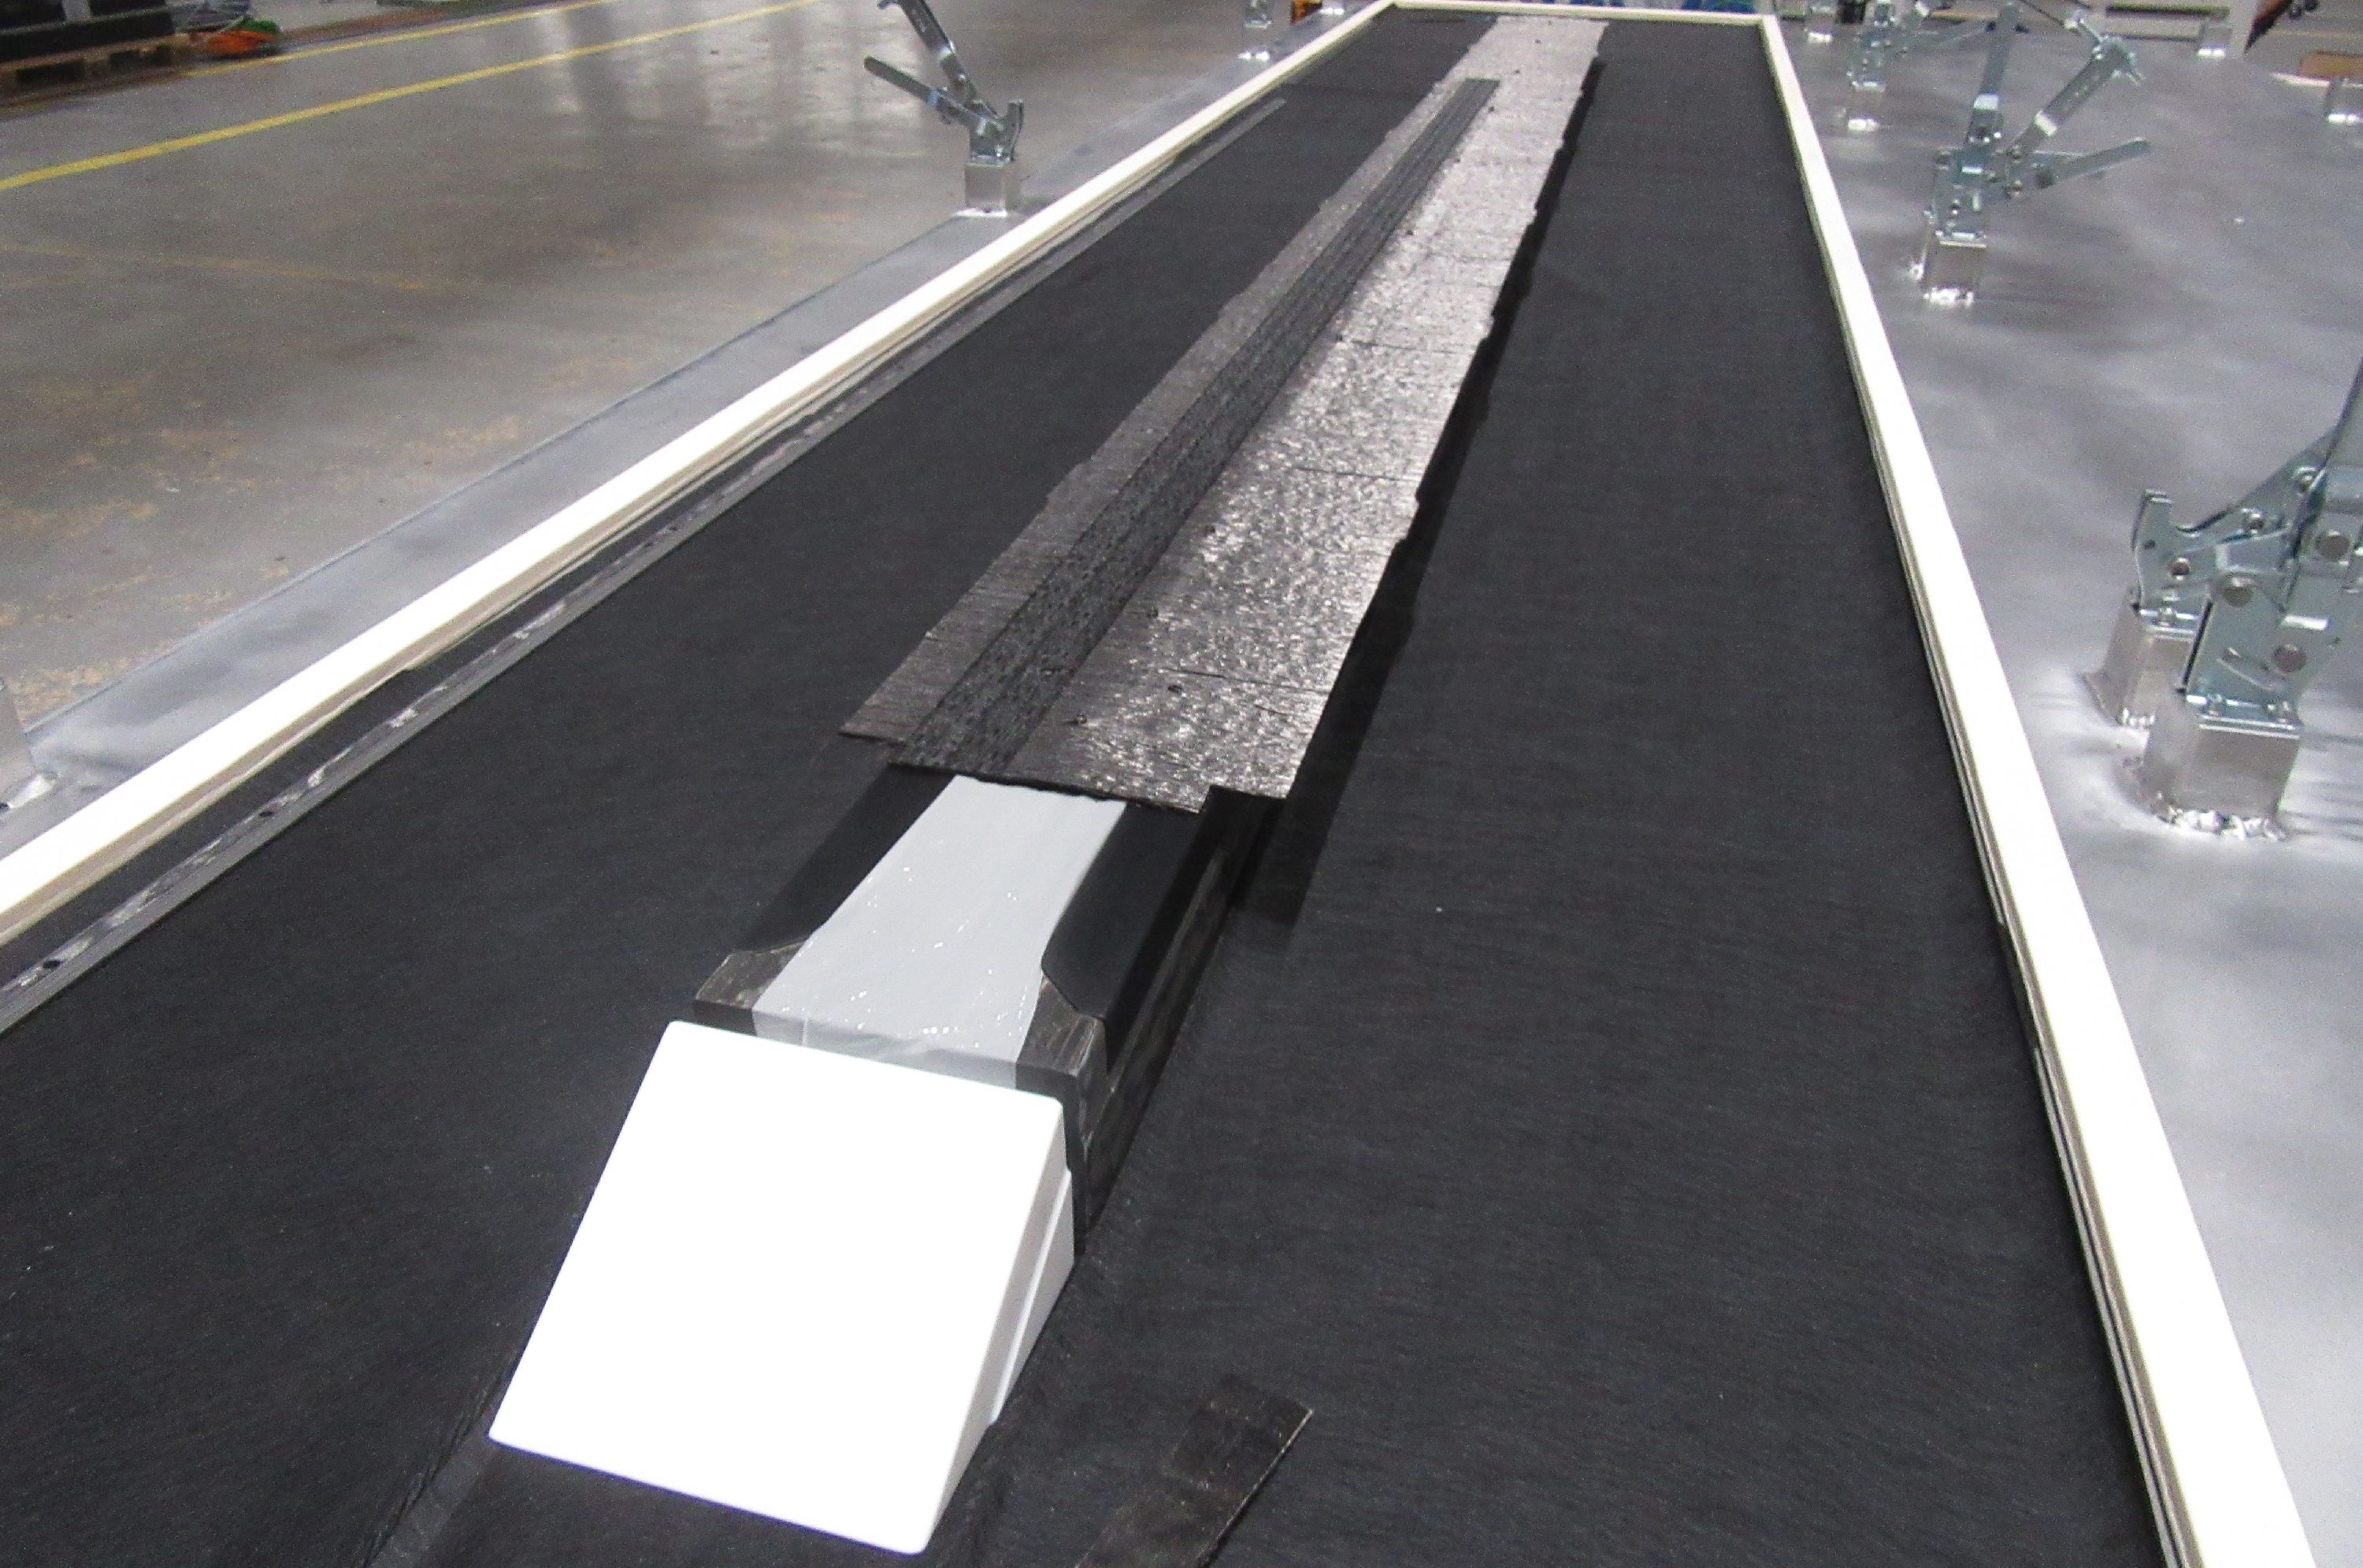
Schritt 3. Stringer-Rohling wird auf männliches HDF-Werkzeug gelegt.
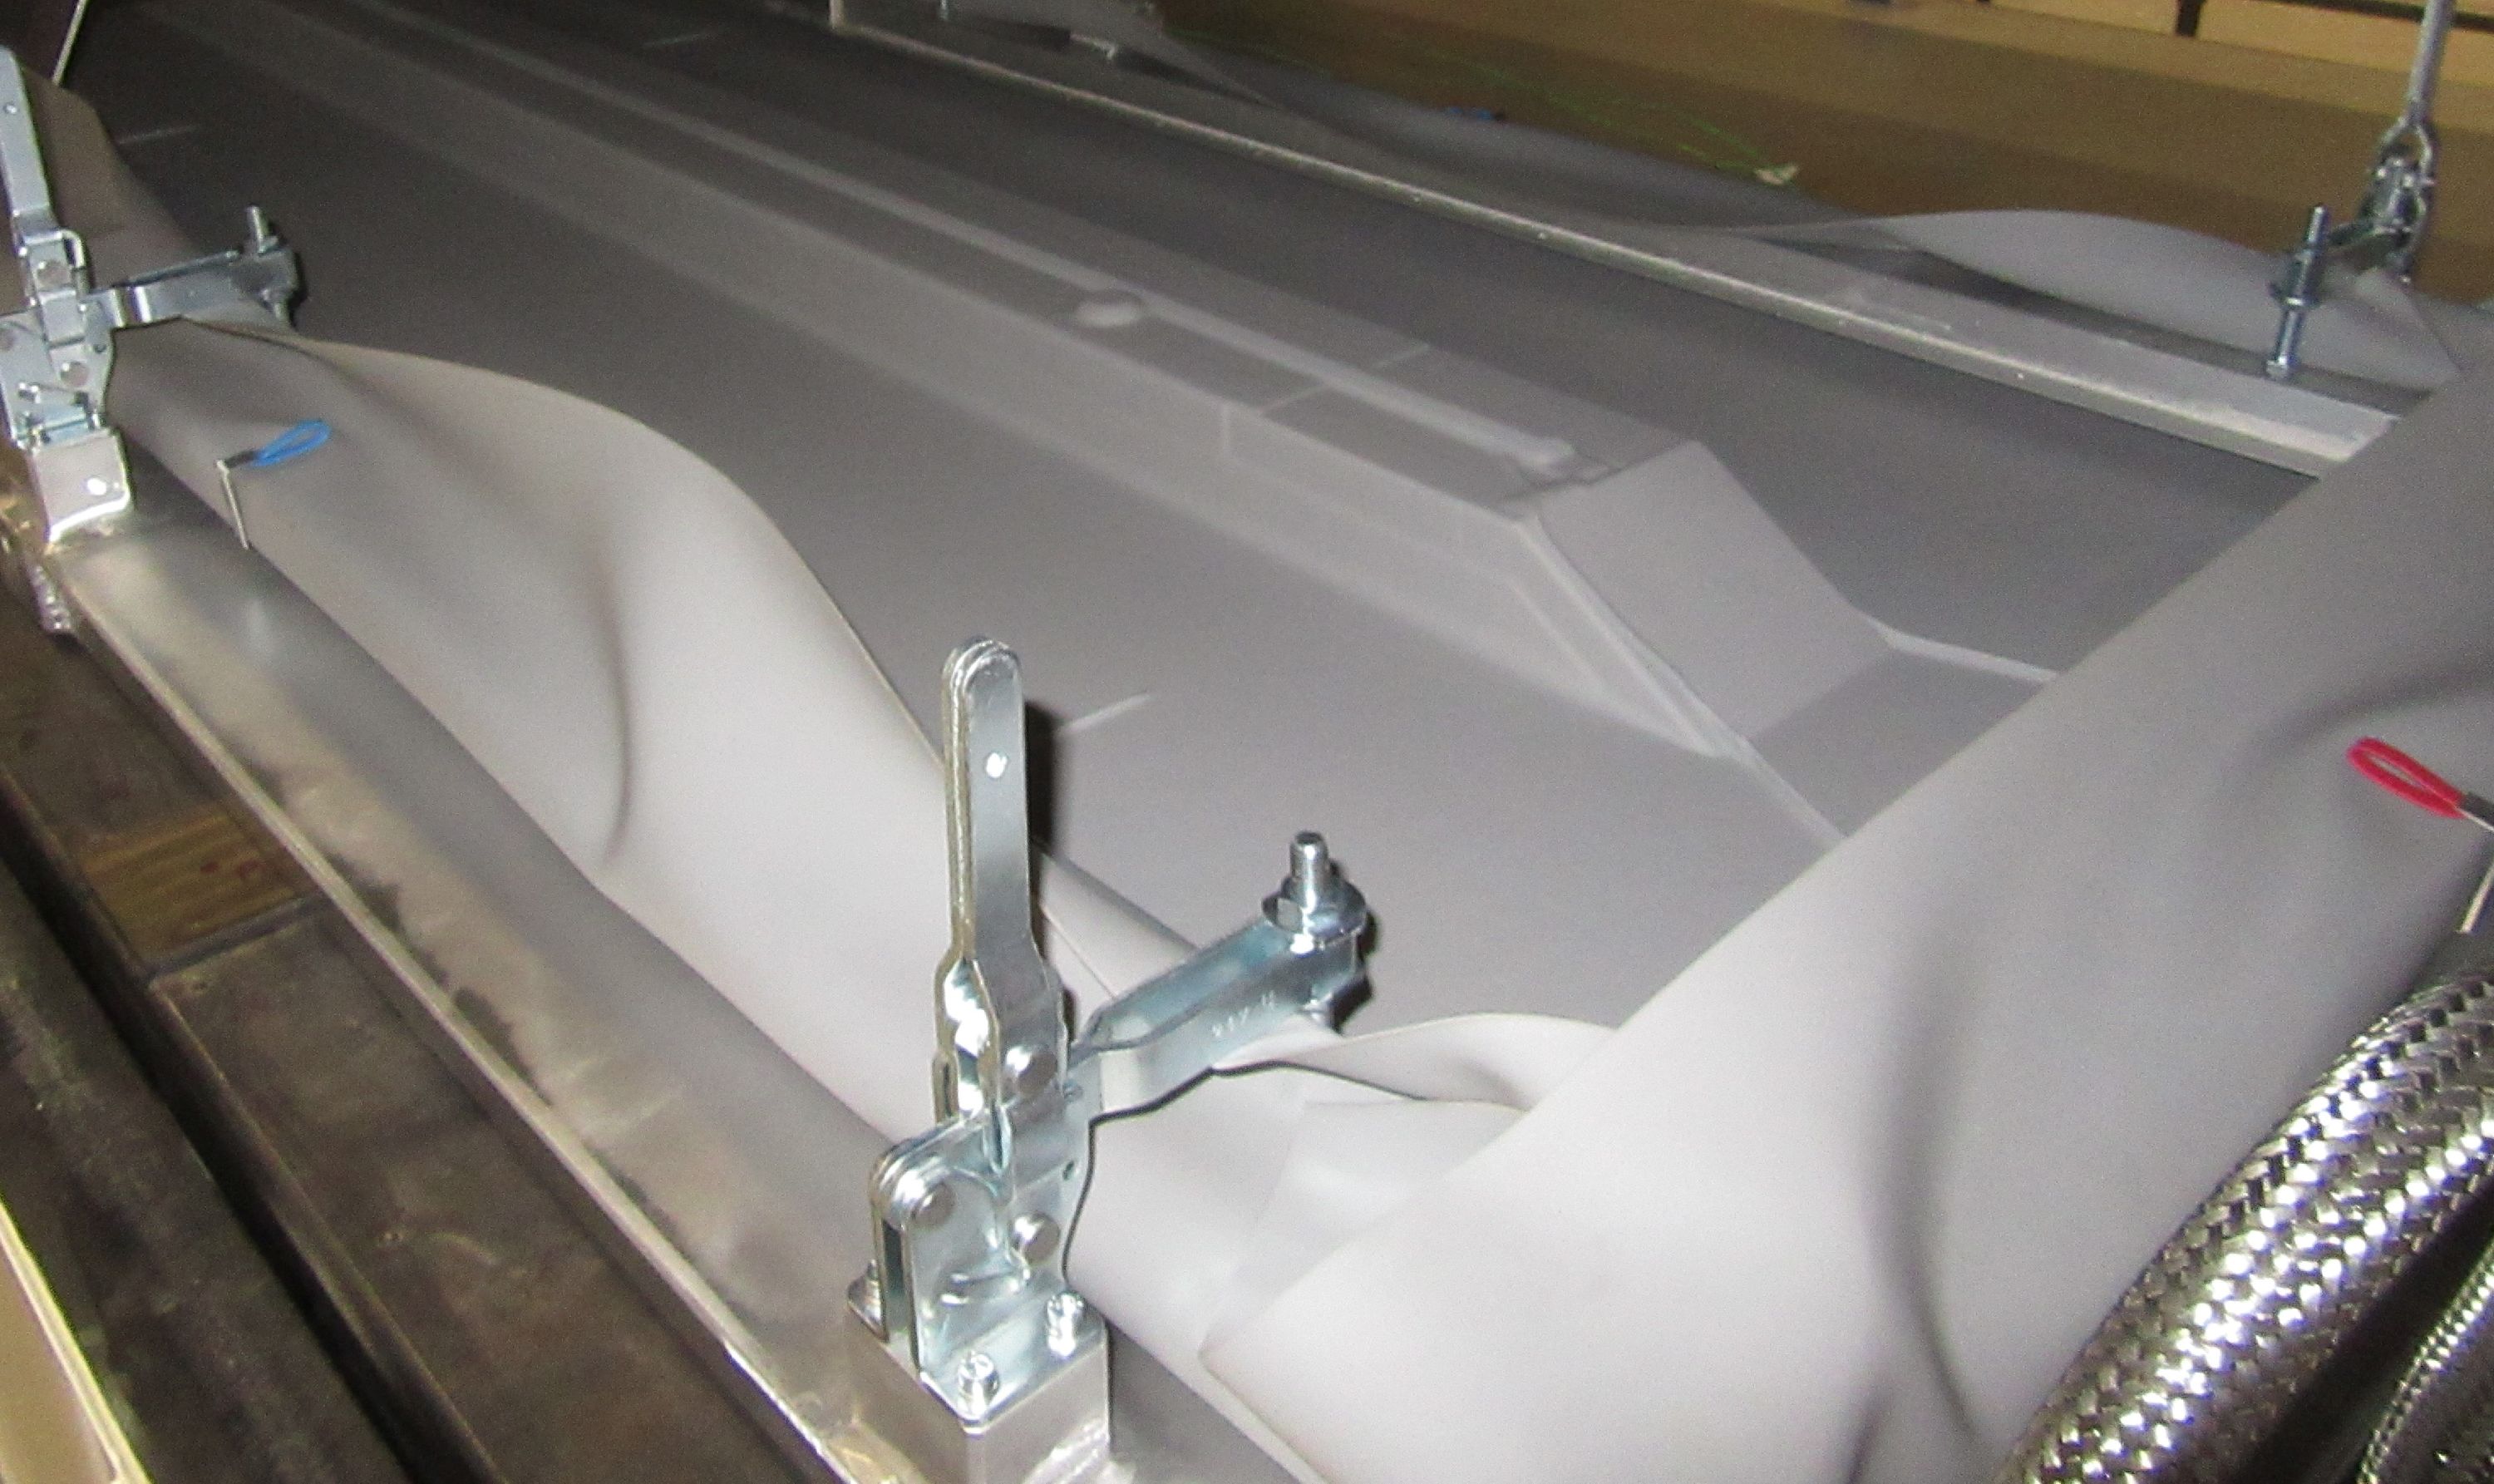
„Flache Rohlinge für Stringer, Holme, Holmsteifen wurden per Portal mit Vakuumgreifern vom Ablagetisch zur Heißformstation bewegt“, erklärt Diaz. „Automatisiertes System bewegt Rohlinge flach und platziert sie auf männliche Formwerkzeuge [Schritt 3] ohne Faltenbildung.“ Formwerkzeuge auf Alu-Formtisch, in ACTI eingesetzt. Wiederverwendbarer Silikon-Vakuumbeutel (Mosites Rubber Co., Fort Worth, Texas, USA) auf Rohlinge, im ACTI auf 130 °C erhitzt und per Vakuumdruck geformt (Schritt 4). „Vakuum glatt per vordefinierter Rampe über Steuerungsventil bei Erreichen Temperatursollwert.“
Trockenbänder lassen sich leichter vorformen/heißdrapieren, „da Schichtbindung weicher als bei Prepregs. Trotz Trockenmaterial ist es HDF/beheiztes Entbulken, wobei resultierende Vorform Form hält dank Bindern in Bändern.“
Stringer und Holmsteifen: Rohlinge zu zwei L-Formen geformt, zurück-zu-zurück auf Aushärtewerkzeug zu T-Stringern/Steifen platziert. Jeder der sechs Schalenstringer unterschiedlich, erfordert unterschiedliche Rohlinge. Jeder der 24 Holmsteifen unterschiedliche Länge.
Vordere/hintere J-Holme: ein Rohling zu C geformt (nach innen zum Flügelkasten), anderer zu Z (nach außen) – zurück-zu-zurück platziert. Holme haben sinusförmige Füße außen (Pfeil in Schritt 7). „Form für Holmfüße auf flachem Ablagetisch geschnitten, bevor Rohling zur Formstation bewegt. Danach in diesem Bereich nichts trimmen/fräsen. Rohlinge direkt auf männliches Formwerkzeug mit Holmfüßen links, oberem Flansch rechts.“
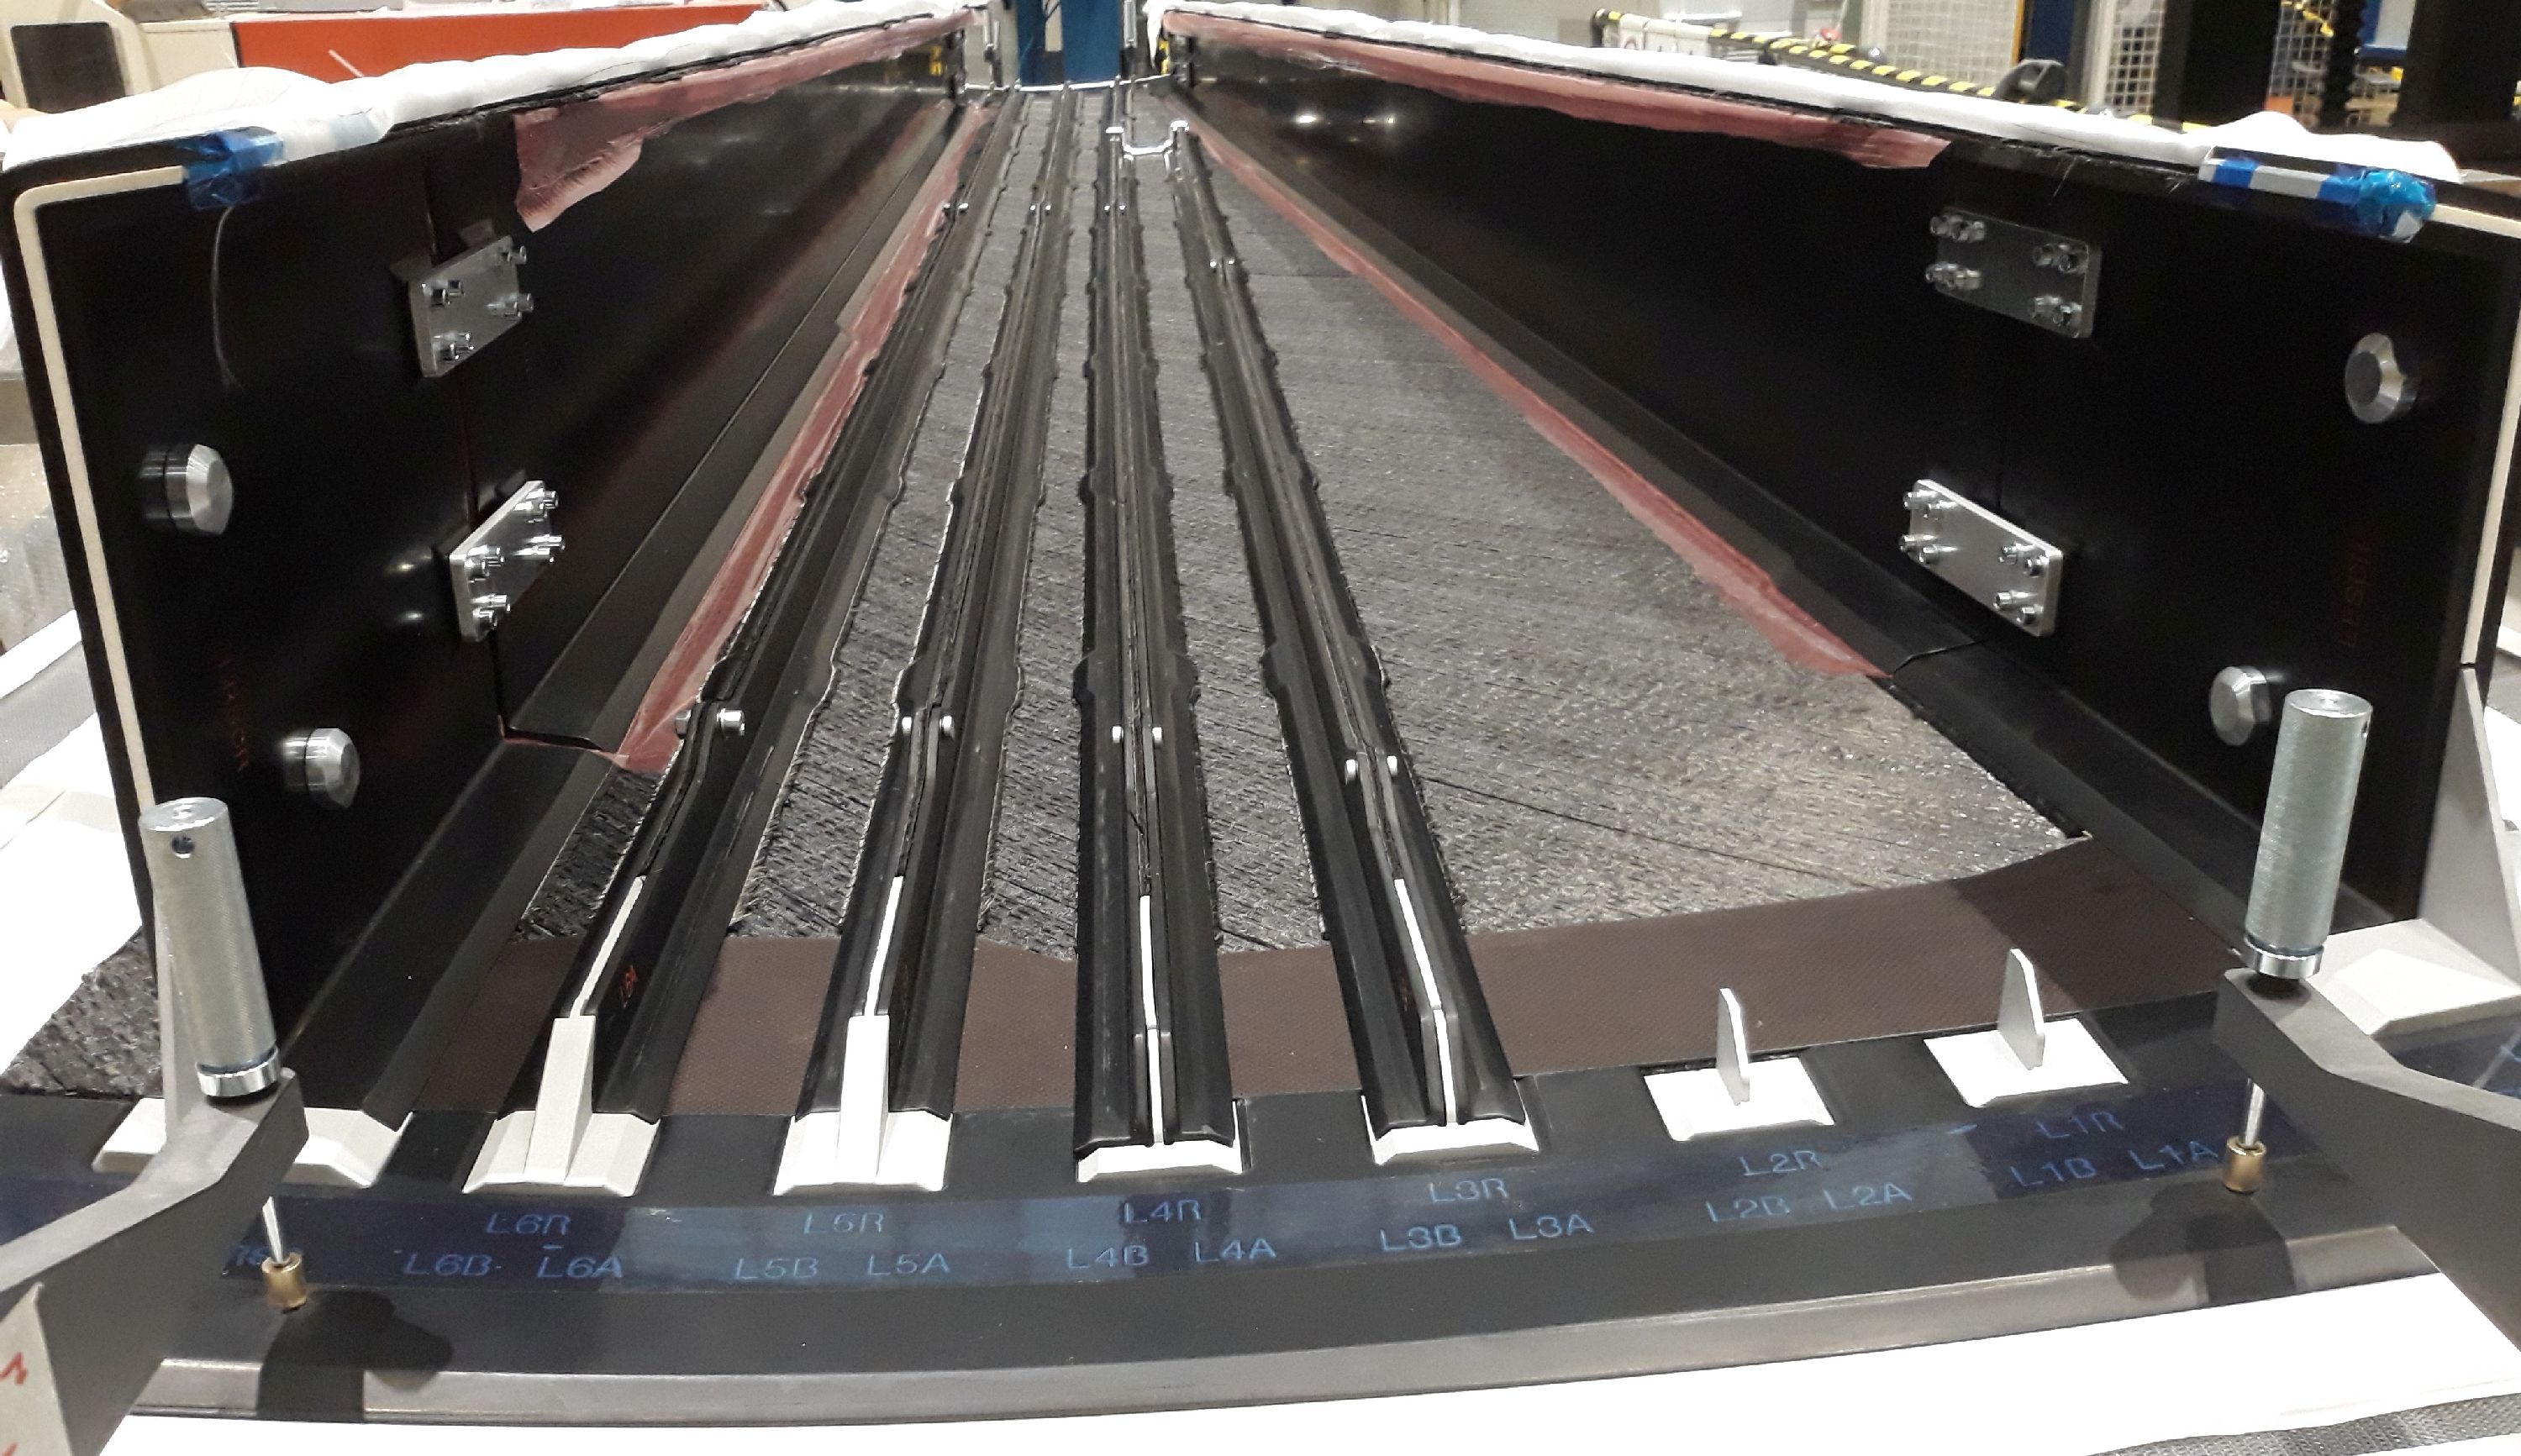
Abb. 3. Präzise Vorformplatzierung. Vorformen für J-Holme und Stringer positioniert mittels zweier Metallzylinder (weit links/rechts), weißen Positionierern und CFRP-Caul mit Ausschnitten für Stringer/Positionierer. Bildnachweis: IIAMS-Projekt, Airbus Defence and Space, MTorres.
One-Shot-Infusion
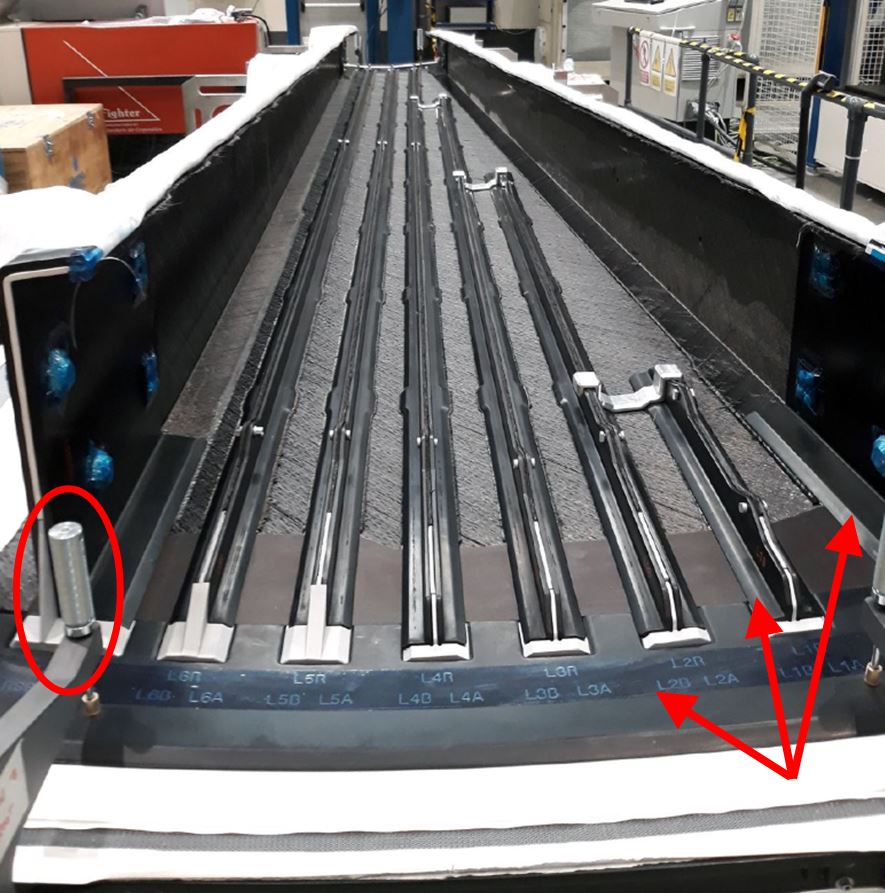
Schritt 5. Stringer- und Holm-Vorformen auf Unterschale platziert, unterstützt durch zylindrische (eingekreist) und weiße Positionierelemente. Schwarze CFRP-Cauls (Pfeile) halfen bei Stringer- und J-Holm-Positionierung und lagen auf Stringern und J-Holmen.
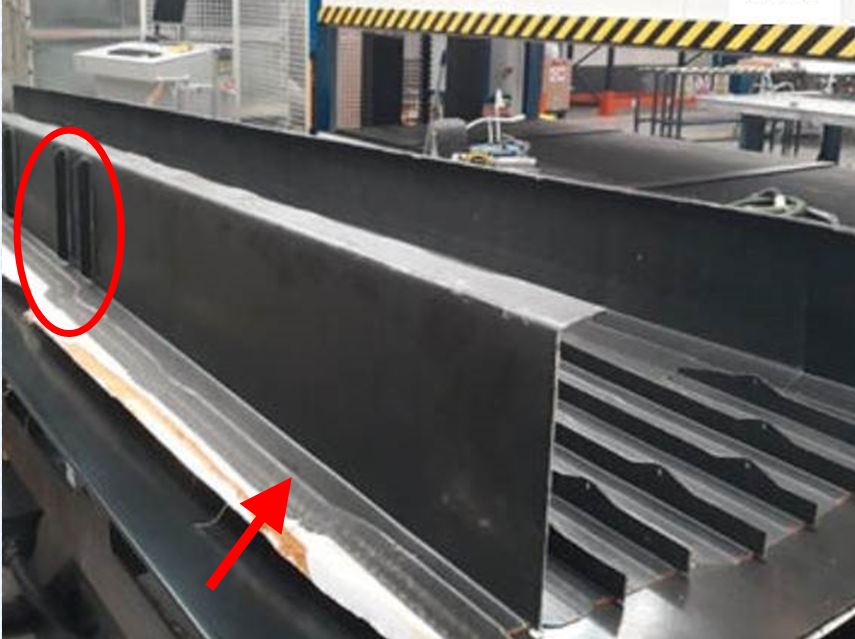
Schritt 7. Initialer Demonstrator bei MTorres zeigt J-Holm mit zwei Rippensteifen (eingekreist) und sinusförmigen Füßen (Pfeil).
Nächster Schritt: Stringer-, Holm- und Holmsteifen-Vorformen auf bereits abgelegte Unterschale platzieren (Schritt 5). „Jede Vorform wurde bei Platzierung auf Schale und Aushärtewerkzeug indexiert“, so Diaz. Zylinder als Lageelemente an Holmende links in Schritt 5 und an beiden Holmen in Abb. 3 sichtbar. Auch weiße Positionierer für Stringer und J-Holme. 13 Positionierer in finaler Vorformmontage, jeder unterschiedlich.
Caul-Platten waren Schlüssel für Vorform-Lage und -Platzierung. Sie dienten traditionellem Zweck: gleichmäßigen Druck und Temperatur über komplexe Lagen/Geometrien, aber auch für Infusion, wie unten. Schwarzer CFRP-Caul mit Ausschnitten für Stringer-Vorformen am Ende von Stringern und Holmen in Schritt 5 und Abb. 3.
„Lage der Stringer-Vorformen hängt von Lage des Cauls ab“, erklärt Diaz. „Digitale Technologie zur Prozessüberwachung/-steuerung umfasste Augmented-Reality-App, die CATIA-Modelle auf Ablage projizierte. Nutzung zur Führung von Caul-Platten, Positionierelementen, dann Vorformen. Zeigte auch nächste Schritte. App ermöglicht Self-Support auf Tablets – alle Arbeiter haben einfachen Zugriff auf alle Infos.“
Finaler Satz schwarzer CFRP-Caul-Platten auf L-Vorformen für T-Stringer und entlang innen/außen jedes J-Holms, hoch auf Flansch, runter auf Fuß außen, wie Schritt 5 und Abb. 3. „Holme nutzen auch eine Art Caul-Platte an Innenseite der Enden für erhöhte Genauigkeit in Verbindungsbereichen.“ Alle Caul-Platten genutzt während HDF und blieben an Vorformen bis Ablage.
Fertige trockene Vorformmontage mit Caul-Platten wurde mit Peel-Ply und Vakuumbeutelfolie abgedeckt. Gesamte Montage aus Schale, Stringern, Holmen in ACTI, Werkzeug auf 120 °C erhitzt. Hexcel RTM6 Epoxidharz auf 70 °C erhitzt, entgast, dann Infusion über einzelne Harzzulaufstelle. „ACTI war für vier Zulaufstellen vorbereitet“, merkt Diaz an, „nach umfangreicher Simulation und Tests entschieden wir uns für einzelne Zulauf – einfacher und günstiger.“
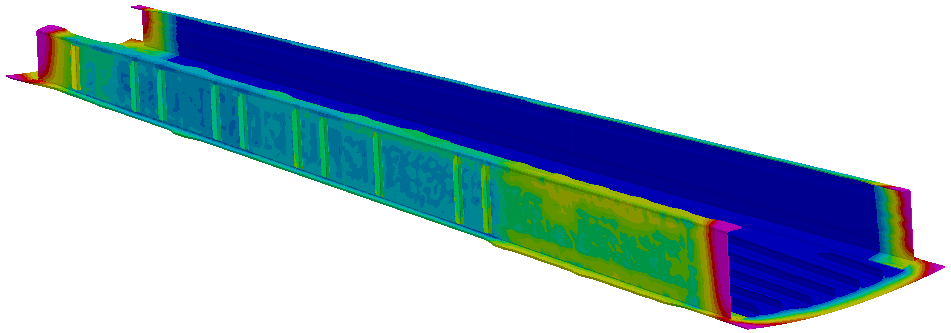
Trotz einzelner Zulauf war Infusion sehr komplex: drei verschiedene Modi. „Zuerst Strömungssimulation mit PAM-RTM Software [ESI Group, Paris]“, sagt Diaz. „So komplexe Mischung aus Strömungsfronten und Parametern für vollständige Benetzung. Beispiel: Harzfluss schneller in Flügelkastenmitte, aber Herausforderung, alle Steifen zu benetzen.“
VAP mit semipermeabler Membran funktionierte gut für Unterschale, wurde für Hochtemperatur-Flowmesh entlang Stringer und Holm-Innenseiten getauscht. „Ecken waren anspruchsvollste Bereiche für Benetzung“, so Diaz, „aber auch kritischste für Toleranzen bei Montage und an Kanten.“ Sichtbar in roten Bereichen der Strömungssimulation Abb. 4. „Dort entwickelten wir angepassten Ansatz für präzise Dimensionen.“ Auch Vakuumanschlüsse an Perimeter und Holm-Oberseiten.
Infusion relativ schnell, wie Simulation vorhersagte, gefolgt von 2-stündiger Aushärtung bei 180 °C, nur Heißluft, kein beheiztes Werkzeug. Nach Entformen Ultrasonic Testing (UT) Inspektion – als IIAMS-Lieferumfang zur Demonstrator-Qualitätsanalyse. Industrielle Anwendung wird traditionelle ZfP zugunsten digitaler Sensoren und schneller Inline-Inspektion (Vision-Systeme) reduzieren.
Laut Diaz war Infusions-Aushärtezyklus ähnlich wie Autoklav-Prepreg-Flügelkasten, aber Gesamtzykluszeit niedriger. „Meiste nachgelagerte Montage eliminiert, kein Shimmen wie bei Prepreg, gleiche Qualität. Beispiel: Verbindung zwischen letzter Schalenlage und erster Stringerlage braucht keinen Klebstofffilm für mechanische Eigenschaften und Toleranzausgleich.“ Offensichtlich effizienter, aber Produktionsrate war nicht initialer Treiber. „Diese Methode konkurriert nicht mit Einzelteilfertigung, sondern mit komplettem Flügelkasten-Assembly.“
Komplette Demonstratoren, Weg zur Zertifizierung
„Nur 18 Monate für Projekt: Prozess- und Werkzeugdesign, Werkzeugfertigung, Demonstratorbau“, sagt Diaz. „Monat 14: erster Demonstrator bereit für JEC Ende Feb 2020 [Schritt 3], aber JEC pandemiebedingt abgesagt. Projektende Sept 2020, abzüglich COVID-Stillstand tatsächlich Monat 16. Engen Zeitplan hielten wir durch Inhouse-Design und Werkzeugprototypenfertigung via AFP und CNC-Fräsen.“
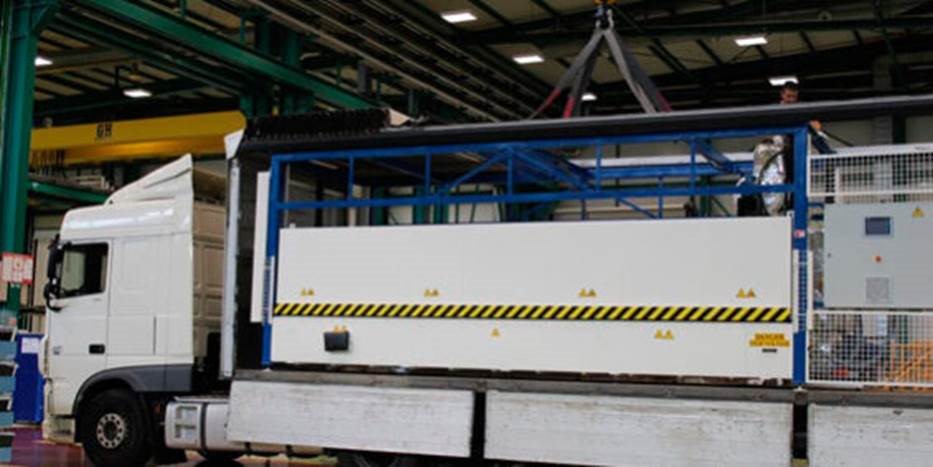
Schritt 8. ACTI Form-/Aushärteanlagen und Flügelkastenwerkzeuge auf Standard-LKW verladen, nach Airbus DS Cádiz, Spanien, verlegt.
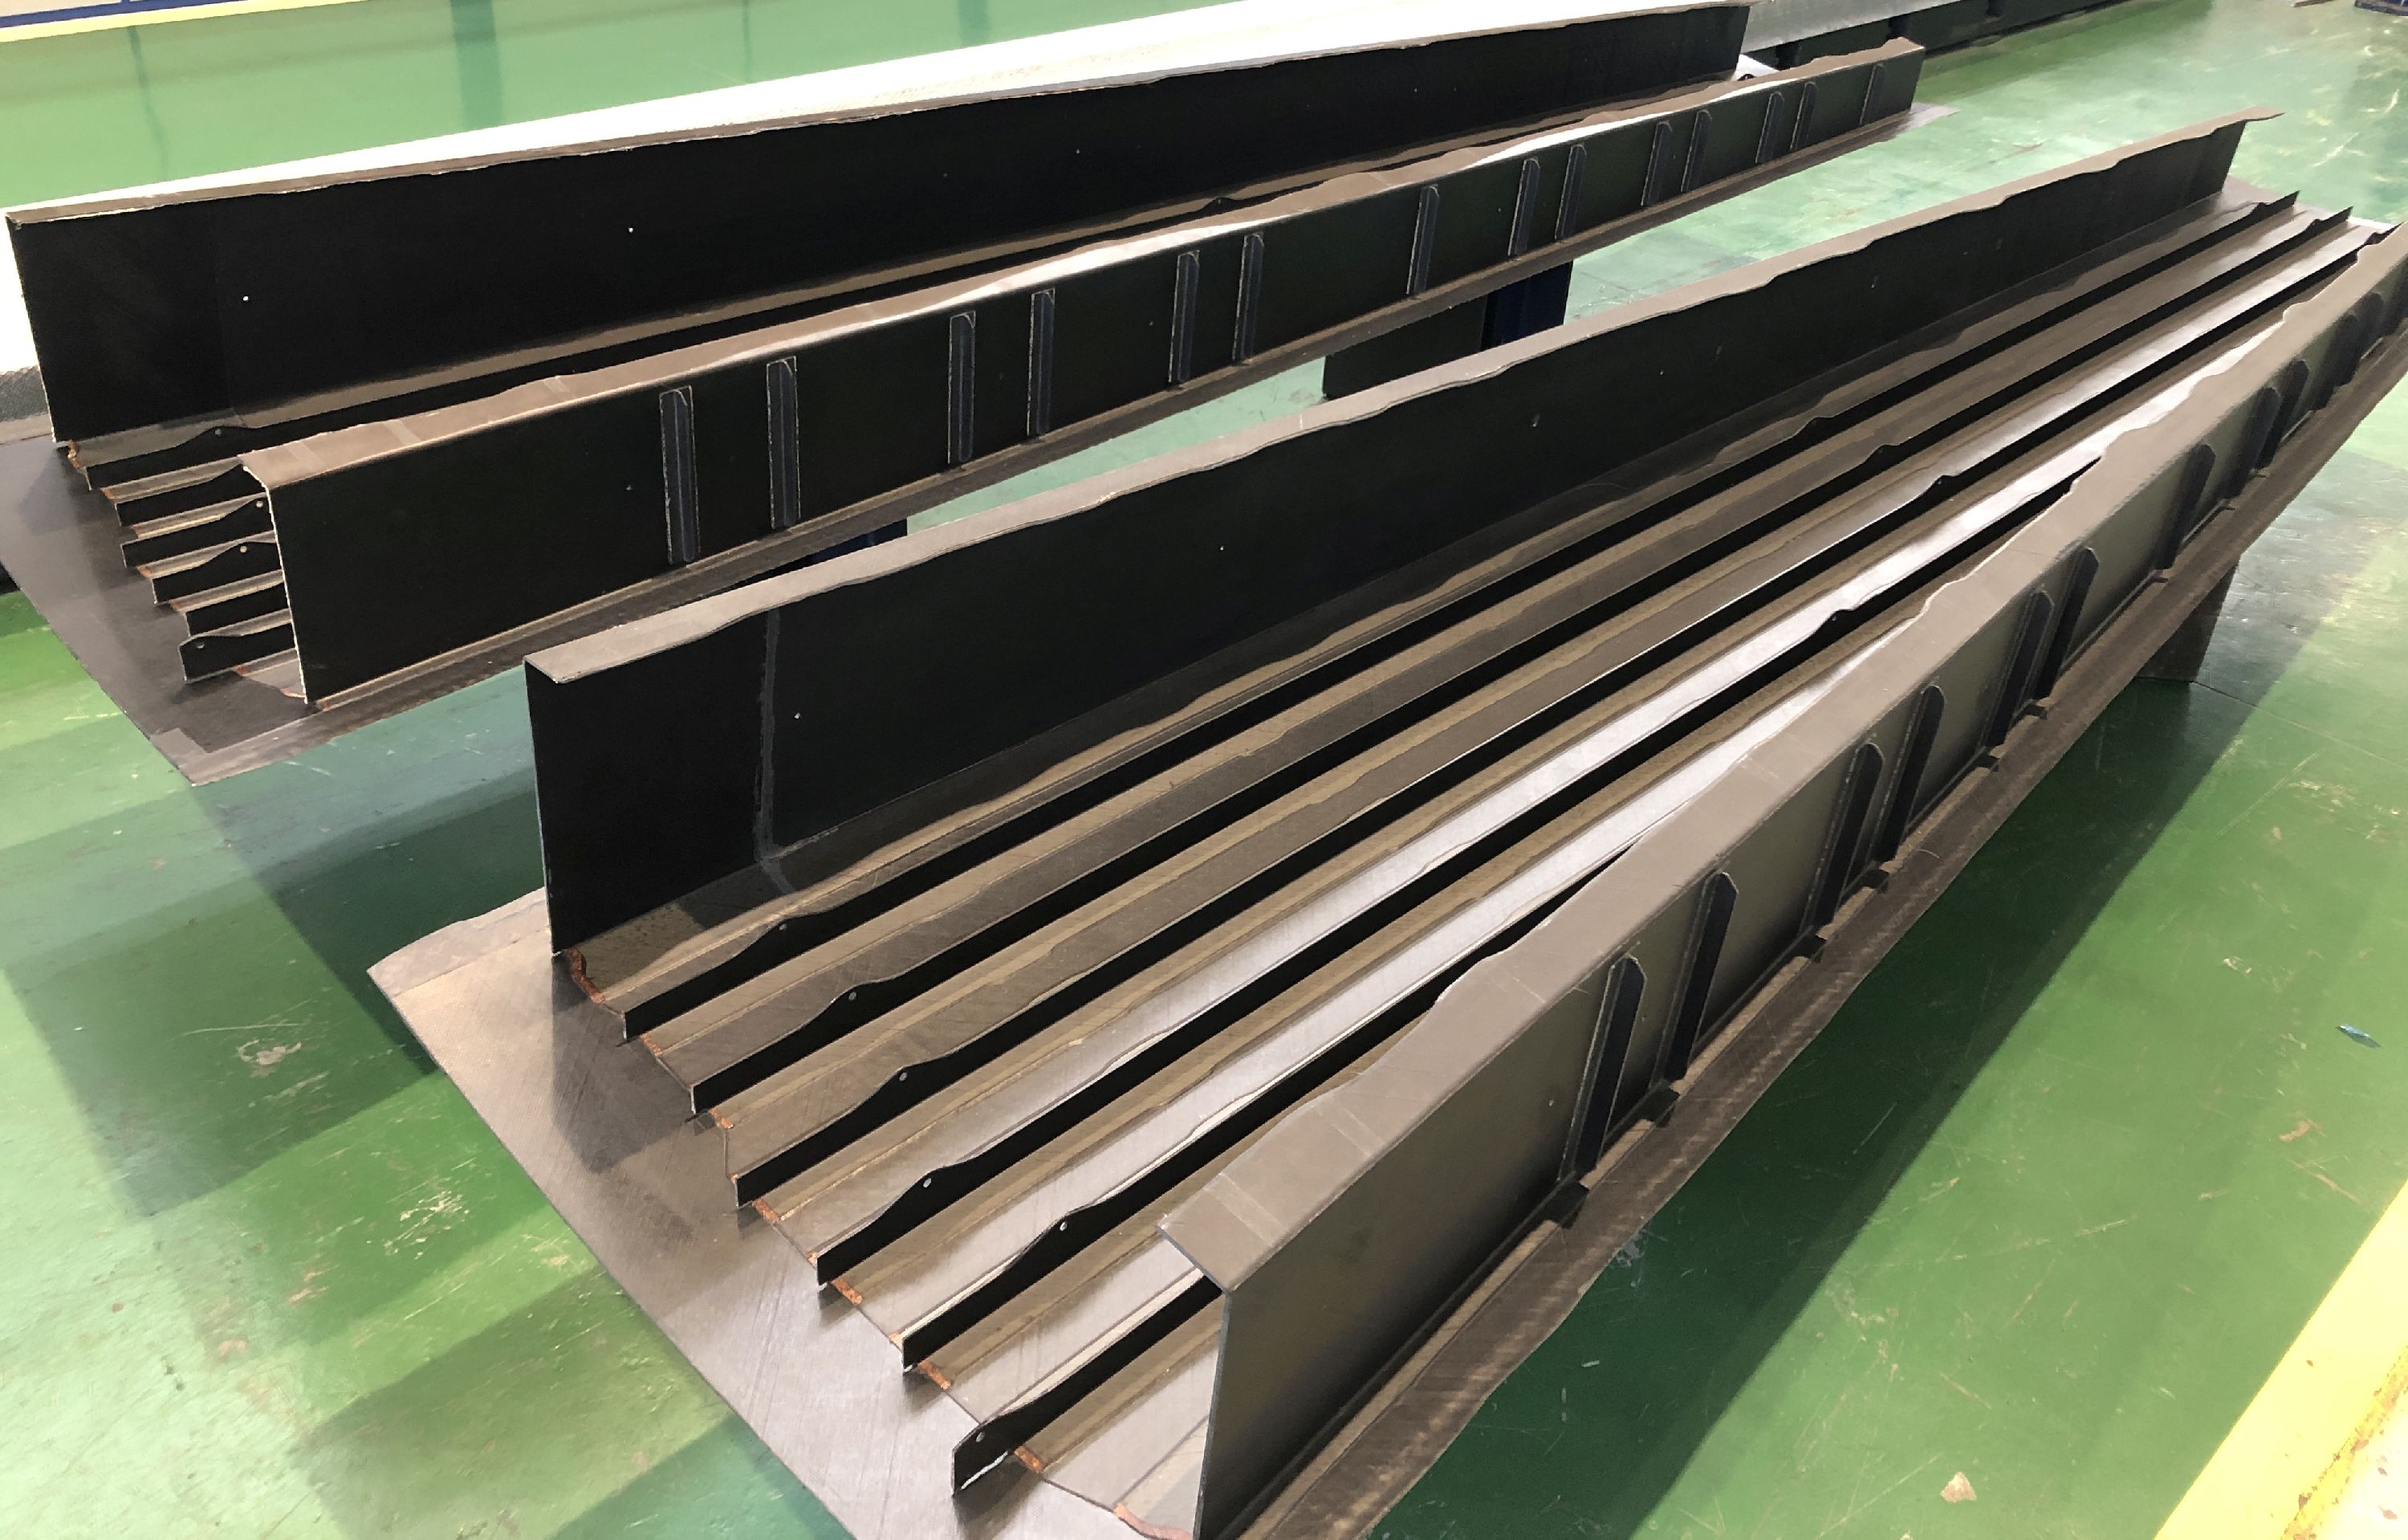
Ein vereinfachter 1-m-Demonstrator bei MTorres prüfte alle Prozessparameter. Dann erster Vollgrößen-Demonstrator. Werkzeuge/Anlagen nach Airbus DS Cádiz verlegt (Schritt 8), wo finaler Demonstrator gefertigt wurde – Teil der Projektdeliverables, Beweis für einfachen Transport und Installation an mehreren Standorten.
Wie in Sidebar „IIAMS Wing Box Roadmap to Certification“ erläutert, spielte Airbus DS Schlüsselrolle in Clean Sky: von Co-Leiter Green Regional Aircraft (GRA) ITD in Clean Sky, zu Co-Leiter AIRFRAME ITD und Leiter Flight Testbed 2 (FTB#2) in REGIONAL Integrated Aircraft Demonstrator Platform (IADP) in Clean Sky 2. FTB#2 umfasst weitere Composite- und Airframe-Entwicklungen, inkl. Cockpit und andere Flügelkomponenten.
Alle Projekte für FTB#2 sind Teil breiterer Langzeitstrategie bei Airbus: Zukünftiger Turboprop-Luftfahrzeugrahmen leichter, effizienter; Produktionsprozesse günstiger, weniger Energie/Fertigungsflüssigkeiten/Hilfsstoffe, weniger Ausschuss, höhere Recyclingfähigkeit.
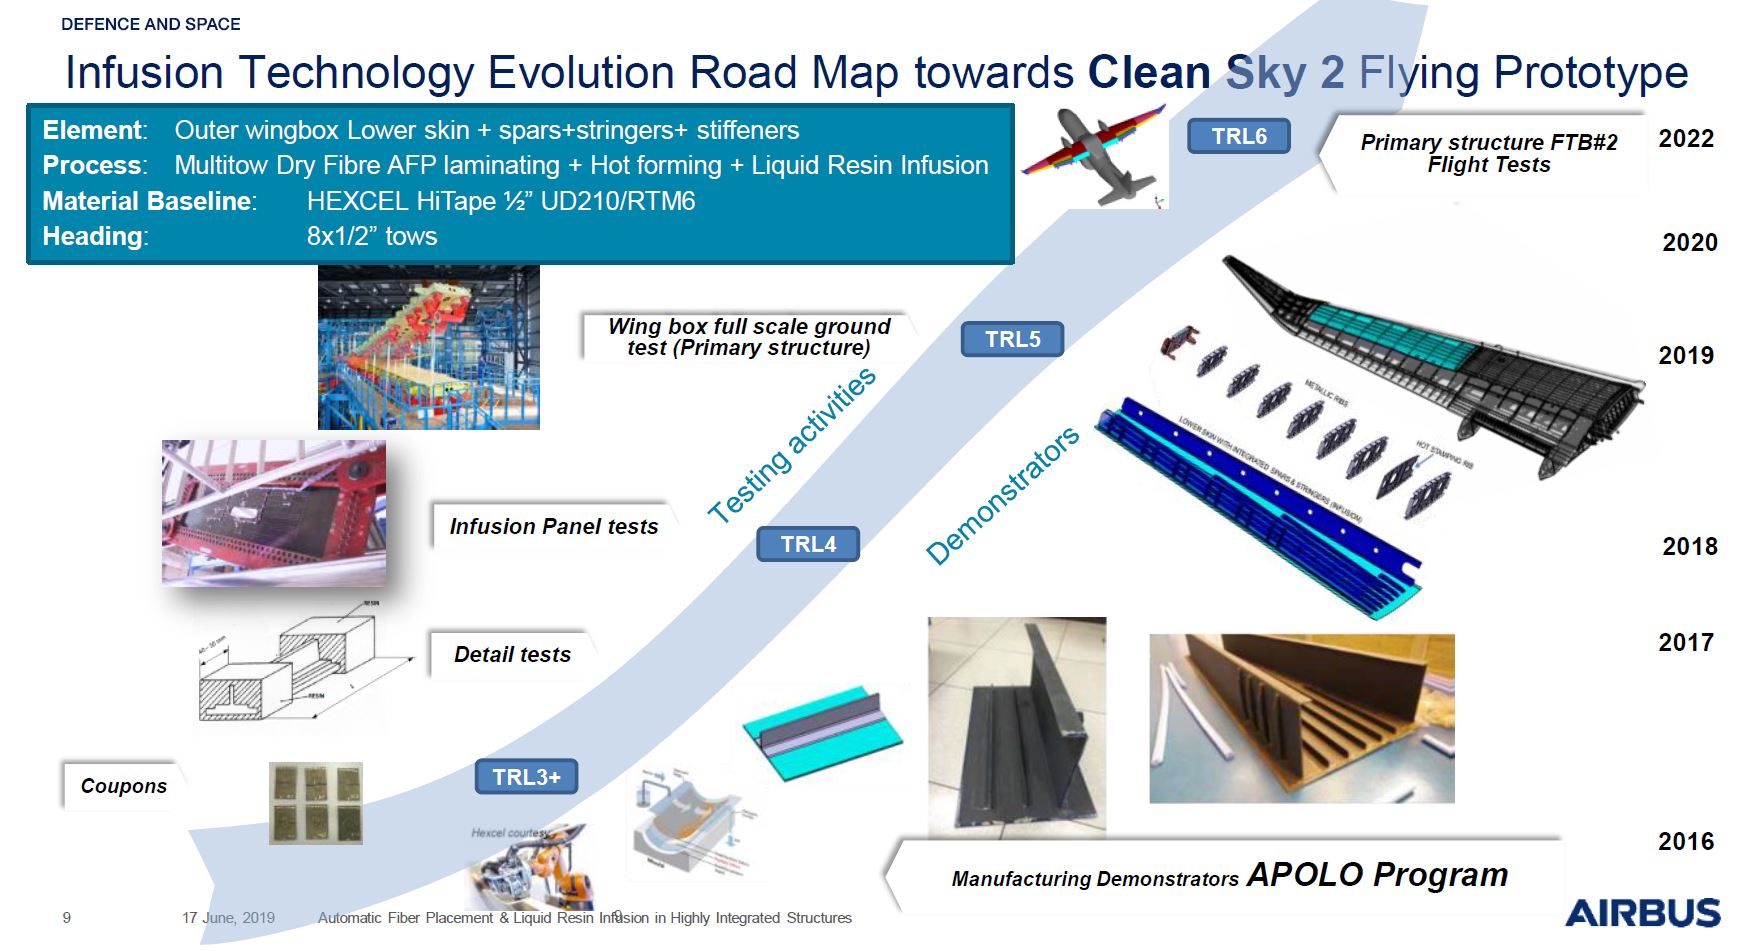
„Schritt für Schritt durchlaufen wir [Airbus DS] die gesamte Airframe-Struktur-Testpyramide von Coupons bis Full-Scale-Strukturtests des Außenflügels“, erklärt A.E. Jiménez Gahete in Sept-2020 Materiales Compuestos Artikel „Airbus Defence and Space highly integrated wing box section manufactured by dry fiber placement and liquid resin infusion“. Materialcharakterisierung, Designdetail-Testmatrix, Subkomponententests für Design-Allowables – alle positiv. MTorres unterstützte Tests: Testcoupons, Teile, Demonstratoren zur Validierung. Nur finale Außenflügel-Full-Scale-Statik- und Funktionstests offen für FTB#2-Flugqualifikation.
„One-Shot-Infusion reduziert Fugen, verringert Gewicht, erhöht Robustheit“, sagt Diaz. „Neuartiges Trockenband von MTorres lieferte exzellente Ergebnisse – in Verarbeitung (AFP, HDF, Infusion) und strukturellen Eigenschaften.“ Historisch Zweifel, ob harzinfundierte Composites gleiche strukturelle Performance und Toleranzen wie Autoklav-Prepreg erreichen.
„Gleiche Toleranzen im One-Shot-Prozess mit weichen [nicht-metallischen] Werkzeugen war größte Herausforderung“, räumt er ein. „Aber wir bewiesen: Technologie funktioniert und kann große Primärstrukturen für zukünftige Flugzeuge produzieren. Nächster Schritt: Digitaltechnologien und Portabilität des Produktionssystems weiter vorantreiben.“
Harz
- Wie Pigmentpulver die Kunststofffärbung revolutionieren: Von antiken Erdfarben zu modernen Öko-Optionen
- BLB Industries The BOX SMALL – 1500 mm × 1000 mm Großformat-Pellet-3D-Drucker
- Airbus enthüllt die Fabrik der Zukunft: Smarte Produktion und fortschrittliche Robotik
- Modernste Supply-Chain-Innovationen auf der CSCMP Edge Conference 2021 entdecken
- Von Elfenbein zu Bakelit: Die Entwicklung moderner Kunststoffe nachzeichnen
- Geschichte und Mechanik der Schraube: Von antiken Erfindungen zu modernen Anwendungen
- Vespel® Polyimid: Der Werkstoff der Wahl für die Luft- und Raumfahrt
- Was ist Circular Economy? Einblicke führender Kunststoffunternehmen
- Wie neue Technologien moderne Arbeitsplätze neu gestalten
- Warum ein Box-Way CNC-Drehmaschine die optimale Wahl für Präzision & Performance ist