



ULTEM & PEEK: High-Performance 3D-Druckmaterialien meistern
Hochleistungsthermoplaste wie PEI, PAEK und PPSU sind zunehmend gefragt für industrielle Fertigungsanwendungen.
Im Bereich additiver Fertigung ist Fused Deposition Modelling (FDM) die gängigste Technologie für Druck mit diesen Filamenten.
In diesem Tutorial erkunden wir 3D-Druck mit Hochleistungsthermoplasten – Vor- und Nachteile, Anwendungen, zentrale Druckanforderungen.
Warum Hochleistungsthermoplaste nutzen?
Im Gegensatz zu PLA oder ABS bieten Hochleistungsthermoplaste überlegene mechanische Eigenschaften – Festigkeit, Langlebigkeit, Hitze- und Chemikalienbeständigkeit – ideal für Engineering-Anwendungen.
Die Materialien
PEI (ULTEM)
Polyetherimid (PEI), kommerziell als ULTEM bekannt, ist ein Hochleistungs-Engineering-Thermoplast in Bernstein oder transparent. ULTEM 9085 und ULTEM 1010 sind die meistgenutzten Grade; Sabic führte kürzlich zwei neue ULTEM-1010-basierte Varianten ein.
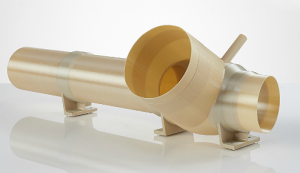
ULTEM 9085: Kernvorteile
- Inherent flammwidrig (FST-konform, zertifiziert für Flugzeugkomponenten)
- Hohes Festigkeits-Gewichts-Verhältnis – leichter als Aluminium bei vergleichbarer Schlagfestigkeit
- Wärmeformbeständigkeit 167 °C
- Exzellente Chemikalienbeständigkeit gegen Automobilflüssigkeiten, wässrige Lösungen, Alkohole
Anwendungen
Ideal für Luftfahrt- und Autoteile: Innenkomponenten, Luftkanäle, Elektrogehäuse, Custom-Werkzeuge. Latécoère nutzt ULTEM 9085 für 50 % leichtere Flugzeugwerkzeuge.
Empfohlene Druckereinstellungen
- Extrudertemperatur: 350–380 °C (All-Metal-Extruder)
- Betttemperatur: 140–160 °C
- Bettauflage: Kaptonband, leicht geschliffenes FR4, oder Perfboard
- Beheiztes Gehäuse: erforderlich (warm bis heiß Build-Umgebung)
- Druckgeschwindigkeit: 20–30 mm/s
ULTEM 1010: Kernvorteile
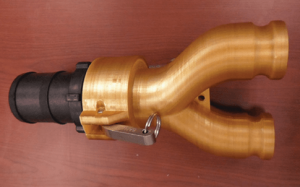
- Höchste Zugfestigkeit unter FDM-Filamenten
- Exzellente thermische Stabilität – verträgt Dampfsterilisation
- Biokompatibel (ISO 10993/USP Class VI)
- NSF 51 Lebensmittelkontakt-Zertifizierung
Anwendungen
Einsatz in Out-of-Cabin-Luftfahrtkomponenten, Autoteile, Lebensmittelproduktionswerkzeuge, Custom-Medizinprodukte wie OP-Führungen und Trays.
Empfohlene Druckereinstellungen
- Extrudertemperatur: 370–390 °C (All-Metal-Extruder)
- Betttemperatur: 120–160 °C
- Bettauflage: Kaptonband, leicht geschliffenes FR4, Perfboard
- Beheiztes Gehäuse: erforderlich
- Druckgeschwindigkeit: 20–30 mm/s
PAEK-Familie (PEEK & PEKK)
Polyaryletherketon (PAEK) umfasst PEEK und PEKK – beides Hochtemperatur-Hochfestigkeitsthermoplaste.
PEEK: Kernvorteile
- Hitzebeständigkeit bis 260 °C
- Exzellentes Festigkeits-Gewichts-Verhältnis und Abriebfestigkeit
- Starke Chemikalienbeständigkeit gegen Lösungsmittel, Säuren, Basen
- Kompatibel mit Autoklav-Sterilisation
Anwendungen
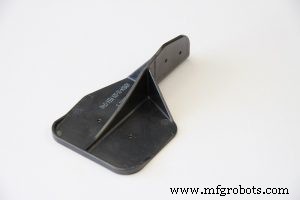
Airbus Helicopters ersetzte Aluminium-Türbeschläge am A350 XWB durch PEEK, senkte Gewicht um 40 % und verbesserte Funktionalität. PEEK eignet sich auch für Automobil-Lager, Kolbenteile, Custom-Prothesen.
Empfohlene Druckereinstellungen
- Extrudertemperatur: 360–450 °C (All-Metal-Extruder)
- Betttemperatur: ≥120 °C
- Bettauflage: Kaptonband
- Beheiztes Gehäuse: 70–150 °C
- Druckgeschwindigkeit: 10–50 mm/s (0,2 mm Layer)
PEKK: Kernvorteile
- Hohe Festigkeit, Zähigkeit, Verschleißfestigkeit
- Überlegene Hitze- und Chemikalienbeständigkeit
Anwendungen
Geeignet für Komponenten exponiert gegen Kerosin, Öl, Hydraulik; genutzt in Raumfahrtteilen mit geringem Outgassing. Boeings Starliner integriert über 500 PEKK-Teile, bietet ~60 % Kosteneinsparung.
Empfohlene Druckereinstellungen
- Extrudertemperatur: 345–375 °C (All-Metal-Extruder)
- Betttemperatur: 120–140 °C
- Bettauflage: Kaptonband
- Beheiztes Gehäuse: 70–150 °C
- Druckgeschwindigkeit: 20–50 mm/s (0,2 mm Layer)
PPSU (PPSF)
Polyphenylsulfon (PPSU) zählt zu den stärksten 3D-Druck-Thermoplasten für Engineering.
PPSU: Kernvorteile
- Wärmeformbeständigkeit 205 °C und hohe Chemikalienbeständigkeit
- Stark und langlebig
- Hohe Gammastrahlungsbeständigkeit; sterilisierbar (EtO, Dampf, Plasma, Trockenheit, Kälte)
Anwendungen
Vielseitig in Automotive, Medical, Low-Volume-Spritzguss. Dampfsterilisationsbeständigkeit macht es ideal für Medizinwerkzeuge; Automotive-Unterhaubenteile und Elektronikgehäuse profitieren ebenfalls.
Empfohlene Druckereinstellungen
- Extrudertemperatur: 360–390 °C (All-Metal-Extruder)
- Betttemperatur: 140–160 °C
- Bettauflage: Kaptonband
- Beheiztes Gehäuse: erforderlich
- Druckgeschwindigkeit: 1000 mm/min
Limitierungen von Hochleistungsthermoplasten
Primäre Herausforderungen: hohe Materialkosten und Bedarf an fortgeschrittener Druckexpertise. Begrenzte Verfügbarkeit FDM-Drucker für diese Temperaturen und Post-Processing-Erfordernis (z. B. Glühen für PEEK/PEKK) limitieren Adoption weiter.
Fazit
Hochleistungsthermoplaste entwickeln sich rasant. Ihre einzigartigen Eigenschaften bieten oft kosteneffiziente, leichte Alternativen zu Metalllegierungen, eröffnen neue Chancen für Engineering-Design. Mit wachsendem Materialportfolio der Hersteller sinken Preise voraussichtlich, erweitern Anwendungsspektrum und stärken Zukunft von High-Performance 3D-Druck.
Mehr dazu:
3D-Druck mit ABS: Alles, was Sie wissen müssen
PLA 3D-Druck: Der definitive Leitfaden
3d Drucken
- Scalmalloy: Hochfeste Aluminium-Magnesium-Scandium-Legierung für aerospace-tauglichen Metall-3D-Druck
- Inhouse vs. Outsourcing 3D-Druck: Praktischer Entscheidungsleitfaden
- 5 Schlüsseltrends, die den 3D-Druck-Materialmarkt 2019 antreiben
- Ihr definitiver Leitfaden zum 3D-Druck: Von den Grundlagen bis zu fortgeschrittenen Techniken
- 3D-Druck mit Verbundwerkstoffen: Praxisleitfaden für Ingenieure
- AIaaS entmystifiziert: Der definitive Leitfaden zu AI as a Service
- Umfassender Leitfaden zu Kupplungstypen für effiziente Projektergebnisse
- SEW Eurodrive Teile: Umfassender Leitfaden zu Qualität & Leistung
- Experten-Leitfaden zur Materialauswahl für SLS, MJF, FDM, SLA & DLS™ 3D-Druck
- Top flexible Materialien für 3D-Druck: Performance & Anwendungen