



Isotrope Faserfüllung: Die stärksten 3D-gedruckten Bauteile bauen – Teil 2
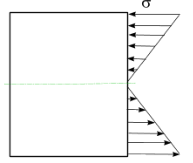
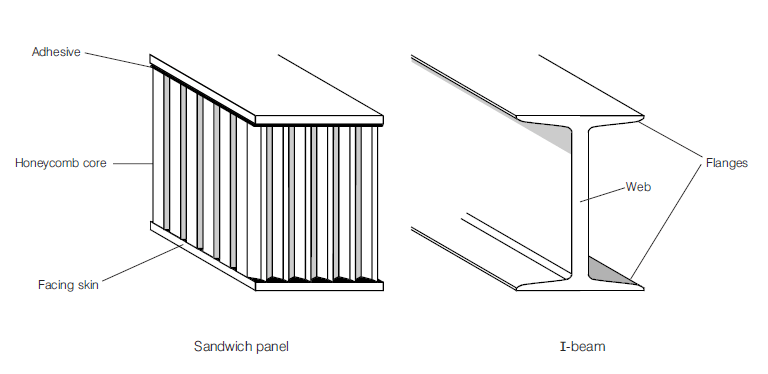
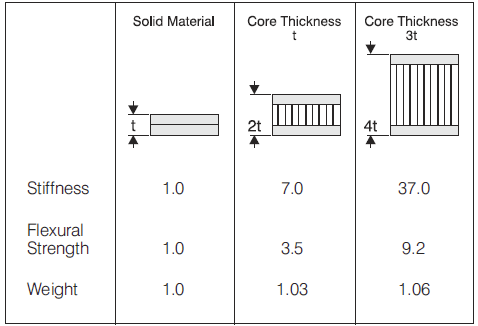
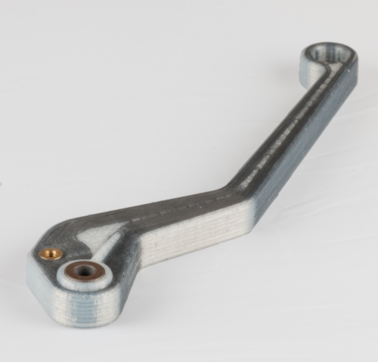
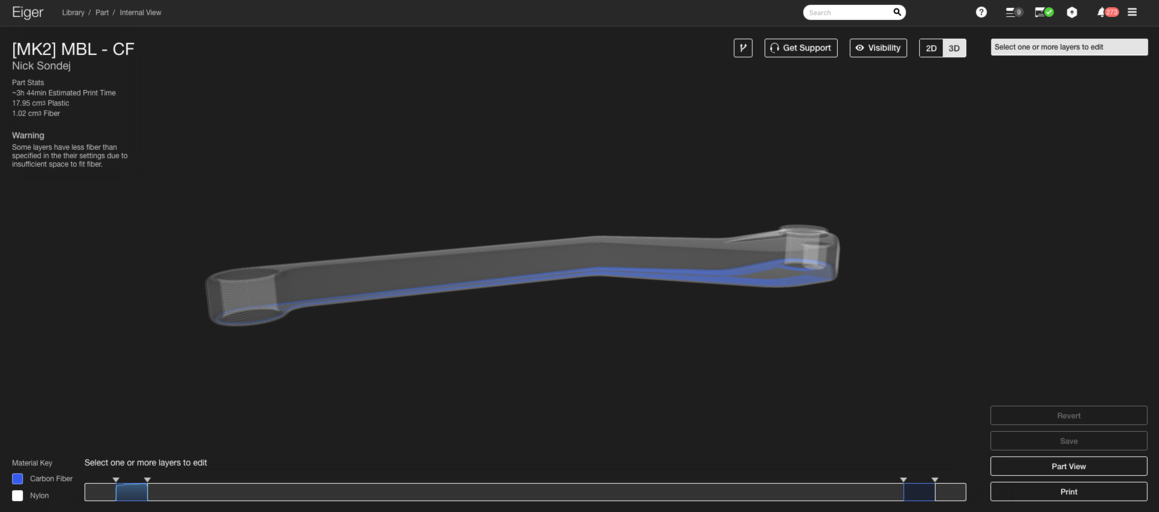
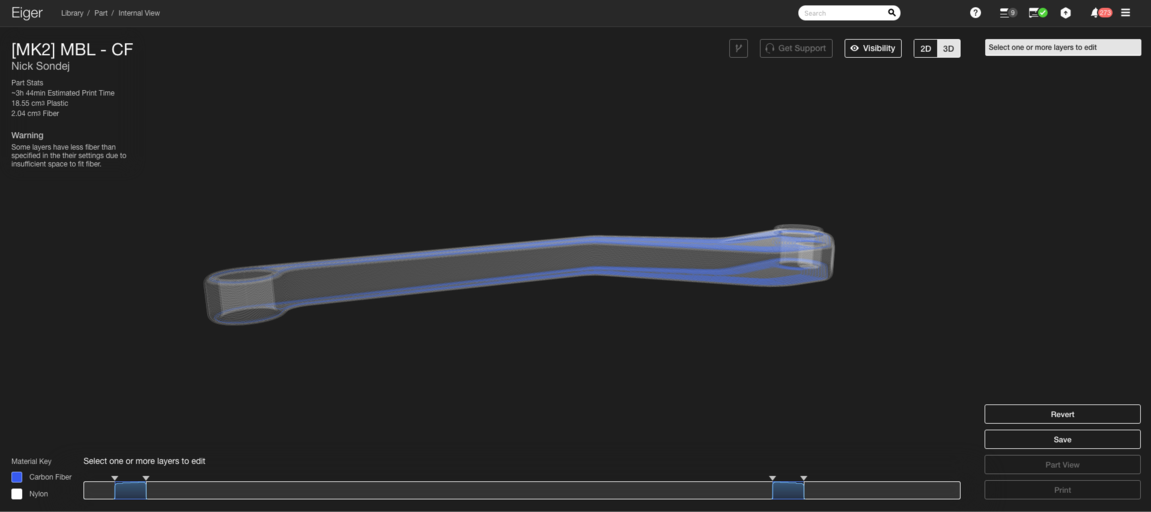
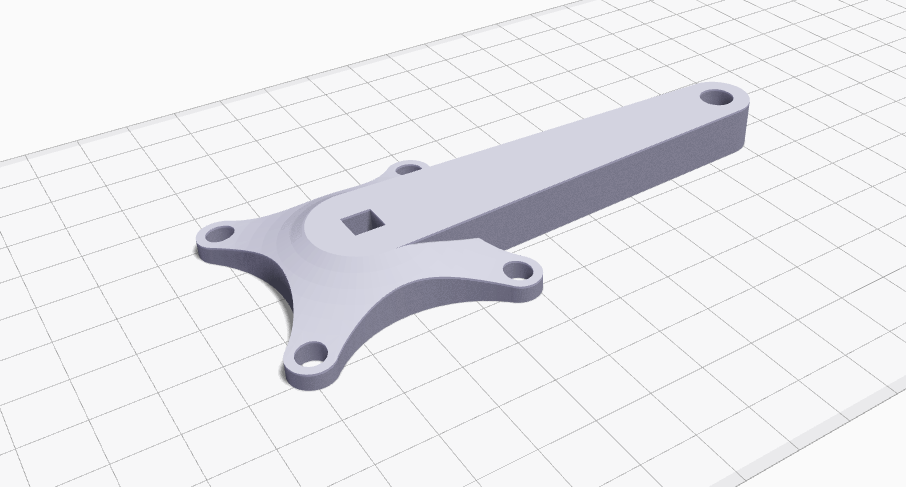
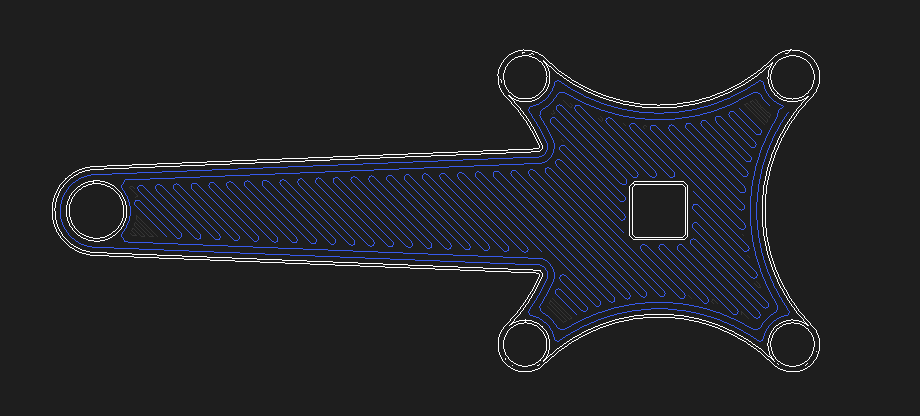
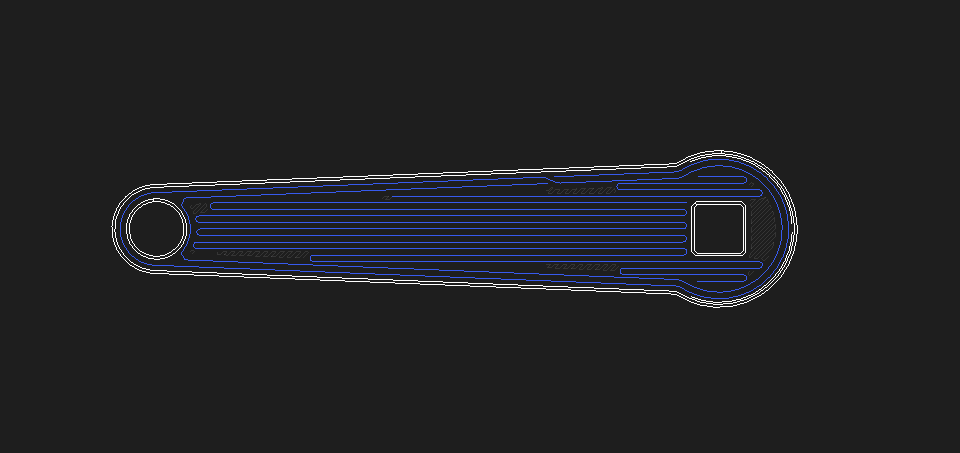
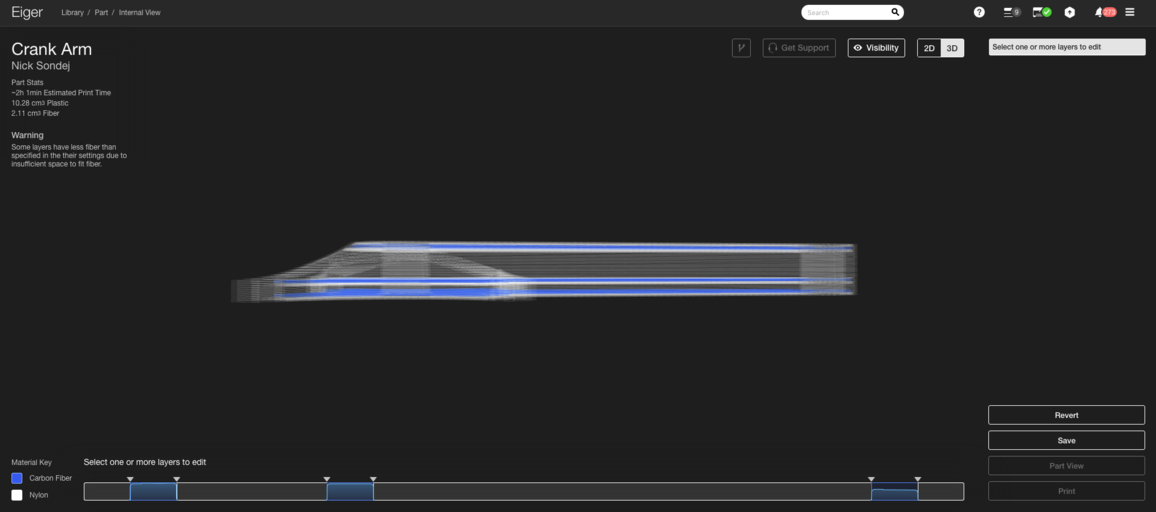
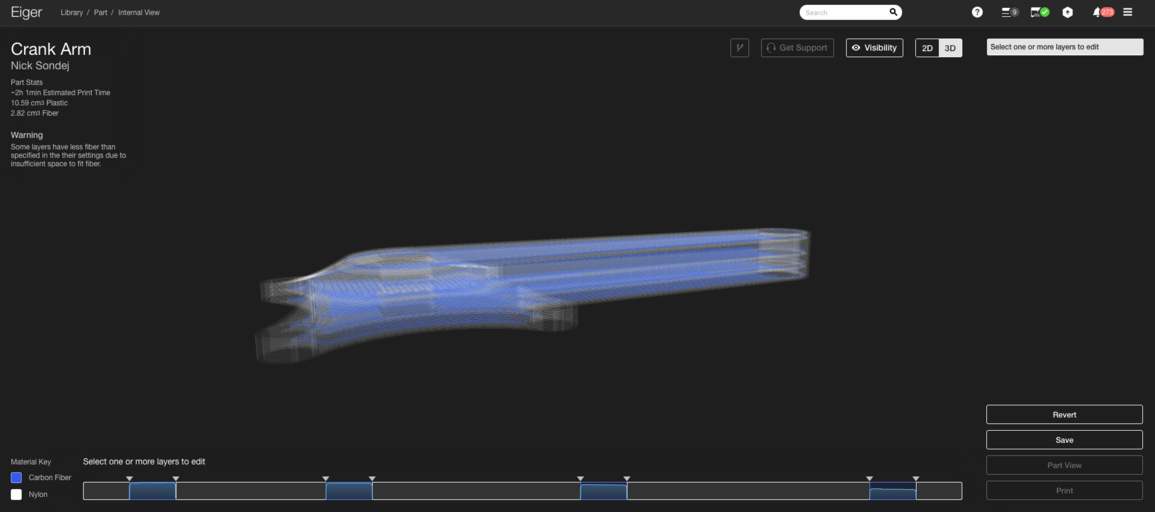
Update: Möchten Sie lernen, wie verschiedene Füllungen Ihre Bauteile stärken und die Wissenschaft dahinter? Nehmen Sie an unserem Webinar am 21. Juni um 11 Uhr EDT teil. Hier registrieren Autoren-Anmerkung: Dies ist der zweite Beitrag unserer zweiteiligen Serie zum Design der stärksten Bauteile mit Eigers Isotroper Faserfüllung unter Nutzung von Kohlenstofffaser auf dem Mark Two. Der vorherige Beitrag deckte Grundlagen der Verbundverstärkung und die Begründung hinter unserem einzigartigen Isotropen Muster ab. Hier fokussieren wir, wie man diese Füllung am effizientesten anwendet, um stärkste Bauteile zu produzieren, während Gewicht und Kosten minimiert werden. Wir haben bereits Grundlagen der Verbundverstärkung und Faserorientierungen in Eiger erkundet. Jetzt tauchen wir in Verstärkungseffizienz ein – Festigkeit maximieren ohne unnötige Masse oder Kosten. Eine Lage mit Eigers Isotroper Faserfüllung zu verstärken fügt Steifigkeit und Festigkeit hinzu, aber ist es immer nötig? Die Antwort liegt in der Lage der Lage relativ zu den Lasten, die das Bauteil erfahren wird. Bevor man verstärkt, ist es essenziell zu verstehen, wie physische Bauteile auf externe Kräfte reagieren. Betrachten Sie einen einfach gelagerten Balken, der an beiden Enden gelagert ist und sich entlang der x-Achse frei verschieben kann, wie unten gezeigt. Wenn eine Kraft F angewendet wird, biegt der Balken nach unten. Die Durchbiegungsmagnitude hängt von F, der Balkengeometrie und seinen Materialeigenschaften ab. Ein Querschnittsview des Balkens unter Biegung zeigt, dass der der Last zugewandte Seite komprimiert wird, während die gegenüberliegende Seite in Zug ist. Das Diagramm illustriert die Biegespannungen σ über die Balkendicke. Die Pfeillängen repräsentieren Spannungsmagnitude, ihre Richtung Kompression (Pfeile nach oben) oder Zug (Pfeile nach unten). Die Neutrale Achse – wo Spannung null ist – verläuft durch die Mitte. Das bedeutet, dass höchste Spannungen an den äußeren Oberflächen auftreten. Daher sollten Sie, wenn Sie ein Bauteil verstärken, das biegen wird, hochfestes Material nahe diesen Oberflächen platzieren, was den Designprinzipien hinter I-Trägern und Sandwich-Panels entspricht. I-Träger und Sandwich-Panels wurden entwickelt, um hohe Festigkeit und Steifigkeit bei minimalem Gewicht zu erreichen. Da Biegespannungen an den äußeren Oberflächen peaken, maximiert das Hinzufügen von hochfestem Material dort die Tragfähigkeit bei niedriger Masse. Sandwich-Panels verteilen die Last über größere Fläche, erlauben leichtere Kernmaterialien und reduzieren den Bedarf an konzentriertem Steg. In Eiger erstellt der Standardalgorithmus ein Sandwich-Panel, wenn Sie Faser von der Bauteilansicht-Seite hinzufügen. Die Hälfte der ausgewählten Faserlagen wird auf der Oberseite des Bauteils platziert (unter den oberen vier massiven Kunststofflagen) und die andere Hälfte auf der Unterseite (über den ersten vier massiven Kunststofflagen). Dies funktioniert gut für Bauteile, die symmetrisch zu einer Ebene parallel zur Bauplatte sind, wie das Landegestell für den Snotbot-Drone, gedruckt von Olin College. Wie in den Fotos gezeigt, fügte der Algorithmus 10 Lagen Kevlar-Verstärkung zu Ober- und Unterseite des Bauteils hinzu, was ein balanciertes Sandwich-Panel produzierte. Wenn ein Bauteil jedoch nicht symmetrisch ist – wie der Motorradbremshebel, den wir oft auf Messen nutzen – versagt der Standardalgorithmus darin, Faser dort zu platzieren, wo sie am meisten gebraucht wird. In diesem Fall fügt der Algorithmus Faser nur unten hinzu, wodurch die obere Oberfläche unter-verstärkt bleibt, da der kleine Grat von der Bronze-Buchse die Symmetrie stört. Um das größte Sandwich-Panel zu erstellen, müssen Sie die obere Lagengruppe so repositionieren, dass Faser die obere Oberfläche des Hebels erreicht. Unsere erste Richtlinie für starke Bauteile auf dem Mark Two ist, die größten, dicksten Sandwich-Panels zuerst zu bauen, indem Sie Isotrope Faserfüllung mit ein oder zwei konzentrischen Ringen in Lagen nutzen, die am weitesten auseinanderliegen. Für den Bremshebel bewegen Sie die obere Lagengruppe nach unten, bis Faser am oberen Rand des Hebelkörpers verläuft, wie unten illustriert. Wenn mehrere potenzielle Sandwich-Panel-Bereiche sich überlappen – wie der Kurbelarm vom UW-Madison Human Powered Vehicles Team 2016 Design – können Sie Panels überlagern. Der Kurbelarm hat mehrere Bereiche, die von Verstärkung profitieren könnten: Ober- und Unterseite des Hauptkörpers und die geflanschten Enden, die bolzeninduzierte Spannungskonen erfahren. Beginnen Sie damit, den Standardalgorithmus vier Lagen Isotroper Faserfüllung zu Ober- und Unterseite des gesamten Bauteils hinzufügen zu lassen. Auch wenn die beiden Lagen unterschiedliche Querschnittsflächen haben, maximiert dieser Ansatz die Fähigkeit des Bauteils, den zyklischen Biegelasten des Radfahrers zu widerstehen. Als Nächstes verstärken Sie den Flansch, der den Kurbelarm mit der Kurbel verbindet. Da wir den Boden des Flanschs im ersten Schritt bereits verstärkten, fügen Sie eine Lagengruppe ca. 25 Lagen in das Bauteil hinein hinzu, genau dort, wo der Flansch endet. Dies erstellt ein zweites, dünneres Sandwich-Panel, das die untere Hautlage mit dem größeren Panel teilt – ein Konzept, das wir Superimposition nennen. Schließlich, da Fahrradkurbelarme komplexe Torsionslasten erfahren, fügen Sie eine zusätzliche Faserschicht um die Mittellebene hinzu, um Scherspannungen zu mindern, die nahe der neutralen Achse peaken. Dies ergibt eine Konfiguration mit vier distincten Fasergruppen, die eine Serie von Sandwich-Panels bilden. Diese Schritte produzieren eine der stärksten, doch leichten Konfigurationen, die mit Eiger erreichbar sind. Drei Schlüsselrichtlinien für hochfesten 3D-Druck mit Faserverstärkung: Während Ausnahmen existieren, bieten diese Richtlinien ein solides Fundament für das Design robuster Bauteile. Bereit, ein Bauteil selbst zu verstärken? Erkunden Sie den Mark Two heute!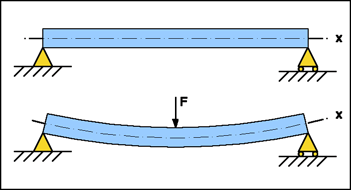
Sandwich-Panels in Eiger überlagern
3d Drucken
- Müheloses Post-Processing für FDM 3D-Drucke
- Warum CT-Scanning die Qualitätssicherung im 3D-Druck revolutioniert
- 3D-Druck: Ein Eckpfeiler von Industrie 4.0
- Wesentliche Designprinzipien für optimierte Metall-3D-gedruckte Teile
- 3D-Druck: Vom Rapid Prototyping zur vollwertigen Endteilproduktion
- 3D-Druck & Prototyping bei Mar-Bal: Composite-Innovation beschleunigen
- Erstellen von Multi-Body STL-Dateien für Multi-Material-3D-Druck
- 3D-Druck-Orientierung meistern: Tipps für Oberflächenfinish, Festigkeit und Supporteffizienz
- High-Speed-3D-Druck mit dem AION500 MK3 – Unübertroffene Geschwindigkeit, Präzision und Festigkeit
- Fortgeschrittene 3D-Drucktechnologien: Teil 2 – Erkundung der Schicht-für-Schicht-Fertigung