



3D-Druck-Orientierung optimieren: Festigkeit, Genauigkeit und Oberfläche verbessern
Es mag wie eine Selbstverständlichkeit erscheinen, die Orientierung zu wählen, die die minimale Z-Höhe und damit die schnellste Bauzeit bietet. Doch eine Orientierung allein für die Z-Höhe ergibt nicht immer den größten Sinn in Bezug auf Ihre Teilanforderungen. Es gibt einige andere technische Faktoren, die bei der Überlegung zur Teileorientierung für 3D-Druck eine Rolle spielen. Wenn Sie über Teileorientierung für 3D-Druck nachdenken – speziell Stereolithografie (SLA) – denken Sie an einen Bleistift. Was wäre nötig, um diesen Bleistift schichtweise entweder horizontal oder vertikal zu 3D-drucken? Horizontal würde weniger Zeit beanspruchen, weil er flacher liegt, und vertikales Drucken würde erheblich länger dauern, weil er hoch steht und mehr gezogene Schichten erfordert, die sequenziell übereinander gestapelt werden. Horizontales Drucken würde auch mehr Stützstrukturen erfordern im Vergleich zum vertikalen Drucken, und diese würden zusätzliche Zeit zum Entfernen benötigen, um ein fertiges Teil zu erhalten. Ihre Orientierungswahl könnte also auf Festigkeitsanforderungen oder Oberflächenanforderungen für Ihren Bleistift hinauslaufen, und Sie möchten Ihr Teil vielleicht sogar in einem Winkel orientieren. Es gibt eine Handvoll Überlegungen bei der Auswahl der Stereolithografie-Bauorientierung. Lassen Sie uns eintauchen!
3D-gedruckte Teileorientierung für Festigkeit
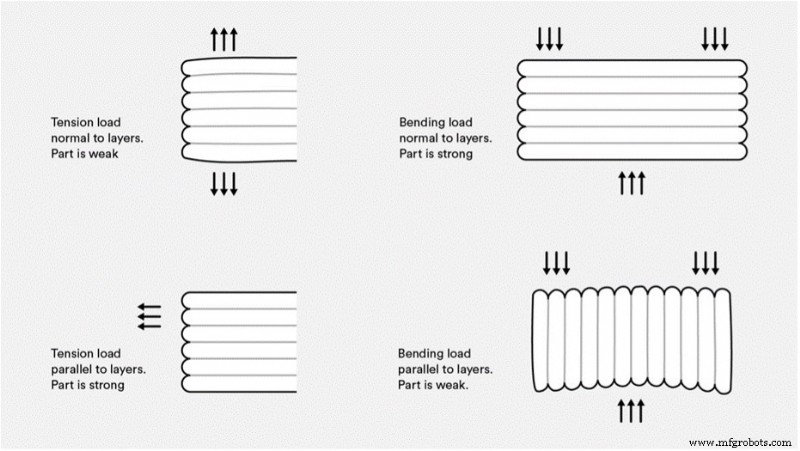
Sehen wir uns zunächst eine schnelle Illustration an, die die allgemeinen Implikationen des 3D-Druck-Schichtaufbaus und externer Teilkräfte auf Teile erklärt. Wenn Zugkräfte normal, also senkrecht, zu den Schichten wirken, tritt tendenziell Teilschwäche auf. Wenn Zugkräfte parallel, also in Linie mit den Schichten wirken, ist das Teil stärker. Wenn Kräfte normal zu den Schichten sind, kann das Teil allgemein mehr Druck aushalten als wenn Kräfte in Linie mit den Schichten sind. Zwei Erkenntnisse gelten:
- Drucken Sie in einer Orientierung, sodass die Schichten mit der Achse ausgerichtet sind, wo Zugkräfte am höchsten sind, und
- Drucken Sie in einer Orientierung, sodass die Schichten die Achse schneiden, wo Druckkräfte am höchsten sind
Im theoretischen Fall des Bleistifts wird eine horizontale Bauorientierung wahrscheinlich funktionieren, um die Zug- und Biegekräfte zu berücksichtigen, denen der Bleistift im Gebrauch begegnet. Beachten Sie, dass diese Richtlinien immer für Fused Deposition Modeling (FDM) Teile gelten. SLA-Teile weisen weit weniger Anisotropie auf als FDM-Teile, da die Schichten chemisch gebunden sind und die mit SLA erreichte Auflösung viel höher ist als bei FDM. Allerdings können Thermoset-Materialien zusätzliche Überlegungen zur Teileorientierung erfordern, um die Festigkeit kritischer Teilmerkmale zu maximieren.
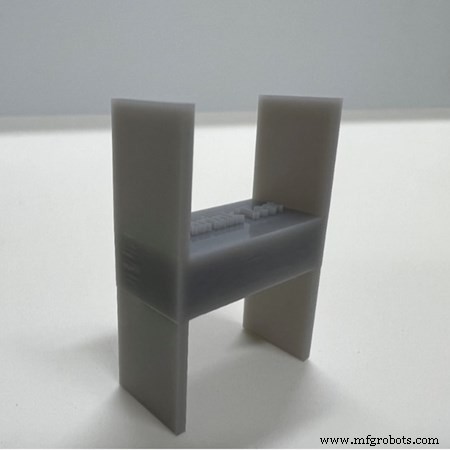
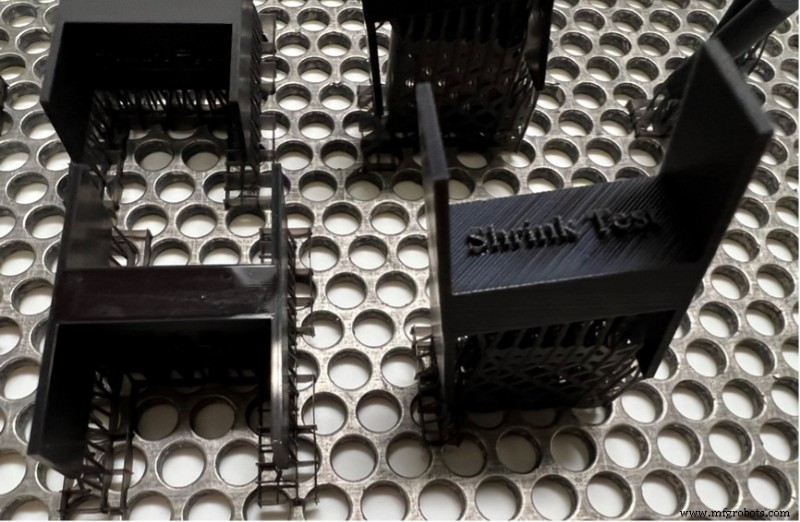
Differenzielles Schwinden ist in einem 3D-gedruckten Teil vorhanden, das wie oben gezeigt orientiert war. Der schnelle Übergang von kleiner zu großer Querschnittsfläche verursachte Schwinden an diesem Teil.
Orientierung zur Vermeidung von differenziellem Schwinden
Im Allgemeinen ist ein Teil umso anfälliger für ein Phänomen, das als differenzielles Schwinden bekannt ist, je ungleicher die Materialverteilung im Teil ist. Bestimmte Teilgeometrien und -größen sind von Natur aus anfälliger für Schwinden, weil sie keine ausreichende Unterstützung durch die vorhergehenden Materialsichten bieten. Um dies zu veranschaulichen, denken Sie an einen Großbuchstaben „H“. Wenn der Querbalken schichtweise in der Mitte erscheint, zieht er die stützenden Beine nach innen, was dazu führt, dass sich das Teil nahe dem Boden wölbt. Um differenzielles Schwinden zu verhindern, gibt es ein paar Optionen. Oft bauen wir SLA-Teile in einem Winkel, um die Oberfläche zu reduzieren und damit die gesamte pro Schicht auftretende Spannung. Dies hilft auch, die Dimensionsgenauigkeit und Toleranzierung des Teils zu erhöhen. Außerdem bauen wir Teile liegend, sodass jede gebildete Schicht dieselbe Oberfläche wie die darunterliegende Schicht hat und es keine großen Querschnittssprünge gibt. Wenn dimensionskritische oder hochauflösende Teilmerkmale erforderlich sind, raten wir, Teile so zu orientieren, dass diese Merkmale auf der nach oben zeigenden Oberfläche des Teils positioniert sind. Beachten Sie, dass das Bauen von Teilen in einem Winkel zu Teilen mit nicht-idealer Oberflächenbeschaffenheit führen kann, wenn Kosmetik entscheidend ist.
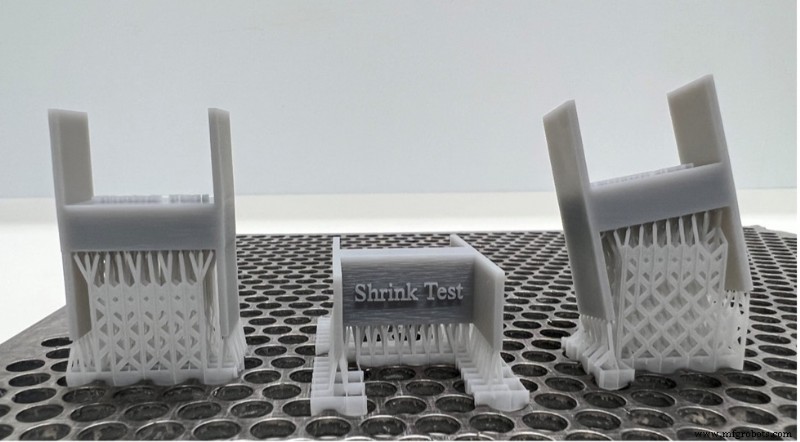
Differenzielles Schwinden kann vermieden werden, indem man orientiert, um kleine zu große Querschnittsänderungen am Teil zu eliminieren (oben gezeigt) oder das Teil in einem Winkel orientiert (rechts gezeigt).
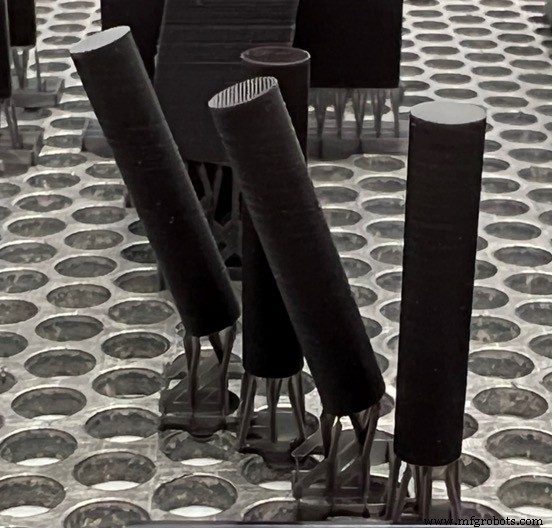
Wenn glatte, kosmetische Merkmale das Ziel sind, bauen Sie Teile vertikal. Bauen in einem Winkel verursacht sichtbare Schichtlinien, wie am angewinkelten Zylinder gezeigt.
Orientierung für gewünschte Oberflächenbeschaffenheit
Wenn es für Ihr Teil wichtig ist, eine kosmetische Oberfläche für Messe oder Ausstellung zu haben, neigen wir dazu, das Teil flach und nicht in einem Winkel zu bauen. Kritische Merkmale sollten nach oben zeigen, da die oberen Oberflächen glatt und anfälliger für Dimensionsgenauigkeit sind. Andererseits, wenn Ihr Teil nach unten gebaut wird, würden Stützstrukturen, die entfernt und gestrahlt werden müssen, jeden Glanzeffekt eliminieren.
Der Glanzeffekt ist beim „H“ gezeigt, das flach liegend gebaut wurde. Das „H“, das in einem Winkel gebaut wurde, hebt Schichtlinien und die visuellen Effekte hervor, die sie auf Text haben können.
Als Faustregel kann unser Team eine andere Orientierung wählen, um Ihnen das qualitativ beste Teil zu liefern. Eine wichtige Sache, die Sie beachten sollten: Wenn Sie keine gewünschte Teileorientierung (horizontal vs. vertikal) angeben, wählen wir automatisch die Orientierung für die schnellstmögliche Bauzeit. Uns mitzuteilen, welche Aspekte für Ihre 3D-gedruckten Teile am wichtigsten sind, hilft uns zu bestimmen, wie wir Ihr Teil während des Bauprozesses am besten orientieren. Insgesamt ist die größte Erkenntnis: Wenn Sie einen besonderen Bedarf für ein 3D-gedrucktes Teil haben, sei es kritische Merkmale, Kostenüberlegungen oder eine spezifisch gewünschte Oberflächenbeschaffenheit, teilen Sie dies unserem Ingenieurteam im Voraus mit, damit wir sicherstellen können, dass Ihr Teil Ihre spezifischen Ziele erfüllt.
Industrietechnik
- 3D-Druck: Ein Eckpfeiler von Industrie 4.0
- IIoT Asset-Tracking absichern: Bewährte Sicherheitspraktiken
- 3D-Druck & Prototyping bei Mar-Bal: Composite-Innovation beschleunigen
- 3D-Druck (Additive Fertigung): Verfahren, Materialien & Anwendungen
- Schweißporosität verstehen: Ursachen, Erkennung & Vermeidungstechniken
- Die richtige PCB-Oberflächenveredelung wählen: HASL, OSP und ENIG im Vergleich
- Aluminium-Sandguss meistern: Techniken für überlegene Oberflächenqualität
- Prototyping: CNC-Zerspanung vs. 3D-Druck – Die richtige Wahl für mechanische Teile
- Gewindeschneiden-Effizienz und Teilequalität steigern: Expertenstrategien & Werkzeugauswahl
- Wie 3D-Druck Zerspanung und Industriedesign revolutioniert