



Heat-Set-Inserts einbauen für starke, zuverlässige 3D-gedruckte Gewinde
Gewindeverbinder, Bohrungen und Schraubverbindungen sind grundlegend für praktisch jedes konstruierte Teil, das Sie fertigen. Bei der Arbeit mit 3D-gedruckten Teilen beeinflusst die Gewindequalität direkt die Montagehaltbarkeit. Traditionelle Kunststoffgewinde – ob gedruckt oder handgeschnitten – neigen zum Ausreißen und Verschleiß, während Metallgewinde die für Hochleistungsanwendungen erforderliche Festigkeit und Langlebigkeit liefern. Metalleinsätze, typischerweise Messing mit vorgeformten Innengewinden, bieten eine robuste Lösung. Ihre gerändelte Außenfläche greift im umgebenden Material, widersteht Auszugs- und Drehmomentkräften. Für thermoplastischen 3D-Druck sind hitzegepresste Einsätze die bevorzugte Wahl. Während der Installation schmilzt der Polymer und fließt um den Einsatz, was eine lokal verstärkte Bindung schafft, die Auszugs- und Drehmomentwerte dramatisch verbessert im Vergleich zu anderen Einsatztypen. Lesen Sie unsere neueste Kundenerfolgsgeschichte über einen großen Ausbildungsstützpunkt der U.S. Army. Wählen Sie die Hardware, die das Teil befestigt. Die Einsatzgröße hängt von der Dicke des umgebenden Materials ab; wenn weniger als 2 mm (0,078") Material verbleiben, einen kleineren Einsatz wählen. Die vom Hersteller empfohlenen Kavitätsmaße prüfen. In diesem Beispiel wird ein M3-Einsatz mit folgenden Spezifikationen verwendet: Nutzen Sie das Skizzierwerkzeug Ihres CAD-Programms, um den exakten Ort jedes Lochs zu markieren. Mit dem Bohrwerkzeug eine Senkbohrung erzeugen, die dem Hauptdurchmesser (A) des Einsatzes und der empfohlenen Tiefe entspricht. Das Loch über die Senkbohrungsbasis hinaus verlängern, falls ein Entlastungsloch für Schraubendurchlass nötig ist. Eine Abstands-Abstands-Fase auf die untere Außenkante der Senkbohrung anwenden. Die Senkbohrungshöhe als erste Distanz und „>(A-B)/2“ als zweite Distanz verwenden, um den erforderlichen konischen Nebendurchmesser (B) zu erreichen. Teil drucken, sobald das Design finalisiert ist. Lötkolben einschalten und auf 650–750 °F (343–399 °C) aufheizen lassen. Dieser Temperaturbereich schmilzt den Thermoplast ohne Materialabbau. Einsatz zentriert auf seiner Kavität platzieren. Lötkolbenspitze mit Einsatzmitte ausrichten und sanften Druck ausüben. Während der Einsatz erhitzt, schmilzt der Kunststoff und fließt, sodass der Einsatz in die Kavität einsinkt. Lötkolben in Kontakt halten, bis der Einsatz vollständig sitzt und die Teileoberfläche bündig mit dem Einsatzkopf ist. Bei größeren Einsätzen etwas längere Erhitzungszeit zulassen. Nachdem alle Einsätze sitzen, das Teil einige Minuten abkühlen lassen. Dies stellt sicher, dass der Polymer vollständig um den Einsatz aushärtet. Nutzen Sie die Zeit, um Einsätze zu justieren, die nicht korrekt saßen. Während hitzegepresste Einsätze exzellenten Auszugswiderstand bieten, kann ihre Platzierung auf der gegenüberliegenden Teileseite die Tragfähigkeit weiter erhöhen. Wenn der Einsatz belastet wird, greift sein Konus in den Konus der Senkbohrung ein und verteilt Kräfte gleichmäßiger. Hinzufügen von kontinuierlicher Faserverstärkung um die Kavität verstärkt diesen Effekt, indem Wandverformung unter Last verhindert wird. Kontaktieren Sie uns für ein kostenloses Musterteil, um die Festigkeit und Haltbarkeit unserer Materialien zu evaluieren. Folgen Sie uns auf Facebook, Twitter, Instagram und LinkedIn für die neuesten Updates.Gewindete Komponenten im 3D-Druck
U.S. Army Fallstudie
Design für und Einbau von Heat-Set-Inserts
Was Sie brauchen
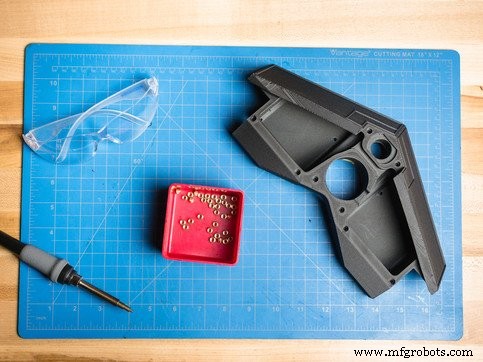
1. Bolzengröße und entsprechenden Einsatz wählen
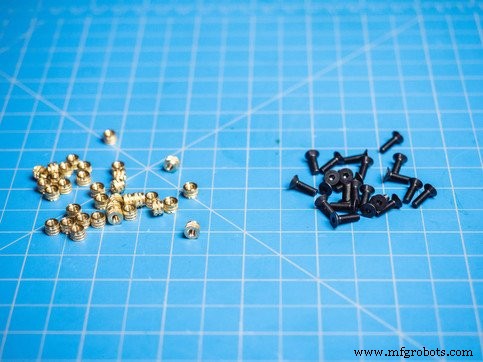
2. Startpunkt für Löcher skizzieren
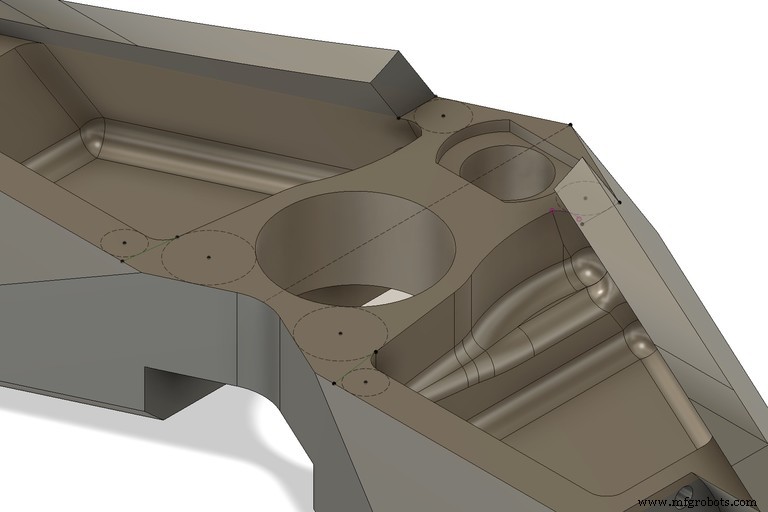
3. Senkbohrung erstellen
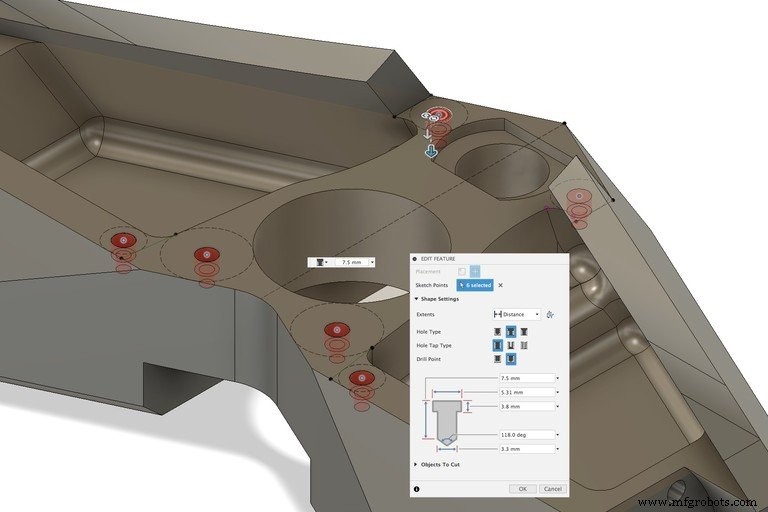
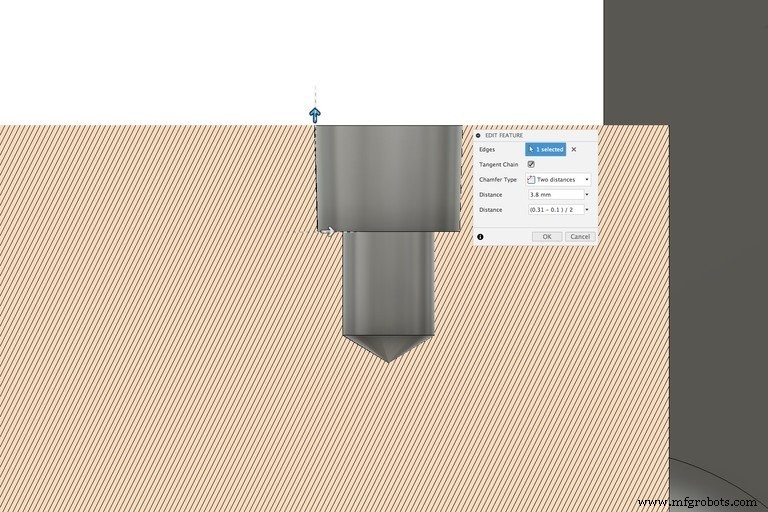
4. Innere Bohrkante fasen
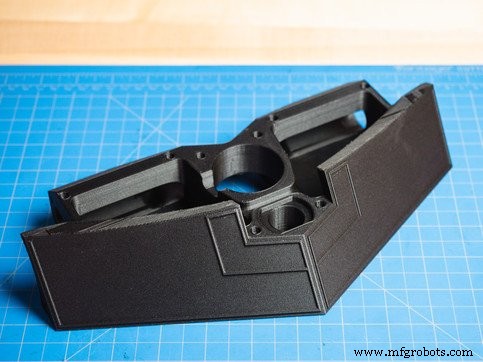
5. Teil drucken
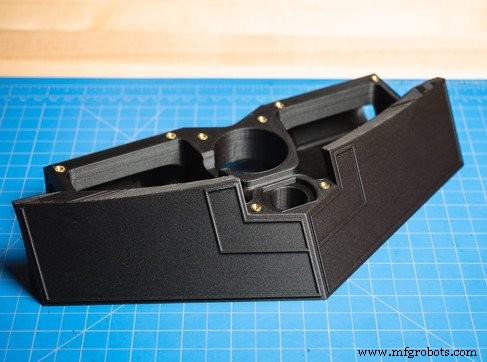
6. Lötkolben erhitzen
7. Jeden Einsatz in seine Kavität drücken
8. Teil abkühlen lassen
Gewindeverbindungsfestigkeit erhöhen
3d Drucken
- Titanlegierungs-Wärmebehandlung: Optimierung von Festigkeit, Stabilität und Prozesskontrolle
- Titan-Wärmetauscher: Überlegene Leistung für Energie- und Marineanwendungen
- 5 entscheidende Vorteile von Kunststoffscharnieren für moderne Anwendungen
- C# using-Anweisungen meistern: Importe, Aliase und statische Direktiven
- Carl Calabrias Experten-Anleitung: Einbau von Inserts beim Mark One 3D-Drucker
- Thermisches Management optimieren: Fortschrittliches Heat Sink PCB Design
- Insert Molding vs. Overmolding: Die richtige Kunststoff-Fertigungstechnik wählen
- Insert Molding erklärt: Effizienz steigern & Kosten senken in der Multi-Material-Produktion
- Wärmebehandlung meistern: Härten & Anlassen von Werkzeugstahl
- Fräsmaschine als Drehmaschine nutzen? Machbar, aber selten sinnvoll