



Hochwertige STL-Export-Einstellungen meistern für präzisen 3D-Druck
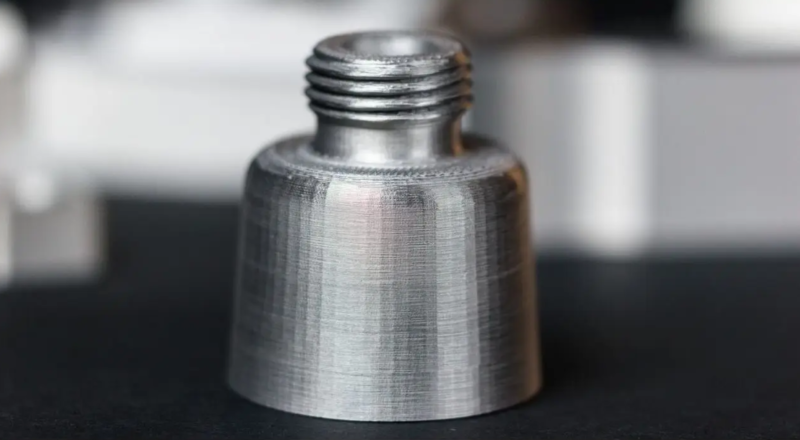
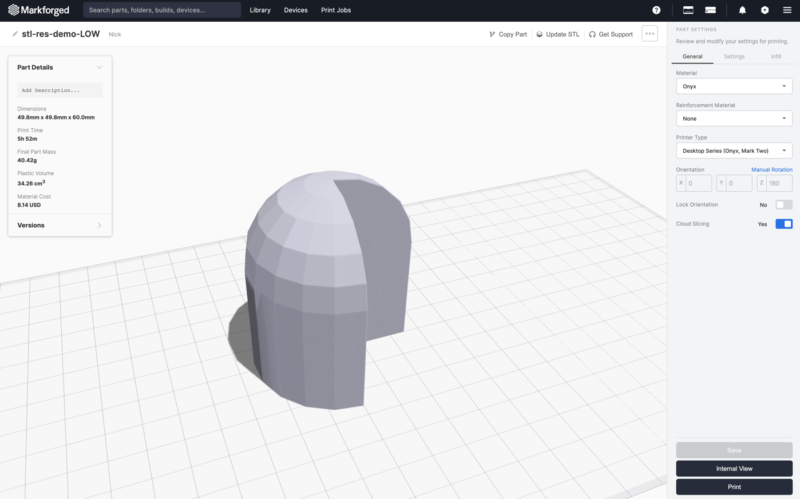
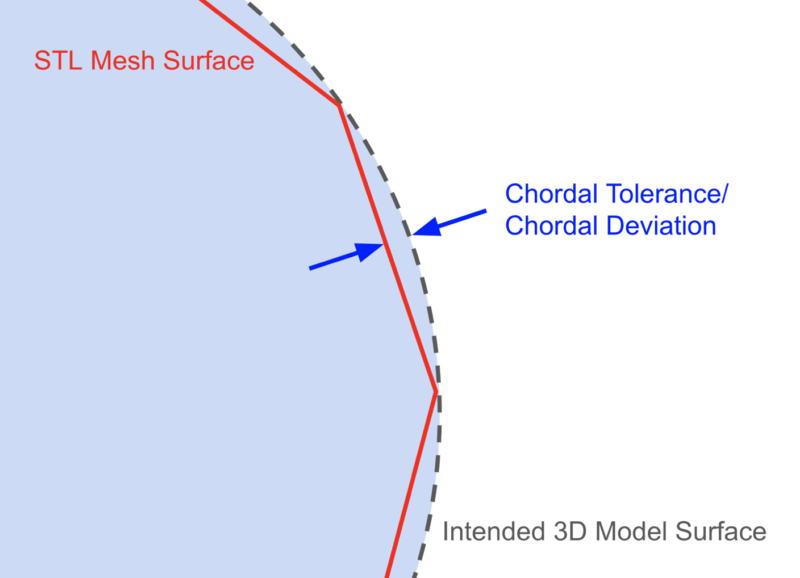
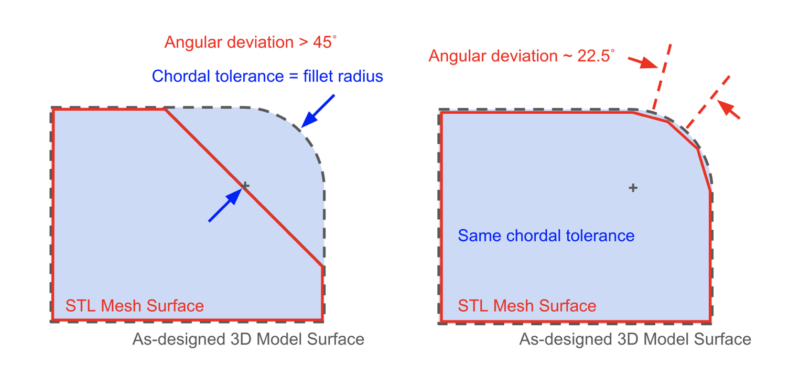
Wenn ein 3D-Druck unerwünschte flache Stellen oder gezackte Kurven aufweist, liegt das Problem fast immer an der Auflösung der STL-Datei, nicht an Ihrem Drucker. Sie sind nicht der Einzige, der dies erlebt hat. Wir haben viele Fragen von neuen Nutzern zu facettierten Oberflächen auf ihren Drucken erhalten. Um jedem die besten Ergebnisse zu ermöglichen, erklärt dieser Leitfaden, wie man hochauflösende STL-Dateien erzeugt, die in glatte, dimensionsgenaue Teile übersetzt werden. In diesem Leitfaden behandeln wir: Lesen Sie unsere neueste Kundenerfolgsgeschichte über einen großen Trainingsstützpunkt der U.S. Army. TL;DR: Exportieren Sie Ihre CAD-Geometrie mit der richtigen STL-Auflösung, um Teile zu erhalten, die dimensionsgenau und oberflächenglatt sind, ohne das Slicing zu verlangsamen. Wir empfehlen, mit diesen Einstellungen zu starten: Wenn die Datei 20 MB übersteigt, erhöhen Sie die chordalen und/oder winkligen Toleranzen, bis die Größe unter 20 MB fällt; große Dateien können die Slicer-Leistung erheblich verlangsamen. Wenn flache Stellen bestehen bleiben, reduzieren Sie die Toleranzen, während die Datei unter 20 MB bleibt. Das STL-Format, ursprünglich für Stereolithografie in den 1980ern geschaffen, bleibt der Industriestandard für das Importieren von 3D-Modellen in Slicer wie Markforgeds Eiger. Eine STL-Datei beschreibt ein Dreiecksnetz, das die Oberfläche eines 3D-Modells approximiert. Jedes Dreieck wird durch drei Ecken und einen Normalenvektor senkrecht zur Dreiecksebene definiert. Ein ASCII STL listet jedes Dreieck in Textform auf: Millionen solcher Dreiecke bauen das Netz, das in Slicer-Software für den Druck importiert werden kann. Für 3D-Druck muss das Netz manifold sein – jede Dreieckskante wird von genau zwei Flächen geteilt –, um Lücken und Fehler beim Slicing zu vermeiden. STL-Dateien aus CAD-Programmen erfüllen diese Anforderung typischerweise, während Dateien aus 3D-Scannern nicht-manifold Geometrien enthalten können. Da ein Dreieck eine flache Form ist, kann ein Netz nur Geometrien perfekt reproduzieren, die aus flachen Oberflächen bestehen. Gekrümmte Oberflächen – Fasen, Löcher, organische Formen – werden durch eine Sammlung von Dreiecken approximiert, und die Genauigkeit dieser Approximation hängt von den STL-Export-Einstellungen ab. Wenn Ihre Drucke Ihren Erwartungen entsprechen und die Slicer-Leistung zufriedenstellend ist, ist keine Änderung notwendig. Niedrigauflösende STLs erzeugen jedoch flache Stellen auf Kurven, während übermäßig feine STLs die Dateigröße aufblähen, Slice-Zeiten verlängern und potenziell die Slicer-UI blockieren. STLs enthalten keine Einheiteninformationen, daher muss die Auflösung aus den Export-Einstellungen abgeleitet werden. Das häufigste Problem ist ein grober STL, der glatte Geometrie nicht erfassen kann, was zu sichtbarer Facettierung führt. Markforgeds Eiger-Software kann Ihnen helfen, niedrigauflösende STLs zu erkennen: Wenn Sie über ein Teil fahren, hebt der Slicer Flächen in Blau hervor. Klare Facetten deuten auf unzureichende Auflösung hin; ein glatter Gradient deutet auf ausreichende Fidelität hin. Umgekehrt kann ein übermäßig feiner STL die Dateigröße so aufblähen, dass die Slicer-Leistung degradiert. Praktische Auflösung muss selten feiner sein als die Schichtdicke des Druckers; jedes zusätzliche Detail ist verschwendete Zeit und Speicher. Befolgen Sie Best Practices, um Druckqualität mit Workflow-Geschwindigkeit zu balancieren. Export-Einstellungen beeinflussen die Mesh-Dichte und letztlich die Dimensionsgenauigkeit und Oberflächenqualität Ihres Drucks. Exportparameter kontrollieren die Dreiecksdichte des Netzes. CAD-Software optimiert typischerweise für die kleinste Datei, aber die von Ihnen spezifizierten Parameter können ein feineres Netz erzwingen, wo nötig. Moderne CAD-Pakete bieten mindestens zwei wichtige Exportsteuerungen: chordale Toleranz (linear) und Winkeltoleranz (winklig). Abhängig von der Geometrie kann eine die Mesh-Dichte dominieren. Dieser Parameter begrenzt die maximale senkrechte Distanz zwischen der Originaloberfläche und dem nächsten Dreieck im STL. Eine kleinere chordale Toleranz erzwingt ein feineres Netz und erhöht die Dateigröße. Winkeltoleranz begrenzt den Winkel zwischen Normalen benachbarter Dreiecke und verfeinert das Netz in Bereichen scharfer Krümmung. Wenn ein Fasenradius mit der chordalen Toleranz vergleichbar ist, verhindert eine niedrige Winkeltoleranz sichtbare Facettierung oder unbeabsichtigte Fasen. Wenn die winklige Abweichung der limitierende Faktor ist, fügt der Exporter mehr Dreiecke um kleine Radien hinzu, was die Glätte gekrümmter Merkmale über das hinaus verbessert, was die chordale Toleranz allein erreichen kann. Einige CAD-Programme drücken winklige Kontrolle als dimensionslosen Wert zwischen 0 und 1 aus; höhere Werte erhöhen die Auflösung. Zusätzliche Optionen – wie minimale oder maximale Facettenlänge – sind in einigen CAD-Paketen verfügbar. Nutzen Sie sie nur, wenn ein spezifisches Merkmal es erfordert; sonst behalten Sie Defaults bei. Ein höherauflösendes STL liefert ein glatteres, genaueres Modell, erhöht aber auch die Dateigröße, was die Slicer-Verarbeitung verlangsamen kann. Die meisten Drucker können Auflösungen feiner als die Schichtdicke nicht ausnutzen, sodass das zusätzliche Detail unnötiger Overhead ist. Starten Sie mit den folgenden ausgewogenen Einstellungen: Wenn die resultierende Datei 20 MB übersteigt, erhöhen Sie die Toleranzen, bis die Größe unter 20 MB fällt. Experimentieren wird ermutigt – Ihre Toleranz für Größe versus Druckqualität kann abweichen. Im Folgenden empfohlene Startpunkte für populäre CAD-Pakete. Kontaktieren Sie uns, wenn wir einen Anbieter ausgelassen haben oder Ihre bevorzugten Einstellungen abweichen. In Creo verfeinert der „Angle control“-Parameter die winklige Abweichung über die Chordhöhe hinaus. Er reicht von 0,0 bis 1,0. Vorgeschlagene Defaults:
U.S. Army Case Study
Was ist eine STL-Datei?
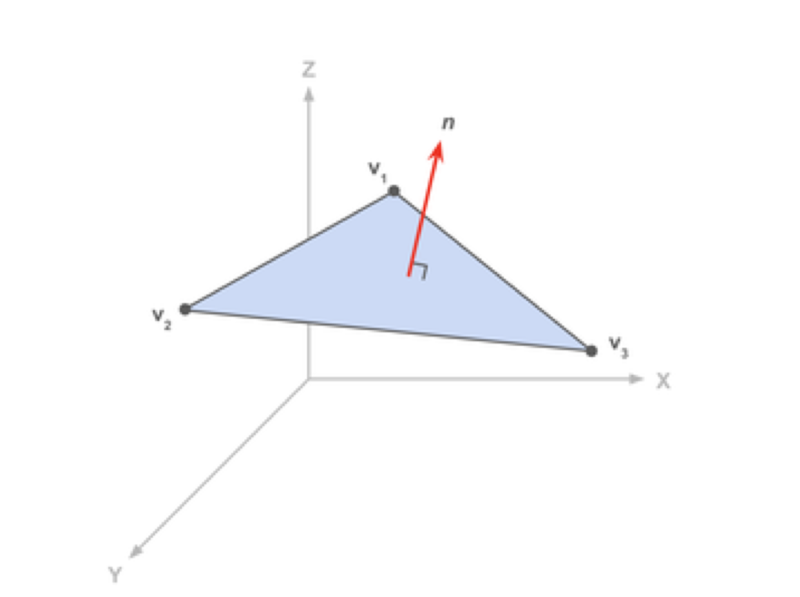
facet normal ni nj nk outer loop vertex v1x v1y v1z vertex v2x v2y v2z vertex v3x v3y v3z endloop endfacet
Warum STL-Dateien für 3D-Druck wichtig sind
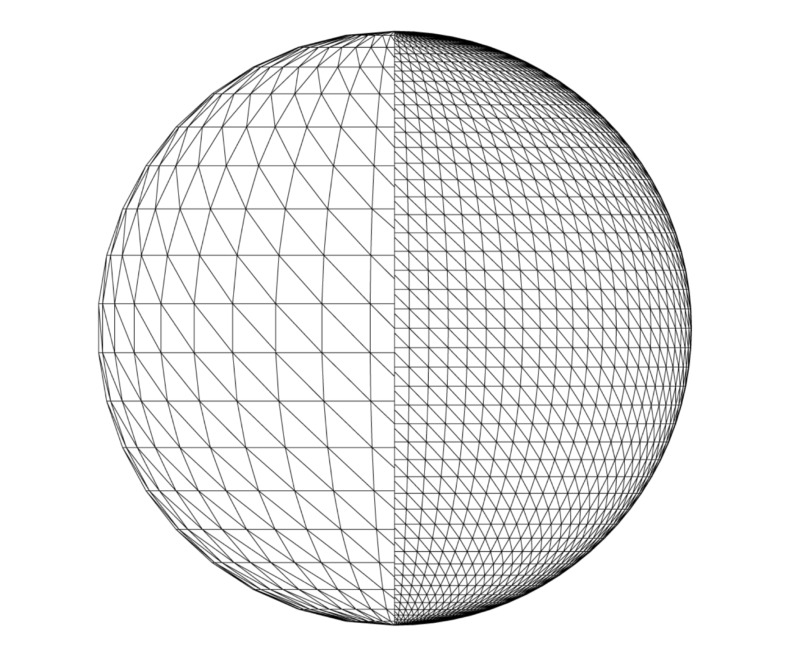
Muss ich meine STL-Dateien aktualisieren?
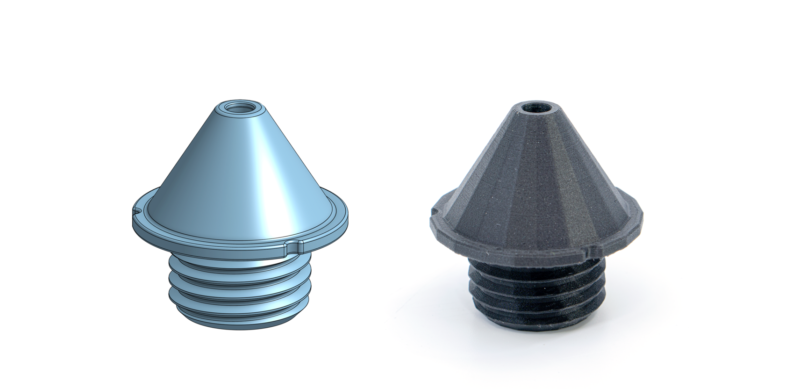
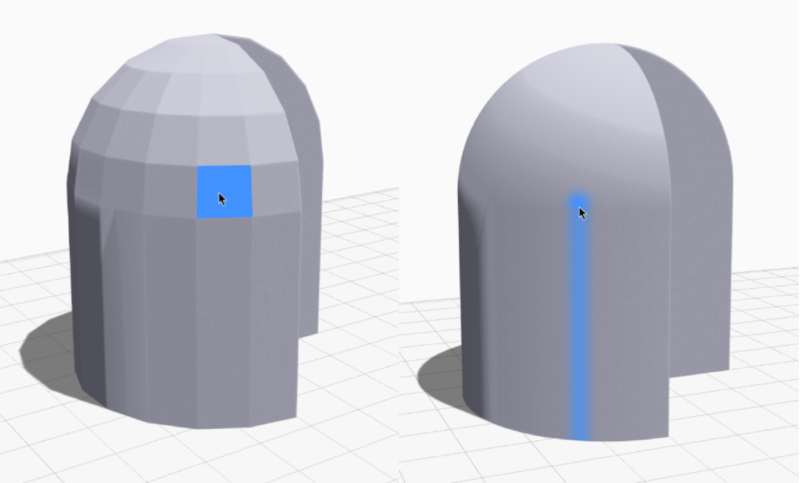
STL-Parameter definieren
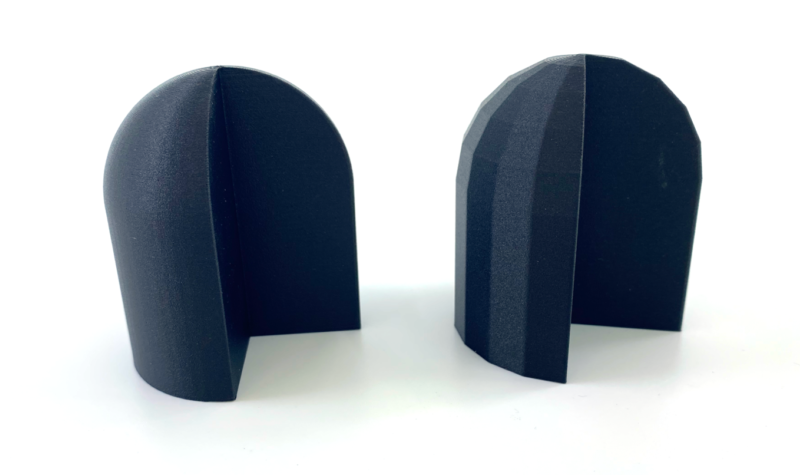
Chordale Toleranz / Abweichung
Winkeltoleranz / Abweichung / Normalabweichung
Mesh-Qualität vs. Dateigröße: Unsere Empfehlungen
STL-Export-Einstellungen in gängiger CAD-Software
Creo (PTC)
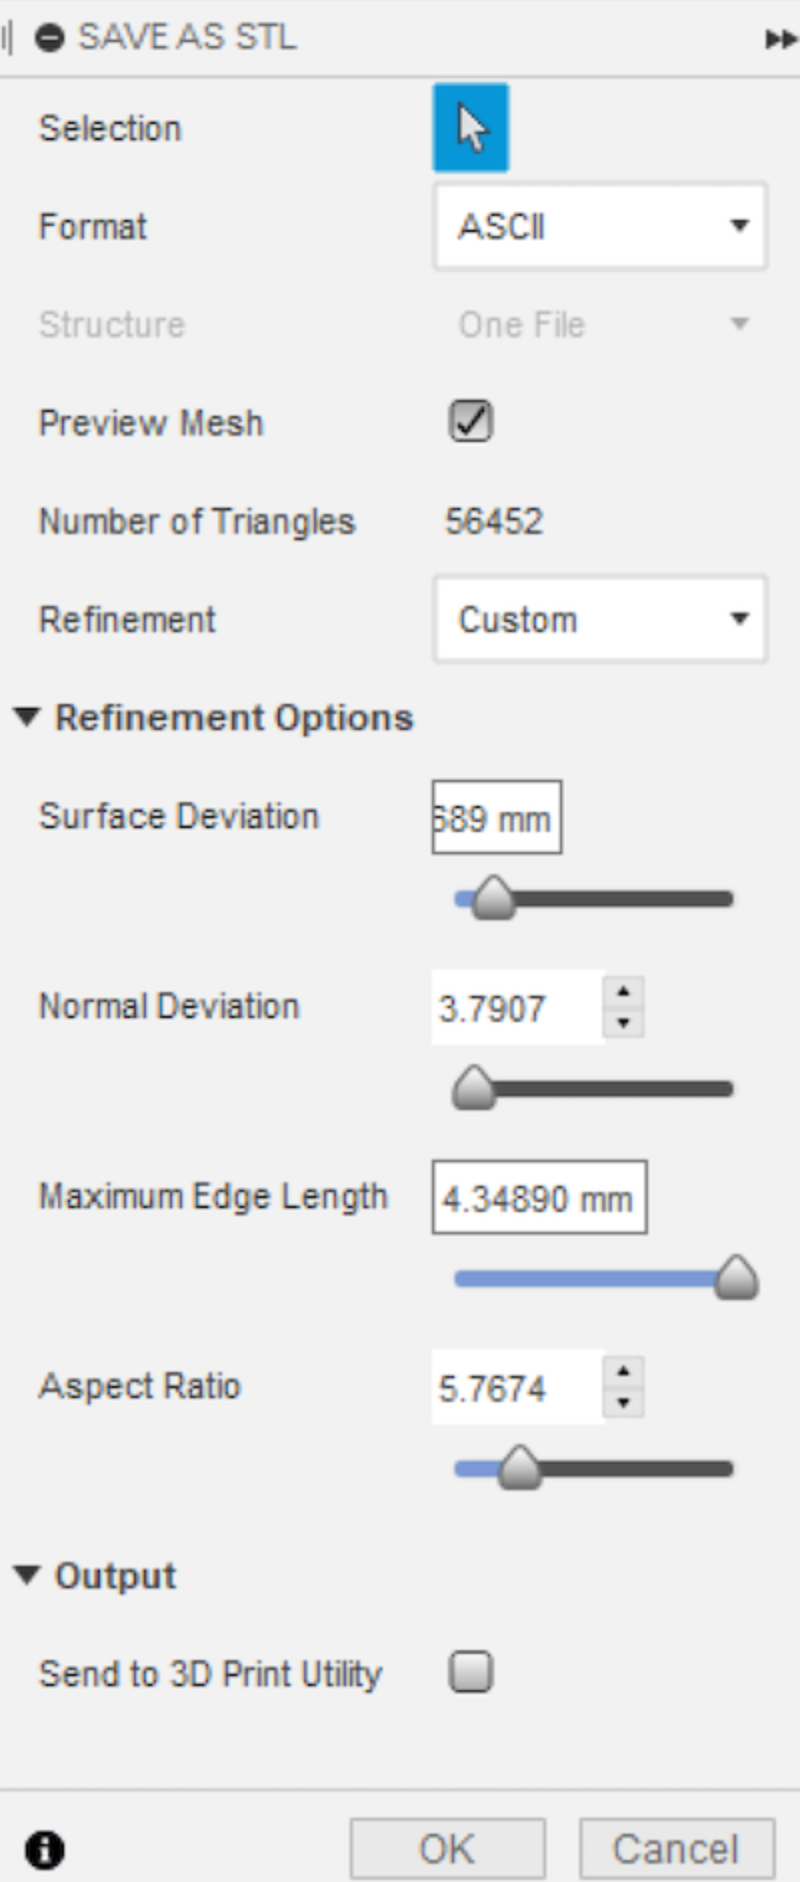
Fusion 360 (Autodesk)
NX (Siemens)
Onshape (PTC)
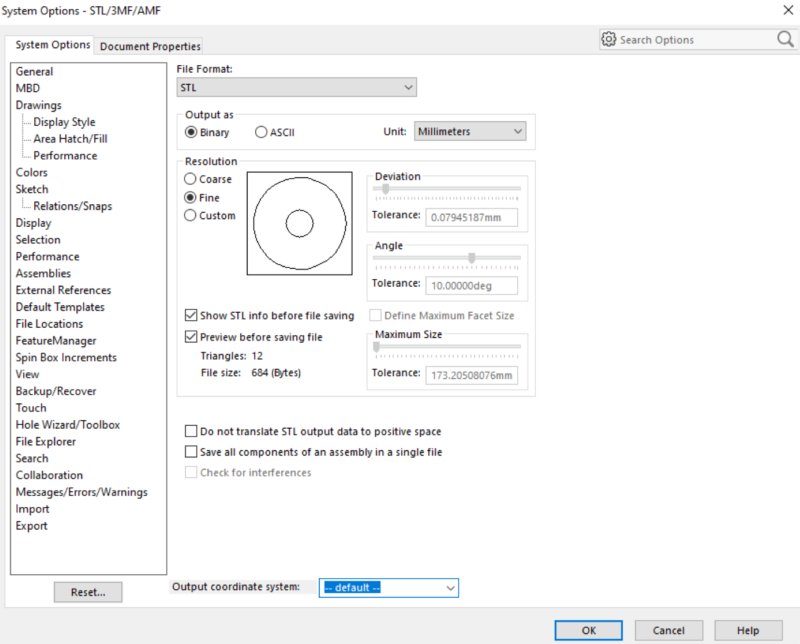
SOLIDWORKS (Dassault Systèmes)
3d Drucken
- Das Potenzial von STL-Dateien für fehlerfreien 3D-Druck maximieren
- C-Dateiverwaltung: I/O mit fopen, fprintf, fread & fseek meistern
- Tcl-gesteuerter Testbench für ein VHDL Code-Lock-Modul erstellen
- Experten-Duroplast-Werkzeugbau: Design, Haltbarkeit & Präzision
- Erstellen von Multi-Body STL-Dateien für Multi-Material-3D-Druck
- STL-Dateien verstehen: Das Rückgrat des 3D-Drucks
- C++ Dateiverwaltung: Open, Read, Write & Close Operationen meistern
- C-Header-Dateien verstehen: Typen, Verwendung und Best Practices
- G-Code mit ArtCAM erzeugen: Schritt-für-Schritt-Anleitung
- Statische Dateien mit Go mühelos bereitstellen: Ein bewährter Ansatz