



3D-Druckprofil erstellen: Schritt-für-Schritt-Anleitung für FDM-Erfolg
Beim 3D-Druck gibt es stets eine Reihe nutzerabhängiger Faktoren, die darüber entscheiden, ob ein Druck gelingt oder misslingt. All diese Parameter werden im Druckprofil zusammengefasst, das bei jedem 3D-Druck verwendet wird.
In FDM-Druckprofilen lassen sich praktisch unendlich viele Parameter anpassen: Drucktemperaturen und -geschwindigkeiten, Herstellung interner und externer Strukturen sowie alle weiteren Einstellungen, die den Druck beeinflussen. Im Folgenden werden die wichtigsten Aspekte beim Erstellen eines Druckprofils erläutert.
Zu berücksichtigende Aspekte
Bevor man Druckparameter ändert, müssen Faktoren bedacht werden, die direkt Einfluss nehmen:
Geometrie des Bauteils
Form und Wandstärke wirken sich direkt auf Parameter wie Geschwindigkeit und Schichthöhe aus. Besitzt ein Teil filigrane Bereiche, muss das Profil niedrigere Fertigungsgeschwindigkeiten vorsehen, um die Qualität zu sichern.
Material
Jeder Werkstoff hat einen vom Hersteller empfohlenen Temperatur- und Geschwindigkeitsbereich. Es ist ratsam, sich daran zu halten, um Probleme wie verbackene Filamentreste in der Düse (durch zu hohe Temperatur) und daraus resultierende Verstopfungen zu vermeiden.
3D-Drucker
Bei FDM-Druckern gibt es wesentliche Unterschiede. Der Extrudertyp – Direct Drive oder Bowden – hat den größten Einfluss auf die Profilkonfiguration, da er völlig unterschiedliche Werte für Druckgeschwindigkeit, Retraktionsgeschwindigkeit und -länge sowie Flow erfordert.
Umgebung
Wenig beachtet, aber entscheidend: Die Umgebung des Druckers. Temperatur, Luftfeuchtigkeit und Zugluft beeinflussen das Druckprofil direkt und können die Oberflächenqualität beeinträchtigen.
Ziel des Bauteils
Ein großer Vorteil des 3D-Drucks: Dasselbe Teil lässt sich mit unendlich vielen Konfigurationen fertigen – besser oder schlechtere Oberflächenqualität je nach Druckzeit, höhere Festigkeit in bestimmte Richtungen etc. Das Profil wird also an den jeweiligen Anwendungsfall angepasst.
5 Schlüsseltests (Polymaker PCP)
Sind die Grundlagen geklärt, geht es an die Profilkonfiguration. Polymaker hat den Profile Creation Process (PCP) entwickelt – fünf Tests, um das ideale Druckprofil zu ermitteln:
Test 1: Extruder-Flow (Temperatur)
Zuerst wird die ideale Drucktemperatur für das Material ermittelt. Man startet mit der niedrigsten Herstellerempfehlung und erhöht schrittweise, bis der Materialfluss kontinuierlich und ohne Hotend-Verstopfungen ist.
Bild 1: Extruder-Flow. Quelle: Polymaker.
Für eine perfekte Temperatureinstellung kann ein Temperaturturm gedruckt werden (siehe Bild).
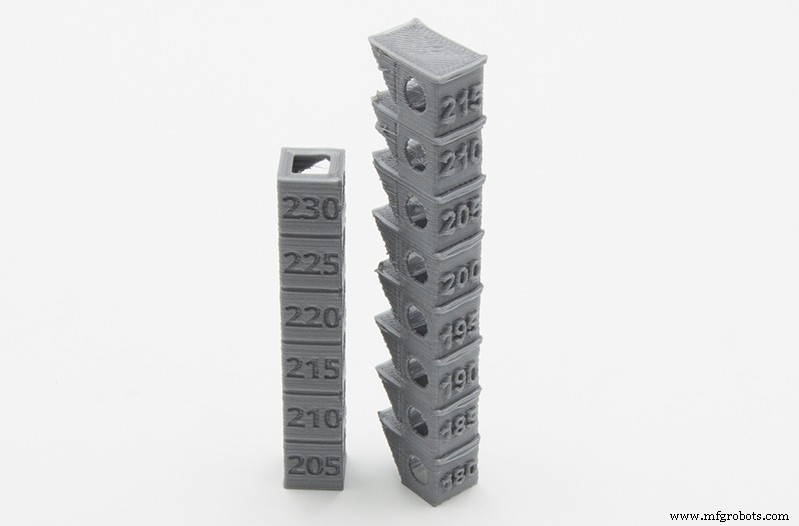
Bild 2: Temperaturturm-Test.
Test 2: Flow-Management (Retraktion & Druck)
Hier werden Druckfehler durch falsche Flow-Einstellungen korrigiert. Ungenaue Flow-Konfiguration führt zu unregelmäßigem Materialaustritt durch zu hohen Extruderdruck oder Filamentfäden auf der gesamten Oberfläche durch falsche Retraktion.
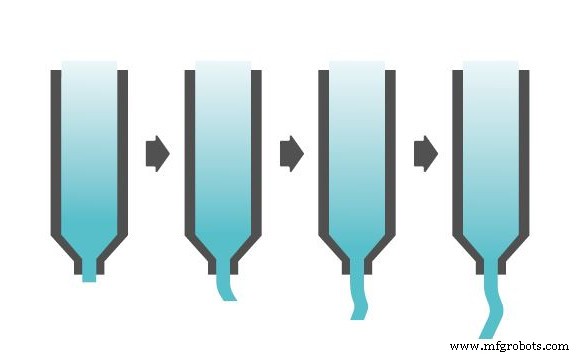
Bild 3: Flow-Management. Quelle: Polymaker.
Test 3: Bauteillüfter (Schichtkühlung)
Der Bauteillüfter ist eines der wichtigsten Komponenten eines FDM-Druckers. Er ermöglicht komplexere Geometrien und bessere Oberflächen.
Das folgende Schema zeigt die Kräfte an der Schichtgrenze: „F1“ ist die Aufbiegungskraft bei Überhängen, „F2“ die Kontraktionskraft durch Spannung der oberen Schicht. Für mechanische und geometrische Stabilität müssen beide Kräfte nahe Null sein. Um F1 ≈ 0 zu erreichen, reduziert man Schichthöhe, Überhangwinkel und Extrusionstemperatur – oder erhöht die Lüftergeschwindigkeit. F2 minimiert man durch höhere Extrusionstemperatur oder geringere Extrusionsgeschwindigkeit.
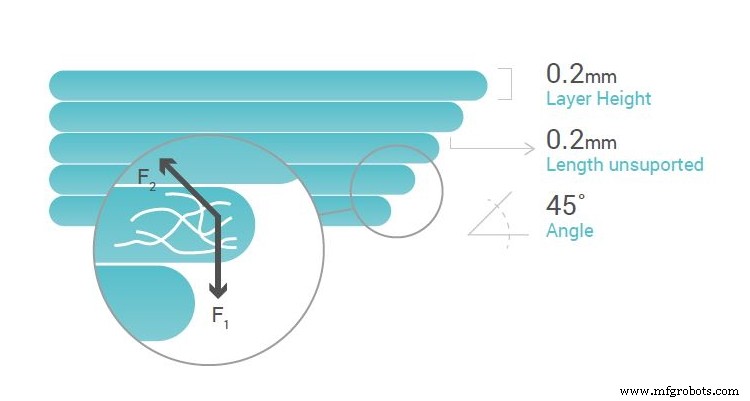
Bild 4: Bedeutung des Bauteillüfters. Quelle: Polymaker.
Test 4: Delamination (Warping & Cracking)
Bei Filamenten wie ABS oder ASA tritt oft Delamination zwischen den Schichten (Cracking) oder zwischen erster Schicht und Druckbett (Warping) auf. Ursache: Spannungsaufbau zwischen den Schichten durch die Polymerkraft (F2) und die entgegenwirkende Haftung der unteren Schicht (F1.2) bzw. des Betts (F1.1). Sind die Kräfte unausgeglichen, entsteht Delamination.
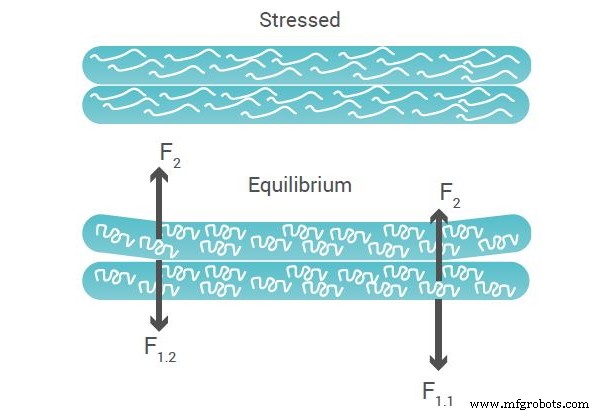
Bild 5: Delamination (Warping und Cracking). Quelle: Polymaker.
Abhilfe: Ideale Betttemperatur finden und bei bedarf einen geschlossenen Bauraum nutzen.
Test 5: Feine Details
Zum Schluss muss sichergestellt werden, dass die gesamte Oberfläche – auch feinste Details – perfekt wird. Dazu werden Flow und Kühlung (Bauteillüfter) feinjustiert, wobei man vorsichtig vorgeht, um die oben genannten Fehler nicht zu provozieren.
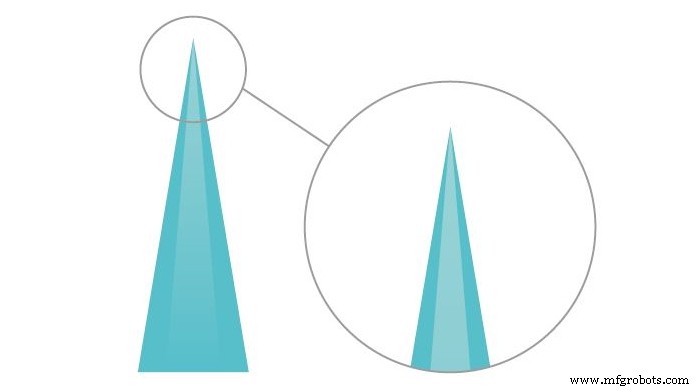
Bild 6: Feine Details. Quelle: Polymaker.
Fazit
Alle Informationen dieses Artikels dienen dazu, für jedes Material ein passendes Druckprofil zu erstellen – vorausgesetzt, der 3D-Drucker kann die erforderlichen Parameter bereitstellen.
3d Drucken
- Reibungslose Nutzererfahrungen schaffen: Ein UX-Design-Blaupause
- Wie Desktop-3D-Drucker die industrielle Fertigung neu formen
- Bewertung der Reife von Metall-3D-Drucktechnologien
- Nachhaltigkeit industriellen 3D-Drucks bewerten
- Zuverlässigen Timer in VHDL bauen: Taktzyklen bis Stunden zählen
- Wie 3D-Druck die Luftfahrt revolutionierte: Vom Prototyping zu Bauteilen an Bord
- 3D-Druck: Alltag transformieren durch Rapid Design, Produktion und Reparatur
- Offsetdruck verstehen: Ein umfassender Leitfaden
- STL-Modelle für 3D-Druck erstellen: Komplett-Guide vom Design bis zum Druck
- Retraction beim 3D-Druck: Der Schlüssel zu sauberen Drucken ohne Stringing