



Den idealen 3D-Druckprozess für Ihre Projekte auswählen
Einleitung
3D-Druck oder Additive Fertigung ist ein Oberbegriff für mehrere Verfahren. Jedes hat Vor- und Nachteile und eignet sich für unterschiedliche Anwendungen.
In diesem Artikel stellen wir mehrere einfach nutzbare Werkzeuge vor, um den passenden 3D-Druckprozess für Ihre Bedürfnisse zu finden. Nutzen Sie die folgenden Grafiken und Tabellen als schnelle Referenz, um den Prozess zu identifizieren, der Ihre Designanforderungen am besten erfüllt.
Wir nähern uns der Prozessauswahl aus drei Perspektiven:
- Das gewünschte Material ist bereits bekannt.
- Die Eigenschaften des Endteils (physisch oder optisch) sind definiert.
- Bestimmte Prozessfähigkeiten (Genauigkeit, Bauraum etc.) sind gefordert.
Um die Informationen handlungsrelevant und in der sich stetig wandelnden 3D-Druck-Landschaft relevant zu halten, wurden einige hochrangige Verallgemeinerungen eingeführt, die in den jeweiligen Abschnitten diskutiert werden.
Prozessauswahl nach Material
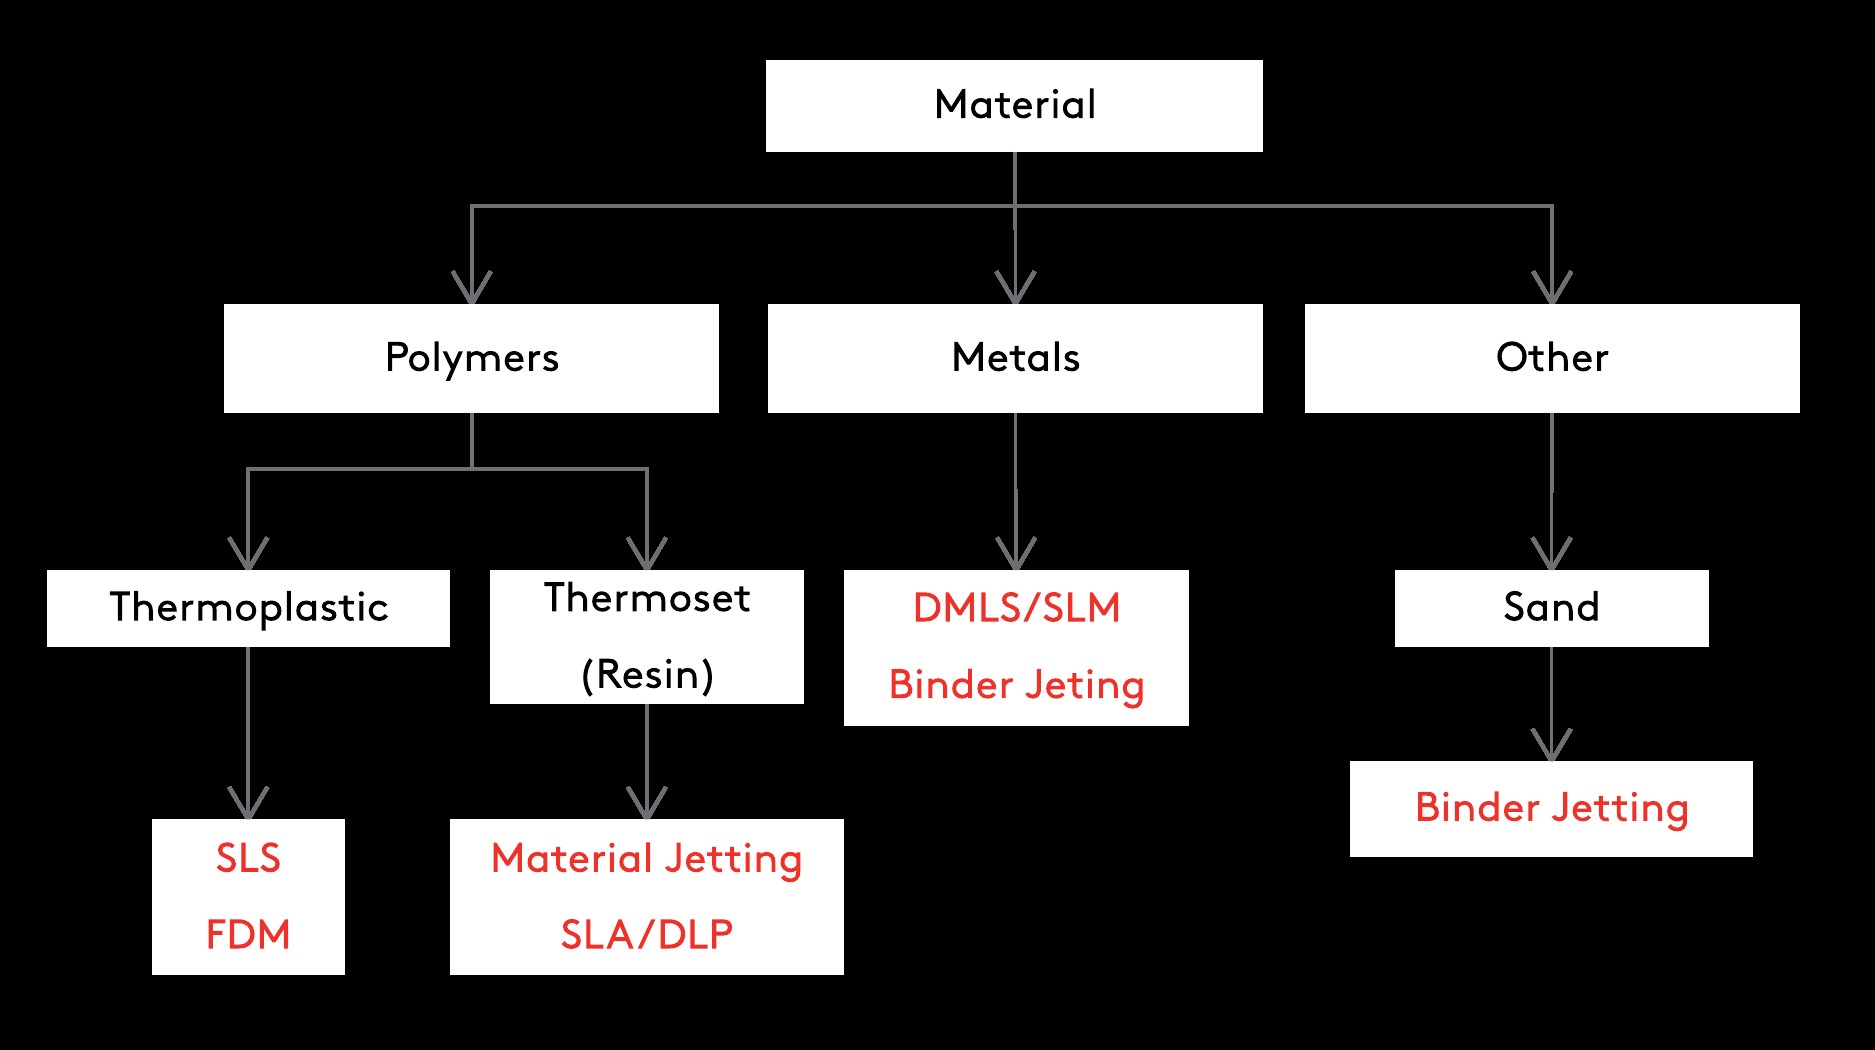
3D-Druckmaterialien liegen meist als Filament, Pulver oder Harz vor (je nach Verfahren). Polymere (Kunststoffe) und Metalle sind die zwei Hauptgruppen, weitere Materialien (Keramik, Verbundwerkstoffe) sind ebenfalls verfügbar. Polymere lassen sich weiter in Thermoplaste und Duroplaste unterteilen.
Wenn das Material feststeht, ist die Prozesswahl relativ einfach, da nur wenige Technologien dasselbe Material verarbeiten. Dann wird es meist ein Kosten-gegen-Eigenschaften-Vergleich.
Thermoplaste:
Thermoplaste eignen sich am besten für funktionale Anwendungen, einschließlich Endbauteile und funktionale Prototypen.
Sie weisen gute mechanische Eigenschaften und hohe Schlag-, Abrieb- und Chemikalienbeständigkeit auf. Sie können mit Carbon, Glas oder anderen Additiven gefüllt werden, um physikalische Eigenschaften zu verbessern. 3D-gedruckte Engineering-Thermoplaste (Nylon, PEI, ASA) werden breit für industrielle Endbauteile genutzt.
SLS-Teile haben bessere mechanische/physikalische Eigenschaften und höhere Dimensionsgenauigkeit, aber FDM ist wirtschaftlicher und hat kürzere Lieferzeiten.
| Typische 3D-Druck-Thermoplaste | |
|---|---|
| SLS | Nylon (PA), TPU |
| FDM | PLA, ABS, PETG, Nylon, PEI (ULTEM), ASA, TPU |
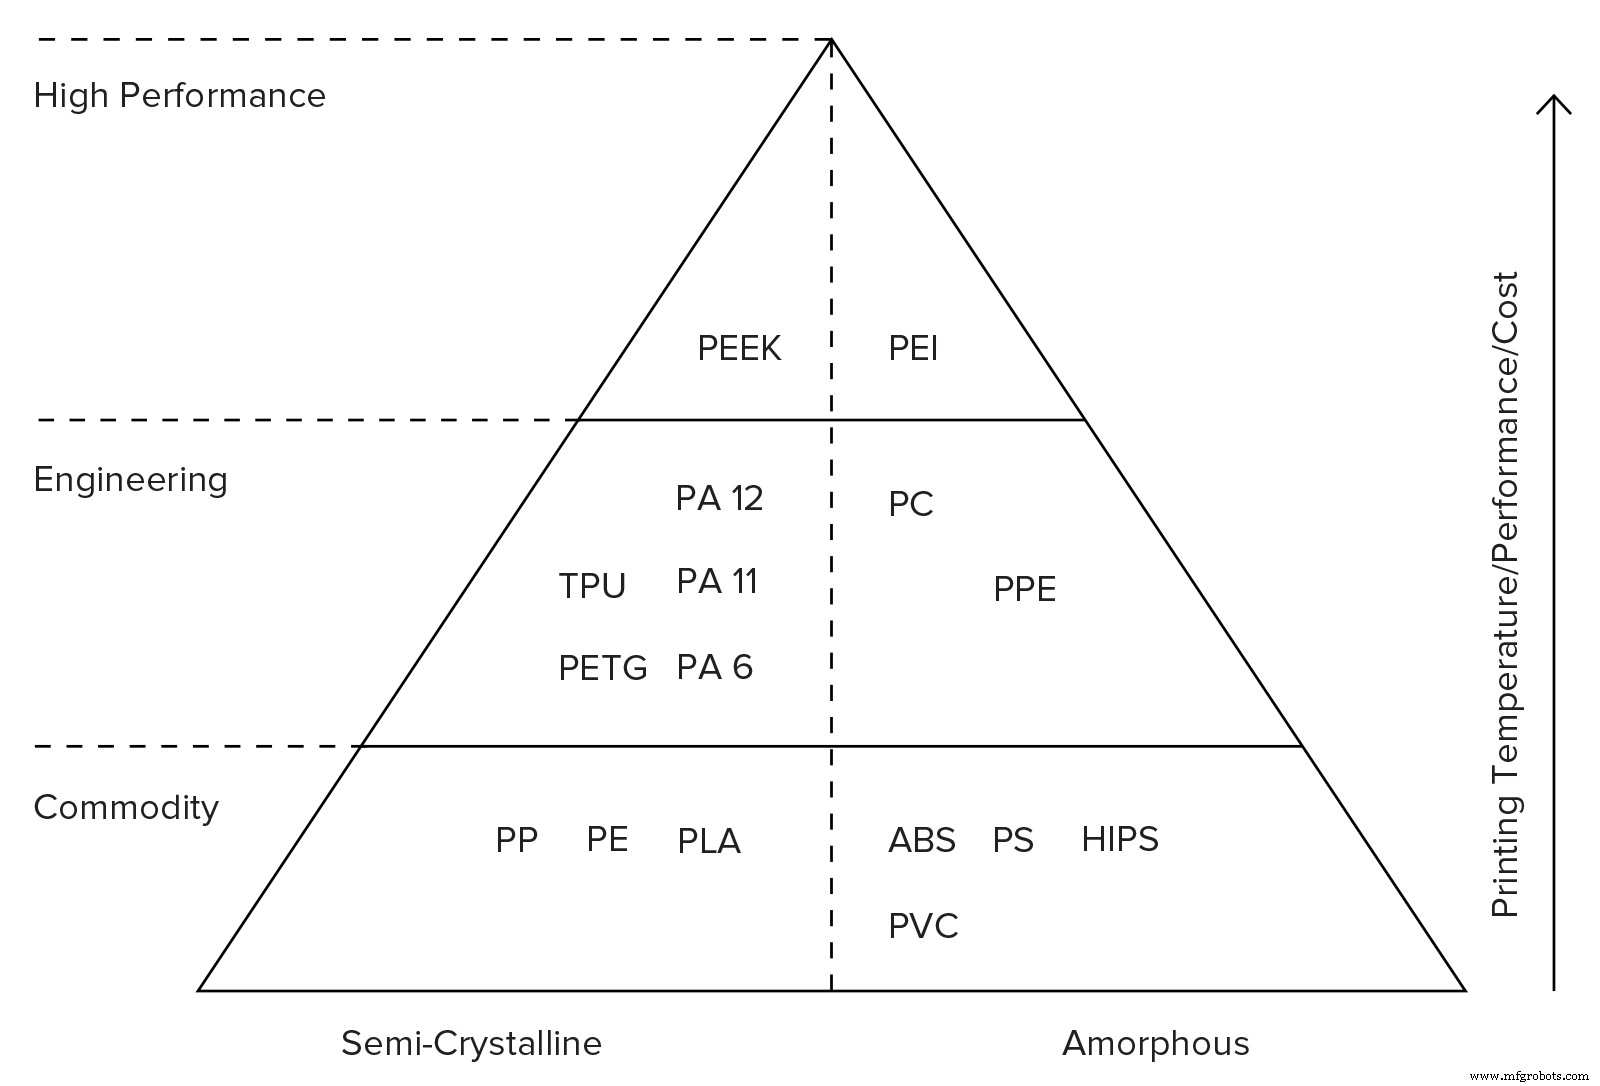
Die Pyramide unten zeigt die gängigsten Thermoplaste für 3D-Druck. Faustregel: Je höher ein Material in der Pyramide, desto besser seine mechanischen Eigenschaften – und desto schwieriger/teurer der Druck.
Duroplaste (Harze):
Duroplaste (Harze) eignen sich besser für Anwendungen, wo Ästhetik im Vordergrund steht, da sie glatte, spritzgussähnliche Oberflächen und feine Details erzeugen.
Generell haben sie hohe Steifigkeit, sind aber spröder als Thermoplaste – daher ungeeignet für funktionale Anwendungen. Spezialharze für Engineering-Anwendungen (ABS-/PP-ähnlich) oder Dental-Implantate sind verfügbar.
Material Jetting liefert höhere Dimensionsgenauigkeit und glattere Oberflächen als SLA/DLP, aber zu höheren Kosten. Beide nutzen ähnliche fotohärtende Acrylharze.
| Typische 3D-Druck-Duroplaste (Harze) | |
|---|---|
| Material Jetting | Standardharz, Digital ABS, Dauerhaftes Harz (PP-ähnlich), Transparentes Harz, Dentalharz |
| SLA/DLP | Standardharz, Zähes Harz (ABS-ähnlich), Dauerhaftes Harz (PP-ähnlich), Klares Harz, Dentalharz |
Metalle:
Metall-3D-gedruckte Teile haben hervorragende mechanische Eigenschaften und halten hohen Temperaturen stand. Die Freiformfähigkeiten des 3D-Drucks machen sie ideal für Leichtbau in Luftfahrt und Medizintechnik.
DMLS/SLM-Teile haben überlegene mechanische Eigenschaften und Toleranzen, aber Binder Jetting kann bis zu 10x günstiger sein und deutlich größere Teile fertigen.
| Typische 3D-Druck-Metalle | |
|---|---|
| DMLS/SLM | Edelstahl, Titan, Aluminium |
| Binder Jetting | Edelstahl (bronze-infiltriert oder gesintert) |
Andere Materialien:
Andere Materialien können ebenfalls 3D-gedruckt werden, sind aber weniger verbreitet, da ihre Anwendungen begrenzt sind. Dazu gehören Keramik und Sandstein in Vollfarbe mit Binder Jetting.
| Andere 3D-Druck-Materialien | |
|---|---|
| Binder Jetting | Sand, Keramik |
Pro-Tipp:
Aufgrund der additiven Natur weisen 3D-gedruckte Teile oft anisotrope mechanische Eigenschaften auf – sie sind in Z-Richtung schwächer. Für funktionale Teile muss dies bei der Konstruktion berücksichtigt werden.
Beispiel: Wie sich SLS-Nylon-Eigenschaften zu Volumen-Nylon verhalten – hier lesen.
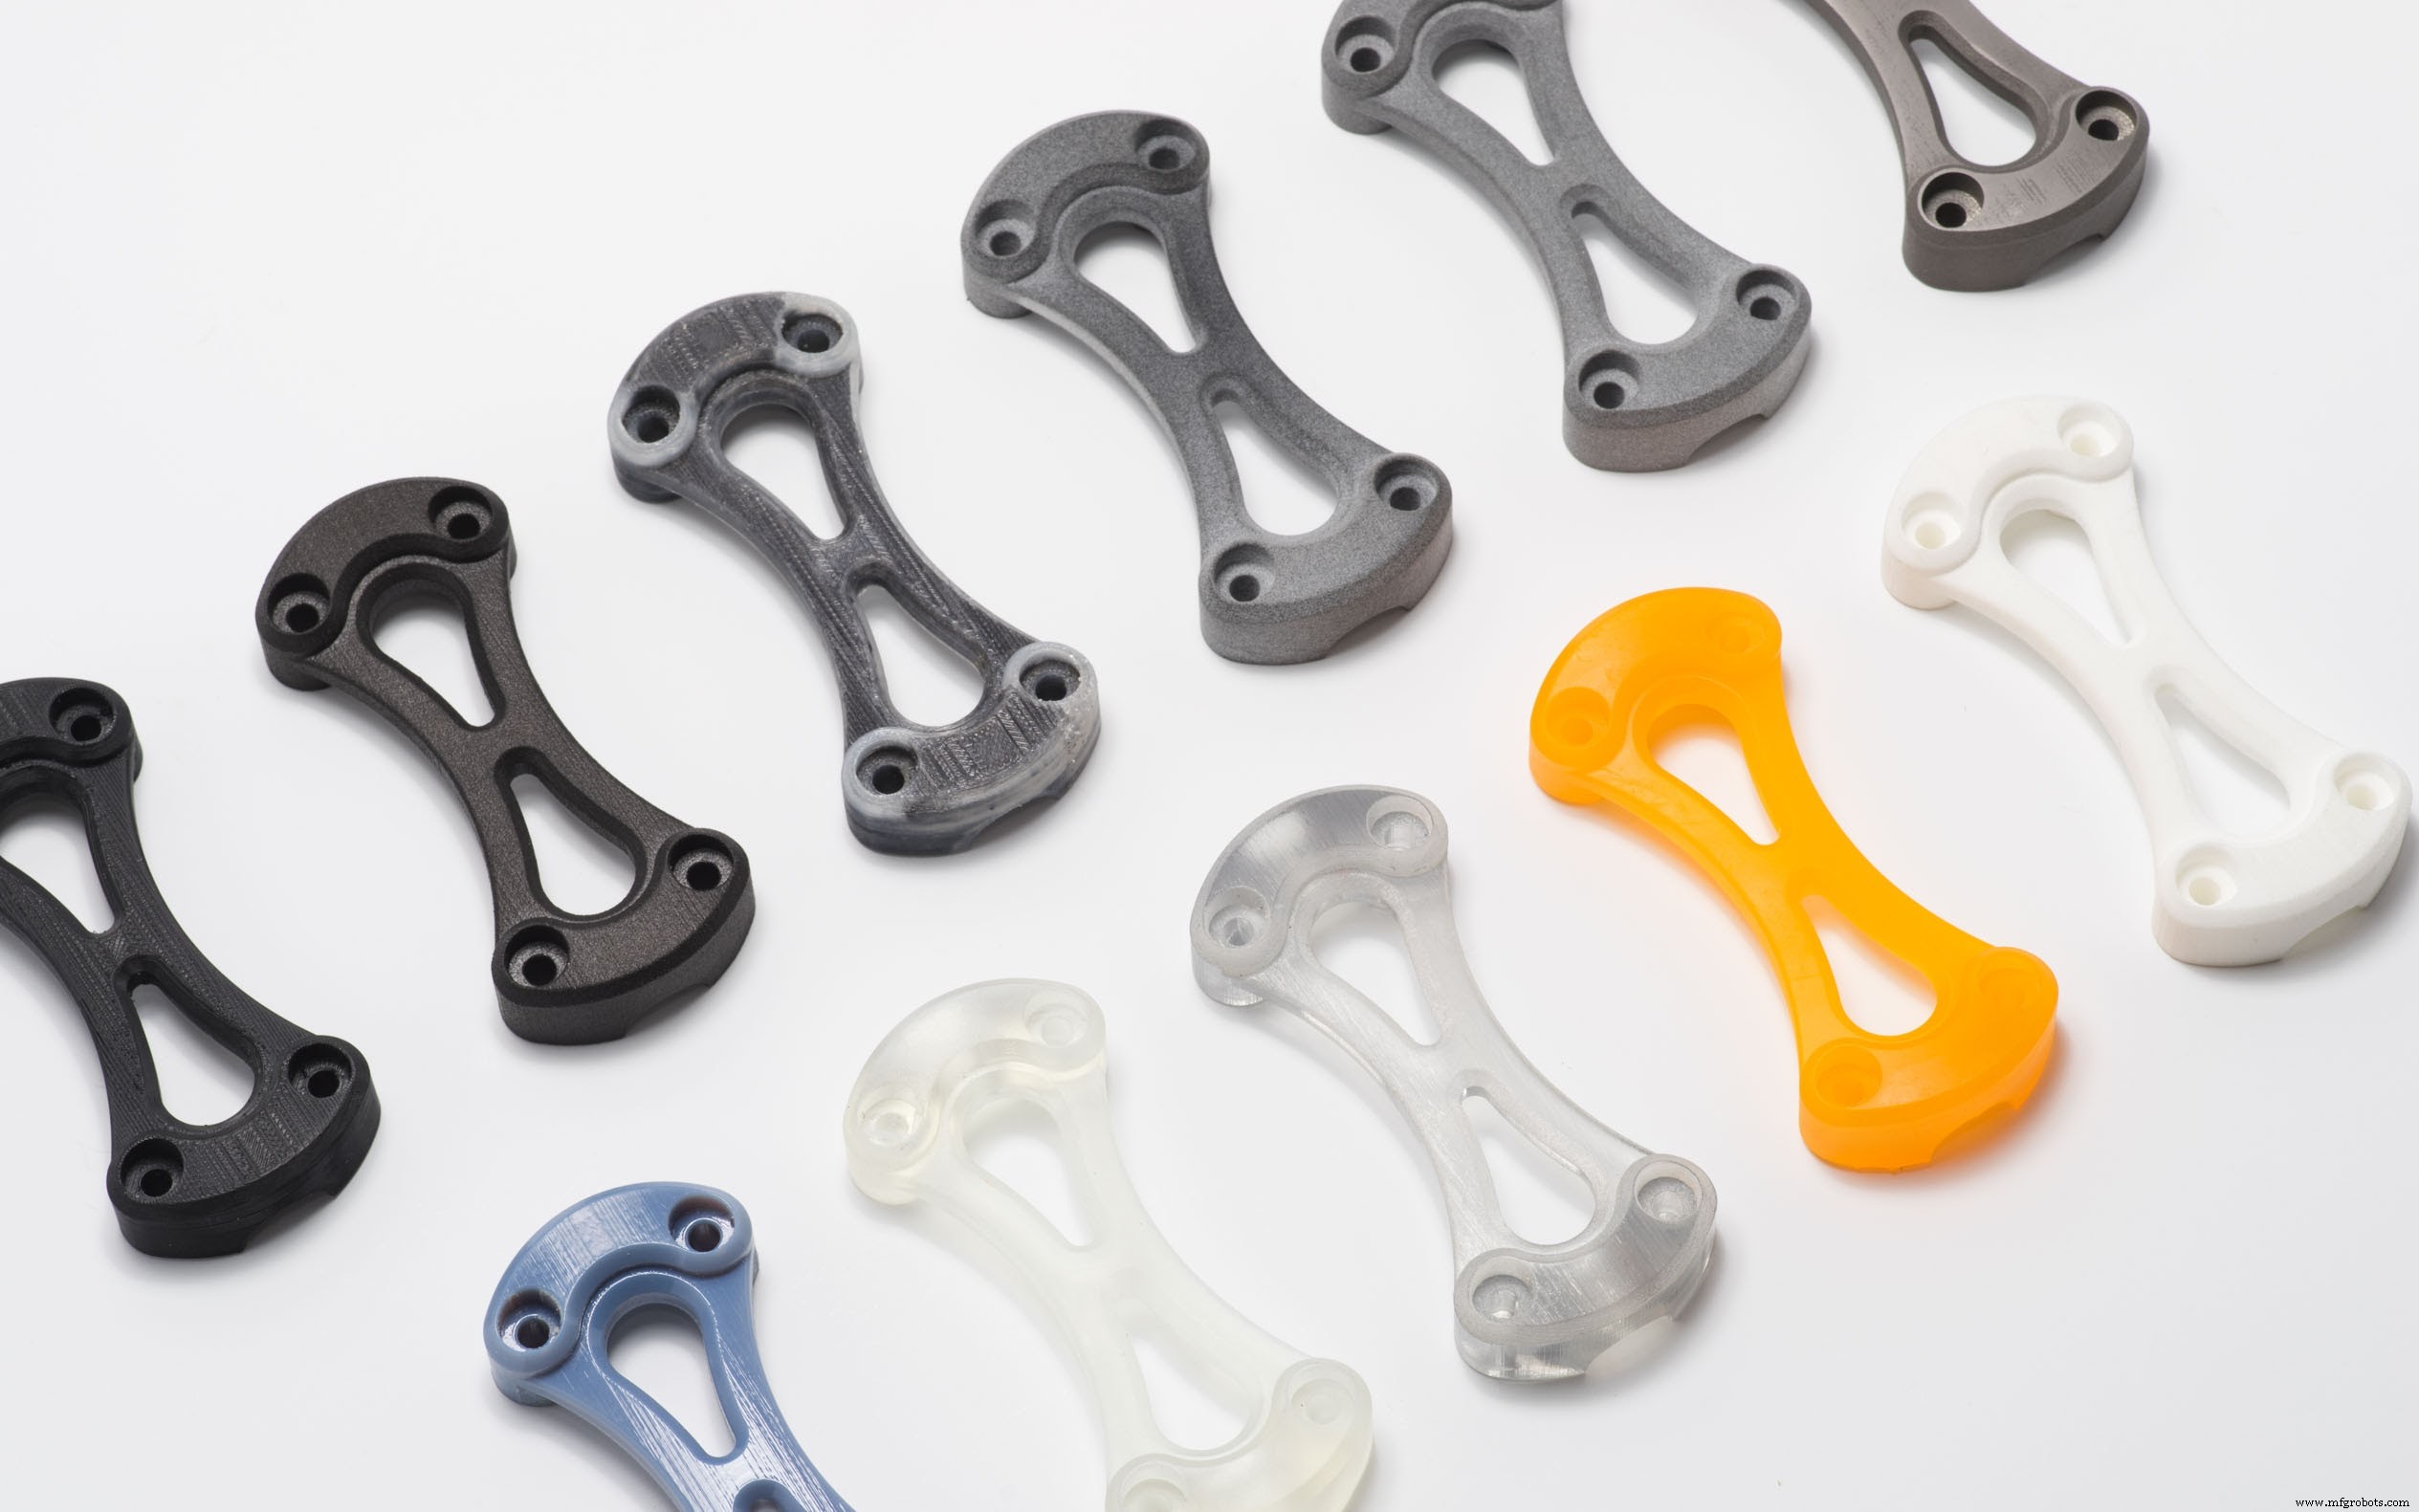
Prozessauswahl nach Anwendungsfall
Früh im Auswahlprozess zu klären, ob Funktion oder optisches Erscheinungsbild die Hauptanforderung ist, hilft enorm bei der Prozesswahl.
Faustregel: Thermoplastische Polymerteile eignen sich besser für funktionale Anwendungen, Duroplaste für optisches Erscheinungsbild.
Funktionalität:
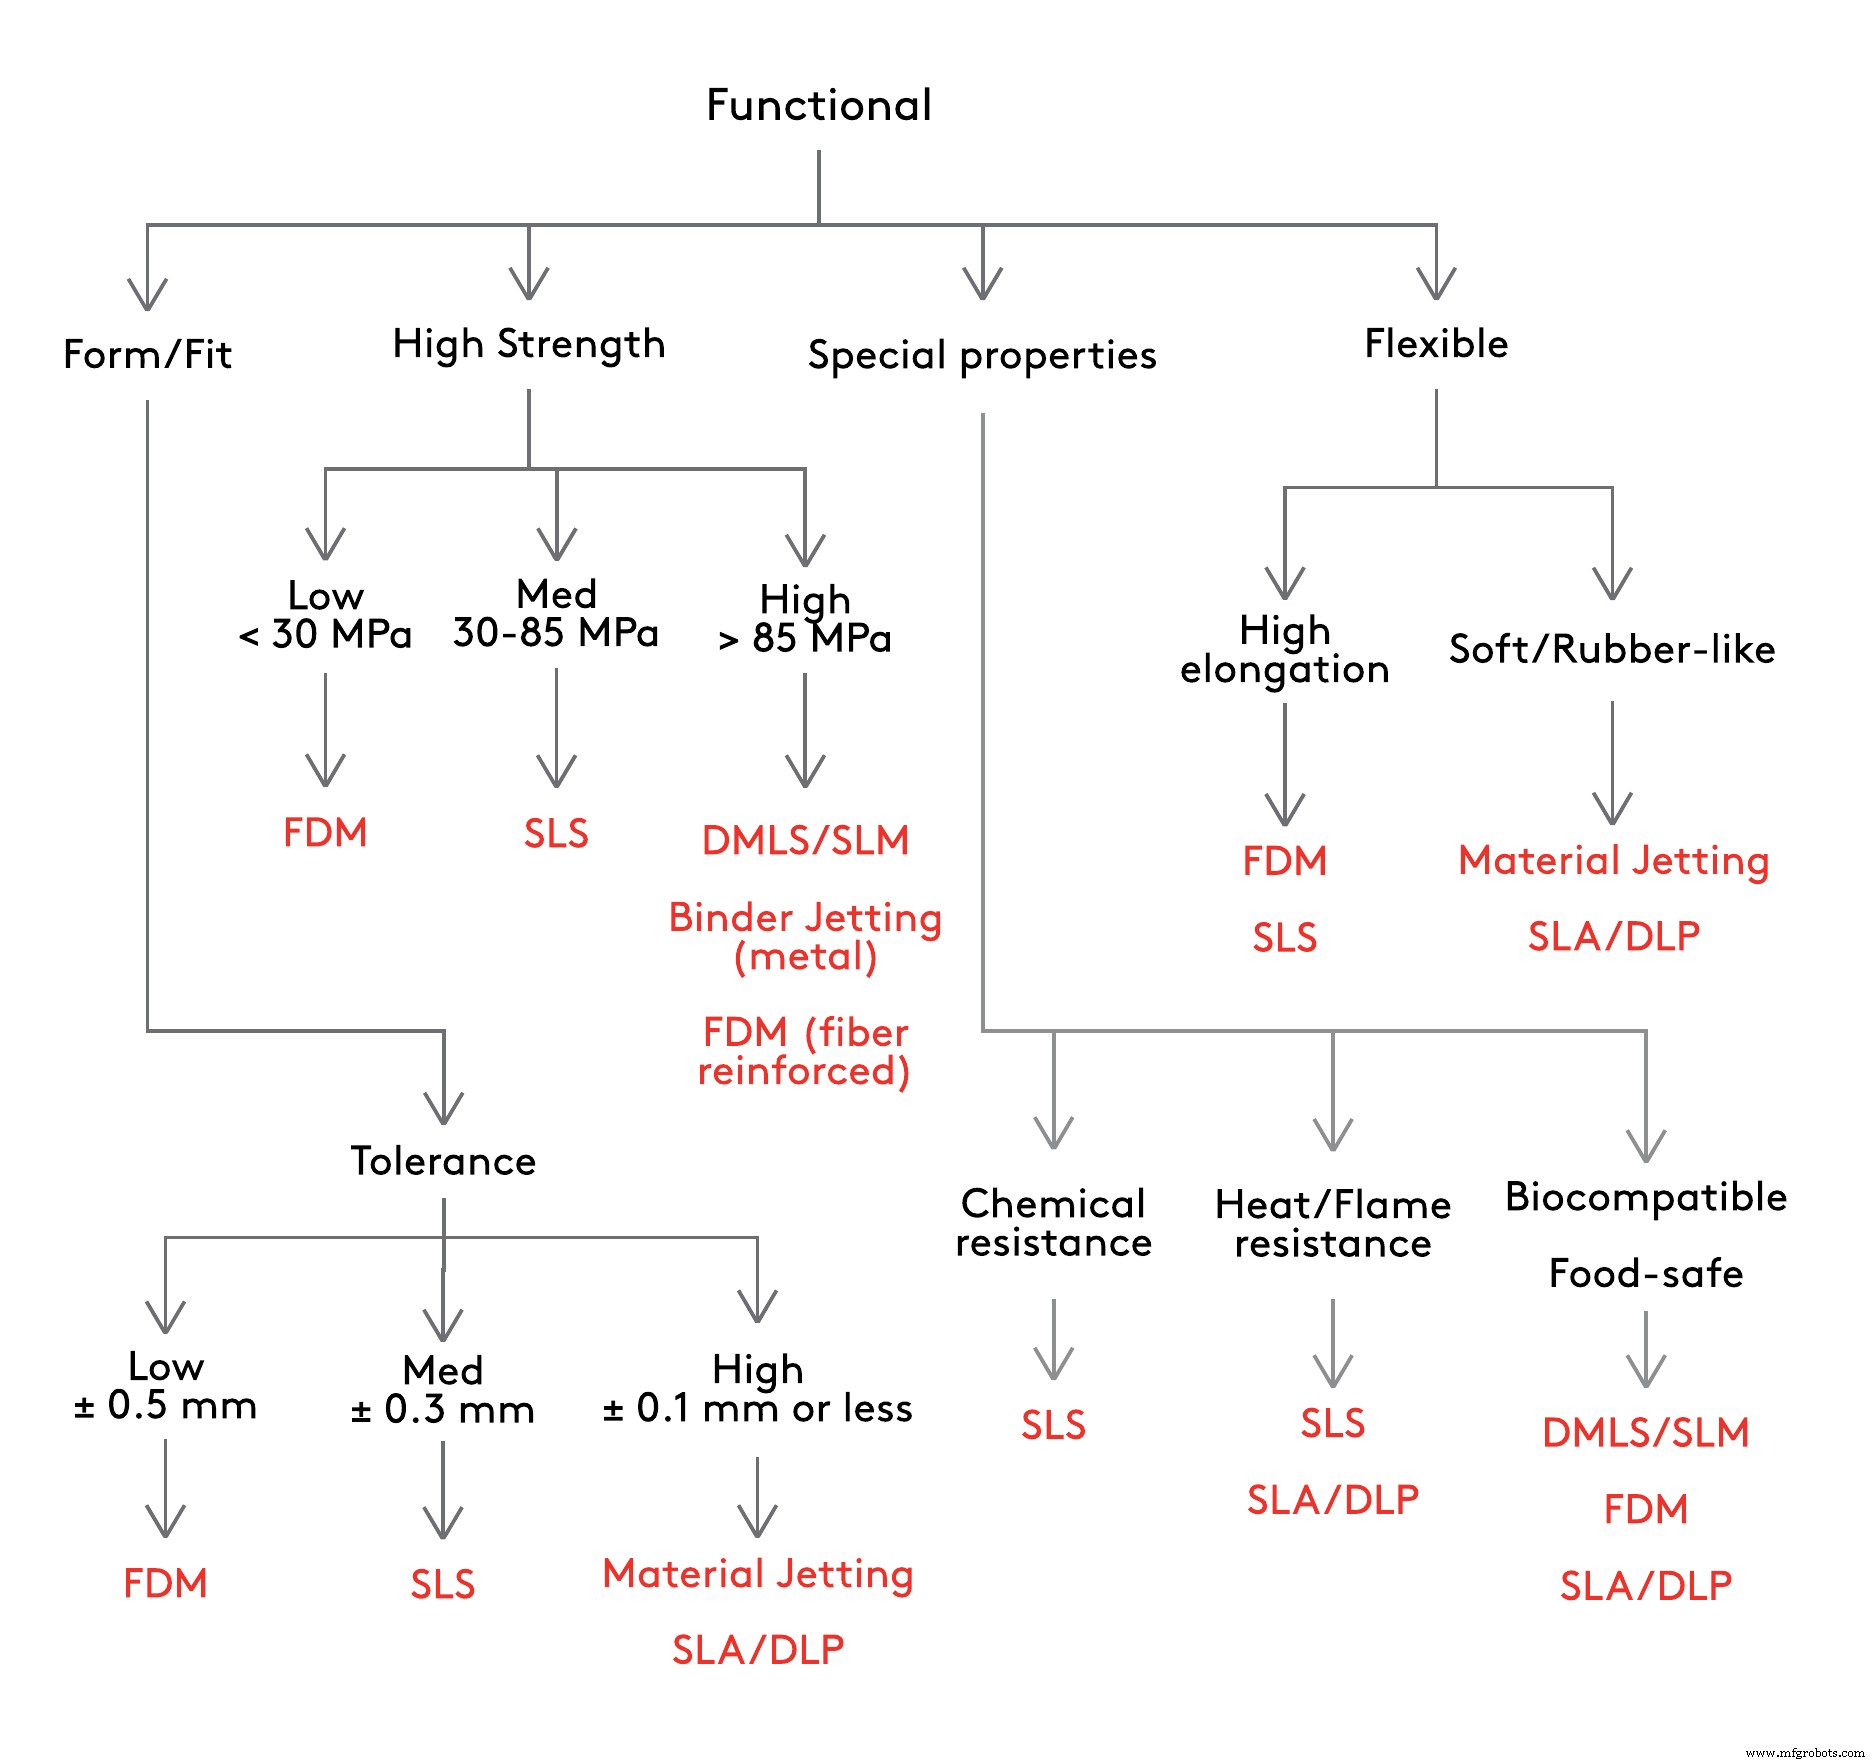
Das Flussdiagramm unten hilft, den passenden 3D-Druckprozess basierend auf gängigen Designanforderungen für funktionale Teile und Prototypen zu finden.
Details:
- Bei Teilen, die mit anderen Komponenten interferieren, ist das nötige Toleranzniveau zu definieren. Faustregel: Höhere Dimensionsgenauigkeit erhöht Kosten. Alternative: kritische Features nachträglich bearbeiten (z. B. Bohren, Gewindeschneiden).
- Gesamtfestigkeit hängt von verschiedenen mechanischen/physikalischen Eigenschaften ab. Zur Vereinfachung kann Zugfestigkeit als Leitwert dienen. Bei hoher Festigkeit und Steifigkeit sind Metall-3D-Druck oder FDM mit durchgehenden Carbonfasern die besten Lösungen.
- Engineering-Materialien mit Spezialeigenschaften sind verfügbar: Hitzebeständigkeit, Flammwidrigkeit, Chemikalienbeständigkeit, Biokompatibilität, Lebensmittelsicherheit.
- Flexibilität definiert sich entweder über hohe Dehnung bei Bruch (Thermoplaste wie TPU in SLS/FDM) oder niedrige Härte (gummiartige Materialien in SLA/DLP und Material Jetting).
Optisches Erscheinungsbild:
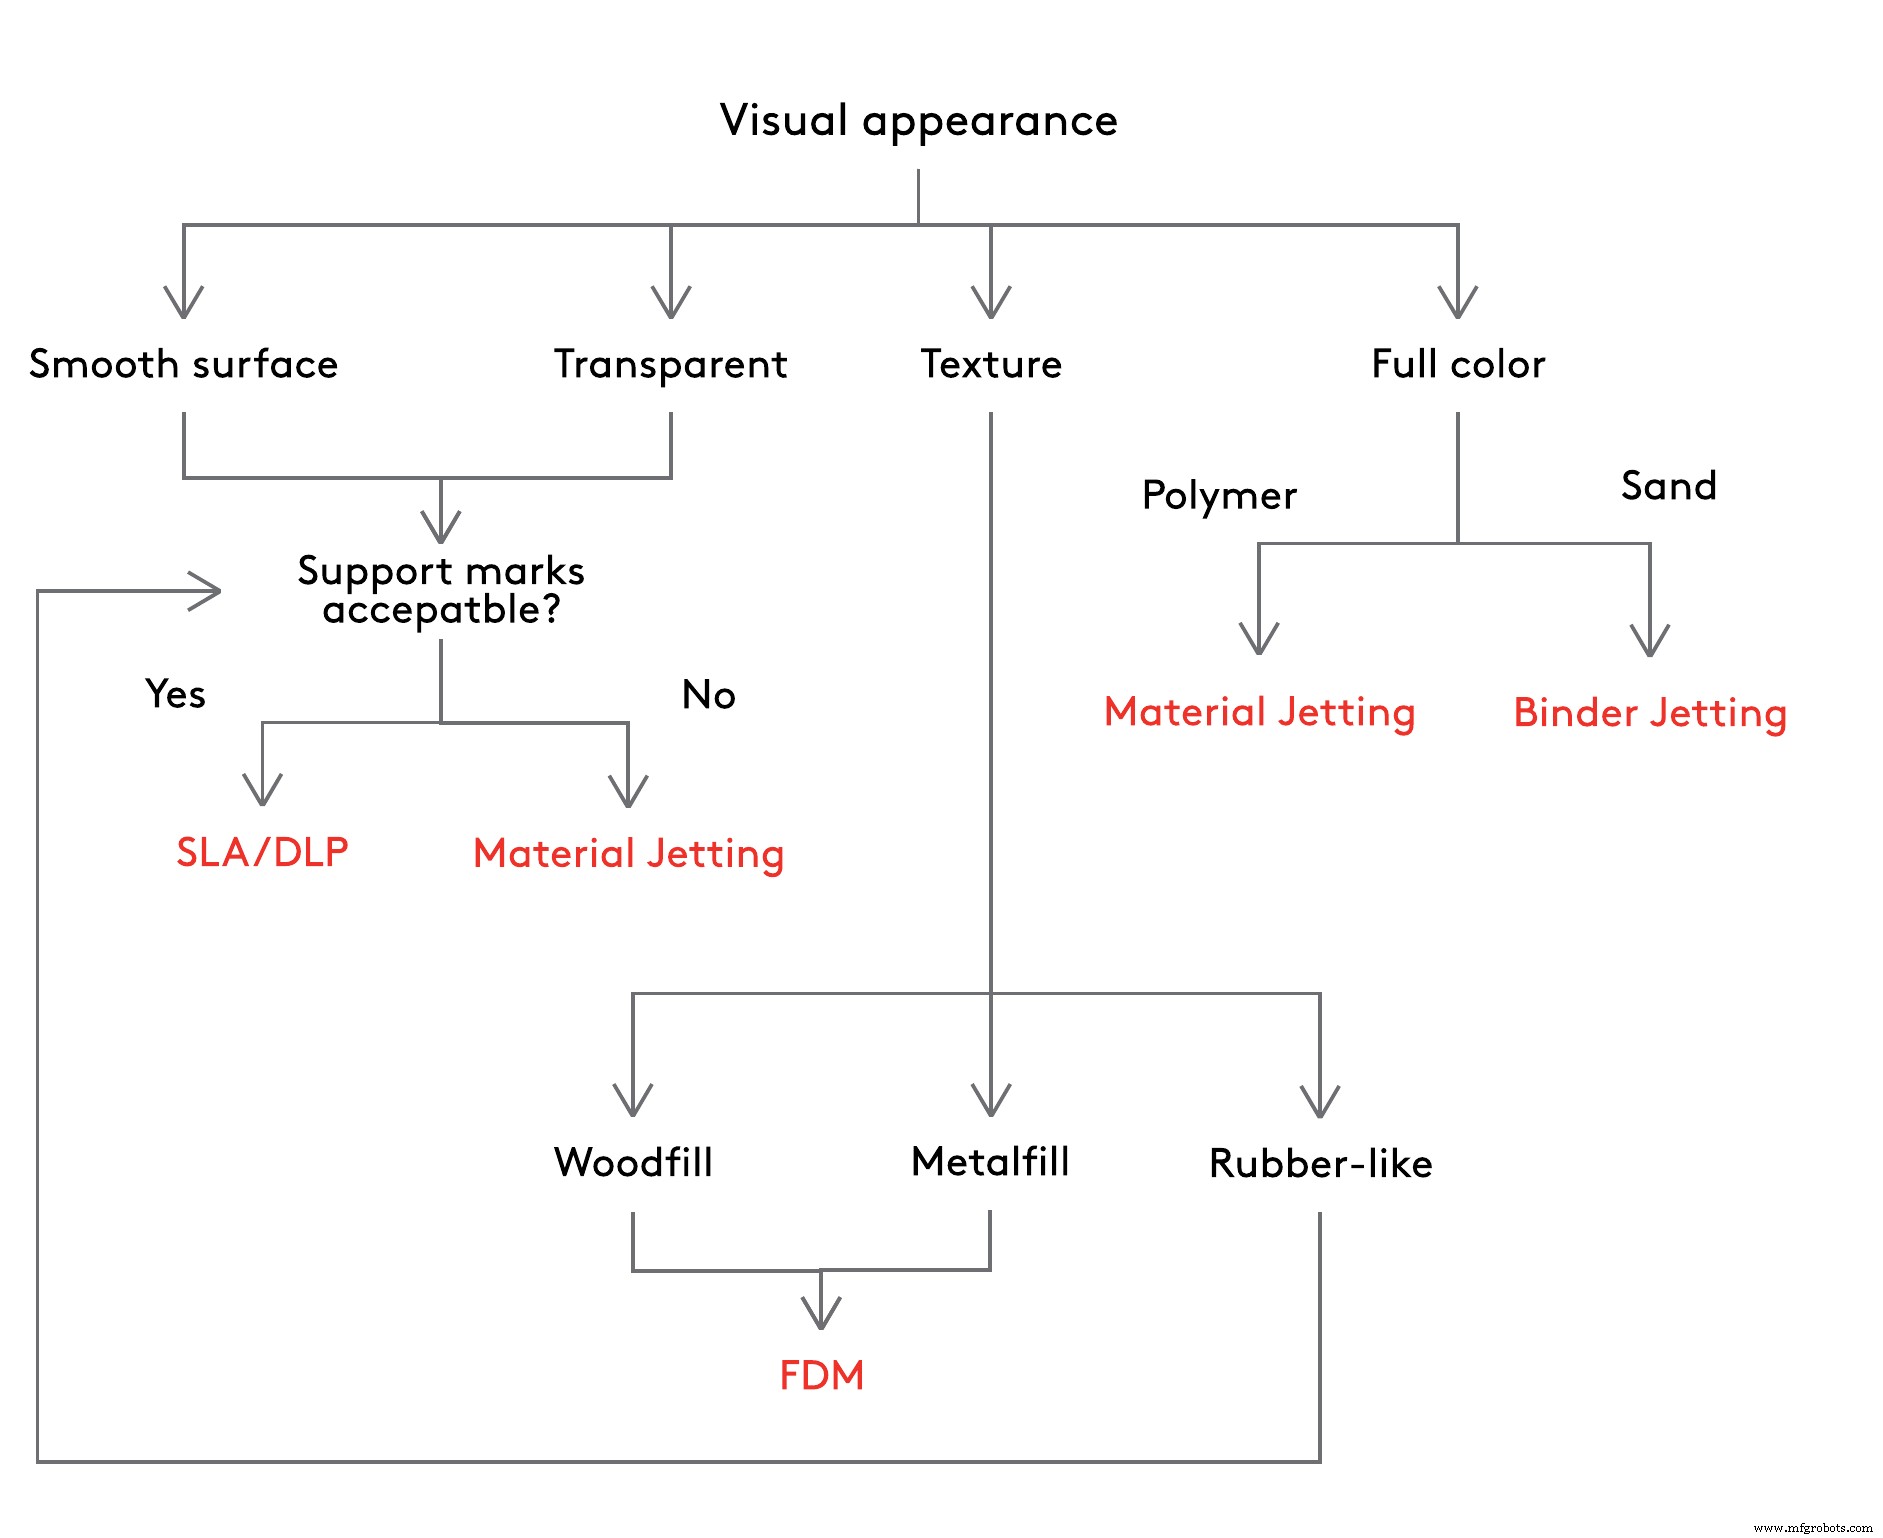
Wenn Optik im Fokus steht, vereinfacht das folgende Flussdiagramm die Prozesswahl.
Details:
- SLA/DLP und Material Jetting erzeugen glatte, spritzgussähnliche Oberflächen. Hauptunterschied (neben Kosten): Support bei Material Jetting ist löslich, bei SLA/DLP manuell zu entfernen – hinterlässt kleine Spuren, die nachbearbeitet werden müssen (Schleifen/Polieren).
- Material Jetting erzeugt volltransparente Teile, SLA/DLP-Teile sind halbtransparent und können nachbearbeitet werden auf fast 100 % optische Klarheit.
- Spezielle Texturen (holz-/metallartig) via Woodfill/Metalfill-FDM-Filamente. Gummiartige Teile sind weich (Shore < 70A), biegen/komprimieren, aber erreichen nicht die Performance von echtem Gummi.
- Material Jetting und Binder Jetting bieten derzeit als einzige Vollfarbdruck. Material Jetting hat Vorteile: bessere physikalische Eigenschaften und Multi-Material-Fähigkeit. Alternative: Nach dem Druck grundieren/lackieren oder Dual-Extrusion-FDM (zwei Farben).
Prozessauswahl nach Fertigungsfähigkeiten
Wenn das Design final ist, spielen die Fähigkeiten jeder Technologie oft die Hauptrolle.
Ein Überblick über die Grundmechanik jedes Prozesses ist essenziell, um Vorteile und Limits zu verstehen. Siehe die Einführungsartikel zu jeder Technologie im Knowledge Base.
Einige Faustregeln zur Dateninterpretation:
- Dimensionsgenauigkeit korreliert mit Detailauflösung und Bauqualität. Prozesse mit höherer Genauigkeit erzeugen feinere Features. Industriemaschinen haben höhere Genauigkeit und Wiederholbarkeit als Desktop-Drucker.
- Der Bauraum bestimmt maximale Teilabmessungen. Bei Überschreitung: alternative Technologie oder Aufteilung in mehrere Komponenten.
- Die Notwendigkeit von Stützstrukturen bestimmt Designfreiheit. Verfahren ohne Support (SLS) oder mit löslichem Support (Material Jetting, Dual-Extrusion) haben weniger Einschränkungen und ermöglichen freie Geometrien.
| Dimensionsgenauigkeit | Typischer Bauraum | Support | |
|---|---|---|---|
| FDM | ± 0,5 % (untere Grenze ± 0,5 mm) – Desktop ± 0,15 % (untere Grenze ± 0,2 mm) – Industrial | 200×200×200 mm (Desktop) Bis 900×600×900 mm (Industrial) | Nicht immer nötig (löslich verfügbar) |
| SLA/DLP | ± 0,5 % (untere Grenze ± 0,10 mm) – Desktop ± 0,15 % (untere Grenze ± 0,05 mm) – Industrial | 145×145×175 mm (Desktop) Bis 1500×750×500 mm (Industrial) | Immer nötig |
| SLS | ± 0,3 % (untere Grenze ± 0,3 mm) | 300×300×300 mm (bis 750×550×550 mm) | Nicht nötig |
| Material Jetting | ± 0,1 % (untere Grenze ± 0,05 mm) | 380×250×200 mm (bis 1000×800×500 mm) | Immer nötig (immer löslich) |
| Binder Jetting | ± 0,2 mm (± 0,3 mm Sanddruck) | 400×250×250 mm (bis 1800×1000×700 mm) | Nicht nötig |
| DMLS/SLM | ± 0,1 mm | 250×150×150 mm (bis 500×280×360 mm) | Immer nötig |
Schichthöhe
Ein weiterer wichtiger Aspekt bei der Technologiewahl ist der Einfluss der Schichthöhe.
Durch die additive Natur bestimmt die Schichthöhe die Glätte der Oberflächen und die minimale Feature-Größe in Z-Richtung. Kleinere Schichthöhe reduziert den Treppeneffekt und erzeugt präzisere gewölbte Oberflächen.
| Typische Schichtdicke | |
|---|---|
| FDM | 50–400 µm (häufigste: 200 µm) |
| SLA/DLP | 25–100 µm (häufigste: 50 µm) |
| SLS | 80–120 µm (häufigste: 100 µm) |
| Material Jetting | 16–30 µm (häufigste: 16 µm) |
| Binder Jetting | 100 µm |
| DMLS/SLM | 30–50 µm |
Faustregeln
- Früh klären: Funktionalität oder Optik – was hat Priorität?
- Wenn mehrere Prozesse dasselbe Material verarbeiten: Kosten-gegen-Eigenschaften-Vergleich.
- Für funktionale Polymerteile: Thermoplaste (SLS oder FDM) vor Duroplasten bevorzugen.
- Für Optik und Ästhetik: Duroplaste (SLA/DLP oder Material Jetting) sind die beste Option.
- Für Metallteile: DMLS/SLM für High-Performance, Binder Jetting für niedrigere Kosten und größere Teile.
- Für funktionale Teile in Metall oder Kunststoff auch CNC-Bearbeitung in Betracht ziehen.
3d Drucken
- Volumenpackung und Teileorientierung meistern für schnelleres, kosteneffizientes AM
- Das richtige Echtzeit-Qualitätskontrollsystem für 3D-Druck auswählen
- 3D-Druck vs. CNC-Fräsen: Wie man die beste Fertigungsmethode wählt
- Optimales Antriebssystem wählen: Rollenkette, Keilriemen oder Zahnriemen
- So wählen Sie den idealen Schmierstofflieferanten für optimale Wartung
- 3D-Druck-Mythen entlarvt: Was die Technologie wirklich kann
- Den idealen IoT-Entwicklungspartner wählen: Kernherausforderungen & Lösungen
- Ideale Fasenfräser-Spitzengeometrie wählen für optimale Ergebnisse
- Wie 3D-Druck die Fertigung im nächsten Jahrzehnt transformieren wird
- Wie 3D-Druck die moderne Fertigung revolutioniert