



3D-gedruckte Spritzgusswerkzeuge: Professioneller Materialvergleich
Einleitung
Der Einsatz von 3D-Druckverfahren für Endwerkzeuge wird zunehmend üblich, da die Technologiefähigkeiten steigen.
Dieser Artikel fokussiert eine spezifische Werkzeuganwendung: Kleinserien-Spritzguss. Eine umfangreiche Übersicht der 3D-Druck-Anwendungen in diesem Bereich hier. Wir vergleichen zwei populäre Materialien, die aktuell in der Industrie für Spritzgusswerkzeuge genutzt werden.
Spritzguss ist eine anspruchsvolle Anwendung für 3D-gedruckte Materialien: Werkzeuge müssen Verarbeitungsdrücken bei erhöhter Temperatur standhalten und Dimensionsgenauigkeit über mehrere Schüsse behalten. 3D-gedruckte Spritzgusswerkzeuge eignen sich am besten für:
- ✓ Schnelle Durchlaufzeiten (1–2 Wochen vs. 5–7 Wochen).
- ✓ Anwendungen mit geringen Stückzahlen (50–100 Teile).
- ✓ Werkzeugdesigns, wo Änderungen/Iterationen wahrscheinlich sind.
- ✓ Relativ kleine Teile (< 150 mm).
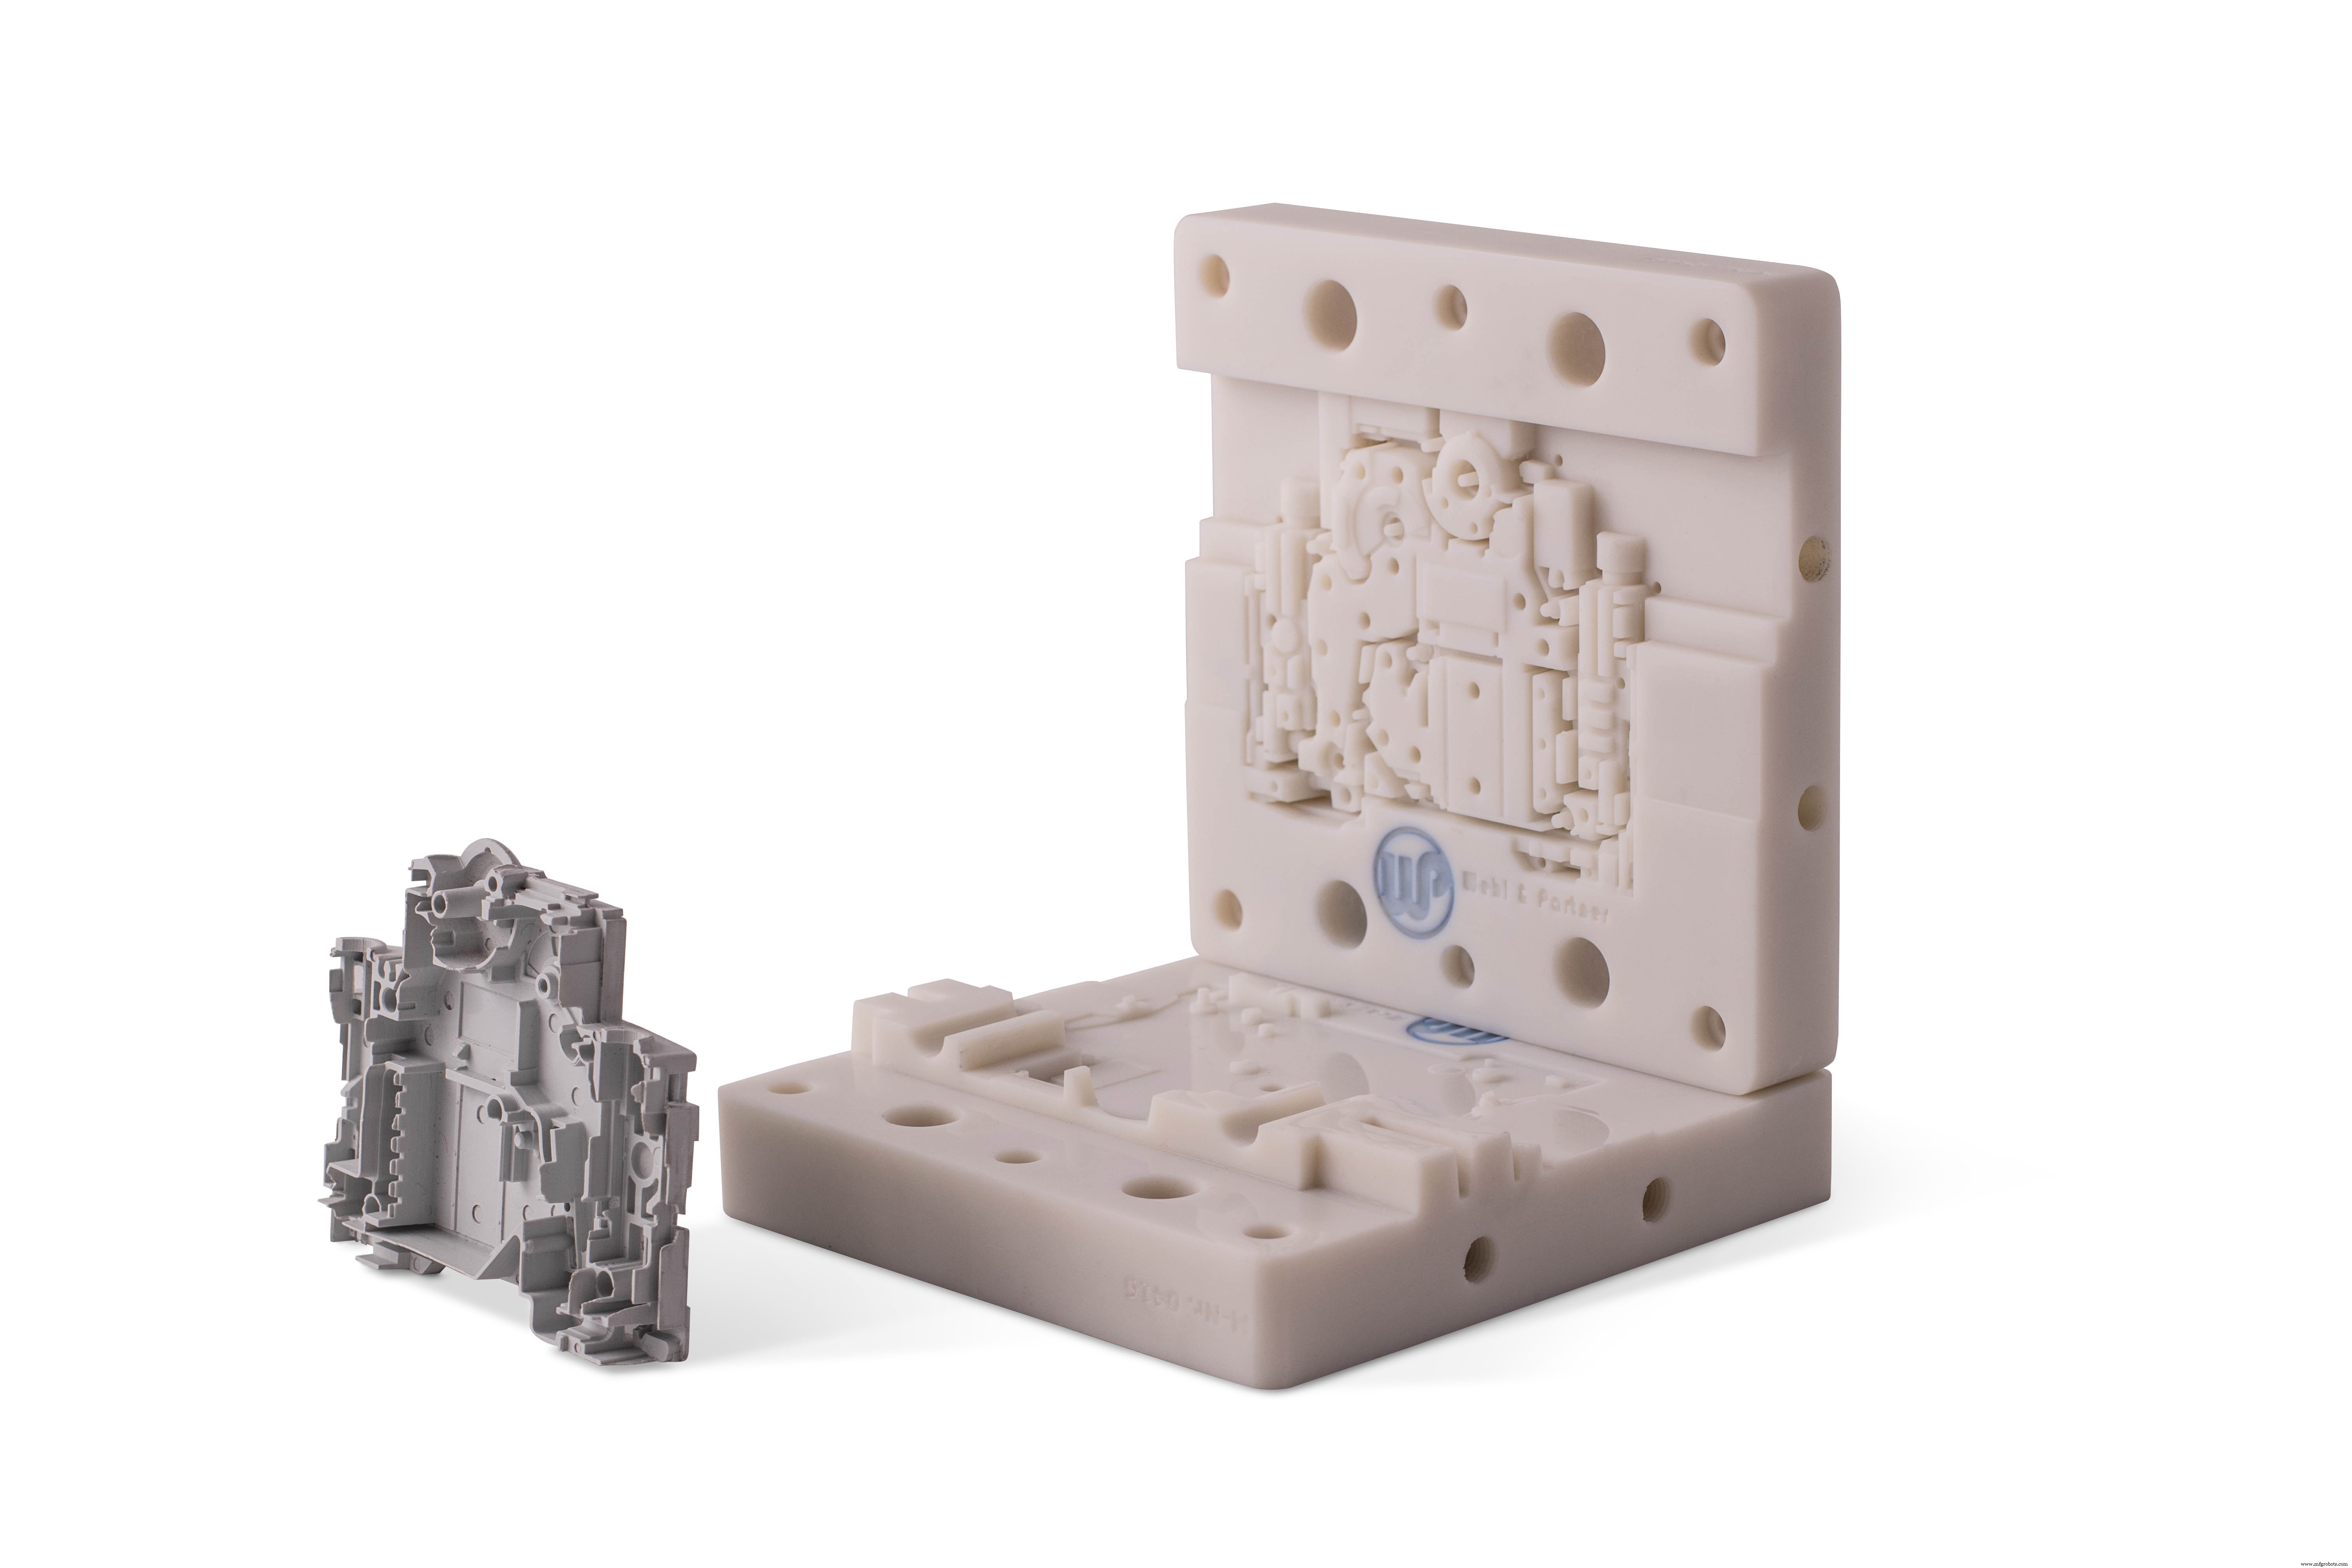
Materialanforderungen für Werkzeugbau
Ein 3D-Druckmaterial für Spritzgusswerkzeuge muss haben:
- Hohe Steifigkeit: Werkzeuge müssen Dimensionsgenauigkeit über mehrere Schüsse behalten und hohen Drücken beim Einspritzen widerstehen ohne Verformung.
- Hohe Temperaturbeständigkeit: Hohe Heat Deflection Temperature (HDT) ist entscheidend – nicht nur damit das Werkzeug beim Einspritzen nicht versagt, sondern auch für präzisere Prozesskontrolle.
- Hohes Detaillierungsniveau: Spritzgusswerkzeuge brauchen hohe Dimensionsgenauigkeit und glatte Oberfläche. Präzise Werkzeuge produzieren präzise Teile.
Die zwei 3D-Druckverfahren, die hochgenaue, glatte Teile ohne umfangreiche Nachbearbeitung liefern, sind Material Jetting und Stereolithografie (SLA). Material Jetting ist rein industriell, bei SLA gibt es Desktop- und Industriesysteme. Desktop-SLA-Materialien und -Fähigkeiten sind für High-End-Produktion nicht tragfähig – daher hier nicht behandelt.
Wir fokussieren zwei Materialien, die sich in industrieller Umgebung für Kleinserien-Spritzgusswerkzeuge bewährt haben: Digital ABS Plus für Material Jetting (Stratasys) und Somos PerFORM für SLA (DSM).
Hinweis: Die unten aufgeführten Materialeigenschaften stammen von den Herstellern und beziehen sich auf Teile, die den optimalen thermischen Nachhärtungsprozess durchlaufen haben.
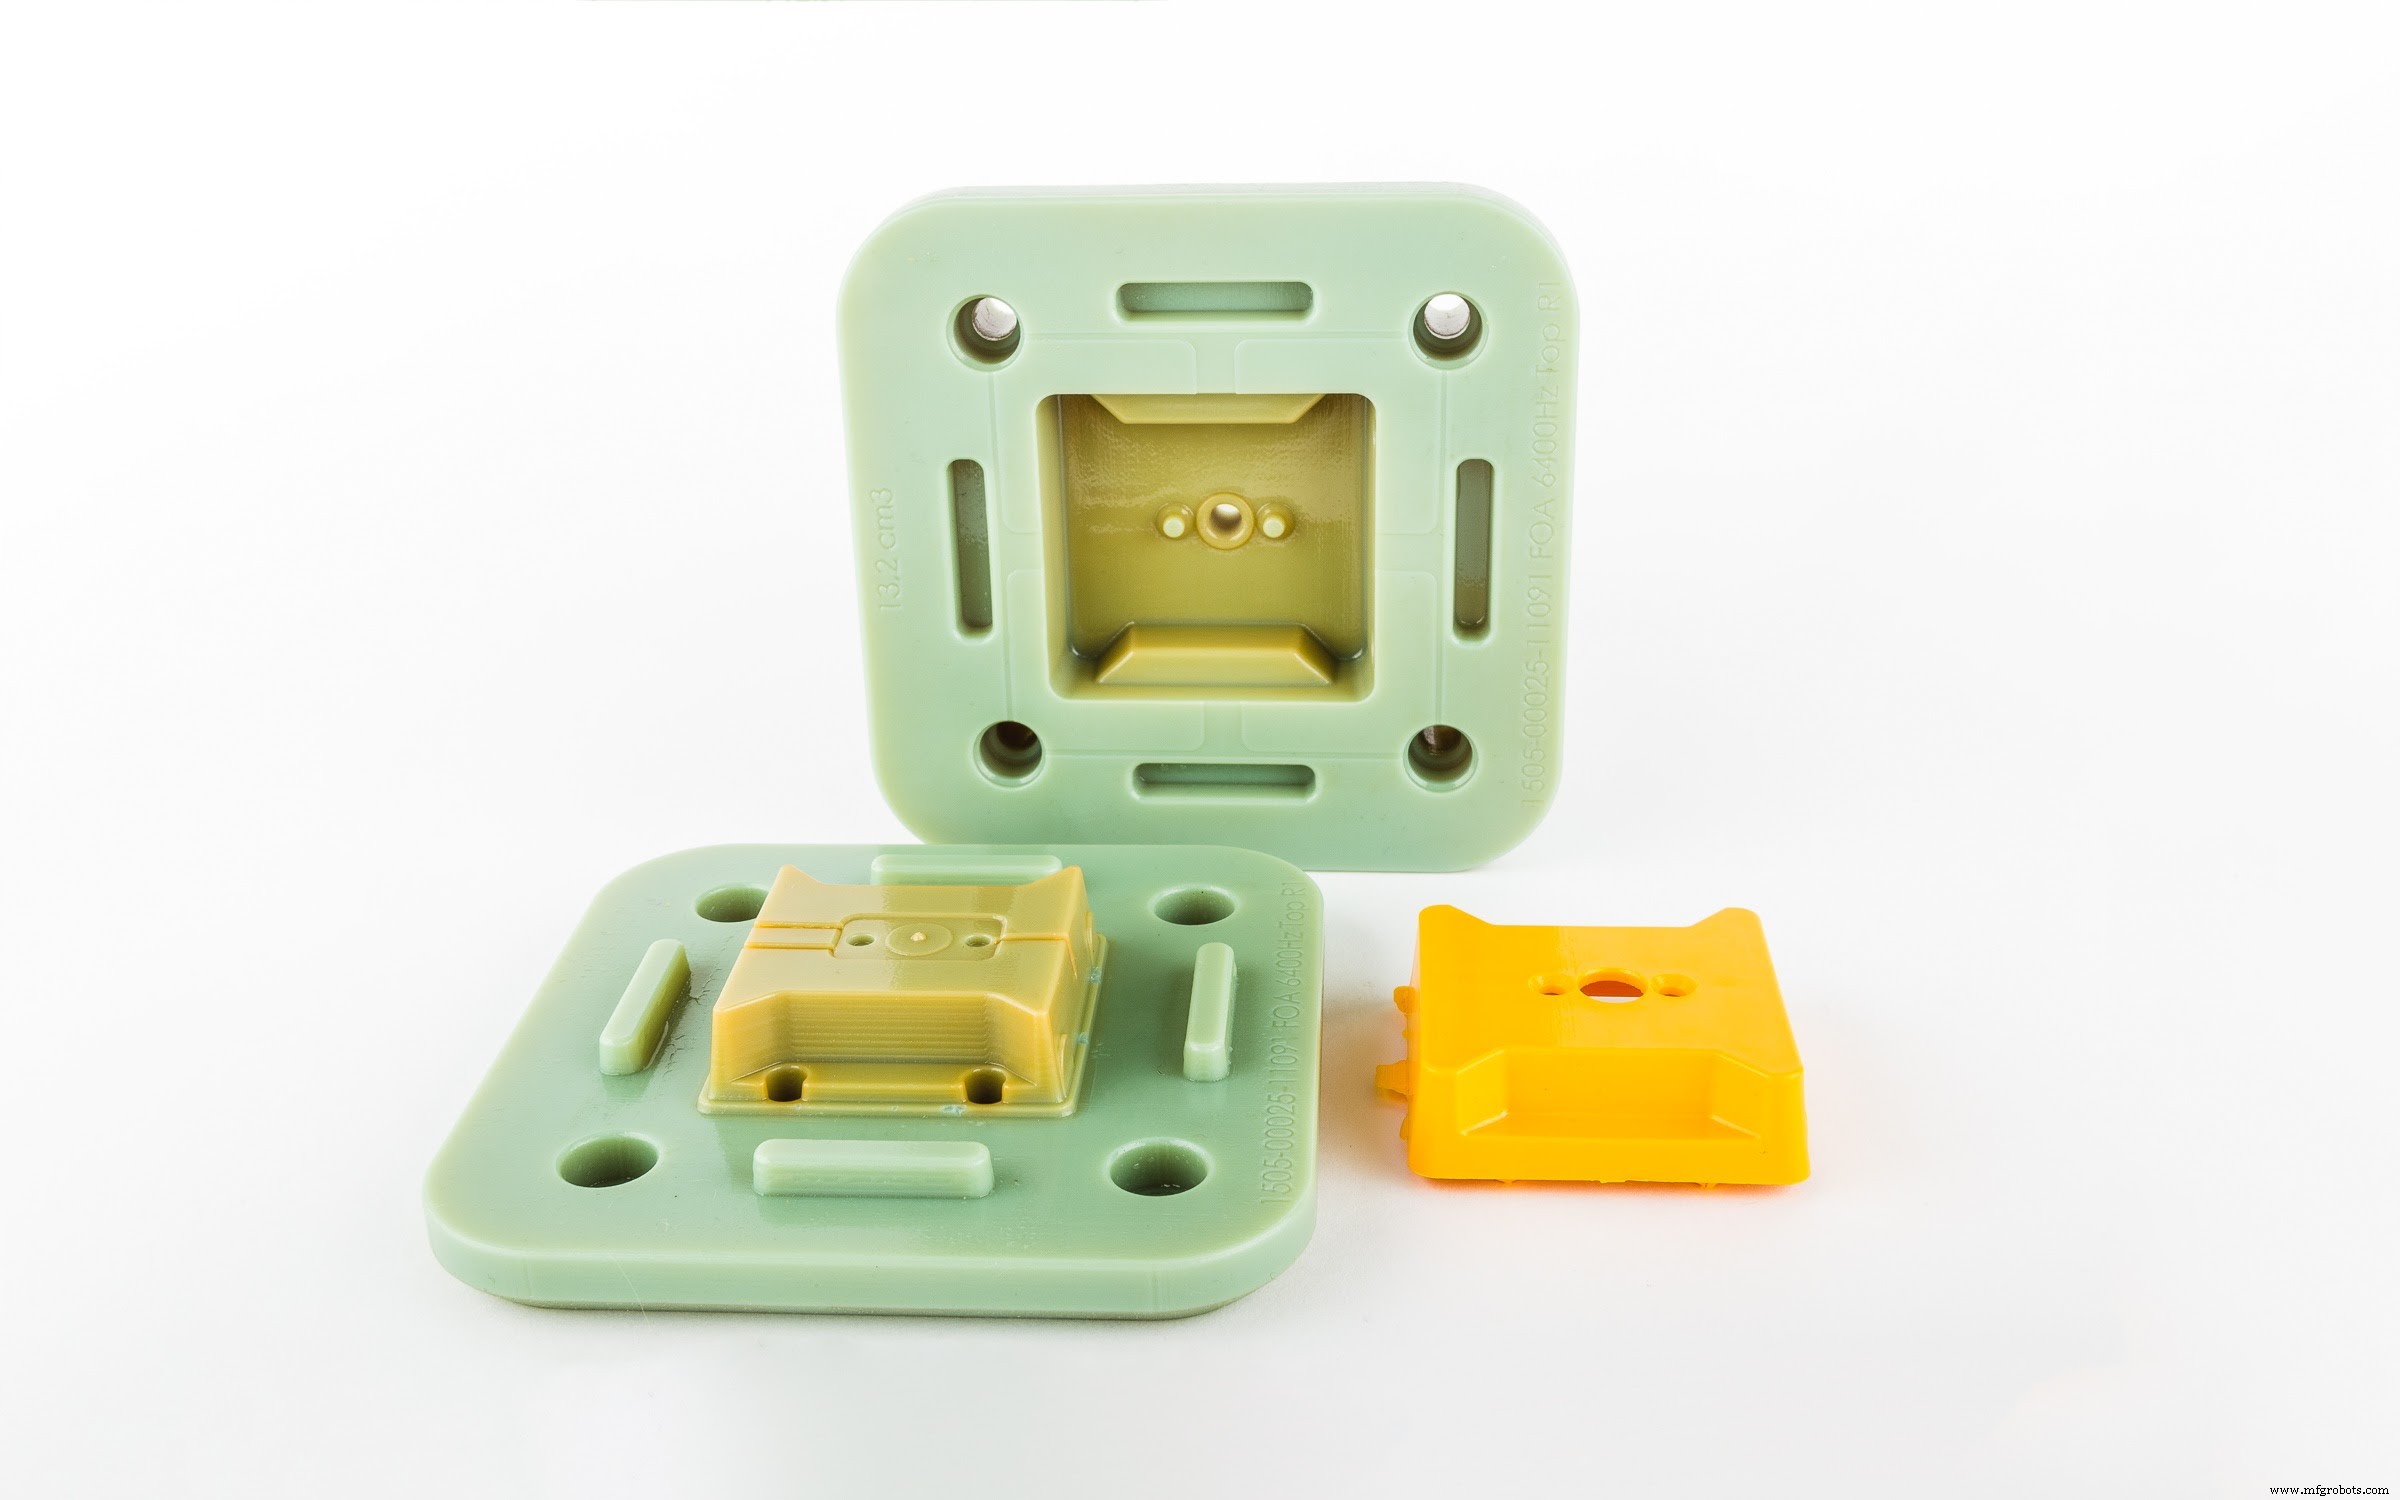
Materialvergleich
Mechanische Eigenschaften – Steifigkeit
Somos PerFORM weist sehr hohe Zug- und Biegefestigkeit auf – nicht nur im Vergleich zu Digital ABS, sondern unter allen industriellen 3D-Druckmaterialien (z. B. SLS-Nylon). Es ist jedoch spröder (geringe Dehnung bei Bruch) und hat geringere Schlagzähigkeit. Für Werkzeugbau sind die mechanischen Eigenschaften von Somos PerFORM vorzuziehen, da hohe Steifigkeit und Festigkeit die Hauptanforderungen sind.
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| Zugfestigkeit | 55–60 MPa | 80 MPa |
| Zugmodul | 2600–3000 MPa | 9800 MPa |
| Dehnung bei Bruch | 25–40 % | 1,2 % |
| Biegefestigkeit | 65–75 MPa | 146 MPa |
| Biegemodul | 1700–2200 MPa | 9030 MPa |
| Kerbiegeschlagzähigkeit (Izod) | 90–115 J/m | 20 J/m |
| Härte (Shore D) | 85–87 | 93 |
Thermische Eigenschaften – Temperaturbeständigkeit
Heat Deflection Temperature (HDT) gibt die Temperatur an, bei der ein Polymer unter Last verformt. Glass Transition Temperature (Tg) ist der Bereich, wo der Duroplast vom festen „glasartigen“ in einen weicheren „gummiartigen“ Zustand übergeht. Für Spritzguss sind hohe Werte bei beiden wünschenswert – Somos PerFORM übertrifft Digital ABS erneut.
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| HDT (@ 0,46 MPa) * | 92–95 °C | 268 °C |
| Glasübergangstemperatur (Tg) | 47–53 °C | 81 °C |
*: nach thermischer Nachbehandlung
3D-Druckverfahren – Detaillierungsgrad
Digital ABS und Somos PerFORM kommen in unterschiedlichen 3D-Druckverfahren zum Einsatz. Die Fähigkeiten typischer Material-Jetting- und Industriesysteme sind unten aufgeführt. Beide Technologien liefern sehr glatte Teile mit feinen Details und benötigen wenig Nachbearbeitung. Digital ABS hat einen leichten Vorteil beim Detaillierungsgrad, da Material Jetting die höchste Dimensionsgenauigkeit aller 3D-Drucktechnologien bietet (SLA knapp dahinter).
| Digital ABS Plus | Somos PerFORM | |
|---|---|---|
| Verfahren | Material Jetting | Industrielles SLA |
| Typische Dimensionsgenauigkeit | ± 0,1 % (untere Grenze ± 0,05 mm) | ± 0,15 % (untere Grenze ± 0,05 mm) |
| Minimale Feature-Größe | 0,05 mm | 0,10 mm |
| Minimale Wandstärke | 0,6 mm | 0,8 mm |
| Minimale Schichthöhe | 14–16 µm | 25–50 µm |
Produktionsfähigkeiten
Beide Materialien wurden industriell für Kleinserien-Spritzgusswerkzeuge genutzt. Die Tabelle fasst die Teilezahl zusammen, die ein einzelnes Werkzeug aus „einfachen“ und „schwierigen“ Werkstoffen (PP und glasfaserverstärktes PA) produzieren kann.
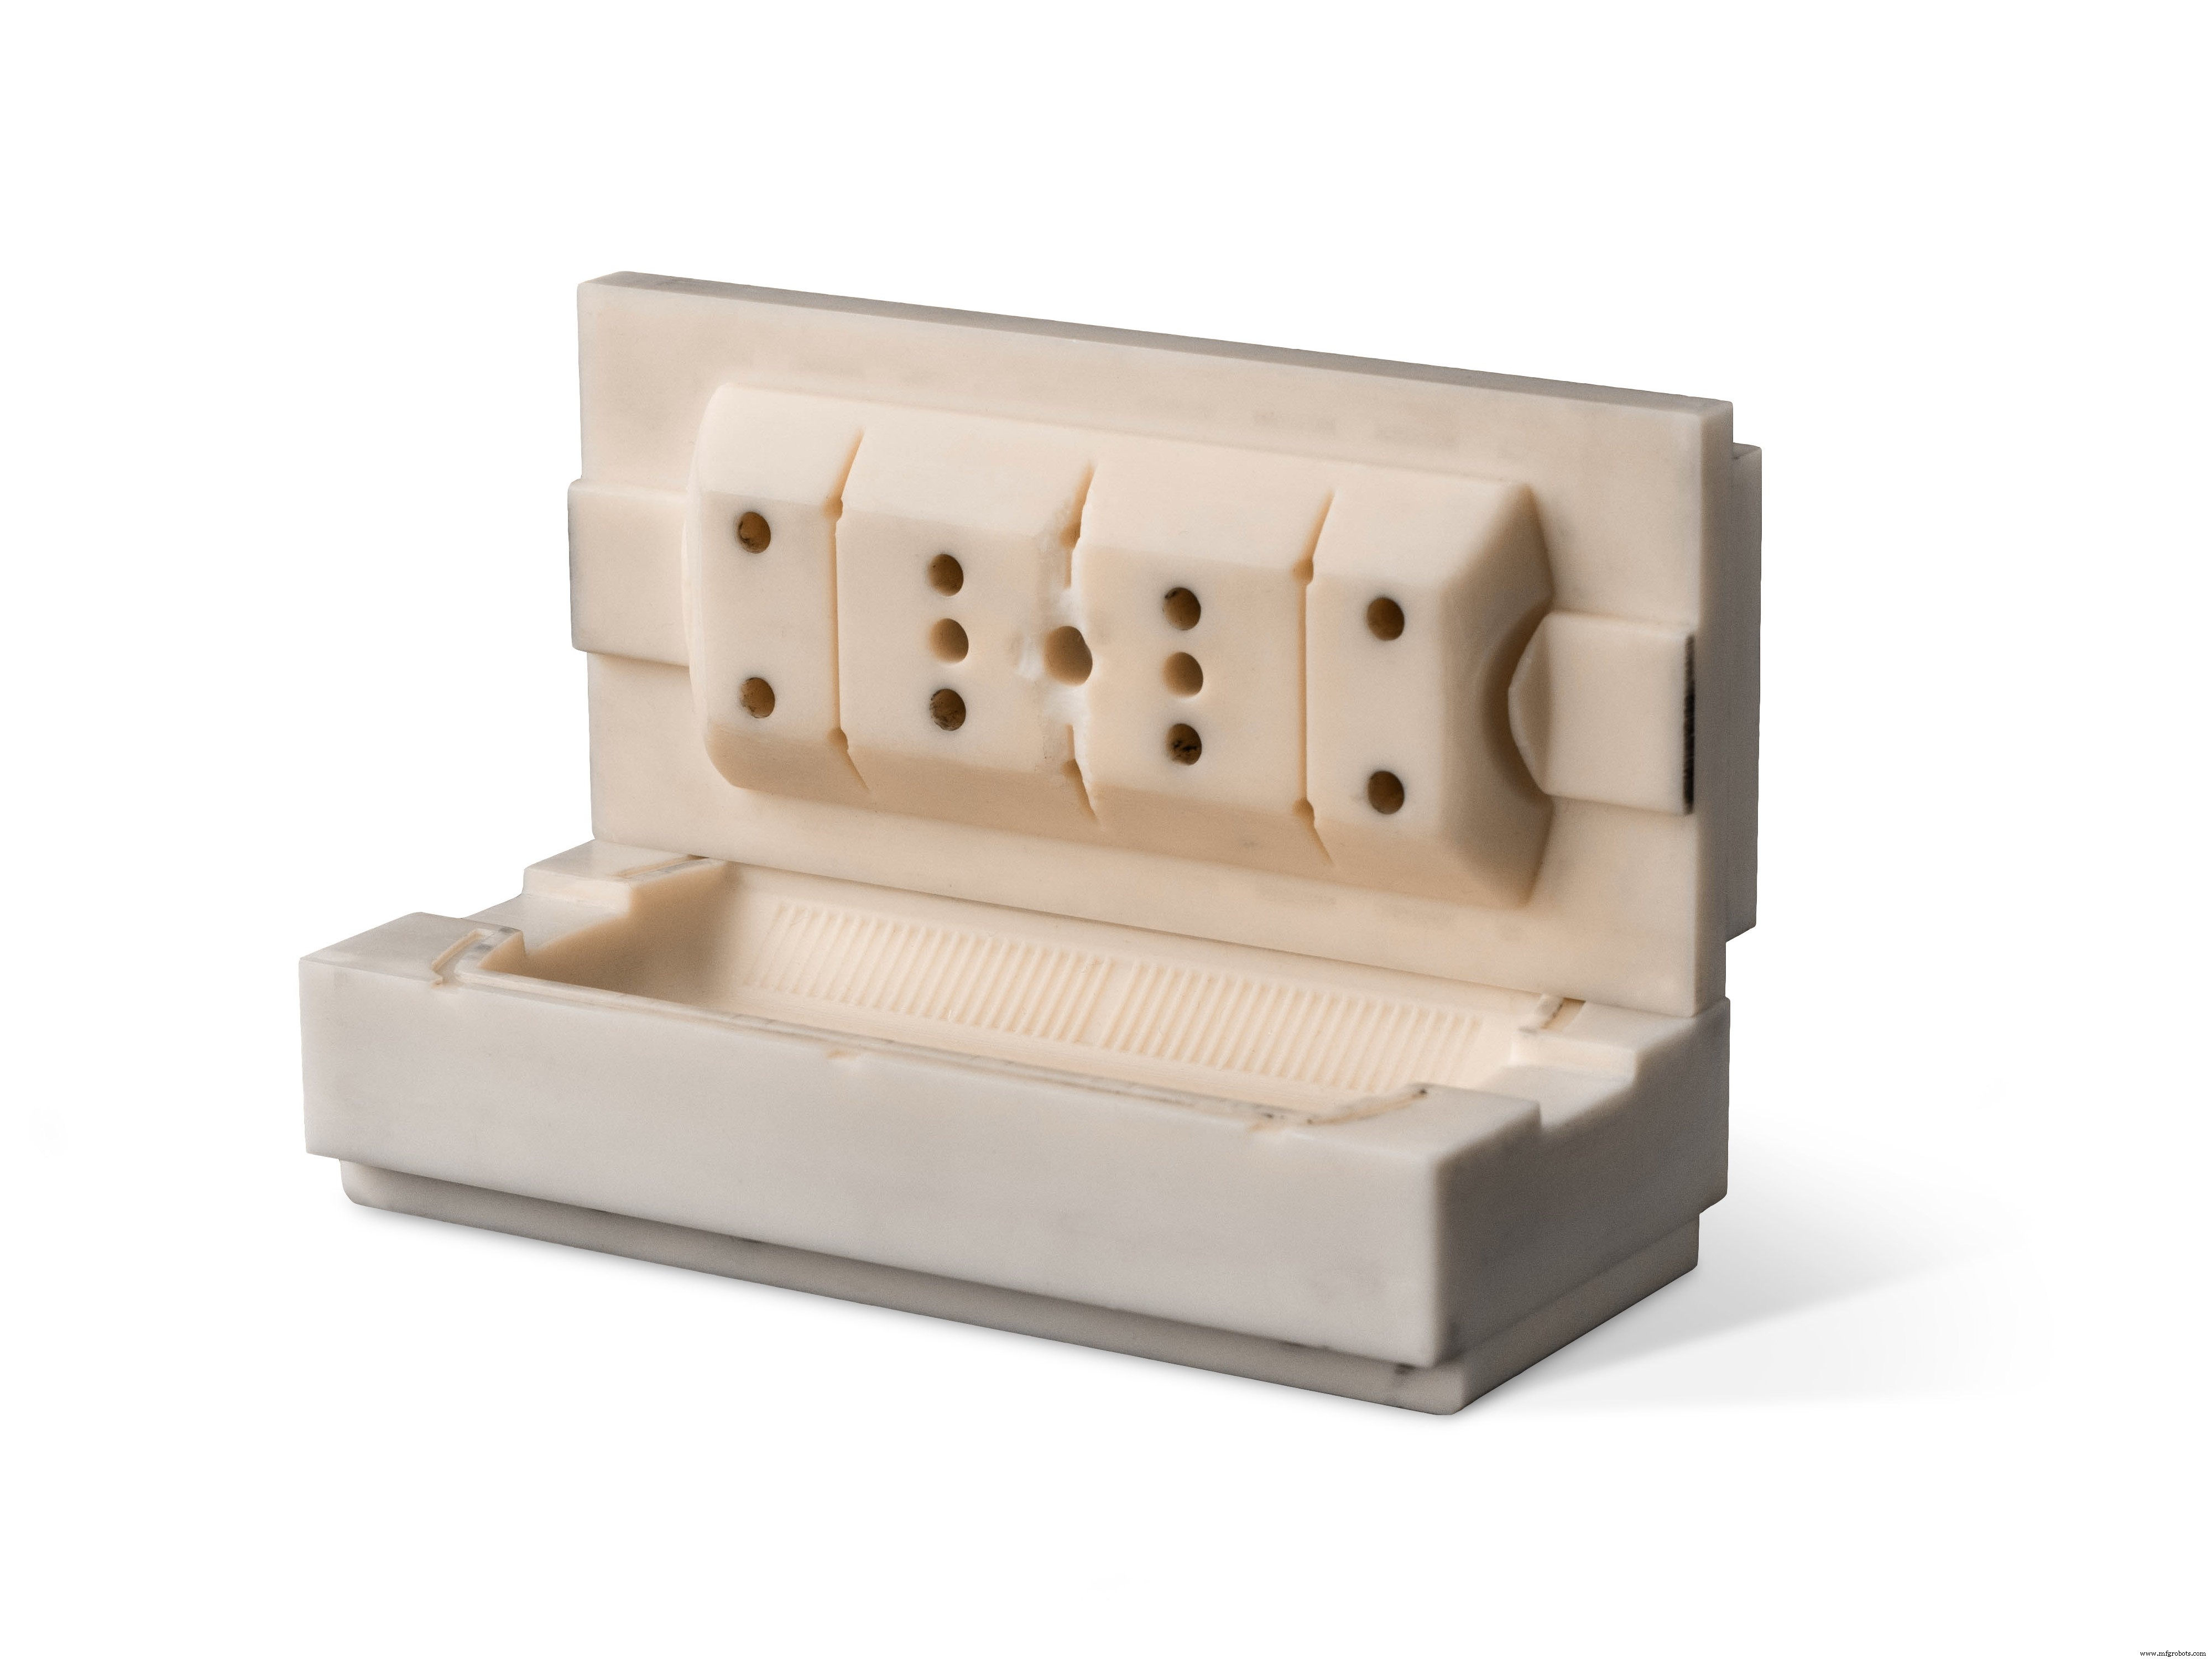
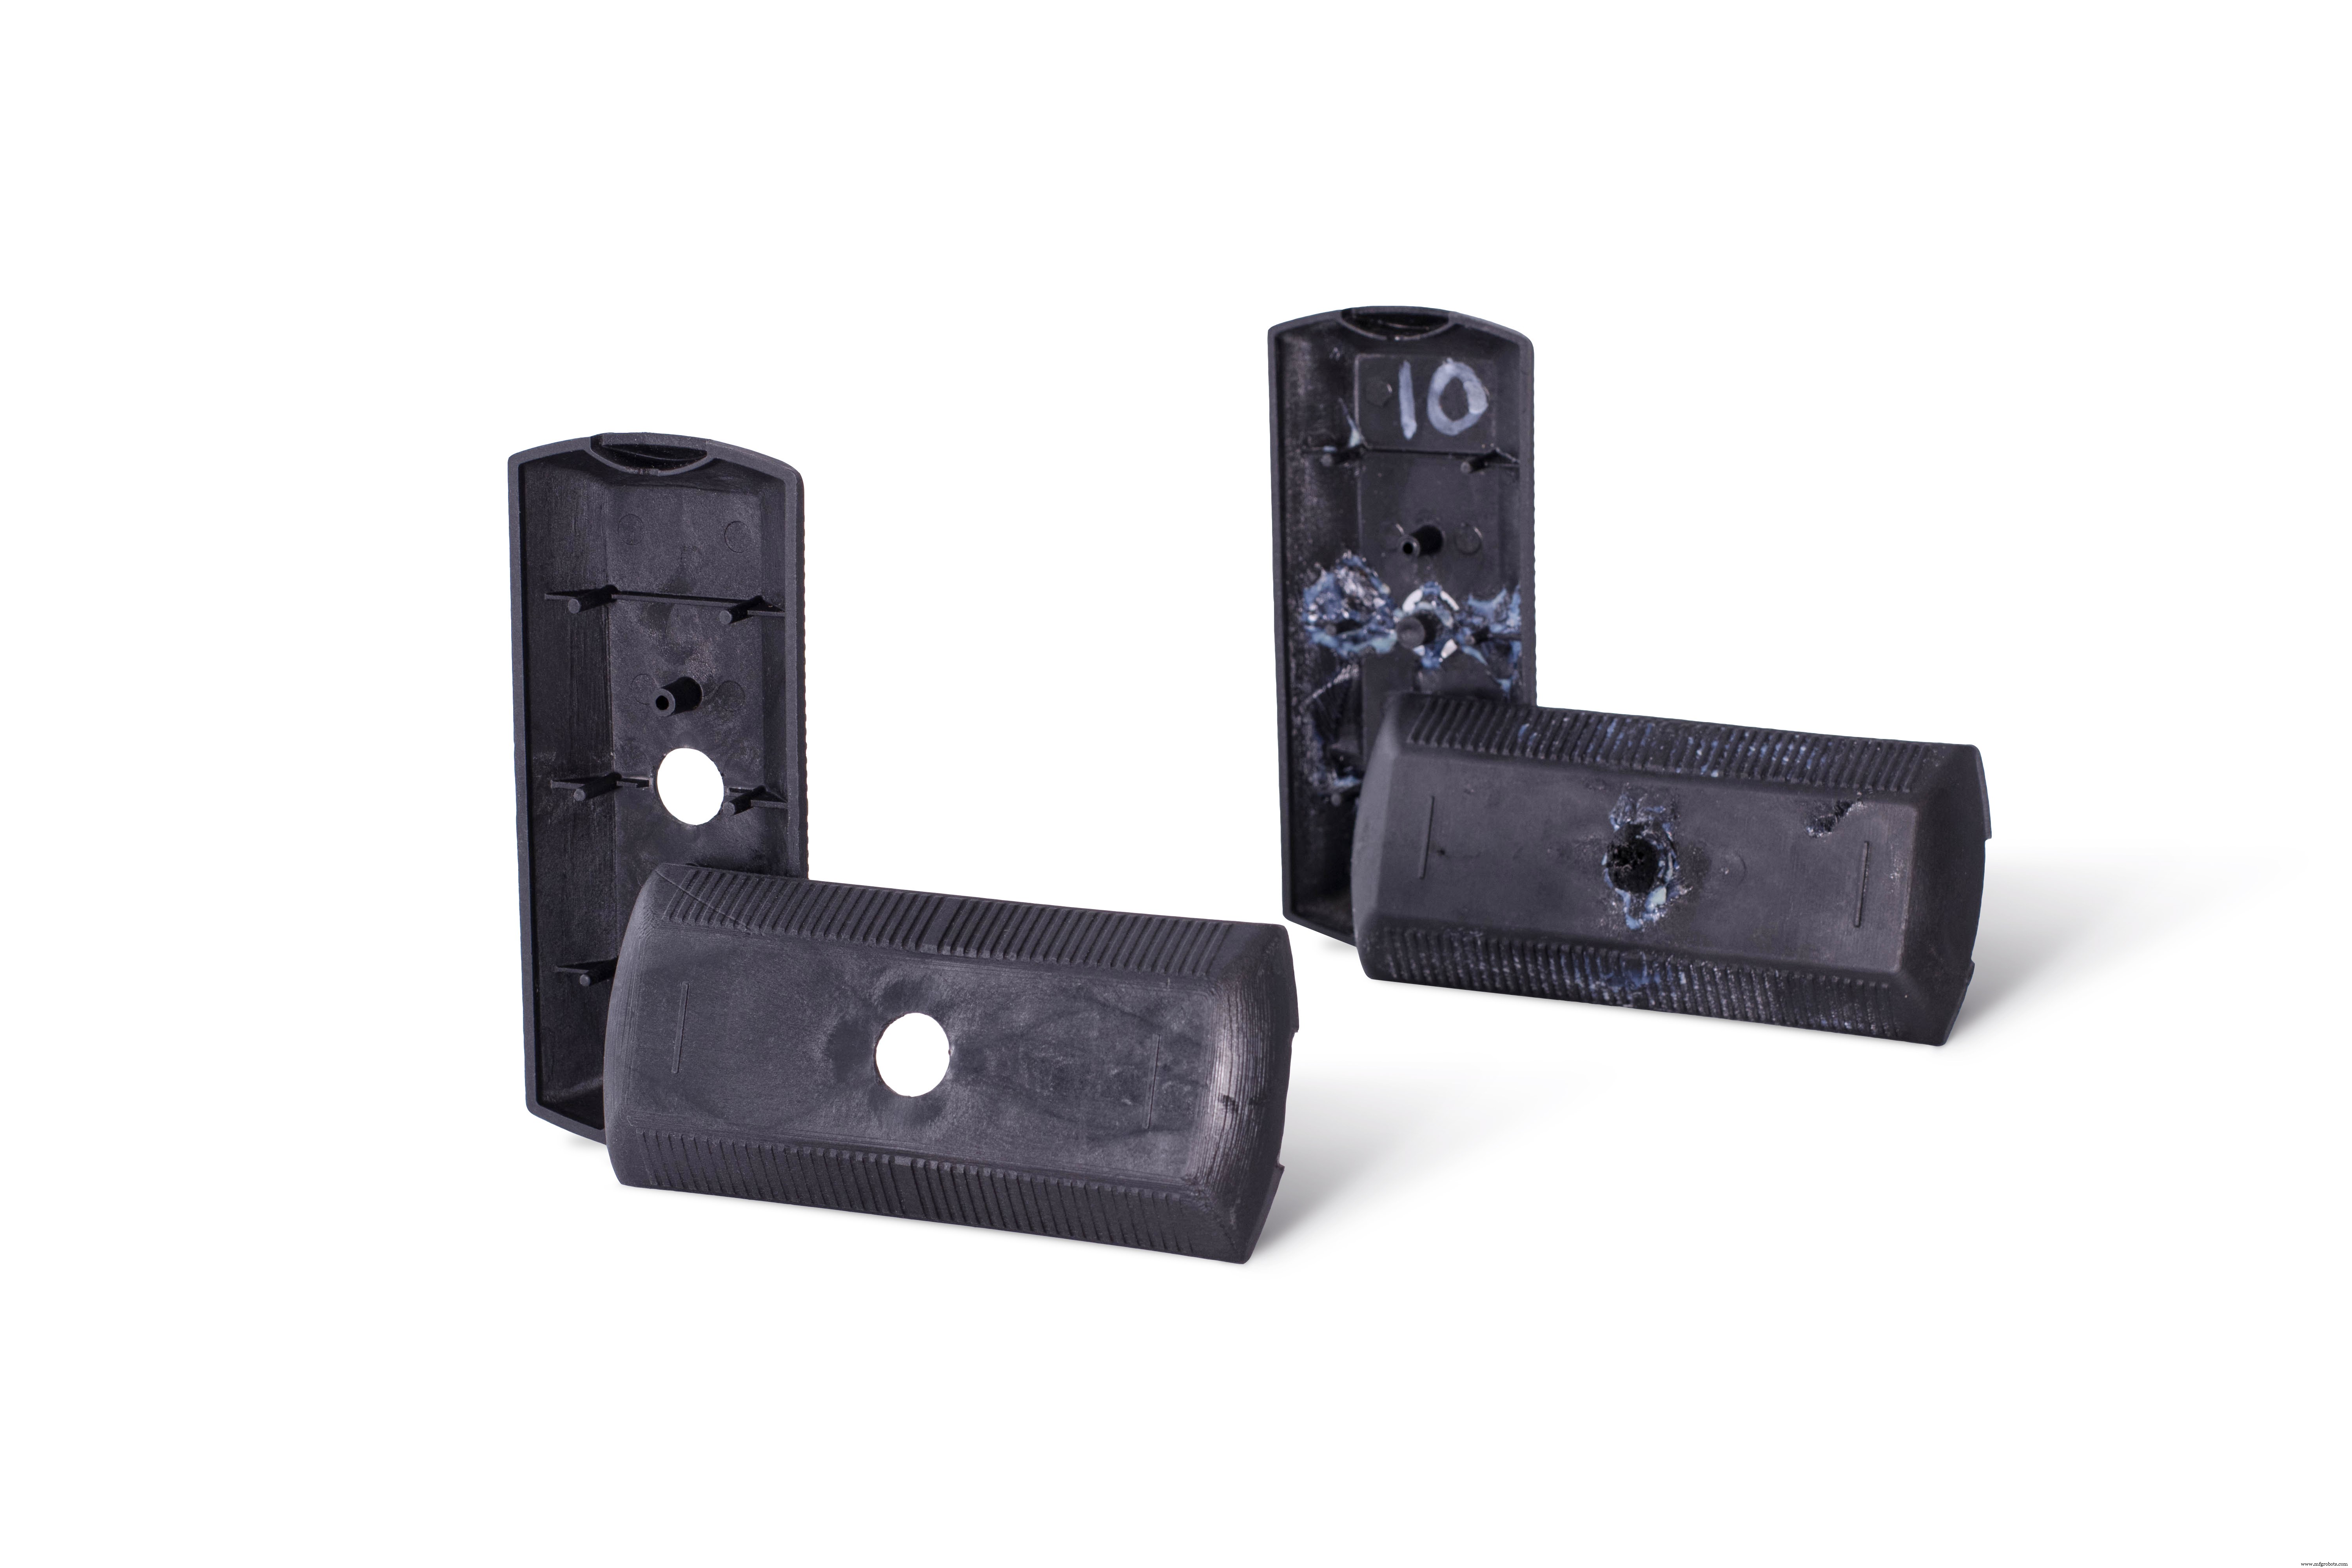
Die Unterschiede in mechanischen und thermischen Eigenschaften beeinflussen die Gesamtstückzahl pro Werkzeug. Unter Normalbedingungen (nach den ersten 3–4 Schüssen) erreicht das 3D-gedruckte Werkzeug ca. 120 °C durch das geschmolzene Material. Gute thermische Stabilität ist entscheidend zur Minimierung der Werkzeugverschlechterung. Die PA-GF-Testteile unten wurden mit identischen Werkzeugdesigns gedruckt (beide zeigen das Teil nach dem 10. Schuss). Die Qualität des Digital-ABS-Teils ist deutlich schlechter – Werkzeug überhitzt und verschlechtert, während Somos PerFORM stabil blieb.
| Digital ABS Plus † | Somos PerFORM ‡ | |
|---|---|---|
| Teile in „einfachem“ Material * | 50–100 | 100–200 |
| Teile in „schwierigem“ Material ** | 5–30 | 30–50 |
* Polypropylen (PP)
** Glasfaserverstärktes Polyamid (PA GF)
† Quelle: Promolding
‡ Quelle: Wehl & Partner
Zusammenfassung & Schlussfolgerung
Spritzguss ist eine extrem anspruchsvolle Werkzeuganwendung: Material muss hohe Steifigkeit und Betriebstemperaturbeständigkeit vereinen.
Material Jetting und SLA sind die einzigen 3D-Druckverfahren, die die für industrielle Anwendungen nötige Dimensionsgenauigkeit und Oberflächenqualität liefern. Wir verglichen zwei Materialien (je eines pro Verfahren) für 3D-gedruckte Kleinserien-Spritzgusswerkzeuge.
Auch wenn Digital ABS Plus für die meisten funktionalen Anwendungen exzellent ist, machen die höhere Steifigkeit und die überlegenen thermischen Eigenschaften von Somos PerFORM es besser geeignet für Werkzeugbau. Dies zeigt sich an der Stückzahl, die jedes Werkzeug aus den beiden Materialien fertigen kann.
Preise & Lieferzeiten vergleichen: Digital ABS Preise | Somos PerFORM Preise
Faustregeln
- Bei geforderter sehr hoher Genauigkeit und glatter Oberfläche: Material Jetting und SLA sind die geeignetsten Verfahren für Werkzeugbau.
- Um Genauigkeit über mehrere Schüsse zu behalten, müssen 3D-Druckmaterialien für Spritzgusswerkzeuge hohe Steifigkeit aufweisen.
- Hohe HDT ermöglicht höhere Werkzeugtemperaturen während der Verarbeitung.
3d Drucken
- 3D-gedruckte Formen für Kleinserien-Spritzguss – IPC-Technische Studie herunterladen
- 14 mechanische Werkstoffeigenschaften: Praktischer Leitfaden für Konstruktion & Materialauswahl
- Werkstofftechnik verstehen: Die Wissenschaft hinter innovativen Materialien
- Prototyp- vs. Serien-Spritzgießwerkzeuge: Die richtige Form für Ihr Projekt
- Top Kunststoff-Spritzgieß-Materialien für höchste Qualität & Performance
- Aluminium vs. Stahl: Welches Spritzgießwerkzeug-Material liefert optimale Performance?
- Materialhandling-Sicherheit: Best Practices für effiziente, risikofreie Prozesse
- Die Rolle von Reibungsmaterialien in Fahrzeugbremsen und industriellen Anwendungen
- Industriematerialien verstehen: Typen, Verwendung & Nutzen
- Top Kunststoffe für Spritzguss: Leitfaden zur optimalen Materialwahl