



Dual-Extruder-Probleme lösen: Infill-Overlap, Oozing, Prime Tower & Ooze Shield
Dual-Extrusion eröffnet Farb- und Materialmix, bringt aber eigene Probleme: Oozing, Stringing, Infill-Overlap. Dieser Guide zeigt Lösungen: Prime Tower, Ooze Shield, Overlap-Einstellungen.
Was ist ein Dual Extruder?
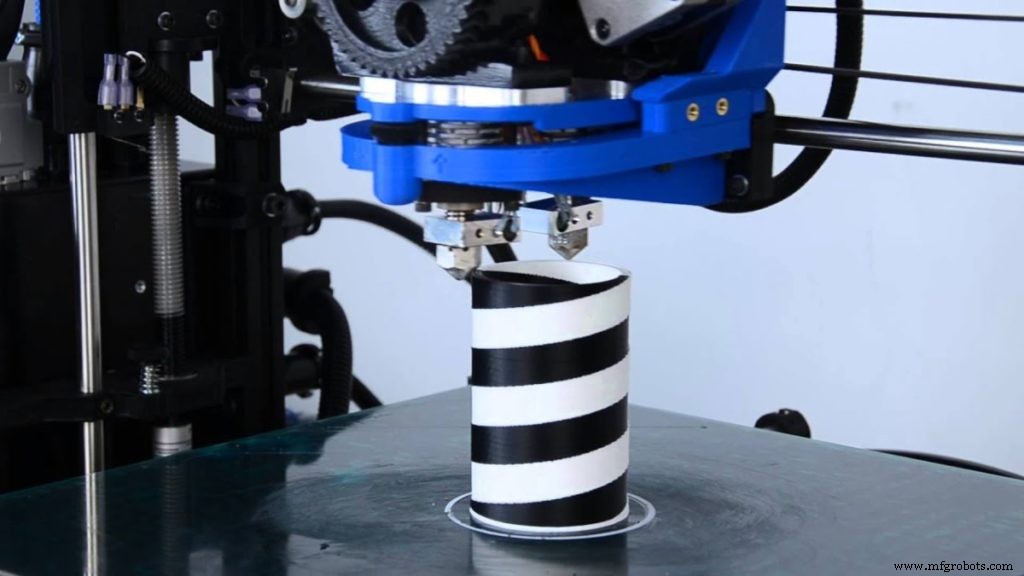
Single Extruder = eine Düse, ein Material gleichzeitig. Dual Extruder = zwei Düsen, zwei Materialien/Farben gleichzeitig.
Typische Dual-Extruder-Probleme
Oozing & Stringing
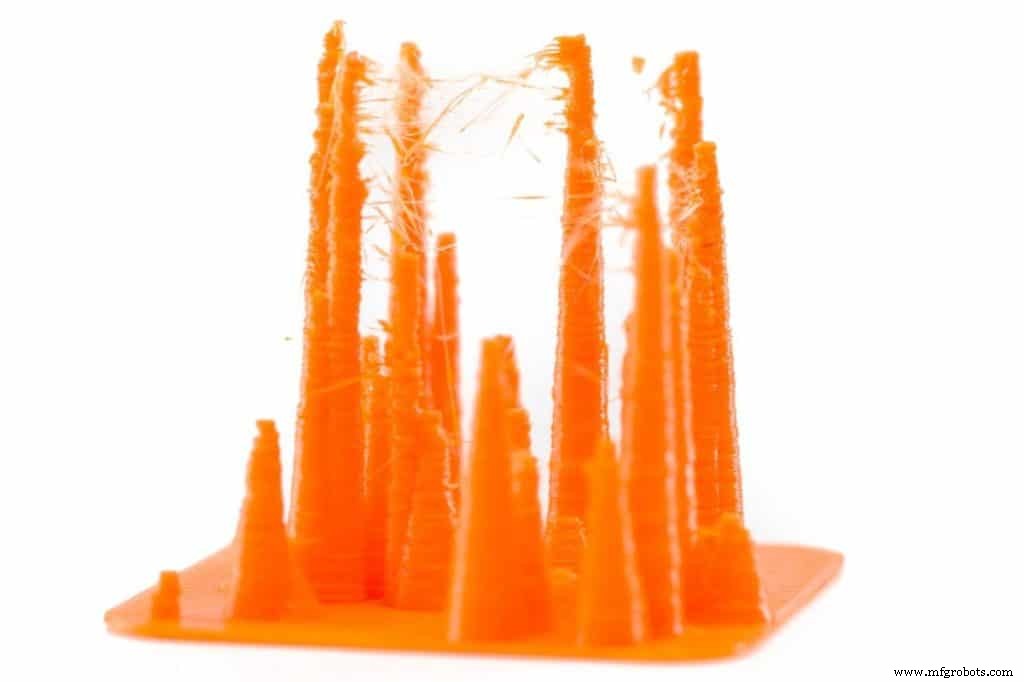
Eine Düse druckt, die andere steht heiß → Filament oozt aus, hinterlässt Fäden auf dem Modell. Ursachen: Temp zu hoch, Retraction falsch, Travel-Speed/Abstand zu gering.
Layer Shifting (Versatz)
Offene Regelkreise (kein Feedback über Toolhead-Position). Erschütterung, lose Riemenscheiben, gedehnte Riemen, zu hohe Geschwindigkeit (Motoren verlieren Steps → Klickgeräusch) verursachen Versatz. Hardware prüfen: Riemenspanner, feste Schrauben, Geschwindigkeit reduzieren.
Dual Extrusion im Slicer aktivieren
Cura
- Preferences → Printers → Add → Drucker hinzufügen.
- Drucker wählen → Machine Settings.
- Tab „Printer“: „Number of Extruders“ auf 2 setzen.
- Extruder 1 & 2 individuell konfigurieren.
- Modelle den Extrudern zuweisen.
Simplify3D
- Configuration Assistant (Help-Menü) → Drucker hinzufügen.
- Tools → Dual Extrusion Wizard → Modelle zuweisen (Haken „Group and align models“).
- Edit Process Settings (unten links) → Extruder individuell konfigurieren.
IdeaMaker
- Printer → Configuration Wizard → Drucker hinzufügen.
- Printer → Printer Settings → „Extruder Count“ auf 2 setzen.
- Weitere Einstellungen im selben Fenster.
Einstellungen für höhere Druckqualität
Prime Tower (Wipe Tower)
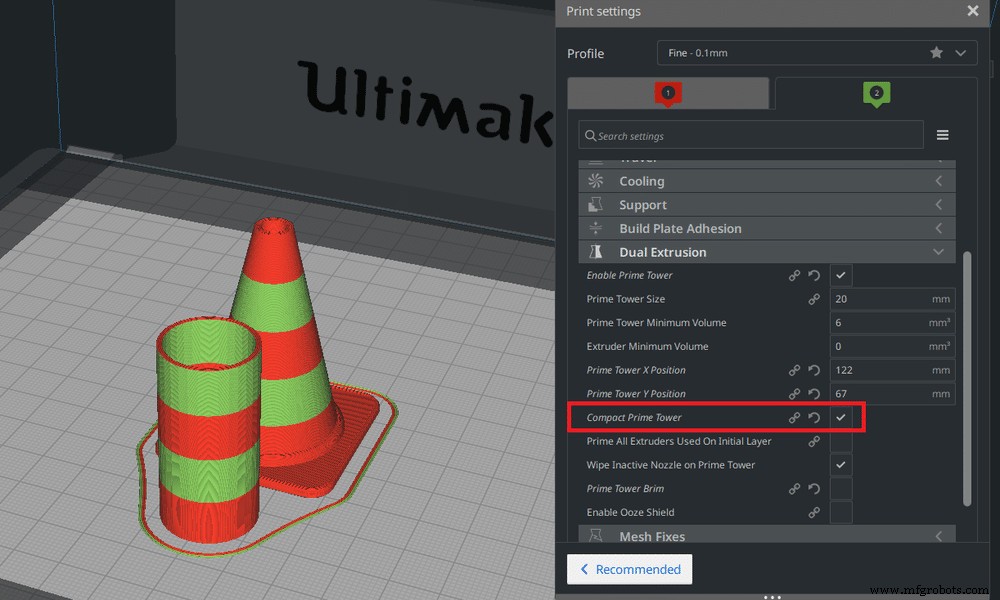
Zusätzlicher Turm, der vor jedem Layerwechsel von der inaktiven Düse „geprimed“ wird. Spült Restfilament, reduziert Oozing/Unterextrusion, stabilisiert Druck.
Aktivierung
- Cura: Printer Settings → Dual Extrusion → „Prime Tower“ anhaken.
- Simplify3D: Automatisch bei Dual-Extrusion im Preview sichtbar.
- IdeaMaker: Advanced Settings → Ooze → „Wipe Tower“ anhaken.
Wichtige Prime-Tower-Einstellungen:
- Größe (X/Y): Größer = stabiler.
- Mindestvolumen/Dicke: Muss dick genug für effektives Primen sein.
- Position (X/Y): Nahe am Druckobjekt platzieren.
- Flow: Immer 100 % (nicht ändern).
Ooze Shield (Wipe Wall)
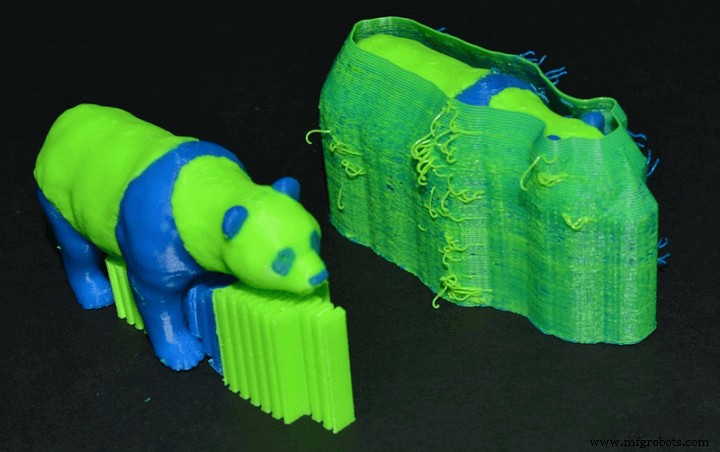
Wand um das Modell, die austretendes Filament der inaktiven Düse auffängt. Verhindert Farbvermischung, reduziert Stringing.
Aktivierung
- Cura: Printer Settings → Dual Extrusion → „Ooze Shield“ anhaken.
- Simplify3D: Standardmäßig aktiv bei Dual-Extrusion.
- IdeaMaker: Advanced Settings → Ooze → „Wipe Wall“ anhaken.
Empfohlene Werte: Abstand 2 mm zum Modell, Winkel 60° (kleinerer Winkel = mehr Material, stabiler).
Dual Extrusion Overlap (Infill-Overlap)
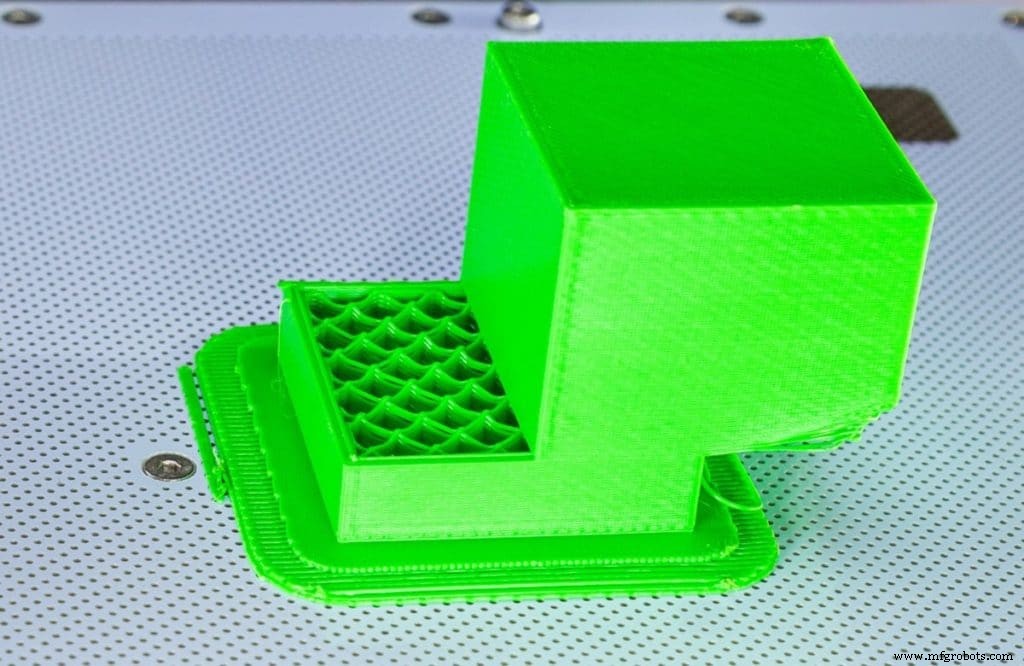
Overlap entsteht, weil Wand- und Infill-Muster unterschiedlich sind. Lösungen in Cura:
- „Enable union overlapping volumes“
- „Remove all holes“
- „Extensive stitching“
- „Keep disconnected faces“
- „Merged meshes“ auf 0,0–0,2 mm (reduziert Überextrusion)
- „Remove mesh intersection“ (verhindert Doppelextrusion auf Buildplate)
- „Alternate mesh removal“ (erkennt/entfernt doppelte Overlaps, verhindert Layer-Warping)
Overlap-Probleme beheben
- Outline Overlap erhöhen
- Wanddicke erhöhen
- Druckgeschwindigkeit reduzieren
- Passendes Infill-Muster wählen
- Infill-Volumen/Dichte erhöhen
- Drucktemperatur regeln
Fazit
Mit Prime Tower, Ooze Shield und angepassten Overlap-Einstellungen lassen sich Oozing & Overlap in den Griff bekommen. Experimentieren lohnt sich!
Produktempfehlungen
Getestete Dual-Extruder-Drucker, Filamente & Upgrades.
3d Drucken
- Schritt-für-Schritt-Anleitung zum Austauschen der Düsen an Ihrem Stratasys 3D-Drucker
- GrabCAD Print mit Ihrem Stratasys 3D-Drucker verbinden – Schritt-für-Schritt-Anleitung
- Schritt für Schritt: Ender 3 mit WLAN verbinden für nahtloses Drucken
- Ender 3 Bett-Nivellierung reparieren: Schritt-für-Schritt-Anleitung
- 3D-Drucker-Extruder-Klicken, -Rutschen und -Überspringen beheben: Schritt-für-Schritt-Anleitung
- Wie lange hält 1 kg 3D-Drucker-Filament? Ein praktischer Leitfaden
- Undichte 3D-Drucker-Düse reparieren: Schritt-für-Schritt-Anleitung
- Ecken-Warping (Curling) verhindern: Einfache Lösungen gegen Überextrusion beim 3D-Druck
- 3D-Drucker fördert kein Filament: Schritt-für-Schritt-Fehlerbehebung
- Infill-Wand-Trennung beim 3D-Druck beheben: Schnelle, zuverlässige Lösungen