



Sollte man ein beheiztes Druckbett beim PLA-Druck verwenden? Experten-Tipps & Praktische Hinweise
Sie haben gerade mit dem 3D-Druck begonnen und PLA-Filament gekauft, da es als das am einfachsten zu druckende Material gilt. Dann stellen Sie fest, dass das Druckbett Ihres 3D-Druckers beheizt werden kann und fragen sich: „Soll ich PLA mit oder ohne beheiztes Bett drucken?“.
Die Antwort ist nicht einfach nur „Ja“ oder „Nein“, da sie von mehreren Faktoren abhängt. Lassen Sie uns direkt loslegen.
Benötigt PLA ein beheiztes Druckbett?
PLA wird bei vergleichsweise niedrigen Temperaturen gedruckt, weshalb das Verzugsrisiko (Warping) gering ist. Zwar ist ein Druck ohne beheiztes Bett in den meisten Fällen möglich, doch eine Erhöhung der Betttemperatur verbessert die Haftung der ersten Schicht erheblich – was zu besserer Druckqualität und weiter reduziertem Verzug führt.
Ein Hauptgrund für ein beheiztes Bett ist die Lösung schlechter Erstschichthaftung, die dazu führen kann, dass sich Drucke完全 vom Bauplate lösen. Verzug tritt häufiger bei ABS auf, aber auch bei PLA kann ein beheiztes Bett das Risiko weiter minimieren.
Was ist Verzug (Warping)?
Verzug entsteht durch zu große Temperaturunterschiede zwischen den extrudierten Kunststoffschichten. Dies erzeugt innere Spannungen im Modell; werden diese zu groß, heben sich die unteren Schichten an den Ecken nach oben – der klassische „Warping“-Effekt.
Zwar ist Verzug bei PLA weniger problematisch als bei ABS, doch ein beheiztes Bett erhöht die Druckkonsistenz und unterstützt die Betthaftung spürbar.
Während PLA auch ohne beheiztes Bett gedruckt werden kann, verhindert die Beheizung, dass sich das Objekt während des Drucks verschiebt und den Druck ruiniert.
Beheizte Betten halten den Kunststoff während des Druckprozesses warm, nah an der Glasübergangstemperatur (bei PLA 60–65 °C). Eine Betttemperatur von etwa 55–60 °C liefert optimale Ergebnisse. Die stärkste Haftung wird sogar leicht über der Glasübergangstemperatur erreicht – dazu gleich mehr.
Dies gibt die besten Erfolgschancen. Dennoch: In den meisten Fällen gelingt PLA-Druck auch ohne beheiztes Bett problemlos.
Vorteile eines beheizten Druckbetts
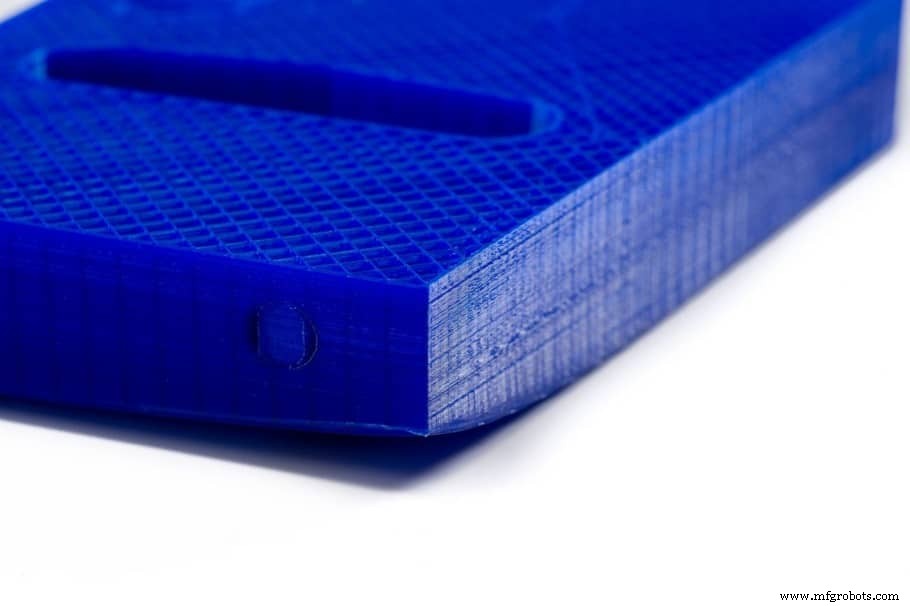
Ein beheiztes Bett bietet zahlreiche Vorteile – besonders bei Materialien wie ABS. Auch für PLA gibt es klare Vorteile:
Verbesserte Erstschichthaftung auf der Bauplatte
Eine wissenschaftliche Studie zur Betthaftung bei PLA auf Glas und PI-Folie bei Betttemperaturen bis 60 °C zeigt: Die Haftkraft steigt stetig an, was auf eine verbesserte Kettenbeweglichkeit des abgelegten Filaments bei höheren Temperaturen zurückzuführen ist.
Interessant: Die Haftung nimmt sogar noch zu, wenn man von 60 °C auf 70 °C erhöht. Bei über 70 °C sinkt die Haftkraft jedoch rapide um 50–60 %. Ähnliches Verhalten zeigt ABS auf Glas oder PI-Folie mit einem Maximum leicht über der Glasübergangstemperatur (ca. 105 °C).
Fazit: Für maximale Haftung das Bett leicht über der Glasübergangstemperatur des Materials einstellen.
Vermeidung von Verzug
Wie erwähnt entsteht Verzug durch zu große Temperaturunterschiede zwischen den Schichten, was Spannungen erzeugt und die unteren Schichten anhebt. Ein beheiztes Bett verhindert, dass die ersten Schichten zu schnell abkühlen – was nicht nur die Haftung drastisch erhöht, sondern auch das Schrumpfen des Kunststoffs beim Abkühlen reduziert. Damit wird Verzug Eliminated oder zumindest stark verringert.
Dies betrifft primär Materialien mit sehr hohen Drucktemperaturen (ABS), ist bei PLA generell weniger kritisch. Sollten sich Ihre PLA-Drucke dennoch lösen oder verziehen, hilft eine Erhöhung der Betttemperatur.
Lösungen bei Verzugsproblemen
- Druckbett nivellieren und Düsenhöhe einstellen: Die erste Schicht ist entscheidend. Korrektes Leveling und Düsenabstand sichern gute Haftung.
- Betttemperatur erhöhen: Auf die Glasübergangstemperatur des Filaments heizen (PLA: 60–65 °C).
- Externe Haftvermittler nutzen: Klebestift, Haarspray, Kaptonband, PEI-Folien, Malerkrepp etc. verbessern die Haftung.
- Brim oder Raft drucken: Brims halten die Kanten des Teils nieder (verhindern Verzug, verbessern Haftung). Rafts (hauptsächlich bei ABS) stabilisieren zudem Modelle mit kleiner Grundfläche.
Nachteile eines beheizten Druckbetts
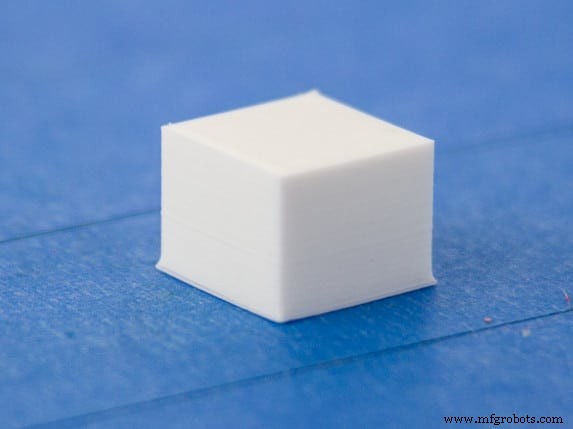
Bei PLA sollte die Betttemperatur im empfohlenen Bereich von 50–60 °C liegen – oder, wie die Studie zeigt, für maximale Haftung bei 70 °C. Zu hohe Temperaturen verursachen jedoch den „Elefantenfuß“: eine sichtbare Ausbuchtung der ersten Schicht.
Ursachen: zu hohe Betttemperatur, Druck ohne Raft, oder große/schwere Objekte, deren Gewicht die erste Schicht nach außen drückt.
Lösungen für Elefantenfuß
- Druckbett nivellieren und Düsenhöhe prüfen: Der wichtigste Schritt – liegt die Düse zu nah, wird die erste Schicht gequetscht.
- Betttemperatur senken: In 5-°C-Schritten reduzieren, bis der Effekt verschwindet. Bleibt das Problem, liegt eine andere Ursache vor.
- Mit Raft drucken: Der Raft „opfert“ sich für den Elefantenfuß, das Modell bleibt intakt.
- Modell anpassen: Eine kleine 45°-Fase an der Unterseite kompensiert die Ausbuchtung.
Optimale Betttemperatur für PLA
PLA benötigt generell kein beheiztes Bett. Haftet es nicht oder verzieht es, stellen Sie die Betttemperatur so nah wie möglich an die Glasübergangstemperatur (60 °C) ein.
Ziel: ca. 60 °C oder darunter – Haftung verbessern, ohne Elefantenfuß zu riskieren. Reicht das nicht, kann man testweise auf 70 °C gehen (laut Studie die Temperatur maximaler Haftung).
Was ist die Glasübergangstemperatur?
In der Chemie ist die Glasübergangstemperatur (Tg) der Punkt, an dem ein Material vom starren, kristallinen in einen glasartig-amorphen Zustand übergeht – also von hart zu gummiartig/verformbar, ohne zu schmelzen.
Bei PLA liegt Tg bei 60–65 °C. Erreicht das Material diesen Bereich, wird es „gummiartig“. Wichtig: Tg und Schmelztemperatur sind grundverschieden – Schmelze ist der Übergang von fest zu flüssig.
Betthaftung bei PLA weiter verbessern
Falls beheiztes Bett, Raft und Brim nicht ausreichen, helfen folgende Materialien:
- Klebestift: Einfach auf die Druckfläche auftragen – fertig.
- Haarspray: Auf das bereits geheizte Bett sprühen (haftet besser auf warmer Oberfläche).
- PEI-Folien: Laminiert, einfach aufzukleben (oft beidseitig klebend), günstig und effektiv.
- Kaptonband: Hält extrem hohen Temperaturen stand, ideal für beheizte Betten.
- Malerkrepp: Funktioniert gut, aber lückenlos und faltenfrei verkleben, sonst haftet der Druck schlecht.
Fazit
Ein beheiztes Bett ist für PLA nicht zwingend nötig, aber die Vorteile sind real. Testen Sie selbst: Drucken Sie einmal ohne, einmal mit Bett auf ~60 °C (Glasübergangstemperatur) und vergleichen Sie die Haftung.
Ich hoffe, diese Informationen waren hilfreich! Einen schönen Tag noch!
Unsere Produktempfehlungen
Unsere kuratierte Produktauswahl nimmt Ihnen die Recherchearbeit ab: Drucker, Filamente und Upgrades, die wir getestet und für gut befunden haben – für Einsteiger, Fortgeschrittene und Profis.
3d Drucken
- Zirconium in Kernreaktoren: Das essenzielle Cladding-Metall
- Molybdän in der Medizin: Fortschrittliche Anwendungen in Brustbildgebung und Knochenreparatur
- Wie Technologie Fertigung transformiert: Vom 3D-Druck zu Digital Twins
- Wie Kunststoffmaterialien den modernen Bau revolutionieren
- So tragen Sie Klebestift richtig auf das Mark One Druckbett auf
- Fünf wesentliche Gebote für fehlerfreien 3D-Druck auf dem Markforged Mark One
- Warum Kleber für das MarkOne Druckbett essenziell ist: 3 Hauptvorteile
- Python REPL meistern: Letztes Ergebnis per Underscore schnell abrufen
- PLA vs. ABS im 3D-Druck: Unterschiede, Eigenschaften & Entscheidungshilfe
- Laserschneiden: Präzision & Effizienz im Blech-Prototyping