



Layer-Kühllüfter am 3D-Drucker reparieren: Schnelle Fehlerbehebung
Einleitung
Layer-Lüfter (Part Cooling Fan) kennt jeder Nutzer: Richtige Konfiguration entscheidet über Druckerfolg. Funktionierender Lüfter bei Bedarf essenziell.
Aktuelle Probleme? Richtig hier. Schritt-für-Schritt durch häufigste Ursachen & Lösungen. Warum läuft der Layer-Lüfter nicht?
Ursachen: Slicer-Parameter, Maschinenkonfiguration, Hardwaredefekt, Fremdkörper (Filament) blockiert Lüfter. Lösung: Alle Layer-Lüfter-Settings im Slicer prüfen & aktivieren.
Gründe für nicht funktionierenden Kühllüfter
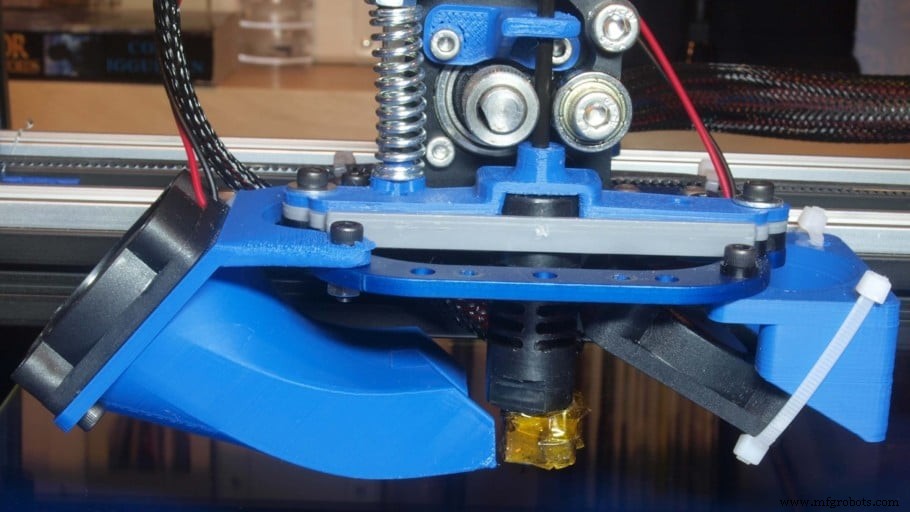
Reihenfolge: einfachste/wahrscheinlichste Ursachen zuerst.
Slicer-Einstellungen
Problem oft nicht am Lüfter, sondern an Slicer-Parametern. Wichtigste Funktion: Lüfterdrehzahl. Damit: Lüfter in bestimmten Layern aus/an, ab bestimmter Höhe einschalten.
Prüfen: Option „Kühlung erlauben“ / „Kühllüfter aktivieren“ im Slicer an/aus. Manche Materialien (TPU) brauchen keine Kühlung (sogar schädlich). Option: Feature deaktivieren, bei PLA wieder aktivieren. Häufig: TPU gedruckt, Lüfter aus → vergessen, wieder anzuschalten!
Wenn Lüfter noch nicht läuft: Slicing-Parameter prüfen.
Lüfter voll bei Höhe (Fan full at height)
Höhe, ab der Lüfter 100 % erreicht. Untere Layer: langsamer (Start 0 % bei Layer 1). Linearer Anstieg bis 100 % bei gesetzter Höhe. Wenn Layer 1 aus: warten bis Layer 1 fertig → prüfen, ob dann anläuft.
Viele Lüfter brauchen Mindestspannung zum Anlaufen. PWM (Pulsweitenmodulation) steuert Spannung, aber Board bekommt keine Drehzahl-Rückmeldung. Anzeige: Signal da, Lüfter steht. Fix: „Fan full at height“ niedriger setzen → größere Spannungsschritte. Empfehlung: 0,4 mm (gute Haftung erste Layer).
Normaler/Maximaler Lüfterspeed
Keiner auf 0 → Lüfter läuft nicht. Normal: 80 %, Max: 100 %.
Normaler/Maximaler Lüfterspeed-Schwellwert
Layerzeit, ab der Lüfter von Max auf Normal wechselt. Werte prüfen: 5–30 Sekunden.
Schnelltest: Kühlung an, „Fan full at height“ = 0 → Lüfter muss sofort beim Start laufen.
G-Code als Ursache
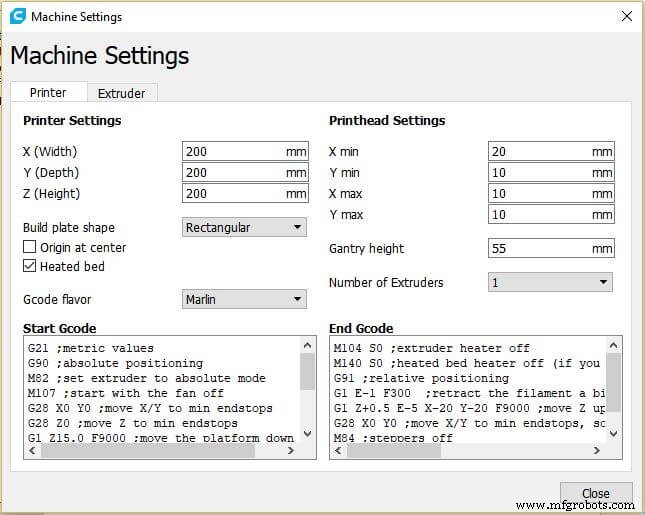
Was ist G-Code?
Programmiersprache für numerische Steuerung (CNC). Weit verbreitet: Fräsmaschinen, Drehbänke, 3D-Drucker. Zeilen = Instruktionen (Verschiebung, Geschwindigkeit, Trajektorie, Temp, Lüfterspannung). Syntax nicht nötig für Betrieb (Slicer übernimmt), aber hilfreich zur Prüfung.
Mögliche G-Code-Ursachen
Lüfter an: M106. Aus: M107. Prüfen: Anwenden auf Haupt-Extruder (meist 0). Modell in Slicer laden, slicen, G-Code speichern, im Texteditor öffnen (Notepad++). Nach „M106“ suchen. Syntax:
M106→ Lüfter anP0→ Lüfter Extruder 0 (Standard). Bei 1 Extruder: Wert auf Control Board prüfen, anpassen. 2 Extruder: Verkabelung prüfen.S255→ PWM-Pulsbreite (0=aus, 255=100 %). Manche Lüfter brauchen Mindestwert → Tests: S255 setzen.
Slicer-Maschinenkonfig: Lüfter auch als P0 / „Fan 0“ referenziert? Häufig: Slicer nutzt P1/Fan 1 → Problem. In Cura: Einstellungen → Drucker → Drucker verwalten → Maschinen-Einstellungen → Lüfter-Index prüfen.
Hardware-Probleme
Software geprüft, Lüfter tot? Hardware checken.
Lüfter defekt
Spannungsspitze oder Lebensende. Tausch. Betriebsspannung = Board-Spannung? Stromverbrauch ≤ Board-Limit? Sonst: neuer Lüfter oder Board kaputt.
Board liefert nicht nötigen Strom/Spannung
Elektronikdefekt. Multimeter testen oder bekannten funktionierenden Lüfter an Layer-Lüfter-Anschluss stecken. Video-Referenz (PC-Lüfter, gleiche Prinzip).
Anschlusspins lose / kein Kontakt
Häufig: Control Board & Stecker verschiedener Hersteller. Stecker tauschen → fester Sitz.
Lüfterkabel durchtrennt
Wenig Strom → wenige Kupferdrähte. Druckerbewegung → Kabelbruch. Sichtprüfung oder Multimeter.
Lötstellen am Lüfter-PCB fehlerhaft
Schlecht gelötet → Kontaktfehler. Rückseitenaufkleber abziehen → PCB prüfen: kalte Lötstellen, lose Drähte, Zinn-Überschuss. Lötkenntnisse? Einfach fixen.
Lüfter blockiert
Kleine Partikel im Lüfter. Haarspray für Bett-Haftung → Lüfter abdecken! Klebt überall, auch an Lüfterflügeln.
Lüfterverkabelung mit Multimeter prüfen
Zwei Multimeter-Funktionen:
- Durchgangsprüfung
- Spannungsmessung (DC)
Vorbereitung: Schwarzes Kabel → COM, Rotes → VΩ. Durchgang: Wahlschalter auf Durchgang. Stromlos: Messspitzen an Kabelenden. Piepton = ok. Kein Ton = Kabelbruch → ersetzen. Jedes Kabel: Netzteil → Board. Auch Stecker ↔ Lüfter-PCB prüfen. Jeder Pin.
Spannung am Board prüfen: Wahlschalter „20V“ DC. Schwarz an GND-Pin, Rot an Plus-Pin. Anzeige: 12 V (oder Lüfter-Betriebsspannung). Drucker an, zum Zeitpunkt wo Lüfter laufen soll.
Empfohlene Lüftereinstellungen pro Filament
Jetzt: Settings optimieren pro Material:
PLA:
- Kühlung: JA
- Lüfter: 100 % (außer Layer 1 für Haftung)
ABS:
- Kühlung: NICHT EMPFOHLEN (Warping/Rissgefahr)
- Lüfter: <40 % nur wenn zwingend (Brücken/Überhänge)
PETG:
- Kühlung: NICHT EMPFOHLEN
- Lüfter: 30 % (kann schlechte Schichthaftung verursachen → dann Kühlung ganz aus)
TPU:
- Kühlung: NEIN
- Lüfter: 0 % (langsamer Druck gibt genug Kühlzeit)
Werte anpassen – Lüfterleistung variiert.
Fazit
Hoffentlich: Lüfter läuft unter Ihrer Kontrolle. Noch Probleme? Kommentar hinterlassen – ich helfe & lerne dazu, halte Artikel aktuell!
Empfohlene Produkte
Unsere kuratierte Auswahl: Drucker, Filamente, Upgrades – getestet, für jeden Level.
3d Drucken
- Russische Kosmonauten setzen ersten voll 3D-gedruckten Satelliten von der ISS aus
- Von Vergangenheit zu Gegenwart: 25 Jahre Stratasys 3D-Druck Evolution
- Warum Markforged ein außergewöhnlicher Arbeitsplatz ist
- 4 wesentliche Unterschiede zwischen CNC-Routern und 3D-Druckern erklärt
- Warum Kolbenkühlöl von unten nach oben strömt
- FDM-3D-Drucker verstehen: Aufbau, Funktionsweise & PDF-Leitfaden
- Verletzungsprävention in der Blechbearbeitung: Sicherheitstipps für Arbeitnehmer und Arbeitgeber
- PETG-Ecken-Anheben verhindern: 9 bewährte Schritte für fehlerfreie Drucke
- Erste-Layer-Wellen beseitigen: Ursachen & Lösungen für 3D-Druck
- Kühlerlüfter im Auto: Aufbau, Funktion, Typen & Wartung