



Infill-Wand-Trennung beim 3D-Druck beheben: Schnelle, zuverlässige Lösungen
Jeder erfahrene 3D-Druck-Enthusiast weiß: Infill ist entscheidend für Qualität, Festigkeit und Druckzeit eines Objekts. Manchmal verbringt man Stunden mit einem Druck, nur um festzustellen, dass das Infill die Außenwände (Shells) nicht berührt – die innere Struktur ist damit nutzlos.
In diesem Artikel gehe ich auf die Ursachen ein und zeige, wie Sie das Problem lösen. Kurz gesagt: Wände und Infill berühren sich nicht aufgrund von Unterextrusion (ausgelöst durch zu niedrige Düsentemperatur, zu hohe Bewegungsgeschwindigkeiten, falsche Kalibrierung) oder falscher Infill-Overlap-Einstellung. Erhöhen Sie den Overlap in 1%-Schritten und testen Sie.
| Lösung | Beschreibung | Empfehlung |
|---|---|---|
| Infill Overlap | Prozentualer Überlapp von Infill mit der nächsten Perimeter | In 2%-Schritten bis max. 14% erhöhen |
| Düsentemperatur | Zu niedrig → Unterextrusion | Auf maximal vom Hersteller empfohlenen Wert setzen |
| Bewegungsgeschwindigkeit | Zu hoch → Extruder schafft erforderliche Filamentmenge nicht | Auf 25 mm/s reduzieren |
| Extruder-/Förderprobleme | Reibung im Bowden-Schlauch → Unterextrusion | Gesamtes Fördersystem reinigen, Förderspannung justieren |
| Kalibrierungsprobleme | Falsche Kalibrierung → Drucker verbraucht weniger Filament als vorgesehen | Extruder-Steps kalibrieren oder Flow-Rate erhöhen |
Gründe, warum Wände das Infill nicht berühren
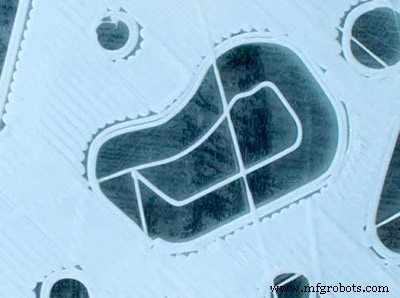
Es gibt mehrere Ursachen. Gehen Sie systematisch vor, nachdem Sie einen Designfehler ausgeschlossen haben.
Slicer-Einstellungen (profilabhängig)
Der einfachste Check: Infill Overlap im Slicer. Cura definiert dies als „Überlappungsmenge zwischen Infill und Wänden als Prozentsatz der Infill-Linienbreite. Leichte Überlappung verbindet Wände fest mit Infill.“
Wichtig: Cura hat je nach Druckerprofil unterschiedliche Standardwerte. Am Ender 3 z. B. 30 %, anderswo 10 % oder 0 %. Prüfen Sie Ihr Profil.
Steht Overlap auf 10 % (Cura-Standard), testen Sie in 2%-Schritten. Löst das das Problem? Wenn nicht, zurück auf Standard und weiter diagnostizieren.
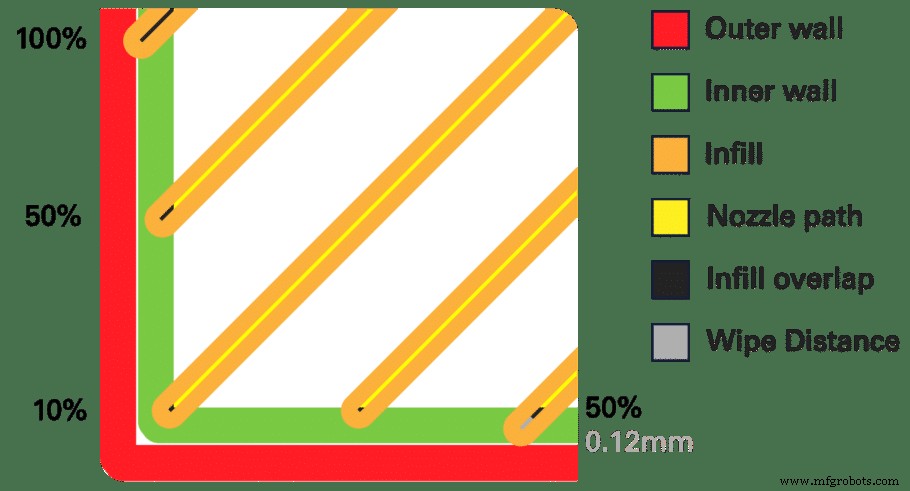
Die Illustration zeigt: 100 % Overlap = Düsenweg überlappt eine komplette Linienbreite (0,4 mm bei Standarddüse).
Extrusionstemperatur
Zu niedrige Temperatur → Filament zähflüssiger → höherer Druck nötig → Unterextrusion → Wände berühren Infill nicht. Auch schlechte Schichthaftung und horizontale Lücken sind Folgen.
Zu hohe Temperatur → neue Probleme (Verstopfung durch zu lang im Hotend verbleibendes Filament).
Lösung: Maximale vom Hersteller angegebene Temperatur des Filaments einstellen (z. B. PLA 190–215 °C → 215 °C), testen, dann langsam absenken zum „Sweet Spot“.
Bewegungsgeschwindigkeit
Temperatur bestimmt Durchflussrate, aber auch Düsendurchmesser, Druckgeschwindigkeit und Layerhöhe definieren den Flow (mm³/s). Wird mehr Material gefordert als der Flow erlaubt → Unterextrusion. Balance zwischen Temperatur und Geschwindigkeit ist essenziell.
Zum Ausschließen: Bewegungsgeschwindigkeit auf 25 mm/s (oder < 50 mm/s) setzen. Bleibt das Problem, liegt eine andere Ursache vor.
Unterextrusion – weitere Ursachen
Wir haben Temperatur und Geschwindigkeit bereits behandelt. Unterextrusion kann aber auch andere, kniffligere Ursachen haben. Anzeichen: ausgelassene/zu dünne/unterbrochene Schichten mit Löchern.
Förderprobleme (Bowden-System)
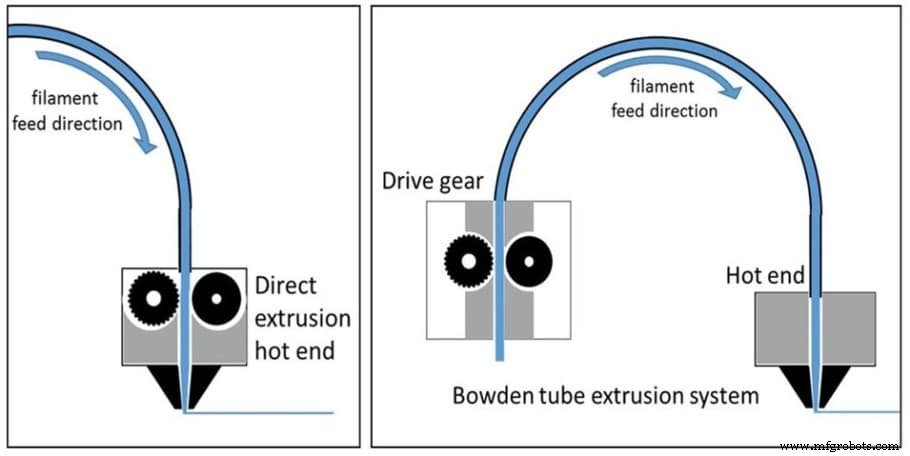
Bei Bowden-Extrudern kann Reibung im Schlauch/Hotend oder zu geringer Filamentgriff (zu wenig Spannung) die Förderung behindern.
Prüfung: Filament aus Bowden-Schlauch ziehen. Ist es noch so glatt wie auf der Spule → Spannung zu gering (kein Griff). Zu hohe Spannung → Filament wird plattgedrückt („Grinding“), Förderrad frisst sich ein, tickt, springt zurück (auch Zeichen für Hotend-Verstopfung).
Abhilfe: Filament entfernen, gesamtes Fördersystem reinigen, Förderspannung justieren. (Hardware-spezifisch – Video zur Ultimaker-Justierung als Orientierung).
Unterextrusion durch falsche Kalibrierung
Extrusionskalibrierung: Slicer befiehlt Verbrauch in mm über festen Weg. Stimmt Verbrauch nicht (weniger als befohlen) → Unterextrusion. Zwei Korrekturwege:
Dauerhafte Lösung: Extruder-Steps (E-Steps) kalibrieren
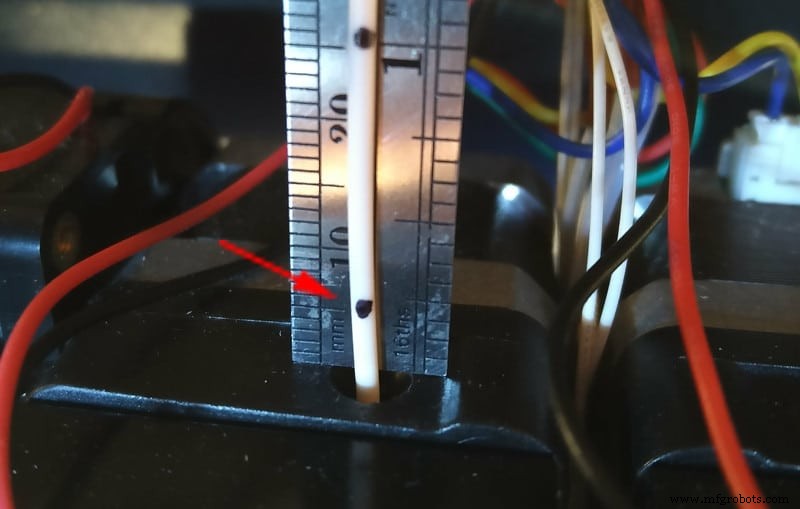
Vorgehen (druckerabhängig, aber Muster gleich): Mit Messschieber 100 mm, 200 mm, 300 mm ab Filamentanfang markieren. Hotend auf Filament-Temp + 5 °C heizen. 100 mm extrudieren lassen. Stimmt Markierung mit Extrudereingang überein?
- Markierung innerhalb Extruder → Über-Extrusion (zu viel Material).
- Markierung außerhalb (nicht erreicht) → Unter-Extrusion (Ursache für Wand-Infill-Lücke).
E-Steps korrigieren (nicht trivial) → daher oft Flow-Rate-Anpassung als Proxy empfohlen.
Einfachere Lösung: Flow-Rate (Extrusionsmultiplikator) anpassen
Flow-Rate steuert Filamentzufuhr direkt. Beeinflusst von Filament- und Extrusionsdurchmesser. Test: Messschieber/Mikrometer für exakte Messwerte. Voraussetzungen: saubere Düse, korrekte Temp, nivelliertes Bett.
Markierungen alle 100 mm. 100 mm extrudieren, vergleichen. < 100 mm verbraucht → Flow-Rate auf 102 % setzen, wiederholen. Noch immer Unterextrusion → weiter erhöhen. > 100 mm → Flow-Rate senken. Wiederholen bis exakt 100 mm verbraucht werden.
Fazit
Hoffentlich konnten Sie das Problem lösen. Mit Glück reichte die Infill-Overlap-Anpassung. Falls Sie bis zur Flow-Rate durchmussten: Sie sind jetzt bestens versiert im Troubleshooting!
Unsere Produktempfehlungen
Unsere getestete Auswahl an Druckern, Filamenten & Upgrades für alle Levels – nimmt Ihnen die Recherchearbeit ab.
3d Drucken
- Additive Fertigung digitalisieren: Post-Processing & QA für Produktionserfolg optimieren
- Food & Beverage revolutionieren: Wie 3D-Druck Innovation und Effizienz antreibt
- Fertigung revolutionieren: Wie 3D-gedrucktes Werkzeug Kosten senkt und Time-to-Market beschleunigt
- Rechtsbehelfe im englischen Patentprozess navigieren: Einblicke aus aktuellen Gerichtsentscheidungen
- Die sieben größten Last-Mile-Herausforderungen meistern: Bewährte Lösungen für schnelleren, kosteneffizienten Versand
- Frachtbriefrechnungen schnell prüfen und bezahlen: Ein vollständiger Leitfaden
- Up-Cut vs. Down-Cut Spiralfräser schnell unterscheiden
- Spritzguss-Grat (Flash) beseitigen: 9 Ursachen & bewährte Lösungen
- Datenanalytik nutzen, um Produktionsprobleme schnell zu identifizieren und zu lösen
- Top 5 Lagerhaus-Herausforderungen & bewährte Lösungen für schnellere Auftragsabwicklung