



TPU-Druck auf dem Ender 3 meistern: Settings, Upgrades & Best Practices
Mein Einstieg in den 3D-Druck: Eigenbau-RC-Car, so viel wie möglich selbst drucken → Reifen brauchen flexibles Material → TPU-Druck auf Ender 3 erforscht.
TPU auf Ender 3 ist machbar. Je nach TPU-Typ (Shore-Härte) sogar mit Stock-Konfiguration – aber nur bis zu einem gewissen Grad: sehr flexible TPUs verklemmen im Extruder-Zahnrad.
Hier geht es tief: Wann Stock-Config reicht, wann Upgrades nötig sind, alle Slicer-Settings (Temp, Speed, Bett, Retraction).
Unsere Cura-Profile für Ender 3 (7 $) sparen Trial & Error.
TPU auf Ender 3 mit Stock-Konfiguration
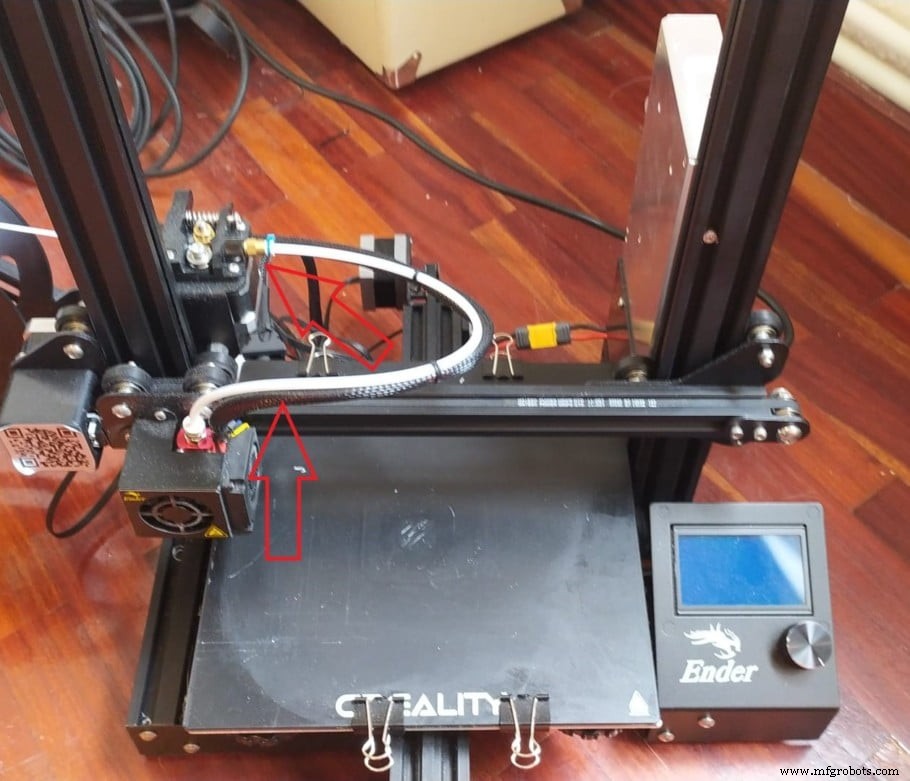
Nicht alle TPU gleich: NinjaFlex (Shore 85A) = extrem flexibel, fast gummiartig. Meiste TPUs: 95A–98A = weicher als PLA, aber nicht so elastisch wie 85A.
98A: Aufwickelbar, kehrt zurück, aber kaum dehnbar. 85A: Stark dehnbar, viel weicher.
Ender 3 (Bowden) kann TPU mit ≥98A Shore ohne Extruder-Umbau drucken (Empfehlung: dieses TPU-Filament für Stock-Ender 3). Nötig: Slicer-Settings anpassen (Drucktemp, Speed, Betttemp, Retraction minimieren/entfernen).
Ideale Settings für 98A TPU auf Stock-Ender 3
Settings für reguläres 98A TPU auf Stock-Ender 3:
- Drucktemperatur: 220–230 °C
- Druckgeschwindigkeit: 30–40 mm/s (Infill 50 mm/s funktionierte bei mir)
- Betttemperatur: 60 °C
- Retraction: So niedrig wie möglich. 0 mm, falls Druck es zulässt, sonst 2 mm Distance / 20 mm/s Speed.
Je weniger Retraction, desto besser – Verstopfung & Unterextrusion sind bei flexiblen Filamenten häufig. Außer starkes Stringing stört: Ohne Retraction drucken.
Welche anderen flexiblen Filamente gehen auf Stock-Ender 3?
Ab Shore 90A funktionieren auf jedem Ender 3 ohne Extruder-Umbau. TPE (90A), Soft PLA (92A), die meisten flexiblen Filamente. Vor Kauf Shore-Härte prüfen – sonst Upgrade nötig.
Ender-3-Upgrades für effizienteren TPU-Druck
Sehr flexible TPUs (NinjaFlex) brauchen Hardware-Änderungen.
Druckbares Upgrade (Erster Versuch)
„Improved Flexible Filament Extruder Upgrade“ für Ender 3/CR-10 (Thingiverse) herunterladen & drucken. Kleines PTFE-Insert schließt Lücke im Extruder, wo flexibles Filament sonst klemmt. Wichtig: Die „Improved“-Version nehmen – andere Versionen verursachten Unterextrusion (auch bei PLA).
Installation des druckbaren Upgrades
- PTFE/Capricorn-Schlauch 15 mm abschneiden, in kleines Loch des Prints stecken bis Anschlag (spitz anschneiden, damit Zahnrad/Andruckrad nicht berühren).
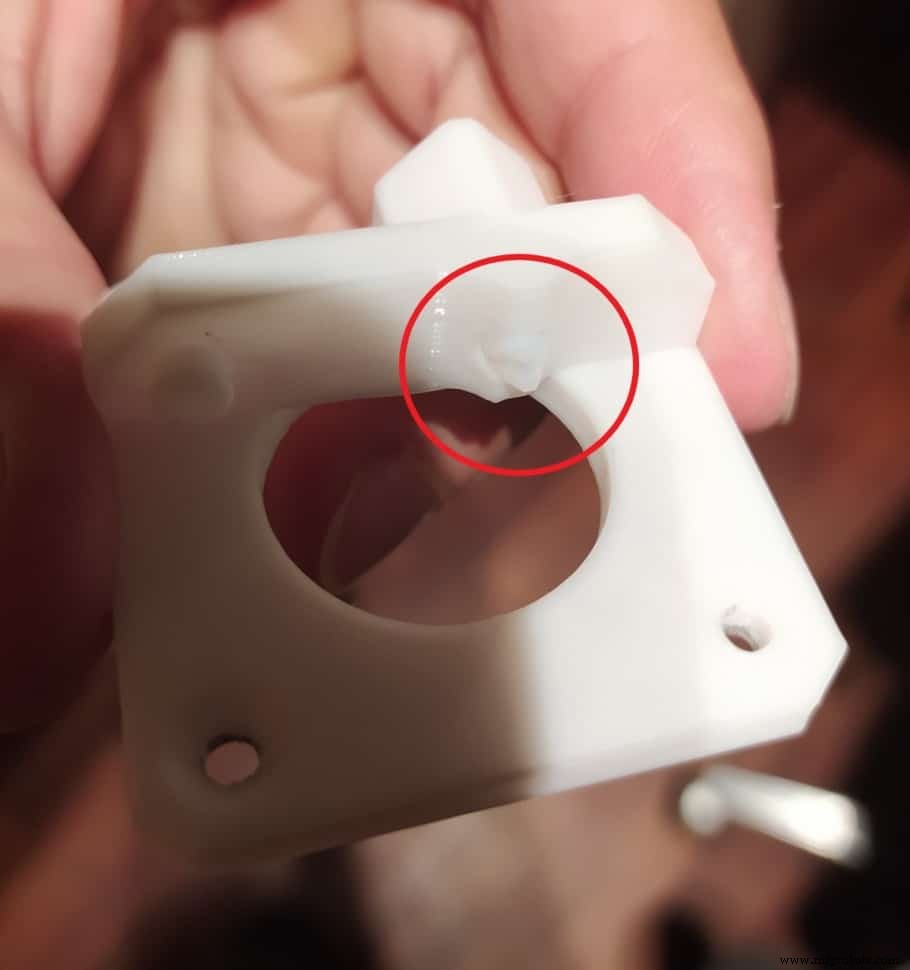
- Schraube des Andruckarms lösen, ganzen Arm entfernen.
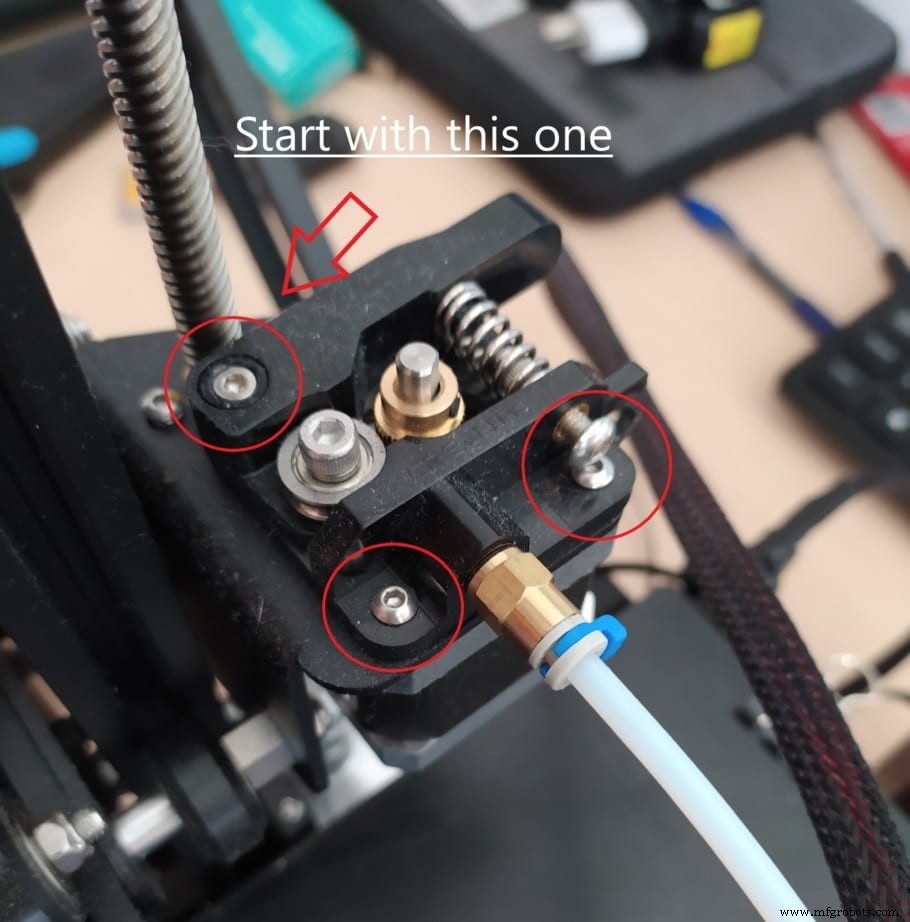
- Bowden-Schlauch vom Extruder-Base lösen.
- Schrauben lösen, die Extruder am Motor halten (Vorsicht: Motor fällt runter).
- Upgrade mit alten Schrauben montieren (eine Schraube ist flach → vorne/rechts, damit Andruckarm darüber gleiten kann).
- Andruckarm einbauen.
- Bowden-Schlauch festschrauben.
EZR Struder
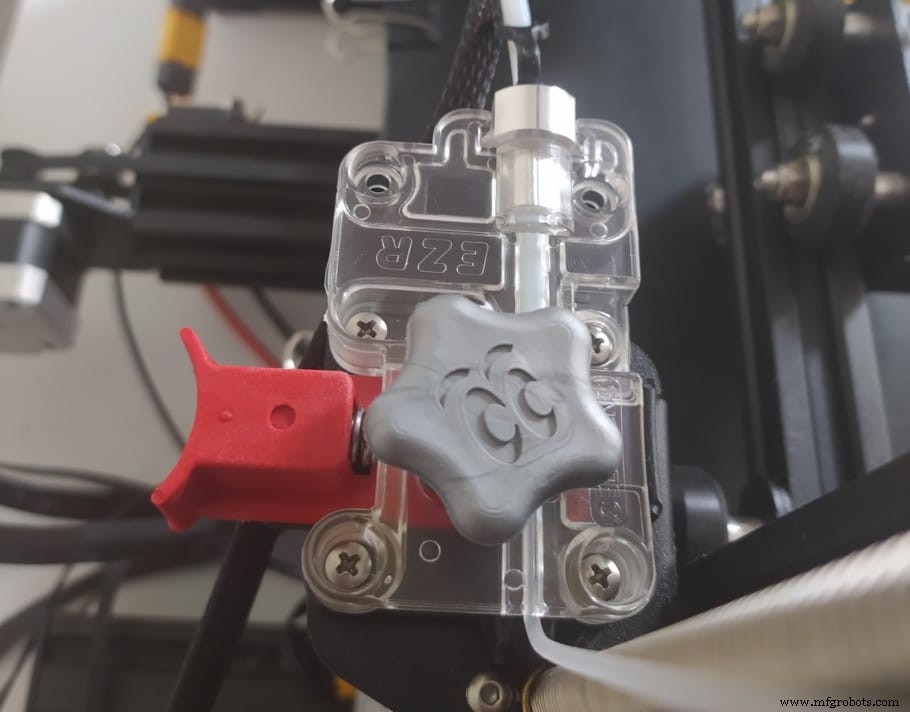
Passt auf alle Ender 3 (Pro/V2), CR-10/CR-10 Mini. Funktionsweise: Verhindert Verdrehen/Verheddern des Filaments beim Fördern in PTFE-Schlauch → selbst extrem flexible Filamente funktionieren, da Filament nirgendwo hin kann außer durch Schlauch in Hotend.
Vorteil: Funktioniert mit allen Filamenten (PLA, PETG, ABS) – kein Wechsel zwischen Extrudern nötig. Einfache Montage: paar Schrauben lösen, EZR Struder anbauen, PTFE-Schlauch einstecken, Clip sichern.
EZR Struder Installation
- Andruckarm-Schraube lösen, Arm entfernen.
- Bowden-Schlauch von Extruder-Base lösen.
- Extruder-Zahnrad-Schrauben lösen (Inbusschlüssel), Zahnrad abnehmen.
- Extruder-Befestigungsschrauben lösen (Motor sichern!).
- EZR Struder mit alten Schrauben montieren.
- Bowden-Schlauch in EZR Struder bis Anschlag stecken, Clip setzen.
Detaillierter Artikel zu EZR Struder & Installation verlinkt.
Direct Drive Extruder
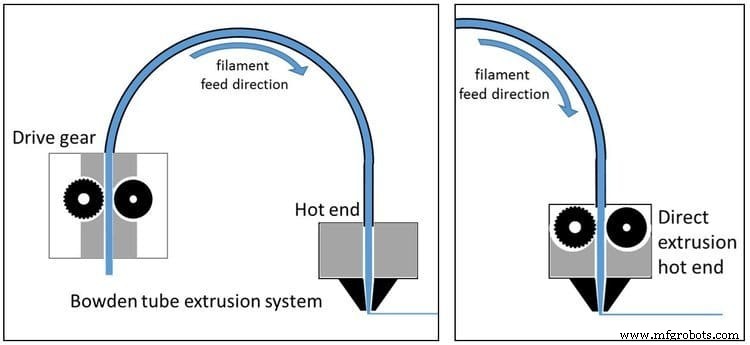
Bowden-Nachteil: Extruder weit vom Hotend → Filament durch PTFE-Schlauch schieben → Probleme bei flexiblen Filamenten.
Direct Drive: Extruder direkt am Hotend → kein Bowden-Schlauch nötig → kürzester Filamentweg. Ideal für sehr flexible Filamente (kein Biegen/Reibung im Schlauch).
Nachteil: Schwerer → Vibrationen, Wobble, Genauigkeitsverlust (bei allen Filamenten). Installation aufwendiger als EZR Struder/Druck-Upgrade.
Bowden-Schlauch (meist kein Problem)
Original-PTFE-Schlauch (Ender 3) kann durch Durchmesser-Schwankungen Probleme bei super-flexiblem TPU machen (Filament windet sich im Schlauch). Lösung: Capricorn Tubing (bessere Toleranzen, höhere Temp-Beständigkeit).
Hinweis: Nur Schlauch tauschen ohne Extruder-Upgrade hilft nicht – zuerst Extruder-Upgrade machen.
Settings für sehr flexibles TPU (NinjaFlex)
NinjaFlex auf Stock-Ender 3 fast unmöglich → mindestens eines der Upgrades nötig.
Slicer-Settings für NinjaFlex:
- Drucktemperatur: 225–250 °C (230 °C lief gut)
- Druckgeschwindigkeit: 10–30 mm/s
- Betttemperatur: 60 °C (Hersteller: 20–50 °C, aber ich hatte bessere Haftung bei 60 °C – selbst testen)
- Retraction: So niedrig wie möglich. 0 mm, falls möglich, sonst 2 mm / 20 mm/s.
Wie ist die Druckqualität?
Testdrucke mit 98A TPU auf Stock-Ender 3 (nach Settings-Tuning) → RC-Car-Reifen gedruckt:
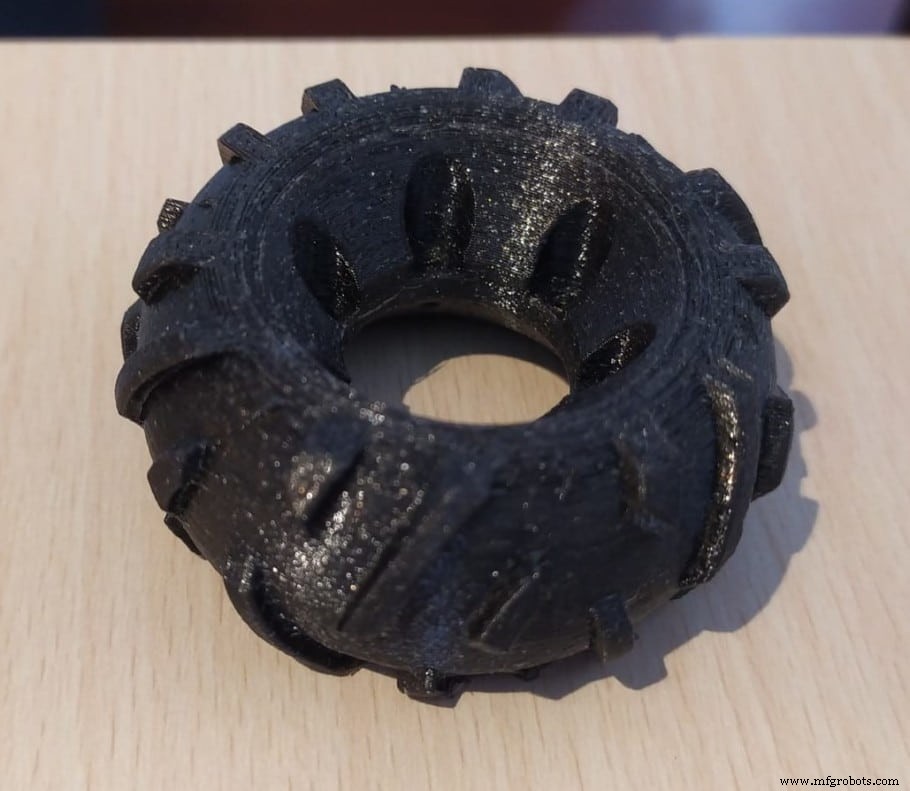
Perfektes Ergebnis, hohe Elastizität, perfekte Betthaftung. Einzige Beobachtung: Nach mehrfachem Komprimieren leichte Layer-Separation an einer Stelle – aber funktionsunabhängig & wahrscheinlich durch manuelles Komprimieren verursacht, nicht Drucker.
Ergebnisse mit NinjaFlex (nur mit Upgrade möglich)
Getestet mit Druck-Upgrade & EZR Struder. Erwartung: Albtraum. Realität: Erster Versuch perfekt, ohne Re-Leveling – es lief einfach!
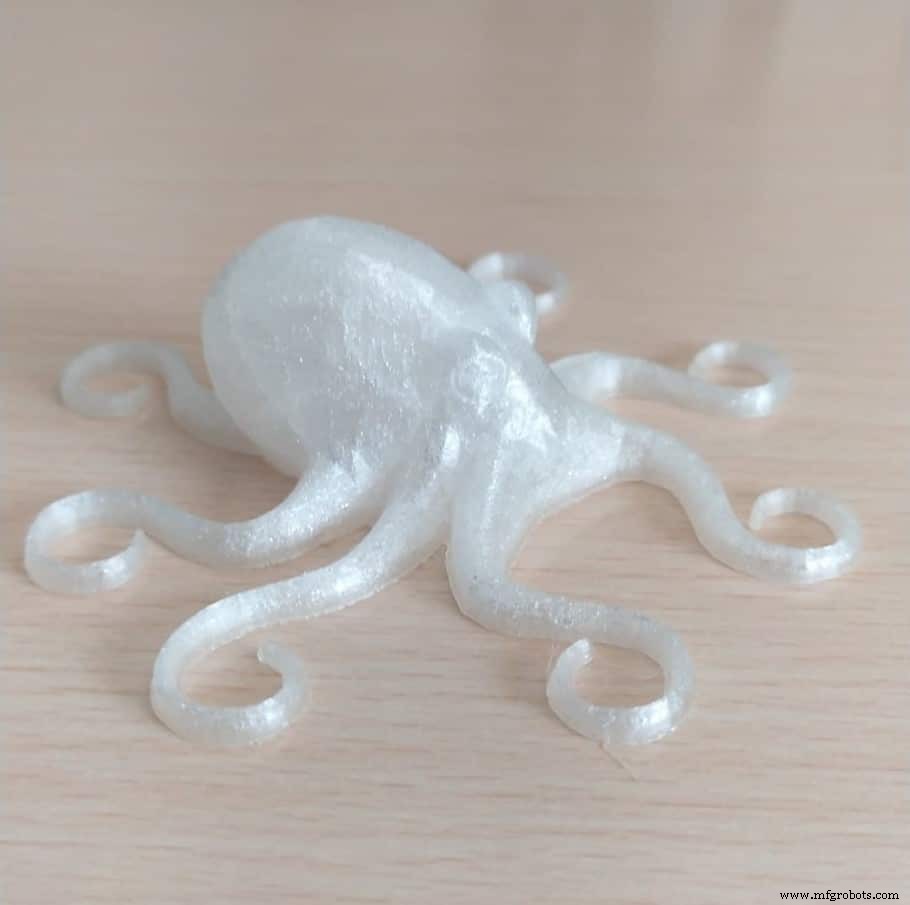
Flexibler Oktopus gedruckt – keine sichtbare Delamination/Layer-Separation, perfekte Haftung.
Ehrlich: NinjaFlex auf Ender 3 ist mit einem der drei Upgrades einfach & liefert Top-Ergebnisse.
Unsere Cura-Profile für Ender 3 (7 $) – Trial & Error sparen.
Fazit
Sehr flexibles TPU (NinjaFlex) auf Stock-Ender 3 nicht machbar – aber mit einfachen Modifikationen sofort druckbar.
Druckbares Upgrade: Datei drucken, PTFE-Stück einbauen, Seiten abschneiden (Zahnrad/Andruckrad-Kontakt vermeiden) → fertig! Kostenlos.
Direct Drive bietet mehr Filament-Vielfalt, kostet aber 50 $+ und ist aufwendiger. Druck-Upgrade = kostenlos & effektiv.
Hoffentlich nützlich! Schönen Tag!
Unsere Produktempfehlungen
Getestete Drucker, Filamente & Upgrades für jedes Level.
3d Drucken
- 3D-gedruckte Kunststoffteile schweißen und kleben: Für starke, präzise Baugruppen
- TPU 3D-Druck meistern: Ihr kompletter Leitfaden für flexible, langlebige Teile
- 3D-Druck und Robotik verschmelzen: Pionierlösungen für Smart Factories
- Wie 3D-Druck Innovation in der Formel 1 antreibt – 5 Schlüsseltrends
- 3D-Druck & Prototyping bei Mar-Bal: Composite-Innovation beschleunigen
- Agile Fertigung & 3D-Druck: Leitfaden für schnelle, kundenspezifische Produktion
- Open-Source 3D-Druck: Innovation durch geteilte Designs stärken
- Kohlenstofffaser-3D-Druck: Von der Innovation zur alltäglichen Produktion
- 3D-Druck-Geschwindigkeit vs. Qualität: Optimale Einstellungen finden
- Revolution in Medizin & Zahnmedizin: Die Kraft der Additiven Fertigung