



Layer-Separation (Delamination) beim 3D-Druck beheben: Haftung verbessern & Risse vermeiden
Ihre Drucke reißen, Schichten trennen sich? Das ist Layer-Separation (Delamination) – verursacht durch schlechte Schichthaftung. Hier: Was es ist, warum es passiert, wie man es löst.
Layer-Delamination / -Separation: Was ist das?
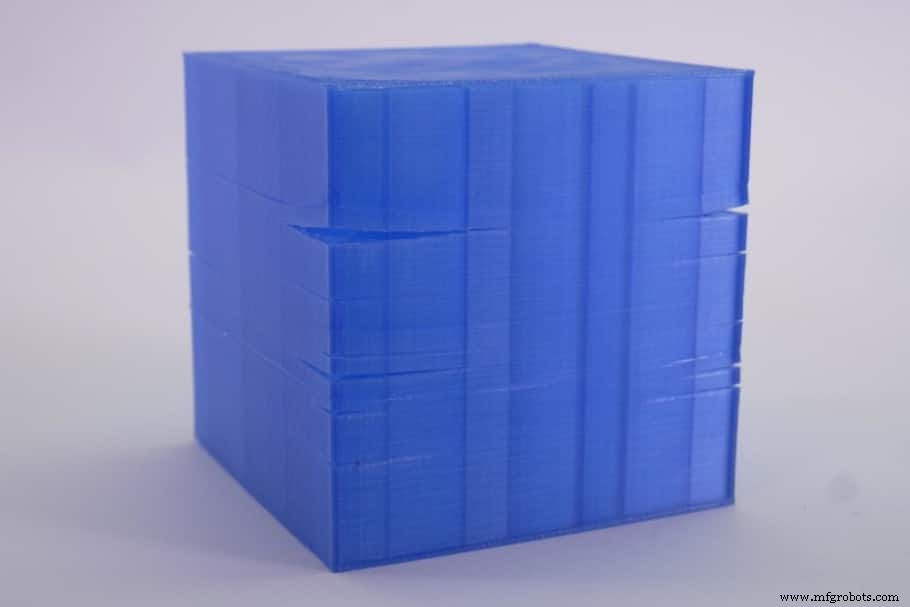
FDM baut Schicht für Schicht. Letzte Schicht auf vorheriger. Ist Schichthaftung zu schwach → Teil spaltet/trennt sich an verschiedenen Stellen → Risse/Schnitte an der Außenseite.
Häufig bei ABS (Kontraktion beim Abkühlen trennt Schichten ohne Gehäuse/richtig geheiztes Bett).
Warum passiert Layer-Separation?
Kräfte durch unterschiedlich schnelles Abkühlen der Schichten („Warping“ im Inneren) übersteigen Schichthaftung → Schichten trennen sich.
Gecrackte Drucke lassen sich nicht reparieren, aber Vorbeugung ist mit wenigen Schritten einfach.
Layer-Separation lösen
Meist reicht: Gehäuse nutzen (stabilisiert Innentemperatur, verhindert ungleichmäßiges Abkühlen) + korrekte Betttemperatur. Löst Problem in den meisten Fällen.
Hier alle möglichen Lösungen für bessere Schichthaftung:
Gehäuse verwenden
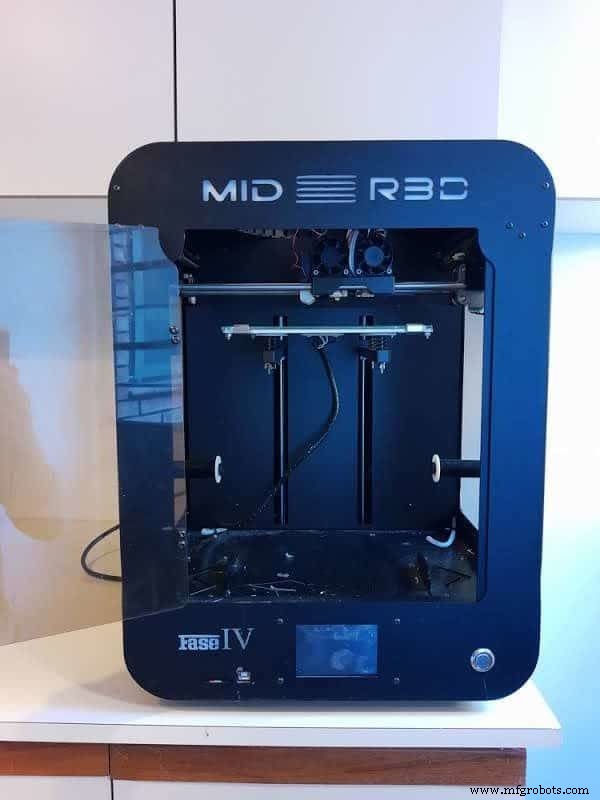
Gehäuse stabilisiert Innentemperatur → Teile kühlen nicht zu schnell ab → weniger Verzug & Layer-Separation.
Nicht alle Drucker haben Gehäuse. Nicht zwingend kaufen – selbst bauen (nicht brennbare Materialien!) oder Standard-Gehäuse kaufen. Selbstbau-Anleitung.
Hinweis: Meist passiv (Bett-/Hotend-Wärme gehalten), reicht meist für bettbezogene Probleme. Artikel: Warum Gehäuse sinnvoll ist.
Layerhöhe reduzieren
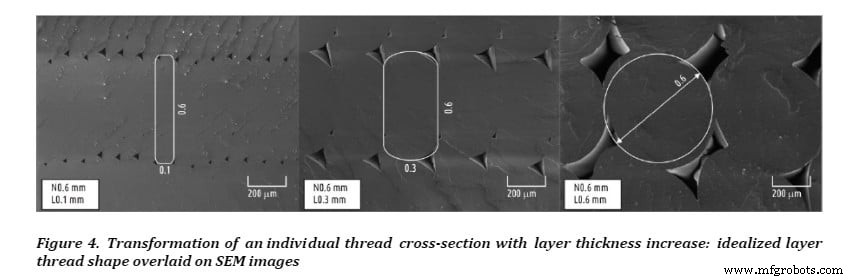
Niedrigere Layerhöhe = größere Kontaktfläche zwischen Schichten = stärkere Bindung. Bei schlechter Haftung: Layerhöhe verringern.
Bild zeigt: Dünnere Layer → drastisch größere Kontaktfläche → direkt mehr Festigkeit.
Stärkste Layerhöhen: 0,1–0,15 mm. Artikel: Beste Layerhöhe für Festigkeit & Detail.
Drucktemperatur erhöhen
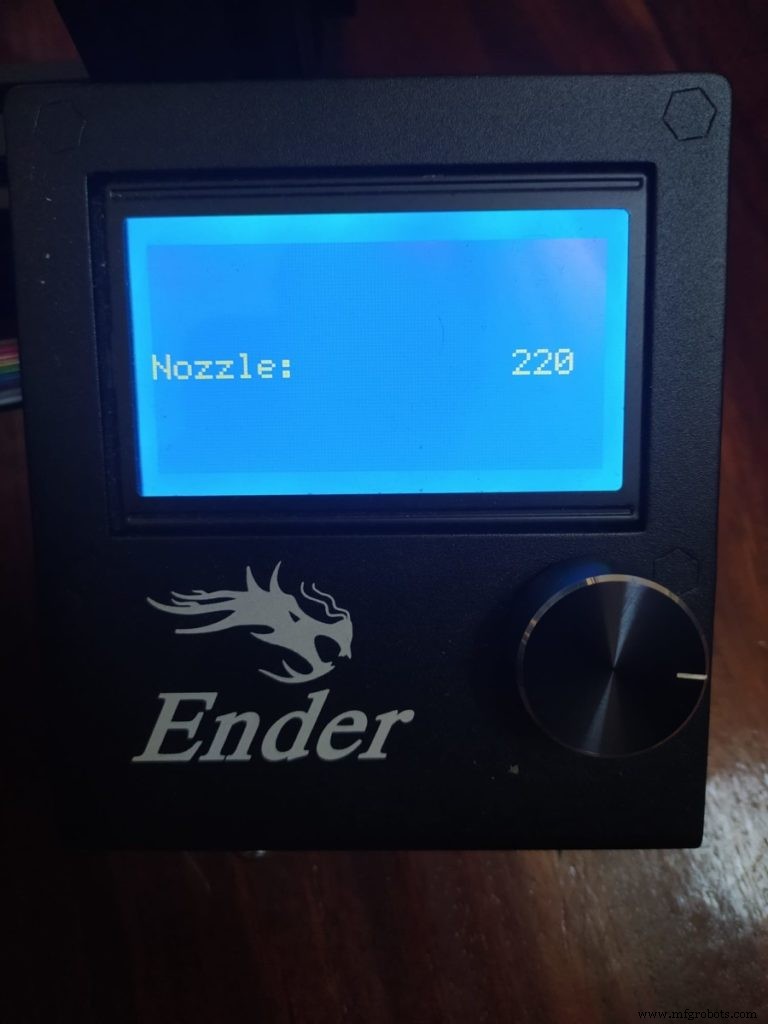
Heißeres Filament bindet besser. Schichten haften nicht → Temp erhöhen. Beispiel: ABS normal 220–235 °C für gute Bindung. 200 °C → schwache Drucke.
Herstellerangaben auf Spule prüfen, aber bei Bedarf schrittweise +5 °C testen.
Referenztabelle für gängige Filamente:
| Filament | Düsentemp | Glasübergang Tg (°C) | Schmelztemp Tm (°C) | Betttemp | Warping-Risiko | Schwierigkeit |
|---|---|---|---|---|---|---|
| PLA | 180–230 °C | 60–65 | 155 | 60 °C (nicht zwingend) | Gering | Einfach |
| ABS | 230–250 °C | 105 | 210 | ca. 100 °C | Mittel | Mittel |
| PETG | 230–250 °C | 80–82 | 200 | ca. 100 °C | Gering | Einfach |
| Nylon | 230–260 °C | 70–80 | 217 | 80–100 °C | Mittel | Mittel |
| ASA | 220–250 °C | 100 | 250–260 | ca. 100 °C | Gering | Mittel |
| Polycarbonat | 270–310 °C | 147 | 260 | 90–110 °C | Hoch | Schwer |
| HIPS | 230–250 °C | 88–92 | 180–270 | ca. 100 °C | Gering | Mittel |
| TPE | 210–230 °C | 60–130 | 150–210 | Nicht nötig | Gering | Einfach |
Kühlungslüfter anpassen
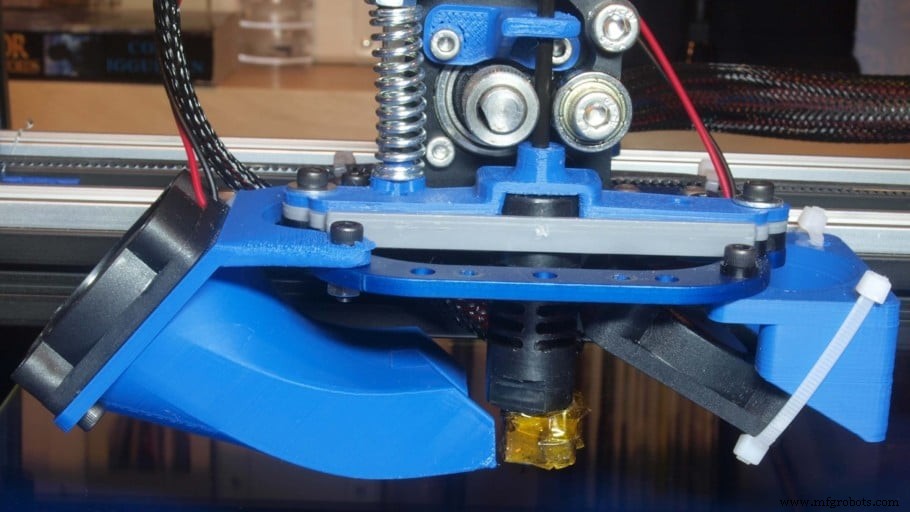
Lüfter kühlt frisch extrudierte Schicht. Zu schnelles Abkühlen → schwächere Haftung zur Vorherigen. Lüftergeschwindigkeit reduzieren → potenziell bessere Schichthaftung & Festigkeit. Gleiches Prinzip wie Temp-Erhöhung.
Tipp: Testdrucke mit Lüfter -10 % pro Schritt bis Sweet Spot.
Flow-Rate (Extrusionsmultiplikator) erhöhen
Auch ohne Unterextrusion kann leicht erhöhte Flow-Rate helfen: mehr geschmolzenes Material → bessere Haftung. Unterextrusion zeigt sich als Lücken, zu dünne/fehlende Schichten, Punkte – schwächt Teil deutlich.
Schrittweise anpassen (nicht drastisch). Default 100 % (1,0). Filament/Drucker-Unterschiede erfordern Anpassung.
Empfehlung: In 5%-Schritten erhöhen & testen bis Sweet Spot.
Druckgeschwindigkeit verringern
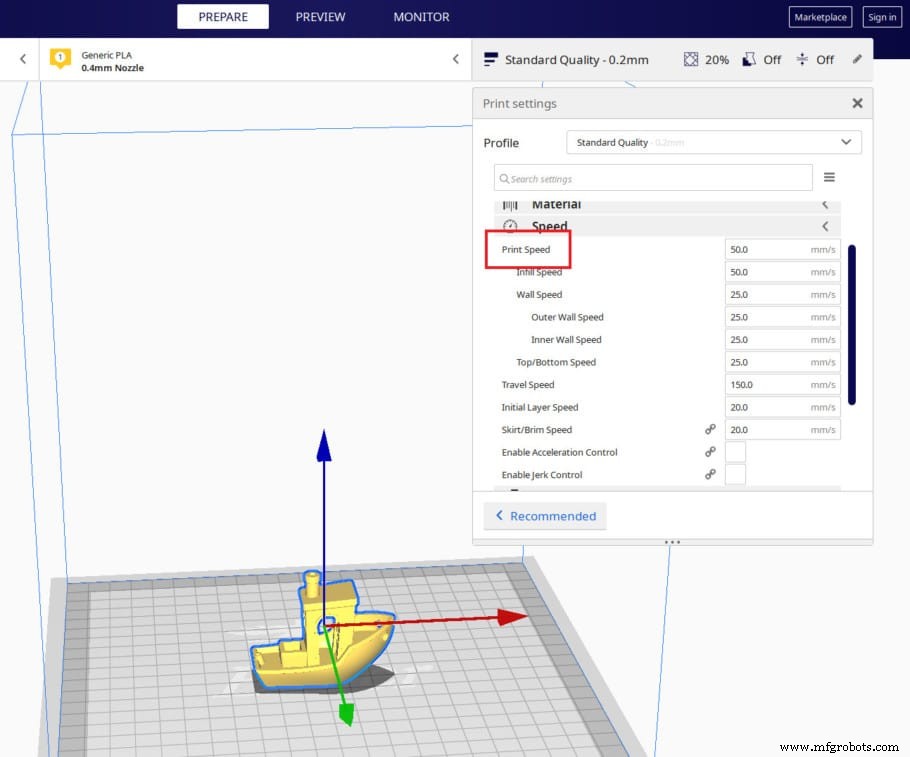
Wie höhere Temp: Langsamere Bewegung = mehr Zeit für Bindung. Zu schnell → Filament haftet nicht richtig an Vorheriger.
Zusätzlich: Hohe Speed → Unterextrusion, Ringing, Artefakte, generell schlechte Haftung.
Empfehlung: In 5–10 mm/s-Schritten reduzieren & testen bis Sweet Spot.
Breitere Düse verwenden
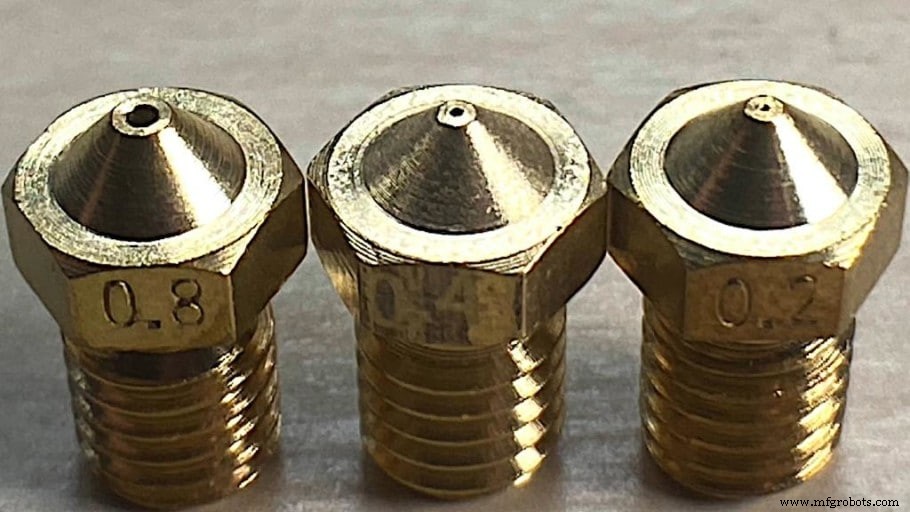
Düsendurchmesser = Extrusionsbreite. 0,8 mm Düse = doppelt so breite Bahn wie 0,4 mm → größere Kontaktfläche = stärkere Schichtbindung.
Kombination: Große Düse + niedrige Layerhöhe = maximale Kontaktfläche = maximale Festigkeit.
Nachteil: Deutlich weniger Detail in Horizontaler (Draufsicht).
Empfehlung: Düse um 0,2 mm vergrößern, Layerhöhe beibehalten, testen. Bei Bedarf weiter gehen. Günstiges Düsenset (alle Größen + Tools).
Wichtig: Größere Düse kann höhere Drucktemp erfordern (z. B. 1,2 mm Düse → PLA bei 240 °C statt 200–220 °C).
Düsenverstopfung prüfen
Verstopfung (Staub, Verunreinigungen, Heat Creep, Exoten-Filamente wie Carbon/Wood) → Unterextrusion → schwache Drucke. Meist einfach zu beheben, bei PLA/PETG/ABS selten.
Bei schlechter Schichthaftung: Düse prüfen.
Verstopfte Düse reinigen
Zwei einfache Methoden:
Heiße Düse + Nadel:
- Hotend auf Filament-Drucktemp heizen.
- Nadel (meist im Lieferumfang) durch Düsenloch in Hotend schieben.
- Filament manuell durchdrücken – kommt es raus?
Ziel: Verstopfung zurückschieben & zerkleinern, nicht herausholen.
„Cold Pull“:
- Düse auf 220 °C (nach PLA-Druck) heizen.
- Stück weißes/helles ABS, Nylon oder anderes hitzeresistentes Filament einlegen.
- So fest wie möglich manuell durchdrücken.
- Prüfen, ob Filament austritt (bei Totalverstopfung evtl. nichts).
- Abkühlen lassen auf ~90 °C (PLA) / 160 °C (ABS). Druck aufrechterhalten.
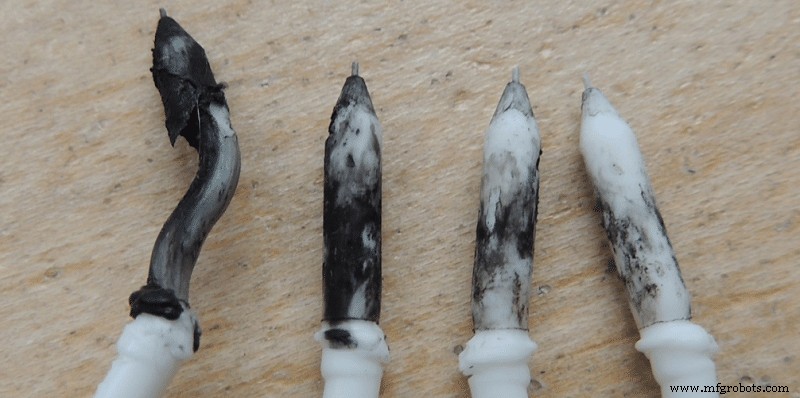
- Bei Erreichen der Temp: Filament ruckartig & kräftig aus Hotend ziehen. Halbgeschmolzenes Ende inspizieren – schwarze Punkte = Verunreinigungen.
- Verschmutztes Ende abschneiden, ab Schritt 2 wiederholen bis Filament sauber herauskommt.
Fazit
Layer-Delamination ist heute seltener (Hersteller haben Lösungen gefunden). Falls doch (häufiger bei ABS): Schritte dieser Anleitung befolgen. Beste Lösung: Gehäuse (oder notfalls Müllbeutel über Drucker – Brandgefahr!).
Nicht alles auf einmal ändern – Optionen nacheinander testen, um wirksamste Einstellung zu identifizieren.
Unsere Produktempfehlungen
Getestete Drucker, Filamente & Upgrades für jedes Level.
3d Drucken
- Layer Shifting beim 3D-Druck verstehen: Ursachen & Lösungen
- Top 3D-Druck-Workflow-Flaschenhälse & bewährte Lösungen
- Polyjet 3D-Druck meistern: Präzision, Detailreichtum und vielseitige Anwendungen
- Bioprinting erklärt: Wie 3D-Druck lebende Gewebe & zukünftige Organe schafft
- 5 häufige Metall-3D-Druck-Probleme – und wie man sie löst
- 4D-Druck erklärt: Die Zukunft der adaptiven, zeitabhängigen Fertigung
- 3D-Druck-Mythen entlarvt: Drei gängige Missverständnisse erklärt
- FDM-3D-Druck umfassend erklärt: Funktionsweise, Parameter, Materialien & Best Practices
- 3D-Druck für Einsteiger: Wie einfach ist der Einstieg wirklich?
- Experten-Tipps für FDM 3D-Druck: Präzision und Effizienz im Design