



Retraktion im 3D-Druck verstehen: Definition, Einstellungen & Best Practices
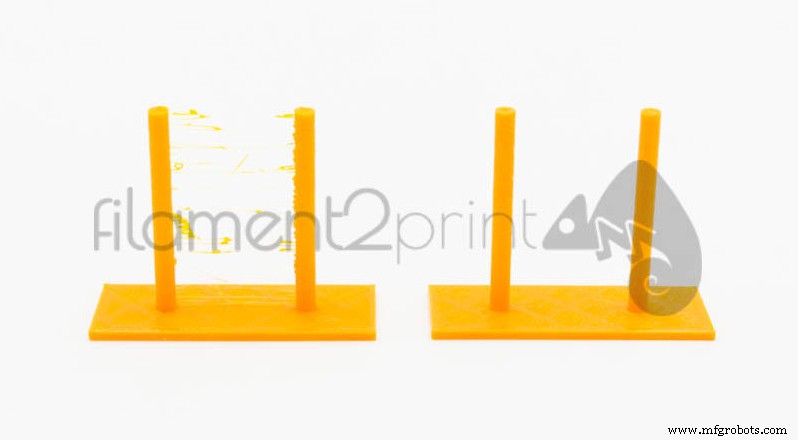
Dieser Artikel klärt das Konzept der Retraktion im 3D-Druck – ein entscheidender Parameter für qualitativ hochwertige Drucke ohne Materialablagerungen auf der Außenfläche oder Fäden zwischen gleichzeitig gedruckten Teilen.
Retraktion ist die Rückzugsbewegung des Filaments, die verhindert, dass Material austritt während der Leerfahrten und Verfahrbewegungen des Extruders beim 3D-Druck.
Die Parameter, die die Retraktion konfigurieren:
- Retraktionsdistanz: Länge des zurückgezogenen Filaments. Variiert je nach Material, Extrusionssystem (Direct oder Bowden) und Hotend-Typ. Bei flexiblen Materialien, besonders TPE-Typ (Filaflex), muss Retraktion deaktiviert werden, um ein Aufwickeln des Filaments auf dem Extruderrad zu vermeiden.
- Retraktionsgeschwindigkeit: Geschwindigkeit, mit der der Extrudermotor das Filament zurückzieht. Vorsicht bei hohen Werten (> 70 mm/s): Das Filament kann so stark gezeichnet werden, dass es für den weiteren Druck unbrauchbar wird.
- Mindestweg: Minimale Verfahrstrecke, ab der Retraktion ausgelöst wird.
- Combine aktivieren: In den erweiterten Retraktionsoptionen des Slicers (Cura, Simplify3D, PrusaSlicer etc.) verhindert dieser Parameter zusätzlich, dass das Hotend über Löcher fährt – vermeidet Materialreste an inneren Sichtflächen.
- Z-Hub bei Retraktion (Lift Z): Gleichzeitig mit der Retraktion hebt sich das Hotend um den angegebenen Wert in Z-Richtung. Nur nötig bei Bauteilen mit vielen feinen Details und kleinen Detailbereichen, um Materialspuren genau dort zu vermeiden. Empfehlung: Denselben Wert wie die Schichthöhe verwenden.
Mit der korrekten Einstellung dieser Parameter erreichen Sie die ideale Retraktion für Ihren 3D-Drucker.
Es gibt keine universelle Formel für den exakten Wert – jeder Drucker und Extruder benötigt individuelle Werte. Die folgende Tabelle enthält empfohlene Startwerte für Retraktionslänge und -geschwindigkeit je nach Extrudertyp, die als gute Basis für die Feinabstimmung dienen:
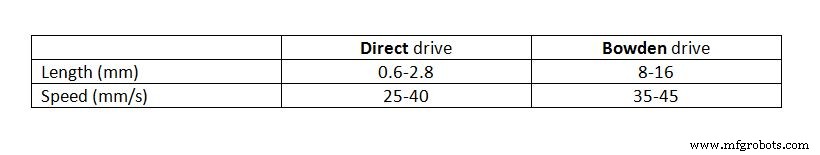
Bild 1: Retraktionsparameter
Die Werte werden im Retraktionsbereich der verwendeten Slicer-Software eingetragen – bei Cura 3D findet sich dies in der Materialkategorie.
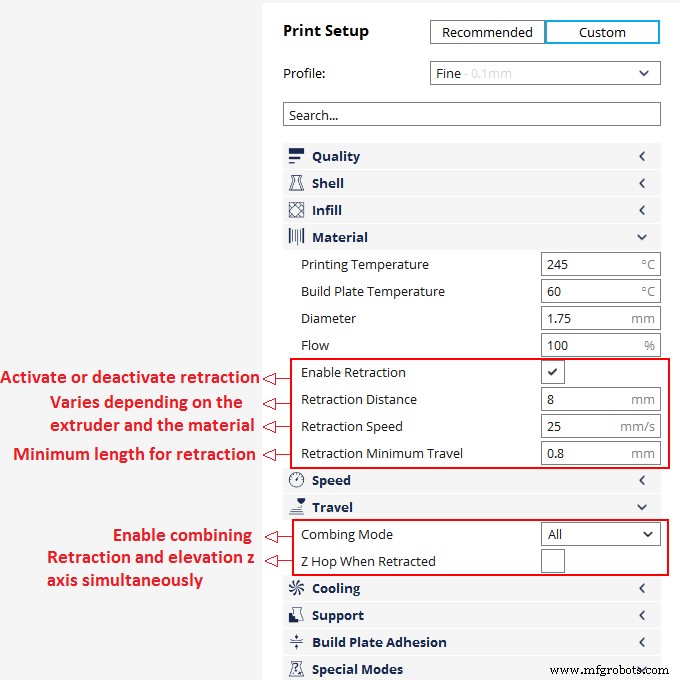
Bild 2: Retraktionskonfiguration in Cura 3
Vorsicht beim Variieren der Längenparameter: Wird er zu stark erhöht (z. B. 20 mm bei Direct Extruder), entsteht diskontinuierlicher Fluss und damit Lücken im gedruckten Bauteil.
Sobald alle Retraktionsparameter verstanden sind und man obige Werte als Basis nimmt, findet jeder Anwender durch kleine Anpassungen seine ideale Konfiguration.
3d Drucken
- Fräsen erklärt: Definition, Prozess & wesentliche Operationen
- Drehen in der Zerspanung: Definition, Arten & wesentliche Operationen
- Bohren erklärt: Definition, Prozess & 12 Profi-Tipps für Metall
- Pulvermetallurgie: Definition, Prozesse & Vorteile im Überblick
- Drehmaschinen: Typen, Funktionen und Anwendungen im Überblick
- Schleifmaschinen: Definition, Typen & Anwendungen im Überblick
- Fertigungstoleranzen erklärt: Definition, Arten & praktische Anwendungen
- NC-Bearbeitung verstehen: Definition, Prozess & Hauptvorteile
- Honen erklärt: Definition, Prozess & wesentliche Werkzeuge
- Korrosion erklärt: Ursachen, Auswirkungen und Schutzmaßnahmen