



Ender 3 Retraction-Einstellungen optimieren: Stringing auf Pro & V2 eliminieren
3D-Druck: Maschine schmilzt Plastik, Extruder bewegt sich auf 3 Achsen, formt festes Objekt. Einfach? Tiefere Einblicke zeigen: Unzählige Parameter steuern den Prozess.
Je nach Modell machen Retraction-Settings den Druck gut oder schlecht. Für Ender 3 (oder jeden Bowden-Drucker) sind folgende Settings Gold wert:
Als Bowden-Drucker braucht der Ender 3 längeren Retraction-Weg. Empfohlen: „Combing Mode“ AN, auf „Within Infill“. Retraction Distance 6 mm, Retraction Speed 20 mm/s, Max Retraction Count 5, Min Extrusion Distance Window 10 mm.
Unsere Cura-Profile für Ender 3 (7 $) sparen Trial & Error.
Was ist Retraction & warum ist es wichtig?
Hotend erhält Filament vom Extruder (Zahnrad schiebt Material). Druck steigt im Nozzle. Bei korrekter Temp & kalibrierten E-Steps fließt exakt benötigte Menge.
Problem: Nach Extruder-Stop bleibt Restdruck im Barrel → Filament fließt weiter durch einzige Öffnung (Düse). Bei Fahrten ohne Extrusion (Travel Moves) muss dieser Druck abgebaut werden, damit Plastik nicht „entweicht“ (Stringing).
Lösung: Extruder-Stepper rückwärts drehen → paar mm Filament aus Hotend ziehen → Druck kompensieren. Das ist „Retraction“ – fundamental für gute Oberflächen.
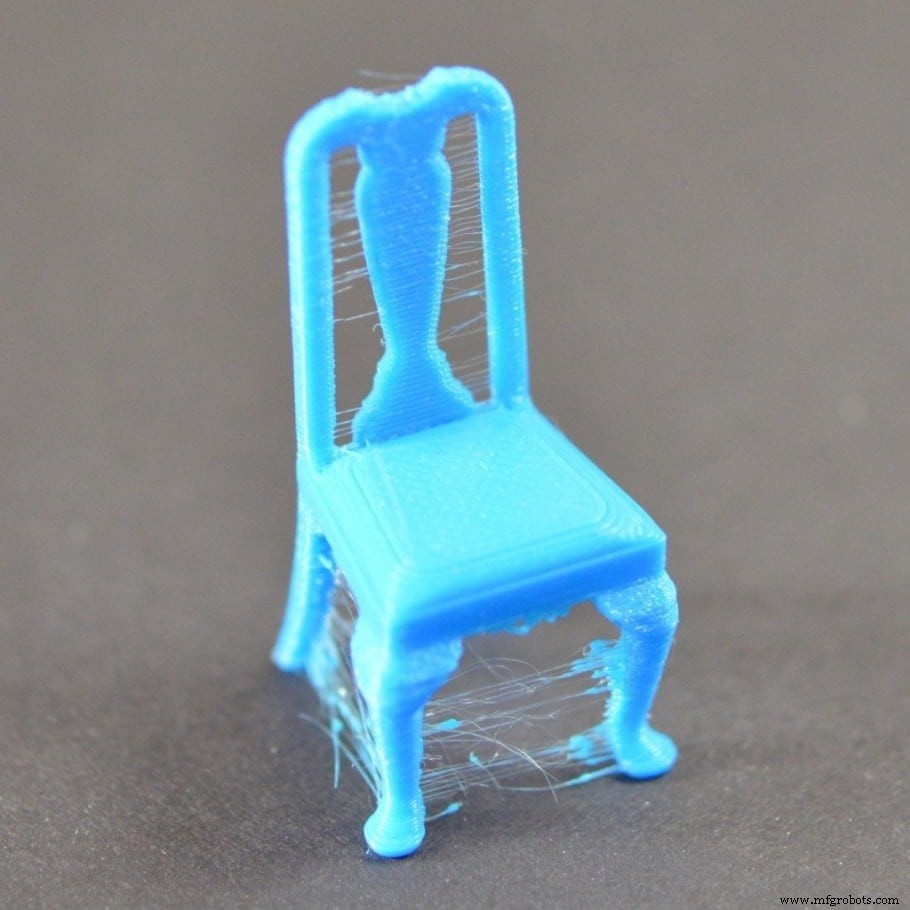
Überextrudiertes Material wird während Fahrt dünner → „Faden“ zwischen Wänden = Stringing. Kennen Sie vielleicht nicht beim Namen, aber gesehen haben Sie es sicher. Beispiel: Stuhl mit starkem Stringing.
Retraction-Parameter
Voraussetzung: „Enable Retraction“ aktiviert. Fokus auf Cura (andere Slicer: äquivalente Parameter). Cura-Benennung, Prinzipien universell.
Retraction Distance
Wie viele mm Filament zurückgezogen werden. Zu wenig → Stringing bleibt. Zu viel → kein Filament in Düse beim nächsten Extrusionsstart.
Gegenmaßnahme: „Priming“ schiebt Filament nach Travel Move wieder in Ausgangsposition (z. B. 5 mm retract → 5 mm prime).
Häufige sequenzielle Retractions in kurzer Zeit + zu hohe Distance → Zahnrad frisst Filament auf („Grinding“) → Filament zu dünn → Räder greifen nicht mehr → Extrusion stoppt → Druck ruiniert.
Strategie: Minimalen Retraction-Wert finden, der Stringing mindert. 3–6 mm bei Bowden-Druckern. Start 3 mm, bei Bedarf +1 mm.
Viele modifizieren Ender 3 zu Direct Drive. Nicht empfohlen (außer bei hoher Ingenieurskompetenz), aber testbar. Direct Drive: präzisere Retraction-Kontrolle. Start 0,5 mm, in 0,5-mm-Schritten erhöhen.
Maximum Retraction Count
Maximale Retractions auf demselben Filamentstück. Verhindert Grinding. Start: 5–10. Cura-Default 100 = viel zu hoch.
Minimum Extrusion Distance Window
Länge des Filamentsegments, auf das „Max Retraction Count“ angewendet wird. Retractions 3–6 mm → 10 mm passend. Sicherstellt: Filament nicht durch übermäßige Retractions beschädigt.
Retraction Speed
Rückwärtsdrehgeschwindigkeit des Extruders. Schnell genug gegen Austreten, nicht so schnell dass Motor Schritte verliert. Guter Start: 20 mm/s. Per Stringing-Test (Links unten) nachjustieren.
Retraction Prime Speed
Geschwindigkeit für Vorwärtsförderung (Priming). Getrennt, weil: Beim Retract ist Druck am Anfang hoch, am Ende niedrig → Entlastung Getriebe. Beim Priming steigt Druck kontinuierlich → höhere Belastung → Priming kann Filament stärker beschädigen.
Empfehlung: Prime Speed 5 mm/s niedriger als Retraction Speed.
Extra Prime Amount
Kompensiert Materialverlust durch Oozing. Bei korrekten Retraction-Distance/Speed = 0 lassen, statt dessen Kalibrierungstests fahren (Links unten).
Empfohlene Retraction-Settings für Ender 3 (Pro/V2)
Ender 3 = extrem beliebt → meine Settings (nutze ich selbst). Guter Startpunkt für alle Bowden-Drucker.
- Combing Mode: AN, „Within Infill“
- Retraction Distance: 6 mm
- Retraction Speed: 20 mm/s
- Maximum Retraction Count: 5
- Minimum Extrusion Distance Window: 10 mm
Werte anpassbar. Stringing-Testdrucke beschleunigen Feintuning (alle am Ende verlinkt).
Überraschung: Miniaturen brauchen spezifische Retraction-Config für beste Ergebnisse. Hier sind sie:
Empfohlene Retraction-Settings für Miniaturen (Ender 3 Pro/V2)
- Combing Mode: AN, „Within Infill“
- Retraction Distance: 6 mm
- Retraction Speed: 45 mm/s
- Maximum Retraction Count: 10
- Minimum Extrusion Distance Window: 10 mm
Z-Hop (hebt Z-Achse vor Travel Move leicht an) erhöht Stringing massiv (egal wie kalibriert). Stark empfohlen: Deaktivieren, besonders nach optimaler Parametereinstellung.
Persönlich: Video von Makers Muse war Gold wert beim ersten Stringing-Problem.
Warum „Enable Combing Mode“ empfohlen?
Stringing stört auf Außenfläche. Wäre es nur innen, egal. Retraction nur nötig, wenn Düse durch Bereich ohne Druckschichten fährt. Combing Mode zwingt Slicer, Hotend nur innerhalb gedruckter Bereiche zu bewegen (wenn möglich).
4 Optionen. Favorit: „within infill“. Erhöht Druckzeit leicht, minimiert Retractions auf unvermeidbares Minimum.
Retraction- & Stringing-Kalibrierungstests
Temperature Tower
Hotend-Temp beeinflusst Stringing massiv: Heißer = leichterer Fluss = mehr Oozing. Erst Temp kalibrieren. Test: Temp-Tower (+5 °C pro Layer-Intervall).
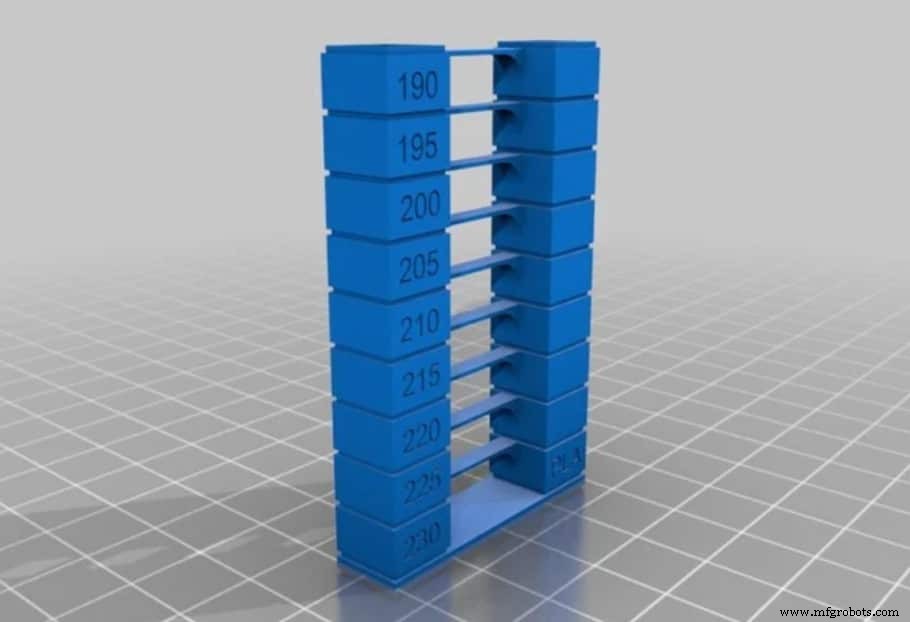
Unter „Thing files“: fertiger G-Code für Ender 3. Nicht selbst slicen (Temp würde nicht variieren). Cura mit mehreren Prozessen möglich, aber angehängte Datei funktioniert perfekt.
Basic Stringing Test
Nach Temp-Kalibrierung: Retraction AUS, Test drucken.
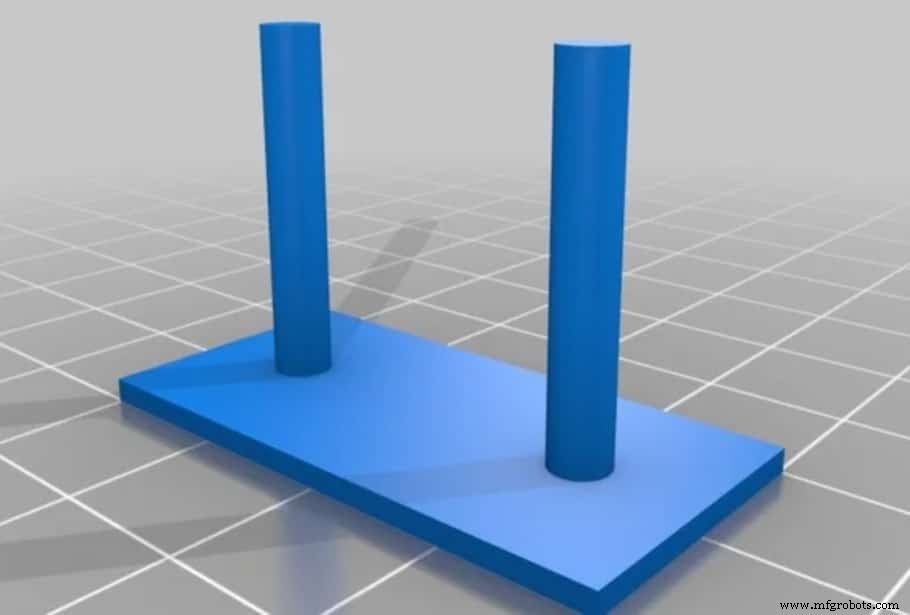
Ergebnis: Haare zwischen Zylindern. Retraction AN, vergleichen. Retraction Speed & Distance justieren bis beide Zylinder sauber, keine Haare dazwischen.
Retraction Calibration Tool
Kostenloses Online-Tool: Erstellt druckerspezifischen G-Code für Tests. Detaillierte Anleitung – lesen!
Häufige Fragen (FAQ)
Ist Retraction bei Bowden & Direct Drive gleich?
Retraction nützt beiden, aber Bowden braucht deutlich längere Retraction Distance.
Grund: Bowden (Ender 3) hat Extruder fern vom Hotend, Filament durch PTFE-Schlauch (ID 2 mm, Filament 1,75 mm). Spiel muss durch längeren Retract kompensiert werden. Direct Drive: kein Schlauch → Filament-Schwinden vernachlässigbar.
Ist Retraction für alle Filamente gleich?
PLA: stabiles Polymer → fast stringing-frei einstellbar. ABS: ähnlich, aber Warping/Risse. PETG: höhere Temp nötig → begünstigt Strings beim Abkühlen.
Flexible (TPU): Komprimieren beim Extrudieren, Dehnen beim Retract → Retraction aktivieren unpraktisch. Stringing unvermeidbar.
Zusätzlich: Filament-Feuchtigkeit erhöht Stringing-Wahrscheinlichkeit → Spulen luftdicht mit Silicagel lagern.
Unsere Cura-Profile für Ender 3 (7 $) – Trial & Error sparen.
Fazit
Sie verstehen jetzt alle Retraction-Settings & deren Konfiguration für Bowden vs. Direct Drive. Bowden (Ender 3 Pro/V2) braucht längere Retraction Distance. Zusammenfassung: Combing Mode AN („Within Infill“), Retraction Distance 6 mm, Retraction Speed 20 mm/s, Max Retraction Count 5, Min Extrusion Distance Window 10 mm.
Unsere Produktempfehlungen
Getestete Drucker, Filamente & Upgrades für jedes Level.
3d Drucken
- Lüfter-Upgrade für Ender 3 Pro & V2 – Schritt-für-Schritt-Anleitung mit Fotos
- Ender 3 leiser machen: Bewährte Tipps für ruhigeres 3D-Drucken
- Schritt-für-Schritt-Anleitung: Düse am Ender 3, Ender 3 Pro & Ender 3 V2 wechseln
- Ender 3 Düse reinigen: Schnelle, einfache Entstopfung für zuverlässige Drucke
- Resin vs. Filament: Kostenvergleich FDM- vs. SLA-3D-Drucker
- Glasübergangstemperaturen von 3D-Filamenten verstehen & optimieren
- Präzise Z-Offset-Kalibrierung für Ender 3: Schritt-für-Schritt-Anleitung
- Ender 3 Pro Test: Kaufberatung & Wertbewertung 2022
- Wie straff müssen Ender 3 (Pro/V2) Riemen sein? Experten-Guide zur Riemenspannung
- Retraction beim 3D-Druck: Der Schlüssel zu sauberen Drucken ohne Stringing