



Das richtige Filament wählen: 1,75 mm vs. 3 mm – Was passt zu Ihrem 3D-Drucker?
Dieser Artikel klärt die Unterschiede zwischen 1,75-mm- und 3-mm-Filament (3 mm ≡ 2,85 mm) – eine Frage, die viele vor dem Druckerkauf beschäftigt.
Viele professionelle und industrielle 3D-Drucker (oft Bowden-System, um Trägheit der Motoren am Hotend zu reduzieren → höhere Präzision) nutzen 3-mm-Filament.
Ein Grund: Der Extrudermotor muss deutlich weniger arbeiten. Erklärung:
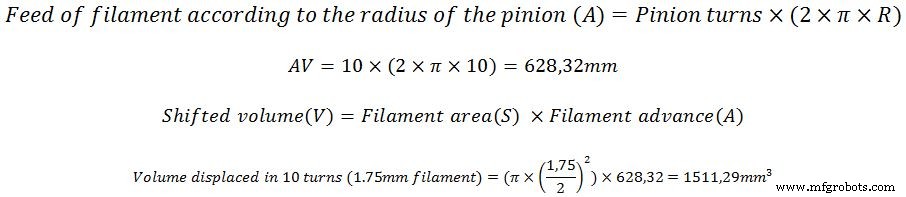
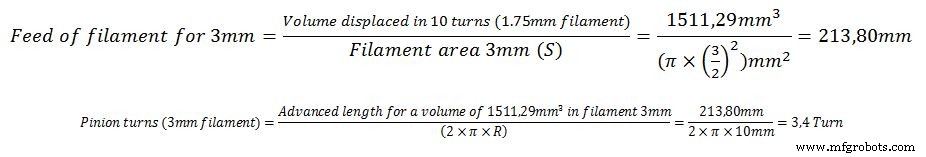
Theoretisch: 3D-Drucker mit Ritzel (Radius R=10 mm) dreht 10 Umdrehungen bei 1,75-mm-Filament (z. B. PLA) → fördert 1.511,29 mm³ Kunststoffvolumen. Für denselben Volumenstrom bei 3-mm-Filament braucht das Ritzel nur 3,4 Umdrehungen.
Umgekehrt gerechnet: Umdrehungen für 3-mm-Filament bei gleichem Volumen.
Diese Reduktion begünstigt Langzeitdrucke: Bei 1,75 mm überhitzen Motoren durch schnelle Vor-/Rückbewegungen, verlieren Steps, ruinieren den Druck. Vorteil: Ritzel markiert weniger Filament bei Retracts.
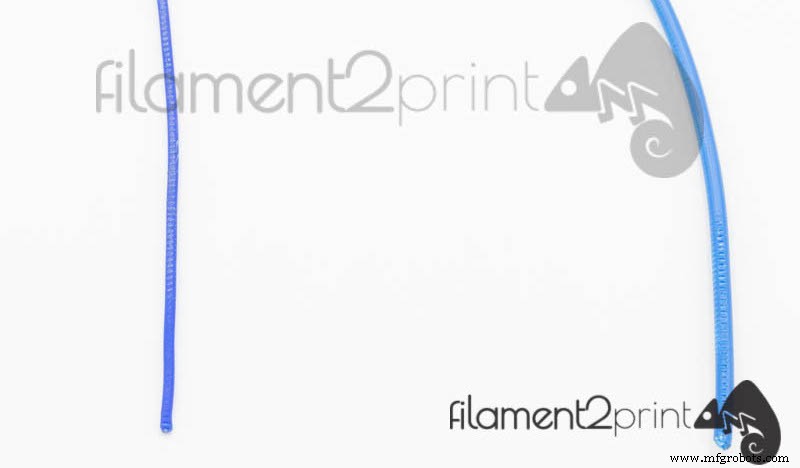
Bild 1: Längenunterschied der Ritzelmarkierung beim Extrudieren gleichen Volumens für 1,75 mm vs. 3 mm
Bei flexiblen (Filaflex, TPU) oder brüchigen Materialien (LayWoo-D3) ist 3-mm-Filament biegesteifer als 1,75 mm. Durch diese Steifigkeit bleibt das Material beim Aufwickeln straffer – Spulen mit fast perfekter Lage, ohne Überlappungen.
Ursprünglich war Filament 3 mm, da dieser Durchmesser fertigungstechnisch mit akzeptabler Toleranz leichter herstellbar war. Mit technologischem Fortschritt forderten große Druckerhersteller den Wechsel auf 2,85 mm (⅛ Zoll) – Industriestandard mit präzisen Werkzeugen.
Das kommt Bowden-Systemen zugute: PTFE-Schläuche mit 3,175 mm (⅛") Innendurchmesser. 3-mm-Filament mit ±0,05-mm-Toleranz (Vorsicht bei Billigfilament mit 3,2-mm-Stellen) kann im PTFE-Schlauch zu stramm gleiten → hohe Reibung → Extruder-Stepverlust oder Totalverstopfung bei minderwertigem Filament außerhalb der Toleranz.
Beim Direct-Drive-System (Filament direkt in Hotend) tritt dieses Problem nicht auf – egal ob 2,85 mm oder 3 mm. 3 mm eignet sich auch für größere Düsendurchmesser (0,8 / 1 / 1,2 mm+) für guten Materialflusskontrolle. Bei kleineren Düsen (0,35 / 0,3 / 0,25 mm-) ist 3 mm nachteilig: erzwingt niedrige Extrusionsgeschwindigkeit → Materialspuren. Hier ist 1,75 mm optimal für feine, detaillierte Modelle.
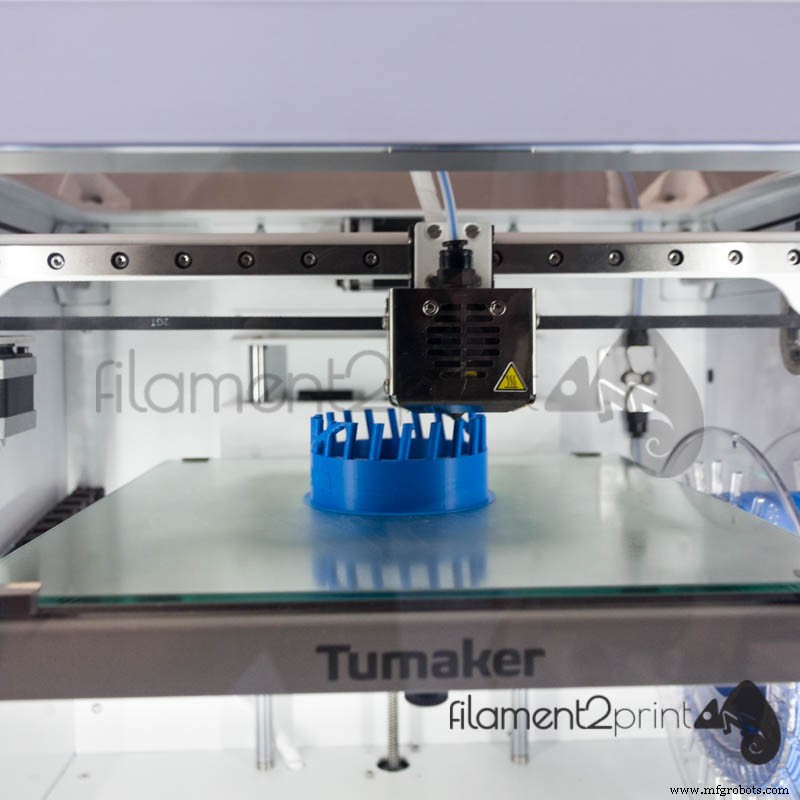
Bild 2: Tumaker Voladora Bowden-System
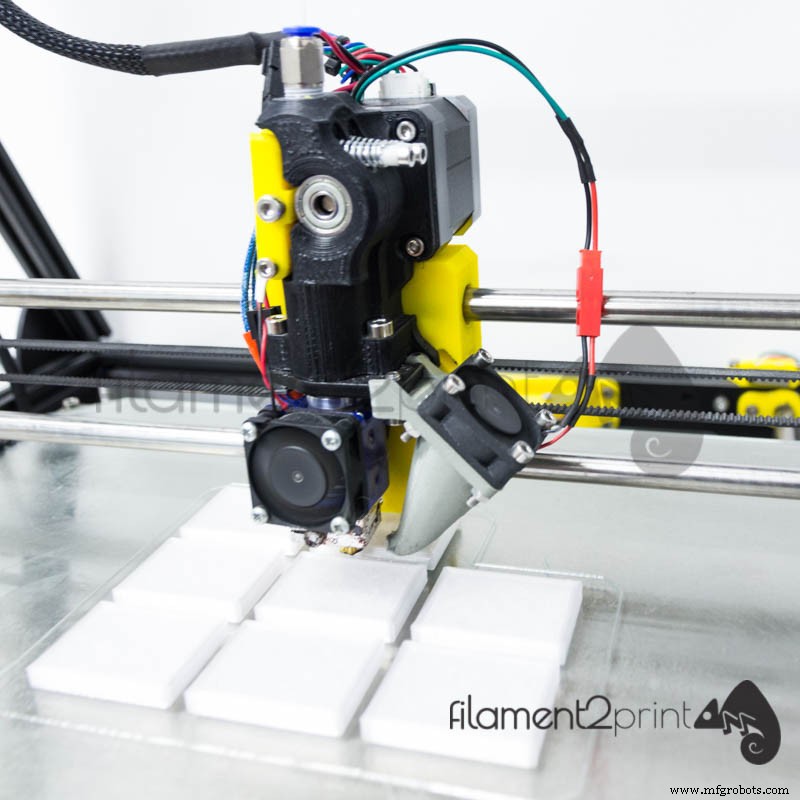
Bild 3: Direct-System Mendel Max XL
1,75 mm hat geringere Biegesteifigkeit → weniger Extruderdruck nötig → simplerer Extruderaufbau, einfachere Elektronik, in jedem 3D-Drucker mit jedem Extrudertyp einsetzbar (nicht mit Antriebssystem verwechseln).
Fazit: 1,75 mm eignet sich für Nicht-Profi-Desktop-Drucker mit langen Druckzeiten (Stunden/Tage). 3 mm für professionelle/industrielle Drucker mit Mehrtagesdrucken und großen Austrittsdurchmessern.
3d Drucken
- Das Kazoo: Vom antiken Mirliton zum modernen Kunststoffspielzeug – Geschichte, Fertigung & Zukunft
- Pulverbeschichtung vs. Lackieren von Metall: Was ist die überlegene Wahl?
- CNC-Bearbeitung vs. Spritzguss: Den optimalen Fertigungsprozess für Ihre Produktentwicklung wählen
- Hartlöten vs. Schweißen vs. Weichlöten: Das passende Fügeverfahren wählen
- 304 vs. 316 Edelstahl: Welcher ist für Ihr Projekt überlegen?
- Wasserstrahl vs. Laserschneiden: Das richtige Blechbearbeitungsverfahren wählen
- Scheiben- vs. Trommelbremsen: Das passende Bremssystem für Ihre Anwendung
- Plasma- vs. Laserschneiden: Welche Fertigungstechnik liefert die besten Ergebnisse?
- CNC-Maschine wählen: 3-Achs vs. 4-Achs vs. 5-Achs erklärt
- CNC-Fräsen vs. Laserschneiden: Das richtige Fertigungsverfahren wählen