



Cura PETG-Einstellungen meistern: Experten-Profile für perfekte 3D-Drucke
PETG ist nach PLA der am zweithäufigsten verwendete Polymer im 3D-Druck. Es ist eine modifizierte Version des Kunststoffs, der z. B. für Getränkeflaschen verwendet wird. Die Modifikation senkt die Schmelztemperatur und erleichtert die Extrusion. Im Vergleich zu PLA ist PETG zäher, aber weicher. Manche Filamente bieten variierende Opazität und gute Transparenz – nützlich nicht nur ästhetisch, sondern auch für Projekte mit integrierter Beleuchtung. PETG hat einen höheren Einsatztemperaturbereich und eignet sich besser für Außenanwendungen.
Nun, da wir die Vorteile von PETG kennen, erfahren wir, wie man die Druckereinstellungen für beste Ergebnisse abstimmt!
Für PETG-Druck sollte die Betttemperatur auf 70 °C oder höher eingestellt werden, die Drucktemperatur zwischen 220 °C und 240 °C. Wichtig: Lüfter für die ersten Schichten ausschalten, Druckgeschwindigkeit zwischen 30 und 50 mm/s wählen. Bei PETG muss man auf Stringing, Betthaftung und Schichtdelamination achten – Retraction-Einstellungen sind daher entscheidend.
Ich gehe im Detail auf jede Einstellung ein und zeige, wie man sie feinjustiert. Los geht’s!
Die Probleme mit PETG
PETG kann stark zu Stringing neigen, aber das lässt sich durch gut kalibrierte Retraction-Werte oder kurzes Abblasen der fertigen Modelle mit einer Heißluftpistole (um die feinen Plastikhaare zu entfernen) lösen. Betthaftung ist ebenfalls ein Thema: Bei manchen Nutzern haftet PETG nicht gut genug, bei anderen zu stark – das Entfernen des Modells wird zur Qual. Schließlich kann schlechte Schichthaftung Probleme bereiten, ist aber meist auch im Slicer beherrschbar.
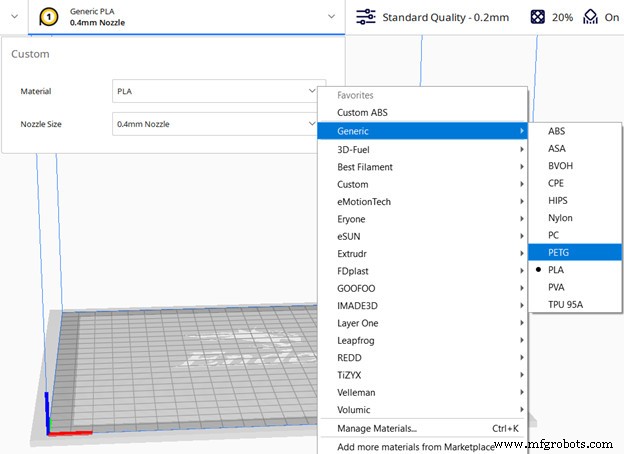
Curas Standard-PETG-Profil aktivieren (als Ausgangspunkt nutzen)
Cura hat viele Profile bekannter Marken integriert – clever ist, diese als Basis zu nehmen und kleine Anpassungen vorzunehmen. Fehlt die Marke, startet man mit einem generischen PETG-Profil.
Schichthöhe (Layer Height)
Die Schichthöhe beeinflusst Druckzeit, Detailgrad und Festigkeit erheblich. Je höher die Schicht, desto kürzer die Druckzeit, aber weniger Detail und Festigkeit. Für PETG wird eine dünne Schicht empfohlen, um Delamination zu vermeiden.
Eine Studie zeigt: Je größer das Verhältnis von Schichthöhe zu Düsendurchmesser, desto kleiner der Spalt zwischen den Schichten und desto besser die Festigkeit. Benötigt man eine größere Schichthöhe, sollte man eine größere Düse nutzen. Man kann eine größere Düse durch Ändern der Extrusionsbreite emulieren, sollte aber 125–150 % des tatsächlichen Düsendurchmessers nicht überschreiten (Beispiel: 0,6 mm bei 0,4-mm-Düse).
Mehr Informationen zu diesem Thema in unserem Artikel.
Feinjustierung
Drucken Sie Testobjekte, bei denen nur die Schichthöhe leicht variiert wird, und prüfen Sie die Ergebnisse, bis Sie die perfekte Schichthöhe für Ihr spezifisches Projekt gefunden haben.
Ideale PETG-Schichthöhe:
- Für Details: 25 % der Düsengröße oder Extrusionsbreite (0,1 mm bei 0,4-mm-Düse)
- Gesamtbeste Schichthöhe: 25–40 % der Düsengröße oder Extrusionsbreite (0,15 mm bei 0,4-mm-Düse)
- Schnelldruck/Prototyping: 50–80 % der Düsengröße oder Extrusionsbreite (0,2–0,3 mm bei 0,4-mm-Düse)
Drucktemperatur (Printing Temperature)
Die Drucktemperatur bei PETG ist weniger fehlertolerant als bei PLA. Nicht richtig eingestellt, erhält man entweder stark stringende Modelle mit schlechten Details oder schwere Delamination. Höhere Temperatur = bessere Schichthaftung, aber weniger Detail.
Feinjustierung
Temperatur kalibriert man am besten mit einem Temperaturkalibrierungsturm (Temperature Tower), bei dem die Extrusionstemperatur nach fester Distanz geändert wird. Nach dem Druck sieht man deutlich, in welchem Bereich das Filament die beste Schichthaftung und Detailwiedergabe hat.
Ideale PETG-Drucktemperatur: 220–240 °C
Dazu gibt es ein gutes Video!
Betttemperatur (Bed Temperature)
PETG ist bekannt dafür, auf manchen Oberflächen zu stark zu haften, aber auch schlecht, wenn die Betttemperatur nicht stimmt. Bei Glasbetten kann das Teil manchmal Stückchen des Betts mitreißen. Ein gutes Trennmittel wie Klebestift ist hier essenziell.
Eine Studie zeigt: Eine leicht über der Glasübergangstemperatur des Filaments liegende Betttemperatur verbessert die Haftung deutlich.
Anders als Wasser haben Polymere eine zusätzliche Charakteristiktemperatur: die Glasübergangstemperatur. Wird der Polymer darüber erhitzt, ändern sich die physikalischen Eigenschaften von spröde/hart zu duktil/zäh. Die Glasübergangstemperatur von PETG liegt bei ca. 80 °C. Wenn Ihre Maschine das erreicht, wird dringend empfohlen, mindestens 70 °C oder höher einzustellen. Ein stärkerer Elefantenfuß ist zu erwarten, lässt sich aber im Slicer oder am Modell (Fase an der Unterseite) kompensieren.
Feinjustierung
Starten Sie mit mindestens 70 °C Bett und erhöhen Sie in 5-°C-Schritten, wenn der Druck fehlschlägt. Vorsicht: Zu hohe Temperaturen können das Bett ruinieren, weil das Modell zu stark haftet und Beschichtung oder sogar Betonteile abreißt.
Ideale PETG-Betttemperatur: 70–85 °C
Druckgeschwindigkeit (Print Speed)
Die Druckgeschwindigkeit bei PETG ähnelt der von PLA, langsamer kann aber bessere Ergebnisse liefern. Cura-Standardeinstellungen sind in Ordnung. 30–50 mm/s ist ein sinnvoller Bereich. Manche Quellen schlagen vor, die Fahrgeschwindigkeit (Travel Speed) zu erhöhen, um Stringing zu verbessern. Wenn der Drucker 120+ mm/s schafft, ist ein Versuch wert.
Feinjustierung
Feinjustieren Sie die Geschwindigkeit, indem Sie dasselbe Teil mehrmals mit variierenden Geschwindigkeiten drucken.
Ideale PETG-Geschwindigkeitseinstellungen:
- Druckgeschwindigkeit: 30–50 mm/s
- Erste-Schicht-Geschwindigkeit: 20–30 mm/s
- Infill-Geschwindigkeit: 40–60 mm/s
- Fahrgeschwindigkeit (Travel Speed): 100+ mm/s (druckerabhängig)
Retraction (Rückzug)
PETG kann stark stringen, da es heiß druckt und wenig Kühlung nutzt. Mit properen Retracts und aktivierten Optionen erzielt man aber beeindruckende Ergebnisse.
Ein Stringing-Test hilft bei der Retraction-Justierung. Starten Sie mit 3 mm Retractionsweg bei Direct Drive und 6 mm bei Bowden-Setup. Eine Retractionsgeschwindigkeit von 25 mm/s ist in beiden Konfigurationen ein guter Startwert – oder langsamer. Curas Standardeinstellungen funktionieren meist gut.
Was ist Combing & welche Einstellung nutzen?
Combing deaktiviert Retraction und modifiziert Fahrbewegungen so, dass sie über den Infill führen, um austretendes Plastik dort abzulegen. „Within Infill“ ist oft eine gute Wahl.
Feinjustierung
Feinjustieren Sie durch Drucken desselben Teils mit variierenden Retractionsgeschwindigkeiten und -wegen.
Ideale PETG-Retraction-Einstellungen:
- Retractionsweg: 3 mm (Direct Drive) oder 6 mm (Bowden)
- Retractionsgeschwindigkeit: 25 mm/s
- Combing: AN, eingestellt auf „Within Infill“
Betthaftung (Bed Adhesion)
Wie im Betttemperatur-Abschnitt erwähnt: Liegt die Temperatur über der Glasübergangstemperatur des Filaments, verbessert sich die Haftfestigkeit erheblich.
Brims sind ein einlagiger Rand, der den Kontakt mit dem Bett vergrößert. Besonders nützlich bei Modellen ohne gute Grundfläche für die Haftung. Der Skirt (Rock) ist ähnlich, berührt das Modell aber nie – er dient nur als Düsen-Primer und haftet nicht effektiv.
Rafts verhalten sich wie Brims, bestehen aber aus mindestens 2–3 Schichten unter dem gesamten Modell. Sie gleichen auch Bett-Unebenheiten aus. Klebestift und Haarspray helfen nicht nur bei schlechter Haftung, sondern auch bei zu starker Haftung.
Ideale PETG-Betthaftungseinstellungen:
- Betttemperatur: 70 °C+
- Bettbelag-Typ: PEI-Folien oder beschichtetes Glas
- Brim-Breite: Mindestens 10 mm
- Hilfsmittel für Haftung: Klebestift, Haarspray
Druckkühlung (Print Cooling)
Um Delamination und Warping zu vermeiden, sollte man bei PETG keine Bauteilkühlung nutzen. Die beste Grundeinstellung für feste Teile: Bauteilkühlung komplett ausschalten – außer bei Brücken (Bridging). Für knackige Details und weniger Stringing kann man nach den ersten 2–3 Schichten 100 % Lüftergeschwindigkeit nutzen.
Feinjustierung
Ideale PETG-Kühlungseinstellungen:
- Lüfter erste Schicht: aus
- Lüfter restlicher Druck: 0–100 % (je nach Ziel: Detail oder Festigkeit)
- Bettbelag-Typ: PEI-Folien oder beschichtetes Glas
- Brim-Breite: Mindestens 10 mm
Benötigt man eine Einhausung (Enclosure) für PETG?
Eine Einhausung ist für PETG nicht zwingend nötig, aber in kalten Räumen hilfreich.
Zusammenfassung: Ideale Cura-Einstellungen/Profil für PETG-Druck
- Schichthöhe: 25–40 % der Düsengröße oder Extrusionsbreite (0,15 mm bei 0,4-mm-Düse)
- Drucktemperatur: 220–240 °C
- Betttemperatur: 70 °C+
- Betthaftungstyp: Skirt
- Retractionsweg: 3 mm (Direct Drive) oder 6 mm (Bowden)
- Retractionsgeschwindigkeit: 25 mm/s
- Combing: AN, „Within Infill“
- Druckgeschwindigkeit: 30–50 mm/s
- Fahrgeschwindigkeit: 100+ mm/s (druckerabhängig)
- Lüfter erste Schichten: aus
- Lüfter restlicher Druck: 0–100 % (je nach Ziel: Detail oder Festigkeit)
3d Drucken
- Den finalen Finish für hochwertige SLS-Drucke meistern
- Lebendige, langlebige Farben im SLS 3D-Druck erreichen
- Professionelle Finishing-Techniken für FDM 3D-Drucke
- Pulverkontamination: Die stille Bedrohung für Hochleistungs-Metall-3D-Druck
- 4 Experten-Techniken für perfektes Finish bei FDM-3D-Drucken
- Warum OSGi der ideale Framework für moderne IoT-Lösungen ist
- Hochwertige STL-Export-Einstellungen meistern für präzisen 3D-Druck
- Schlüsselanwendungen pneumatischer Aktuatoren in moderner Automation
- PLA-Hitzebeständigkeit erklärt: Vergleich mit ABS, ASA, PETG & anderen Materialien
- Cura ABS-Druckeinstellungen & Profile: Optimiert für jeden 3D-Drucker