



Bettnivellierung meistern: 3D-Druckerbasis kalibrieren für perfekte Drucke
Nutzer von Desktop-3D-Druckern (FFF/FDM) stoßen oft auf Probleme – durch minderwertiges Filament, falsche Parameter, ungünstige Umgebungsbedingungen (Feuchtigkeit, Kälte, Zugluft) oder mangelnde Wartung und Kalibrierung.
Einer der wichtigsten Kalibrierungspunkte ist das Druckbett (Base). Ist es nicht korrekt nivelliert, gibt es keine guten Druckergebnisse.
Je nach Druckermodell gibt es verschiedene Nivellierungsarten:
- Assistiertes Auto-Leveling: Einige Drucker haben Höheneinstellung per Schrauben mit LED-Hilfe (Farbwechsel rot→grün bei korrekter Höhe).
- Kompensierendes Leveling: Der Drucker misst initial punktweise den Abstand Extruder–Bett. Beim Druck variiert die Z-Achse die Höhe pro Layer, um den Abstand konstant zu halten.
- Manuelles Leveling: Bettschrauben manuell drehen.
Dieser Artikel fokussiert manuelles Leveling – am weitesten verbreitet bei FFF/FDM-Druckern.
Vorbereitende Empfehlungen
Bei Glasbett mit Haftspray (Magigoo, 3DLac, DimaFix): Bett gründlich waschen, um Nivellierprobleme zu vermeiden. Filamentreste an der Düse entfernen – sonst Messfehler durch Materialsediment.
Bettschrauben auf Mittelstellung bringen. Beim Z-Home den Z-Endstop so versetzen, dass Abstand Bett–Extruder vergrößert wird – vermeidet Kollisionen oder Glasbruch.
X-Achse einstellen
Die X-Achse (Extruderbewegung) muss so justiert sein, dass beim Verfahrweg keine Höhenschwankungen Extruder–Bett entstehen. Prüfen: Höhe links/rechts gleich? Messen von Z-Führung zu festem Druckerpunkt. Angleichen: Motore auf der zu korrigierenden Seite manuell drehen, andere Seite blockieren (da Z-Motoren parallel geschaltet – dreht man einen, erzeugt er Strom und dreht den anderen mit).
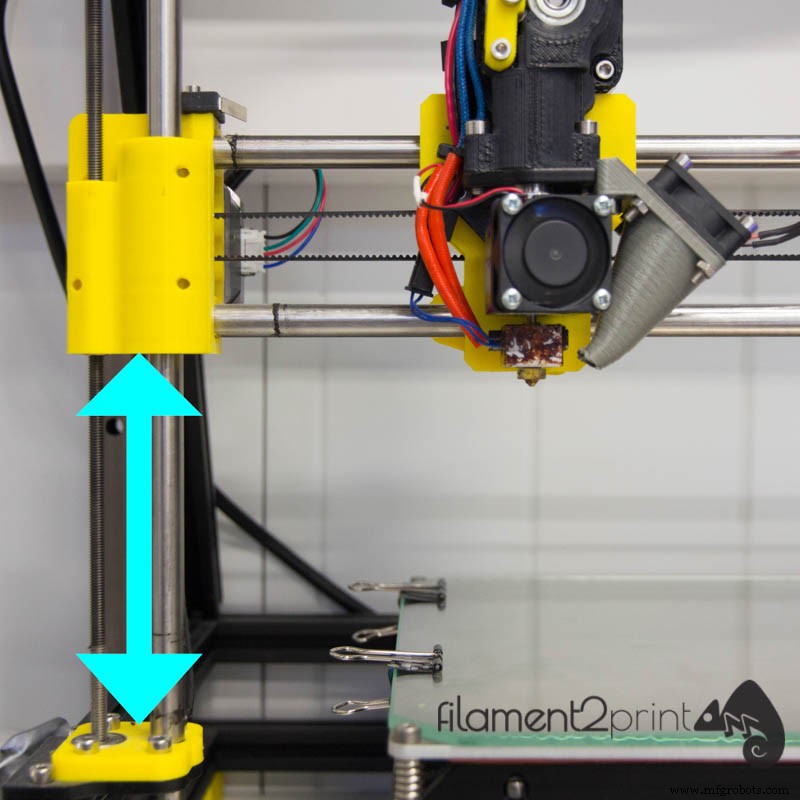
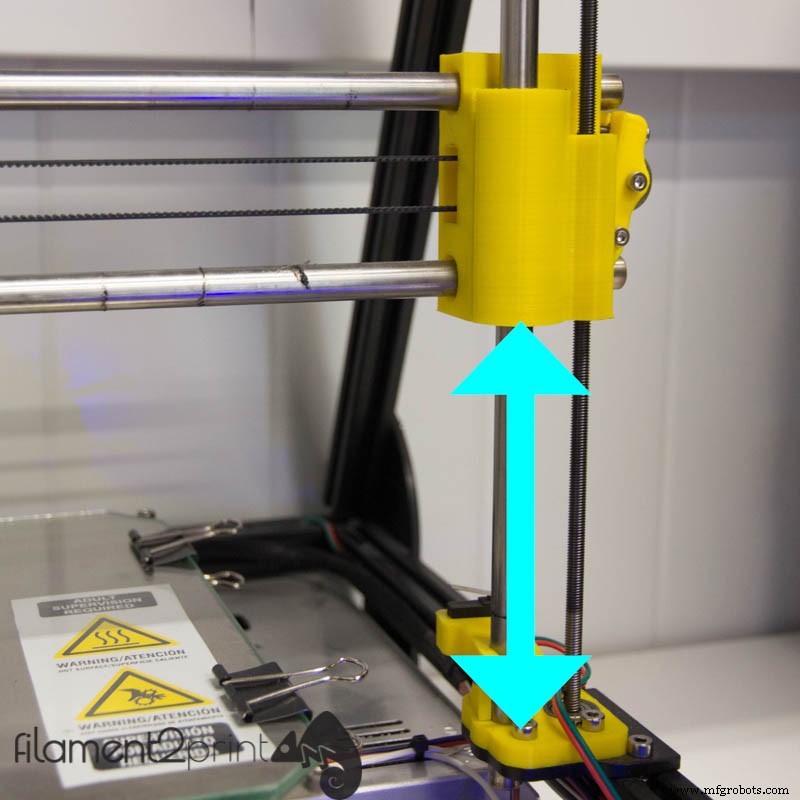
Z-Endstop justieren
Ohne assistiertes Leveling: Software wie Cura oder Pronterface nutzen (Wizard für Z-Home oder Basis-Leveling). Software fährt Z-Achse, Endstop manuell justieren, bis Düsenspitze knapp über Bett ist.
Bettecken einstellen
Düsendurchmesser beachten. Ideale Höhe = halber Austrittsdurchmesser. Bei 0,6 mm Düse → 0,3 mm. Passende Fühlerlehre nutzen; fehlt diese: 80-g-Papier (ca. 0,2 mm) bei gängiger 0,4-mm-Düse. Blatt zwischen Düse und Bett schieben, Z auf „Home“ fahren. Höhe stimmt, wenn Papier nicht frei gleitet, aber auch nicht spannt – leichter Widerstand beim Reiben spürbar.
Über Schraube justieren (heben/senken). Vorgang an jeder Nivellierschraube wiederholen, bis ideale Höhe erreicht.
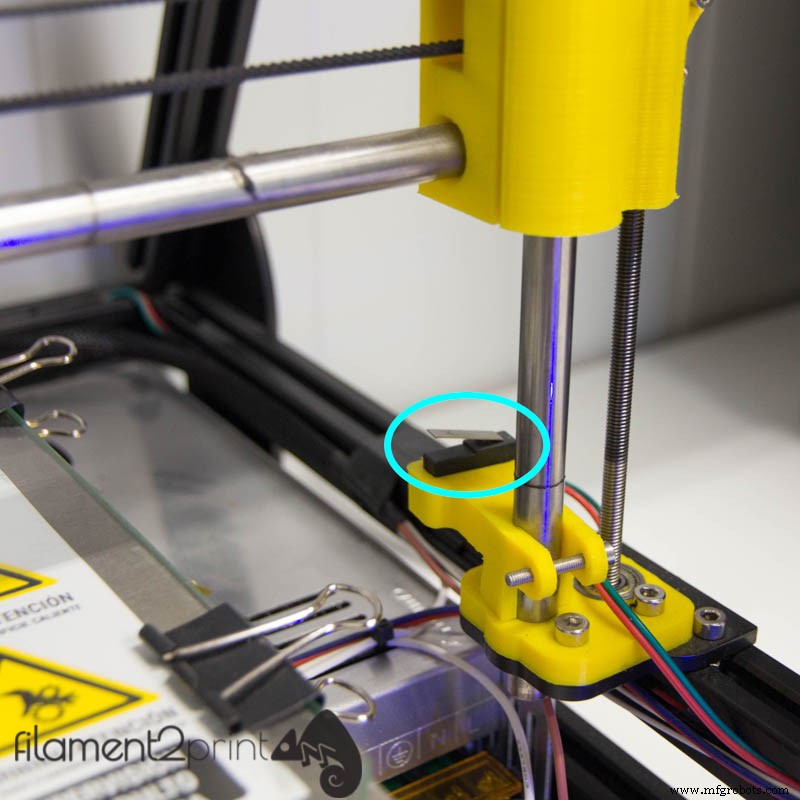
Z-Endstop.
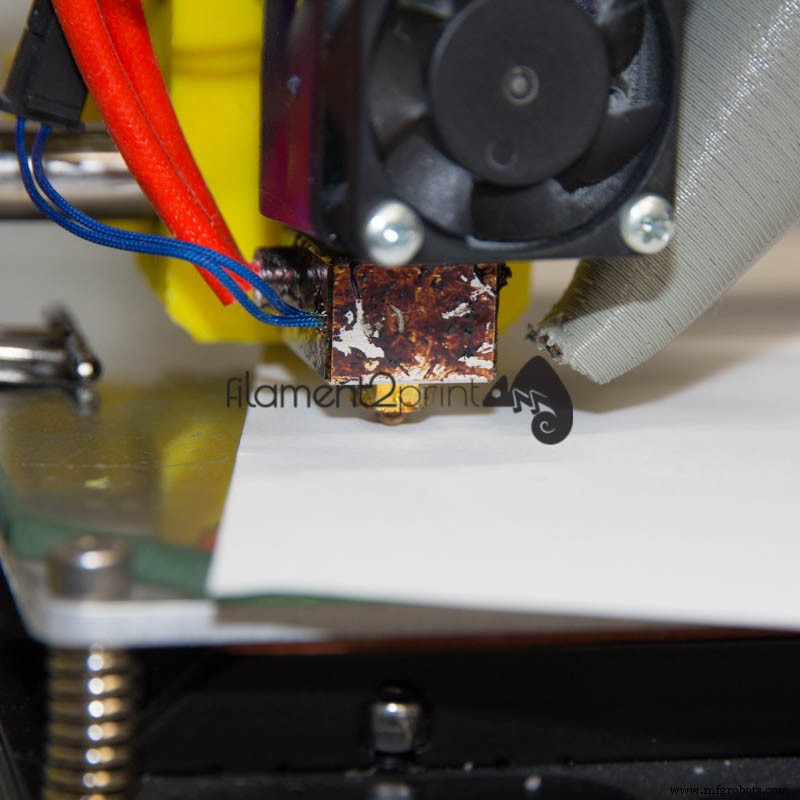
Idealer Abstand Düse–Bett.
Wenige Minuten für diese Nivellierschritte sparen viele Druckprobleme.
3d Drucken
- Machine Learning transformiert additive Fertigung: Effizienz, Qualität, Wartung
- Generatives Design & 3D-Druck: Die Fertigung von morgen bauen
- Selektives Lasersintern (SLS): Spitzentechnologien, fortschrittliche Materialien und wachsende Anwendungen
- Food & Beverage revolutionieren: Wie 3D-Druck Innovation und Effizienz antreibt
- Wie 5G IoT antreibt: Aktueller Stand, Chancen und zentrale Herausforderungen
- Stratasys H350: Der erste SAF™ 3D-Drucker für Produktionsskalierung in der additiven Fertigung
- Open-Source 3D-Druck: Innovation durch geteilte Designs stärken
- Stratasys F770: Großformat-3D-Druck revolutionieren
- DC- vs. AC-Motoren: Wichtige Unterschiede & Kaufberatung
- Kalibrierstandards meistern: Herausforderungen präziser Messung meistern