



Die beste 3D-Drucktechnologie wählen: FDM, SLA und SLS im Vergleich
Additive Fertigung ist der Oberbegriff für alle Fertigungstechnologien, die auf materialauftragender Formgebung basieren. Im Gegensatz zur subtraktiven Fertigung (klassische CNC-Zerspanung) werden Bauteile Schicht für Schicht durch gezielten Materialauftrag aufgebaut.
Innerhalb dieser Kategorie gibt es jedoch eine Vielzahl sehr unterschiedlicher Technologien, jede mit eigenen Vor- und Nachteilen. Die Grundlagen und Grenzen zu kennen, ist entscheidend, um die passende Technologie für den jeweiligen Bedarf auszuwählen.
Obwohl es viele Technologien und Varianten gibt, sind drei in der Industrie am weitesten verbreitet:
- Schmelzschichtung (FDM – Fused Deposition Modeling)
- Selektive Photopolymerisation von Harzen (SLA – Stereolithografie)
- Selektives Lasersintern (SLS – Selective Laser Sintering)
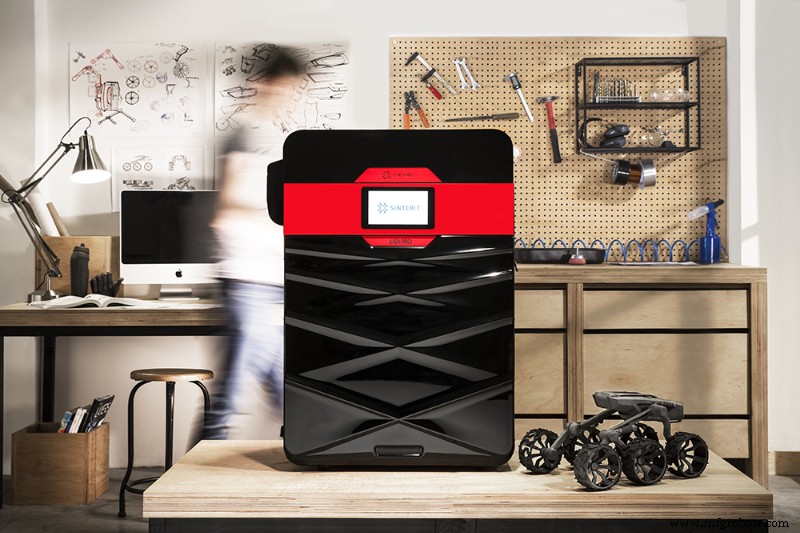
Zwar ist FDM nach wie vor die verbreitetste Technologie – vor allem durch günstige Desktop-Drucker –, doch in den letzten Jahren haben sowohl SLA als auch SLS massiv an Boden gewonnen. Unternehmen wie Formlabs (SLA) oder Sinterit (SLS) bieten Geräte an, die industrielle Qualität zu wettbewerbsfähigen Preisen liefern. Zusammen mit neuen Materialien wird die Entscheidung für eine Technologie heute zunehmend anspruchsvoller.
Im Folgenden stellen wir die wichtigsten Merkmale, Unterschiede, Vor- und Nachteile jedes Verfahrens detailliert vor.
Fused Deposition Modeling (FDM)
Es ist die mit Abstand beliebteste Technologie. Ein Thermoplast wird über eine Düse über seinem Schmelzpunkt extrudiert und schichtweise selektiv abgelegt, um das Bauteil zu formen.
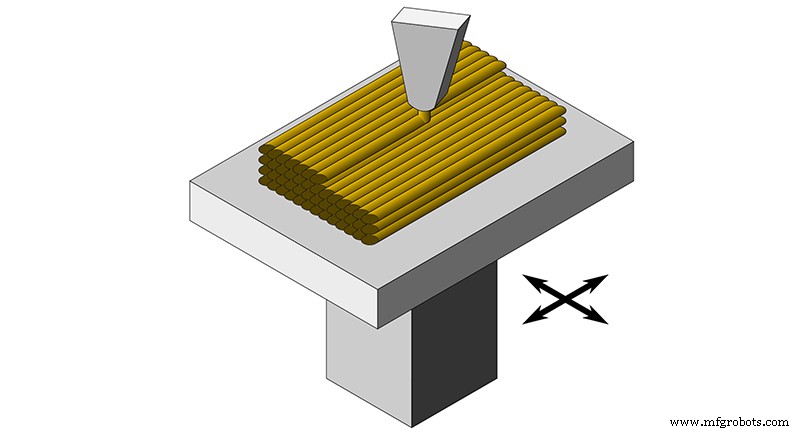
Trotz seiner Verbreitung ist FDM bei der Design- und Druckvorbereitung am komplexesten. Die Einschränkungen des FDM-Drucks bestimmen oft das Design selbst, weshalb Bauteile für dieses Verfahren meist neu gestaltet oder angepasst werden müssen. Das ist problematisch, wenn 3D-Druck zur Validierung von Modellen dient, die später mit anderen Verfahren produziert werden.
Die wichtigsten Einschränkungen sind die Notwendigkeit von Stützstrukturen und die Unmöglichkeit, mechanische Isotropie zu erreichen.
Da geschmolzenes Material nicht in der Luft abgelegt werden kann, lassen sich Überhänge und Brücken nicht direkt drucken – Stützstrukturen sind nötig. Das bedeutet mehr Material- und Zeitaufwand, Nachbearbeitung zum Entfernen der Stützen und beeinträchtigte Oberflächenqualität in den Kontaktbereichen.
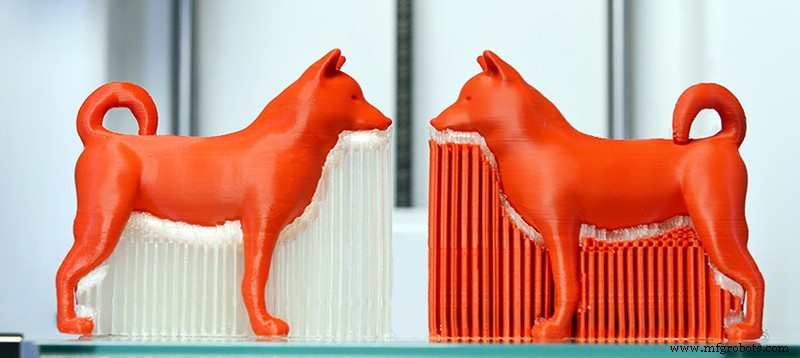
Eine Möglichkeit, Nachteile von Stützstrukturen zu minimieren, ist der Druck mit löslichem Stützmaterial. Das erleichtert die Entfernung und verbessert die Oberflächenqualität. Dafür ist ein Doppeltrextrudersystem erforderlich, wie das IDEX-System der BCN3D Sigma/Sigmax oder der Bondtech-Doppeltrextruder der Raise3D Pro2-Drucker.
Zudem ist mit FDM keine isotrope Bauteileigenschaft erreichbar – ein großes Problem bei mechanischen und strukturellen Anwendungen.
Weitere wichtige Einschränkungen: geringe Auflösung und hohe Toleranzen. Zwar lassen sich mit kleinen Düsen Z-Auflösungen nahe an SLA/SLS erreichen, doch die XY-Auflösung bleibt immer deutlich niedriger und materialabhängig, da sie vom Düsendurchmesser bestimmt wird und nicht alle Materialien mit kleinen Düsen kompatibel sind.
Doch nicht alles sind Nachteile. FDM bietet bei weitem die größte Materialvielfalt zu niedrigsten Kosten, größere Bauraumvolumen und ist trotz geschrumpfter Preisunterschiede immer noch die günstigste Technologie.
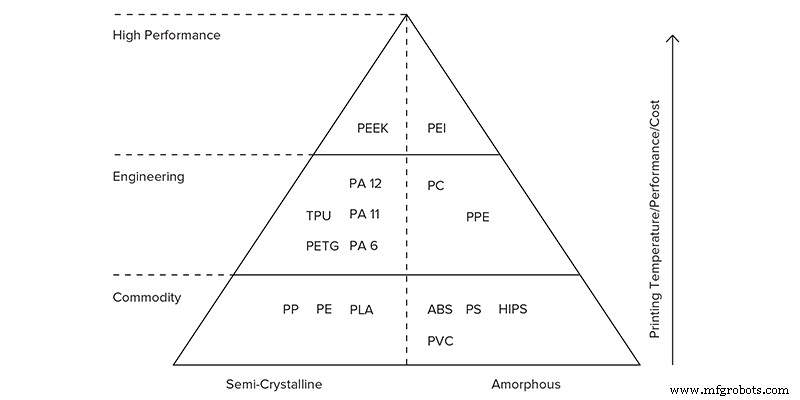
FDM ist sauber und sicher, erfordert wenig Vorbereitung und kann in jeder Umgebung betrieben werden – im Gegensatz zu SLA und SLS, die umfangreichere Vor- und Nachbereitung benötigen. Das macht FDM ideal für Bildungseinrichtungen aller Stufen.
Ideal für: Lehren und Werkzeuge, mittelgroße bis große Bauteile, Anwendungen mit spezifischen Materialien, die für andere Technologien nicht verfügbar sind.
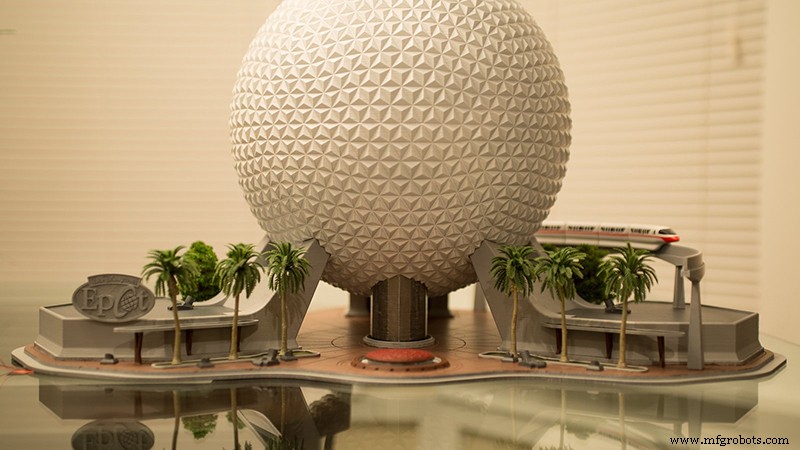
Ein weiterer starker Anwendungsbereich: Architekturmodelle. Diese bestehen oft aus voluminösen Teilen ohne hohe Präzisionsanforderungen. Materialien wie Filamet, Timberfill, Smartfil EP oder PLA Mukha ermöglichen Metall-, Holz- oder Keramikoptik ohne Nachbearbeitung.
Stereolithografie (SLA)
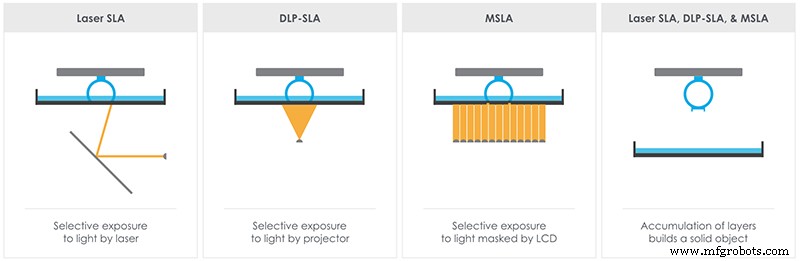
Die zweithäufigste 3D-Drucktechnologie. Basis ist die selektive Belichtung eines Behälters mit fotopolymerisierbarem Harz durch UV-Licht Schicht für Schicht. Die Belichtung erfolgt per Laserscan (SLA), Projektor (DLP) oder maskierter LED (LED-LCD / MSLA).
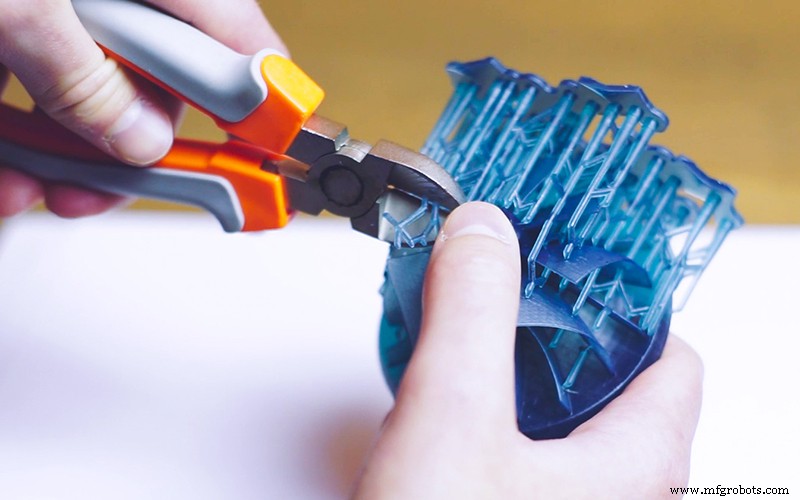
Wie FDM benötigt SLA Stützstrukturen, die nach dem Druck mechanisch entfernt werden müssen. Da SLA nicht simultan mit zwei Materialien drucken kann, ist mechanische Entfernung der einzige Weg – die Kontaktflächen werden beeinträchtigt.
Ein fundamentaler Unterschied zu FDM: SLA nutzt Duroplaste statt Thermoplaste. SLA-Materialien sind teurer und teils toxisch. Zusammen mit Reinigungs- und Nachbearbeitungsschritten ist SLA für den Bildungsbereich weniger geeignet.
Die Stärke liegt in hoher Auflösung und exzellenter Oberflächenqualität. Allgemein sind Auflösungen bis 50 µm in allen Ebenen erreichbar.
Obwohl es SLA-Drucker mit großen Bauraumvolumen gibt, haben SLA-Drucker generell deutlich kleinere Bauvolumen als FDM-Systeme.
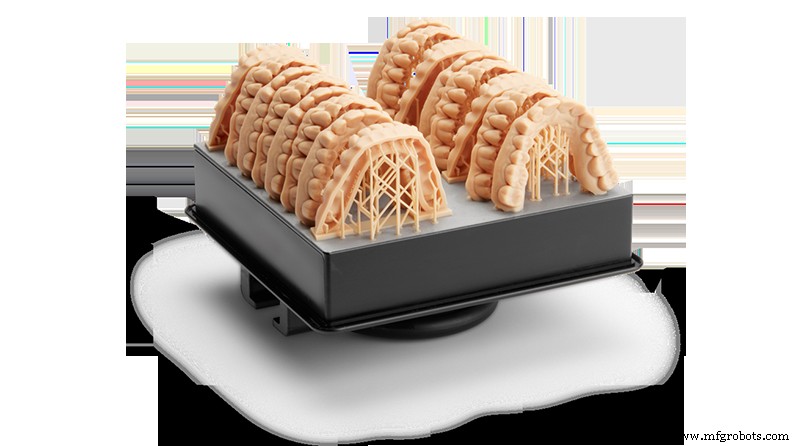
Perfekt für: Kleinteile mit hoher Detailauflösung und exzellenter Oberfläche. Beliebteste Technologie in Dental- und Schmuckindustrie – entsprechend groß ist das Angebot an Dental- und Gussharzen.
Selektives Lasersintern (SLS)
Wahrscheinlich die am wenigsten bekannte Technologie, obwohl sie eine der ältesten und in industriellen Umgebungen am weitesten verbreiteten ist.
Bis vor kurzem benötigten alle SLS-Drucker spezielle Räumlichkeiten, und sowohl Geräte- als auch Implementierungskosten waren hoch. Das hat sich durch Desktop-SLS-Drucker wie Lisa und Lisa Pro geändert, deren Anschaffungs- und Implementierungskosten nahe an FDM- und SLA-Systemen liegen. Obwohl SLS auch Metallteile ermöglicht, fokussieren wir uns hier auf thermoplastisches SLS.
Beim SLS werden Pulverschichten per Laserscan selektiv gesintert. Nach jeder Schicht senkt sich die Bauplattform, und ein Recoater trägt eine neue Pulverschicht auf.
Hauptvorteil: Druck ohne Stützstrukturen. Das reduziert Designbeschränkungen drastisch und vereinfach die Nachbearbeitung enorm.
Kombiniert mit der hohen Präzision des Lasers – überlegen gegenüber SLA und FDM – lassen sich komplexe Baugruppen direkt drucken, ohne Einzelkomponenten separat zu fertigen und zu montieren.
Ein weiterer Vorteil: SLS-Bauteile sind dicht und hoch isotrop – ideal für funktionale Prototypen und Modelle. Zusammen mit guter Oberflächenqualität eignet sich SLS auch für Kleinserien von Endprodukten.
SLS-Drucker haben kein so breites Materialspektrum wie FDM, doch technische Materialien wie verschiedene Nylons (PA11, PA12), TPE und TPU decken die meisten Anwendungen ab.
Hauptbegrenzung: Bauraumvolumen. Industrielle SLS-Systeme haben große Volumen wie FDM, aber Desktop-SLS-Drucker bieten Volumen vergleichbar mit SLA-Druckern.
Zwar beschränkt sich die Nachbearbeitung auf das Entfernen von ungesintertem Pulver, doch Vorbereitung und Reinigung machen SLS weniger sofort einsatzbereit als FDM.
Trotz dieser Vorteile limitierten hohe Kosten den Zugang für KMU. Mit erschwinglichen Desktop-SLS-Druckern wie Lisa und Lisa Pro ändert sich das. Zwar ist SLS noch etwas teurer als vergleichbare FDM/SLA-Modelle, doch Kosten sind heute kein entscheidendes Kriterium mehr bei der Technologiewahl.
Vergleich: FDM vs. SLA vs. SLS
Ein sinnvoller Vergleich erfolgt auf zwei Ebenen: Eigenschaften und Design/Fertigungsbeschränkungen.
Eigenschaftenvergleich
Eigenschaften | |||
|---|---|---|---|
| Merkmal | FDM | SLA | SLS |
| Funktionsprinzip | Extrusion geschmolzenen Materials | Harze-Photopolymerisation | Gesinterte Mikropartikel |
| Materialtyp | Thermoplaste | Lichthärtende Harze | Thermoplaste |
| Materialvielfalt | Sehr hoch | Mittel | Gering |
| Materialkosten | Mittel–Niedrig | Hoch | Mittel |
| Komplexität | Hoch | Mittel | Mittel |
| Sofortige Einsatzbereitschaft | Sehr hoch | Mittel | Niedrig |
| Min. Schichthöhe | 0,1 mm | 0,05 mm | 0,06 mm |
| Max. XY-Auflösung | 0,25 mm | 0,05 mm | 0,08 mm |
| Präzision | Niedrig | Mittel | Hoch |
| Typische Anwendungen | Rapid Prototyping, Bildung, Lehren/Werkzeuge | Detailreiche Modelle, Gussnegative (Schmuck/Dental), Schienen | Funktionale Prototypen, Kleinserien, Lehren/Werkzeuge, Orthopädie, Medizinmodelle |
| Vorteile | Niedriger Preis, Sofortigkeit, Materialvielfalt | Hohe Auflösung, Dental-/Gussmaterialien | Ohne Stützen, hochwertige Bauteile, direkte Baugruppen, hohe Präzision |
| Nachteile | Stützen nötig, teils hohes Schwinden | Hohe Materialkosten, geringes Bauraumvolumen | Lange Druckzeiten, geringes Bauraumvolumen |
Designanforderungen im Vergleich
Designanforderungen | |||
|---|---|---|---|
| Merkmal | FDM | SLA | SLS |
| Überhänge | Stützen ab 45° | Immer Stützen nötig | Nie Stützen nötig |
| Brücken | Stützen ab 10 mm | Keine Stützen nötig, aber empfohlen | Nie Stützen nötig |
| Min. Wandstärke | 0,8 mm | 0,5 mm (gestützt) / 1 mm (freitragend) | 0,7 mm |
| Gravuren | 0,6 mm breit, 2 mm hoch | 0,4 mm | 1 mm |
| Min. Bohrungsdurchmesser | 2 mm | 0,5 mm | 1,5 mm |
| Toleranz bewegliche Teile / Fügungen | 0,5 mm | 0,5 mm | 0,3 mm (beweglich) / 0,1 mm (Fügungen) |
| Entlüftungsbohrungen bei Hohlkörpern | Nicht nötig | 4 mm | 5 mm |
| Min. Detailgröße | 2 mm | 0,2 mm | 0,8 mm |
| Min. Säulendurchmesser | 3 mm | 0,5 mm | 0,8 mm |
| Allgemeine Toleranzen | ±0,5 % (min. ±0,5 mm) | ±0,5 % (min. ±0,15 mm) | ±0,3 % (min. ±0,3 mm) |
Heute sind Drucker aller drei Technologien in ähnlichen Preissegmenten erhältlich – z. B. von Raise3D, Formlabs oder Sinterit. Damit ist das einzige Entscheidungskriterium die technische Eignung.
Es gilt: Bedarf und geplante Nutzung sorgfältig prüfen, um die passende Technologie zu wählen und die Investition rentabel zu machen.
3d Drucken
- Das ideale Handrad-Material wählen: Ein praktischer Leitfaden
- Top 3D-Druck-Workflow-Flaschenhälse & bewährte Lösungen
- PA11 vs. PA12: Das richtige SLS-Material für Ihren 3D-Druck wählen
- Stereolithografie (SLA): Die grundlegende 3D-Drucktechnologie
- Selektives Lasersintern (SLS): Spitzentechnologien, fortschrittliche Materialien und wachsende Anwendungen
- Wellenpassungen verstehen: Drei Typen und die richtige Wahl
- Industrielle Automatisierung: Der Schlüssel zu zukunftsfähigen Unternehmen
- Den richtigen Verdichter wählen: Leitfaden für effizientes Abfallmanagement
- Die ideale Bremsreibmaterial-Auswahl: Ein praktischer Leitfaden
- Optimale CNC-Werkzeug- & Programmauswahl für Spitzenleistung