



Warum richtige Schmierung für 3D-Druckerleistung unverzichtbar ist
Schmierung reduziert Reibung und Verschleiß zwischen Flächen durch Einschichten eines Schmierstoffs.
Beim FDM-3D-Druck ist die korrekte Schmierung der beweglichen Teile kritisch, da sie die finale Druckqualität direkt beeinflusst. Schlecht geschmierte Führungen oder Lager lassen den Druckschlitten ruckartig fahren und erzeugen störende Geräusche – Positioniergenauigkeit des Druckkopfs leidet.
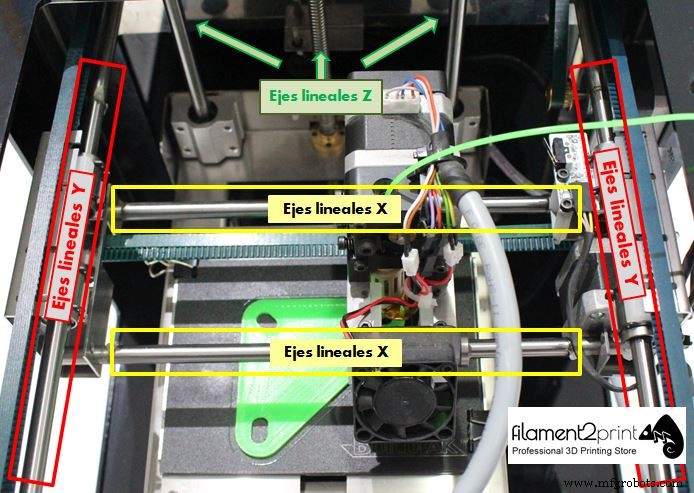
Hauptschmierpunkte bei FDM-Druckern: Gewindestangen und Lager (Rollen- und Linearlager).
Für die Schmierstoffwahl müssen Bewegungsart, Geschwindigkeit, Temperatur, Last und Umgebung identifiziert werden. In 3D-Druckern kommen Öle und Fette zum Einsatz. Fette haben Vorteile gegenüber Ölen: nicht kriechend, bessere Schmierfilmbildung (weniger Metall-Metall-Kontakt), höherer Korrosionsschutz, Dichtungseffekt gegen Verunreinigungen, höhere Beständigkeit gegen strukturelle Veränderungen (Zähigkeit), Einsatz unter Extrembedingungen, höhere Temperaturbeständigkeit.
Per Definition: Fett = semifluides Material aus Verdicker (65–95 %), Basisöl (5–35 %), Additive (0–10 %) wie Antioxidantien, Korrosionsinhibitoren.
Wesentliche Eigenschaften eines Schmierfetts:
- Konsistenz – Festigkeit, gemessen nach NLGI (National Lubricating Grease Institute)
- Fließfähigkeit – Pumpbarkeit
- Mechanische Stabilität – Konsistenzänderung im Gebrauch
- Tropfpunkt – Temperatur, bei der es flüssig wird
- Druckbelastung – Fähigkeit, hohen Lasten standzuhalten
- Oxidationsstabilität – Widerstand gegen thermische Alterung
- Korrosionsschutz – Schutzfilm gegen Oxidation
- Wasserwiderstand – Beständigkeit gegen Auswaschen
- Ölabscheidung – Beibehaltung von Schmiereigenschaften und Konsistenz
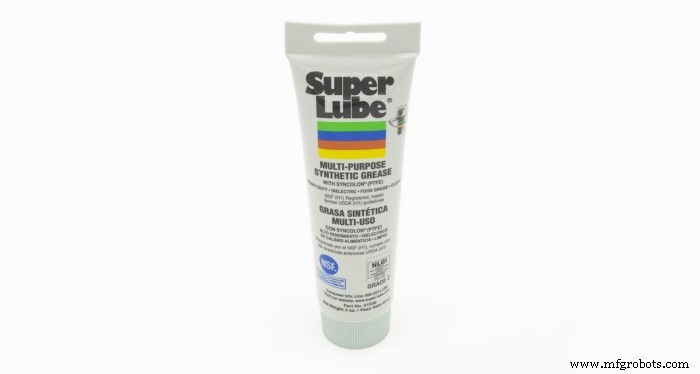
Alle Parameter sind für die Schmierung beweglicher Teile an FDM-Druckern mehr oder weniger relevant. Heute gibt es für 3D-Druck empfohlene Fette wie Superlube oder Magnalube. Superlube synthetisch NLGI Grade 2 mit Syncolon (PTFE) – hochwertiges Schmiermittel gegen Reibung, Verschleiß, Rost, Korrosion. Temperaturbereich –43 °C bis 232 °C. Damit halten bewegliche Teile länger, Produktivität steigt.
Drucker mit Heizbett: Superlube oder Magnalube alle 75–100 Betriebsstunden für Teile, die direkt Bettwärme abbekommen. Ohne Heizbett oder nicht bestrahlte Teile: alle 200–250 Stunden. Wichtig: Superlube auf trockener, sauberer Oberfläche auftragen, Schmiernippel vorab reinigen, nicht mit anderen Fetten mischen.
3d Drucken
- Warum maßgefertigte Formteile (Custom-Molded Parts) für Hochleistungsmaschinen unverzichtbar sind
- Die drei Kernkomponenten eines Kugellagers
- Die Schlüsselkomponenten einer Schraube (Bolt) verstehen: Umfassender Leitfaden
- Warum elektrische Sicherheit wichtig ist: Leben und Arbeit schützen
- DARVA – Der Event-Assistent: Vom Filz zur Live-Animation
- Inhouse-Produktion: Der Fuse 1 baut seine eigenen Teile
- Die Kraft von Kernkompetenzen für nachhaltigen Geschäftserfolg
- Warum richtige Schmierung bei der Präzisionszerspanung mechanischer Teile kritisch ist
- Warum Interoperabilität in 3D-Software entscheidend ist: Steigerung der Workflow-Effizienz
- Wasser – Der Schlüssel zu nachhaltiger Innovation: Atlas Copco & Water for All