



Slicer-Parameter meistern: Die wichtigsten Einstellungen für professionellen 3D-Druck
Bei der Vorbereitung einer Datei für den 3D-Druck ist es sehr wichtig, die grundlegenden Parameter und ihre Funktionsweise zu kennen. Die Anzahl der in heutiger Slicer-Software verfügbaren Parameter nimmt zu, jedoch ist es ratsam, zunächst nur die grundlegenden zu ändern, es sei denn, man verfügt über tiefgehende Kenntnisse der Software und Technologie.
Drei Parametergruppen lassen sich unterscheiden: materialabhängige, die das Druckprofil definieren, und hardwaredefinierende. Je nach Software können sie in unterschiedlichen Kategorien oder gemischt auftauchen.
Hardware-definierende Parameter
Sie beziehen sich meist auf die Druckerdüse und müssen angepasst werden, wenn man auf eine Düse mit anderem Durchmesser wechselt.
Düsendurchmesser: Der tatsächliche Durchmesser der verwendeten Düse. Wird eine 0,4-mm-Düse genutzt, sollte 0,4 mm gewählt werden.
- Extrusionsbreite: Die tatsächliche Breite der extrudierten Linie, abhängig von der Schichthöhe und meist etwas größer als der Düsendurchmesser. Um den echten Wert zu ermitteln, druckt man einen Würfel im Vase-Modus und misst die tatsächliche Wandstärke. Bei einer Schichthöhe von 50 % des Düsendurchmessers ist die Extrusionsbreite meist 20 % größer. Beispiel: 0,4-mm-Düse und 0,2-mm-Schichthöhe ergeben 0,48 mm Extrusionsbreite.
Materialparameter
Diese Parameter hängen direkt vom jeweiligen Material ab und müssen bei Materialwechsel angepasst werden. Die wichtigsten sind:
- Drucktemperatur: Legt die Düsentemperatur während des Drucks fest. Ein Herstellerwert, aber Kalibrierung für jeden Drucker wird empfohlen.
- Betttemperatur: Wie die Drucktemperatur Herstellerangaben beachten. Legt die Heizbetttemperatur fest.
- Kammertemperatur: Nur bei Druckern mit beheizter Kammer verfügbar. Legt die Kammertemperatur fest. Meist etwas niedriger als die Glasübergangstemperatur (Tg) des Materials.
- Flow (Fluss): Ein Kompensationsfaktor der relativen Extrusionsgeschwindigkeit zur Druckgeschwindigkeit. Ein Wert unter 1 (100 %) führt zu Unterextrusion, Werte über 1 zu Überextrusion. Standard ist 1, aber PLA oder PETG können niedrigere Werte (0,9–0,95) erfordern, TPE/TPU höhere (1,05–1,15).
- Retraktionsgeschwindigkeit: Zusammen mit der Retraktionsdistanz definieren sie die Retraktionswerte des Materials. Stark abhängig vom Druckertyp. Meist im Bereich 20–40 mm/s.
- Retraktionsdistanz: Die Strecke, um die das Filament vor jeder Bewegung zurückgezogen wird. Wie die Geschwindigkeit muss sie für jede Material-Drucker-Kombination korrekt eingestellt werden.
- Kühllüftergeschwindigkeit: Definiert die Drehzahl des Bauteillüfters und damit die Abkühlung während des Drucks. Herstellerangaben beachten, ob das Material Kühlung benötigt. Bei ABS meist aus, bei PLA immer maximal. PETG oder ASA können niedrige Geschwindigkeiten (20–50 %) erfordern. Slicer erlauben oft unterschiedliche Geschwindigkeiten pro Höhe; in den ersten Schichten muss der Lüfter aus sein für gute Haftung.
Druckprofil-definierende Parameter
Diese Parameter bestimmen Qualität, Oberflächenfinish und Festigkeit des fertigen Teils. Sie hängen nicht direkt vom Material ab, müssen also nicht bei jedem Materialwechsel angepasst werden. Sie lassen sich in Kategorien einteilen je nach beeinflusstem Element.
Schichtparameter
Schichthöhe: Definiert die Dicke jeder Schicht. Der Sweet Spot liegt meist bei der Hälfte des Düsendurchmessers. Beispiel: 0,4-mm-Düse → 0,2 mm; 0,6-mm-Düse → 0,3 mm. Schichthöhen über 75 % des Düsendurchmessers sollten nie verwendet werden.
- Erste Schichthöhe: Höhe der ersten Schicht auf dem Druckbett. Kann etwas niedriger als die normale Schichthöhe eingestellt werden, um die Haftung zu verbessern.
- Anzahl untere Massivschichten: Anzahl der dichten Schichten am Boden des Teils. Anzahl × Schichthöhe = Wandstärke am Boden. Empfehlung: genug Schichten für > 1 mm Dicke.
- Anzahl obere Massivschichten: Entsprechend für die Oberseite. Ebenfalls > 1 mm Dicke anstreben.
Perimeter-Parameter:
Anzahl Perimeter: Definiert, wie viele Perimeter das Teil hat. Wandstärke = Perimeter × Extrusionsbreite. Mindestens so viele, dass Wandstärke ≥ 1 mm.
- Vase-Modus: Funktion in den meisten Slicern. Wenn aktiviert, wird nur ein Perimeter kontinuierlich über das gesamte Teil gedruckt.
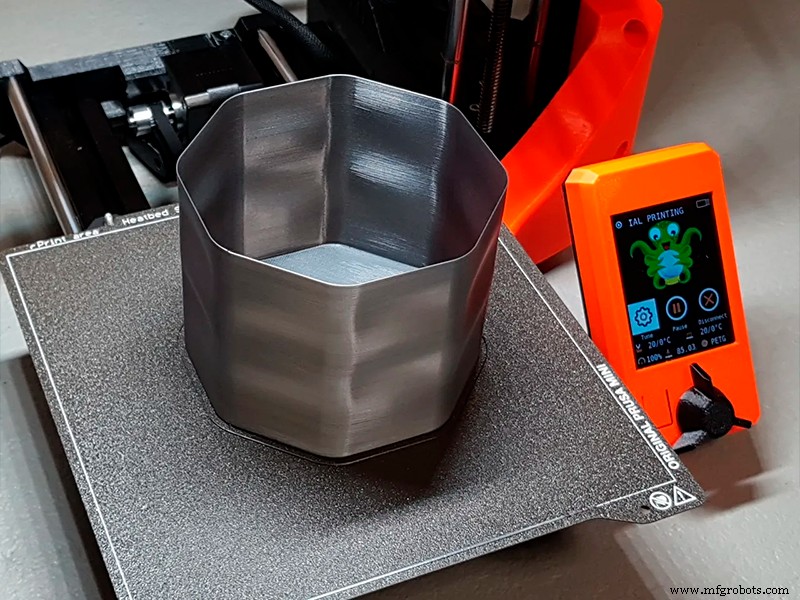
Bild 1: Im Vase-Modus gedrucktes Teil. Quelle: Prusaprinters
Infüll-Parameter:
Infülldichte: Anteil der Füllung im Teilinneren. 50 % bedeutet, halb voluminös ist leer. Üblich: 10–30 %.
- Infüllmuster: Definiert die Geometrie. Nicht alle Slicer haben dieselben, aber sie lassen sich in drei Kategorien einteilen:
- Zweidimensional/planar: Am häufigsten (Rechteck, Gitter, Dreieck). Meist schnellster Druck, aber hohe Anisotropie.
- Dreidimensional: Z. B. Gyroid, Kubisch. Geringere Anisotropie, aber längere Druckzeiten.
- Konzentrisch: Für maximale Flexibilität bei flexiblen Teilen. Bei starren Teilen oft bessere Oberflächen (keine Überlappung mit Perimetern), aber minimale mechanische Eigenschaften. Geeignet für Visualisierungsmodelle.
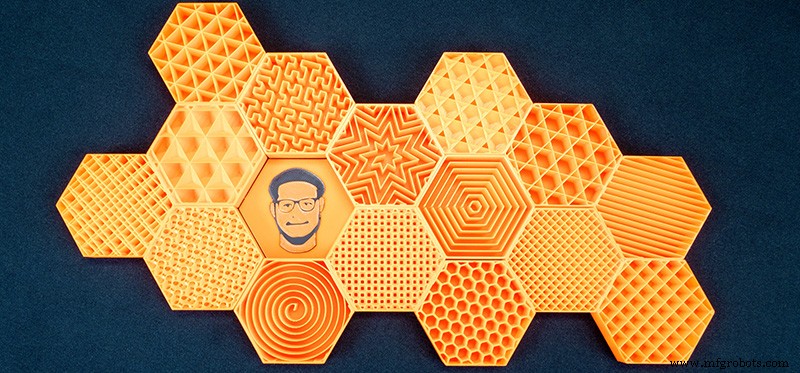
Bild 2: Verschiedene Infüllmuster. Quelle: Prusaprinters.org
Infüll-Überlappung: Distanz, um die Infüll-Linien auf Perimeter überlappen. Hoher Wert verbessert Festigkeit, aber Muster kann an Oberfläche sichtbar werden.
- Infüll kombinieren: Sehr nützlich, um Druckzeit bei sehr niedrigen Schichthöhen zu reduzieren. Beispiel: 0,1-mm-Schichthöhe, 0,4-mm-Düse → Infüll jeden 3. Layer kombinieren: Wände bei 0,1 mm, Infüll bei 0,3 mm. Drastische Zeitersparnis ohne Oberflächenqualitätsverlust.
Diese Grundparameter, zusammen mit korrekten Geschwindigkeits-, Haftungs- und Materialeinstellungen, ermöglichen vollständige und effiziente Druckprofile.
3d Drucken
- Basissauerstoff-Stahlerzeugung: Wie der weltweit führende Stahlproduktionsprozess funktioniert
- Die drei wesentlichen Schritte des 3D-Drucks: Vom CAD-Design zum fertigen Teil
- Einfaches NAND-Gatter mit dem 4011 IC entwerfen und verifizieren
- Fundamentale Algebraische Identitäten: Additive, Multiplikative und Null-Eigenschaften
- Wichtige Leistungsparameter von Elektronenröhren
- Essenzielle Eigenschaften von Basist Textilfarbstoffen: Qualität, Haltbarkeit & Vielseitigkeit
- C-Grundsyntax meistern: Tokens, Struktur und Semikolons
- C# Grundlagen: Grundlegende Syntax & OOP-Konzepte meistern
- Strahlrohre (Jet Nozzles): Schubsteigerung & Fluiddynamik
- Retraction beim 3D-Druck: Der Schlüssel zu sauberen Drucken ohne Stringing