



Pellet-Extruder: Direkte Pellet-Additiv-Mischung – Was Sie wissen müssen
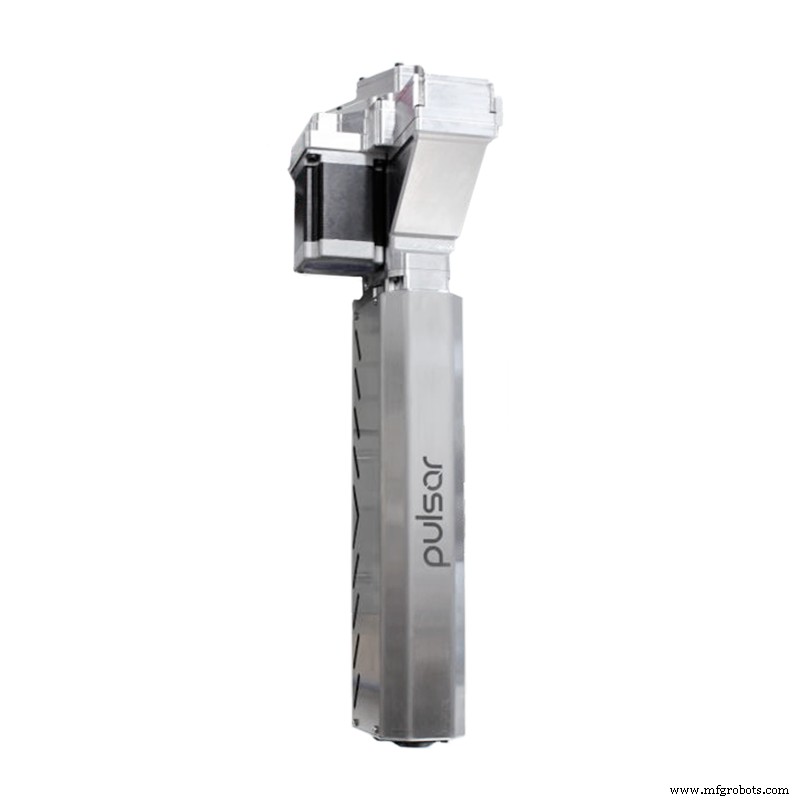
Pellet-Druck, auch bekannt als Fused Granulate Fabrication (FGF), wird meist mit Spritzguss assoziiert, findet aber auch breiten Einsatz im FDM-3D-Druck, besonders unter professionellen oder industriellen Bedingungen. Er ermöglicht dem Anwender, individuelle Mischungen basierend auf gewähltem Basispolymer und Additiven zu erstellen – alles in Pelletform. FGF ist die ideale Methode für Großformatdruck und Prototyping sowie für die Filamentherstellung selbst. 3D-Druck mit Pellets erfordert einen 3D-Drucker mit Pellet-Trichter und Pellet-Extruder, wie dem hochflüssigen Dyze Pulsar Pellet Extruder, der mit den meisten großformatigen 3D-Druckern kompatibel ist oder auf Roboterarmen montiert werden kann.
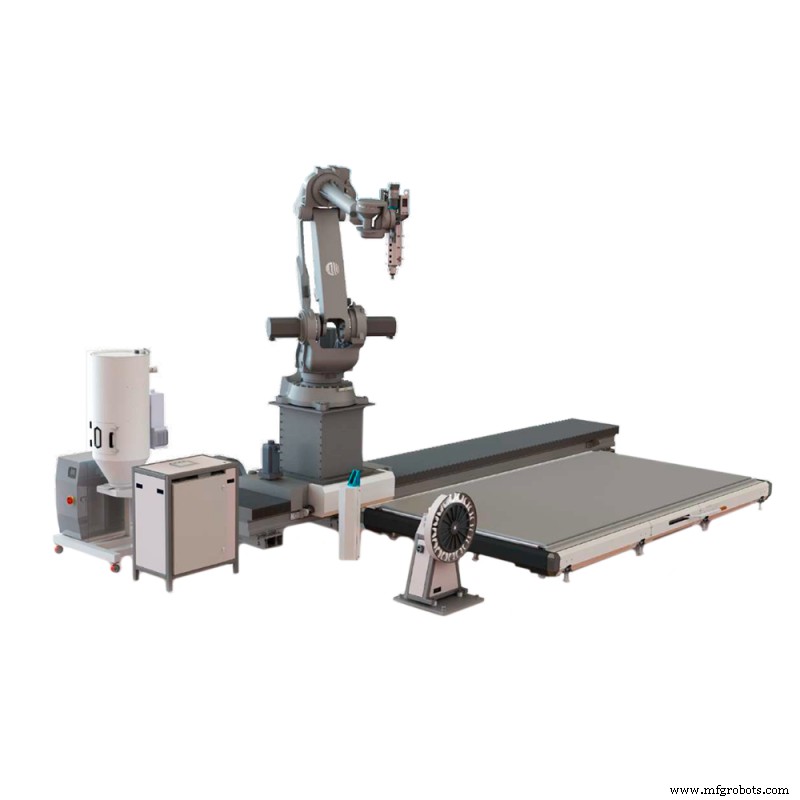
3D-Druck mit Pellets bietet zahlreiche Vorteile. Die Produktionskosten sind signifikant niedriger (um 60–90 %) im Vergleich zum Filamentdruck, da Pellets breiter verfügbar und weniger verarbeitet sind als Filament, was deren Produktionskosten und -zeit reduziert. Zudem ermöglicht FGF die Nutzung von recycelten Materialien und eignet sich für Großformatdruck, z. B. im Bauwesen. Ein hervorragendes Beispiel für einen Pellet-Extruder in großformatiger AM-Ausrüstung ist der Pellet-Extruder-Roboter, der Teil des CEAD Flexbot Systems ist.
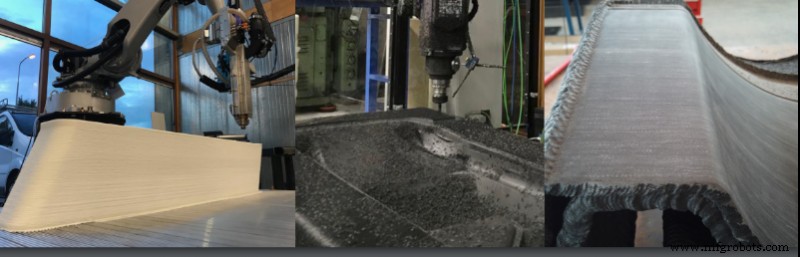
Bild 1. Großformatiger 3D-Pellet-Druck mit dem CEAD AM Flexbot. Quelle: CEAD.
Plastik-Compoundierung
Eine gängige Praxis in der Kunststoffindustrie ist Plastik-Compoundierung. Dabei werden geschmolzene Polymere mit verschiedenen Additiven gemischt, um verbesserte oder fortschrittliche thermomechanische Eigenschaften zu erzielen. Die Mischung wird dann zum Extrudat (Kunststoffstränge) geformt, abgekühlt und an den Granulator übergeben, der das Extrudat in Pellets zerkleinert. Plastik-Compoundierung ist ein hervorragender Weg, die Eigenschaften des 3D-Druckmaterials zu verbessern.
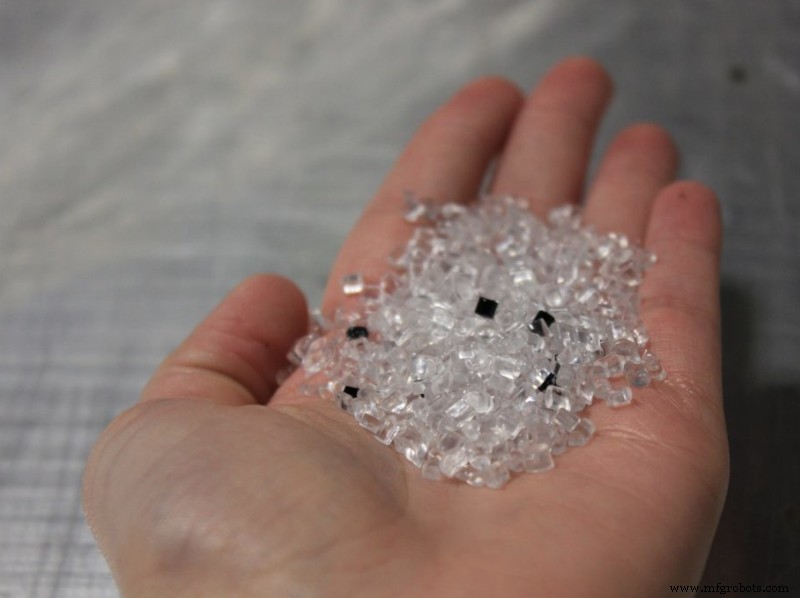
Bild 2. Eine Probe einer PETG-Masterbatch-Mischung. Quelle: Dyze Design.
Dies geschieht durch Zugabe eines Farbmasterbatches zur Farbänderung des Polymers oder eines Additiv-Masterbatches zur Verbesserung der thermomechanischen Leistung (bessere Druckbarkeit, höhere Fließrate, höhere Steifigkeit) oder Verleihung spezieller Eigenschaften. Zu den durch Pellet-Mischung erreichbaren Eigenschaften gehören:
- Festigkeit und Flexibilität: Polymere können mit Kohlefaser oder Glasfaser gemischt werden für verbesserte thermomechanische Eigenschaften.
- UV-Beständigkeit: Kunststoffabbau kann durch Zugabe von UV-Schutzverbindungen verlangsamt werden.
- Lebensmittelsicherheits-Additive: Sicherstellung, dass für Lebensmittelkontakt vorgesehene Kunststoffe sicher sind.
- Antimikrobielle Eigenschaften: Compoundierung wird genutzt, um Mischungen herzustellen, die Keimwachstum auf der Kunststoffoberfläche hemmen – extrem wichtig in der Medizin.
- Flammschutz: Einige Polymere werden mit Substanzen angereichert, die Feuerausbreitung verhindern oder hemmen – sehr nützlich in Automobil- oder Luftfahrtindustrie.
- Magnetische Detektierbarkeit: Polymerpellets können mit magnetisch detektierbaren Pellets gemischt werden für magnetisch detektierbares Filament.
- ESD-Schutz: Mischen von ESD-sicheren Pellets mit Polymerbasis ergibt ESD-sicheres Material.
- Farbe: Plastik-Compoundierung erlaubt praktisch unbegrenzte Farbmischung.
Compoundierung wird von professionellen Firmen mit spezialisierten Anlagen wie Co-Kneter, Doppelschnecken (ko- und gegenrotierend) und internen Mischern durchgeführt, um die ordnungsgemäße Vermischung von Polymeren und Additiven zu gewährleisten. Das Ergebnis sind Pellets, die direkt in einem 3D-Drucker mit Pellet-Extruder einsatzbereit sind.
Pellet-Mischung
Die Mischung der Pellets erfolgt durch die oben erwähnten Mischschnecken. Eine Mischschnecke hat drei Zonen, jede mit einer Rolle im Mischprozess:
- Förderzone: Transportiert die Pellets in den Extruder.
- Übergangs- (Kompressions-) zone: Hier wird Luft aus der Pelletmischung entfernt, während sie erhitzt und geschmolzen wird.
- Dosierzone: Ihre Aufgabe ist Druckaufbau und Stabilisierung des Ausstoßstroms.
Es gibt Variationen dieses Modells mit Schnecken mit veränderten Dosierabschnitten, wie der Maddock-Schnecke, um Mischung und Homogenisierung der Schmelze weiter zu verbessern.
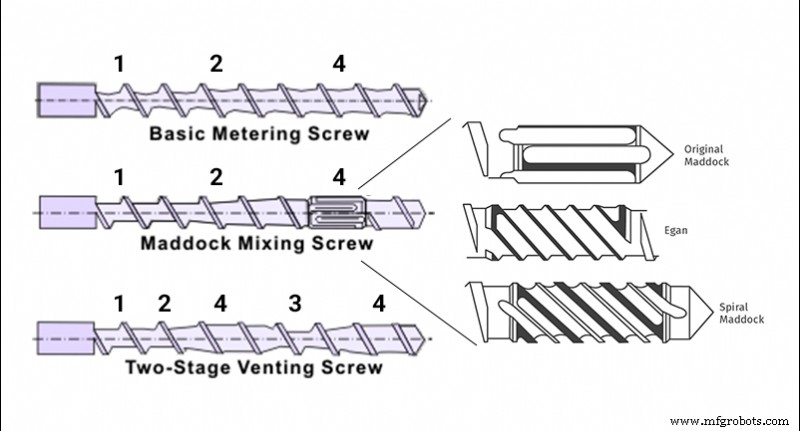
Bild 3. Arten von Mischschnecken mit (1) Förder-, 2) Übergangs-, (3) Entgasungs- und (4) Dosierabschnitten. Quelle: Dyze Design.
Der zusätzliche Mischabschnitt im Dosierbereich der Schnecke hat Nachteile (Drehmomentanforderungen, Erwärmung durch zusätzliche Scherbewegungen) und kann Leistung und Ausstoß beeinflussen.
Der beste Schneckentyp für das Mischen von Kunststoffpellets ist eine Doppelschnecke. Sie ist die in der Plastik-Compoundierung am häufigsten verwendete Lösung. Ein Beispiel wären zwei verzahnte, ko-rotierende Schnecken in einem geschlossenen Zylinder, um ordnungsgemäße Mischung der Schmelze und homogenen Ausstoß zu gewährleisten.
Video 1. Eine Simulation der Compoundierung mit Doppelschnecken-Extrusionssystem. Quelle: EnginSoftSpa.
Der Vorteil eines Doppelschnecken-Extruders gegenüber einem Einzelschnecken-Extruder ist, dass in einem Extrusionssystem mit zwei Schnecken der Materialfluss nicht von den Fließeigenschaften des Materials abhängt, da zwei Schnecken die Pumpeneffizienz erhöhen. Zudem ist in einem Doppelschnecken-System der Wärmeübergang vom Zylinder zum Material gleichmäßiger und schneller als in einem Einzelschnecken-System.
Manche Schnecken enthalten den Mischabschnitt nicht, um Gewicht und Länge zu reduzieren. Ein Beispiel für einen Pellet-Extruder, dessen Schnecke keinen Mischabschnitt hat, ist der Dyze Pulsar Pellet Extruder. Der Pulsar besitzt einen speziellen Anti-Oozing-Mechanismus nahe der Düse. Diese Ergänzung verbessert die Mischung erheblich, indem sie kurz vor der Düse einen zusätzlichen Mischpfad und feste Trennung der Schmelze hinzufügt. Neben dem Anti-Oozing-Mechanismus hat der Pulsar gute Scherung in der Schnecke selbst.
Video 2. Der Dyze Pulsar Pellet Extruder im Einsatz. Quelle: Dyze Design.
Diese beiden Merkmale zusammen kompensieren das Fehlen des Mischabschnitts in der Schnecke und gewährleisten die ordnungsgemäße Homogenisierung der Polymermischung. Ein Experiment mit dem Dyze Pulsar Pellet Extruder, einem PETG-Pellet-Masterbatch und 1,6 % Farbpellets lieferte ein zufriedenstellendes Ergebnis mit exzellenter Farbkonsistenz und Materialhomogenität.
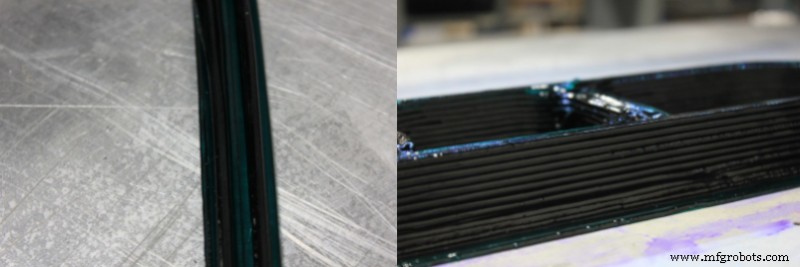
Bild 4: Experiment mit Dyze Pulsar Pellet Extruder, PETG-Masterbatch und 1,6 % Farbpellets. Quelle: Dyze Design.
Plastik-Compoundierung mittels Pellet-Mischung ist eine Technologie, die nicht nur mittelständischen und großen Herstellern erlaubt, Produktionszeit und -kosten zu senken, sondern auch mehr Kontrolle über die Polymermischung für spezifische Anwendungen zu haben, da spezialisierte Pellets und Filamente aus Kunststoffpellets als Basis plus Farb- oder Additiv-Masterbatch erstellt werden können.
 Dyze Pulsar Pellet Extruder
 AM Flexbot System
 Farbmasterbatch für Pellets
 ABS ESD Pellets
3d Drucken
- IIC und OpenFog vereinen sich, um verteiltes Computing für Industrial IoT zu führen
- IoT für frühe Waldbranderkennung und -prävention nutzen
- Die entlegene Welt verbinden: Wie Satelliten-IoT die globale Abdeckung erweitert
- Zukunft gestalten: Praxisnahe Robotik-Ausbildung mit TIs RSLK
- Inhouse-Produktion: Der Fuse 1 baut seine eigenen Teile
- Formlabs Draft Resin V2: Schnelleres, höherauflösendes SLA-Prototyping
- AIoT: Die Synergie von Künstlicher Intelligenz und Internet of Things nutzen
- Daten im Internet of Reliability nutzen: Strategien für effektives Management
- 3D-Selfies: Wie ni2 Mitarbeitergeschenke mit additiver Fertigung transformierte
- IoT revolutioniert Field Service: Predictive Maintenance & höherer ROI