



Hotend-Wartung meistern: Umfassender Leitfaden für 3D-Drucker
Das Hotend ist eine der wichtigsten Komponenten eines FFF-3D-Druckers und die, die dem stärksten Verschleiß unterliegt. Regelmäßige Wartung und periodische Überprüfung sind essenziell.
Es gibt verschiedene Hotend-Typen, sowohl Stand-alone (z. B. E3D V6) als auch in kompakten Köpfen integriert (z. B. Hemera, LGX FF), aber alle haben gemeinsame Komponenten.
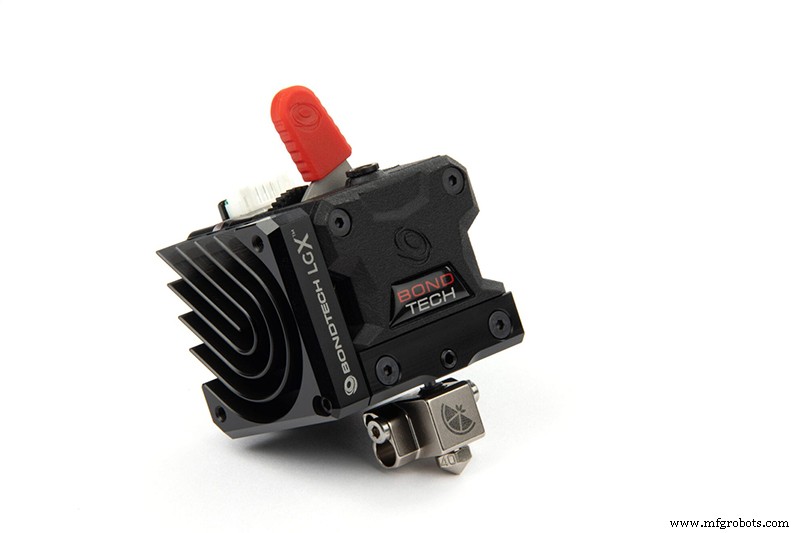
Bild 1: In den LGX-Kompaktkopf integriertes Hotend. Quelle: bondtech.se
In jedem Hotend finden sich folgende Komponenten:
- Düse: Das Element, durch das das geschmolzene Material extrudiert wird.
- Heizpatrone: Besteht aus einem Widerstand, der den Heizblock erwärmt.
- Temperatursensor: Kann verschiedene Typen haben: Thermistor, Thermoelement, PT100... Misst die Temperatur des Heizblocks.
- Heizblock: Überträgt die Temperatur auf die Düse und die Heizzone des Heatbreaks.
- Heatbreak (Wärmebrücke): Das thermische Trennelement. Führt das Filament zur Düse und verhindert vorzeitiges Schmelzen. Besteht aus einer heißen und einer kalten Zone; seine thermische Leistung ist entscheidend. Zwei Typen: All-Metal und Teflon-Einsatz. All-Metal hält hohen Temperaturen stand, neigt aber zu Heat Creep bei suboptimaler Thermik. Teflon-Einsatz verhindert Schmelzen im Heatbreak und minimiert Reibung, aber nicht empfohlen über 265 °C.
- Kühlkörper (Heatsink): Kühlt den Heatbreak, trennt heiße und kalte Zone. Kann passiv oder aktiv (mit Lüfter) sein.
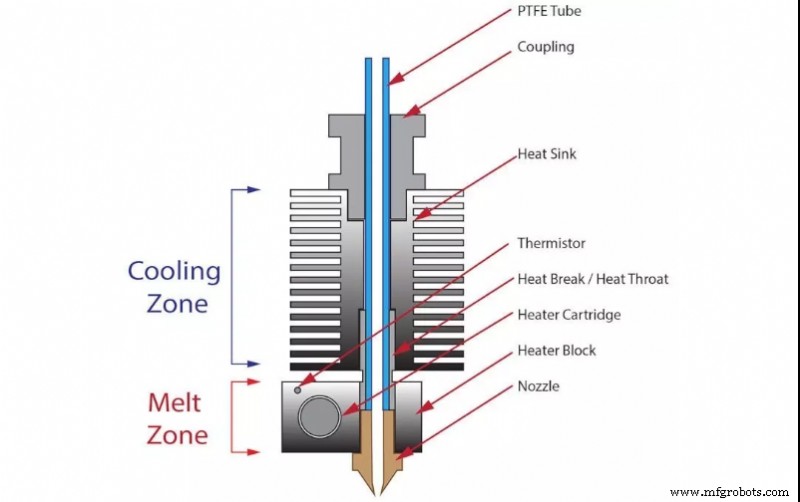
Bild 2: Hotend-Komponenten. Quelle: cults3D.com
Um die korrekte Funktion des Hotends zu gewährleisten, muss der Zustand jedes Elements sowie die Montage aller überprüft werden.
Düse
Ein Verschleißteil mit begrenzter Lebensdauer. Düsenverschleiß führt zu vergrößertem Durchmesser und verkürzter Länge, was sich in inkonsistenter Extrusion und verschlechtertem Oberflächenfinish zeigt.
Faktoren, die Düsenverschleiß beschleunigen: Am häufigsten der Einsatz von Kompositmaterialien. Fasern oder Partikel im Filament verursachen hohe Abrasion an den Düsenwänden. Besonders abrasiv: Glas- oder Kohlefaserfilamente, keramisch oder metallisch gefüllte Filamente, phosphoreszente Filamente.
Auch das Düsenmaterial bestimmt die Haltbarkeit:
- Messing: Sehr begrenzte Haltbarkeit, selbst bei nicht-abrasiven Filamenten. Regelmäßiger Austausch empfohlen für maximale Druckqualität.
- Messing oder Kupfer mit Nickelbeschichtung: Nickel erhöht Oberflächenhärte und Abriebfestigkeit. Sehr hohe Haltbarkeit bei nicht-abrasiven, mittlere bei abrasiven Filamenten.
- Edelstahl: Für medizinische und Lebensmittelanwendungen entwickelt, gute Haltbarkeit bei nicht-abrasiven, mittlere bei abrasiven Filamenten, aber nicht die empfohlene Wahl.
- Gehtahter Stahl und ähnlich: Gute Haltbarkeit bei abrasiven, sehr gute bei nicht-abrasiven Materialien. Druckqualität oft nicht so gut wegen Rauheit und Haftung zum geschmolzenen Kunststoff, aber manche haben spezielle Beschichtungen, die dies lösen.
- Mit Rubinspitze: Rubin ist eines der härtesten Materialien mit geringstem Verschleiß, aber nur die Spitze besteht daraus, auf Messingdüse gepresst. Hohe Haltbarkeit bei nicht-abrasiven Materialien; Hauptvorteil: keine Qualitätsminderung über Lebensdauer. Mit der Zeit nutzt sich der Messingteil ab, bis die Rubinspitze abfällt. Bei stark abrasiven Materialien gehärteter Stahl empfohlen.
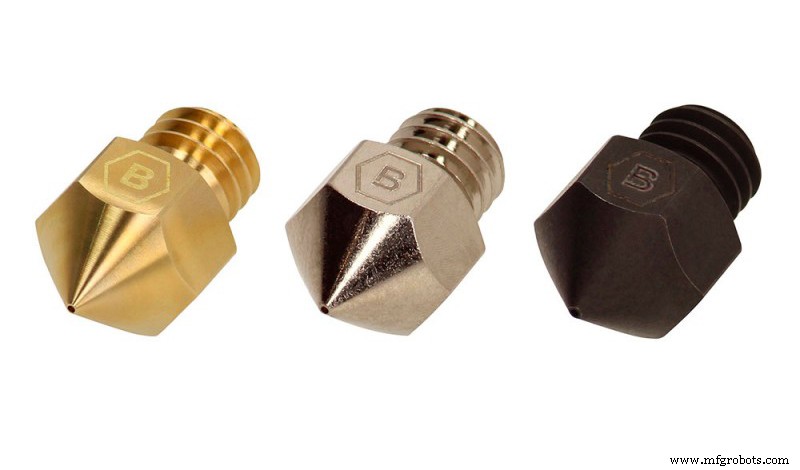
Bild 3: Düsen aus Messing, nickelbeschichtetem Kupfer und gehärtetem Stahl. Quelle: Brozzl.com
Eine pauschale Austauschempfehlung ist schwierig, da sie stark vom Material und der Temperatur abhängt. Als Orientierung:
- Messingdüse: Nicht-abrasiv: alle 200 h; Abrasiv: nicht empfohlen.
- Nickelbeschichtete Messingdüse: Nicht-abrasiv: alle 1000 h; Abrasiv: alle 100 h.
- Edelstahl: Nicht-abrasiv: alle 1000 h; Abrasiv: 100 h.
- Gehtahter Stahl: Nicht-abrasiv: nicht empfohlen; Abrasiv: 400 h.
- Rubinspitze: Nicht-abrasiv: wenn Rubin abfällt; Abrasiv: wenn Rubin abfällt.
Heizpatrone
Häufigster Ausfall: Verbindungsproblem. Die in die Patrone führenden Drähte sind meist mit zwei temperaturbeständigen Kunststoffhüllen geschützt. Diese degradieren mit der Zeit, legen den Metalldraht frei. Sobald Verschleiß sichtbar ist, sollte die Heizpatrone getauscht werden, da Isolationsverlust Kurzschluss, Brand oder schwere Verletzungen verursachen kann.
Temperatursensor
Wie bei der Heizpatrone ist der Kabelanschluss der empfindlichste Punkt. Beschädigung führt zu fehlerhaften, erratischen Temperaturmessungen. Bei komplettem Kabelbruch bleibt der Temperaturwert am Maximum stehen. Regelmäßige Kontrolle der Anschlüsse empfohlen.
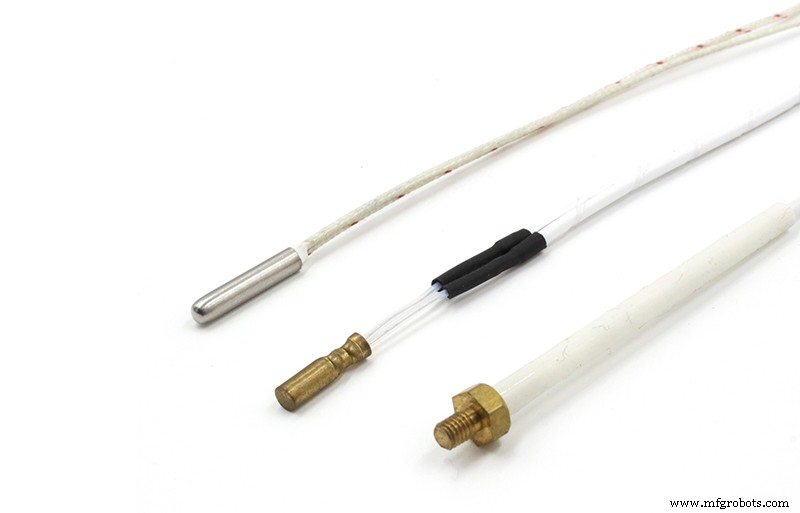
Bild 4: Verschiedene NT100-Thermistor-Formate. Quelle: alibaba.com
Heizblock
Keine spezifische Wartung nötig, aber Sauberkeit ist sehr wichtig. Angesammelte Kunststoffreste können sich lösen und am Bauteil haften, was ästhetische Defekte oder Druckfehler verursacht. Silikonhüllen oder kunststoffabweisende Farben helfen, den Block sauber zu halten, besonders bei PETG. Silikonhüllen regelmäßig abnehmen, reinigen und bei Degradation ersetzen. Bei Antihaftfarbe alle 2–3 Drucke neu auftragen.
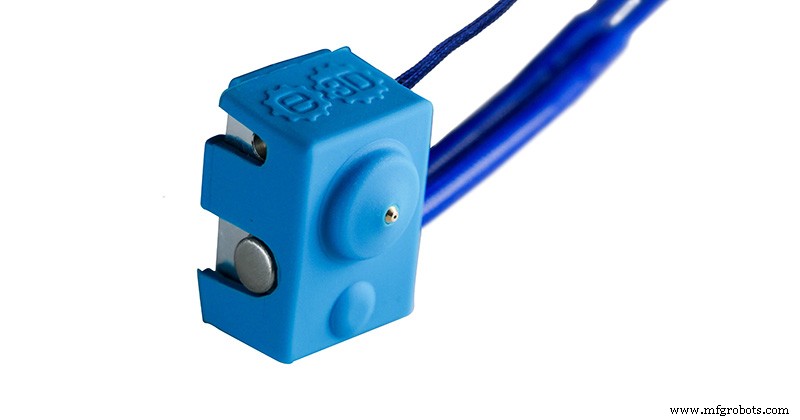
Bild 5: E3D Silikonhülle. Quelle: e3d-online.com
Heatbreak
Bei All-Metal-Heatbreaks keine spezielle Wartung. Bei regelmäßigem Druck abrasiver Materialien alle 500 h demontieren und inneren Hals auf Verschleiß prüfen. Bei ersten Verschleißanzeichen austauschen.
Bei Heatbreaks mit Teflon-Einsatz ist der Verschleiß direkt am Einsatz. Einsatz austauschen: alle 500 h bei PLA, alle 300 h bei ABS/PETG, alle 80 h bei abrasiven Filamenten.
Kühlkörper (Heatsink)
Der Heatbreak ist meist direkt am Kühlkörper befestigt. Passiv (Lamellen) oder aktiv (Lamellen + Lüfter). Seine Fähigkeit, Wärme aus der kalten Zone des Heatbreaks abzuleiten, ist kritisch, um Probleme zu vermeiden. Überhitzung der kalten Zone lässt Filament aufweichen und komprimieren → Verstopfung (Heat Creep), häufig bei PLA auf All-Metal-Hotend.
Für optimale Wärmeableitung Wärmeleitpaste im Kontaktbereich Heatbreak–Kühlkörper auftragen. Nicht-haftende Pasten (z. B. Boritrid) erleichtern spätere Demontage.
Bei aktiven Kühlkörpern zu Beginn jedes Drucks prüfen, ob Lüfter läuft. Manche Drucker steuern diesen thermostatisch – er bleibt aus, bis Hotend 50 °C oder 100 °C erreicht.
Montage
Da jedes Hotend-Element aus unterschiedlichem Material mit unterschiedlichen Wärmeausdehnungskoeffizienten besteht, lockern sich Verbindungen durch plötzliche Temperaturänderungen häufig. Alle 2–3 Wochen prüfen, ob alle Hotend-Elemente und Schrauben korrekt angezogen sind.
Hat sich die Düse gelöst, muss sie heiß nachgezogen werden. Wichtig: Heatbreak und Düse müssen fest und in Kontakt sein, da ein kleiner Spalt Schmelze austreten lässt und das Hotend beschädigt.
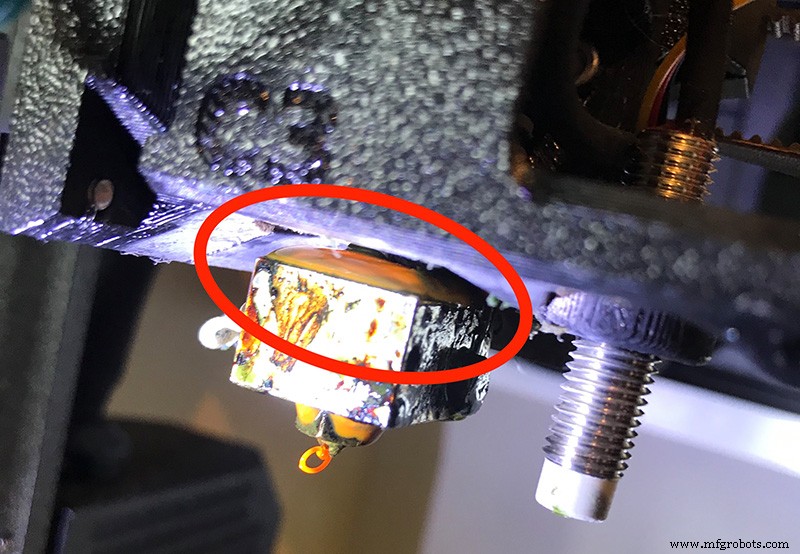
Bild 6: Kunststoffleckage durch falsches Hotend-Anziehen. Quelle: forum.prusaprinters.org
Herstellerangaben zum optimalen Drehmoment beachten, da zu hohes Drehmoment Heizblockgewinde beschädigt. Referenz: E3D empfiehlt 3 N·m, Slice Engineering 1,5 N·m. Ohne Herstellerangabe 1–2 N·m wählen.
Auch Schrauben von Heizpatrone und Temperatursensor prüfen.
Gemischte Systeme
Immer Originalersatzteile oder zumindest Teile desselben Systems verwenden. Auch wenn Komponenten verschiedener Systeme kompatibel scheinen (gleicher Gewindetyp), sind Länge und Abmessungen jedes Elements wichtig. Hotend-Komponenten sind aufeinander abgestimmt; Mischen fremder Komponenten kann zu Fehlfunktion oder Beschädigung führen.
Materialwechsel
Beim Filamentwechsel bleiben immer Reste im Hotend. Wird neues Material mit niedrigerer Drucktemperatur geladen, schiebt es ungeschmolzene Reste des vorherigen Materials mit sich → Verstopfung. Deshalb Hotend bei jedem Materialwechsel mit Reinigungsfilament säubern: 500–800 mm Reinigungsfilament bei 10 °C über der Temperatur des zuletzt verwendeten Materials extrudieren.
Der Bauteillüfter
Zwar kein Hotend-Element, aber meist neben dem Hotend positioniert. Falsch positionierter Bauteillüfter kann Luft direkt auf den Block blasen → Abkühlung. Hotend erreicht Solltemperatur nicht oder Temperaturschwankungen → Temperaturfehler. Test: gleichen Druck mit deaktiviertem Bauteillüfter prüfen, um Sensorfehler vs. Lüfterposition zu unterscheiden.
Filamenteingang
Ein Eintrittspunkt für Schmutz in das Hotend ist der Filamenteingang. Bei Bowden-Systemen (Filament durch PTFE-Schlauch geführt) ist der Eingang geschützt, Staubeintritt unüblich. Bei Direct-Extrudern kann der Eingang der Luft ausgesetzt sein → Staubeintritt erleichtert. Hier Filament über PTFE-Schlauch von Spule zum Extruder führen, wann immer möglich. Staub und Schmutz im Hotend sind häufige Verstopfungsursache.
Ebenso Filamentspulen sauber halten und Staubansatz verhindern – nicht auf dem Druckerständer liegen lassen, wenn ungeschützt, sondern in geschlossenen Beuteln/Boxen lagern.
Drucker mit mehreren Hotends
Bei Mehrfach-Hotends muss die relative Position kalibriert werden.
Prüfen, ob Abstand aller Hotends zur Druckoberfläche gleich ist. Haupt-Hotend fixieren, Druckbett darauf ausrichten. Dann Höhe der anderen Hotends relativ zum Haupt-Hotend einstellen. Methode variiert je nach Drucker – Handbuch oder Hersteller konsultieren.
Nach Höheneinstellung: relative XY-Position jedes Hotends zum Haupt-Hotend ermitteln. Meist stellt Hersteller Druckdatei für XY-Offset-Kalibrierung bereit, auch in Repositories verfügbar. XY-Position lässt sich nicht mechanisch ändern → Offset-Werte in Firmware eintragen zur Kompensation während des Drucks.
Höhe alle 2 Wochen prüfen; XY-Kalibrierung nur bei erkanntem Versatz/Überlappung.
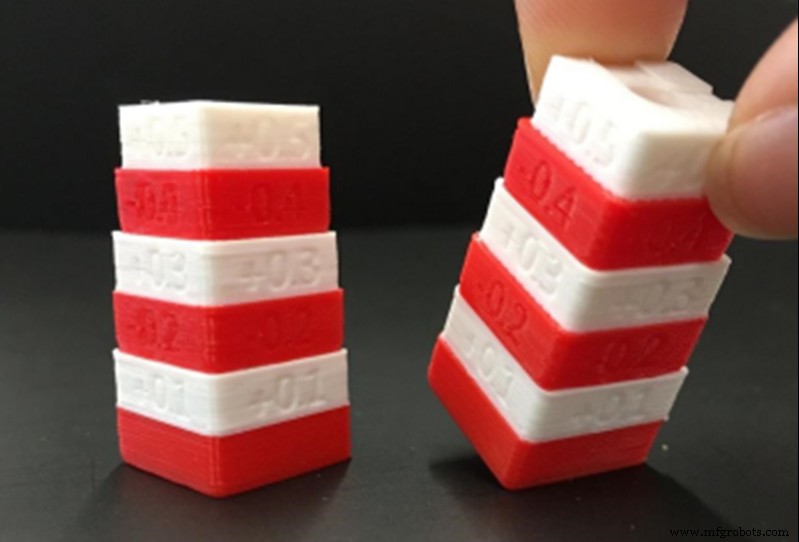
Bild 7: Dual-Extruder-Kalibriermuster für Raise Pro2 Drucker. Quelle: Raise3D.com
Das Hotend ist wahrscheinlich der wartungsintensivste Teil des Druckers, aber es in gutem Zustand zu halten ist essenziell für gute Druckqualität und minimales Ausfallrisiko.
Hinweis: Dieser Leitfaden behandelt Konzepte allgemein und fokussiert nicht auf bestimmte Marke/Modell, obwohl diese erwähnt werden können. Kalibrier- und Einstellverfahren können zwischen Herstellern/Modellen erheblich abweichen – Herstellerhandbuch vor Anwendung konsultieren.
3d Drucken
- Handwerk und Standards hinter jedem offiziellen MLB-Baseball
- Solvay steigert Wartungsproduktivität um 15 % mit Emersons AMS Suite
- Lockheed Martin steigert Wettbewerbsfähigkeit durch Auslagerung der Wartung an MAG Technologies
- GE stellt Top Monitoring & Maintenance Apps 2010 vor
- Unverzichtbare Werkzeuge für die industrielle Instandhaltung: Ein Techniker-Leitfaden
- Top 3 Generator-Komponenten, die Sie regelmäßig warten müssen
- Augmented Reality für effiziente Wartungsoperationen nutzen
- Zustandsbasierte Wartung: Funktionsweise und Vorteile
- EAM vs. CMMS: Wesentliche Unterschiede & Kernfunktionen verstehen
- Wann Kranbremsen-Wartung planen: Wichtige Indikatoren